Quanto tempo demora realmente a moldagem por injeção?
O tempo de produção por moldagem por injeção depende de duas escalas muito diferentes: o tempo de ciclo de cada injeção individual (normalmente 15–60 segundos) e o prazo do projeto, do conceito à produção em massa (normalmente 4–12 semanas). Na ZetarMold, os clientes costumam perguntar “quanto tempo vai levar?” — e uma resposta honesta exige compreender ambas as escalas.
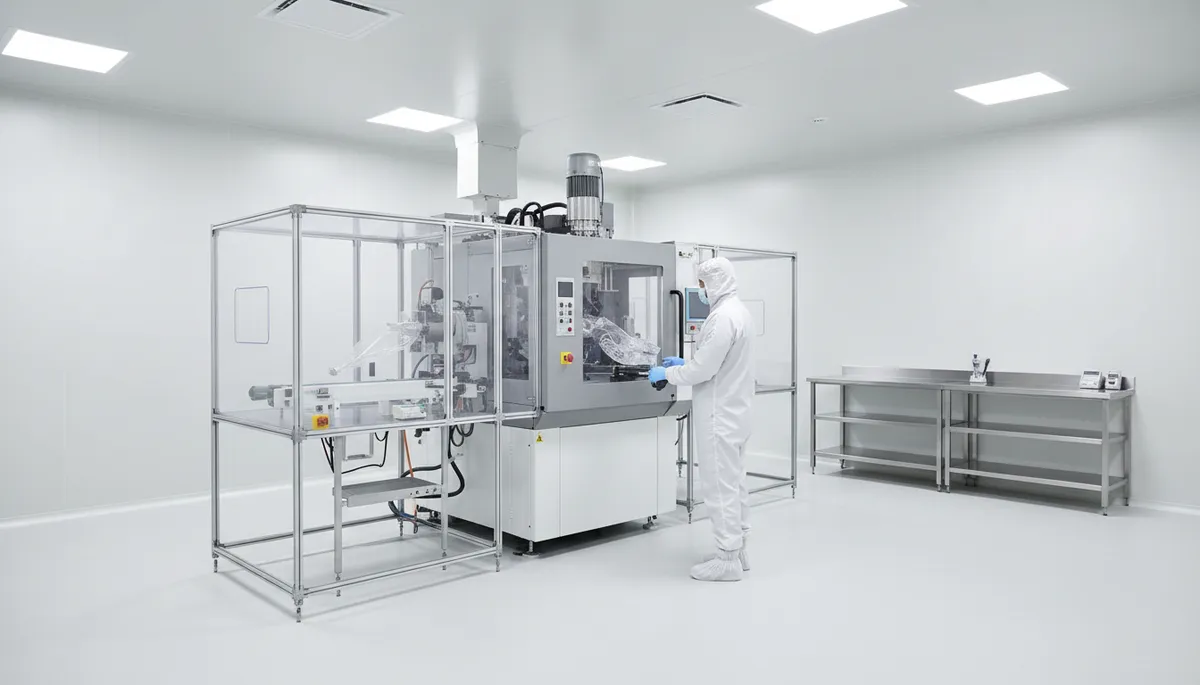
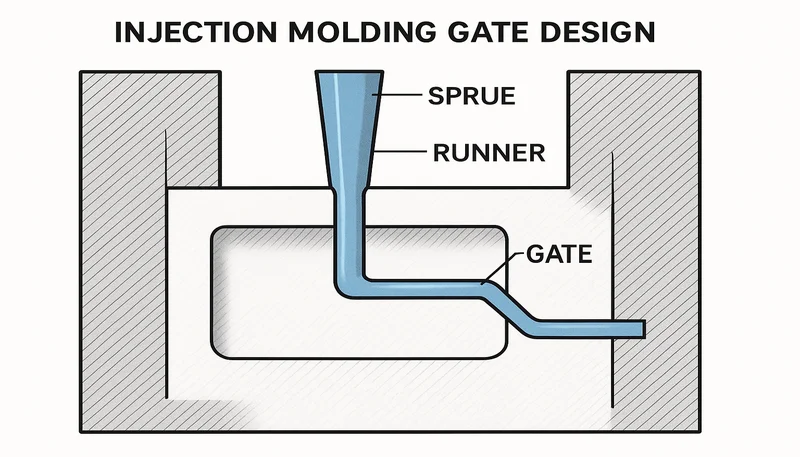
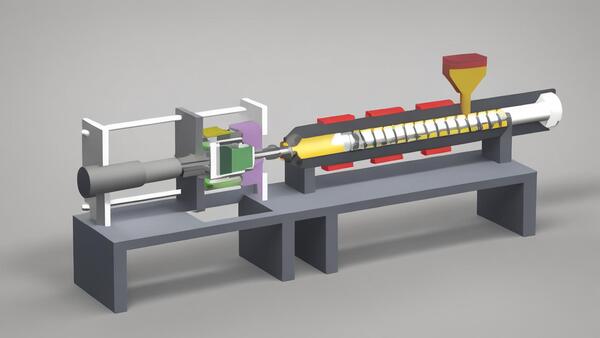
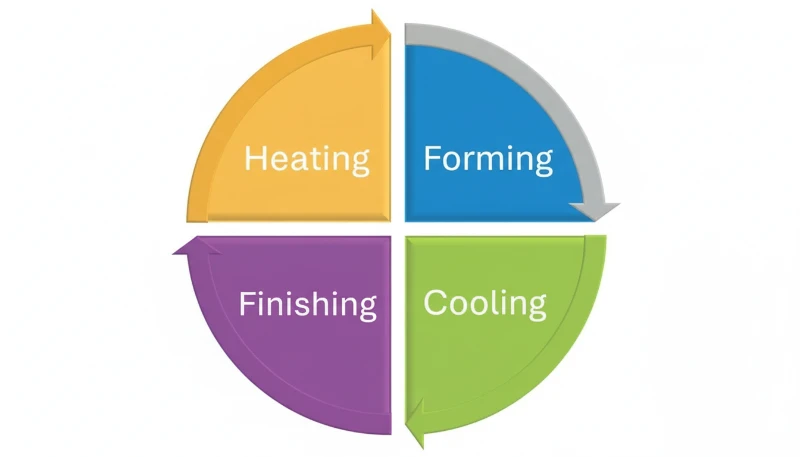
O tempo de ciclo1 por peça divide-se em quatro fases: injeção (1–5 segundos), recalque (3–10 segundos), resfriamento (10–40 segundos) e abertura do molde/extração/fechamento (3–8 segundos). O total determina sua taxa de produção horária e a economia unitária.
Quais são as principais fases do tempo de ciclo da moldagem por injeção?
Cada ciclo consiste em quatro fases sequenciais. Entender a duração de cada uma — e o que a controla — é essencial para a otimização.
| Fase | Duração típica | Variáveis principais | % do ciclo total |
|---|---|---|---|
| Injeção (enchimento) | 1–5 s | Volume da peça, velocidade de injeção, número de pontos | 5–15% |
| Recalque (manutenção da pressão) | 3–10 s | Tempo de congelamento da entrada, perfil de pressão de recalque | 10–20% |
| Arrefecimento | 10–40 s | Espessura da parede, temperatura do molde e fluxo do refrigerante | 60–80% |
| Abertura/ejeção/fecho do molde | 3–8 s | Ciclo a seco da máquina, complexidade da ejeção | 5–15% |
“Velocidade de injeção maior sempre significa tempo de ciclo menor.”False
Embora uma injeção mais rápida reduza o tempo de preenchimento em alguns segundos, ela pode criar problemas de qualidade, como jateamento, marcas de queimadura ou rebarbas, que exigem ciclos gerais mais lentos. Como o resfriamento domina o tempo de ciclo (60–80%), a velocidade de injeção tem impacto mínimo na produtividade total em comparação com a otimização do resfriamento.
«Reduzir a espessura da parede em 10% pode diminuir o tempo de refrigeração — e o ciclo total — em cerca de 20%.»True
O tempo de arrefecimento varia aproximadamente com o quadrado da espessura da parede. Uma redução de 10% (por exemplo, 2.5 mm para 2.25 mm) reduz o tempo em cerca de 19%, encurtando diretamente os ciclos e aumentando a produção horária.
Que fatores determinam o prazo total do projeto?
Além do ciclo de cada injeção, o tempo total desde o início do projeto até a produção em massa envolve vários marcos importantes.
| Fase | Duração | O que acontece |
|---|---|---|
| Análise DFM | 2–5 dias | Análise do projeto para fabrico, seleção de materiais |
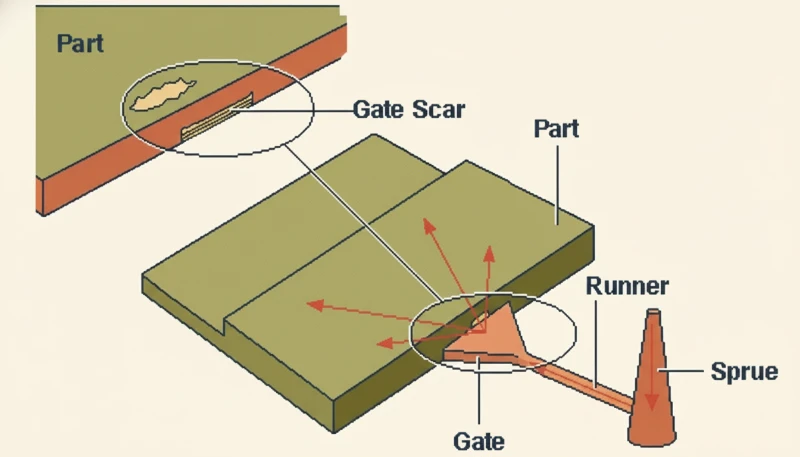
| Conceção do molde | 5–10 dias | projeto de molde 3D, disposição do arrefecimento, posicionamento do ponto de injeção |
| Fabrico de moldes | 3–6 semanas | Maquinação CNC, EDM, montagem, polimento |
| Moldagem de teste (T1) | Fator de eficiência (85%): 208 ÷ 0,85 = 245 horas ≈ 10,2 dias (operação 24h) | Primeiras amostras, inspeção dimensional |
| Revisão do molde | 3–7 dias | Modificações com margem de segurança no aço baseadas nos resultados de T1 |
| testes T2/T3 | 1–3 dias cada | Amostras de validação, documentação do processo |
| Aumento gradual da produção | 1–3 dias | Estabelecer um processo estável, confirmação da qualidade |
Na ZetarMold, normalmente entregamos amostras T1 em 25–35 dias para moldes de complexidade padrão. Moldes multicavidade complexos ou de câmara quente podem levar 45–60 dias.
Como reduzir o tempo de resfriamento — o maior consumidor de tempo?
Como o resfriamento representa 60–80% do tempo de ciclo, ele oferece a maior oportunidade de redução. Em nossa unidade de produção, alcançamos reduções de 20–35% no tempo de ciclo somente com a otimização do resfriamento.
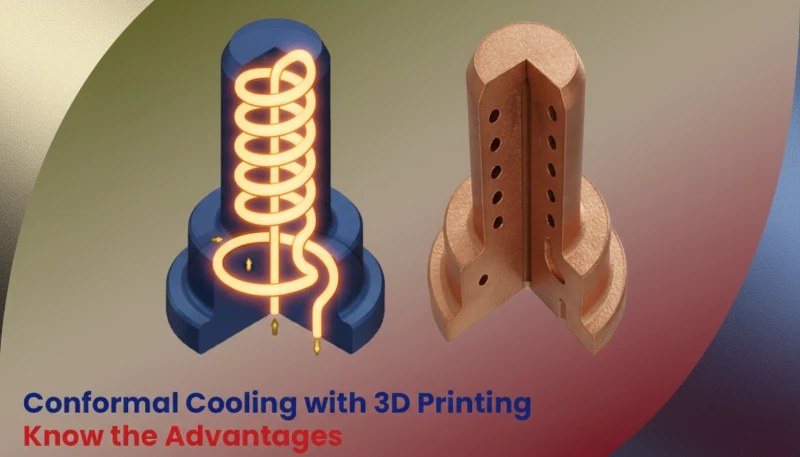
Estratégias comprovadas de otimização da refrigeração:
- O resfriamento conformal2 — canais de resfriamento impressos em 3D que acompanham os contornos da peça — reduz o tempo de resfriamento em 25–40% em comparação com canais perfurados em linha reta.
- Insertos de BeCu — a condutividade térmica do cobre-berílio (3–5 vezes a do aço) acelera a remoção de calor em áreas espessas ou difíceis de resfriar.
- Fluxo turbulento — assegurar um número de Reynolds >10.000 nos circuitos de resfriamento melhora a eficiência da transferência de calor em 3–5 vezes.
- Controladores de temperatura do molde — o controle preciso de ±1 °C evita tanto o resfriamento excessivo, que desperdiça tempo, quanto o insuficiente, que causa defeitos.
Quais escolhas de máquinas e automação afetam a velocidade de produção?
A própria máquina de moldagem por injeção e o nível de automação afetam significativamente a produtividade.
- Máquinas totalmente elétricas versus hidráulicas — as totalmente elétricas têm ciclos a seco (abertura/fechamento do molde) 15–20% mais rápidos e maior precisão de repetição.
- Adequação da tonelagem de fechamento — uma máquina superdimensionada desperdiça energia e se movimenta mais lentamente. Ajustar a tonelagem à necessidade real melhora a velocidade.
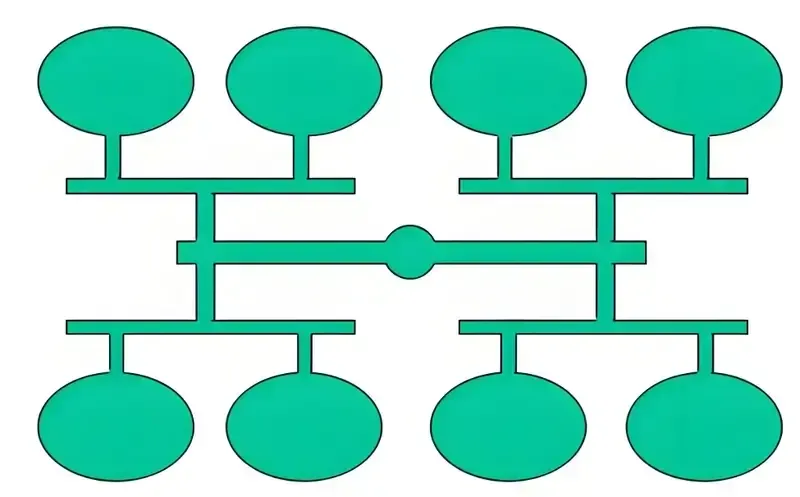
- Moldes multicavidades — duplicar o número de cavidades dobra a produção por ciclo. É comum operarmos moldes com 4–16 cavidades para peças de alto volume.
- Extração robotizada das peças — reduz o tempo de molde aberto em 1–3 segundos por ciclo em comparação com a queda por gravidade.
- Rotulagem no molde (IML) — combina a decoração com a moldagem, eliminando uma operação secundária.
- Inspeção de qualidade automatizada — sistemas de visão verificam as peças em tempo real sem interromper a produção.
“Moldes multicavidade sempre reduzem proporcionalmente o tempo de produção por peça.”False
Embora os moldes multicavidade aumentem o número de peças por ciclo, também exigem tempos de arrefecimento mais longos (mais calor a remover), maior força de fecho e um balanceamento mais complexo. Um molde de 4 cavidades normalmente produz 3.2–3.6× o rendimento de um molde de cavidade única — não 4×. O desequilíbrio do enchimento pode reduzir ainda mais o ganho de eficiência.
“Máquinas de moldagem por injeção totalmente elétricas podem oferecer tempos de ciclo 15–20% menores que máquinas hidráulicas equivalentes.”True
Máquinas totalmente elétricas usam servomotores que movimentam simultaneamente o fechamento e a rosca (movimento paralelo), enquanto máquinas hidráulicas frequentemente realizam essas operações em sequência. Essa operação paralela, combinada a acelerações e desacelerações mais rápidas, normalmente reduz o tempo total do ciclo em 15–20%.
Como calcular o tempo de produção de um projeto específico?
Esta é a fórmula que usamos na ZetarMold para estimar o tempo total de produção de uma determinada quantidade de pedido:
Exemplo de cálculo para 100,000 peças:
- Tempo de preparação: 4 horas
- Tempo de ciclo: 30 segundos
- Cavidades do molde: 4
- Injeções de produção: 100,000 ÷ 4 = 25,000 injeções
- Tempo puro de moldagem: 25,000 × 30s = 750,000s = 208 horas
- Fator de eficiência (85%): 208 ÷ 0.85 = 245 horas ≈ 10.2 dias (operação 24h)
- Tempo de Produção de Moldagem por Injeção: Guia de Tempos de Ciclo e Tempo de Entrega
Precisa de um cronograma de produção preciso para seu projeto? Entre em contato com a ZetarMold para obter uma cotação detalhada, incluindo o prazo de fabricação do molde e a programação da produção.
FAQ
Qual é o tempo de ciclo de moldagem por injeção mais rápido possível?
Para peças de parede fina (0,5–1,0 mm) em materiais de arrefecimento rápido como o PP, tempos de ciclo tão baixos quanto 3–6 segundos são alcançáveis com arrefecimento otimizado e máquinas de alta velocidade. Peças padrão com paredes de 1,5–2,5 mm normalmente funcionam durante 20–40 segundos.
Quanto tempo leva para trocar os moldes entre lotes de produção?
A troca de molde normalmente leva 2–8 horas, incluindo instalação, conexões de água/hidráulicas e configuração do processo. Com sistemas de troca rápida de molde (QMC), esse tempo pode ser reduzido para 30–60 minutos. Usamos bases de molde padronizadas para minimizar o tempo de troca.
A cor da peça afeta o tempo de produção?
As mudanças de cor exigem a purga do cilindro, o que acrescenta 15–60 minutos, dependendo do tamanho da máquina e do contraste entre as cores (de claro para escuro é mais rápido do que de escuro para claro). O tempo real do ciclo de moldagem não é afetado pela cor.
Como é que a análise do fluxo de moldes ajuda a prever o tempo de produção?
A simulação de fluxo do molde prevê o tempo de preenchimento, o tempo de compactação e o tempo de resfriamento com precisão de ±5–10% antes da construção do molde. Isso permite que os engenheiros otimizem a localização do ponto de injeção, a disposição do resfriamento e os parâmetros do processo para minimizar o tempo de ciclo ainda na etapa de projeto.
Qual é a taxa típica de refugo na produção por moldagem por injeção?
Processos bem otimizados atingem taxas de sucata de 0.5–2%. Durante o aumento inicial da produção, a sucata pode chegar a 5–10% nas primeiras 50–100 injeções enquanto o processo se estabiliza. Na ZetarMold, nossa meta é menos de 1% de sucata na produção em regime estável.
Resumo
O tempo de produção por moldagem por injeção opera em duas escalas: o ciclo por peça (15–60 segundos), dominado pelo tempo de resfriamento, e o cronograma do projeto (4–12 semanas), determinado pela fabricação do molde. As estratégias mais eficazes para reduzir o tempo de produção concentram-se na otimização do resfriamento, na escolha adequada da máquina e na automação. Na ZetarMold, projetamos cada projeto para aliar velocidade e qualidade — porque, na fabricação, tempo é dinheiro e qualidade é reputação. Consulte nosso Guia completo de moldagem por injeção para obter uma visão abrangente. Consulte nosso Guia completo de moldagem por injeção para obter uma visão abrangente.
-
Tempo de ciclo é o período total decorrido entre o início de um ciclo de moldagem por injeção e o início do seguinte, incluindo injeção, recalque, resfriamento, abertura do molde, extração da peça e fechamento do molde. ↩
-
O resfriamento conformal usa canais que acompanham o contorno da geometria da peça — normalmente produzidos por impressão 3D em metal — para extrair calor de forma mais uniforme e rápida que os canais de resfriamento convencionais perfurados em linha reta. ↩
-
O ângulo de saída é a pequena inclinação, normalmente de 0,5–3°, aplicada às paredes verticais de uma peça moldada para permitir sua liberação limpa do molde durante a extração, sem raspar nem prender. ↩
Obtenha preços competitivos, feedback de DFM e o cronograma de produção da equipe de engenharia da ZetarMold.