Сколько времени в действительности занимает литьё под давлением?
Продолжительность производства методом литья под давлением определяется двумя совершенно разными масштабами: временем цикла каждого отдельного впрыска (обычно 15–60 секунд) и сроком реализации проекта от концепции до массового производства (обычно 4–12 недель). Клиенты ZetarMold часто спрашивают: «Сколько это займет?» — и честный ответ требует понимания обеих временных шкал.
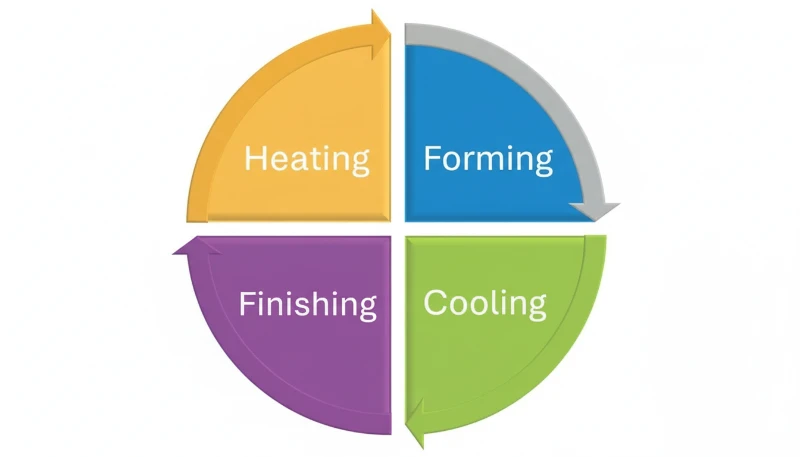
Для одной детали время цикла1 складывается из четырех этапов: впрыск (1–5 секунд), выдержка под давлением (3–10 секунд), охлаждение (10–40 секунд) и открытие формы/выталкивание/закрытие (3–8 секунд). Суммарное время определяет часовую производительность и экономику единицы продукции.
Каковы основные этапы цикла литья под давлением?
Каждый цикл состоит из четырёх последовательных этапов. Для оптимизации необходимо понимать длительность каждого этапа и управляющие им факторы.
| Фаза | Типичная продолжительность | Ключевые переменные | % общего цикла |
|---|---|---|---|
| Впрыск (заполнение) | 1–5 s | Объём детали, скорость впрыска, количество литников | 5–15% |
| Подпитка (выдержка под давлением) | 3–10 s | Время застывания литника, профиль давления выдержки | 10–20% |
| Охлаждение | 10–40 s | Толщина стенки, температура пресс-формы, расход охлаждающей жидкости | 60–80% |
| Раскрытие формы/извлечение/закрытие | 3–8 s | Сухой цикл машины, сложность выталкивания | 5–15% |
«Более высокая скорость впрыска всегда означает более короткий цикл».False
Хотя более быстрый впрыск сокращает время заполнения на несколько секунд, он может вызвать такие дефекты качества, как струйное течение, прижоги или облой, из-за которых общий цикл приходится замедлять. Поскольку на охлаждение приходится 60–80% времени цикла, скорость впрыска оказывает минимальное влияние на общую производительность по сравнению с оптимизацией охлаждения.
«Уменьшение толщины стенки на 10% может сократить время охлаждения — и общую продолжительность цикла — приблизительно на 20%.»True
Время охлаждения приблизительно пропорционально квадрату толщины стенки. Уменьшение толщины стенки на 10% (например, с 2.5 mm до 2.25 mm) сокращает время охлаждения примерно на 19%, что напрямую означает более короткие циклы и большую часовую производительность.
Какие факторы определяют общий срок выполнения проекта?
Помимо цикла каждого впрыска, общее время от начала проекта до массового производства включает несколько крупных этапов.
| Фаза | Продолжительность | Что происходит |
|---|---|---|
| Проверка DFM | 2–5 дней | Анализ технологичности конструкции, выбор материала |
| Конструкция пресс-формы | 5–10 дней | 3D-проектирование пресс-формы, схема охлаждения, размещение впусков |
| Производство пресс-форм | 3–6 недель | Время цикла: 30 секунд |
| Пробное литье (T1) | 1–2 дня | Первые образцы, контроль размеров |
| Доработка пресс-формы | 3–7 дней | Безопасные по металлу доработки по результатам T1 |
| Испытания T2/T3 | По 1–3 дня на каждый этап | Образцы для валидации, документация процесса |
| Наращивание производства | 1–3 дня | Наладка стабильного процесса, подтверждение качества |
В ZetarMold мы обычно поставляем образцы T1 за 25–35 дней для форм стандартной сложности. Для сложных многогнёздных или горячеканальных форм срок может увеличиться до 45–60 дней.
Как сократить время охлаждения — самый продолжительный этап?
Поскольку охлаждение занимает 60–80% времени цикла, оно даёт наибольшую возможность сокращения. На нашем производстве одна лишь оптимизация охлаждения позволила сократить цикл на 20–35%.
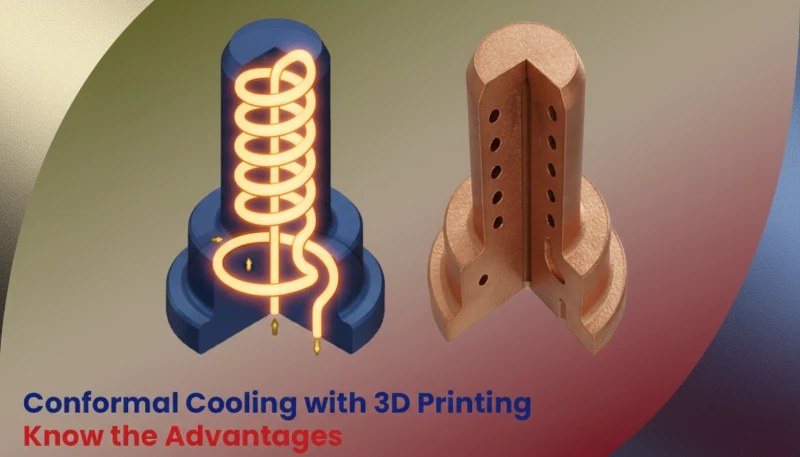
Проверенные стратегии оптимизации охлаждения:
- Конформное охлаждение2 — напечатанные на 3D-принтере каналы, повторяющие контуры детали, сокращают время охлаждения на 25–40% по сравнению с прямыми сверлеными каналами.
- Вставки BeCu — теплопроводность бериллиевой бронзы (в 3–5 раз выше, чем у стали) ускоряет отвод тепла из толстых или трудноохлаждаемых участков.
- Турбулентный поток — поддержание числа Рейнольдса >10 000 в контурах охлаждения повышает эффективность теплообмена в 3–5 раз.
- Терморегуляторы пресс-формы — точное поддержание температуры с допуском ±1 °C предотвращает как переохлаждение (потерю времени), так и недостаточное охлаждение (возникновение дефектов).
Как выбор машины и автоматизации влияет на скорость производства?
Сама термопластавтомат и уровень автоматизации существенно влияют на производительность.
- Полностью электрические и гидравлические машины — у полностью электрических машин сухой цикл (открытие/закрытие формы) на 15–20% быстрее, а повторяемость точнее.
- Соответствие усилия смыкания — машина избыточного размера расходует лишнюю энергию и движется медленнее. Подбор усилия под реальную потребность повышает скорость.
- Многогнездные пресс-формы — удвоение числа гнезд удваивает выпуск за цикл. Для крупносерийных деталей мы обычно используем формы с 4–16 гнездами.
- Роботизированное извлечение деталей — сокращает время открытого состояния формы на 1–3 секунды за цикл по сравнению со свободным падением.
- Внутриформенное этикетирование (IML) — совмещает декорирование с формованием, устраняя отдельную вторичную операцию.
- Автоматизированный контроль качества — системы машинного зрения проверяют детали в реальном времени без остановки производства.
«Многогнездные формы всегда пропорционально сокращают время производства одной детали».False
Хотя многогнездные пресс-формы увеличивают число деталей за цикл, они также требуют более длительного охлаждения (необходимо отвести больше тепла), большего усилия смыкания и более сложной балансировки. 4-гнездная пресс-форма обычно обеспечивает производительность в 3.2–3.6× выше одногнездной, а не в 4×. Дисбаланс заполнения может дополнительно снизить прирост эффективности.
«Полностью электрические машины для литья под давлением могут обеспечивать время цикла на 15–20% меньше, чем сопоставимые гидравлические машины»True
В полностью электрических машинах сервомоторы одновременно перемещают узел смыкания и шнек (параллельное движение), тогда как гидравлические машины часто выполняют эти операции последовательно. Такая параллельная работа в сочетании с более быстрым разгоном и торможением обычно сокращает общую продолжительность цикла на 15–20%.
Как рассчитать время производства конкретного проекта?
Вот формула, которую мы в ZetarMold используем для оценки общего времени производства заданного объёма заказа:
Пример расчета для 100,000 деталей:
- Время наладки: 4 часа
- Продолжительность цикла: 30 секунд
- Время производства литья под давлением: руководство по циклам и срокам изготовления
- Производственные впрыски: 100,000 ÷ 4 = 25,000 впрысков
- Чистое время литья: 25,000 × 30s = 750,000s = 208 часов
- Коэффициент эффективности (85%): 208 ÷ 0.85 = 245 часов ≈ 10.2 дня (работа 24h)
- Добавьте наладку + контроль качества: всего ~11 дней
Нужен точный график производства для вашего проекта? Свяжитесь с ZetarMold, чтобы получить подробное коммерческое предложение с указанием срока изготовления формы и производственного графика.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Каково минимально возможное время цикла литья?
Для тонкостенных деталей (0,5–1,0 мм) в материалах с быстрым охлаждением, таких как ПП, циклы от 3 до 6 секунд возможны при оптимизированном охлаждении и высокоскоростных машинах. Стандартные детали со стенками толщиной 1,5–2,5 мм обычно требуют 20–40 секунд.
Сколько времени занимает смена пресс-форм между производственными партиями?
Смена пресс-формы обычно занимает 2–8 часов, включая установку, подключение воды и гидравлики, а также настройку процесса. С системами быстрой смены пресс-форм (QMC) это время можно сократить до 30–60 минут. Мы используем стандартизированные основания пресс-форм, чтобы минимизировать время переналадки.
Влияет ли цвет детали на время производства?
При смене цвета требуется очистка цилиндра, занимающая 15–60 минут в зависимости от размера машины и контраста цветов (переход от светлого к темному быстрее, чем от темного к светлому). Цвет не влияет на фактическое время цикла литья.
Как анализ течения расплава помогает предсказать время производства?
Моделирование течения расплава прогнозирует время заполнения, подпитки и охлаждения с точностью ±5–10% ещё до изготовления формы. Это позволяет инженерам оптимизировать расположение впуска, схему охлаждения и параметры процесса для минимизации времени цикла на этапе проектирования.
Каков типичный уровень брака при производстве литьем под давлением?
Хорошо оптимизированные процессы позволяют достичь уровня брака 0,5–2%. Во время первоначального наращивания производства процент брака может достигать 5–10% для первых 50–100 выстрелов, пока процесс стабилизируется. В ZetarMold мы стремимся использовать отходы менее 1% для стабильного производства.
Резюме
Время производства методом литья под давлением имеет два масштаба: цикл одной детали (15–60 секунд), в котором доминирует охлаждение, и срок проекта (4–12 недель), определяемый изготовлением пресс-формы. Самые эффективные способы сокращения времени производства сосредоточены на оптимизации охлаждения, правильном выборе машины и автоматизации. В ZetarMold мы проектируем каждый проект с учетом скорости и качества, потому что в производстве время — деньги, а качество — репутация. Для исчерпывающего обзора ознакомьтесь с нашим Полным руководством по литью под давлением. Для исчерпывающего обзора ознакомьтесь с нашим Полным руководством по литью под давлением.
-
Время цикла — это полное время от начала одного впрыска до начала следующего, включая впрыск, выдержку под давлением, охлаждение, открытие формы, выталкивание детали и закрытие формы. ↩
-
При конформном охлаждении каналы повторяют контур геометрии детали и обычно изготавливаются методом 3D-печати металлом, что обеспечивает более равномерный и быстрый отвод тепла, чем обычные прямые сверленые каналы. ↩
-
Угол уклона — это небольшой наклон (обычно 0,5–3°), придаваемый вертикальным стенкам формованной детали, чтобы при выталкивании она легко выходила из формы без царапания и застревания. ↩
Получите конкурентную цену, рекомендации DFM и график производства от инженерной команды ZetarMold.