Hoe lang duurt spuitgieten werkelijk?
De productietijd bij spuitgieten kent twee sterk verschillende tijdschalen: de cyclustijd van elke afzonderlijke injectie (doorgaans 15–60 seconden) en de projectdoorlooptijd van concept tot massaproductie (doorgaans 4–12 weken). Klanten vragen ZetarMold vaak: “Hoe lang duurt het?” Het eerlijke antwoord vereist inzicht in beide tijdschalen.
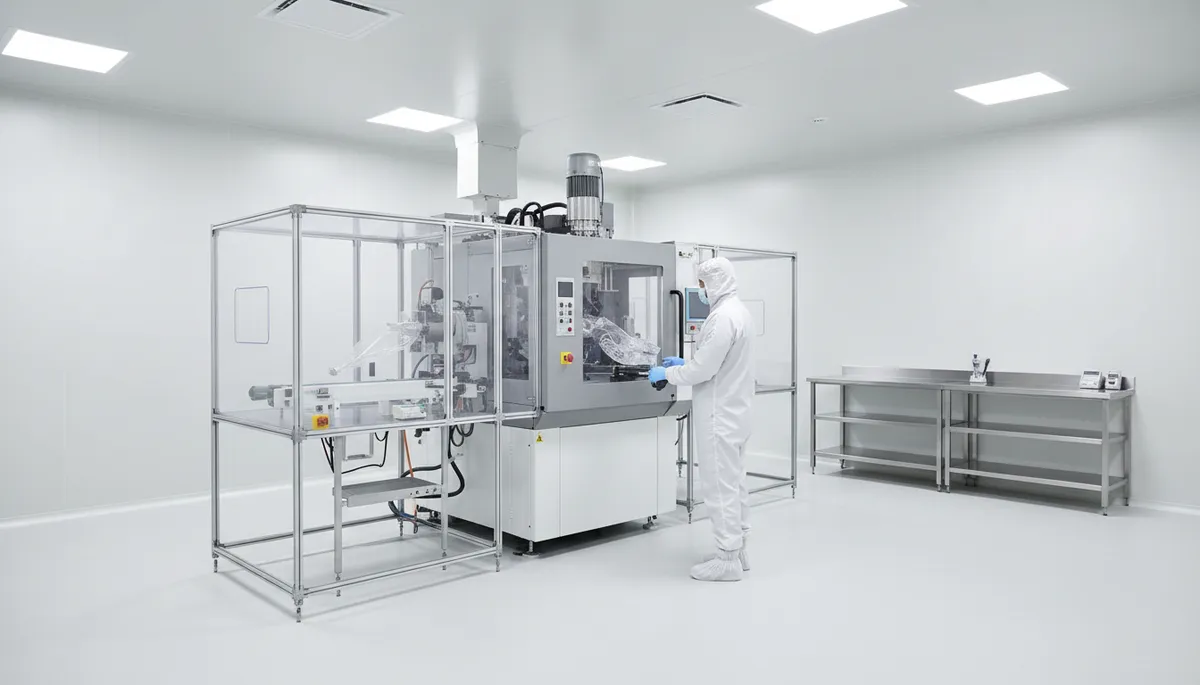
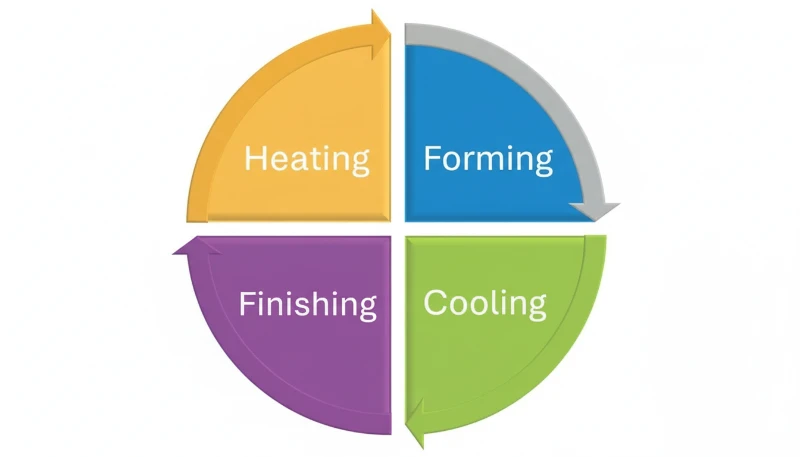
De cyclustijd1 per onderdeel bestaat uit vier fasen: injecteren (1–5 seconden), nadrukken (3–10 seconden), koelen (10–40 seconden) en de matrijs openen/uitwerpen/sluiten (3–8 seconden). Het totaal bepaalt uw productie per uur en de kostenefficiëntie per eenheid.
Wat zijn de belangrijkste fasen van de cyclustijd bij spuitgieten?
Elke cyclus bestaat uit vier opeenvolgende fasen. Voor optimalisatie is het essentieel te begrijpen hoelang elke fase duurt — en waardoor die wordt bepaald.
| Fase | Typische duur | Belangrijkste variabelen | % van totale cyclus |
|---|---|---|---|
| Injectie (vullen) | 1–5 s | Onderdeelvolume, injectiesnelheid, aantal aanspuitpunten | 5–15% |
| Nadrukken (nahouden) | 3–10 s | Bevriezingstijd van de aanspuiting, nadrukprofiel | 10–20% |
| Koeling | 10–40 s | Wanddikte, matrijstemperatuur, koelmiddeldebiet | 60–80% |
| Matrijs openen/uitwerpen/sluiten | 3–8 s | Droogcyclus van de machine, complexiteit van het uitwerpen | 5–15% |
“Een hogere injectiesnelheid betekent altijd een kortere cyclustijd.”False
Hoewel snellere injectie de vultijd met enkele seconden verkort, kan zij kwaliteitsproblemen zoals jetting, brandplekken of bramen veroorzaken die tragere totale cycli vereisen. Omdat koeling de cyclustijd domineert (60–80%), heeft injectiesnelheid minimale invloed op de totale doorvoer vergeleken met optimalisatie van de koeling.
“Een verlaging van de wanddikte met 10% kan de koeltijd — en de totale cyclus — met ongeveer 20% verkorten.”True
De koeltijd neemt ongeveer toe met het kwadraat van de wanddikte. Een vermindering van de wanddikte met 10% (bijv. van 2,5 mm naar 2,25 mm) verkort de koeltijd met ongeveer 19%, wat rechtstreeks resulteert in kortere cycli en een hogere productie per uur.
Welke factoren bepalen de totale doorlooptijd van een project?
Naast de cyclus per shot omvat de totale tijd van projectstart tot massaproductie verschillende belangrijke mijlpalen.
| Fase | Duur | Wat er gebeurt |
|---|---|---|
| DFM-beoordeling | 2–5 dagen | Analyse van ontwerp voor maakbaarheid, materiaalkeuze |
| Vormontwerp | 5–10 dagen | 3D-matrijsontwerp, koelopstelling, aanspuitpositie |
| Mallen maken | 3–6 weken | CNC-bewerking, EDM, montage, polijsten |
| Proefspuitgieten (T1) | Opstellingstijd: 4 uur | Eerste monsters, maatcontrole |
| Matrijsrevisie | 3–7 dagen | Steel-safe wijzigingen op basis van T1-resultaten |
| T2/T3-proeven | 1–3 dagen per stuk | Validatiemonsters, procesdocumentatie |
| Opschaling van de productie | 1–3 dagen | Stabiel proces vaststellen, kwaliteit bevestigen |
Bij ZetarMold leveren we T1-monsters voor matrijzen met standaardcomplexiteit doorgaans binnen 25–35 dagen. Complexe matrijzen met meerdere caviteiten of hotrunners kunnen dit tot 45–60 dagen verlengen.
Hoe kunt u de koeltijd — de grootste tijdverbruiker — verkorten?
Omdat koeling 60–80% van de cyclustijd vertegenwoordigt, biedt die de grootste kans op tijdwinst. In onze productiefaciliteit hebben we alleen al door optimalisatie van de koeling verkortingen van 20–35% bereikt.
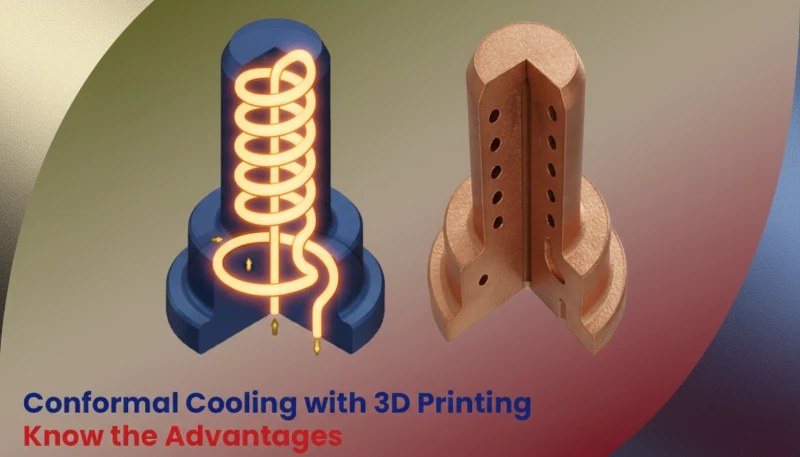
Bewezen strategieën voor koeloptimalisatie:
- Conforme koeling2 — 3D-geprinte koelkanalen die de contouren van het onderdeel volgen, verkorten de koeltijd met 25–40% ten opzichte van recht geboorde kanalen.
- BeCu-inzetstukken — De thermische geleidbaarheid van berylliumkoper (3–5× die van staal) versnelt de warmteafvoer in dikke of moeilijk te koelen zones.
- Turbulente stroming — Een Reynoldsgetal >10,000 in koelcircuits verbetert de efficiëntie van de warmteoverdracht met 3–5×.
- Matrijstemperatuurregelaars — Nauwkeurige temperatuurregeling van ±1°C voorkomt overkoeling (tijdverlies) en onvoldoende koeling (defecten).
Welke keuzes voor machines en automatisering beïnvloeden de productiesnelheid?
De spuitgietmachine zelf en de mate van automatisering hebben een aanzienlijke invloed op de doorvoer.
- Volledig elektrisch versus hydraulisch — Volledig elektrische machines hebben 15–20% snellere droge cycli (matrijs openen/sluiten) en een nauwkeurigere herhaalbaarheid.
- Afstemming van de sluitkracht — Een te grote machine verspilt energie en beweegt langzamer. Door de sluitkracht af te stemmen op de werkelijke behoefte neemt de snelheid toe.
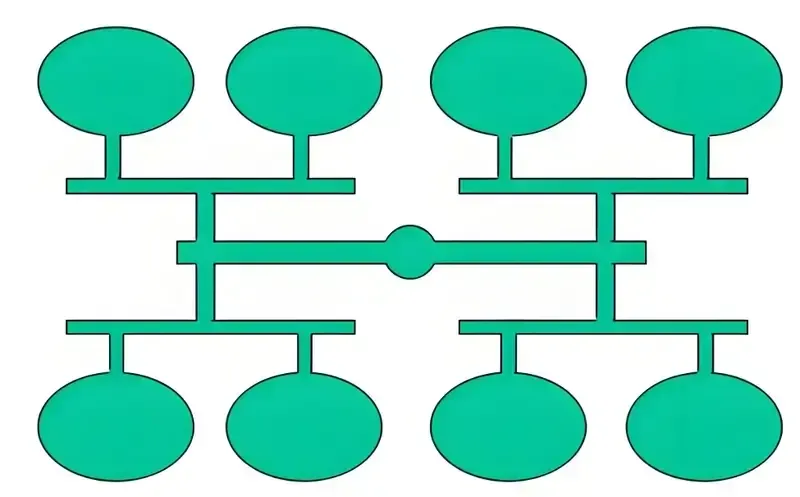
- Matrijzen met meerdere caviteiten — Een verdubbeling van het aantal caviteiten verdubbelt de productie per cyclus. Voor onderdelen in grote volumes gebruiken we doorgaans matrijzen met 4–16 caviteiten.
- Robotgestuurde uitname — Verkort de tijd dat de matrijs openstaat met 1–3 seconden per cyclus ten opzichte van uitwerpen door zwaartekracht.
- In-mould labeling (IML) — Combineert decoratie met het vormen en maakt een secundaire bewerking overbodig.
- Geautomatiseerde kwaliteitscontrole — Vision-systemen controleren onderdelen in realtime zonder de productie stil te leggen.
“Matrijzen met meerdere caviteiten verkorten de productietijd per onderdeel altijd evenredig.”False
Hoewel matrijzen met meerdere holtes meer onderdelen per cyclus produceren, vereisen ze ook langere koeltijden (er moet meer warmte worden afgevoerd), een hogere sluitkracht en een complexere balancering. Een matrijs met 4 holtes levert doorgaans 3.2–3.6× de output van een matrijs met één holte — niet 4×. Een onbalans bij het vullen kan de efficiëntiewinst verder beperken.
“Volledig elektrische spuitgietmachines kunnen 15–20% kortere cyclustijden leveren dan vergelijkbare hydraulische machines.”True
Volledig elektrische machines gebruiken servomotoren die de sluiteenheid en schroef gelijktijdig bewegen (parallelle beweging), terwijl hydraulische machines deze bewegingen vaak na elkaar uitvoeren. Deze parallelle werking bespaart in combinatie met sneller accelereren en vertragen doorgaans 15–20% op de totale cyclustijd.
Hoe berekent u de productietijd voor een specifiek project?
Dit is de formule die we bij ZetarMold gebruiken om de totale productietijd voor een bepaalde bestelhoeveelheid te ramen:
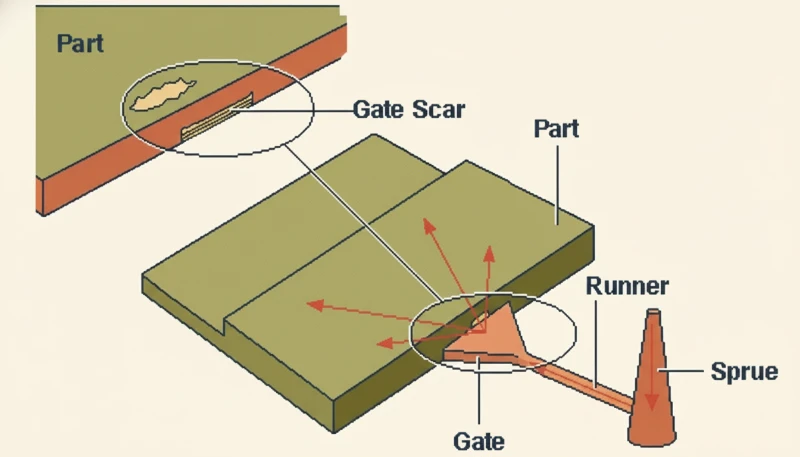
Rekenvoorbeeld voor 100,000 onderdelen:
- Insteltijd: 4 uur
- Spuitgegoten kunststofonderdelen
- Matrijsholten: 4
- Productieshots: 100,000 ÷ 4 = 25,000 shots
- Zuivere spuitgiettijd: 25.000 × 30 s = 750.000 s = 208 uur
- Efficiëntiefactor (85%): 208 ÷ 0,85 = 245 uur ≈ 10,2 dagen (24-uursbedrijf)
- Instellen + QC toevoegen: in totaal ~11 dagen
Hebt u een nauwkeurige productieplanning voor uw project nodig? Neem contact op met ZetarMold voor een gedetailleerde offerte met de doorlooptijd van de matrijs en de productieplanning.
FAQ
Wat is de snelst mogelijke cyclustijd voor spuitgieten?
Voor dunwandige onderdelen (0,5–1,0 mm) in snelkoelende materialen zoals PP, zijn cyclustijden van slechts 3–6 seconden mogelijk met geoptimaliseerde koeling en hoogtempo machines. Standaard onderdelen met wanden van 1,5–2,5 mm hebben meestal een cyclustijd van 20–40 seconden.
Hoelang duurt het om tussen productieseries van matrijs te wisselen?
Een matrijswissel duurt doorgaans 2–8 uur, inclusief installatie, water- en hydraulische aansluitingen en procesinstelling. Met snelwisselsystemen (QMC) kan dit worden teruggebracht tot 30–60 minuten. Wij gebruiken gestandaardiseerde matrijsbasissen om de wisseltijd te beperken.
Heeft de kleur van het onderdeel invloed op de productietijd?
Bij kleurwissels moet de cilinder worden gespoeld, wat afhankelijk van de machinegrootte en het kleurcontrast 15–60 minuten extra kost (licht naar donker gaat sneller dan donker naar licht). De werkelijke spuitgietcyclustijd wordt niet door de kleur beïnvloed.
Hoe helpt stromingsanalyse van vormmateriaal bij het voorspellen van productietijd?
Matrijsstroomsimulatie voorspelt de vultijd, nadruktijd en koeltijd met een nauwkeurigheid van ±5–10% voordat de matrijs wordt gebouwd. Hierdoor kunnen engineers de locatie van het aanspuitpunt, de koelindeling en de procesparameters al in de ontwerpfase optimaliseren om de cyclustijd te minimaliseren.
Wat is het gebruikelijke uitvalpercentage bij spuitgietproductie?
Goed geoptimaliseerde processen behalen uitvalpercentages van 0.5–2%. Tijdens de eerste productieopschaling kan de uitval bij de eerste 50–100 shots oplopen tot 5–10%, terwijl het proces zich stabiliseert. Bij ZetarMold streven we bij stabiele productie naar minder dan 1% uitval.
Samenvatting
De productietijd bij spuitgieten kent twee schalen: de cyclus per onderdeel (15–60 seconden), die hoofdzakelijk door de koeltijd wordt bepaald, en de projectplanning (4–12 weken), die door de matrijsproductie wordt bepaald. De doeltreffendste strategieën om de productietijd te verkorten, richten zich op optimale koeling, de juiste machinekeuze en automatisering. Bij ZetarMold ontwerpen we ieder project met het oog op snelheid én kwaliteit — want in de productie is tijd geld en kwaliteit uw reputatie. Bekijk onze Complete gids voor spuitgieten voor een uitgebreid overzicht. Bekijk onze Complete gids voor spuitgieten voor een uitgebreid overzicht.
-
De cyclustijd is de totale verstreken tijd vanaf het begin van een spuitgietinjectie tot het begin van de volgende, inclusief injecteren, nadrukken, koelen, openen van de matrijs, uitwerpen van het onderdeel en sluiten van de matrijs. ↩
-
Conforme koeling maakt gebruik van koelkanalen die de contouren van de onderdeelgeometrie volgen — doorgaans vervaardigd door middel van 3D-metaalprinten — en voert warmte daardoor gelijkmatiger en sneller af dan conventionele, recht geboorde koelleidingen. ↩
-
De lossingshoek is de lichte schuinte (doorgaans 0.5–3°) van de verticale wanden van een gevormd onderdeel, waardoor het tijdens het uitwerpen zonder schuren of vastlopen netjes uit de matrijs komt. ↩
Ontvang concurrerende prijzen, DFM-feedback en een productieplanning van het engineeringteam van ZetarMold.