Wie lange dauert Spritzgießen tatsächlich?
Die Produktionsdauer beim Spritzgießen umfasst zwei sehr unterschiedliche Zeitskalen: die Zykluszeit jedes einzelnen Schusses (typischerweise 15–60 Sekunden) und die Projektdurchlaufzeit vom Konzept bis zur Serienproduktion (typischerweise 4–12 Wochen). Kunden fragen ZetarMold häufig: „Wie lange wird es dauern?“ Eine ehrliche Antwort setzt voraus, dass beide Zeitskalen verstanden werden.
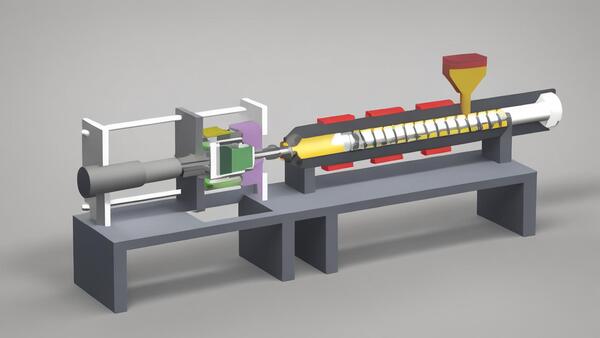
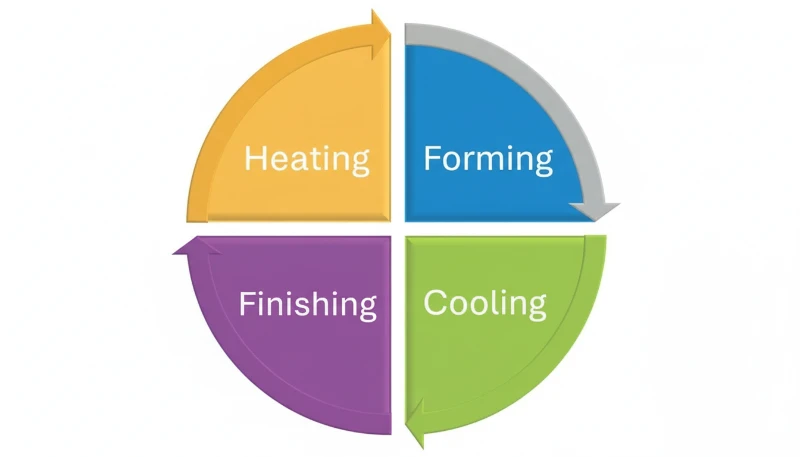
Die Zykluszeit1 je Teil gliedert sich in vier Phasen: Einspritzen (1–5 Sekunden), Nachdruck (3–10 Sekunden), Kühlen (10–40 Sekunden) sowie Öffnen der Form/Auswerfen/Schließen (3–8 Sekunden). Die Gesamtdauer bestimmt Ihre stündliche Ausbringung und die Stückkosten.
Was sind die wichtigsten Phasen der Spritzgießzykluszeit?
Jeder Zyklus besteht aus vier aufeinanderfolgenden Phasen. Für die Optimierung ist entscheidend zu verstehen, wie lange jede Phase dauert und wodurch sie gesteuert wird.
| Phase | Typische Dauer | Schlüsselvariablen | % des Gesamtzyklus |
|---|---|---|---|
| Einspritzen (Füllen) | 1–5 s | Teilevolumen, Einspritzgeschwindigkeit, Anzahl der Anschnitte | 5–15% |
| Verdichten (Nachdruck) | 3–10 s | Anschnitterstarrungszeit, Nachdruckprofil | 10–20% |
| Kühlung | 10–40 s | Wanddicke, Werkzeugtemperatur, Kühlmitteldurchfluss | 60–80% |
| Werkzeug öffnen/auswerfen/schließen | 3–8 s | Trockenzyklus der Maschine, Komplexität der Auswerfung | 5–15% |
„Eine höhere Einspritzgeschwindigkeit bedeutet immer eine kürzere Zykluszeit.“False
Eine schnellere Einspritzung verkürzt zwar die Füllzeit um einige Sekunden, kann jedoch Qualitätsprobleme wie Freistrahlbildung, Brandstellen oder Grat verursachen, die insgesamt langsamere Zyklen erfordern. Da die Kühlung den größten Teil der Zykluszeit ausmacht (60–80 %), hat die Einspritzgeschwindigkeit gegenüber der Kühlungsoptimierung nur geringe Auswirkungen auf den Gesamtdurchsatz.
„Eine Verringerung der Wanddicke um 10 % kann die Kühlzeit — und den Gesamtzyklus — um etwa 20 % verkürzen.“True
Die Kühlzeit wächst ungefähr mit dem Quadrat der Wandstärke. Eine Verringerung der Wandstärke um 10% (z. B. von 2.5 mm auf 2.25 mm) verkürzt die Kühlzeit um etwa 19%, was unmittelbar zu kürzeren Zyklen und einer höheren Stundenleistung führt.
Welche Faktoren bestimmen die gesamte Projektvorlaufzeit?
Über den einzelnen Fertigungszyklus hinaus umfasst die Gesamtzeit vom Projektbeginn bis zur Serienproduktion mehrere wichtige Meilensteine.
| Phase | Dauer | Was geschieht |
|---|---|---|
| DFM-Prüfung | 2–5 Tage | Analyse der fertigungsgerechten Konstruktion, Materialauswahl |
| Formenbau | 5–10 Tage | 3D-Formkonstruktion, Kühllayout, Anschnittpositionierung |
| Herstellung von Formen | 3–6 Wochen | CNC-Bearbeitung, EDM, Montage, Polieren |
| Versuchsspritzguss (T1) | 1–2 Tage | Einrichtung + QC hinzufügen: ~11 Tage insgesamt |
| Formänderung | 3–7 Tage | Stahlsichere Änderungen auf Grundlage der T1-Ergebnisse |
| T2-/T3-Bemusterungen | Jeweils 1–3 Tage | Validierungsmuster, Prozessdokumentation |
| Hochfahren der Produktion | 1–3 Tage | Stabilen Prozess etablieren, Qualität bestätigen |
Bei ZetarMold liefern wir T1-Muster für Werkzeuge mit Standardkomplexität typischerweise innerhalb von 25–35 Tagen. Bei komplexen Mehrkavitäten- oder Heißkanalwerkzeugen kann sich die Frist auf 45–60 Tage verlängern.
Wie lässt sich die Kühlzeit — der größte Zeitanteil — verkürzen?
Da die Kühlung 60–80% der Zykluszeit ausmacht, bietet sie das größte Potenzial zur Zeitverkürzung. In unserem Produktionsbetrieb haben wir allein durch die Optimierung der Kühlung Zykluszeitverkürzungen von 20–35% erreicht.
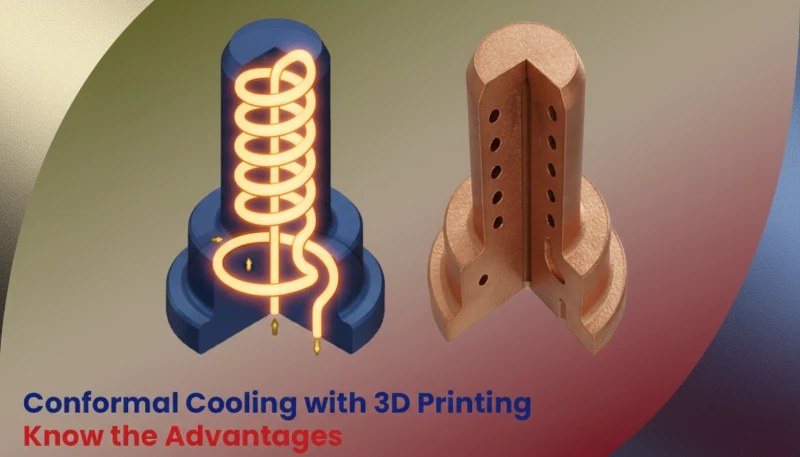
Bewährte Strategien zur Kühlungsoptimierung:
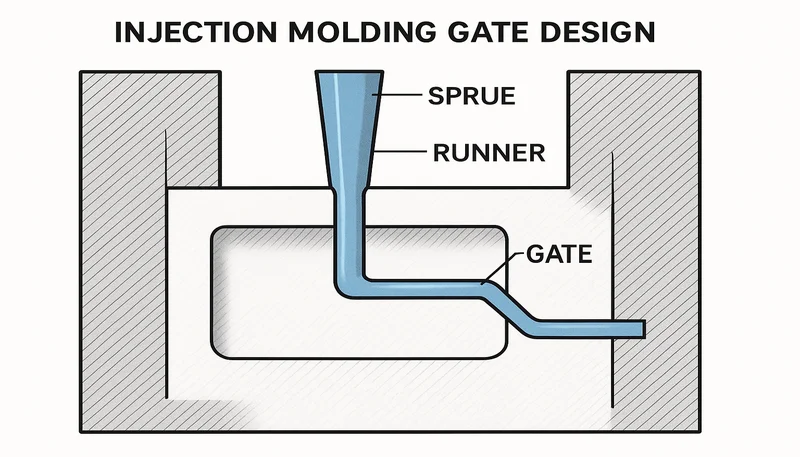
- Konturkonforme Kühlung2 — 3D-gedruckte Kühlkanäle, die den Teilekonturen folgen, verkürzen die Kühlzeit gegenüber gerade gebohrten Kanälen um 25–40 %.
- BeCu-Einsätze — Die Wärmeleitfähigkeit von Berylliumkupfer (3–5× so hoch wie bei Stahl) beschleunigt die Wärmeabfuhr in dicken oder schwer zu kühlenden Bereichen.
- Turbulente Strömung — Eine Reynolds-Zahl >10.000 in den Kühlkreisläufen verbessert die Wärmeübertragung um das 3- bis 5-Fache.
- Werkzeugtemperiergeräte — Eine präzise Temperaturregelung von ±1 °C verhindert sowohl Überkühlung (Zeitverschwendung) als auch Unterkühlung (Fehlerbildung).
Welche Maschinen- und Automatisierungsoptionen beeinflussen die Produktionsgeschwindigkeit?
Die Spritzgießmaschine selbst und der Automatisierungsgrad beeinflussen den Durchsatz erheblich.
- Vollelektrisch gegenüber hydraulisch — Vollelektrische Maschinen erreichen 15–20 % schnellere Trockenzyklen (Öffnen/Schließen der Form) und eine präzisere Wiederholgenauigkeit.
- Abstimmung der Schließkraft — Eine überdimensionierte Maschine verschwendet Energie und bewegt sich langsamer. Die Anpassung der Tonnage an den tatsächlichen Bedarf erhöht die Geschwindigkeit.
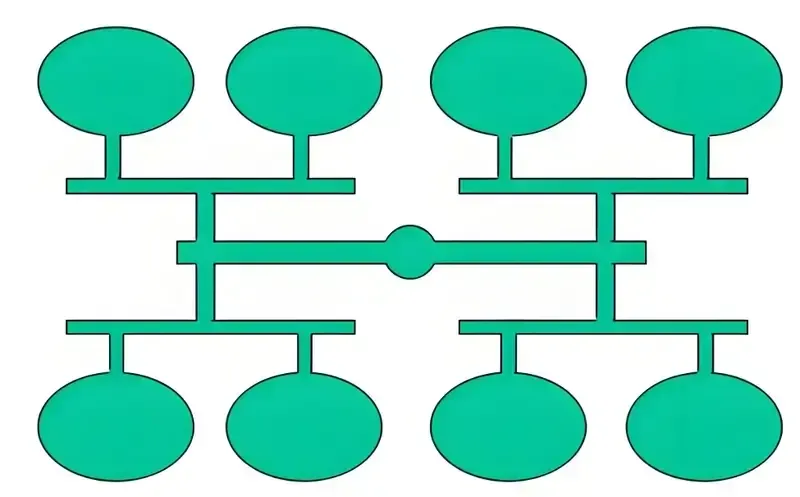
- Mehrkavitätenformen — Eine Verdoppelung der Kavitäten verdoppelt die Ausbringung je Zyklus. Für Großserienteile setzen wir üblicherweise Formen mit 4–16 Kavitäten ein.
- Robotergestützte Teileentnahme — Verkürzt die Formöffnungszeit gegenüber dem freien Auswerfen um 1–3 Sekunden je Zyklus.
- In-Mold-Labeling (IML) — Verbindet Dekoration und Formgebung und macht einen nachgelagerten Arbeitsschritt überflüssig.
- Automatisierte Qualitätsprüfung — Bildverarbeitungssysteme prüfen Teile in Echtzeit, ohne die Produktion anzuhalten.
„Mehrkavitätenformen reduzieren die Produktionszeit pro Teil immer proportional.“False
Mehrkavitätenwerkzeuge erhöhen zwar die Teilezahl pro Zyklus, erfordern aber auch längere Kühlzeiten (mehr abzuführende Wärme), höhere Schließkräfte und einen komplexeren Ausgleich. Ein Werkzeug mit 4 Kavitäten erzielt typischerweise das 3,2- bis 3,6-Fache der Ausbringung eines Einkavitätenwerkzeugs – nicht das 4-Fache. Ein Füllungleichgewicht kann den Effizienzgewinn weiter verringern.
„Vollelektrische Spritzgießmaschinen können 15–20% kürzere Zykluszeiten als vergleichbare Hydraulikmaschinen erreichen.“True
Vollelektrische Maschinen verwenden Servomotoren, die Schließeinheit und Schnecke gleichzeitig bewegen (Parallelbewegung), während hydraulische Maschinen diese Bewegungen häufig nacheinander ausführen. Dieser Parallelbetrieb spart in Verbindung mit schnellerem Beschleunigen und Verzögern typischerweise 15–20 % der gesamten Zykluszeit.
Wie berechnen Sie die Produktionszeit für ein konkretes Projekt?
Mit dieser Formel schätzen wir bei ZetarMold die Gesamtproduktionszeit für eine bestimmte Bestellmenge:
Beispielrechnung für 100.000 Bauteile:
- Rüstzeit: 4 Stunden
- Zykluszeit: 30 Sekunden
- Formkavitäten: 4
- Produktionsschüsse: 100,000 ÷ 4 = 25,000 Schüsse
- Reine Formzeit: 25,000 × 30s = 750,000s = 208 Stunden
- Effizienzfaktor (85%): 208 ÷ 0.85 = 245 Stunden ≈ 10.2 Tage (24h-Betrieb)
- Rüsten + QC hinzurechnen: insgesamt ~11 Tage
Benötigen Sie einen präzisen Produktionszeitplan für Ihr Projekt? Fordern Sie bei ZetarMold ein detailliertes Angebot mit Werkzeuglieferzeit und Produktionsplanung an.
FAQ
Was ist die kürzestmögliche Zykluszeit beim Spritzgießen?
Bei dünnwandigen Teilen (0,5–1,0 mm) aus schnell abkühlenden Materialien wie PP sind mit optimierter Kühlung und Hochgeschwindigkeitsmaschinen Zykluszeiten von nur 3–6 Sekunden erreichbar. Standardteile mit 1,5–2,5 mm Wandstärke laufen typischerweise 20–40 Sekunden.
Wie lange dauert ein Werkzeugwechsel zwischen Produktionsläufen?
Ein Formwechsel dauert einschließlich Installation, Wasser-/Hydraulikanschlüssen und Prozesseinrichtung typischerweise 2–8 Stunden. Mit Schnellformwechselsystemen (QMC) lässt sich dies auf 30–60 Minuten reduzieren. Wir verwenden standardisierte Formaufbauten, um die Wechselzeit zu minimieren.
Beeinflusst die Bauteilfarbe die Produktionszeit?
Farbwechsel erfordern das Spülen des Zylinders, was je nach Maschinengröße und Farbkontrast 15–60 Minuten zusätzlich beansprucht (von hell nach dunkel geht es schneller als von dunkel nach hell). Die eigentliche Spritzgießzykluszeit wird von der Farbe nicht beeinflusst.
Wie hilft die Strömungsanalyse bei der Vorhersage der Produktionszeit?
Die Formfüllsimulation prognostiziert Füllzeit, Nachdruckzeit und Kühlzeit vor dem Werkzeugbau mit einer Genauigkeit von ±5–10 %. Dadurch können Ingenieure Anschnittposition, Kühlkonzept und Prozessparameter bereits in der Konstruktionsphase zur Minimierung der Zykluszeit optimieren.
Wie hoch ist die typische Ausschussrate in der Spritzgussproduktion?
Gut optimierte Prozesse erreichen Ausschussquoten von 0.5–2%. Während des anfänglichen Produktionshochlaufs kann der Ausschuss bei den ersten 50–100 Schüssen 5–10% erreichen, bis sich der Prozess stabilisiert. Bei ZetarMold streben wir in der stabilen Serienproduktion weniger als 1% Ausschuss an.
Zusammenfassung
Die Produktionszeit beim Spritzgießen bewegt sich auf zwei Ebenen: dem von der Kühlzeit dominierten Teilezyklus (15–60 Sekunden) und dem durch den Formenbau bestimmten Projektzeitplan (4–12 Wochen). Die wirksamsten Maßnahmen zur Verkürzung der Produktionszeit konzentrieren sich auf die Optimierung der Kühlung, die richtige Maschinenauswahl und Automatisierung. Bei ZetarMold legen wir jedes Projekt auf Geschwindigkeit und Qualität aus — denn in der Fertigung ist Zeit Geld und Qualität der Ruf eines Unternehmens. Lesen Sie unseren Vollständigen Leitfaden zum Spritzgießen für einen umfassenden Überblick. Lesen Sie unseren Vollständigen Leitfaden zum Spritzgießen für einen umfassenden Überblick.
-
Die Zykluszeit ist die gesamte Zeitspanne vom Beginn eines Spritzgussschusses bis zum Beginn des nächsten. Sie umfasst Einspritzen, Nachdruck, Kühlen, Öffnen der Form, Auswerfen des Teils und Schließen der Form. ↩
-
Bei der konturkonformen Kühlung folgen die Kühlkanäle der Geometrie des Teils — meist werden sie durch 3D-Metalldruck hergestellt. Dadurch wird die Wärme gleichmäßiger und schneller abgeführt als mit herkömmlichen gerade gebohrten Kühlkanälen. ↩
-
Der Entformungswinkel ist eine leichte Schräge (typischerweise 0,5–3°) an den senkrechten Wänden eines Formteils, durch die es sich beim Auswerfen sauber aus der Form lösen lässt, ohne zu schaben oder festzukleben. ↩
Erhalten Sie wettbewerbsfähige Preise, DFM-Feedback und einen Produktionszeitplan vom Ingenieurteam von ZetarMold.