Wie lässt sich die Kühlzeit beim Spritzgießen verkürzen?
Die Kühlzeit ist der unauffällige Zeitfresser im Spritzgießzyklus. In unserem Werk bei ZetarMold haben wir Tausende Aufträge ausgewertet und stellen immer wieder fest, dass die Kühlung 60–80 % der gesamten Zykluszeit beansprucht. Bei einem 30-Sekunden-Zyklus wartet man also rund 18–24 Sekunden allein darauf, dass das Teil ausreichend abkühlt und ausgeworfen werden kann. Bereits eine moderate Verkürzung der Kühlzeit um 15 % spart pro Schuss 3–4 Sekunden – bei einer Jahresmenge von 500.000 Teilen werden dadurch Hunderte Maschinenstunden frei.
In diesem Leitfaden stelle ich Ihnen die bewährten Strategien vor, mit denen wir bei ZetarMold die Kühlzeit beim Spritzgießen verkürzen – von der Materialwahl und Bauteilkonstruktion bis zur Formtechnik und Prozessoptimierung. Jede Empfehlung beruht auf praktischer Erfahrung aus der Produktion.
22–28
Die Kühlzeit ist entscheidend, weil sie mit typischerweise 60–80% der gesamten Zyklusdauer den größten Einzelanteil des Spritzgießzyklus ausmacht. Ihre Verkürzung senkt unmittelbar die Stückkosten, erhöht die Maschinenauslastung und verkürzt die Lieferzeiten.
Der Spritzgießzyklus gliedert sich in vier Phasen: Schließen der Form, Einspritzen/Nachdruck, Kühlen und Auswerfen. Davon nimmt das Kühlen den größten Anteil ein. Der Grund liegt in der einfachen Thermodynamik1: Die Kunststoffschmelze gelangt – je nach Harz – mit 200–300 °C in die Kavität und muss bis auf ihre Wärmeformbeständigkeitstemperatur2, häufig 60–120 °C, abkühlen, bevor das Teil steif genug ist, um sich verformungsfrei auswerfen zu lassen.
Wir haben bei ZetarMold Projekte erlebt, bei denen der ursprüngliche Zyklus des Kunden 45 Sekunden betrug. Allein durch die Optimierung der Kühlung verkürzten wir ihn auf 32 Sekunden – eine Reduzierung um 29%. Bei einer Jahresmenge von 200.000 Teilen wurden dadurch jährlich mehr als 720 Maschinenstunden eingespart.
Wovon hängt die Kühlzeit grundsätzlich ab?
Die Kühlzeit wird hauptsächlich von vier Faktoren bestimmt: Wanddicke des Teils, thermische Eigenschaften des Kunststoffharzes, Werkzeugtemperatur und Effizienz der Kühlkanäle. Davon hat die Wanddicke den größten Einfluss — die Kühlzeit steigt ungefähr mit dem Quadrat der Wanddicke.
Die klassische Formel zur Abschätzung der Kühlzeit lautet:
Kühlzeitformel: t_cooling = (s² / (π² × α)) × ln((4/π) × ((T_melt − T_mold) / (T_eject − T_mold)))Dabei bezeichnet s die Wanddicke, α die Temperaturleitfähigkeit3 des Kunststoffs, T_melt die Schmelzetemperatur, T_mold die Formoberflächentemperatur und T_eject die Auswerftemperatur.
Die wichtigste Erkenntnis: Eine Verdoppelung der Wanddicke von 2 mm auf 4 mm vervierfacht die Kühlzeit ungefähr. Deshalb gehört eine gleichmäßige Wanddicke zu den ersten Punkten, die wir bei unseren DFM-Prüfungen bei ZetarMold untersuchen.
| Harz | Wanddicke (mm) | Werkzeugtemperatur (°C) | Ungefähre Kühlzeit (s) | Temperaturleitfähigkeit (mm²/s) |
|---|---|---|---|---|
| ABS | 2.0 | 50 | 8–10 | 0.12 |
| ABS | 3.0 | 50 | 18–22 | 0.12 |
| PP | 2.0 | 40 | 10–13 | 0.09 |
| PP | 3.0 | 40 | 22–28 | 0.09 |
| Simulation sagt Kühlleistung voraus | 2.0 | 80 | 7–9 | 0.13 |
| Simulation sagt Kühlleistung voraus | 3.0 | 80 | 16–20 | 0.13 |
| PC | 2.0 | 90 | 12–15 | 0.10 |
| PC | 3.0 | 90 | 26–32 | 0.10 |
Wie kann die Bauteilkonstruktion zur Verkürzung der Kühlzeit beitragen?
Durch die Optimierung der Bauteilkonstruktion lässt sich die Kühlzeit ohne Änderungen an Form oder Prozess um 15–30 % reduzieren. Die wirksamste Konstruktionsstrategie besteht darin, im gesamten Bauteil eine gleichmäßige Wandstärke beizubehalten und die Mindeststärke anzustreben, die den strukturellen Anforderungen entspricht.
Darauf konzentrieren wir uns bei der DFM-Prüfung bei ZetarMold:
- Gleichmäßige Wanddicke: Dicke Bereiche wirken als Wärmespeicher. Bei einem Teil mit 2 mm starken Wänden und einem 4 mm starken Dom bestimmt dieser Dom die Kühlzeit des gesamten Bauteils. Wir empfehlen, dicke Bereiche auszuhöhlen und statt massiver Querschnitte Rippen einzusetzen.
- Rippenkonstruktion: Rippen sollten 50–60 % der angrenzenden Wanddicke aufweisen. Zu dicke Rippen verursachen Einfallstellen und verlängern die Kühlzeit.
- Tiefe Taschen und dicke Ecken vermeiden: In Innenecken staut sich Wärme. Radien von R ≥ 0,5 × Wanddicke verbessern die Wärmeübertragung zur Formoberfläche.
- Materialwechsel: Sofern es die Anwendung erlaubt, kann der Wechsel von einem langsam abkühlenden Harz, etwa PC mit α = 0,10 mm²/s, zu einem schneller abkühlenden Werkstoff, etwa ABS mit α = 0,12 mm²/s, die Kühlzeit um 10–20 % reduzieren.
Ein Kunde versandte einen dickwandigen PP-Behälter mit einer Kühlzeit von 35 Sekunden. Durch die Umgestaltung des Bodens von 4 mm Vollmaterial zu einer 2,5 mm starken Rippenstruktur reduzierten wir die Kühlzeit auf 18 Sekunden — eine Verbesserung um 49 % ohne Steifigkeitsverlust.
„Eine möglichst starke Absenkung der Werkzeugtemperatur verkürzt immer die Kühlzeit.“False
Eine niedrigere Werkzeugtemperatur vergrößert zwar die Temperaturdifferenz und beschleunigt den Wärmeentzug, doch eine zu niedrige Temperatur kann zu vorzeitiger Hautbildung, unvollständiger Kristallisation bei teilkristallinen Harzen und Oberflächenfehlern wie Fließmarken führen. Bei PA6 beispielsweise führt eine Werkzeugtemperatur unter 60 °C zu geringer Kristallinität und schwächeren Teilen – für eine höhere Qualität müssen Sie möglicherweise die Werkzeugtemperatur erhöhen und die Kühlzeit leicht verlängern.
„Eine gleichmäßige Wanddicke ist für die Verkürzung der Kühlzeit wichtiger als die gesamte Wanddicke.“True
Bei einem Teil mit überwiegend 1.5 mm dicken Wänden, aber einem 4 mm dicken Abschnitt bestimmt dieser dicke Bereich die Kühlzeit. Eine einheitliche Dicke von 2 mm könnte insgesamt sogar schneller abkühlen als ein Teil mit durchschnittlich 1.8 mm, das stellenweise 4 mm erreicht, weil die Kühlzeit mit dem Quadrat des dicksten Bereichs skaliert.
Welche Rolle spielt die Werkzeugkonstruktion bei der Verkürzung der Kühlzeit?
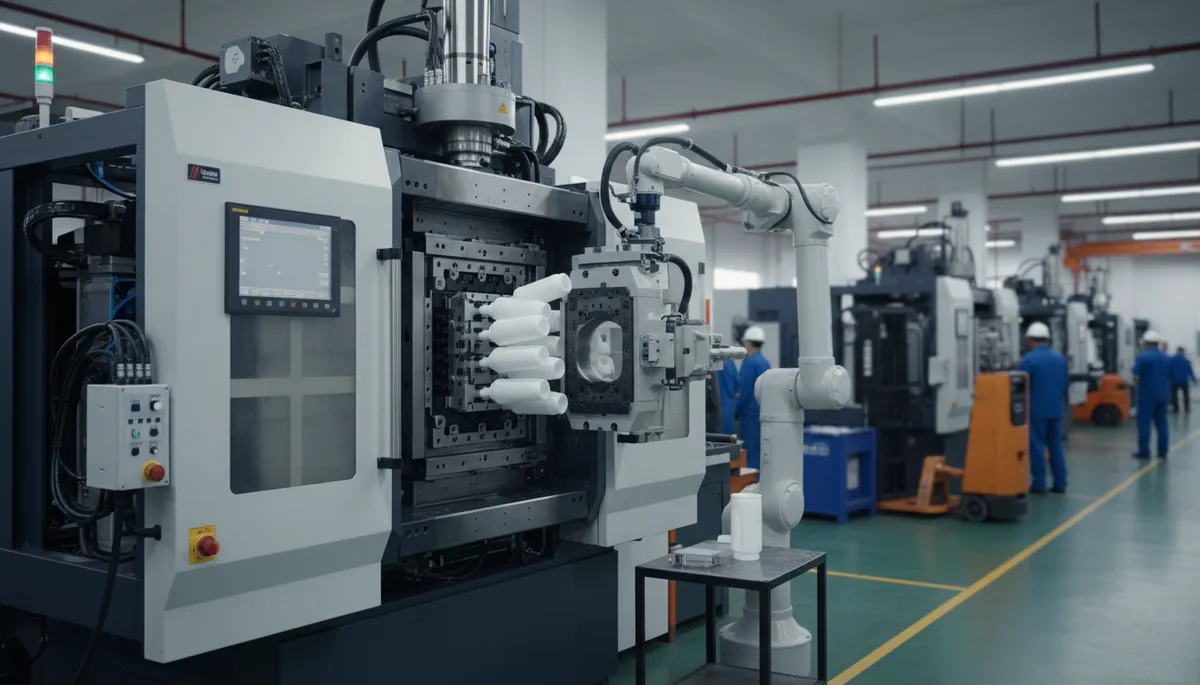
Die Werkzeugkonstruktion ist der stärkste Hebel zur Verkürzung der Kühlzeit – eine optimierte Kühlanordnung kann die Kühlzeit gegenüber konventionellen Konstruktionen um 20–40% reduzieren. Entscheidend sind gleichmäßig beabstandete Kühlmittelkanäle, die möglichst nahe an der Kavitätenoberfläche liegen.
Bei ZetarMold befolgen wir diese Grundsätze der Werkzeugtechnik:
Anordnung der Kühlkanäle
Konventionelle gerade gebohrte Kanäle sind durch die Fertigungsgeometrie eingeschränkt. Unser Ziel ist:
- Kanaldurchmesser: 8–12 mm für die meisten Formen
- Abstand Kanal–Oberfläche: 1.5–2× Kanaldurchmesser
- Abstand zwischen Kanälen: 3–5× Kanaldurchmesser
- Turbulente Strömung (Reynolds-Zahl > 10,000) für maximale Wärmeübertragung
Konforme Kühlung
Konturfolgende Kühlkanäle4 folgen der Kontur der Bauteiloberfläche und halten einen gleichmäßigen Abstand zur Kavitätswand. Für komplexe Kerngeometrien, die mit konventionellen Bohrungen nicht erreichbar sind, setzen wir metallische 3D-Druck-Einsätze ein – DMLS aus Maraging- oder Edelstahl.
Bei einem kürzlich durchgeführten Projekt – einem tiefgezogenen Automobilgehäuse – verkürzte die konturnahe Kühlung die Kühlzeit von 28 Sekunden auf 17 Sekunden (39 % weniger) und beseitigte nahezu vollständig den Verzug, der bei der konventionell gekühlten Ausführung immer wieder aufgetreten war.
Auswahl des Werkzeugmaterials
Für Hotspot-Bereiche verwenden wir gelegentlich Einsätze mit hoher Wärmeleitfähigkeit:
- BeCu (Berylliumkupfer): Wärmeleitfähigkeit etwa 110 W/m·K gegenüber etwa 30 W/m·K bei P20-Stahl. Wir verwenden BeCu-Einsätze in Kernstiften und in Bereichen, die Kühlkanäle nicht erreichen.
- Ampcoloy-Legierungen: Bis zu 160 W/m·K – hervorragend für Kerneinsätze in Bereichen mit tiefen Rippen.
Allein die Umstellung eines Kernstifts von P20 auf BeCu hat nach unserer Erfahrung die lokale Kühlzeit um 25–35% verkürzt.
Wie sollten Sie die Prozessparameter optimieren, um die Kühlzeit zu verkürzen?
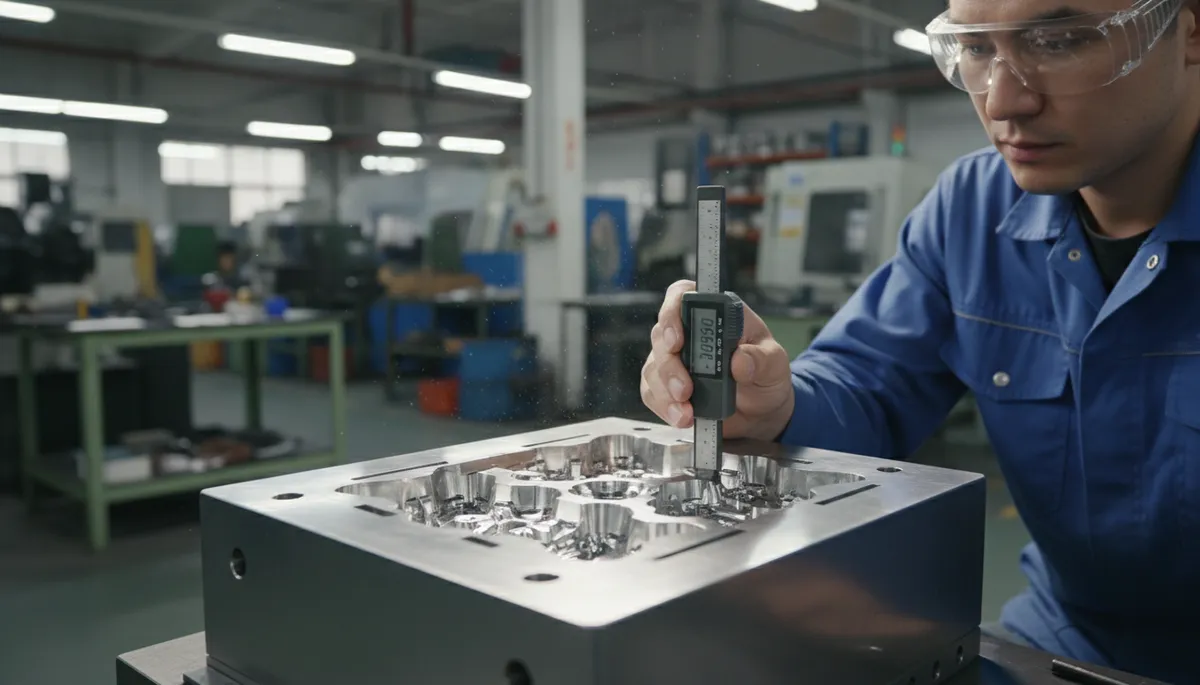
Die Optimierung der Prozessparameter kann die Kühlzeit einer bestehenden Form ohne Hardwareänderungen um 5–15% reduzieren. Die drei kritischen Parameter sind Kühlmitteltemperatur, Kühlmitteldurchfluss und Sollwert der Formtemperatur.
Folgende Parameter stimmen wir bei ZetarMold während der Produktionsversuche ab:
- Kühlmitteltemperatur: Für amorphe Harze (ABS, PC, PS) arbeiten wir üblicherweise mit 10–15 °C, für teilkristalline Harze (PP, PA, POM) mit 15–40 °C. Die Leistung des Kühlaggregats muss dazu passen – bei unterdimensionierten Anlagen steigt die Kühlmitteltemperatur während der Produktion schleichend an.
- Durchflussmenge: In jedem Kreislauf streben wir turbulente Strömung an. Eine einfache Prüfung: Steigt die Kühlmitteltemperatur vom Einlass zum Auslass um mehr als 3 °C, ist der Durchfluss wahrscheinlich zu gering. Unser Ziel ist ΔT ≤ 2 °C.
- Kreislaufabgleich: Parallele Kreisläufe müssen so abgeglichen werden, dass jeder Kanal ausreichend durchströmt wird. Reihenschaltungen sind einfacher, erzeugen jedoch Temperaturgradienten – der letzte Kanal ist stets wärmer.
- Schmelzetemperatur: Ein Betrieb am unteren Ende des vom Harzhersteller empfohlenen Bereichs – bei ABS beispielsweise 220 °C statt 240 °C – verringert die Wärmemenge, die die Form abführen muss. Ist die Temperatur jedoch zu niedrig, entstehen unvollständig gefüllte Teile oder eine schlechte Oberflächenqualität.
Wir haben kürzlich ein 4-fach-Werkzeug für eine PC/ABS-Mischung optimiert, indem wir die Kühlmittelkreisläufe neu ausbalanciert und die Kühlmitteltemperatur von 25 °C auf 12 °C gesenkt haben. Die Kühlzeit sank von 22 Sekunden auf 18 Sekunden — eine Verbesserung um 18% ohne Investitionsaufwand.
Können Simulation und Technik die Kühlzeit weiter verkürzen?
Absolut. Prozessseitige Optimierungen – Senken der Kühlmitteltemperatur, Erhöhen der Durchflussrate zur Erzielung turbulenter Strömung, Neuabgleich der Kreisläufe und Reduzieren der Schmelztemperatur – können bei null Hardwareänderungen Kühlzeitverkürzungen von 5–15% bewirken.
Von uns eingesetzte Schlüsseltechnologien:
- Moldflow / Moldex3D: Vollständige 3D-Kühlanalyse einschließlich transienter thermischer Reaktion, Druckverlust im Kühlmittelkreislauf und Verzugsvorhersage.
- Wärmebildanalyse: Nach dem Entformen überprüfen wir die Simulationsergebnisse mit IR-Kameras und erkennen verbleibende Hotspots an den ausgeworfenen Teilen.
- Überwachung der Formtemperatur: In die Form integrierte Thermoelemente an kritischen Stellen liefern während der Produktion Echtzeitdaten. Weicht die Temperatur der Kavitätsoberfläche nach oben vom Sollwert ab, erkennen wir dies sofort.
Simulationen sind besonders wertvoll bei Mehrkavitätenwerkzeugen, bei denen Kühlungsunterschiede zwischen den Kavitäten Maßabweichungen verursachen. Bei einem Medizinproduktwerkzeug mit 8 Kavitäten zeigte die Simulation, dass Kavität 3 und 6 um 8 °C wärmer liefen als die übrigen. Nach der Neugestaltung dieser beiden Kühlkreise lagen alle Kavitäten innerhalb von ±1.5 °C, und wir konnten die gesamte Kühlzeit um 4 Sekunden verkürzen.
„Konturnahe Kühlung lohnt sich nur bei Großserien mit mehr als 1 Million Teilen.“False
Konturnahe Kühleinsätze verursachen zwar höhere Anfangskosten (typischerweise $2,000–$8,000 pro Einsatz für den DMLS-Druck), doch die Einsparungen bei der Zykluszeit amortisieren sich häufig innerhalb von 50,000–200,000 Schuss. Bei Teilen mit komplexen Geometrien oder engen Verzugsvorgaben kann konturnahe Kühlung selbst bei Jahresmengen von 30,000–50,000 gerechtfertigt sein, wenn weniger Ausschuss und schnellere Lieferung berücksichtigt werden.
„Eine turbulente Kühlmittelströmung führt Wärme deutlich schneller ab als eine laminare Strömung.“True
Turbulente Strömung (Reynolds-Zahl > 10,000) bietet gegenüber laminarer Strömung 3–5× höhere konvektive Wärmeübergangskoeffizienten. In der Praxis sind dafür ein ausreichender Volumenstrom und der richtige Kanaldurchmesser sicherzustellen. Bei ZetarMold haben wir allein durch den Wechsel von laminarer zu vollständig turbulenter Kühlmittelströmung in leistungsschwachen Kreisläufen Verkürzungen der Kühlzeit um 20–30% gemessen.
Welche häufigen Kühlungsfehler sollten vermieden werden?
Der häufigste Fehler besteht darin, die Kühlung nachrangig zu behandeln: Zuerst werden Kavität und Kern konstruiert, anschließend werden Kühlkanäle in den verbleibenden Raum gequetscht. Dieser Ansatz führt regelmäßig zu 20–40% längeren Kühlzeiten als nötig.
Dies sind die häufigsten Fehler, die wir bei ZetarMold bei der Prüfung von Kundenwerkzeugen feststellen:
- Unzureichender Kühlmitteldurchfluss: Eine laminare Strömung in den Kanälen senkt die Wärmeübertragungseffizienz um 60–80 %. Prüfen Sie stets, dass die Reynolds-Zahl über 10.000 liegt.
- Unausgeglichene Kreisläufe: In einem Parallelverteiler erhält der kürzeste Weg den größten Durchfluss. Ohne Abgleichdrosseln werden einige Kanäle unterversorgt, während andere übermäßig durchströmt werden.
- Kalk- und Ablagerungsbildung: Mineralische Ablagerungen verengen mit der Zeit den Kanalquerschnitt und isolieren die Wände. Wir empfehlen eine jährliche Reinigung sowie aufbereitetes Wasser oder Kühlmittel auf Glykolbasis.
- Auswerferseite vernachlässigt: Die B-Seite (Kern) wird häufig weniger gekühlt als die A-Seite (Kavität). Da das Teil auf den Kern aufschrumpft, ist gerade dort die stärkste Kühlung erforderlich, um Anhaften und Verzug zu verhindern.
- Überkühlung: Ja, auch das gibt es. Kühlt ein Teil zu schnell oder ungleichmäßig ab, entstehen innere Spannungen, Verzug und bei spröden Harzen wie PS oder PMMA sogar Risse. Das Ziel ist eine gleichmäßige, kontrollierte Kühlung – nicht bloß eine schnelle.
Wie geht ZetarMold bei der Kühlungsoptimierung für Kunden vor?
Bei ZetarMold integrieren wir die Kühlungsoptimierung in jede Projektphase — von der ersten DFM-Prüfung über Werkzeugkonstruktion und Bemusterung bis zur Produktion. Unser Ansatz reduziert die Kühlzeit gegenüber branchenüblichen Werkzeugkonstruktionen in der Regel um 15–35 %.
Dies ist unser Standardablauf:
- DFM-Analyse: Wir prüfen die Bauteilgeometrie auf gleichmäßige Wanddicken, dicke Bereiche und kühlungskritische Merkmale. Noch vor Beginn der Formkonstruktion weisen wir auf Probleme hin und schlagen konstruktive Änderungen vor.
- Auslegung der Kühlung: Unsere Formkonstrukteure platzieren die Kühlkanäle zuerst – nicht zuletzt. Mit Moldflow simulieren wir die thermische Leistung und optimieren die Kanalpositionen iterativ.
- Bewertung der konturnahen Kühlung: Bei Teilen mit tiefen Kernen, dünnen hohen Wänden oder komplexer Geometrie prüfen wir, ob konturnahe Kühleinsätze wirtschaftlich gerechtfertigt sind.
- T1-Bemusterung und Validierung: Bei den ersten Versuchen messen wir die tatsächlichen Kavitätstemperaturen mit Thermoelementen und vergleichen sie mit der Simulation. Kühlmitteldurchfluss und -temperatur werden angepasst, bis die Zielwerte erreicht sind.
- Produktionsüberwachung: Während des gesamten Produktionslaufs erfassen wir Zykluszeit, Kühlmittel-ΔT und Bauteilabmessungen, um eine nachlassende Kühlleistung frühzeitig zu erkennen.
Mit mehr als 15 Jahren Erfahrung im Formenbau und über 45 Spritzgießmaschinen5 mit Schließkräften von 50 bis 1.600 Tonnen verfügt ZetarMold über die technische Kompetenz und Produktionskapazität, um kühloptimierte Formen für alles vom kleinen Elektronikstecker bis zur großen Fahrzeugverkleidung zu liefern.

FAQ
Wie lang ist eine typische Kühlzeit für Spritzgussteile?
Bei Standardteilen mit einer Wanddicke von 2–3 mm beträgt die Kühlzeit je nach Kunststoff typischerweise 8 bis 30 Sekunden. ABS mit 2 mm Wanddicke kühlt in etwa 8–10 Sekunden ab, während PC mit 3 mm Wanddicke 26–32 Sekunden benötigen kann. Die Kühlung macht im Allgemeinen 60–80 % der Gesamtzykluszeit aus.
Macht konturnahe Kühlung wirklich einen großen Unterschied?
Ja. Nach unserer Erfahrung bei ZetarMold verkürzt konturnahe Kühlung die Kühlzeit bei geometrisch komplexen Teilen üblicherweise um 20–40 %. Die größten Vorteile ergeben sich bei tiefgezogenen Teilen, Teilen mit dicken Kernen und Mehrkavitätenformen, bei denen konventionelle Kanäle keine gleichmäßige Temperaturverteilung erreichen können.
Kann ich die Kühlzeit verkürzen, ohne das Werkzeug zu ändern?
Absolut. Prozessseitige Optimierungen – Senkung der Kühlmitteltemperatur, Erhöhung der Durchflussrate zur Erzielung turbulenter Strömung, Neuabgleich der Kreisläufe und Senkung der Schmelzetemperatur – können die Kühlzeit ohne Hardwareänderungen um 5–15 % verkürzen.
Wie lässt sich die Abkühlzeit beim Spritzgießen reduzieren? Wichtige Erkenntnisse – Die Abkühlzeit macht 60–80 % der gesamten Zykluszeit aus — eine Reduzierung um selbst nur 10–15 % kann den Durchsatz erheblich steigern. – Ein optimiertes Kühlkanaldesign (konforme Kühlung) kann die Abkühlzeit im Vergleich zu konventionellen gerade gebohrten Kanälen um 20–40 % reduzieren. – Material…
Für amorphe Harze (ABS, PC, PS, PMMA) verwenden wir typischerweise Kühlmittel mit 10–20 °C. Bei teilkristallinen Harzen (PP, PA, POM, PBT) sind 15–40 °C üblich — diese Harze benötigen eine kontrollierte Kristallisation, daher kann zu kaltes Kühlmittel die Teilequalität beeinträchtigen. Prüfen Sie stets das Harzdatenblatt auf die empfohlenen Formtemperaturbereiche.
Woran erkenne ich, ob meine Kühlkanäle effizient arbeiten?
Messen Sie die Temperaturdifferenz zwischen Kühlmittelein- und -auslass. Überschreitet ΔT 3 °C, ist der Volumenstrom wahrscheinlich zu niedrig. Prüfen Sie außerdem den Druckabfall über die Kreisläufe — ein plötzlicher Anstieg weist auf Verstopfung oder Ablagerungen hin. Wärmebilder ausgeworfener Teile können heiße Stellen aufzeigen, die auf Kühlungsmängel hindeuten.
Ist Berylliumkupfer für den Einsatz in Werkzeugen sicher?
BeCu-Legierungen sind in fester Form als Formeinsätze sicher. Gesundheitsbedenken bestehen nur bei Berylliumstaub während der Bearbeitung. Bei ZetarMold befolgen wir die OSHA-Richtlinien und verwenden bei der Bearbeitung von BeCu geeignete Belüftung und PPE. Nach dem Einbau in die Form stellen BeCu-Einsätze kein Risiko dar und bieten eine hervorragende thermische Leistung.

Zusammenfassung
Die Verkürzung der Kühlzeit beim Spritzgießen gehört zu den Optimierungen mit dem höchsten ROI. Sie verkürzt die Zykluszeit, senkt die Stückkosten, erhöht die Maschinenverfügbarkeit und verbessert — bei korrekter Umsetzung — durch eine gleichmäßigere Kühlung sogar die Bauteilqualität.
Die wichtigsten Strategien in der Reihenfolge ihrer Wirkung:
- Teile mit gleichmäßiger, minimaler Wanddicke konstruieren
- Kühlkanalanordnung optimieren (und bei komplexen Teilen konturnahe Kühlung erwägen)
- Verwenden Sie hochleitfähige Werkzeugmaterialien, wo konventionelle Kanäle nicht hinkommen
- Turbulente Kühlmittelströmung in jedem Kreislauf sicherstellen
- Durch Simulation und Temperaturmessung im Werkzeug validieren
Bei ZetarMold ist die Kühlungsoptimierung fester Bestandteil unseres Standardprozesses und kein nachträglicher Gedanke. Wenn Sie mit langen Zykluszeiten, Verzug oder schwankender Bauteilqualität zu kämpfen haben, wenden Sie sich für eine kostenlose DFM-Prüfung und Kühlanalyse an unser Engineering-Team. Einen umfassenden Überblick finden Sie in unserem vollständigen Leitfaden zum Spritzgießen. Einen umfassenden Überblick finden Sie in unserem vollständigen Leitfaden zum Spritzgießen. Einen umfassenden Überblick finden Sie in unserem vollständigen Leitfaden zum Spritzgießen. Einen umfassenden Überblick finden Sie in unserem vollständigen Leitfaden zum Spritzgießen.
- Thermodynamik: Teilgebiet der Physik, das sich mit Wärmeübertragung und Energieumwandlung befasst. Beim Spritzgießen bestimmt sie, wie schnell Wärme aus der Kunststoffschmelze durch den Formstahl in das Kühlmittel gelangt. ↩
- Wärmeformbeständigkeitstemperatur (HDT): Die Temperatur, bei der sich ein Kunststoffprüfkörper unter einer festgelegten Last – üblicherweise 0,45 oder 1,82 MPa – verformt. Sie kennzeichnet die maximale Einsatztemperatur und dient als Richtwert für die minimale Auswerftemperatur von Formteilen. ↩
- Temperaturleitfähigkeit: Eine Materialeigenschaft (α = k / (ρ × Cp)), die beschreibt, wie schnell sich Temperaturänderungen in einem Werkstoff ausbreiten. Eine höhere Temperaturleitfähigkeit bedeutet schnelleres Abkühlen. Einheit: mm²/s. ↩
- Konturfolgende Kühlkanäle: Kühlkanäle, die der Kontur der Kavitätsoberfläche folgen und einen gleichmäßigen Abstand zum Bauteil einhalten. Da sie sich durch konventionelles Bohren nicht herstellen lassen, werden sie üblicherweise mittels Metall-3D-Druck (DMLS/SLM) gefertigt. ↩
- Schließkraftbereich: Die in metrischen Tonnen gemessene Kraft, mit der eine Spritzgießmaschine die Formhälften während des Einspritzens geschlossen hält. Der Bereich von ZetarMold von 50 bis 1.600 Tonnen deckt Bauteile von kleinen Präzisionskomponenten bis zu großen Strukturverkleidungen ab. ↩