Comment réduire le temps de refroidissement dans le moulage par injection ?
Le refroidissement est le facteur discret qui allonge le plus le temps de cycle en moulage par injection. Dans notre usine ZetarMold, le suivi de milliers de productions montre systématiquement qu’il représente 60 à 80 % du cycle total. Sur un cycle de 30 secondes, environ 18 à 24 secondes sont donc consacrées à attendre que la pièce soit suffisamment froide pour être éjectée. Une réduction, même modeste, de 15 % du temps de refroidissement peut économiser 3 à 4 secondes par cycle — soit des centaines d’heures de capacité machine libérées sur une production annuelle de 500 000 pièces.
Dans ce guide, je présente les méthodes éprouvées que nous appliquons chez ZetarMold pour réduire le temps de refroidissement en moulage par injection, depuis le choix des matériaux et la conception de la pièce jusqu’à l’ingénierie du moule et à l’optimisation du procédé. Chaque recommandation repose sur une expérience réelle en atelier.
10–13
Le temps de refroidissement est important car il constitue la plus grande composante du cycle de moulage par injection, représentant généralement 60–80 % de sa durée totale. Le réduire diminue directement le coût par pièce, augmente l’utilisation de la machine et raccourcit les délais.
Le cycle de moulage par injection se décompose en quatre phases : fermeture du moule, injection/maintien, refroidissement et éjection. Le refroidissement est de loin la plus longue. La raison relève simplement de la thermodynamique1 : le plastique fondu entre dans l’empreinte à une température comprise entre 200 et 300 °C selon la résine, puis doit redescendre jusqu’à sa température de fléchissement sous charge2 — souvent de 60 à 120 °C — avant que la pièce ne soit assez rigide pour être éjectée sans se déformer.
Chez ZetarMold, nous avons vu des projets où le cycle initial du client durait 45 secondes. La seule optimisation du refroidissement l’a ramené à 32 secondes — une réduction de 29%. Pour un volume annuel de 200,000 pièces, cela a économisé plus de 720 heures-machine par an.
Qu’est-ce qui détermine initialement le temps de refroidissement ?
Le temps de refroidissement est principalement déterminé par quatre facteurs : l’épaisseur de paroi de la pièce, les propriétés thermiques de la résine plastique, la température du moule et l’efficacité des canaux de refroidissement. Parmi eux, l’épaisseur de paroi a l’incidence la plus forte : le temps de refroidissement augmente approximativement avec le carré de l’épaisseur de paroi.
La formule classique d’estimation du temps de refroidissement est :
t_refroidissement = (s² / (π² × α)) × ln((4/π) × ((T_fusion − T_moule) / (T_éjection − T_moule)))où s représente l’épaisseur de paroi, α la diffusivité thermique3 du plastique, T_melt la température de la matière fondue, T_mold la température de surface du moule et T_eject la température d’éjection.
Point essentiel : doubler l’épaisseur de paroi de 2 mm à 4 mm multiplie environ par quatre le temps de refroidissement. C’est pourquoi l’uniformité de l’épaisseur de paroi est l’un des premiers éléments examinés lors de nos contrôles DFM chez ZetarMold.
| Résine | Épaisseur de paroi (mm) | Température du moule (°C) | Temps de refroidissement approximatif (s) | Diffusivité thermique (mm²/s) |
|---|---|---|---|---|
| ABS | 2.0 | 50 | 8–10 | 0.12 |
| ABS | 3.0 | 50 | 18–22 | 0.12 |
| PP | 2.0 | 40 | 10–13 | 0.09 |
| PP | 3.0 | 40 | Nous avons récemment optimisé un moule à 4 empreintes pour un mélange PC/ABS en rééquilibrant les circuits de refroidissement et en abaissant la température du liquide de refroidissement de 25 °C à 12 °C. Le temps de refroidissement est passé de 22 secondes à 18 secondes — une amélioration de 18 % sans aucun investissement en capital. | 0.09 |
| PA6 (Nylon) | 2.0 | 80 | 7–9 | 0.13 |
| PA6 (Nylon) | 3.0 | 80 | 16–20 | 0.13 |
| PC | 2.0 | 90 | 12–15 | 0.10 |
| PC | 3.0 | 90 | 26–32 | 0.10 |
Comment la conception de la pièce peut-elle réduire le temps de refroidissement ?
L’optimisation de la conception de la pièce peut réduire le temps de refroidissement de 15–30% sans modifier le moule ni le procédé. La stratégie la plus efficace consiste à maintenir une épaisseur de paroi uniforme sur toute la pièce, en visant l’épaisseur minimale qui satisfait aux exigences structurelles.
Voici les points sur lesquels nous nous concentrons lors de la revue DFM chez ZetarMold :
- Épaisseur de paroi uniforme : les sections épaisses agissent comme des réservoirs de chaleur. Une pièce dont les parois font 2 mm mais qui comporte un bossage de 4 mm sera limitée par ce bossage : la section la plus épaisse détermine le temps de refroidissement de toute la pièce. Nous recommandons d’évider les zones épaisses et d’employer des nervures plutôt que des volumes pleins.
- Conception des nervures : leur épaisseur doit représenter 50 à 60 % de celle de la paroi adjacente. Des nervures trop épaisses provoquent des retassures et prolongent le refroidissement.
- Éviter les poches profondes et les angles épais : les angles intérieurs accumulent la chaleur. L’ajout de rayons (R ≥ 0,5 × l’épaisseur de paroi) facilite le transfert thermique vers la surface du moule.
- Changement de matériau : si l’application le permet, remplacer une résine à refroidissement lent (par exemple le PC, α = 0,10 mm²/s) par une résine plus rapide (par exemple l’ABS, α = 0,12 mm²/s) peut réduire le temps de refroidissement de 10 à 20 %.
Nous avions un client qui expédiait un récipient en PP à parois épaisses avec un temps de refroidissement de 35 secondes. En remplaçant le fond plein de 4 mm par une structure nervurée de 2.5 mm, nous avons réduit le temps de refroidissement à 18 secondes — soit une amélioration de 49% sans perte de rigidité.
« Réduire autant que possible la température du moule diminue toujours le temps de refroidissement. »False
Bien qu’une température de moule plus basse augmente l’écart de température et accélère l’extraction thermique, une valeur trop faible peut provoquer la formation prématurée d’une peau, une cristallisation incomplète des résines semi-cristallines et des défauts de surface tels que des marques d’écoulement. Pour le PA6, par exemple, un moule à moins de 60 °C produit une cristallinité insuffisante et des pièces plus faibles — il peut être nécessaire d’augmenter la température du moule et de prolonger légèrement le refroidissement pour garantir la qualité.
« Pour réduire le temps de refroidissement, l’uniformité de l’épaisseur des parois est plus importante que leur épaisseur globale. »True
Le temps de refroidissement d’une pièce dont les parois mesurent principalement 1,5 mm, mais qui comporte une section de 4 mm, sera déterminé par cette section épaisse. Uniformiser l’épaisseur à 2 mm pourrait en réalité refroidir l’ensemble plus rapidement qu’une pièce d’une épaisseur moyenne de 1,8 mm atteignant 4 mm par endroits, car le temps de refroidissement varie comme le carré de l’épaisseur maximale.
Quel rôle la conception du moule joue-t-elle dans la réduction du temps de refroidissement ?
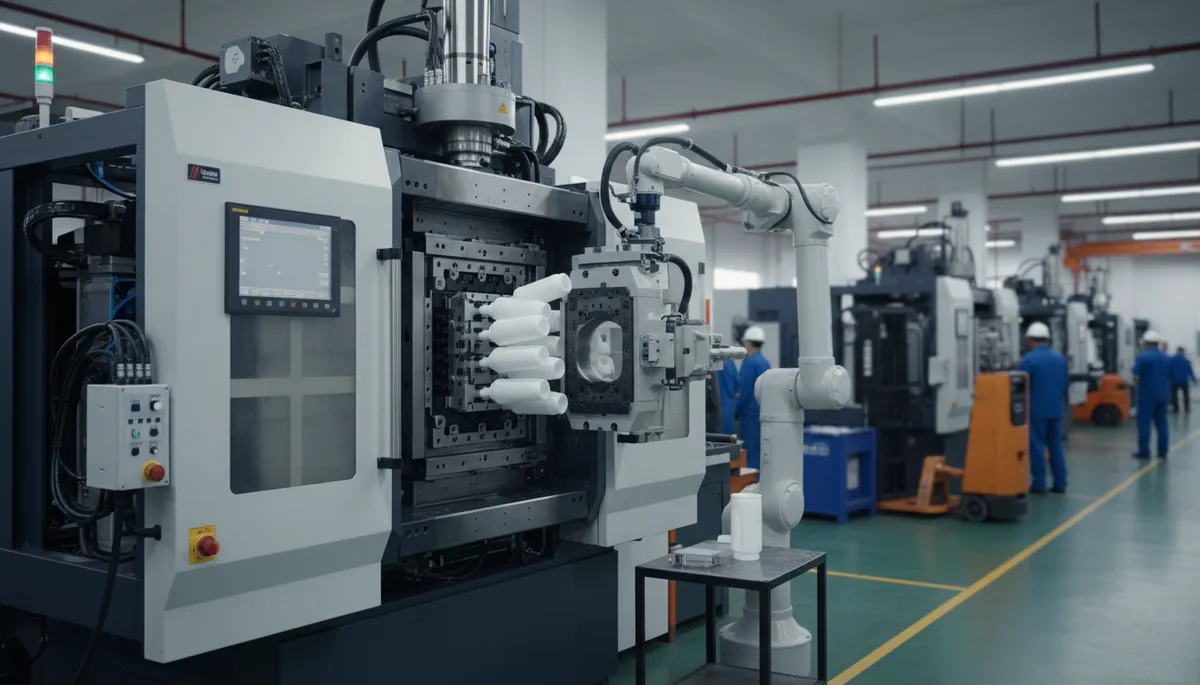
La conception du moule est le levier le plus puissant pour réduire le temps de refroidissement — un circuit de refroidissement optimisé peut le diminuer de 20–40% par rapport aux conceptions conventionnelles. L’essentiel est de placer les canaux de fluide caloporteur aussi près que possible de la surface de l’empreinte, avec un espacement uniforme.
Chez ZetarMold, nous suivons les principes d’ingénierie des moules suivants :
Disposition des canaux de refroidissement
Les canaux droits percés conventionnels sont limités par la géométrie de fabrication. Nous visons :
- Diamètre du canal : 8–12 mm pour la plupart des moules
- Distance entre canal et surface : 1,5 à 2 fois le diamètre du canal
- Espacement entre canaux : 3 à 5 fois leur diamètre
- Écoulement turbulent (nombre de Reynolds > 10,000) pour un transfert thermique maximal
Refroidissement conforme
Les circuits de refroidissement conformes4 épousent le contour de la pièce et restent à une distance constante de la paroi de l’empreinte. Pour les géométries de noyau complexes inaccessibles au perçage classique, nous utilisons des inserts métalliques imprimés en 3D, par DMLS, en acier maraging ou inoxydable.
Lors d’un projet récent — un boîtier automobile embouti profond — le refroidissement conforme a réduit le temps de refroidissement de 28 secondes à 17 secondes (réduction de 39%) et a pratiquement éliminé le gauchissement qui affectait la version à refroidissement conventionnel.
Sélection du matériau du moule
Pour les zones de point chaud, nous utilisons parfois des inserts à haute conductivité :
- BeCu (cuivre-béryllium) : conductivité thermique d’environ 110 W/m·K, contre environ 30 W/m·K pour l’acier P20. Nous utilisons des inserts en BeCu dans les broches de noyau et les zones inaccessibles aux circuits.
- Alliages Ampcoloy : jusqu’à 160 W/m·K — un excellent choix pour les inserts de noyau dans les zones à nervures profondes.
D’après notre expérience, le simple remplacement d’une broche de noyau en P20 par du BeCu a réduit le temps de refroidissement local de 25–35%.
Comment optimiser les paramètres du procédé pour réduire le temps de refroidissement ?
L’optimisation des paramètres du procédé peut réduire le temps de refroidissement de 5–15% sur un moule existant sans aucune modification matérielle. Les trois paramètres critiques sont la température du fluide de refroidissement, son débit et la consigne de température du moule.
Voici les paramètres que nous réglons chez ZetarMold pendant les essais de production :
- Température du fluide de refroidissement : nous travaillons généralement entre 10 et 15 °C pour les résines amorphes (ABS, PC, PS) et entre 15 et 40 °C pour les résines semi-cristallines (PP, PA, POM). La puissance du groupe froid doit être adaptée : un équipement sous-dimensionné laisse la température du fluide augmenter pendant la production.
- Débit : nous recherchons un écoulement turbulent dans chaque circuit. Vérification simple : si l’élévation de température du fluide entre l’entrée et la sortie dépasse 3 °C, le débit est probablement insuffisant. Nous visons un ΔT ≤ 2 °C.
- Équilibrage des circuits : les circuits parallèles doivent être équilibrés afin que chaque canal reçoive un débit suffisant. Les circuits en série sont plus simples, mais créent des gradients de température : le dernier canal est toujours plus chaud.
- Température de la matière fondue : travailler dans la partie basse de la plage recommandée par le fabricant de la résine (par exemple 220 °C plutôt que 240 °C pour l’ABS) réduit la quantité de chaleur que le moule doit extraire. Une température trop basse peut toutefois provoquer des remplissages incomplets ou un mauvais état de surface.
Nous avons récemment optimisé un moule à 4 empreintes pour un mélange PC/ABS en rééquilibrant les circuits de refroidissement et en abaissant la température du fluide de 25°C à 12°C. Le temps de refroidissement est passé de 22 à 18 secondes, soit une amélioration de 18 % sans aucun investissement.
La simulation et la technologie peuvent-elles réduire davantage le temps de refroidissement ?
Oui — la simulation d’écoulement peut prédire les performances de refroidissement avec une précision de 85–95% avant tout usinage de l’acier, afin d’optimiser les canaux, repérer les points chauds et valider numériquement les modifications. Chez ZetarMold, l’analyse Moldflow est systématique pour chaque nouveau projet.
Technologies clés que nous utilisons :
- Moldflow / Moldex3D : analyse 3D complète du refroidissement, comprenant la réponse thermique transitoire, la perte de charge dans les circuits et la prévision du gauchissement.
- Imagerie thermique : après moulage, nous utilisons des caméras infrarouges pour valider les résultats de la simulation et repérer les points chauds résiduels sur les pièces éjectées.
- Surveillance de la température du moule : des thermocouples intégrés au moule à des emplacements critiques fournissent des données en temps réel pendant la production. Toute dérive de la température de surface de l’empreinte au-dessus de la cible est immédiatement détectée.
La simulation est particulièrement utile pour les moules multi-empreintes dans lesquels les variations de refroidissement entre empreintes provoquent des incohérences dimensionnelles. Sur un moule à 8 empreintes pour dispositif médical, la simulation a révélé que les empreintes 3 et 6 fonctionnaient à une température supérieure de 8 °C aux autres. La reconception de ces deux circuits de refroidissement a ramené toutes les empreintes dans une plage de ±1.5 °C et nous a permis de réduire de 4 secondes le temps de refroidissement global.
« Le refroidissement conforme ne vaut la peine que pour les séries de grande production dépassant 1 million de pièces. »False
Bien que les inserts de refroidissement conforme augmentent le coût initial (généralement $2,000–$8,000 par insert pour l’impression DMLS), les économies de temps de cycle sont souvent amorties en 50,000–200,000 injections. Pour les pièces aux géométries complexes ou soumises à des spécifications strictes de gauchissement, le refroidissement conforme peut se justifier même pour des volumes annuels de 30,000–50,000 lorsque l’on tient compte de la réduction des rebuts et de l’accélération des livraisons.
« Un écoulement turbulent du fluide de refroidissement évacue la chaleur nettement plus vite qu’un écoulement laminaire. »True
Un écoulement turbulent (nombre de Reynolds > 10,000) offre des coefficients de transfert convectif 3–5× supérieurs au laminaire. Il faut donc un débit suffisant et le bon diamètre de canal. Chez ZetarMold, passer d’un écoulement laminaire à pleinement turbulent dans des circuits sous-performants a réduit le refroidissement de 20–30%.
Quelles sont les erreurs de refroidissement les plus courantes à éviter ?
L’erreur la plus fréquente consiste à traiter le refroidissement après coup — en concevant d’abord l’empreinte et le noyau, puis en insérant les canaux de refroidissement dans l’espace restant. Cette approche entraîne systématiquement des temps de refroidissement 20–40% plus longs que nécessaire.
Voici les principales erreurs que nous constatons chez ZetarMold lors de l’audit des moules de nos clients :
- Débit de refroidissement insuffisant : un écoulement laminaire dans les canaux réduit l’efficacité du transfert thermique de 60 à 80 %. Vérifiez toujours que le nombre de Reynolds est supérieur à 10 000.
- Circuits déséquilibrés : dans un collecteur parallèle, le trajet le plus court reçoit le débit le plus élevé. Sans restricteurs d’équilibrage, certains canaux manquent de fluide tandis que d’autres en reçoivent trop.
- Accumulation de tartre et de dépôts : avec le temps, les dépôts minéraux réduisent la section des canaux et isolent leurs parois. Nous recommandons un nettoyage annuel ainsi que l’emploi d’eau traitée ou de fluides de refroidissement à base de glycol.
- Négliger le côté éjection : le côté B (noyau) est souvent moins bien refroidi que le côté A (empreinte). Comme la pièce se rétracte sur le noyau, c’est précisément là que le refroidissement doit être le plus efficace pour éviter le collage et le gauchissement.
- Refroidissement excessif : oui, le phénomène existe. Refroidir une pièce trop rapidement ou de manière irrégulière crée des contraintes internes, du gauchissement et même des fissures dans les résines fragiles telles que le PS ou le PMMA. L’objectif est un refroidissement uniforme et maîtrisé, pas seulement rapide.
Comment ZetarMold aborde-t-il l’optimisation du refroidissement pour ses clients ?
Chez ZetarMold, nous intégrons l’optimisation du refroidissement à chaque étape du projet — de la revue DFM initiale à la conception du moule, aux essais et à la production. Notre approche réduit généralement le temps de refroidissement de 15–35% par rapport aux conceptions de moules moyennes du secteur.
Voici notre processus standard :
- Analyse DFM : nous examinons la géométrie de la pièce, notamment l’uniformité des parois, les sections épaisses et les formes difficiles à refroidir. Nous signalons les problèmes et proposons des modifications avant le début de la conception du moule.
- Conception du réseau de refroidissement : nos concepteurs placent les circuits de refroidissement en premier, pas en dernier. Nous simulons les performances thermiques avec Moldflow et affinons leur implantation de manière itérative.
- Évaluation du refroidissement conforme : pour les pièces comportant des noyaux profonds, des parois hautes et minces ou une géométrie complexe, nous déterminons si le surcoût d’inserts à refroidissement conforme est justifié.
- Échantillonnage et validation T1 : lors des premiers essais, nous mesurons la température réelle des empreintes avec des thermocouples et la comparons à la simulation. Nous ajustons les débits et les températures du fluide de refroidissement pour atteindre les valeurs cibles.
- Suivi de la production : nous contrôlons le temps de cycle, le ΔT du fluide de refroidissement et les dimensions des pièces tout au long de la production afin de détecter rapidement toute dégradation du refroidissement.
Avec plus de 15 ans d’expérience dans la fabrication de moules et plus de 45 presses à injecter5 de 50 à 1 600 tonnes, ZetarMold possède les compétences techniques et la capacité de production nécessaires pour fournir des moules au refroidissement optimisé, depuis les petits connecteurs électroniques jusqu’aux grands panneaux automobiles.

FAQ
Quel est le temps de refroidissement habituel des pièces moulées par injection ?
Pour les pièces standard aux parois de 2–3 mm, le refroidissement dure généralement 8 à 30 secondes selon la résine. L’ABS à paroi de 2 mm refroidit en 8–10 secondes, tandis que le PC à 3 mm peut demander 26–32 secondes. Le refroidissement représente généralement 60–80 % du cycle total.
Le refroidissement conforme fait-il vraiment une grande différence ?
Oui. D’après notre expérience chez ZetarMold, le refroidissement conforme réduit généralement le temps de refroidissement de 20–40 % sur les pièces à géométrie complexe. Les gains les plus importants concernent les pièces à emboutissage profond, les pièces dotées de noyaux épais et les moules multi-empreintes dans lesquels les canaux conventionnels ne permettent pas d’obtenir une répartition uniforme de la température.
Puis-je réduire le temps de refroidissement sans modifier le moule ?
Usine de moulage par injection
Quelle température de fluide de refroidissement dois-je utiliser ?
Pour les résines amorphes (ABS, PC, PS, PMMA), nous utilisons généralement un liquide de refroidissement à 10–20 °C. Pour les résines semi-cristallines (PP, PA, POM, PBT), une plage de 15–40 °C est courante — ces résines nécessitent une cristallisation contrôlée ; un liquide trop froid peut donc nuire à la qualité des pièces. Consultez toujours la fiche technique de la résine pour connaître les plages recommandées de température du moule.
Comment savoir si mes canaux de refroidissement fonctionnent efficacement ?
Mesurez la différence de température entre l’entrée et la sortie du fluide de refroidissement. Si ΔT dépasse 3 °C, votre débit est probablement trop faible. Vérifiez également la perte de pression dans les circuits — une augmentation soudaine indique une obstruction ou une accumulation de tartre. L’imagerie thermique des pièces éjectées peut révéler des points chauds signalant des déficiences du refroidissement.
Le cuivre au béryllium peut-il être utilisé sans danger dans les moules ?
Les alliages BeCu sont sûrs sous forme solide lorsqu’ils servent d’inserts de moule. Le risque sanitaire concerne uniquement la poussière de béryllium produite pendant l’usinage. Chez ZetarMold, nous respectons les directives OSHA et utilisons une ventilation et des EPI appropriés lors de l’usinage du BeCu. Une fois installés dans le moule, les inserts BeCu ne présentent aucun risque et offrent d’excellentes performances thermiques.

Résumé
Réduire le temps de refroidissement en moulage par injection est l’une des optimisations offrant le meilleur retour sur investissement. Cela raccourcit le cycle, diminue le coût par pièce, accroît la disponibilité des machines et, lorsque l’opération est bien menée, améliore réellement la qualité des pièces grâce à un refroidissement plus uniforme.
Les principales stratégies, par ordre d’impact :
- Concevoir les pièces avec des parois uniformes et aussi minces que possible
- Optimisez la disposition des canaux de refroidissement (et envisagez un refroidissement conforme pour les pièces complexes)
- Utiliser des matériaux de moule à haute conductivité là où les canaux conventionnels ne peuvent pas accéder
- Assurer un écoulement turbulent du fluide de refroidissement dans chaque circuit
- Valider par simulation et mesure de la température dans le moule
Chez ZetarMold, l’optimisation du refroidissement fait partie intégrante de notre procédé standard — ce n’est pas une réflexion tardive. Si vous êtes confronté à des cycles longs, à des problèmes de gauchissement ou à une qualité de pièces irrégulière, contactez notre équipe d’ingénierie pour bénéficier gratuitement d’une analyse DFM et d’une étude du refroidissement. Consultez notre guide complet du moulage par injection pour une vue d’ensemble détaillée. Consultez notre guide complet du moulage par injection pour une vue d’ensemble détaillée. Consultez notre guide complet du moulage par injection pour une vue d’ensemble détaillée. Consultez notre guide complet du moulage par injection pour une vue d’ensemble détaillée.
- Thermodynamique : branche de la physique qui étudie les transferts de chaleur et les conversions d’énergie. En moulage par injection, elle détermine la vitesse à laquelle la chaleur passe du plastique fondu à l’acier du moule, puis au fluide de refroidissement. ↩
- Température de fléchissement sous charge (HDT) : température à laquelle une éprouvette en plastique se déforme sous une charge donnée, généralement 0,45 ou 1,82 MPa. Elle indique la température maximale d’utilisation et aide à définir la température minimale d’éjection des pièces moulées. ↩
- Diffusivité thermique : propriété d’un matériau (α = k / (ρ × Cp)) qui mesure la vitesse de propagation des variations de température. Plus la diffusivité est élevée, plus le refroidissement est rapide. Unité : mm²/s. ↩
- Circuits de refroidissement conformes : circuits qui suivent le contour de la surface de l’empreinte tout en restant à une distance constante de la pièce. Ils sont généralement fabriqués par impression 3D métallique (DMLS/SLM), car un perçage classique ne permet pas de les réaliser. ↩
- Plage de force de fermeture : force, mesurée en tonnes métriques, exercée par la presse à injecter pour maintenir les deux moitiés du moule fermées pendant l’injection. La plage de 50 à 1 600 tonnes de ZetarMold couvre aussi bien les petits composants de précision que les grands panneaux structurels. ↩