كيفية تقليل وقت التبريد في قولبة الحقن؟
زمن التبريد هو العامل الخفي الذي يلتهم زمن الدورة في قالب الحقن. في مصنعنا لدى ZetarMold، تابعنا آلاف الأعمال ووجدنا باستمرار أن التبريد يمثل 60–80% من إجمالي زمن الدورة. فإذا استغرقت دورتك 30 ثانية، فإن نحو 18–24 ثانية منها يضيع فقط في انتظار أن يبرد الجزء بما يكفي لإخراجه. وحتى خفض متواضع بنسبة 15% في زمن التبريد قد يوفر 3–4 ثوانٍ في كل حقنة، ما يحرر مئات الساعات من طاقة الماكينات عند إنتاج 500,000 قطعة سنويًا.
في هذا الدليل، سأشرح لك الاستراتيجيات المثبتة التي نستخدمها في ZetarMold لتقليل زمن التبريد في القولبة بالحقن، بدءًا من اختيار المواد وتصميم الجزء، ووصولًا إلى هندسة القالب وتحسين العملية. وكل توصية مستمدة من خبرة فعلية على أرضية الإنتاج.
10–13
زمن التبريد مهم لأنه أكبر مكوّن منفرد في دورة القولبة بالحقن، إذ يمثل عادةً 60–80% من إجمالي مدة الدورة. ويؤدي خفضه مباشرة إلى تقليل تكلفة القطعة، وزيادة استغلال الماكينة، وتقصير المهل الزمنية.
تنقسم دورة القولبة بالحقن إلى أربع مراحل: إغلاق القالب، والحقن/التعبئة، والتبريد، والإخراج. ويستحوذ التبريد على معظم الزمن. والسبب هو الديناميكا الحرارية1 البسيطة: يدخل البلاستيك المنصهر إلى التجويف عند 200–300 °C، بحسب الراتنج، ويجب أن تنخفض حرارته إلى درجة حرارة الانحراف الحراري2، وغالبًا ما تكون 60–120 °C، قبل أن يصبح الجزء صلبًا بما يكفي لإخراجه دون تشوه.
شهدنا في ZetarMold مشاريع كانت دورة العميل الأصلية فيها 45 ثانية. وبعد تحسين التبريد وحده، خفضناها إلى 32 ثانية، أي بتراجع 29%. وعند حجم سنوي يبلغ 200,000 قطعة، وفر ذلك أكثر من 720 ساعة تشغيل للماكينة سنويًا.
ما الذي يحدد زمن التبريد أساسًا؟
يتحدد زمن التبريد أساسًا بأربعة عوامل: سُمك جدار الجزء، والخصائص الحرارية للراتنج البلاستيكي، وحرارة القالب، وكفاءة قنوات التبريد. ومن بينها، يملك سُمك الجدار الأثر الأكبر — إذ يزداد زمن التبريد تقريبًا مع مربع السُمك.
الصيغة التقليدية لتقدير زمن التبريد هي:
المعادلة: t_cooling = (s² / (π² × α)) × ln((4/π) × ((T_melt − T_mold) / (T_eject − T_mold)))حيث تمثل s سمك الجدار، وتمثل α الانتشارية الحرارية3 للبلاستيك، وتمثل T_melt درجة حرارة المصهور، وT_mold درجة حرارة سطح القالب، وT_eject درجة حرارة الإخراج.
الخلاصة الرئيسية: مضاعفة سماكة الجدار من 2 mm إلى 4 mm تزيد زمن التبريد إلى أربعة أمثاله تقريبًا. ولهذا تُعد سماكة الجدار الموحدة من أول الأمور التي نراجعها في فحوص DFM لدى ZetarMold.
| الراتنج | سُمك الجدار (mm) | درجة حرارة العفن (درجة مئوية) | زمن التبريد التقريبي (ث) | الانتشارية الحرارية (mm²/s) |
|---|---|---|---|---|
| ABS | 2.0 | 50 | 8–10 | 0.12 |
| ABS | 3.0 | 50 | 18–22 | 0.12 |
| ص | 2.0 | 40 | 10–13 | 0.09 |
| ص | 3.0 | 40 | تتوقع المحاكاة أداء التبريد | 0.09 |
| PA6 (نايلون) | 2.0 | 80 | 7–9 | 0.13 |
| PA6 (نايلون) | 3.0 | 80 | 16–20 | 0.13 |
| كمبيوتر شخصي | 2.0 | 90 | 12–15 | 0.10 |
| كمبيوتر شخصي | 3.0 | 90 | 26–32 | 0.10 |
كيف يساعد تصميم القطعة في تقليل زمن التبريد؟
يمكن لتحسين تصميم الجزء خفض زمن التبريد بنسبة 15–30% من دون أي تغييرات في القالب أو العملية. وأكثر استراتيجيات التصميم تأثيرًا هي الحفاظ على سماكة جدار موحدة في كامل الجزء، مع استهداف أقل سماكة تلبي المتطلبات الإنشائية.
فيما يلي ما نركز عليه أثناء مراجعة DFM في ZetarMold:
- توحيد سمك الجدار: تعمل المقاطع السميكة كخزانات للحرارة. فإذا كانت جدران الجزء بسماكة 2 mm وبه بروز سماكته 4 mm، فسيكون هذا البروز هو العامل المحدد، لأن أسمك مقطع يملي زمن تبريد الجزء بأكمله. نوصي بتفريغ المناطق السميكة واستخدام الأضلاع بدلًا من المقاطع المصمتة.
- تصميم الأضلاع: ينبغي أن تبلغ سماكة الأضلاع 50–60% من سماكة الجدار المجاور. فالأضلاع المفرطة السماكة تسبب علامات الهبوط وتطيل زمن التبريد.
- تجنب الجيوب العميقة والزوايا السميكة: تتراكم الحرارة في الزوايا الداخلية. وتساعد إضافة أنصاف أقطار (R ≥ 0.5 × سمك الجدار) على نقل الحرارة إلى سطح القالب.
- استبدال المادة: إذا سمح التطبيق، يمكن للتحول من راتنج بطيء التبريد، مثل PC عند α = 0.10 mm²/s، إلى راتنج أسرع، مثل ABS عند α = 0.12 mm²/s، أن يخفض زمن التبريد بنسبة 10–20%.
كان لدينا عميل يشحن حاوية PP سميكة الجدران بزمن تبريد 35 ثانية. وبإعادة تصميم القاعدة من كتلة صلبة بسماكة 4 mm إلى هيكل مضلّع بسماكة 2.5 mm، خفضنا زمن التبريد إلى 18 ثانية — تحسن بنسبة 49% دون فقدان الصلابة.
«يؤدي خفض درجة حرارة القالب قدر الإمكان دائمًا إلى تقليل زمن التبريد.»False
مع أن خفض درجة حرارة القالب يزيد فرق درجات الحرارة ويسرّع استخلاص الحرارة، فإن خفضها أكثر من اللازم قد يسبب تكوّنًا مبكرًا للقشرة، وتبلورًا غير مكتمل في الراتنجات شبه المتبلورة، وعيوبًا سطحية مثل علامات التدفق. ففي PA6 مثلًا، ينتج القالب الذي تقل حرارته عن 60 °C تبلورًا ضعيفًا وأجزاء أقل قوةً — وقد يلزم رفع درجة حرارة القالب وإطالة التبريد قليلًا لضمان الجودة.
«يُعد تجانس سماكة الجدار أهم من سماكته الإجمالية لتقليل زمن التبريد.»True
ستحدد المنطقة السميكة زمن تبريد قطعة معظم جدرانها بسماكة 1.5 mm لكن فيها مقطع واحد بسماكة 4 mm. وقد يبرد توحيد السماكة عند 2 mm أسرع إجمالًا من قطعة يبلغ متوسطها 1.8 mm وتصل ذروتها إلى 4 mm، لأن زمن التبريد يتناسب مع مربع المنطقة الأكثر سماكة.
ما هو الدور الذي يلعبه تصميم القالب في تقليل وقت التبريد؟
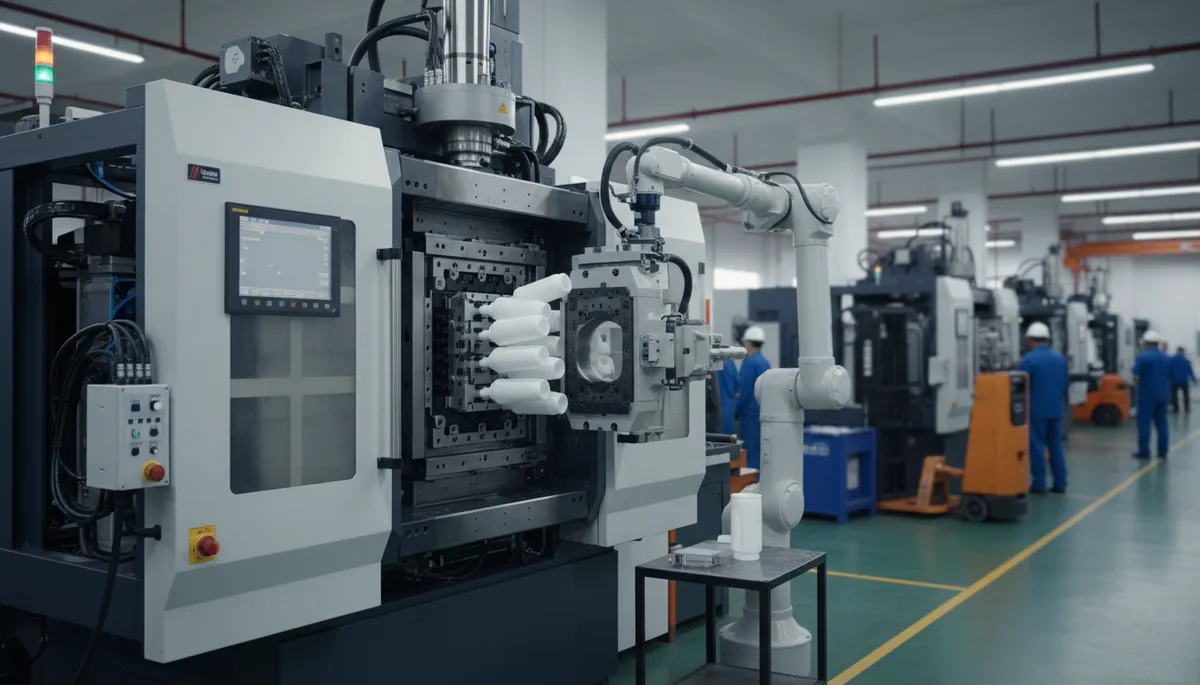
تصميم القالب هو أقوى وسيلة لتقليل زمن التبريد — إذ يمكن لتخطيط تبريد محسّن خفض زمن التبريد بنسبة 20–40% مقارنة بالتصميمات التقليدية. والمفتاح هو وضع قنوات سائل التبريد أقرب ما يمكن إلى سطح التجويف مع تباعد متجانس.
في ZetarMold، نتبع مبادئ هندسة القوالب التالية:
تخطيط قنوات التبريد
القنوات التقليدية المستقيمة المحفورة مقيدة بهندسة التصنيع. نهدف إلى:
- قطر القناة: 8–12 mm لمعظم القوالب
- المسافة بين القناة والسطح: 1.5–2× قطر القناة
- المسافة بين القنوات: 3–5× قطر القناة
- تدفق مضطرب (رقم رينولدز > 10,000) لتحقيق أقصى انتقال للحرارة
التبريد المطابق
تتبع قنوات التبريد المطابقة4 محيط سطح الجزء مع الحفاظ على مسافة ثابتة من جدار التجويف. ونستخدم إدخالات معدنية مطبوعة بتقنية 3D، بتقنية DMLS من فولاذ المارينج أو الفولاذ المقاوم للصدأ، للأشكال الهندسية المعقدة للّب التي يتعذر بلوغها بالحفر التقليدي.
في مشروع حديث — غلاف سيارة عميق السحب — خفّض التبريد المطابق للشكل زمن التبريد من 28 ثانية إلى 17 ثانية (انخفاض بنسبة 39%)، وقضى تقريبًا على الالتواء الذي كان يعاني منه الإصدار المبرد تقليديًا.
اختيار مادة القالب
نستخدم أحيانًا إدخالات عالية التوصيل في مناطق البقع الساخنة:
- BeCu (نحاس البيريليوم): موصليته الحرارية نحو 110 W/m·K مقارنة بنحو 30 W/m·K لفولاذ P20. نستخدم إدخالات BeCu في مسامير اللّب والمناطق التي لا تصل إليها القنوات.
- سبائك Ampcoloy: تصل موصليتها إلى 160 W/m·K، وهي ممتازة لإدخالات اللّب في مناطق الأضلاع العميقة.
أدى مجرد استبدال مسمار قلب من P20 إلى BeCu إلى خفض زمن التبريد الموضعي بنسبة 25–35% وفق خبرتنا.
كيف ينبغي تحسين معلمات العملية لتقليل زمن التبريد؟
يمكن لتحسين معلمات العملية تقليل زمن التبريد بنسبة 5–15% في قالب قائم دون أي تغييرات في المعدات. والمعلمات الثلاث الحرجة هي درجة حرارة سائل التبريد ومعدل تدفقه ونقطة ضبط درجة حرارة القالب.
إليك ما نضبطه في ZetarMold أثناء تجارب الإنتاج:
- درجة حرارة سائل التبريد: نشغله عادة عند 10–15 °C للراتنجات غير المتبلورة (ABS، PC، PS)، وعند 15–40 °C للراتنجات شبه المتبلورة (PP، PA، POM). ويجب أن تتناسب قدرة المبرّد مع الحمل، لأن المبرّد الأصغر من المطلوب يسمح بارتفاع حرارة السائل تدريجيًا أثناء الإنتاج.
- معدل التدفق: نستهدف تدفقًا مضطربًا في كل دائرة. ويمكن التحقق ببساطة: إذا تجاوز ارتفاع حرارة سائل التبريد، أي حرارة المخرج ناقص حرارة المدخل، 3 °C، فغالبًا يكون التدفق منخفضًا جدًا. نستهدف ΔT ≤ 2 °C.
- موازنة الدوائر: يجب موازنة الدوائر المتوازية كي تحصل كل قناة على تدفق كافٍ. أما الدوائر المتسلسلة فأبسط، لكنها تولد تدرجات حرارية، إذ تكون القناة الأخيرة أدفأ دائمًا.
- درجة حرارة المصهور: يقلل التشغيل عند الحد الأدنى من النطاق الذي توصي به الشركة المصنعة للراتنج، مثل 220 °C بدلًا من 240 °C لمادة ABS، الحمل الحراري الذي يجب أن يسحبه القالب. لكن الانخفاض المفرط يسبب عدم اكتمال الملء أو رداءة تشطيب السطح.
حسّنا مؤخرًا قالبًا رباعي التجاويف لمزيج PC/ABS بإعادة موازنة دوائر سائل التبريد وخفض حرارته من 25 °C إلى 12 °C. فانخفض زمن التبريد من 22 ثانية إلى 18 ثانية — تحسن 18% من دون أي استثمار رأسمالي.
هل يمكن للمحاكاة والتقنية مساعدتك على تقليل زمن التبريد أكثر؟
بالتأكيد. تحسينات جانب العملية — خفض درجة حرارة المبرد، زيادة معدل التدفق لتحقيق تدفق مضطرب، إعادة موازنة الدوائر، وخفض درجة حرارة الانصهار — يمكن أن تؤدي إلى تخفيضات في وقت التبريد بنسبة 5–15% دون أي تغييرات في الأجهزة.
التقنيات الرئيسية التي نستخدمها:
- Moldflow / Moldex3D: تحليل تبريد كامل ثلاثي الأبعاد يشمل الاستجابة الحرارية العابرة، وهبوط الضغط في دائرة سائل التبريد، والتنبؤ بالالتواء.
- التصوير الحراري: بعد القولبة، نستخدم كاميرات IR للتحقق من تنبؤات المحاكاة وتحديد البؤر الساخنة المتبقية على الأجزاء المُخرجة.
- مراقبة درجة حرارة القالب: توفر المزدوجات الحرارية داخل القالب عند المواقع الحرجة تغذية راجعة فورية أثناء الإنتاج. فإذا انحرفت حرارة سطح التجويف فوق القيمة المستهدفة، نعرف ذلك فورًا.
تكتسب المحاكاة قيمة خاصة للقوالب متعددة التجاويف حيث يسبب اختلاف التبريد بين التجاويف عدم اتساق الأبعاد. كان لدينا قالب أجهزة طبية من 8 تجاويف كشفت المحاكاة أن التجويفين 3 و6 يعملان بحرارة أعلى بـ8 °C من البقية. وأدت إعادة تصميم دائرتي التبريد هاتين إلى جعل جميع التجاويف ضمن ±1.5 °C، وأتاحت خفض إجمالي زمن التبريد 4 ثوانٍ.
«لا يستحق التبريد المطابق التكلفة إلا لدورات الإنتاج الكبيرة التي تتجاوز مليون جزء.»False
رغم أن حشوات التبريد المطابق تضيف تكلفة أولية (عادةً $2,000–$8,000 لكل حشوة للطباعة بتقنية DMLS)، فإن وفورات زمن الدورة غالبًا ما تسترد التكلفة خلال 50,000–200,000 حقنة. وبالنسبة إلى الأجزاء ذات الأشكال المعقدة أو مواصفات الالتواء الدقيقة، يمكن تبرير التبريد المطابق حتى عند أحجام سنوية تبلغ 30,000–50,000 عند احتساب انخفاض الخردة وسرعة التسليم.
«يزيل التدفق المضطرب لسائل التبريد الحرارة بسرعة أكبر بكثير من التدفق الصفحي.»True
يوفر الجريان المضطرب (رقم رينولدز > 10,000) معاملات انتقال حرارة بالحمل أعلى بمقدار 3–5× مقارنةً بالجريان الصفحي. وعمليًا، يعني ذلك ضمان معدل تدفق كافٍ واستخدام قطر القناة المناسب. وفي ZetarMold، قسنا انخفاضًا في زمن التبريد بنسبة 20–30% بمجرد التحول من الجريان الصفحي إلى جريان مضطرب بالكامل لسائل التبريد في الدوائر ضعيفة الأداء.
ما أكثر أخطاء التبريد شيوعًا التي يجب تجنبها؟
الخطأ الأكثر شيوعًا هو التعامل مع التبريد كفكرة لاحقة — أي تصميم التجويف والقلب أولًا، ثم حشر قنوات التبريد في أي مساحة متبقية. ويؤدي هذا النهج باستمرار إلى إطالة أزمنة التبريد بنسبة 20–40% عن اللازم.
فيما يلي أبرز الأخطاء التي نراها في ZetarMold عند تدقيق قوالب العملاء:
- عدم كفاية تدفق سائل التبريد: يخفض التدفق الصفحي داخل القنوات كفاءة انتقال الحرارة بنسبة 60–80%. تحقق دائمًا من أن رقم Reynolds > 10,000.
- اختلال توازن الدوائر: في المجمّع المتوازي، يحصل أقصر مسار على أكبر تدفق. ومن دون مخانق موازنة، تعاني بعض القنوات نقص التدفق بينما تغمر أخرى.
- تراكم القشور والرواسب: تقلل الرواسب المعدنية بمرور الوقت مساحة مقطع القناة وتعزل جدرانها. نوصي بالتنظيف السنوي واستخدام مياه معالجة أو سوائل تبريد قائمة على الغليكول.
- إهمال جانب الإخراج: غالبًا ما يحظى الجانب B، أي اللّب، بتبريد أقل من الجانب A، أي التجويف. ولأن الجزء ينكمش على اللّب، فهذا هو الموضع الذي يحتاج إلى أكبر قدر من التبريد لمنع الالتصاق والالتواء.
- التبريد المفرط: نعم، إنه أمر حقيقي. فتبريد الجزء بسرعة زائدة أو بصورة غير متجانسة يولد إجهادًا داخليًا والتواءً، بل وقد يسبب تشقق الراتنجات الهشة مثل PS أو PMMA. الهدف هو تبريد متجانس ومضبوط، لا مجرد تبريد سريع.
كيف تتعامل ZetarMold مع تحسين التبريد للعملاء؟
في ZetarMold، ندمج تحسين التبريد في كل مرحلة من المشروع — من مراجعة DFM الأولية إلى تصميم القالب وأخذ العينات والإنتاج. ويخفض نهجنا عادةً زمن التبريد بنسبة 15–35% مقارنة بتصاميم القوالب المتوسطة في الصناعة.
فيما يلي سير العمل القياسي لدينا:
- تحليل DFM: نراجع هندسة الجزء للتحقق من تجانس سمك الجدار والمقاطع السميكة والسمات غير الملائمة للتبريد. ونحدد المشكلات ونقترح إعادة التصميم قبل بدء تصميم القالب.
- تصميم تخطيط التبريد: يضع مصممو القوالب لدينا قنوات التبريد أولًا لا أخيرًا. ونستخدم Moldflow لمحاكاة الأداء الحراري وتكرار تحسين مواضع القنوات.
- تقييم التبريد المطابق: بالنسبة للأجزاء ذات القلوب العميقة أو الجدران الرفيعة العالية أو الهندسة المعقدة، نقيّم ما إذا كانت إدخالات التبريد المطابق تبرر تكلفتها.
- أخذ عينات T1 والتحقق: خلال التجارب الأولى، نقيس درجات حرارة التجويف الفعلية بالمزدوجات الحرارية ونقارنها بالمحاكاة. ثم نضبط معدلات تدفق سائل التبريد ودرجات حرارته لتحقيق الأهداف.
- مراقبة الإنتاج: نتابع زمن الدورة وΔT لسائل التبريد وأبعاد الأجزاء طوال فترة الإنتاج لاكتشاف تدهور التبريد مبكرًا.
بخبرة تزيد على 15 عامًا في صناعة القوالب وأكثر من 45 ماكينة قولبة بالحقن5 تتراوح قوتها بين 50 و1,600 طن، تمتلك ZetarMold العمق الهندسي والطاقة الإنتاجية اللازمين لتقديم قوالب محسّنة التبريد لكل شيء، من الموصلات الإلكترونية الصغيرة إلى ألواح السيارات الكبيرة.

الأسئلة الشائعة
ما زمن التبريد المعتاد للأجزاء المصبوبة بالحقن؟
بالنسبة إلى القطع القياسية بسماكة جدار 2–3 mm، يتراوح زمن التبريد عادةً من 8 إلى 30 ثانية بحسب الراتنج. يبرد ABS بجدار 2 mm خلال نحو 8–10 ثوانٍ، بينما قد يستغرق PC بجدار 3 mm 26–32 ثانية. ويمثل التبريد عمومًا 60–80% من إجمالي زمن الدورة.
هل يُحدث التبريد المطابق فرقًا كبيرًا حقًا؟
نعم. في خبرتنا لدى ZetarMold، يخفض التبريد المطابق زمن التبريد عادةً بنسبة 20–40% في الأجزاء ذات الهندسة المعقدة. وتأتي أكبر المكاسب في الأجزاء عميقة السحب، والأجزاء ذات القلوب السميكة، والقوالب متعددة التجاويف التي لا تستطيع القنوات التقليدية تحقيق توزيع موحد للحرارة فيها.
هل يمكنني تقليل زمن التبريد دون تعديل القالب؟
بالتأكيد. يمكن لتحسينات جانب العملية، مثل خفض درجة حرارة سائل التبريد وزيادة معدل التدفق لتحقيق تدفق مضطرب وإعادة موازنة الدوائر وخفض درجة حرارة المصهور، أن تقلل زمن التبريد بنسبة 5–15% من دون أي تغييرات في المعدات.
كيفية تقليل وقت التبريد في حقن القوالب؟ النقاط الرئيسية – يمثل وقت التبريد 60–80٪ من إجمالي وقت الدورة — تقليله حتى بنسبة 10–15٪ يمكن أن يعزز الإنتاجية بشكل كبير. – تصميم قنوات التبريد المُحسَّن (التبريد المطابق) يمكن أن يقلل وقت التبريد بنسبة 20–40٪ مقارنة بالخطوط التقليدية ذات الحفر المستقيم. – المواد…
بالنسبة للراتنجات غير المتبلورة (ABS، PC، PS، PMMA)، نستخدم عادةً سائل تبريد بدرجة 10–20 °C. أما الراتنجات شبه البلورية (PP، PA، POM، PBT)، فالشائع هو 15–40 °C — إذ تحتاج هذه الراتنجات إلى تبلور مضبوط، ولذلك قد يضر سائل التبريد شديد البرودة بجودة الجزء. راجع دائمًا ورقة بيانات الراتنج لمعرفة نطاقات درجة حرارة القالب الموصى بها.
كيف أعرف ما إذا كانت قنوات التبريد تعمل بكفاءة؟
قم بقياس الفرق في درجة الحرارة بين مدخل ومخرج سائل التبريد. إذا تجاوزت ΔT 3 درجات مئوية، فمن المحتمل أن يكون معدل التدفق لديك منخفضًا جدًا. تحقق أيضًا من انخفاض الضغط عبر الدوائر - تشير الزيادة المفاجئة إلى انسداد أو تراكم القشور. يمكن أن يكشف التصوير الحراري للأجزاء المقذوفة عن النقاط الساخنة التي تشير إلى نقص التبريد.
هل نحاس البريليوم آمن للاستخدام في القوالب؟
تكون سبائك BeCu آمنة في صورتها الصلبة كحشوات للقوالب. وينحصر الخطر الصحي في غبار البريليوم أثناء التشغيل. وفي ZetarMold، نتبع إرشادات OSHA ونستخدم التهوية المناسبة وPPE عند تشغيل BeCu. وبعد تركيب حشوات BeCu في القالب، لا تشكل أي خطر وتوفر أداءً حراريًا ممتازًا.

الملخص
يُعد تقليل زمن التبريد في القولبة بالحقن من التحسينات ذات أعلى عائد على الاستثمار. فهو يقلص زمن الدورة، ويخفض تكلفة القطعة، ويزيد إتاحة الماكينة، كما أنه — عند تنفيذه بشكل صحيح — يحسن جودة القطعة فعليًا من خلال تبريد أكثر تجانسًا.
الاستراتيجيات الرئيسية، مرتبة حسب التأثير:
- صمّم القطع بسماكة جدار موحدة ودنيا
- تحسين تخطيط قنوات التبريد (والنظر في التبريد المطابق للقطع المعقدة)
- استخدم مواد قوالب عالية الموصلية حيث لا تصل القنوات التقليدية
- اضمن تدفقًا مضطربًا لسائل التبريد في كل دائرة
- تحقق بالمحاكاة وقياس درجة الحرارة داخل القالب
في ZetarMold، يُدمج تحسين التبريد في عمليتنا القياسية ولا يُعامل كفكرة لاحقة. إذا كنت تعاني طول زمن الدورة أو مشكلات الالتواء أو عدم اتساق جودة الأجزاء، فتواصل مع فريقنا الهندسي للحصول على مراجعة DFM وتحليل تبريد مجانًا. واطّلع على دليل القولبة بالحقن الشامل لنظرة عامة وافية. واطّلع على دليل القولبة بالحقن الشامل لنظرة عامة وافية. واطّلع على دليل القولبة بالحقن الشامل لنظرة عامة وافية. واطّلع على دليل القولبة بالحقن الشامل لنظرة عامة وافية.
- الديناميكا الحرارية: فرع الفيزياء الذي يتناول انتقال الحرارة وتحويل الطاقة. وفي القولبة بالحقن، تحكم سرعة انتقال الحرارة من البلاستيك المنصهر عبر فولاذ القالب إلى سائل التبريد. ↩
- درجة حرارة الانحراف الحراري (HDT): درجة الحرارة التي تتشوه عندها عينة بلاستيكية تحت حمل محدد، عادة 0.45 أو 1.82 MPa. وهي تشير إلى أقصى درجة حرارة خدمة وتوجه تحديد الحد الأدنى لدرجة إخراج الأجزاء المقولبة. ↩
- الانتشارية الحرارية: خاصية للمادة (α = k / (ρ × Cp)) تقيس سرعة انتشار تغيرات الحرارة خلالها. وكلما ارتفعت الانتشارية كان التبريد أسرع. الوحدة: mm²/s. ↩
- قنوات التبريد المطابقة: قنوات تبريد تتبع محيط سطح تجويف القالب وتحافظ على مسافة ثابتة من الجزء. تُصنع عادة بالطباعة المعدنية ثلاثية الأبعاد (DMLS/SLM) لتعذر إنتاجها بالحفر التقليدي. ↩
- نطاق قوة الإغلاق: القوة، مقاسة بالأطنان المترية، التي تطبقها ماكينة القولبة بالحقن لإبقاء نصفي القالب مغلقين أثناء الحقن. يغطي نطاق ZetarMold البالغ 50–1,600 طن أجزاءً من المكونات الدقيقة الصغيرة إلى الألواح الإنشائية الكبيرة. ↩