كم تستغرق القولبة بالحقن فعليًا؟
يعتمد زمن إنتاج القولبة بالحقن على مقياسين مختلفين جداً: زمن دورة كل حقنة منفردة (عادةً 15–60 ثانية)، والمهلة الإجمالية للمشروع من الفكرة إلى الإنتاج الكمي (عادةً 4–12 أسبوعاً). كثيراً ما يسأل عملاء ZetarMold: «كم سيستغرق ذلك؟»، وتتطلب الإجابة الصادقة فهم المقياسين معاً.
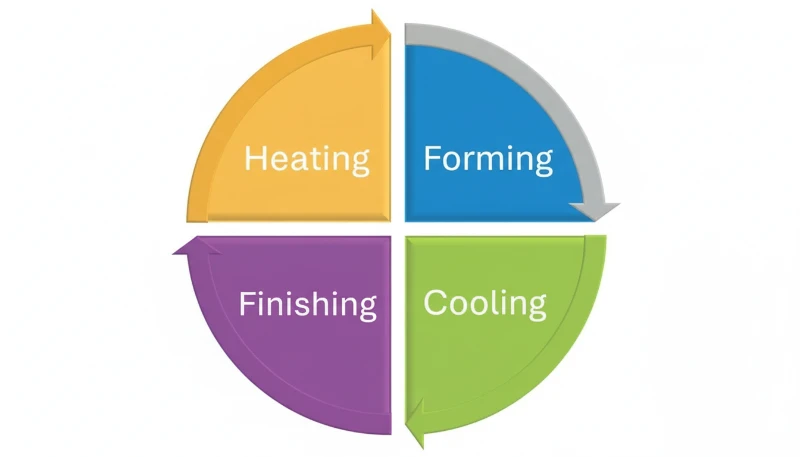
ينقسم زمن الدورة1 لكل جزء إلى أربع مراحل: الحقن (1–5 ثوانٍ)، والتعبئة اللاحقة (3–10 ثوانٍ)، والتبريد (10–40 ثانية)، وفتح القالب/القذف/الإغلاق (3–8 ثوانٍ). ويحدد المجموع معدل إنتاجك في الساعة واقتصاديات الوحدة.
ما المراحل الرئيسية لزمن دورة القولبة بالحقن؟
وتتكون كل دورة من أربع مراحل متتالية. إن فهم المدة التي يستغرقها كل منها - وما الذي يتحكم فيها - يعد أمرًا ضروريًا للتحسين.
| المرحلة | المدة المعتادة | المتغيرات الرئيسية | % من الدورة الإجمالية |
|---|---|---|---|
| حقن (ملء) | 1–5 s | حجم الجزء، وسرعة الحقن، وعدد البوابات | 5–15% |
| التعبئة (التثبيت) | 3–10 s | زمن تجمد البوابة، منحنى ضغط الاستبقاء | 10–20% |
| التبريد | 10–40 s | سمك الجدار، ودرجة حرارة العفن، وتدفق المبرد | 60–80% |
| فتح القالب/القذف/الإغلاق | 3–8 s | الدورة الجافة للماكينة، وتعقيد الطرد | 5–15% |
«تعني سرعة الحقن الأعلى دائمًا زمن دورة أقصر.»False
مع أن الحقن الأسرع يقلل زمن الملء بضع ثوانٍ، فإنه قد يسبب مشكلات جودة مثل النفث أو آثار الاحتراق أو الزوائد، مما يستلزم دورات كلية أبطأ. ولأن التبريد يهيمن على زمن الدورة (60–80%)، فإن سرعة الحقن ذات أثر محدود في الإنتاجية الكلية مقارنة بتحسين التبريد.
«يمكن لخفض سمك الجدار بنسبة 10% أن يقلل زمن التبريد — والدورة الإجمالية — بنحو 20%.»True
يتناسب زمن التبريد تقريباً مع مربع سماكة الجدار. ويؤدي خفض سماكة الجدار بنسبة 10% (مثلاً من 2.5 مم إلى 2.25 مم) إلى تقليل زمن التبريد بنحو 19%، مما يترجم مباشرة إلى دورات أقصر وإنتاج أعلى في الساعة.
ما العوامل التي تحدد مهلة المشروع الإجمالية؟
إلى جانب دورة الطلقة، يتضمن الزمن الإجمالي من بدء المشروع إلى الإنتاج الكمي مراحل رئيسية عدة.
| المرحلة | المدة | ما الذي يحدث |
|---|---|---|
| في ZetarMold، قمنا ببناء مئات القوالب متعددة التجاويف تتراوح من 2 إلى 128 تجويفاً عبر تطبيقات التغليف والطبية والسيارات والإلكترونيات الاستهلاكية. يجمع نهجنا بين محاكاة تدفق القالب، والتصنيع الدقيق بالتحكم الرقمي الحاسوبي بدقة ±0.005 مم، وبروتوكولات اختبار صارمة لضمان أداء كل تجويف بشكل متطابق. إذا كنت تخطط لبرنامج إنتاج كبير وتريد استكشاف أدوات متعددة التجاويف، | 2–5 أيام | تحليل التصميم من أجل قابلية التصنيع، واختيار المواد |
| تصميم القالب | 5–10 أيام | تصميم القالب ثلاثي الأبعاد، وتخطيط التبريد، وموضع البوابة |
| تصنيع القوالب | 3–6 أسابيع | التشغيل باستخدام CNC، والتشغيل بالتفريغ الكهربائي EDM، والتجميع، والصقل |
| تجاويف القالب: 4 | 1–2 يوم | العينات الأولى، فحص الأبعاد |
| تعديل القالب | 3–7 أيام | تعديلات آمنة للفولاذ استنادًا إلى نتائج T1 |
| تجارب T2/T3 | 1–3 أيام لكل منها | عينات التحقق، ووثائق العملية |
| زيادة الإنتاج تدريجيًا | 1–3 أيام | إرساء عملية مستقرة وتأكيد الجودة |
في ZetarMold، نقوم عادةً بتسليم عينات T1 في غضون 25-35 يومًا للقوالب ذات التعقيد القياسي. قد تمتد فترة العفن المعقدة متعددة التجاويف أو القالب الساخن إلى 45-60 يومًا.
كيف يمكنك تقليل زمن التبريد—أكبر مستهلك للوقت؟
نظرًا إلى أن التبريد يمثل 60–80% من زمن الدورة، فإنه يوفر أكبر فرصة لخفض الوقت. وقد حققنا في منشأة إنتاجنا خفضًا في زمن الدورة بنسبة 20–35% من خلال تحسين التبريد وحده.
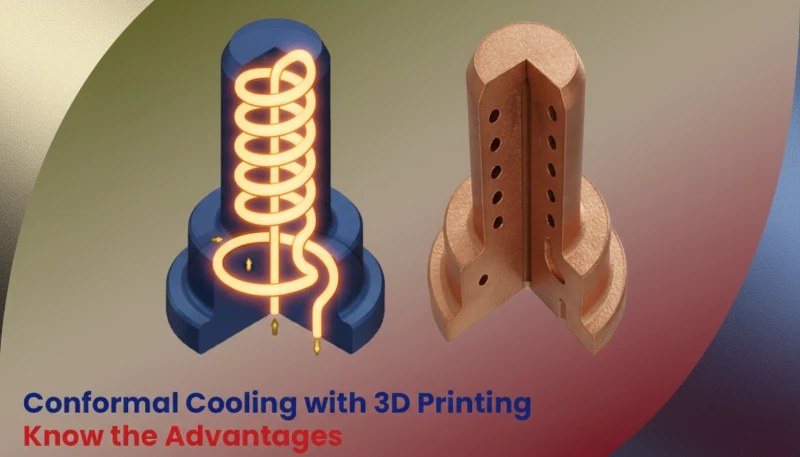
استراتيجيات مثبتة لتحسين التبريد:
- التبريد المطابق2 — تقلل قنوات التبريد المطبوعة ثلاثية الأبعاد، التي تتبع محيط الجزء، زمن التبريد بنسبة 25–40% مقارنة بالقنوات المثقوبة المستقيمة.
- حشوات BeCu — تسرّع الموصلية الحرارية لنحاس البيريليوم (3–5 أضعاف الفولاذ) إزالة الحرارة من المناطق السميكة أو صعبة التبريد.
- التدفق المضطرب — يؤدي ضمان رقم رينولدز >10,000 في دوائر التبريد إلى تحسين كفاءة انتقال الحرارة بمقدار 3–5 أضعاف.
- وحدات التحكم في حرارة القالب — يمنع التحكم الدقيق بدرجة ±1°C التبريد الزائد الذي يهدر الوقت والتبريد الناقص الذي يسبب العيوب.
ما خيارات الماكينات والأتمتة التي تؤثر في سرعة الإنتاج؟
تؤثر ماكينة القولبة بالحقن نفسها ومستوى الأتمتة بدرجة كبيرة في معدل الإنتاج.
- كهربائية بالكامل مقابل هيدروليكية — تتميز الآلات الكهربائية بالكامل بدورات جافة أسرع بنسبة 15–20% (فتح/إغلاق القالب) وبتكرارية أدق.
- مطابقة قوة الإغلاق — تهدر الآلة الأكبر من اللازم الطاقة وتتحرك ببطء. وتؤدي مطابقة القوة مع الحاجة الفعلية إلى تحسين السرعة.
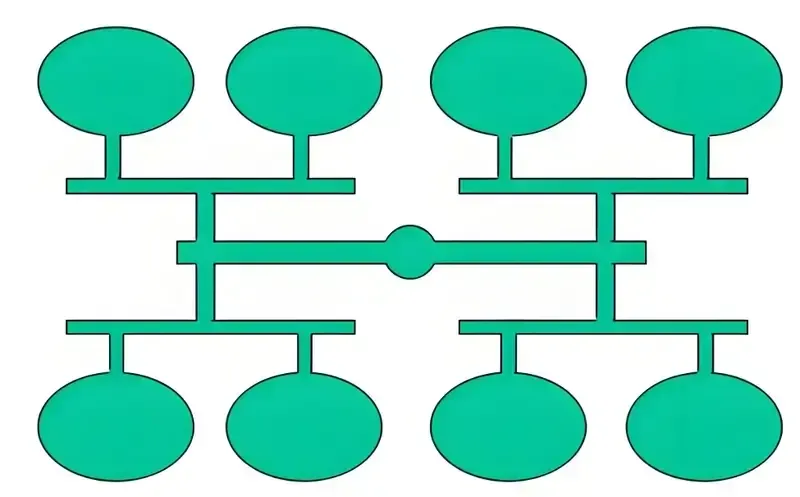
- القوالب متعددة التجاويف — مضاعفة عدد التجاويف تضاعف الإنتاج في كل دورة. ونشغّل عادةً قوالب من 4–16 تجويفاً للأجزاء كبيرة الحجم.
- إزالة الجزء آلياً — تقلل زمن فتح القالب بمقدار 1–3 ثوانٍ لكل دورة مقارنة بالسقوط بالجاذبية.
- وضع الملصقات داخل القالب (IML) — يجمع الزخرفة مع القولبة ويلغي عملية ثانوية.
- فحص الجودة الآلي — تفحص أنظمة الرؤية الأجزاء لحظياً دون إيقاف الإنتاج.
“تقلل القوالب متعددة التجاويف دائمًا زمن إنتاج الجزء بصورة تناسبية.”False
مع أن القوالب متعددة التجاويف تزيد عدد القطع في كل دورة، فإنها تتطلب أيضًا أزمنة تبريد أطول (حرارة أكبر يجب إزالتها)، وحمولة إغلاق أعلى، وموازنة أعقد. وينتج القالب ذو 4 تجاويف عادةً 3.2–3.6× إنتاج القالب أحادي التجويف — وليس 4×. وقد يقلل عدم توازن الملء مكسب الكفاءة أكثر.
«يمكن لماكينات القولبة بالحقن الكهربائية بالكامل تقديم أزمنة دورة أسرع بنسبة 15–20% من الماكينات الهيدروليكية المكافئة.»True
تستخدم جميع الآلات الكهربائية محركات مؤازرة تقوم بتحريك المشبك والمسمار في وقت واحد (حركة متوازية)، في حين أن الآلات الهيدروليكية غالبًا ما تقوم بذلك بشكل تسلسلي. عادةً ما توفر هذه العملية المتوازية، جنبًا إلى جنب مع التسارع والتباطؤ الأسرع، ما بين 15 إلى 20% من إجمالي وقت الدورة.
كيف تحسب زمن الإنتاج لمشروع محدد؟
هذه هي الصيغة التي نستخدمها في ZetarMold لتقدير إجمالي زمن الإنتاج لكمية طلب معينة:
مثال حسابي لـ 100,000 قطعة:
- وقت الإعداد: 4 ساعات
- زمن الدورة: 30 ثانية
- تجاويف العفن: 4
- وقت إنتاج القولبة بالحقن: دليل أوقات الدورة ووقت التسليم
- زمن القولبة الصافي: 25,000 × 30s = 750,000s = 208 ساعات
- معامل الكفاءة (85%): 208 ÷ 0.85 = 245 ساعة ≈ 10.2 يوم (تشغيل 24h)
- أضف الإعداد + مراقبة الجودة: إجمالي ~11 يومًا
هل تحتاج إلى جدول زمني دقيق للإنتاج لمشروعك؟ اتصل بـ ZetarMold للحصول على عرض أسعار تفصيلي بما في ذلك المهلة الزمنية للقالب وجدولة الإنتاج.
الأسئلة الشائعة
ما أسرع زمن دورة ممكن للقولبة بالحقن؟
بالنسبة للأجزاء ذات الجدران الرقيقة (0.5–1.0 مم) في المواد سريعة التبريد مثل البولي بروبيلين، يمكن تحقيق أوقات دورة منخفضة تصل إلى 3–6 ثوانٍ مع تبريد مُحسّن وآلات عالية السرعة. عادةً ما تعمل الأجزاء القياسية ذات الجدران بسمك 1.5–2.5 مم لمدة 20–40 ثانية.
كم من الوقت يستغرق تغيير القوالب بين فترات الإنتاج؟
يستغرق تبديل القالب عادةً 2–8 ساعات، بما يشمل التركيب وتوصيلات المياه/الهيدروليك وإعداد العملية. ويمكن خفض ذلك إلى 30–60 دقيقة باستخدام أنظمة التغيير السريع للقالب (QMC). نستخدم قواعد قوالب موحدة لتقليل وقت التبديل.
هل يؤثر لون القطعة في زمن الإنتاج؟
تتطلب تغييرات اللون تطهير الأسطوانة، مما يضيف 15–60 دقيقة حسب حجم الماكينة وتباين الألوان (الانتقال من الفاتح إلى الداكن أسرع من الداكن إلى الفاتح). ولا يتأثر زمن دورة القولبة الفعلي باللون.
كيف يساعد تحليل تدفق القوالب في التنبؤ بوقت الإنتاج؟
تتنبأ محاكاة تدفق القالب بزمن الملء وزمن التعبئة وزمن التبريد بدقة ±5–10% قبل بناء القالب. ويتيح ذلك للمهندسين تحسين موقع البوابة وتخطيط التبريد ومعلمات العملية لتقليل زمن الدورة في مرحلة التصميم.
ما معدل الخردة المعتاد في إنتاج القولبة بالحقن؟
تحقق العمليات المحسّنة جيدًا معدلات خردة تبلغ 0.5–2%. وخلال الزيادة الأولية للإنتاج، قد تصل الخردة إلى 5–10% في أول 50–100 حقنة حتى تستقر العملية. وفي ZetarMold، نستهدف خردة أقل من 1% في الإنتاج المستقر.
الملخص
يعمل زمن إنتاج القولبة بالحقن على مقياسين: دورة الجزء (15–60 ثانية) التي يهيمن عليها التبريد، والجدول الزمني للمشروع (4–12 أسبوعاً) الذي يقوده تصنيع القالب. وتركز أنجع استراتيجيات تقليل الزمن على تحسين التبريد، واختيار الآلة المناسبة، والأتمتة. في ZetarMold نصمم كل مشروع لتحقيق السرعة والجودة معاً، لأن الوقت مال في التصنيع والجودة سمعة. راجع دليل القولبة بالحقن الشامل لنظرة عامة متكاملة. راجع دليل القولبة بالحقن الشامل لنظرة عامة متكاملة.
-
زمن الدورة هو الوقت المنقضي من بدء حقنة قولبة بالحقن إلى بدء الحقنة التالية، ويشمل الحقن والتعبئة اللاحقة والتبريد وفتح القالب وقذف الجزء وإغلاق القالب. ↩
-
يستخدم التبريد المطابق قنوات تتبع محيط هندسة الجزء، وتُنتج عادةً بالطباعة المعدنية ثلاثية الأبعاد، لتحقيق إزالة حرارة أسرع وأكثر تجانساً من خطوط التبريد التقليدية المثقوبة المستقيمة. ↩
-
زاوية السحب هي الميل الطفيف (عادةً 0.5–3°) المطبق على الجدران الرأسية للجزء المصبوب كي يتحرر بسلاسة من القالب أثناء القذف من دون خدش أو التصاق. ↩
احصل على أسعار تنافسية وملاحظات DFM وجدول الإنتاج من فريق ZetarMold الهندسي.