Ile faktycznie trwa formowanie wtryskowe?
Czas produkcji metodą formowania wtryskowego obejmuje dwie bardzo różne skale: czas cyklu pojedynczego wtrysku (zwykle 15–60 sekund) oraz czas realizacji projektu od koncepcji do produkcji masowej (zwykle 4–12 tygodni). Klienci ZetarMold często pytają: „ile to potrwa?” — uczciwa odpowiedź wymaga zrozumienia obu tych skal.
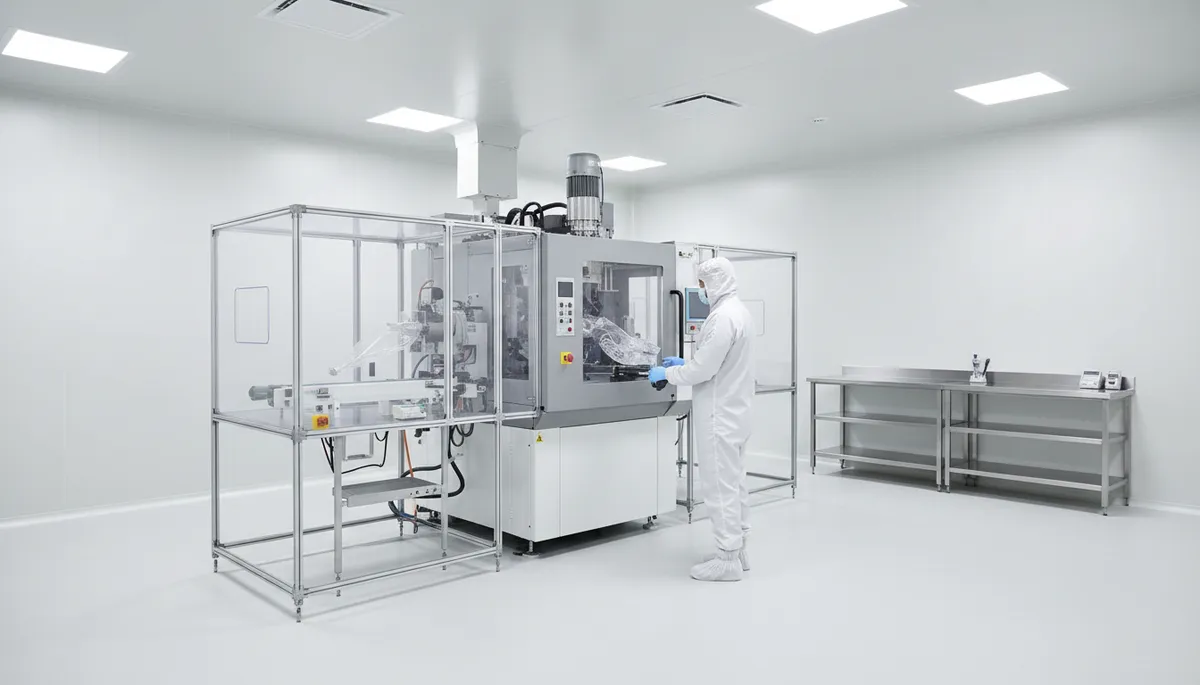
Dla pojedynczej części czas cyklu1 dzieli się na cztery fazy: wtrysk (1–5 sekund), docisk (3–10 sekund), chłodzenie (10–40 sekund) oraz otwarcie formy, wyrzut i zamknięcie (3–8 sekund). Łączny czas określa wydajność godzinową i ekonomikę jednostkową.
Jakie są główne fazy czasu cyklu formowania wtryskowego?
Każdy cykl składa się z czterech kolejnych faz. Zrozumienie czasu trwania każdej z nich oraz czynników, które nim sterują, jest niezbędne do optymalizacji.
| Faza | Typowy czas trwania | Kluczowe zmienne | % całkowitego cyklu |
|---|---|---|---|
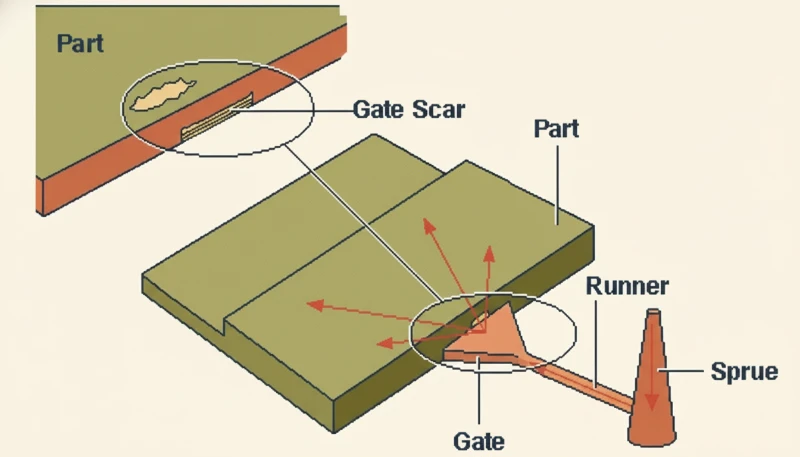
| Wtrysk (napełnianie) | 1–5 s | Objętość części, prędkość wtrysku, liczba przewężek | 5–15% |
| Docisk (podtrzymanie) | 3–10 s | Czas zamarzania wlewu, profil ciśnienia docisku | 10–20% |
| Chłodzenie | 10–40 s | Grubość ścianek, temperatura formy, przepływ chłodziwa | 60–80% |
| Otwarcie formy/wypychanie/zamknięcie | 3–8 s | Suchy cykl maszyny, złożoność wypychania | 5–15% |
„Większa prędkość wtrysku zawsze oznacza krótszy czas cyklu”.False
Chociaż szybszy wtrysk skraca czas napełniania o kilka sekund, może powodować problemy jakościowe, takie jak strumieniowanie, przypalenia lub wypływki, które wymagają wydłużenia całego cyklu. Ponieważ chłodzenie stanowi większość czasu cyklu (60–80%), prędkość wtrysku ma niewielki wpływ na całkowitą wydajność w porównaniu z optymalizacją chłodzenia.
„Zmniejszenie grubości ścianki o 10% może skrócić czas chłodzenia — a tym samym cały cykl — o około 20%”.True
Czas chłodzenia rośnie w przybliżeniu proporcjonalnie do kwadratu grubości ścianki. Zmniejszenie grubości ścianki o 10% (np. z 2.5 mm do 2.25 mm) skraca czas chłodzenia o około 19%, co bezpośrednio przekłada się na krótsze cykle i większą wydajność godzinową.
Jakie czynniki określają całkowity czas realizacji projektu?
Poza samym cyklem każdego wtrysku całkowity czas od rozpoczęcia projektu do produkcji masowej obejmuje kilka głównych kamieni milowych.
| Faza | Czas trwania | Co się dzieje |
|---|---|---|
| Przegląd DFM | 2–5 dni | Analiza projektu pod kątem możliwości produkcyjnych, dobór materiału |
| Konstrukcja formy | 5–10 dni | Projekt formy 3D, układ chłodzenia, rozmieszczenie przewężek |
| Produkcja form | 3–6 tygodni | Obróbka CNC, EDM, montaż, polerowanie |
| Próbne formowanie (T1) | Czas konfiguracji: 4 godziny | Pierwsze próbki, kontrola wymiarowa |
| Rewizja formy | 3–7 dni | Modyfikacje bezpieczne dla stali na podstawie wyników T1 |
| Próby T2/T3 | Po 1–3 dni każdy | Próbki walidacyjne, dokumentacja procesu |
| Rozruch produkcji | 1–3 dni | Ustalenie stabilnego procesu, potwierdzenie jakości |
W ZetarMold próbki T1 dla form o standardowej złożoności zwykle dostarczamy w ciągu 25–35 dni. Złożone formy wielogniazdowe lub gorącokanałowe mogą wydłużyć ten okres do 45–60 dni.
Jak skrócić czas chłodzenia — największy składnik czasu cyklu?
Ponieważ chłodzenie stanowi 60–80% czasu cyklu, daje największą możliwość jego skrócenia. W naszym zakładzie produkcyjnym uzyskaliśmy skrócenie cyklu o 20–35% wyłącznie dzięki optymalizacji chłodzenia.
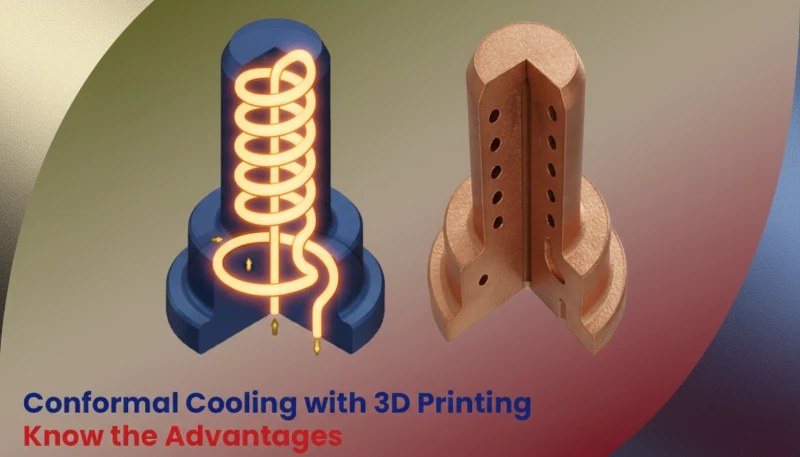
Sprawdzone strategie optymalizacji chłodzenia:
- Chłodzenie konformalne2 — kanały chłodzące drukowane w 3D i podążające za konturami części skracają czas chłodzenia o 25–40% w porównaniu z kanałami wierconymi prosto.
- Wkładki BeCu — przewodność cieplna miedzi berylowej (3–5 razy większa niż stali) przyspiesza odprowadzanie ciepła z grubych lub trudnych do chłodzenia obszarów.
- Przepływ turbulentny — zapewnienie liczby Reynoldsa >10 000 w obiegach chłodzących zwiększa efektywność wymiany ciepła 3–5 razy.
- Termoregulatory form — precyzyjna regulacja temperatury ±1 °C zapobiega nadmiernemu chłodzeniu, które marnuje czas, oraz niedostatecznemu chłodzeniu, które powoduje wady.
Jakie wybory dotyczące maszyny i automatyzacji wpływają na szybkość produkcji?
Sama wtryskarka i poziom automatyzacji mają znaczący wpływ na wydajność.
- Maszyny całkowicie elektryczne a hydrauliczne — wtryskarki całkowicie elektryczne mają o 15–20% szybsze cykle jałowe otwierania i zamykania formy oraz większą powtarzalność.
- Dopasowanie siły zwarcia — przewymiarowana maszyna zużywa energię i porusza się wolniej. Dopasowanie tonażu do rzeczywistych potrzeb zwiększa szybkość.
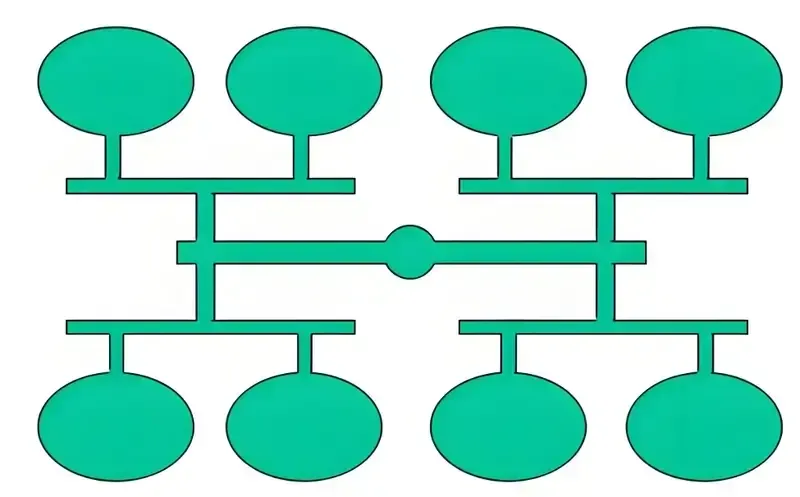
- Formy wielogniazdowe — podwojenie liczby gniazd podwaja wydajność każdego cyklu. Przy częściach wielkoseryjnych powszechnie używamy form 4–16-gniazdowych.
- Robotyczny odbiór części — skraca czas otwarcia formy o 1–3 sekundy na cykl w porównaniu ze swobodnym opadaniem.
- Etykietowanie w formie (IML) — łączy dekorowanie z formowaniem i eliminuje operację wtórną.
- Automatyczna kontrola jakości — systemy wizyjne sprawdzają części w czasie rzeczywistym bez zatrzymywania produkcji.
„Formy wielogniazdowe zawsze proporcjonalnie skracają jednostkowy czas produkcji części.”False
Choć formy wielogniazdowe zwiększają liczbę części na cykl, wymagają również dłuższego chłodzenia (więcej ciepła do odprowadzenia), większej siły zwarcia i bardziej złożonego wyważenia. Forma 4-gniazdowa zwykle zapewnia 3.2–3.6× wydajność formy jednogniazdowej — a nie 4×. Nierównowaga napełniania może dodatkowo ograniczyć wzrost wydajności.
„W pełni elektryczne wtryskarki mogą zapewnić czasy cyklu o 15–20% krótsze niż równoważne maszyny hydrauliczne.”True
Maszyny w pełni elektryczne wykorzystują serwomotory poruszające jednocześnie zespołem zamykającym i ślimakiem (ruch równoległy), natomiast maszyny hydrauliczne często wykonują te ruchy kolejno. Ta praca równoległa w połączeniu z szybszym przyspieszaniem i hamowaniem pozwala zwykle skrócić całkowity czas cyklu o 15–20%.
Jak obliczyć czas produkcji dla konkretnego projektu?
Oto wzór używany w ZetarMold do szacowania całkowitego czasu produkcji dla danej wielkości zamówienia:
Przykładowe obliczenie dla 100,000 części:
- Czas przygotowania: 4 godziny
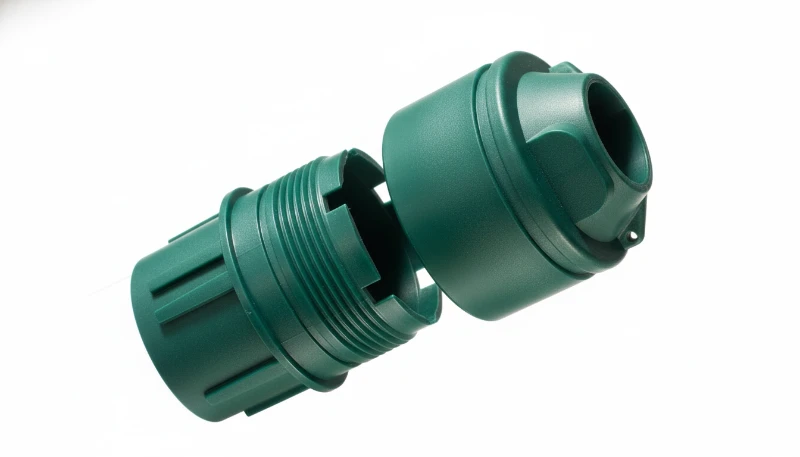
- Komponenty z tworzyw sztucznych formowane wtryskowo
- Liczba gniazd formy: 4
- Cykle produkcyjne: 100 000 ÷ 4 = 25 000 cykli
- Czysty czas formowania: 25,000 × 30s = 750,000s = 208 godzin
- Współczynnik efektywności (85%): 208 ÷ 0,85 = 245 godzin ≈ 10,2 dnia (praca 24 h)
- Po dodaniu konfiguracji + QC: łącznie ~11 dni
Potrzebujesz precyzyjnego harmonogramu produkcji swojego projektu? Skontaktuj się z ZetarMold, aby otrzymać szczegółową wycenę obejmującą czas wykonania formy i harmonogram produkcji.
FAQ
Jaki jest najkrótszy możliwy czas cyklu formowania wtryskowego?
W przypadku części cienkościennych (0,5–1,0 mm) z materiałów szybko krzepnących, takich jak PP, zoptymalizowane chłodzenie i maszyny wysokowydajne umożliwiają cykle nawet 3–6 sekund. Standardowe części o grubości ścianek 1,5–2,5 mm zazwyczaj wymagają 20–40 sekund.
Ile trwa zmiana form między seriami produkcyjnymi?
Przezbrojenie formy trwa zwykle 2–8 godzin i obejmuje instalację, podłączenie wody oraz hydrauliki i konfigurację procesu. Dzięki systemom szybkiej wymiany formy (QMC) czas ten można skrócić do 30–60 minut. Stosujemy standaryzowane korpusy form, aby zminimalizować czas przezbrojenia.
Czy kolor części wpływa na czas produkcji?
Zmiana koloru wymaga oczyszczenia cylindra, co zajmuje dodatkowo 15–60 minut zależnie od wielkości maszyny i kontrastu kolorów (przejście z jasnego na ciemny jest szybsze niż z ciemnego na jasny). Kolor nie wpływa na rzeczywisty czas cyklu formowania.
Jak analiza przepływu formy pomaga przewidzieć czas produkcji?
Symulacja przepływu w formie przewiduje czas napełniania, docisku i chłodzenia z dokładnością ±5–10% jeszcze przed wykonaniem formy. Pozwala to inżynierom zoptymalizować położenie przewężki, układ chłodzenia i parametry procesu, aby zminimalizować czas cyklu na etapie projektowania.
Jaki jest typowy wskaźnik braków w produkcji wtryskowej?
Dobrze zoptymalizowane procesy osiągają poziom braków 0,5–2%. Podczas początkowego rozruchu produkcji poziom braków może wynosić 5–10% dla pierwszych 50–100 wtrysków, zanim proces się ustabilizuje. W ZetarMold dążymy do poziomu braków poniżej 1% w produkcji ustabilizowanej.
Podsumowanie
Czas produkcji metodą formowania wtryskowego ma dwie skale: cykl pojedynczej części (15–60 sekund), zdominowany przez chłodzenie, oraz harmonogram projektu (4–12 tygodni), zależny od wykonania formy. Najskuteczniejsze sposoby skrócenia produkcji koncentrują się na optymalizacji chłodzenia, właściwym doborze maszyny i automatyzacji. W ZetarMold projektujemy każdy proces z myślą o szybkości i jakości — ponieważ w produkcji czas to pieniądz, a jakość to reputacja. Zobacz nasz Kompletny przewodnik po formowaniu wtryskowym, aby uzyskać pełny przegląd. Zobacz nasz Kompletny przewodnik po formowaniu wtryskowym, aby uzyskać pełny przegląd.
-
Czas cyklu to łączny czas od początku jednego wtrysku do początku następnego, obejmujący wtrysk, docisk, chłodzenie, otwarcie formy, wyrzut części i zamknięcie formy. ↩
-
Chłodzenie konformalne wykorzystuje kanały chłodzące podążające za konturem geometrii części — zwykle wykonywane metodą druku 3D z metalu — aby odprowadzać ciepło szybciej i bardziej równomiernie niż konwencjonalne prosto wiercone kanały. ↩
-
Kąt pochylenia to niewielkie nachylenie, zwykle 0,5–3°, nadawane pionowym ściankom formowanej części, aby umożliwić jej czyste wyjęcie z formy bez zarysowania ani zakleszczenia. ↩
Uzyskaj konkurencyjną wycenę, informacje zwrotne DFM i harmonogram produkcji od zespołu inżynierskiego ZetarMold.