Quanto tempo richiede realmente lo stampaggio a iniezione?
Il tempo di produzione dello stampaggio a iniezione dipende da due scale molto diverse: il tempo di ciclo per ogni singolo ciclo (tipicamente 15–60 secondi) e il tempo di consegna del progetto dall’idea alla produzione in serie (generalmente 4–12 settimane). In ZetarMold i clienti chiedono spesso “quanto tempo ci vorrà?” e una risposta onesta richiede di comprendere entrambe le scale temporali.
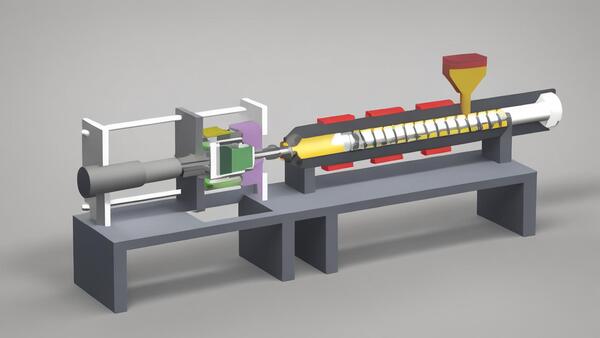
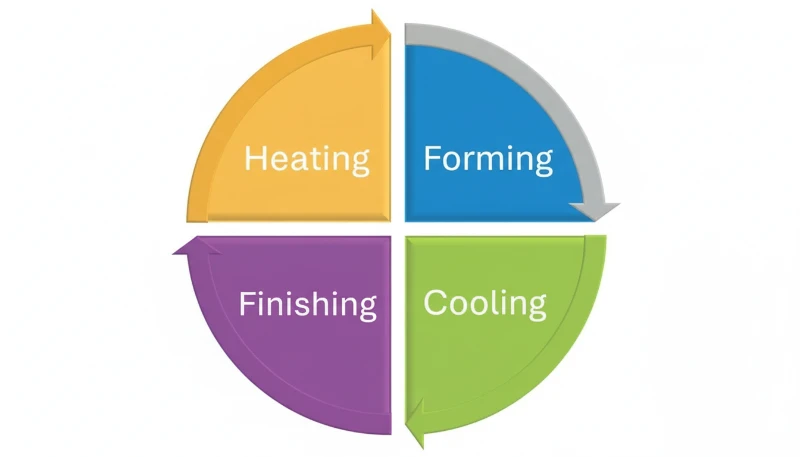
Il costo per pezzo tempo di ciclo1 si articola in quattro fasi: iniezione (1–5 secondi), mantenimento (3–10 secondi), raffreddamento (10–40 secondi) e apertura/espulsione/chiusura dello stampo (3–8 secondi). Il totale determina la produttività oraria e l’economia unitaria.
Quali sono le fasi principali del tempo ciclo dello stampaggio a iniezione?
Ogni ciclo è costituito da quattro fasi sequenziali. Comprendere la durata di ciascuna — e ciò che la controlla — è essenziale per l’ottimizzazione.
| Fase | Durata tipica | Variabili chiave | % del ciclo totale |
|---|---|---|---|
| Iniezione (riempimento) | 1–5 s | Volume del pezzo, velocità d'iniezione, numero di punti d'iniezione | 5–15% |
| Compattazione (mantenimento) | 3–10 s | Tempo di congelamento del punto di iniezione, profilo della pressione di mantenimento | 10–20% |
| Raffreddamento | 10–40 s | Spessore della parete, temperatura dello stampo, flusso del refrigerante | 60–80% |
| Apertura dello stampo/espulsione/chiusura | 3–8 s | Ciclo a secco della macchina, complessità di espulsione | 5–15% |
“Una maggiore velocità di iniezione comporta sempre un tempo di ciclo più breve.”False
Sebbene un'iniezione più rapida riduca di alcuni secondi il tempo di riempimento, può creare problemi di qualità come jetting, bruciature o bave, che richiedono cicli complessivamente più lenti. Poiché il raffreddamento domina il tempo ciclo (60–80%), la velocità di iniezione ha un impatto minimo sulla produttività totale rispetto all'ottimizzazione del raffreddamento.
«Ridurre lo spessore delle pareti del 10% può diminuire il tempo di raffreddamento, e quindi il ciclo totale, di circa il 20%.»True
Il tempo di raffreddamento cresce all'incirca con il quadrato dello spessore della parete. Una riduzione dello spessore del 10%, ad esempio da 2,5 a 2,25 mm, riduce il raffreddamento di circa il 19%, traducendosi direttamente in cicli più brevi e maggiore produzione oraria.
Quali fattori determinano il tempo di consegna totale del progetto?
Oltre al ciclo di ogni stampata, il tempo totale dall’avvio del progetto alla produzione di massa comprende diverse tappe principali.
| Fase | Durata | Cosa accade |
|---|---|---|
| Revisione DFM | 2–5 giorni | Analisi della progettazione per la producibilità, selezione del materiale |
| Design dello stampo | Durata: 5–10 giorni | Progettazione 3D dello stampo, disposizione del raffreddamento, posizionamento del punto di iniezione |
| Produzione di stampi | 3–6 settimane | Lavorazione CNC, EDM, assemblaggio, lucidatura |
| Prova stampo (T1) | 1–2 giorni | Primi campioni, controllo dimensionale |
| Revisione dello stampo | 3–7 giorni | Fattore di efficienza (85%): 208 ÷ 0,85 = 245 ore ≈ 10,2 giorni (funzionamento 24h) |
| Prove T2/T3 | 1–3 giorni ciascuno | Campioni di validazione, documentazione di processo |
| Avvio graduale della produzione | Durata: 1–3 giorni | Stabilire un processo stabile, confermare la qualità |
In ZetarMold consegniamo generalmente i campioni T1 entro 25–35 giorni per stampi di complessità standard. Gli stampi complessi multicavità o a canale caldo possono richiedere 45–60 giorni.
Come si può ridurre il tempo di raffreddamento, la fase che assorbe più tempo?
Poiché il raffreddamento rappresenta il 60–80% del tempo ciclo, offre la maggiore opportunità di riduzione. Nel nostro stabilimento produttivo abbiamo ottenuto riduzioni del tempo ciclo del 20–35% con la sola ottimizzazione del raffreddamento.
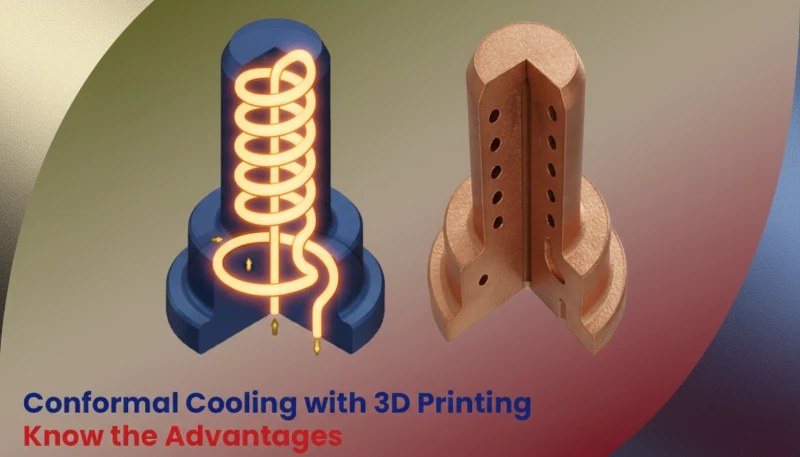
Strategie collaudate per ottimizzare il raffreddamento:
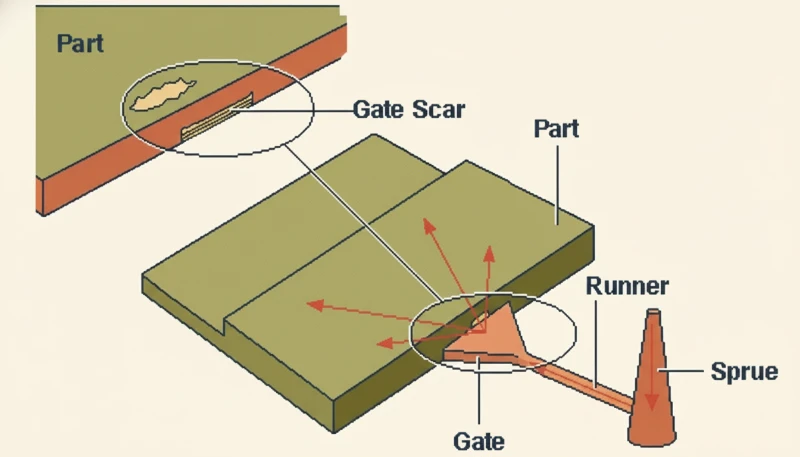
- Raffreddamento conformale2 — I canali di raffreddamento stampati in 3D che seguono i contorni del pezzo riducono il tempo di raffreddamento del 25–40% rispetto ai canali rettilinei ottenuti mediante foratura.
- Inserti in BeCu — La conducibilità termica del rame-berillio (3–5× quella dell’acciaio) accelera la rimozione del calore nelle zone spesse o difficili da raffreddare.
- Flusso turbolento — Garantire un numero di Reynolds >10,000 nei circuiti di raffreddamento migliora l’efficienza dello scambio termico di 3–5×.
- Termoregolatori per stampi — Un controllo preciso della temperatura di ±1°C evita il raffreddamento eccessivo (che spreca tempo) e quello insufficiente (che causa difetti).
Quali scelte relative a macchina e automazione influenzano la velocità di produzione?
La macchina per stampaggio a iniezione e il livello di automazione incidono sensibilmente sulla produttività.
- Completamente elettrica rispetto a idraulica — Le macchine completamente elettriche hanno cicli a vuoto (apertura/chiusura stampo) più rapidi del 15–20% e una ripetibilità più precisa.
- Corrispondenza del tonnellaggio di chiusura — Una macchina sovradimensionata spreca energia e compie movimenti più lenti. Adeguare il tonnellaggio alla necessità effettiva migliora la velocità.
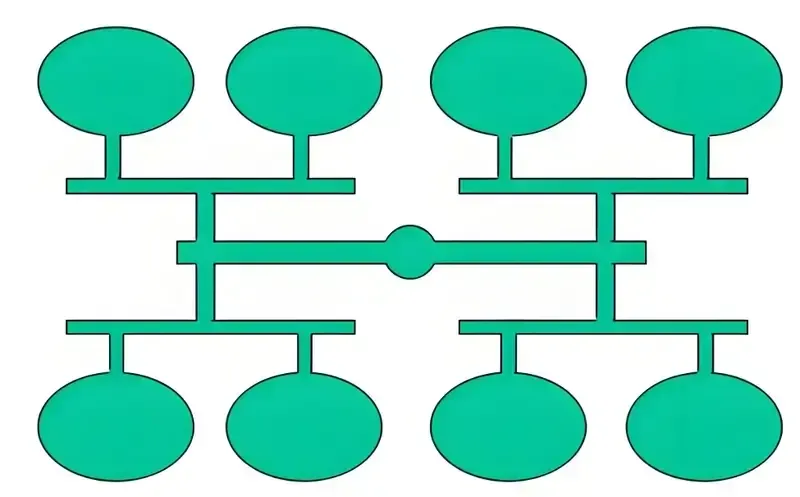
- Stampi a più cavità — Raddoppiare le cavità raddoppia la produzione per ciclo. Per i pezzi ad alto volume utilizziamo normalmente stampi da 4–16 cavità.
- Rimozione robotizzata delle parti — Riduce il tempo di apertura dello stampo di 1–3 secondi per ciclo rispetto alla caduta per gravità.
- Etichettatura nello stampo (IML) — integra decorazione e stampaggio, eliminando un’operazione secondaria.
- Controllo qualità automatizzato — I sistemi di visione controllano i pezzi in tempo reale senza interrompere la produzione.
“Gli stampi multicavità riducono sempre in modo proporzionale il tempo di produzione per pezzo.”False
Sebbene gli stampi multicavità aumentino il numero di pezzi per ciclo, richiedono anche tempi di raffreddamento più lunghi (più calore da rimuovere), maggiore tonnellaggio di chiusura e un bilanciamento più complesso. Uno stampo a 4 cavità produce in genere 3.2–3.6× rispetto a uno stampo a cavità singola, non 4×. Uno squilibrio di riempimento può ridurre ulteriormente il guadagno di efficienza.
«Le presse a iniezione completamente elettriche possono offrire tempi di ciclo più rapidi del 15–20% rispetto a macchine idrauliche equivalenti.»True
Le macchine completamente elettriche utilizzano servomotori che muovono simultaneamente il gruppo di chiusura e la vite (movimento parallelo), mentre le macchine idrauliche spesso eseguono queste operazioni in sequenza. Questo funzionamento parallelo, insieme ad accelerazioni e decelerazioni più rapide, consente generalmente di risparmiare il 15–20% sul tempo ciclo complessivo.
Come si calcola il tempo di produzione per un progetto specifico?
Ecco la formula utilizzata in ZetarMold per stimare il tempo totale di produzione di una determinata quantità ordinata:
Esempio di calcolo per 100.000 pezzi:
- Tempo di configurazione: 4 ore
- Tempo di ciclo: 30 secondi
- Cavità dello stampo: 4
- Cicli di produzione: 100,000 ÷ 4 = 25,000 cicli
- Tempo di stampaggio puro: 25,000 × 30s = 750,000s = 208 ore
- Fattore di efficienza (85%): 208 ÷ 0,85 = 245 ore ≈ 10,2 giorni (funzionamento 24 h)
- Componenti in plastica stampati a iniezione
Vi serve una tempistica di produzione precisa per il vostro progetto? Contattate ZetarMold per un preventivo dettagliato che includa i tempi di realizzazione dello stampo e la programmazione della produzione.
FAQ
Qual è il tempo di ciclo più breve possibile nello stampaggio a iniezione?
Per parti con pareti sottili (0,5–1,0 mm) in materiali che si raffreddano rapidamente come il PP, tempi di ciclo fino a 3–6 secondi sono raggiungibili con raffreddamento ottimizzato e macchine ad alta velocità. Parti standard con pareti di 1,5–2,5 mm generalmente richiedono 20–40 secondi.
Quanto tempo occorre per cambiare gli stampi tra le serie produttive?
Il cambio stampo richiede in genere 2–8 ore, comprese installazione, connessioni idrauliche e dell’acqua e impostazione del processo. Con i sistemi di cambio rapido dello stampo (QMC), il tempo può essere ridotto a 30–60 minuti. Utilizziamo basi stampo standardizzate per ridurre al minimo i tempi di cambio.
Il colore del pezzo influisce sui tempi di produzione?
I cambi di colore richiedono lo spurgo del cilindro, che aggiunge 15–60 minuti in base alle dimensioni della macchina e al contrasto cromatico (da chiaro a scuro è più rapido che da scuro a chiaro). Il colore non influisce sul tempo ciclo effettivo di stampaggio.
Come aiuta l’analisi del flusso di stampaggio a prevedere i tempi di produzione?
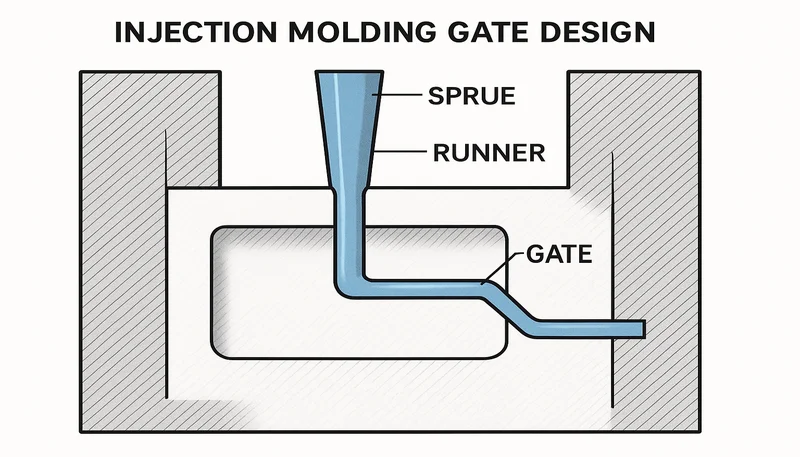
La simulazione del flusso nello stampo prevede il tempo di riempimento, il tempo di mantenimento e il tempo di raffreddamento con una precisione di ±5–10% prima della costruzione dello stampo. Ciò consente agli ingegneri di ottimizzare la posizione del punto di iniezione, la disposizione del raffreddamento e i parametri di processo per ridurre al minimo il tempo di ciclo già in fase di progettazione.
Qual è il tasso di scarto tipico nella produzione mediante stampaggio a iniezione?
I processi ben ottimizzati raggiungono tassi di scarto dello 0.5–2%. Durante l’avvio iniziale della produzione, lo scarto può raggiungere il 5–10% per le prime 50–100 stampate mentre il processo si stabilizza. In ZetarMold puntiamo a meno dell’1% di scarto nella produzione a regime.
Sintesi
Il tempo di produzione dello stampaggio a iniezione opera su due scale: il ciclo per pezzo (15–60 secondi), dominato dal raffreddamento, e la tempistica del progetto (4–12 settimane), determinata dalla fabbricazione dello stampo. Le strategie più efficaci per ridurlo si concentrano su ottimizzazione del raffreddamento, corretta scelta della macchina e automazione. In ZetarMold progettiamo ogni commessa per velocità e qualità, perché nella produzione il tempo è denaro e la qualità è reputazione. Consultate il nostro Guida completa allo stampaggio a iniezione per una panoramica completa. Consultate il nostro Guida completa allo stampaggio a iniezione per una panoramica completa.
-
Il tempo ciclo è il tempo totale trascorso dall’inizio di una stampata a iniezione all’inizio della successiva e comprende iniezione, compattazione, raffreddamento, apertura dello stampo, espulsione del pezzo e chiusura dello stampo. ↩
-
Il raffreddamento conformato usa canali che seguono il profilo geometrico del pezzo, normalmente prodotti mediante stampa 3D metallica, per estrarre il calore in modo più uniforme e rapido rispetto ai tradizionali canali rettilinei forati. ↩
-
L’angolo di sformo è la leggera conicità (generalmente 0.5–3°) applicata alle pareti verticali di un componente stampato, che ne consente il rilascio pulito dallo stampo durante l’espulsione, senza graffi né aderenza. ↩
Richiedi prezzi competitivi, feedback DFM e tempistiche di produzione al team tecnico di ZetarMold.