Enjeksiyon Kalıplamada Soğutma Süresi Nasıl Azaltılır?
Soğutma süresi, enjeksiyon kalıplamada çevrim süresini sessizce uzatan başlıca etkendir. ZetarMold fabrikamızda binlerce işi izledik ve soğutmanın toplam çevrim süresinin sürekli olarak %60–80’ini oluşturduğunu gördük. Yani çevriminiz 30 saniyeyse bunun yaklaşık 18–24 saniyesi yalnızca parçanın çıkarılabilecek kadar soğumasını beklemekle geçer. Soğutma süresindeki %15 gibi ölçülü bir azalma bile her baskıdan 3–4 saniye kazandırabilir; yılda 500.000 parçalık üretimde bu, yüzlerce saatlik makine kapasitesinin açığa çıkması demektir.
Bu kılavuzda, malzeme seçimi ve parça tasarımından kalıp mühendisliği ile süreç optimizasyonuna kadar ZetarMold’da enjeksiyon kalıplamada soğutma süresini azaltmak için kullandığımız kanıtlanmış stratejileri anlatacağım. Her öneri gerçek üretim sahası deneyimine dayanır.
Enjeksiyon Kalıplamada Soğutma Süresi Neden Bu Kadar Önemlidir?
Soğutma süresi önemlidir; çünkü enjeksiyon kalıplama çevriminin tek başına en büyük bileşenidir ve genellikle toplam çevrim süresinin %60–80’ini oluşturur. Bu süreyi azaltmak parça başına maliyeti doğrudan düşürür, makine kullanımını artırır ve teslim sürelerini kısaltır.
Enjeksiyon kalıplama çevrimi dört aşamadan oluşur: kalıbın kapanması, enjeksiyon/ütüleme, soğutma ve çıkarma. Bunlar arasında soğutma baskındır. Nedeni basit termodinamik1 kurallarıdır: erimiş plastik boşluğa 200–300 °C’de (reçineye bağlı olarak) girer ve parça eğilmeden çıkarılabilecek kadar rijit hâle gelmeden önce çoğunlukla 60–120 °C olan ısıl sapma sıcaklığı2 değerine düşmelidir.
ZetarMold’da müşterinin ilk çevriminin 45 saniye olduğu projeler gördük. Yalnızca soğutmayı optimize ederek bunu 32 saniyeye düşürdük; %29 azalma. Yıllık 200,000 parça hacminde bu, yılda 720’den fazla makine saati tasarrufu sağladı.
Soğutma Süresini En Başta Ne Belirler?
Soğutma süresini başlıca dört faktör belirler: parça duvar kalınlığı, plastik reçinenin ısıl özellikleri, kalıp sıcaklığı ve soğutma kanalı verimliliği. Bunlar arasında en büyük etki duvar kalınlığındadır — soğutma süresi yaklaşık olarak duvar kalınlığının karesiyle artar.
Klasik soğutma süresi tahmin formülü şöyledir:
Soğutma süresi: t_cooling = (s² / (π² × α)) × ln((4/π) × ((T_melt − T_mold) / (T_eject − T_mold)))Burada s duvar kalınlığı, α plastiğin ısıl yayınım katsayısı3, T_melt eriyik sıcaklığı, T_mold kalıp yüzeyi sıcaklığı ve T_eject çıkarma sıcaklığıdır.
Temel sonuç: cidar kalınlığını 2 mm’den 4 mm’ye çıkarmak soğutma süresini yaklaşık dört katına çıkarır. Bu nedenle eşit cidar kalınlığı, ZetarMold’daki DFM kontrollerimizde ilk incelediğimiz unsurlardan biridir.
| Reçine | Et Kalınlığı (mm) | Kalıp Sıcaklığı (°C) | Yaklaşık Soğutma Süresi (sn.) | Termal Yayınım (mm²/s) |
|---|---|---|---|---|
| ABS | 2.0 | 50 | 8–10 | 0.12 |
| ABS | 3.0 | 50 | 18–22 | 0.12 |
| PP | 2.0 | 40 | 10–13 | 0.09 |
| PP | 3.0 | 40 | 22–28 | 0.09 |
| PA6 (Naylon) | 2.0 | 80 | 7–9 | 0.13 |
| PA6 (Naylon) | 3.0 | 80 | 16–20 | 0.13 |
| PC | 2.0 | 90 | 12–15 | 0.10 |
| PC | 3.0 | 90 | 26–32 | 0.10 |
Evet — kalıp akış simülasyonu, herhangi bir çelik kesilmeden önce –95TP3T doğrulukla soğutma performansını tahmin edebilir; bu da kanal düzenini optimize etmenize, sıcak noktaları belirlemenize ve tasarım değişikliklerini dijital olarak doğrulamanıza olanak tanır. ZetarMold’da her yeni projede standart uygulama olarak Moldflow analizi yapıyoruz.
Parça tasarımını optimize etmek, kalıpta veya proseste herhangi bir değişiklik yapmadan soğutma süresini %15–30 azaltabilir. En etkili tasarım stratejisi, yapısal gereksinimleri karşılayan minimum kalınlığı hedefleyerek parça genelinde eşit duvar kalınlığını korumaktır.
ZetarMold’daki DFM incelemesinde odaklandığımız konular şunlardır:
- Eşit duvar kalınlığı: Kalın kesitler ısı deposu gibi davranır. Duvarları 2 mm, çıkıntısı ise 4 mm olan bir parçada sınırı bu çıkıntı belirler; tüm parçanın soğutma süresi en kalın kesite bağlıdır. Kalın bölgelerin içini boşaltmayı ve dolu kesitler yerine nervür kullanmayı öneriyoruz.
- Nervür tasarımı: Nervürler, bitişik duvar kalınlığının %50–60’ı olmalıdır. Aşırı kalın nervürler çöküntü izlerine yol açar ve soğutma süresini uzatır.
- Derin ceplerden ve kalın köşelerden kaçının: İç köşeler ısı biriktirir. Radyüs eklemek (R ≥ 0,5 × duvar kalınlığı), ısının kalıp yüzeyine aktarılmasına yardımcı olur.
- Malzeme değişimi: Uygulama elveriyorsa yavaş soğuyan bir reçineden (ör. α = 0,10 mm²/s olan PC) daha hızlı soğuyan bir reçineye (ör. α = 0,12 mm²/s olan ABS) geçmek soğutma süresini %10–20 azaltabilir.
35 saniye soğutma süresine sahip kalın cidarlı bir PP kabı sevk eden müşterimiz vardı. Tabanı 4 mm dolu yapıdan 2.5 mm nervürlü yapıya yeniden tasarlayarak soğutma süresini 18 saniyeye düşürdük; rijitlik kaybı olmadan %49 iyileşme sağladık.
“Kalıp sıcaklığını mümkün olduğunca düşürmek, soğutma süresini her zaman azaltır.”False
Daha düşük kalıp sıcaklığı sıcaklık farkını artırıp ısı tahliyesini hızlandırsa da sıcaklığın fazla düşürülmesi erken kabuk oluşumuna, yarı kristal reçinelerde eksik kristalleşmeye ve akış izleri gibi yüzey kusurlarına yol açabilir. Örneğin PA6 için 60 °C'nin altındaki bir kalıp, zayıf kristallik ve daha dayanıksız parçalar üretir; kalite için kalıp sıcaklığını yükseltmeniz ve soğutmayı bir miktar uzatmanız gerekebilir.
"Soğutma süresini en aza indirmek için eşit et kalınlığı, toplam et kalınlığından daha önemlidir."True
Çoğunlukla 1.5 mm duvarlara sahip fakat bir bölümü 4 mm olan bir parçanın soğutma süresini bu kalın bölüm belirler. Kalınlığı 2 mm'de eşit hâle getirmek, ortalaması 1.8 mm olup 4 mm'ye çıkan bir parçadan genel olarak daha hızlı soğuma sağlayabilir; çünkü soğutma süresi en kalın alanın karesiyle ölçeklenir.
Kalıp tasarımı soğuma süresini azaltmada nasıl bir rol oynar?
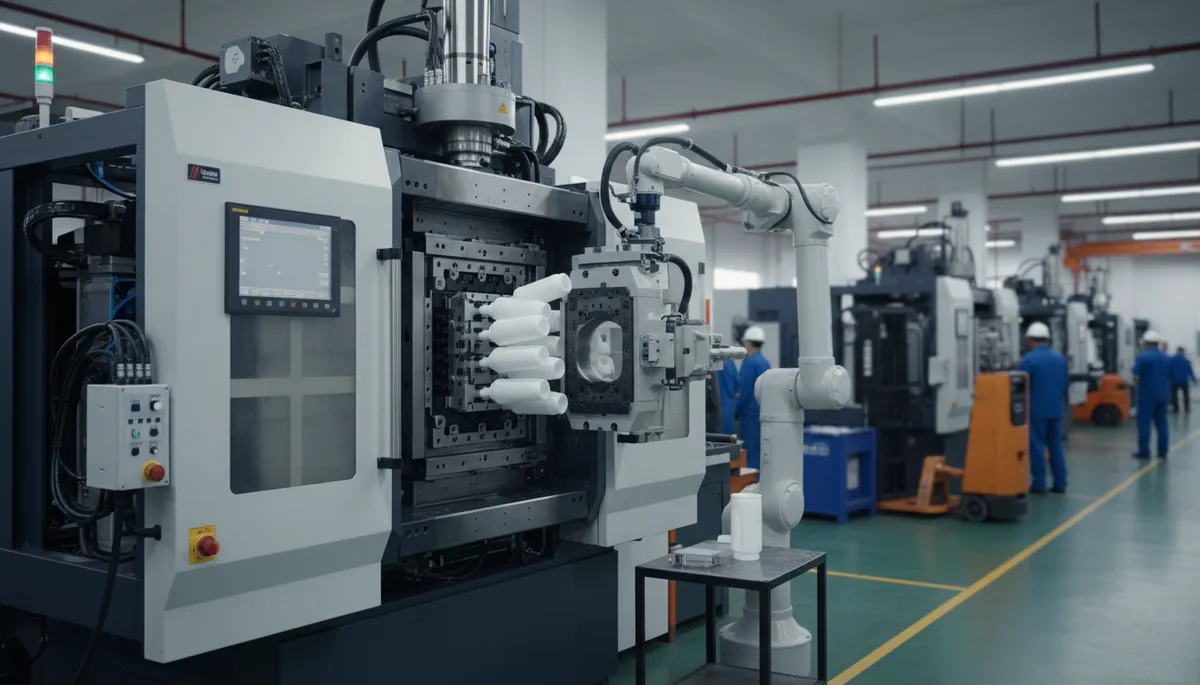
Kalıp tasarımı, soğuma süresini azaltmadaki en güçlü araçtır — optimize edilmiş bir soğutma düzeni, geleneksel tasarımlara kıyasla soğuma süresini %20–40 kısaltabilir. Esas nokta, soğutma kanallarını eşit aralıklarla kalıp gözü yüzeyine mümkün olduğunca yaklaştırmaktır.
ZetarMold’da şu kalıp mühendisliği ilkelerini izliyoruz:
Soğutma Kanalı Düzeni
Geleneksel düz delinmiş kanallar üretim geometrisiyle sınırlıdır. Hedeflerimiz:
- Kanal çapı: çoğu kalıp için 8–12 mm
- Kanal-yüzey mesafesi: kanal çapının 1.5–2× katı
- Kanallar arası mesafe: kanal çapının 3–5 katı
- Maksimum ısı transferi için türbülanslı akış (Reynolds sayısı > 10,000)
Konformal Soğutma
Konformal soğutma kanalları4, parça yüzeyinin konturunu izleyerek boşluk duvarından sabit uzaklıkta kalır. Geleneksel delmenin erişemediği karmaşık maça geometrilerinde 3D baskılı metal insertler (maraging çelik veya paslanmaz çelikten DMLS) kullanıyoruz.
Yakın tarihli bir projede—derin çekilmiş bir otomotiv muhafazasında—konformal soğutma, soğutma süresini 28 saniyeden 17 saniyeye düşürdü (%39 azalma) ve geleneksel soğutmalı versiyonda sürekli sorun yaratan çarpılmayı neredeyse tamamen ortadan kaldırdı.
Kalıp Malzemesi Seçimi
Sıcak nokta bölgelerinde bazen yüksek ısı iletkenliğine sahip insertler kullanırız:
- BeCu (berilyum bakır): Isıl iletkenliği yaklaşık 110 W/m·K iken P20 çeliğinde yaklaşık 30 W/m·K’dir. Maça pimlerinde ve kanalların erişemediği bölgelerde BeCu insertler kullanıyoruz.
- Ampcoloy alaşımları: 160 W/m·K’ye kadar çıkar; derin nervür bölgelerindeki maça insertleri için mükemmeldir.
Deneyimimizde yalnızca bir maça pimini P20’den BeCu’ya geçirmek yerel soğutma süresini %25–35 azalttı.
Soğutma Süresini Kısaltmak İçin Proses Parametreleri Nasıl Optimize Edilmelidir?
Proses parametrelerinin optimizasyonu, herhangi bir donanım değişikliği olmadan mevcut bir kalıpta soğutma süresini %5–15 azaltabilir. Üç kritik parametre; soğutucu sıcaklığı, soğutucu debisi ve kalıp sıcaklığı ayar noktasıdır.
ZetarMold’da üretim denemeleri sırasında ayarladığımız unsurlar şunlardır:
- Soğutucu sıcaklığı: Amorf reçinelerde (ABS, PC, PS) genellikle 10–15 °C, yarı kristalin reçinelerde (PP, PA, POM) ise 15–40 °C kullanıyoruz. Chiller kapasitesi buna uygun olmalıdır; yetersiz chiller üretim sırasında soğutucu sıcaklığının giderek yükselmesine neden olur.
- Debi: Her devrede türbülanslı akışı hedefliyoruz. Basit bir kontrol şudur: soğutucu sıcaklık artışı (çıkış eksi giriş) 3 °C’yi aşıyorsa debi muhtemelen çok düşüktür. Hedefimiz ΔT ≤ 2 °C’dir.
- Devre dengeleme: Her kanalın yeterli debiyi alması için paralel devreler dengelenmelidir. Seri devreler daha basittir ancak sıcaklık gradyanları oluşturur; son kanal her zaman daha sıcaktır.
- Eriyik sıcaklığı: Reçine üreticisinin önerdiği aralığın alt ucunda çalışmak (ör. ABS için 240 °C yerine 220 °C), kalıbın uzaklaştırması gereken ısı yükünü azaltır. Ancak sıcaklığı fazla düşürürseniz eksik dolum veya kötü yüzey kalitesi oluşur.
Yakın zamanda PC/ABS karışımı için 4 gözlü bir kalıbı, soğutma sıvısı devrelerini yeniden dengeleyip soğutma sıvısı sıcaklığını 25 °C’den 12 °C’ye düşürerek optimize ettik. Soğutma süresi 22 saniyeden 18 saniyeye indi — sıfır sermaye yatırımıyla %18 iyileşme.
Simülasyon ve Teknoloji Soğutma Süresini Daha da Azaltmanıza Yardımcı Olabilir mi?
Evet; kalıp akış simülasyonu herhangi bir çelik kesilmeden önce soğutma performansını %85–95 doğrulukla öngörebilir. Böylece kanal yerleşimini optimize edebilir, sıcak noktaları belirleyebilir ve tasarım değişikliklerini dijital ortamda doğrulayabilirsiniz. ZetarMold’da her yeni projede standart uygulama olarak Moldflow analizi yapıyoruz.
Kalıbı değiştirmeden soğutma süresini azaltabilir miyim?
- Moldflow / Moldex3D: Geçici ısıl tepki, soğutucu devresindeki basınç düşümü ve çarpılma tahmini dâhil tam 3D soğutma analizi.
- Termal görüntüleme: Kalıplama sonrasında simülasyon tahminlerini doğrulamak ve çıkarılan parçalardaki kalan sıcak noktaları belirlemek için IR kameralar kullanıyoruz.
- Kalıp sıcaklığı izleme: Kritik konumlardaki kalıp içi termokupllar üretim sırasında gerçek zamanlı geri bildirim sağlar. Boşluk yüzeyi sıcaklığı hedefin üzerine çıkarsa bunu hemen anlarız.
Simülasyon, gözler arası soğutma farkının boyutsal tutarsızlık yarattığı çok gözlü kalıplarda özellikle değerlidir. 8 gözlü bir medikal cihaz kalıbında simülasyon, 3. ve 6. gözlerin diğerlerinden 8 °C sıcak çalıştığını gösterdi. Bu iki soğutma devresini yeniden tasarlamak tüm gözleri ±1.5 °C içine getirdi ve toplam soğutma süresini 4 saniye azaltmamızı sağladı.
“Konformal soğutma yalnızca 1 milyon parçanın üzerindeki yüksek hacimli üretim serilerinde buna değer.”False
Konformal soğutma insertleri başlangıç maliyetini artırsa da (DMLS baskı için insert başına genellikle $2,000–$8,000), çevrim süresindeki tasarruf çoğu zaman 50,000–200,000 baskıda kendini amorti eder. Karmaşık geometrili veya sıkı çarpılma spesifikasyonlarına sahip parçalar için, hurda azalması ve daha hızlı teslimat hesaba katıldığında yıllık 30,000–50,000 adet hacimde bile konformal soğutma gerekçelendirilebilir.
“Türbülanslı soğutucu akışı, ısıyı laminer akıştan önemli ölçüde daha hızlı uzaklaştırır.”True
Türbülanslı akış (Reynolds sayısı > 10,000), laminer akışa göre 3–5× daha yüksek konvektif ısı transfer katsayısı sağlar. Uygulamada bu, yeterli debinin sağlanması ve doğru kanal çapının kullanılması anlamına gelir. ZetarMold'da, düşük performanslı devrelerde laminer akıştan tam türbülanslı soğutucu akışına geçerek soğuma süresinde %20–30 azalma ölçtük.
Kaçınılması Gereken En Yaygın Soğutma Hataları Nelerdir?
En yaygın hata, soğutmayı sonradan düşünülecek bir konu olarak ele almaktır — önce kalıp gözünü ve maçayı tasarlayıp ardından soğutma kanallarını kalan alana sıkıştırmak. Bu yaklaşım sürekli olarak gerekenden %20–40 daha uzun soğutma sürelerine yol açar.
Müşteri kalıplarını denetlerken ZetarMold’da gördüğümüz başlıca hatalar şunlardır:
- Yetersiz soğutucu debisi: Kanallardaki laminer akış, ısı aktarım verimliliğini %60–80 düşürür. Reynolds sayısının > 10.000 olduğunu daima doğrulayın.
- Dengesiz devreler: Paralel bir manifoldda en kısa yol en yüksek debiyi alır. Dengeleme kısıtlayıcıları olmazsa bazı kanallar yetersiz kalırken diğerlerinden aşırı akış geçer.
- Kireç ve tortu birikmesi: Zamanla mineral tortuları kanal kesitini daraltır ve duvarları yalıtır. Yıllık temizlik yapılmasını ve arıtılmış su ya da glikol bazlı soğutucu kullanılmasını öneriyoruz.
- İtici tarafını göz ardı etmek: B tarafında (maça) çoğu zaman A tarafına (boşluk) göre daha az soğutma vardır. Parça maçanın üzerine büzüldüğünden, yapışmayı ve çarpılmayı önlemek için en fazla soğutmaya ihtiyaç duyulan yer burasıdır.
- Aşırı soğutma: Evet, bu gerçek bir sorundur. Bir parçayı çok hızlı veya eşit olmayan biçimde soğutmak iç gerilime, çarpılmaya, hatta PS ya da PMMA gibi kırılgan reçinelerde çatlamaya yol açar. Amaç yalnızca hızlı değil, eşit ve kontrollü soğutmadır.
ZetarMold Müşteriler İçin Soğutma Optimizasyonunu Nasıl Ele Alır?
ZetarMold olarak soğutma optimizasyonunu ilk DFM incelemesinden kalıp tasarımı, numune alma ve üretime kadar projenin her aşamasına entegre ediyoruz. Yaklaşımımız, sektör ortalamasındaki kalıp tasarımlarına kıyasla soğutma süresini genellikle %15–35 azaltır.
Standart iş akışımız şöyledir:
- DFM Analizi: Parça geometrisini duvar kalınlığı eşitliği, kalın kesitler ve soğutmaya elverişsiz özellikler açısından inceleriz. Sorunları işaretler ve kalıp tasarımı başlamadan önce yeniden tasarım öneririz.
- Soğutma Düzeni Tasarımı: Kalıp tasarımcılarımız soğutma kanallarını en son değil, önce yerleştirir. Isıl performansı simüle etmek ve kanal yerleşimini yinelemeli biçimde geliştirmek için Moldflow kullanırız.
- Konformal Soğutma Değerlendirmesi: Derin maçalı, ince ve yüksek duvarlı veya karmaşık geometrili parçalarda konformal soğutma insertlerinin maliyet açısından uygun olup olmadığını değerlendiririz.
- T1 Numune Alma ve Doğrulama: İlk denemelerde gerçek boşluk sıcaklıklarını termokupllarla ölçüp simülasyonla karşılaştırırız. Hedeflere ulaşmak için soğutucu debilerini ve sıcaklıklarını ayarlarız.
- Üretim İzleme: Soğutma performansındaki bozulmayı erkenden yakalamak için üretim boyunca çevrim süresini, soğutucu ΔT değerini ve parça ölçülerini izleriz.
15 yılı aşkın kalıp üretim deneyimi ve 50 ila 1.600 ton arasında değişen 45’ten fazla enjeksiyon kalıplama makinesi5 ile ZetarMold, küçük elektronik konnektörlerden büyük otomotiv panellerine kadar her ürün için soğutması optimize edilmiş kalıplar sunacak mühendislik birikimine ve üretim kapasitesine sahiptir.

SSS
Enjeksiyon kalıplı parçaların tipik soğuma süresi nedir?
2–3 mm et kalınlıklı standart parçalarda soğutma süresi reçineye bağlı olarak genellikle 8 ila 30 saniyedir. 2 mm et kalınlıklı ABS yaklaşık 8–10 saniyede soğurken 3 mm PC 26–32 saniye sürebilir. Soğutma genellikle toplam çevrim süresinin 60–80%‘ini oluşturur.
Konformal soğutma gerçekten büyük fark yaratır mı?
Evet. ZetarMold’daki deneyimimize göre, konformal soğutma tipik olarak geometrik olarak karmaşık parçalarda soğutma süresini –40 oranında azaltır. En büyük kazanımlar, derin çekme parçalarında, kalın çekirdekli parçalarda ve geleneksel kanalların düzgün sıcaklık dağılımı sağlayamadığı çok boşluklu kalıplarda elde edilir.
Kalıbı değiştirmeden soğutma süresini azaltabilir miyim?
Enjeksiyon kalıplama fabrikası
Hangi soğutucu sıcaklığını kullanmalıyım?
Amorf reçinelerde (ABS, PC, PS, PMMA) genellikle 10–20 °C soğutma sıvısı kullanırız. Yarı kristalin reçinelerde (PP, PA, POM, PBT) 15–40 °C yaygındır; bu reçineler kontrollü kristalleşme gerektirdiğinden aşırı soğuk soğutma sıvısı parça kalitesine zarar verebilir. Önerilen kalıp sıcaklığı aralıkları için daima reçinenin teknik veri sayfasını kontrol edin.
Soğutma kanallarımın verimli çalışıp çalışmadığını nasıl anlarım?
Soğutucu akışkan girişi ile çıkışı arasındaki sıcaklık farkını ölçün. ΔT 3 °C’yi aşarsa debiniz muhtemelen çok düşüktür. Devreler arasındaki basınç düşüşünü de kontrol edin; ani bir artış tıkanıklık veya kireç birikimini gösterir. Kalıptan çıkarılan parçaların termal görüntülenmesi, soğutma yetersizliklerine işaret eden sıcak noktaları ortaya çıkarabilir.
Berilyum bakırın kalıplarda kullanılması güvenli midir?
BeCu alaşımları, kalıp inserti olarak katı hâlde güvenlidir. Sağlık riski yalnızca işleme sırasında oluşan berilyum tozuyla ilgilidir. ZetarMold’da OSHA yönergelerine uyar, BeCu işlerken uygun havalandırma ve PPE kullanırız. Kalıba takıldıktan sonra BeCu insertleri hiçbir risk oluşturmaz ve mükemmel ısıl performans sağlar.

Özet
Enjeksiyon kalıplamada soğutma süresini azaltmak, yapabileceğiniz en yüksek yatırım getirili optimizasyonlardan biridir. Çevrim süresini kısaltır, parça başına maliyeti düşürür, makine kullanılabilirliğini artırır ve — doğru uygulandığında — daha eşit soğutma sayesinde parça kalitesini gerçekten iyileştirir.
Etki sırasına göre temel stratejiler:
- Parçaları eşit ve minimum et kalınlığıyla tasarlayın
- Soğutma kanalı yerleşimini optimize edin (karmaşık parçalar için konformal soğutmayı da değerlendirin)
- Geleneksel kanalların ulaşamadığı yerlerde yüksek ısı iletkenlikli kalıp malzemeleri kullanın
- Her devrede türbülanslı soğutucu akışı sağlayın
- Simülasyon ve kalıp içi sıcaklık ölçümüyle doğrulayın
ZetarMold’da soğutma optimizasyonu sonradan düşünülen bir konu değil, standart sürecimizin parçasıdır. Uzun çevrim süreleri, çarpılma sorunları veya tutarsız parça kalitesiyle uğraşıyorsanız ücretsiz DFM incelemesi ve soğutma analizi için mühendislik ekibimizle iletişime geçin. Kapsamlı bir genel bakış için Enjeksiyon Kalıplama Eksiksiz Kılavuzumuza göz atın. Kapsamlı bir genel bakış için Enjeksiyon Kalıplama Eksiksiz Kılavuzumuza göz atın. Kapsamlı bir genel bakış için Enjeksiyon Kalıplama Eksiksiz Kılavuzumuza göz atın. Kapsamlı bir genel bakış için Enjeksiyon Kalıplama Eksiksiz Kılavuzumuza göz atın.
- Termodinamik: Isı aktarımı ve enerji dönüşümüyle ilgilenen fizik dalıdır. Enjeksiyon kalıplamada ısının erimiş plastikten kalıp çeliği üzerinden soğutucuya ne kadar hızlı geçtiğini belirler. ↩
- Isıl Sapma Sıcaklığı (HDT): Bir plastik numunenin belirli bir yük altında (genellikle 0,45 veya 1,82 MPa) deforme olduğu sıcaklıktır. Azami kullanım sıcaklığını gösterir ve kalıplanmış parçalar için asgari çıkarma sıcaklığını belirlemeye yardımcı olur. ↩
- Isıl Yayınım: Sıcaklık değişikliklerinin bir malzeme içinde ne kadar hızlı yayıldığını ölçen malzeme özelliğidir (α = k / (ρ × Cp)). Daha yüksek yayınım daha hızlı soğuma demektir. Birimi: mm²/s. ↩
- Konformal Soğutma Kanalları: Kalıp boşluğu yüzeyinin konturunu izleyerek parçadan sabit uzaklıkta kalan soğutma kanallarıdır. Geleneksel delmeyle üretilemedikleri için genellikle metal 3D baskıyla (DMLS/SLM) imal edilirler. ↩
- Kapatma Tonajı Aralığı: Enjeksiyon kalıplama makinesinin enjeksiyon sırasında kalıp yarımlarını kapalı tutmak için uyguladığı, metrik ton cinsinden ölçülen kuvvettir. ZetarMold’un 50–1.600 tonluk aralığı, küçük hassas bileşenlerden büyük yapısal panellere kadar parçaları kapsar. ↩