Zetar's echte fabrieksvideo
We nodigen SGS en Alibaba uit om echte foto's van onze fabriek te maken. Deze video zal ook worden bijgewerkt voor onze klanten, zodat ze alle aspecten van ons bedrijf kunnen zien en een beter inzicht krijgen!
Kantoor
Vergaderzaal
Werkplaats voor spuitgietmatrijzen
Spuitgiet werkplaats
Kwaliteitscontrolekamer
Monsterkamer
Vergaderzaal
Magazijn
Zetar's kwaliteitscertificering
Stuur ons gewoon een e-mail, dan kunnen we het origineel van de certificering voor je bezorgen.
- ISO 9001 legt de criteria vast voor het kwaliteitsmanagementsysteem van spuitgietbedrijven en is de enige norm die voor deze bedrijven geldt.
- ISO 13485 specificeert eisen voor een kwaliteitsmanagementsysteem waarbij een organisatie moet aantonen dat het in staat is medische hulpmiddelen en gerelateerde diensten te leveren die consistent voldoen aan de eisen van de klant en aan de van toepassing zijnde regelgeving.
- ISO 14001 beschrijft de criteria voor een milieumanagementsysteem en kan worden gecertificeerd.
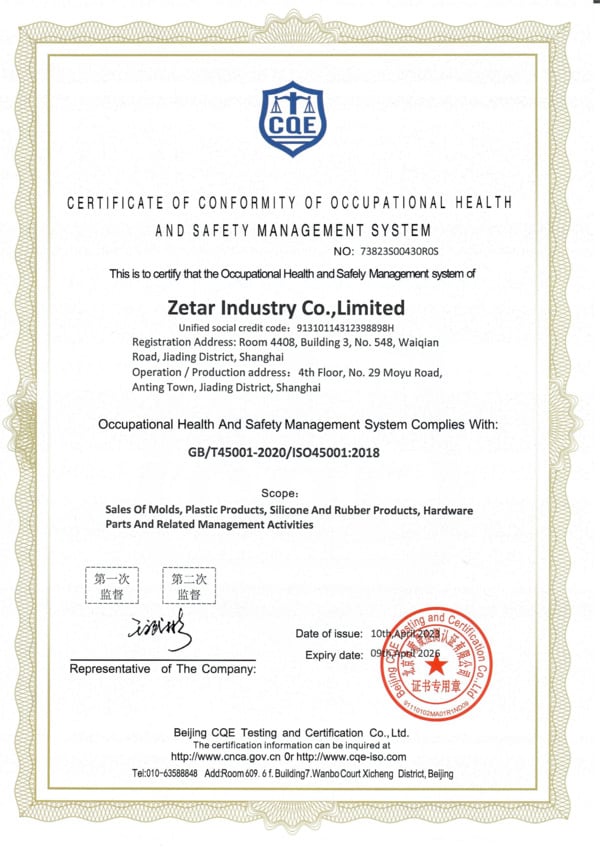
- Met onze ISO 45001-certificering zet Zetar zich in voor een veilige en gezonde werkomgeving voor onze medewerkers. Dit zorgt ervoor dat ons team altijd piekprestaties levert, wat zich vertaalt in betere kwaliteitsproducten en snellere productietijden voor u.
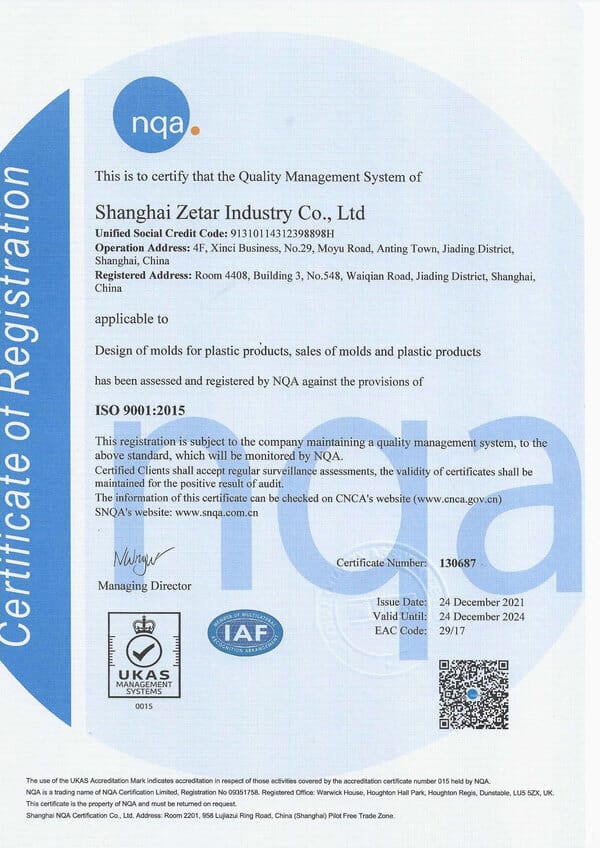
ISO 9001
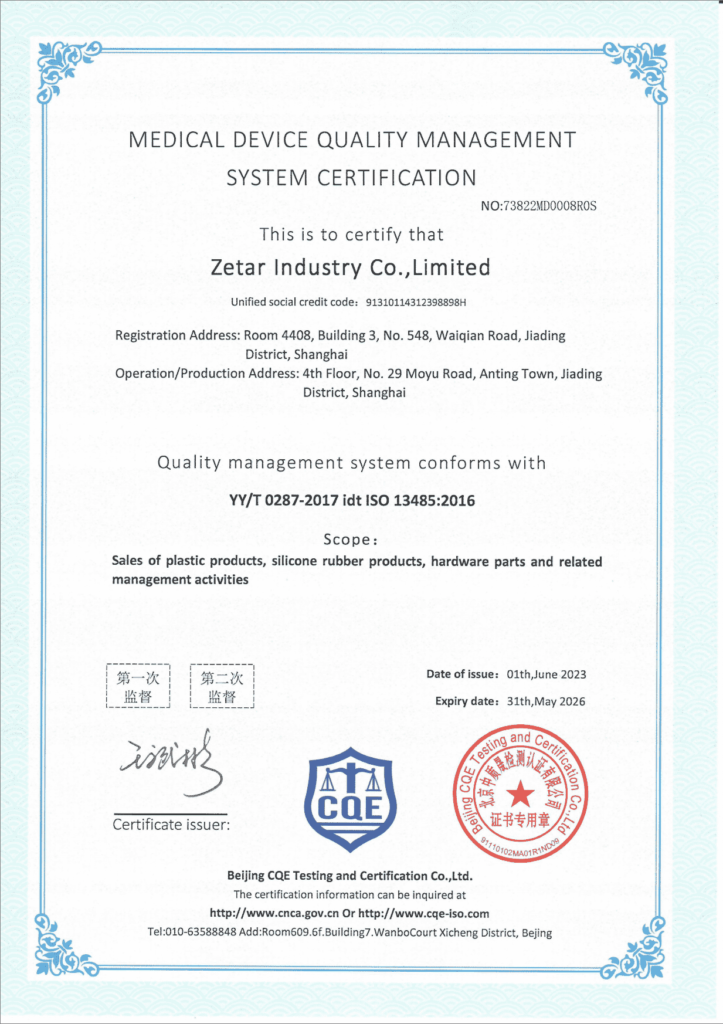
ISO 13485
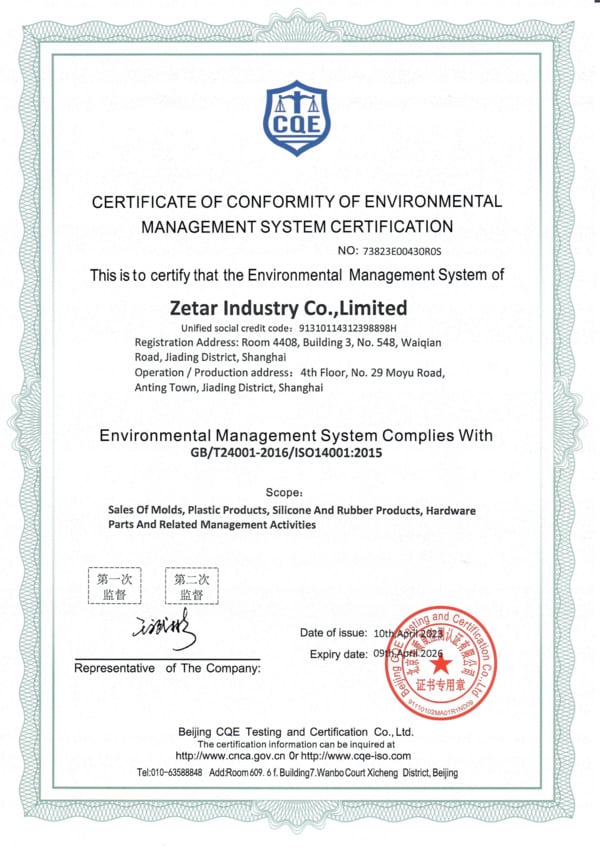
ISO 14001
ISO 45001
Wat is IMD?
IMD (Injection Moulding Decoration, In-Mould-Decoration). Het is een nieuwe technologie waarbij film in de spuitgietmatrijs wordt geplaatst om het kunststofoppervlak te decoreren.
Deze folie kan over het algemeen worden onderverdeeld in drie lagen: basismateriaal (meestal PET), inktlaag (INK) en kleefmateriaal (meestal een speciale lijm).
Wanneer het spuitgieten is voltooid, zijn de folie en het plastic nauw met elkaar verbonden door middel van lijm. Aangezien het PET zelf aan de voorkant bedekt is met een slijtvaste beschermfolie, is het slijtvast en krasbestendig en kan de hardheid van het oppervlak 3H bereiken. Onder hen zijn spuitgietmaterialen meestal PC, PMMA, PBT, enz.
Welke soorten IMD-processen zijn er?
Er zijn drie hoofdtypen bouwmethoden:
1. IMF (Vorming):
In-mould injectie en in-mold laminatie! Tot slot kunnen we 3D IMD-decoratie op kunststof onderdelen uitvoeren. Dit heet IMF. Het is voor kunststofonderdelen met hoge rek, omwikkeld met randen en 3D-onderdelen. IMF onderdelen zijn een sandwich. De eerste laag is PC, PET, PMMA of andere kunststofplaten. De tweede laag is inkt. De derde laag is plastic. De inkt zit dus in het midden. Geen krassen. Geen vervaging. De producten omvatten: PC FILM vlak afdrukken, 3D, 2D vormen.
2. IML (Laminaat) (Label):
Dit heet in-mould labeling. De folie blijft op het oppervlak zitten als beschermlaag. We gebruiken deze methode meestal voor plastic verpakkingen.
3. IMR (rollend):
Thermische overdracht in de vorm! De film komt los nadat de inkt is overgebracht. Het blijft niet op het oppervlak zitten. We gebruiken deze methode meestal voor vlakke producten.
De gids voor het ontwerp van IMD spuitgietmatrijzen en het spuitgietproces.
1. Plaatmateriaal
Pvc is zelfdovend, wat betekent dat het ophoudt met branden wanneer de brandhaard wordt verwijderd. Dit komt omdat PVC veel chloor bevat, wat brand helpt voorkomen.
a. Materiaal en inkt
Het materiaal van de plaat is meestal PET, maar er zijn ook platen van PC en PMMA. Maar het gieten en verwerken van PET is beter. De oppervlakteglans en slijtvastheid voldoen ook aan de eisen van de klant, dus het wordt veel gebruikt als materiaal. PET plaat met een dikte van 0,125 mm is een van de meest populaire platen.
Inkt, als grondstof voor drukwerk, vereist slijtvastheid, bestendigheid tegen hoge temperaturen en gemakkelijke voorbereiding en zeefdrukbewerkingen.
b. Kant-en-klare platen (snijden, thermovormen)
De algemene processtroom is:
Afdrukken (Gereedschappen: folie, zeefdrukmachine; belangrijkste punten: inktselectie, positionering van vellen)
Beschermfolie aanbrengen
Vormponsen (gereedschap: matrijs; belangrijkste punten: plaatpositionering)
Beschermfolie aanbrengen
Warmte-instelling (Gereedschap: warmte-instellingsmachine; belangrijkste punten: temperatuurregeling)
Beschermfolie aanbrengen
Houd er rekening mee dat het aanbrengen van een beschermfolie een onmisbaar proces is om te beschermen en stof te voorkomen; voor de beschermfolie wordt meestal PE-folie gebruikt.
In het warmtebehandelingsproces is temperatuurregeling erg belangrijk. Als deze niet goed wordt beheerst, zal de plaat gemakkelijk vervormen en zal het uitvalpercentage hoog zijn.
De bovenste en onderste mallen van de heat setting machine hebben verwarmingsplaten om de temperatuur tijdens het gebruik constant te houden. Na het plaatsen van de plaat beweegt de beweegbare verwarmingsplaat naar de bovenkant van de plaat om de plaat voor te verwarmen en zacht te maken voordat de mal wordt gesloten om te verhitten!
c. Passend tussen plaat en spouw
De plaatafmeting is iets kleiner dan de uiteindelijke onderdeelafmeting. -Het belangrijkste principe! ! !
Op die manier kan het vel gemakkelijker in de vormholte worden geplaatst en kan het volledig worden uitgerekt. Als er rimpels zijn, zal het eindproduct defect zijn.
2. Vormkrimp
Over het algemeen is de krimp van ABS en PMMA 0,5%. Als je een IMD-mal maakt, omdat het oppervlak van het product bedekt moet worden met een laag PET-folie, zijn de thermische krimpsnelheden van de twee uiteraard verschillend.
Volgens mijn ervaring is de krimp van producten die door IMD mallen geproduceerd worden kleiner dan die van gewone mallen en is 0,3% geschikter. Omdat het kunststofsubstraat tijdens het spuitgieten wordt omwikkeld door de plaat, waardoor de kunststof niet krimpt.
3. Plaatvorm ontwerp
a. Verplaats met behulp van de productafbeelding in pro/e (of andere 3D-software), afhankelijk van de dikte van de plaat, het productoppervlak naar binnen om de 3D-afbeelding van de plaat te verkrijgen.
b. Volgens de 3D-tekening van het vel ontvouwen om een matrijs, folie, enz. te maken om het vel uit te ponsen.
c. Scheid de mal volgens de 3D-tekening van de plaat.
d. Mallen maken
Wat zijn de kenmerken van IMD spuitgieten?
Het product heeft een uitstekende duurzaamheid en krasbestendigheid.
② Complexe uiterlijkafbeeldingen kunnen eenvoudig worden voltooid en consistentie is gegarandeerd, wat niet kan worden bereikt met andere processen.
Het product kan in verschillende kleuren worden geproduceerd, zelfs in kleine hoeveelheden. Het kan meer dan vier kleuren printen en kan ook metallic inkten printen.
④ Het product kan verschillende ontwerpveranderingen hebben zonder dat er extra matrijzen nodig zijn, wat een aanzienlijke kostenbesparing oplevert.
⑤ Spuitgieten uit één stuk maakt kleurscheiding en demontage overbodig, wat het ontwerp- en ontwikkelingsproces versnelt.
⑥ Het product heeft een hoog kleurcontrast en het plastic materiaal laat licht door, waardoor het geschikt is voor gebruik als scherm en lichtgeleidende zuilen.
⑦ Het product heeft een uitstekende chemische weerstand dankzij de extreem duurzame en flexibele oppervlaktebedrukking. De afbeelding wordt aan de binnenkant van de folie gedrukt.
Kunststoffen en folies kunnen worden gerecycled en hergebruikt.
Het product kan voldoen aan precisievereisten en efficiënte massaproductie mogelijk maken door automatisering.
De beste tips voor IMD spuitgieten
Aangezien IMD-inkt bestand is tegen temperaturen van 250~260℃ gedurende 3~4 seconden, moet bij het ontwerp van de spuitgietmatrijs rekening worden gehouden met de injectiedruk, de injectietijd, de poortgrootte en -hoeveelheid en de fysische eigenschappen van het materiaal. Om een lage injectiedruk en korte injectietijd te bereiken, kunnen de volgende methoden worden gebruikt:
Hoe korter het ontwerp van de loper, hoe beter, en de hete loper is het beste.
Je kunt het poortgebied groter maken of meerpuntshekjes gebruiken.
③ Kies plastic dat beter vloeit en injecteer bij een lagere temperatuur.
④ Voeg inkt toe aan de poort om te voorkomen dat de inkt wordt weggespoeld.
De IMD spuitgietholte en vorm van de matrijs moeten overeenkomen.
⑥ Vermijd het kiezen van het hoogste rekpunt voor het injectiemateriaal. Dit ligt meestal in de vier hoeken. Daar is het dunner, zet het meer uit en krimpt het meer, wat kreukels veroorzaakt.
⑦ Er is niet veel variatie in de injectieomstandigheden voor IMD, dus het is beter om een spuitgietmachine met betere controle te gebruiken. De fysieke eigenschappen van de kunststof moeten ook consistent zijn. hoeken) omdat het daar dunner is, meer uitzet en krimpt, en kreukels veroorzaakt.
⑧ Omdat FILM uitzet en krimpt bij warmte en koude, mag de matrijstemperatuur niet te hoog zijn wanneer u het giet. Het is een goed idee om een matrijstemperatuurmachine te gebruiken.
⑨ Omdat er film binnenin zit, geldt: hoe dikker de plek, hoe meer deze krimpt. U kunt het krimpprobleem dus niet oplossen met traditionele methoden zoals nadruk en overvullen. U kunt het alleen oplossen door het materiaal te verminderen en het hol te maken.
Veelvoorkomende problemen en oplossingen bij IMD spuitgieten
In-Mold Decoration (IMD) spuitgieten is een complex proces dat een nauwkeurige controle over verschillende parameters vereist om resultaten van hoge kwaliteit te bereiken. Hier volgen enkele veel voorkomende problemen en oplossingen bij IMD spuitgieten:
| Veelvoorkomende problemen | Oorzaken en oplossingen |
|---|---|
| De patrooninkt wordt weggestrooid (gewassen) tijdens het IMD spuitgieten | IMD-inkt is droog en laat niets door. Er blijven oplosmiddelen en luchtbellen achter. Als je spuitgiet, verspreidt de inkt zich en hecht hij minder goed aan de plaat. |
| IMD zilver inkt doet er langer over om te drogen | |
| Naarmate het IMD-vel dikker wordt, wordt het gebied waar de inkt zich verspreidt groter. | |
| Het hangt ervan af of het poortontwerp een goede structuur, vorm en verdeling heeft. | |
| Dat hangt af van de temperatuur van de kunststof. Als de temperatuur van de injectiehars stijgt, daalt het gebied dat wordt weggespoeld. De temperatuurinstelling hangt af van het type kunststof en de structuur van de spuitgietmatrijs. | |
| IMD-inktlaag te dun geprint | |
| IMD-inkt zelf is niet bestand tegen hoge temperaturen | |
| Het plastic wordt niet ontvochtigd voor het spuitgieten, waardoor er bellen ontstaan tijdens het spuitgieten. | |
| Een onjuiste afstelling van de viscositeit van de inkt voor het zeefdrukken resulteert in gaatjes en een slechte nivellering in de inktlaag. | |
| IMD plakt niet erg goed en het vel komt gemakkelijk los. | Er is restoplosmiddel in de inkt achtergebleven |
| De temperatuur, de druk en het koelsysteem op de spuitgietmachine worden niet goed geregeld. | |
| De zilveren inkt heeft te veel kleur of past niet bij het spuitgietproces. | |
| De inkt hecht niet zo goed aan de ondergrond. | |
| Geen bedrukte IMD lijm op waterbasis | |
| Spiegelinkt zit te dicht bij de gebogen rand | |
| In het plastic zit vocht. | |
| De hechting van inkt is gerelateerd aan de temperatuur van injectiehars | |
| Spiegelinkt heeft geen spiegeleffect | |
| De plaat (het substraat) kan de oplosmiddelen in de spiegelinkt niet aan. | |
| Het moet onmiddellijk na het afdrukken worden gedroogd | |
| Spiegelinkt moet worden bedrukt met lijm op waterbasis | |
| Om de inkt beter te laten hechten en een spiegeleffect te krijgen, kun je een verharder toevoegen aan de lijm op waterbasis. Maar gebruik alles binnen twee uur nadat je de verharder hebt toegevoegd. | |
| Bij embossing breekt de inkt | De hoek van de pons is te scherp en zou een bepaalde boog moeten hebben. |
| De inkt is niet zacht genoeg. | |
| De inkt is niet goed gedroogd. UV-inkt wordt bijvoorbeeld te veel uitgehard. |
Bronnen voor De volledige gids voor IML spuitgietproductie
Wat zijn de kenmerken van het IML-proces?
IMD/IML-technologie: Het is een nieuw type in-mould decoratietechnologie die zeefdrukken, gieten en spuitgieten combineert. Bij het decoreren van producten is in-mould decoratie (IMD/IML) de meest effectieve en kostenbesparende methode.
Het wordt veel gebruikt in communicatieproducten (zoals lenzen voor mobiele telefoons, decoratieve onderdelen, omhulsels, enz.), huishoudelijke apparaten (raampanelen, knoppenpanelen, decoratieve panelen, enz.), medische apparatuur (raampanelen, omhulsels, decoratieve onderdelen, enz.) en autodashboards.
IMD/IML-producten hebben de voordelen van hoge definitie, goed driedimensionaal effect, krasbestendig oppervlak, de mogelijkheid om het ontwerppatroon naar believen te veranderen, het mooie uiterlijk van het product te verbeteren en de perfecte speciaal gevormde structuur te weerspiegelen. Ze worden veel gebruikt in lenzen van mobiele telefoons, behuizingen, enz. die een 3D-uiterlijk van het product vereisen. Los de speciaal-gevormde effecten en meerdere kleuren op die in het verleden niet konden worden bereikt door vlakke acrylpanelen.
In-mold decoratie is een geweldig alternatief geworden voor veel traditionele processen vanwege de brede toepassing: traditionele decoratiemethoden zoals thermische overdracht, direct printen van oppervlakken, oppervlaktespuiten, direct galvaniseren, tweekleurig spuitgieten, enz. Het is het meest geschikt voor 3D-producten, vooral voor producten die consistente kleurregistratiepatronen, achtergrondverlichting, meerdere kleuren en reflectie op verschillende gebogen oppervlakken, gewelfde oppervlakken en hellende oppervlakken vereisen.
Wat zijn de processtappen van IML spuitgieten?
Snijden—vlakdruk—drogen en fixeren van inkt—aanbrengen van beschermfolie—ponsen van positioneringsgaten—thermovormen—snijden van de omtrekvorm— spuitgietproces, de specifieke instructies zijn als volgt:
1. Snijden:
Snijd de opgerolde folie in vierkante blokken van de gewenste grootte voor druk- en vormprocessen.
2. Plat afdrukken:
Maak het filmweb volgens de vereiste pictogrammen en tekst en druk de pictogrammen en tekst af op de uitgesneden vierkante film.
3. Inkt drogen en fixeren:
Leg het bedrukte folievierkant in een oven op hoge temperatuur om te drogen en de IML-inkt te fixeren.
4. Breng beschermende folie aan:
Soms is het nodig om een enkele of dubbele laag beschermfolie aan te brengen om krassen op het oppervlak van de bedrukte folie tijdens het perforeren te voorkomen.
5. Pons de positioneringsgaten:
De thermogevormde positioneergaten moeten nauwkeurig geponst worden. Soms moeten de positioneergaten voor het afschuifproces van tevoren worden geponst.
6. Thermovormen (hoge druk of koperen mal):
Gebruik na het verwarmen van de bedrukte folie een hogedrukmachine of koperen mal om de folie te vormen terwijl deze nog heet is.
7. Snijd de randvorm uit:
Snijd de randvorm uit: Snijd het overtollige materiaal van de gevormde driedimensionale film af.
8. Spuitgietproces:
Spuitgieten: Plaats de voorgevormde folie met exact dezelfde driedimensionale vorm als de voorvorm op de voorvorm en spuitgiet het afgewerkte IML-product.
IMD Spuitgieten VS IML Spuitgieten
IML (In-Mold Labeling) en IMD (In-Mold Decoration) zijn twee populaire technologieën die in de verpakkingsindustrie worden gebruikt om kunststof producten te decoreren en te etiketteren. Hoewel deze technologieën een aantal overeenkomsten vertonen, zijn er ook duidelijke verschillen. Hier volgt een vergelijking van de belangrijkste kenmerken tussen IML en IMD:
| IMD Spuitgieten | IML Spuitgieten |
|---|---|
| IMD is geschikt voor grote batches (100.000 of meer) | De batchhoeveelheid van de IML-productie is zeer flexibel |
| IMD-producten met een driedimensionale vormhoogte van het IMD-patroon van niet meer dan 1,5MM | IML kan verschillende complexe driedimensionale producties verwerken, zoals vlakke oppervlakken, gebogen oppervlakken, zomen en andere producten. De driedimensionale vormhoogte van 3D-patronen kan oplopen tot 40MM. |
| IMD-producten, omdat de inkt op het oppervlak gezeefdrukt is, worden de lettertypes niet gemakkelijk aangeraakt. | IML-inkt is gezeefdrukt in de middelste laag, dus het ziet er glad en mooi uit. Hoe meer je het aanraakt, hoe helderder het wordt. Het heeft een uitstekende krasbestendigheid en het patroon en de kleur kunnen op elk moment tijdens de productie worden gewijzigd. |
| IMD kan alleen zeefdrukken volgens hetzelfde proces als warmdrukpapier en kan de zeefdrukkleur niet veranderen. | De inktkleuren van IML zijn onbeperkt en de zeefdrukkleur kan naar believen worden veranderd in dezelfde productiebatch. |
| IMD kan geen knoopproducten maken | IML kan producten maken met knoppen |
| De algehele ontwikkelingstijd van IML is kort (molding, ponsen en andere matrijzen kunnen worden ontwikkeld terwijl de spuitgietmatrijs wordt ontwikkeld, en andere ondersteunende processen kunnen tegelijkertijd worden voltooid); verschillende onderdelen kunnen samen worden geproduceerd, dus de kosten zijn relatief laag; omdat er geen haken zijn, kunnen producten met een relatief dunne dikte worden geproduceerd. | De totale ontwikkelingstijd van IMD is langer |
Wat zijn de voor- en nadelen van het IML-proces?
In-Mold Labeling (IML) is een populaire verpakkingstechnologie die wordt gebruikt in verschillende industrieën, waaronder de voedingsmiddelen-, dranken-, cosmetica- en farmaceutische industrie. Hier volgen de voor- en nadelen van het IML-proces:
| Voordelen | Nadelen |
|---|---|
| De productiecyclus van de film is kort en kan meerdere kleuren uitdrukken | Lange beginperiode |
| Patronen en kleuren kunnen op elk moment tijdens de productie worden gewijzigd | De folie kan er gemakkelijk afvallen, verdraaien en vervormen, enz. |
| De buitenste laag van IML is FILM en de inkt wordt gezeefdrukt op de middelste laag. Het ziet er glad en mooi uit, hoe meer je het aanraakt, hoe helderder het wordt en het heeft een uitstekende krasbestendigheid. | Tijdens het productieproces is het percentage defecte producten hoog |
| De batchhoeveelheid van de IML-productie is zeer flexibel en geschikt voor de productie van kleine volumes van meerdere variëteiten. |
De complete gids voor IML spuitgieten
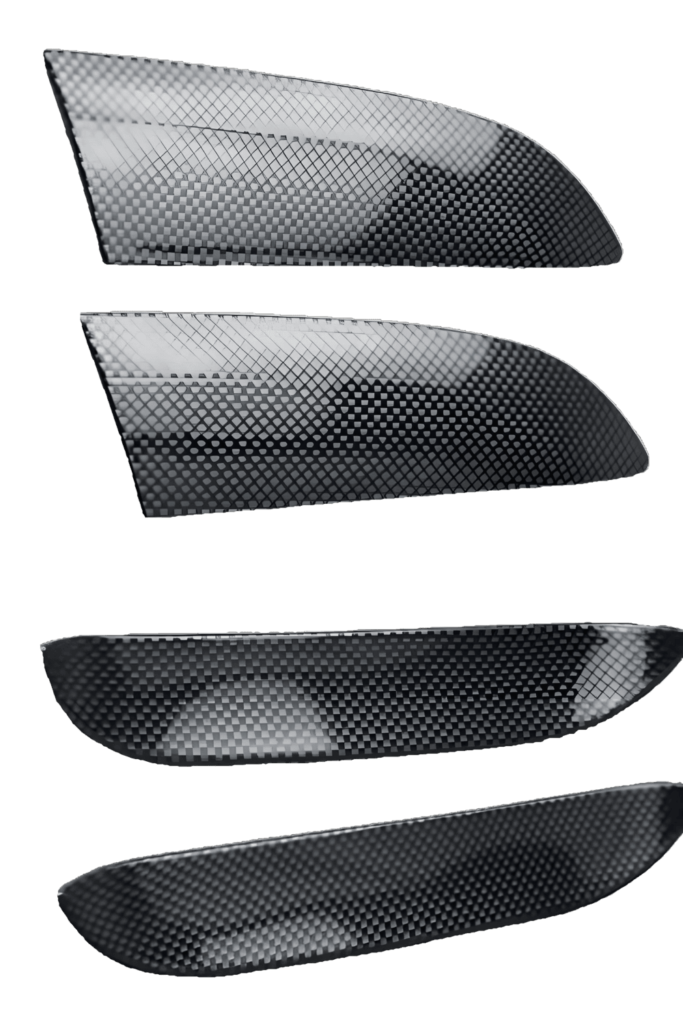
① Spuitgietdikte: Aanbevolen wordt dat de gemiddelde wanddikte niet minder dan 1,2 mm mag zijn (1,0 mm exclusief film)
② Filmdiktespecificaties: 0,1 mm, 0,125 mm, 0,175 mm
③ Foliedruk uit één stuk is meer geschikt voor kleine hoeveelheden en verschillende ontwerpmomenten.
④ Deze methode is niet geschikt voor metallic kleuren zoals gegalvaniseerd zilver als de uiterlijke kleur helder zilver is, omdat de film dan gemakkelijk loslaat door hoge en lage temperaturen.
⑤ De grootte van de buitenrand van de folie is absoluut gerelateerd aan de grootte van de vormholte. Als de rand te klein of te groot is, wordt de vormholte uitgerekt tijdens het inspuiten en ontstaat er lekkage aan de rand.
⑥ De minimale diameter van het ronde gat op de lens is Φ 1,0 mm.
⑦ Lens P.L bevindt zich meestal aan de onderkant van de lens. Als er een probleem is met de trekhoek, kan deze op 0,2 mm van de onderrand van de filmcoating worden geplaatst.
⑧ De hellingshoek van Lens is meestal 3 graden.
⑨ Voor situaties waarin de Lens er anders uitziet, moet de Film van tevoren worden gevormd.
⑩ Ontwerp met afgeronde hoeken: Het uiterlijk van IML-spuitgieten kan geen scherp uiterlijk creëren. De uiterlijke omtrek moet scherpe hoeken vermijden, dus er kunnen geen scherpe hoeken in het ontwerp zitten. De hoeken van het product moeten een afgeronde hoek hebben (ten minste 0.3R)
⑪ Zoomprobleem: De zoom verwijst naar de rand waar de film en het plastic samenkomen. Deze rand is na het spuitgieten mogelijk niet erg schoon. Daarom kunnen we bij het ontwerpen van producten met IML de rand bedekken met plastic onderdelen.
⑫ Hardheidseis oppervlakteslijtvastheid: boven 3H
Hoe test en controleer je IML-producten?
Het testen en verifiëren van IML-producten is belangrijk om er zeker van te zijn dat ze voldoen aan de normen en specificaties. Hier zijn manieren om IML-producten te testen en te verifiëren:
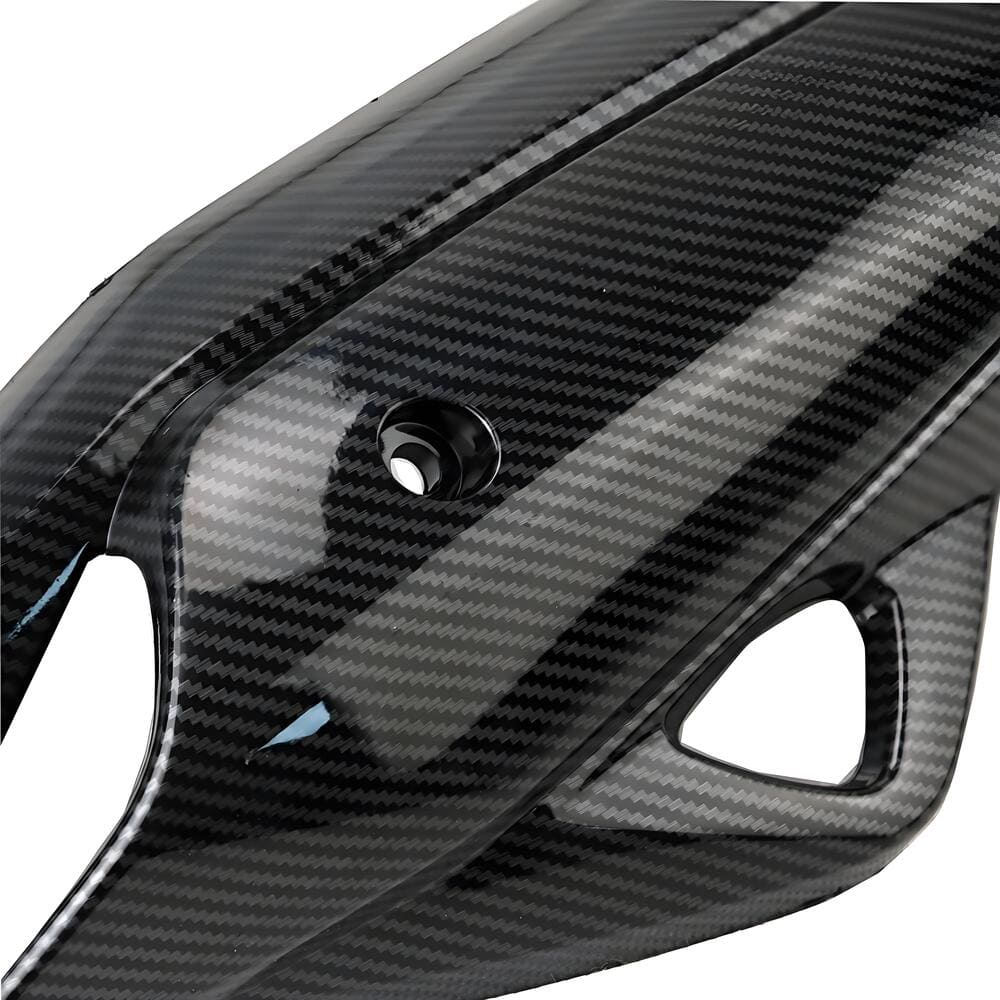
Hardheidstest: Gebruik een gepolijst 2H~3H-potlood met een kracht van 500 g en duw het vlak tegen het oppervlak van het product onder een hoek van 45 graden. Als het oppervlak geen duidelijke krassen vertoont, wordt het als goedgekeurd beschouwd.
Temperatuurtest: Plaats het product gedurende 48 uur in een oven met een relatieve luchtvochtigheid van 95%~100% en een temperatuur van 57±3°C. Als er geen barsten, verkleuring, vervorming, kleurverlies, functieverlies enz. optreedt, is het gekwalificeerd.
Slijtvastheidstest: Plaats een gum met een gewicht van 500 g op het oppervlak van het product en wrijf deze 300 keer heen en weer (één keer heen en weer is één keer) op dezelfde positie over een lengte van 2 inch. Als er geen duidelijke slijtage tot op de bodem op het oppervlak zichtbaar is, wordt het als geslaagd beschouwd.
Zandwastest: De vaste testcoating wordt onder een hoek van 45 graden met het wrijvingsinstrument geplaatst, en het coatingoppervlak wordt gewassen met de zandhoeveelheid en debiet (2 liter/21~23,5 seconden) zoals gespecificeerd in de betrouwbaarheidsspecificaties van het product totdat 500 ml zandkorrels is bereikt. Het materiaal onder de verf kan als ernstig worden beschouwd, en na wassen tot 100 ml zand kan het materiaal onder de verf als gering worden beschouwd; als het geringe defect meer dan 20% van het totale aantal monsters overschrijdt, is het afgekeurd, en als het ernstige defect het totale aantal monsters overschrijdt, is het afgekeurd.
- Wat is IMD?
- Welke soorten IMD-processen zijn er?
- De gids voor het ontwerp van IMD spuitgietmatrijzen en het spuitgietproces.
- Wat zijn de kenmerken van IMD spuitgieten?
- De beste tips voor IMD spuitgieten
- Veelvoorkomende problemen en oplossingen bij IMD spuitgieten
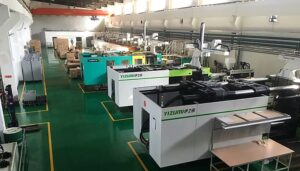
Communicatiechecklist voor spuitgietleverancier van RFQ tot productie
Communiceren met een spuitgietleverancier zou niet als gokken mogen aanvoelen. Toch zeggen de meeste inkopers met wie we praten hetzelfde: “Ik heb de RFQ verzonden, maar de offerte kwam verkeerd terug”
Spuitgietleverancier Koper Checklist Gids voor Overzeese Kopers Voor Betaling van Gereedschap
Het sturen van een gereedschapsbetaling naar een buitenlandse spuitgietleverancier is het moment waarop uw project overgaat van evaluatie naar toewijding. Doe het goed, en u heeft een betrouwbare productiepartner
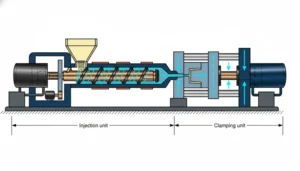
Spuitgietleverancier Capaciteitenmatrix: Machines, Materialen, Gereedschap en Kwaliteitscontrole
Na twee decennia onze fabriek in Shanghai te hebben gerund, hebben we te veel inkoopbeslissingen zien mislopen. Bedrijven kiezen spuitgietleveranciers1 uitsluitend op basis van prijs, of indrukwekkende fabrieksrondleidingen,