Wat is spuitgieten met dunne wanden?
Dunwandig spuitgieten is een spuitgiettechnologie om dunwandige onderdelen te maken.
Dunwandig spuitgieten wordt ook wel dunwandig spuitgieten genoemd. Er zijn drie definities:
① De dikte van het gegoten product is minder dan 1 mm en het geprojecteerde oppervlak van het kunststofdeel is meer dan 50 cm².
② De wanddikte van het spuitgietproduct is minder dan 1 mm (of 1,5 mm), of de t/d (dikte van het kunststofdeel t, diameter van het kunststofdeel d, voor schijfvormige kunststofdelen) is minder dan 0,05. Spuitgieten wordt gedefinieerd als spuitgieten van dunne wanden.
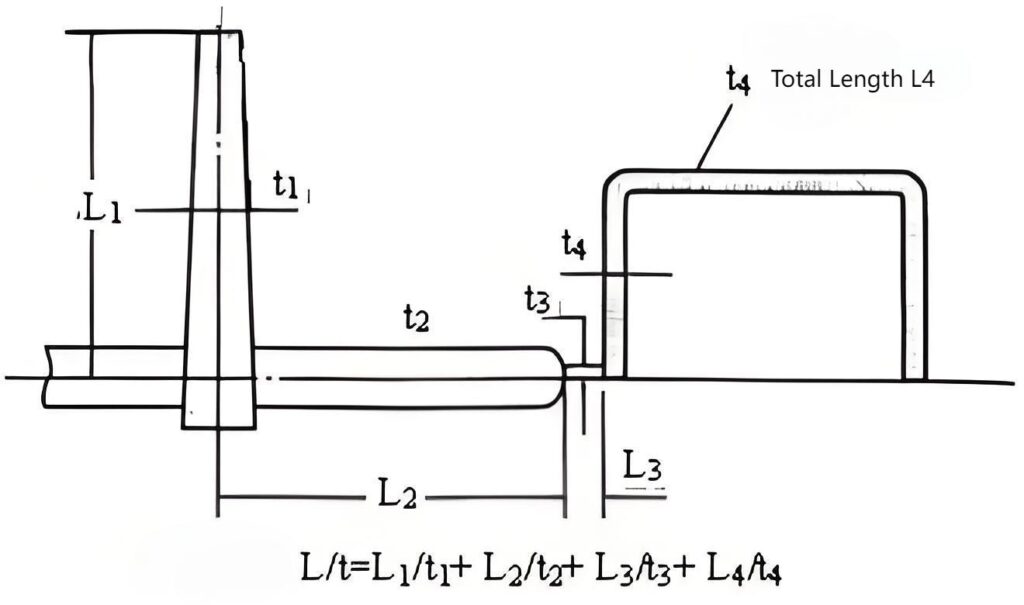
De vloeallengte L van het hoofdkanaal van de matrijs tot het verste punt van het eindproduct, gedeeld door de wanddikte t van het product, wordt de vloeallengte/wanddikteverhouding genoemd. Als L/t>150, wordt het spuitgieten van dunne wanden genoemd. Als de dikte van het proces niet consistent is, kan deze in secties worden berekend.
De viscositeitsfactor van PP is 1, de vloeallengte van een wegwerp lunchbox is 135 mm, de wanddikte is 0,45 mm en de vloeallengte/muurdikteverhouding is 300>150; de viscositeitsfactor van PC is 2, de vloeallengte van een batterijhuls van een mobiele telefoon is 38 mm, de wanddikte is 0,25 mm en de vloeallengte/muurdikteverhouding is 152, vermenigvuldigd met de viscositeitsfactor 2=304>150, wat gelijk is aan die van een wegwerp lunchbox. Beide behoren tot dunwandig spuitgieten.
Wat is het principe van spuitgieten van dunne wanden?
De wand van de vormholte is koud en wanneer het gesmolten metaal de vormholte vult, zal de wand van de vormholte een gestolde laag vormen, waardoor de dikte van het stromingskanaal afneemt. Deze situatie is ernstiger als de wanddikte dunner is.
De principes van spuitgieten van dunne wanden omvatten voornamelijk de volgende aspecten:
1. Snelle injectiesnelheid:
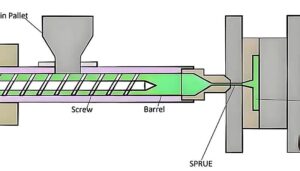
Voor dunwandig spuitgieten moet heet, gesmolten kunststofmateriaal in zeer korte tijd in de matrijs worden gespoten. Meestal moet hiervoor een hogedrukspuitmachine en een injectieholte met hoge snelheid worden gebruikt om een hoge injectiesnelheid te bereiken.
2. Snel afkoelen en stollen:
Om de uniformiteit van de wanddikte en de dimensionale stabiliteit van spuitgietproducten met dunne wand te garanderen, is snel afkoelen en stollen na het spuitgieten vereist. Meestal worden koelsystemen en systemen voor het snel openen van de matrijs gebruikt om snel te koelen en te stollen.
3. Geschikte spuitgietmaterialen:
Dunwandig spuitgieten vereist de selectie van kunststof materialen met een goede vloeibaarheid en snelle stollingseigenschappen om ervoor te zorgen dat het materiaal het gewenste effect kan bereiken tijdens snelle injectie en snelle afkoeling.
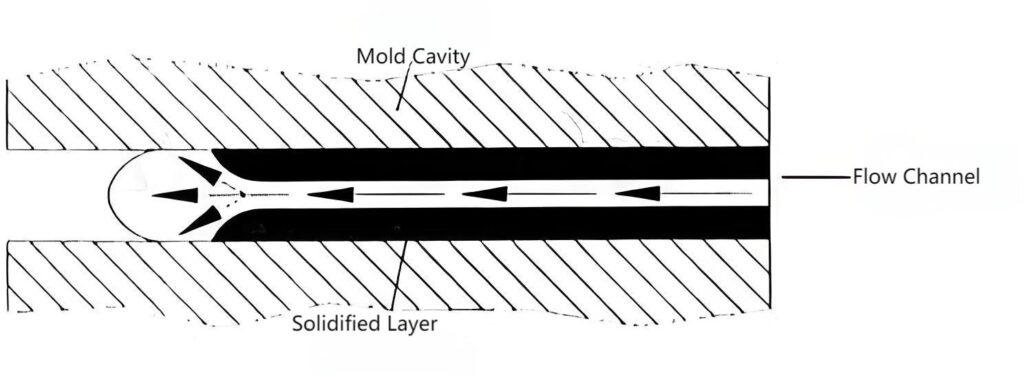
Injectiestroomproces
1 mm wanddikte heeft een 0,2 mm dikke gestolde laag en het resterende stromingskanaal is 0,6 mm dik. 0,5 mm wanddikte heeft een 0,2 mm dikke verharde laag en het resterende stromingskanaal is 0,1 mm dik. Als bij het vullen het stromingskanaal verdwijnt door de te dikke verharde laag, is het eindproduct niet volledig gevuld.
Daarom moet bij spuitgieten van dunwandige kunststof in korte tijd smeltend kunststof materiaal in de matrijs worden gespoten, zodat het snel kan afkoelen en stollen en er dunwandige kunststof producten van worden gemaakt.
Dunwandig spuitgieten selecteren van grondstoffen gids
De principes voor het selecteren van dunwandige spuitgietmaterialen omvatten vooral een goede vloeibaarheid, hoge slagvastheid, hoge thermische stabiliteit, lage oriëntatie en uitstekende dimensionale stabiliteit.
Momenteel zijn de meest gebruikte dunwandige spuitgietmaterialen: polypropyleen (PP), polycarbonaat (PC), acrylonitril-butadieen-styreen (ABS), PC/ABS-mengsels en PA6, enz.
Hoge thermische stabiliteit:
Dunwandige spuitgietonderdelen moeten vaak bij een bepaalde temperatuur worden gebruikt, dus de grondstoffen moeten een goede thermische stabiliteit hebben en stabiele fysische en chemische eigenschappen kunnen behouden in omgevingen met hoge temperaturen om vervorming of veroudering te voorkomen.
Lage richtingsgevoeligheid:
Dunwandige spuitgietproducten stellen lagere eisen aan de richtingsgevoeligheid van grondstoffen om consistente prestaties van het product in verschillende richtingen te garanderen en ongelijkmatige prestaties door richtingsverschillen te vermijden.
Uitstekende dimensionale stabiliteit:
De grondstoffen moeten een goede dimensionale stabiliteit hebben om ervoor te zorgen dat de dunwandige spuitgietonderdelen kleine dimensionale veranderingen hebben tijdens verwerking en gebruik en voldoen aan de precisie-eisen.
Stroombaarheid:
Dunwandig spuitgieten vereist dat de grondstof een goede stroombaarheid heeft om dunne wanden te vullen. Materialen met een goede stroombaarheid kunnen ervoor zorgen dat dunwandige kunststofonderdelen tijdens het spuitgietproces volledig worden gevuld om holtes of onvolledige vulling te voorkomen. De smeltindex (MI) van PP-kunststoffen is tot 60 (g/10min) hoog, zoals Basell's Moplen RP1086. De reden waarom veel eindproducten PS/ABS gebruiken is dat ze de taaiheid van PC en de stroombaarheid van ABS vereisen, wat ook geschikt is voor dunwandig spuitgieten.
Hoge slagvastheid:
Dunwandige kunststofonderdelen stellen meestal hogere eisen aan de slagvastheid, dus is het nodig om materialen met een hoge slagvastheid te kiezen om ervoor te zorgen dat het product bestand is tegen externe schokken zonder dat het breekt of beschadigd raakt tijdens normaal gebruik.Naarmate de wanddikte afneemt bij dunwandig spuitgieten, zijn kunststoffen met betere fysische eigenschappen nodig om de sterkte van het product te behouden.
Handleiding voor de productie van dunwandige spuitgietmatrijzen
Bij het maken van dunwandige spuitgietmatrijzen moeten de volgende punten in acht worden genomen:
Keuze van gietstaalmateriaal
In het productieproces van spuitgietmatrijzen met dunne wand is het noodzakelijk om materialen met hoge sterkte, hoge stijfheid, hoge slijtvastheid en corrosiebestendigheid te selecteren. Veel gebruikte materialen zijn hoogwaardig gelegeerd staal, roestvrij staal, enz.
Structureel ontwerp van schimmel
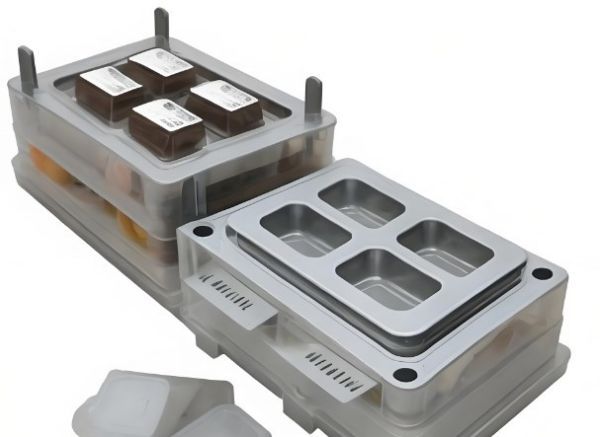
Het structurele ontwerp van dunwandige spuitgietmatrijzen moet redelijk zijn, net als de mal van de spuitgietmachine. De mal moet dik zijn om vervorming tegen te gaan. Voor hogesnelheidsspuitgieten is een goede afzuiging nodig. Voldoende afzuiggroeven, ademend matrijsstaal en vacumeren zijn allemaal methodes.
Technologie voor matrijsverwerking
De verwerkingstechnologie van dunwandige spuitgietmatrijzen moet fijn zijn om de maatnauwkeurigheid en oppervlaktekwaliteit van elk onderdeel te garanderen. De verwerkingsnauwkeurigheid van de mal moet zeer hoog zijn om een uniforme dikte van de omtrek of vier wanden te bereiken.
Matrijsassemblage en foutopsporing
Het assembleren en debuggen van de mal is een van de belangrijkste schakels in de productie van dunwandige spuitgietmatrijzen, en de eisen voor mallen met meerdere caviteiten zijn hoger. De mallen zijn uitgerust met uitwerp- en blaasapparaten om de val van het eindproduct na het ontvormen te versnellen en de mal onmiddellijk te sluiten.
Waarom spuitgieten met dunne wanden?
De kosten van kunststoffen maken meestal een groot deel uit van de kosten van het eindproduct, zoals 50-80%. Dunne wanden kunnen dit aandeel helpen verminderen. Omdat elektronische apparaten voor consumenten, zoals mobiele telefoons, digitale camera's en handcomputers, steeds kleiner en lichter worden, worden de kunststof onderdelen dunner.
① Gewichtsvermindering: Dunwandig spuitgieten maakt de productie van lichtgewicht onderdelen met verminderd materiaalgebruik mogelijk, waardoor het ideaal is voor toepassingen waarbij gewicht een kritische factor is, zoals in de ruimtevaart-, auto- en medische industrie.
② Kostenbesparing: Door minder materiaal te gebruiken, kan dunwandig spuitgieten helpen de productiekosten te verlagen, wat aanzienlijk kan zijn voor productie in grote volumes.
③ Verhoogde productiesnelheid: Dunwandige spuitgietmachines kunnen onderdelen sneller produceren dan traditionele spuitgietmachines, waardoor het een aantrekkelijke optie is voor producties in grote volumes.
④ Verbeterde consistentie van onderdelen: Dunwandig spuitgieten waarborgt een consistente onderdeelkwaliteit en vermindert het risico op krimp, wat cruciaal is voor toepassingen waarbij de consistentie van onderdelen essentieel is.
Wat zijn de toepassingen van spuitgieten van dunne wanden?
Dunwandig spuitgieten wordt op veel gebieden gebruikt. Hier zijn enkele veelvoorkomende toepassingen van dunwandig spuitgieten:
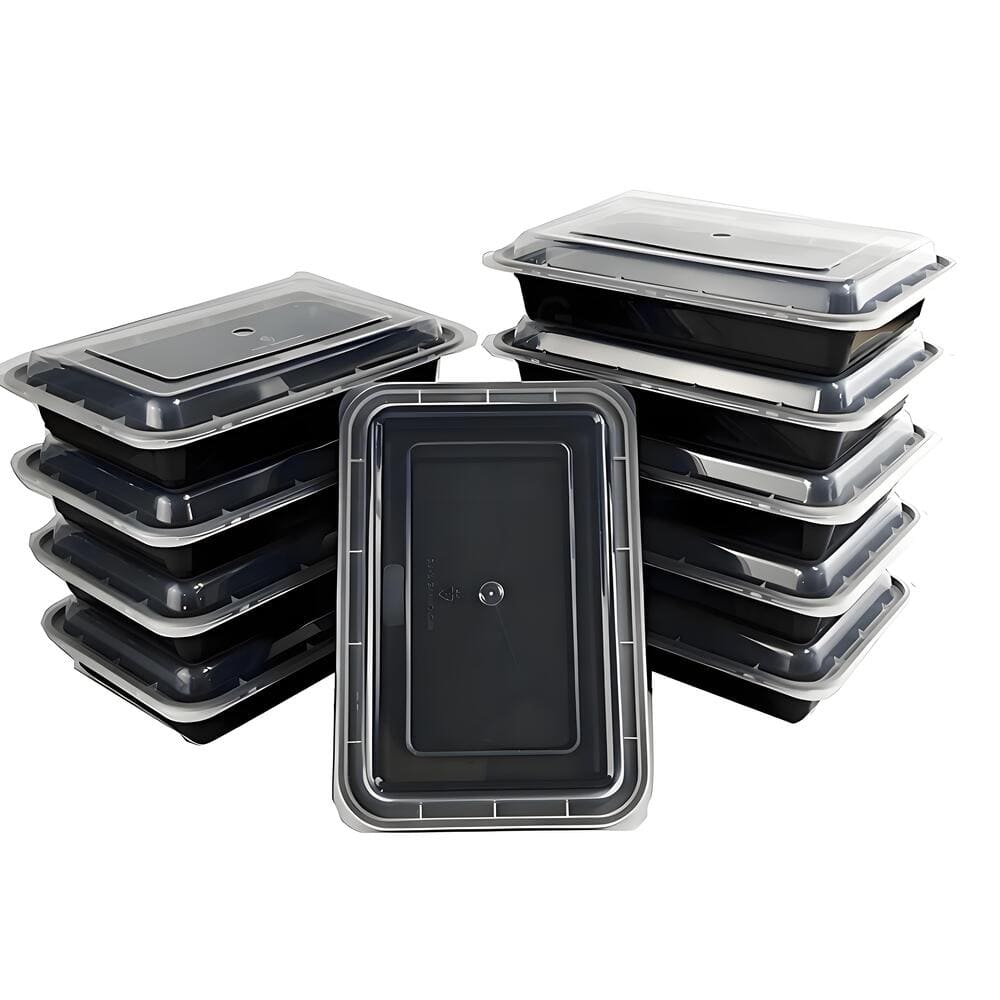
① Voedselverpakking: Technologie voor dunwandig spuitgieten wordt veel gebruikt op het gebied van voedselverpakking. Dunwandig spuitgieten kan worden gebruikt om voedselverpakkingen met goede afdichtings- en conserveringseigenschappen te produceren, zoals plastic kommen, plastic dozen, enz. De hoge productiesnelheid en het hoge rendement van dunwandig spuitgieten maken grootschalige productie mogelijk, waarmee kan worden voldaan aan de eisen van de voedselverpakkingsindustrie op het gebied van productie-efficiëntie en productkwaliteit.
② Behuizing van elektronische producten Dunwandige spuitgiettechnologie wordt ook veel gebruikt bij de vervaardiging van behuizingen voor elektronische producten. Dunwandig spuitgieten kan worden gebruikt om dunne, sterke behuizingen voor elektronische producten te produceren, zoals behuizingen voor mobiele telefoons, tv-behuizingen, enz. De hoge precisie en dimensionale stabiliteit van dunwandig spuitgieten kunnen voldoen aan de eisen die aan behuizingen van elektronische producten worden gesteld op het gebied van uiterlijke kwaliteit en dimensionale nauwkeurigheid.
③ Auto-onderdelen: Dunwandige spuitgiettechnologie wordt ook op grote schaal gebruikt op het gebied van de productie van auto-onderdelen. Lichtgewicht en sterke auto-onderdelen, zoals auto-interieuronderdelen en autolampen, kunnen worden geproduceerd via dunwandig spuitgieten. De snelle afkoeling en uitharding en de hoge efficiëntie van dunwandig spuitgieten kunnen de productie-efficiëntie van auto-onderdelen verbeteren en de productiekosten verlagen.
④ Medische hulpmiddelen Dunwandige spuitgiettechnologie heeft ook belangrijke toepassingen op het gebied van de productie van medische hulpmiddelen. Dunwandig spuitgieten kan worden gebruikt om medische hulpmiddelen met goede biocompatibiliteit en gemakkelijke reiniging te produceren, zoals spuiten en infuussets. De hoge precisie en dimensionale stabiliteit van dunwandig spuitgieten kunnen voldoen aan de eisen van medische hulpmiddelen aan uiterlijke kwaliteit en dimensionale nauwkeurigheid.
Dunwandig spuitgieten is een belangrijke spuitgiettechnologie voor de productie van dunwandige onderdelen. Het produceert dunwandige kunststofproducten met uitstekende prestaties door de snelle injectiesnelheid en snelle afkoeling en stolling. Dunwandige spuitgiettechnologie wordt veel gebruikt in voedselverpakkingen, behuizingen van elektronische producten, auto-onderdelen, medische apparatuur en andere gebieden. Met de vooruitgang van wetenschap en technologie en de verbetering van processen zal de dunwandige spuitgiettechnologie op meer gebieden worden toegepast en bijdragen aan de ontwikkeling van verschillende industrieën.
- Wat is spuitgieten met dunne wanden?
- Wat is het principe van spuitgieten van dunne wanden?
- Dunwandig spuitgieten selecteren van grondstoffen gids
- Handleiding voor de productie van dunwandige spuitgietmatrijzen
- Waarom spuitgieten met dunne wanden?
- Wat zijn de toepassingen van spuitgieten van dunne wanden?
Spuitgietleverancier Koper Checklist Gids voor Overzeese Kopers Voor Betaling van Gereedschap
Het sturen van een gereedschapsbetaling naar een buitenlandse spuitgietleverancier is het moment waarop uw project overgaat van evaluatie naar toewijding. Doe het goed, en u heeft een betrouwbare productiepartner
Risicobeheer bij Inkoop van Spuitgieten: Hoe Vertraging, Herwerking en Kostenoverschrijding te Voorkomen
Na twee decennia in de spuitgietproductie heb ik gezien hoe talloze kopers geld verloren aan vermijdbare inkoopfouten. Slechte leveranciersselectie kan een gereedschapsproject van €50.000 veranderen in een project van €150.000
Hoe u injectiegietoffertes kunt vergelijken zonder de verkeerde leverancier te kiezen
Het aanvragen van drie offertes voor een injectiegietsproject en de goedkoopste kiezen is de snelste manier om geld te verliezen. We hebben gezien dat kopers twee keer door hun matrijsbudget heen branden omdat







