Definição de aço para moldes de injeção em conformidade com a FDA/EC
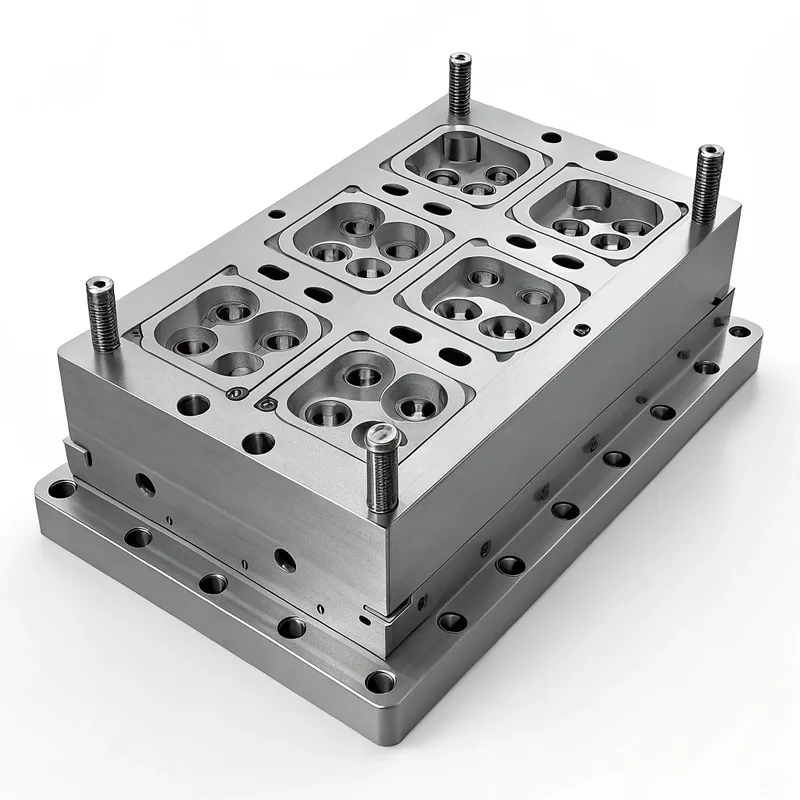
O aço para moldes de injeção em conformidade com a FDA/CE refere-se a tipos específicos de aço, ou aços com tratamentos de superfície específicos, que são considerados seguros para utilização no fabrico de moldes que produzem peças que entram em contacto direto ou indireto com alimentos, bebidas, dispositivos médicos ou produtos farmacêuticos.
1. Princípios fundamentais:
① Não toxicidade: O aço não deve libertar substâncias nocivas para os produtos que ajuda a criar. Os seus constituintes não devem migrar para produtos alimentares ou médicos em quantidades que possam pôr em perigo a saúde humana.
② Resistência à corrosão: Uma elevada resistência à corrosão é fundamental, evitando a formação de ferrugem ou de outros produtos de reação que possam contaminar as peças moldadas. Isto é especialmente importante ao moldar polímeros corrosivos ou quando os moldes são sujeitos a agentes de limpeza agressivos ou a ambientes húmidos.
③ Inércia: O aço não deve causar uma alteração inaceitável na composição do produto alimentar ou médico, nem deve deteriorar as suas caraterísticas organolépticas (sabor, cheiro).
④ Facilidade de limpeza: A superfície do molde deve poder ser limpa fácil e eficazmente e, quando necessário, esterilizada para evitar a contaminação microbiana. Isto implica frequentemente um polimento de alta qualidade.
2. Conceitos básicos:
① Conformidade com a FDA: Nos Estados Unidos, a FDA regula os materiais que entram em contacto com alimentos ao abrigo do Título 21 do Code of Federal Regulations (CFR). Embora a FDA normalmente não "aprove" diretamente os aços de molde, os materiais utilizados têm de ser "Geralmente Reconhecidos Como Seguros" (GRAS) ou cumprir requisitos específicos para substâncias em contacto com alimentos (FCS). Os aços inoxidáveis são frequentemente preferidos devido à sua inércia e resistência à corrosão.
② Conformidade CE: Na União Europeia, o Regulamento (CE) n.º 1935/2004 é o regulamento-quadro para os materiais em contacto com alimentos (FCM). Estipula que os materiais não devem transferir os seus constituintes para os alimentos em quantidades que possam pôr em perigo a saúde humana, alterar de forma inaceitável a composição dos alimentos ou deteriorar as suas propriedades organolépticas. Para os metais e as ligas, as medidas específicas estão menos harmonizadas na UE do que para os plásticos, mas aplicam-se requisitos gerais de segurança, e a legislação nacional ou as normas do setor (como as do Conselho da Europa) fornecem frequentemente orientações. As Boas Práticas de Fabrico (BPF), nos termos do Regulamento (CE) n.º 2023/2006, também são cruciais.
Classificação e tipos de aços para moldes conformes
Os aços para moldes em conformidade com a FDA/CE podem ser classificados com base em vários critérios, ajudando os fabricantes a selecionar a opção mais adequada para as suas necessidades específicas.
1. Por composição material:
① Aços inoxidáveis:
• Aços inoxidáveis austeníticos (por exemplo, AISI 304, 316, 316L): Oferecem uma excelente resistência à corrosão e uma boa formabilidade, mas geralmente têm uma dureza inferior, exceto se forem trabalhados a frio. Os tipos 316/316L são frequentemente preferidos para uma maior resistência à corrosão, especialmente contra cloretos.
• Aços inoxidáveis martensíticos (por exemplo, AISI 420, 420 modificado, 440B/C): Podem ser tratados termicamente para obter uma elevada dureza e resistência ao desgaste, tornando-os adequados para arestas de corte ou áreas de elevado desgaste em moldes. Oferecem uma boa resistência à corrosão, embora geralmente inferior à dos tipos austeníticos. As qualidades como o Uddeholm Stavax ESR (420 modificado) são especificamente concebidas para moldes que requerem uma elevada capacidade de polimento e resistência à corrosão.
• Aços inoxidáveis de endurecimento por precipitação (PH) (por exemplo, 17-4 PH): Combinam uma boa resistência à corrosão com uma elevada resistência e dureza, conseguidas através de um único tratamento térmico a baixa temperatura.
② Aços para ferramentas especiais (com caraterísticas ou revestimentos conformes): Alguns aços para ferramentas temperados por completo ou cementados podem ser utilizados se a sua composição for intrinsecamente segura ou se forem tratados com revestimentos de superfície conformes com a FDA/CE (por exemplo, certos revestimentos PVD como TiN ou CrN, se certificados). A lixiviabilidade do material de base é um fator-chave.
2. Por nível de resistência à corrosão:
① Resistência à corrosão de uso geral: Adequado para polímeros e ambientes menos agressivos (por exemplo, alguns aços inoxidáveis da série 400).
② Elevada resistência à corrosão: Essencial para moldar polímeros agressivos (por exemplo, PVC, plásticos retardadores de chama que libertam gases corrosivos) ou para moldes que operam em ambientes húmidos/de condensação ou sujeitos a limpezas frequentes e agressivas (por exemplo, 316L, qualidades martensíticas especializadas como o Stavax ESR).
3. Por dureza e resistência ao desgaste:
① Aços de menor dureza: Mais fáceis de maquinar, mas podem oferecer uma vida útil do molde mais curta para materiais abrasivos ou produção de alto volume (por exemplo, aços inoxidáveis austeníticos recozidos).
② Aços de elevada dureza: Proporcionam uma excelente resistência ao desgaste e longevidade do molde, mas podem ser mais difíceis de maquinar e polir (por exemplo, aços inoxidáveis martensíticos endurecidos).
4. Por domínio de regulamentação (embora muitas vezes se sobreponham):
① Aços que cumprem principalmente as diretrizes da FDA: Frequentemente selecionados com base no uso histórico, no estatuto GRAS e nas certificações do fornecedor para contacto alimentar.
② Aços que cumprem principalmente os regulamentos da CE: Selecionados com base na conformidade com o (CE) 1935/2004 e nas medidas específicas ou diretrizes nacionais relevantes, exigindo frequentemente uma Declaração de Conformidade (DoC) do fornecedor.
Nota: Muitos aços inoxidáveis de alta qualidade cumprem intrinsecamente os requisitos das diretrizes tanto da FDA como da CE, devido à sua natureza inerte e resistência à corrosão.
Cenários de aplicação e casos de utilização típicos
Os aços para moldes em conformidade com a FDA/CE são indispensáveis nas indústrias onde a segurança e a higiene dos produtos não são negociáveis.
1. Embalagens para alimentos e bebidas:
① Recipientes e tampas: Moldes de injeção para produzir copos de iogurte, embalagens de manteiga, tabuleiros de alimentos, tampas e fechos. O aço tem de resistir à corrosão causada pelos ácidos alimentares e agentes de limpeza.
② Talheres e utensílios: Moldes para talheres de plástico descartáveis ou reutilizáveis.
③ Exemplo: Uma empresa de lacticínios necessita de moldes para copos de iogurte em PP (polipropileno). Um aço inoxidável martensítico como o AISI 420 modificado é escolhido pela sua boa polibilidade (para uma fácil libertação da peça e higiene) e resistência à corrosão contra potenciais resíduos de ácido láctico e soluções de limpeza.
2. Dispositivos médicos:
① Instrumentos e componentes cirúrgicos: Moldes para ferramentas cirúrgicas descartáveis, componentes de dispositivos de diagnóstico e sistemas de administração de medicamentos (por exemplo, peças de inaladores, componentes de seringas).
② Moldes para dispositivos implantáveis (indireto): Embora o implante final possa ser de silicone ou PEEK, os moldes para estes componentes têm de cumprir rigorosos padrões de limpeza e de não contaminação.
③ Exemplo: Fabrico de moldes para caixas de policarbonato (PC) para equipamento de análise sanguínea. Um aço inoxidável de elevada pureza e resistente à corrosão, como o Uddeholm Corrax (um aço inoxidável PH), poderá ser selecionado pela sua excelente estabilidade dimensional, resistência à corrosão e facilidade de limpeza, cruciais para prevenir a contaminação cruzada.
3. Embalagens farmacêuticas:
① Moldes para blisters de comprimidos: Moldes para formar cavidades em embalagens blister farmacêuticas.
② Tampas e fechos de frascos: Moldes de precisão para garantir a integridade da vedação e a não contaminação de produtos estéreis.
③ Exemplo: Moldes para tampas de HDPE (polietileno de alta densidade) para frascos de medicamentos. Um aço como o 316L Stainless pode ser utilizado quando a resistência a produtos químicos específicos ou a métodos de esterilização é primordial.
4. Produtos para bebés:
① Biberões, tetinas, chupetas: Moldes para artigos que entram em contacto oral direto com bebés.
② Brinquedos destinados a serem levados à boca: Onde os componentes de plástico são moldados por injeção.
③ Exemplo: Moldes para tetinas de biberão em silicone. O aço do molde deve ser altamente polível para obter um acabamento superficial liso na peça de silicone e não deve libertar quaisquer substâncias nocivas. Um aço inoxidável de alta qualidade é essencial.
5. Embalagem de cosméticos:
Recipientes para cremes e loções: Moldes para boiões, tubos e dispensadores onde a pureza do produto é importante.
6. Fabrico de produtos de silicone:
Muitos produtos de silicone, especialmente os de qualidade médica e alimentar (por exemplo, utensílios de cozinha, vedantes, tubos), são moldados por injeção. O aço do molde deve ser compatível com o processamento do silicone (frequentemente a altas temperaturas) e garantir a pureza da peça final de silicone. A elevada capacidade de polimento é também essencial para uma fácil libertação das peças de silicone.
Vantagens dos aços para moldes em conformidade com a FDA/EC
A utilização de aços para moldes conformes oferece vantagens significativas para além do simples cumprimento dos regulamentos.
1. Maior segurança do produto: Minimiza o risco de migração de substâncias nocivas do molde para o produto, protegendo a saúde do consumidor.
2. Conformidade regulamentar: Garante o cumprimento das rigorosas regulamentações da FDA e da CE, evitando problemas legais, multas e recolhas de produtos.
3. Proteção da marca e reputação: Demonstra um compromisso com a qualidade e a segurança, reforçando a confiança na marca e a confiança do consumidor.
4. Melhor qualidade do produto: A resistência à corrosão evita que a ferrugem e outros contaminantes danifiquem a superfície das peças moldadas, conduzindo a uma maior qualidade estética e a menos rejeições.
5. Vida útil prolongada do molde em ambientes específicos: Resistente a polímeros corrosivos (por exemplo, PVC, alguns retardadores de chama) e a agentes de limpeza agressivos, o que se traduz numa maior vida útil operacional do molde.
6. Risco de contaminação reduzido: As superfícies lisas e altamente políveis, inerentes a muitos aços conformes, são mais fáceis de limpar e menos propensas a albergar bactérias ou resíduos.
7. Acesso ao mercado: A conformidade é frequentemente um pré-requisito para a venda de produtos em mercados importantes como os EUA e a Europa.
Desvantagens e limitações dos aços para moldes em conformidade com a FDA/CE
Embora altamente benéficos, estes aços especializados também têm algumas considerações a ter em conta.
1. Custo mais elevado do material: Os aços conformes, particularmente os aços inoxidáveis de alto teor de crómio e as ligas especiais, são geralmente mais caros do que os aços para ferramentas padrão, como o P20 ou o H13.
2. Desafios de maquinabilidade: Alguns aços inoxidáveis, especialmente os graus austeníticos, podem ser mais difíceis de maquinar (por exemplo, endurecimento por deformação, menor condutividade térmica) em comparação com os aços convencionais para moldes, aumentando potencialmente o tempo e o custo de fabrico.
3. Menor condutividade térmica: Muitos aços inoxidáveis têm menor condutividade térmica do que os aços para ferramentas padrão. Isto pode afetar os tempos de ciclo na moldagem por injeção, exigindo uma conceção cuidadosa do molde com canais de arrefecimento otimizados.
4. Limitações de dureza (para alguns graus): Os aços inoxidáveis austeníticos (por exemplo, 304, 316) não podem ser endurecidos por tratamento térmico e oferecem uma resistência ao desgaste inferior à dos aços para ferramentas endurecidos, tornando-os menos adequados para materiais altamente abrasivos, a menos que sejam aplicados tratamentos de superfície específicos. Os graus martensíticos superam isto, mas podem ter uma resistência à corrosão ligeiramente inferior à dos melhores graus austeníticos.
5. Requisitos específicos de soldadura: A reparação ou modificação de moldes fabricados em aços inoxidáveis exige frequentemente procedimentos de soldadura especializados e materiais de adição para manter a resistência à corrosão e a integridade estrutural.
6. Potencial de gripagem: Alguns aços inoxidáveis são propensos à gripagem (uma forma de desgaste causada pela adesão entre superfícies deslizantes) se não forem devidamente lubrificados ou se a conceção do componente não tiver isso em conta.
Breve comparação com os aços não conformes
Aços não conformes (por exemplo, P20, H13 – quando sem revestimento e em contacto direto com produtos alimentares/médicos):
① Vantagem: menor custo, geralmente melhor maquinabilidade, maior condutividade térmica, boa dureza e tenacidade.
② Desvantagem: Propenso à corrosão, com potencial de lixiviação de elementos de liga (por exemplo, crómio, molibdénio, vanádio em formas não estabilizadas) para os produtos, não adequado para contacto direto alimentar/médico sem revestimentos conformes, risco de incumprimento regulamentar e de recolhas de produtos.
Resumo da comparação:
O principal fator de escolha dos aços conformes com a FDA/CE é a segurança e a necessidade regulamentar. Embora possam apresentar desafios em termos de custos e de fabrico, estes são frequentemente ultrapassados pelo imperativo de proteger a saúde dos consumidores e de cumprir as normas legais em aplicações sensíveis. Os aços não conformes são adequados para muitas aplicações de moldagem de uso geral, mas representam riscos inaceitáveis para produtos alimentares, médicos ou farmacêuticos.
Guia de aços para moldes de injeção em conformidade com a FDA/EC
Aprenda a seleção, as aplicações, as especificações técnicas e as melhores práticas para peças alimentares e médicas seguras.
O Guia Completo para Soluções em Aço para Moldes de Injeção em Conformidade com a FDA/EC
Principais caraterísticas e propriedades dos aços conformes
O desempenho de um aço para moldes conformes é ditado por várias caraterísticas críticas:
1. Resistência à corrosão:
① Mecanismo: Conseguido principalmente através da adição de crómio (normalmente >12%), que forma uma camada passiva, tenaz e autorreparadora de óxido de crómio (Cr₂O₃) na superfície do aço. O molibdénio (Mo) reforça ainda mais a resistência, especialmente contra a corrosão por picada e por fresta causada por cloretos.
② Importância: Evita a formação de ferrugem que pode contaminar as peças, alterar o acabamento da superfície e bloquear os canais de arrefecimento. Crucial para a moldagem de resinas corrosivas (por exemplo, PVC, acetais com certos aditivos) ou quando os moldes estão expostos a ambientes húmidos ou a produtos químicos esterilizantes.
③ Medição: Frequentemente avaliada por ensaios de nevoeiro salino (ASTM B117), resistência a produtos químicos específicos ou ensaios eletroquímicos. O Número Equivalente de Resistência à Corrosão por Picadas (PREN = %Cr + 3.3 * %Mo + 16 * %N) é um indicador comum para os aços inoxidáveis.
2. Dureza e resistência ao desgaste:
① Mecanismo: Conseguido através de elementos de liga (como o carbono nos aços inoxidáveis martensíticos) e tratamento térmico (têmpera e revenido) ou endurecimento por precipitação.
② Importância: Determina a capacidade do molde de resistir ao desgaste abrasivo dos plásticos carregados (por exemplo, polímeros reforçados com vidro), à ação de deslizamento dos componentes do molde e às indentações. Afeta diretamente a vida útil do molde e os intervalos de manutenção.
③ Valores típicos: Os aços inoxidáveis martensíticos (por exemplo, 420 modificado) podem atingir 48-54 HRC. Os aços inoxidáveis PH também podem alcançar níveis de dureza elevados. Os graus austeníticos são mais macios (tipicamente <30 HRC no estado recozido).
3. Maquinabilidade:
① Factores: Influenciado pela dureza, tenacidade, tendência para o endurecimento por deformação e condutividade térmica. Os aços inoxidáveis, particularmente os graus austeníticos, são conhecidos por serem "gomosos" e por terem uma elevada taxa de endurecimento por deformação, exigindo ferramentas, velocidades de corte e avanços específicos. Os graus ressulfurados (por exemplo, 303) oferecem uma maquinabilidade melhorada, mas podem ter uma resistência à corrosão ligeiramente reduzida e nem sempre são preferidos para aplicações de alta pureza.
② Importância: Afeta o custo e o tempo necessários para o fabrico do molde.
4. Capacidade de polimento:
① Factores: Depende da limpeza do aço (poucas inclusões), da homogeneidade e da dureza. Processos de fabrico especializados como a Refusão por Electroescória (ESR) são utilizados para produzir aços mais limpos (por exemplo, Stavax ESR) com excelente polibilidade.
② Importância: Crucial para obter acabamentos de peça de alto brilho, garantir uma ejeção fácil da peça e melhorar a facilidade de limpeza para efeitos de higiene. As aplicações médicas e ópticas exigem frequentemente acabamentos SPI A1 ou A2.
5. Soldabilidade:
① Factores: Varia significativamente entre os tipos de aço. Os aços inoxidáveis austeníticos são geralmente soldáveis. Os aços inoxidáveis martensíticos requerem pré-aquecimento, materiais de adição específicos e tratamento térmico pós-soldadura para restaurar as propriedades e evitar fissuras.
② Importância: Essencial para a reparação ou modificação do molde. Uma soldadura incorreta pode comprometer a resistência à corrosão e as propriedades mecânicas na zona afetada pelo calor.
6. Condutividade térmica:
① Valores: Os aços inoxidáveis têm normalmente uma condutividade térmica mais baixa (por exemplo, 15-25 W/m·K) em comparação com aços para ferramentas comuns como o P20 (~29-34 W/m·K) ou o H13 (~25 W/m·K), e significativamente mais baixa do que as ligas de cobre utilizadas para insertos (~200-380 W/m·K).
② Importância: Afeta a eficiência de aquecimento e arrefecimento do molde, o que pode influenciar os tempos de ciclo e a qualidade das peças (por exemplo, empeno, marcas de rechupe). As conceções de molde podem necessitar de canais de arrefecimento mais extensos ou estrategicamente posicionados.
7. Estabilidade dimensional:
① Factores: Resistência à distorção durante o tratamento térmico e sob carga térmica cíclica durante a moldagem.
② Importância: Crítico para manter tolerâncias apertadas em moldes de precisão ao longo de séries de produção prolongadas. Os aços inoxidáveis PH apresentam frequentemente uma boa estabilidade dimensional devido aos processos de endurecimento a temperaturas mais baixas.
8. Pureza e homogeneidade:
① Factores: Obtido através de processos avançados de fabrico de aço (por exemplo, ESR, Refusão por Arco em Vácuo - VAR). Reduz as inclusões não metálicas (sulfuretos, óxidos, silicatos).
② Importância: Melhora a capacidade de polimento, a tenacidade, a resistência à fadiga e a resistência à corrosão. Crucial para moldes de alto desempenho.
Seleção do núcleo e processo de validação para aços de molde conformes
Em vez de um “princípio de funcionamento” do próprio aço, o processo crítico envolve a seleção e validação do aço para uma aplicação conforme.
1. Definir os requisitos da aplicação:
① Identificar o produto final (recipiente para alimentos, dispositivo médico, etc.).
② Determinar o panorama regulamentar específico (FDA, CE, diretivas/normas específicas).
③ Especifique o polímero a ser moldado (tipo, cargas, aditivos, potencial para emissão de gases corrosivos).
④ Defina o volume de produção esperado, a vida útil do molde e a qualidade necessária da peça (acabamento da superfície, tolerâncias).
2. Triagem inicial do material:
① Consulte as fichas de dados e certificações do fornecedor para obter declarações de conformidade com a FDA/CE ou adequação para contacto alimentar/médico.
② Dê prioridade aos tipos de aço inoxidável conhecidos por sua inércia e resistência à corrosão (por exemplo, 316L, tipos 420 modificados, aços inoxidáveis PH).
③ Considere as propriedades mecânicas necessárias (dureza, resistência ao desgaste) com base no polímero e no volume de produção.
3. Avaliação pormenorizada das propriedades do aço:
① Resistência à corrosão: Adeque o perfil de corrosão do aço ao polímero, aos agentes de limpeza e ao ambiente de funcionamento.
② Maquinabilidade e capacidade de polimento: Avalie se o acabamento de superfície necessário pode ser obtido de forma rentável.
③ Resistência ao desgaste: Assegure a adequação a materiais abrasivos, se aplicável.
④ Propriedades térmicas: Considere o impacto no tempo de ciclo e conceba o arrefecimento em conformidade.
4. Verificação e documentação do fornecedor:
① Solicite uma Declaração de Conformidade (DoC) ao fornecedor de aço, especialmente para os mercados da CE. Este documento deve declarar a conformidade com os regulamentos relevantes (por exemplo, (CE) 1935/2004).
② Assegurar a rastreabilidade total do material (números de calor, certificações de lote).
③ Verifique quaisquer alegações de conformidade com a FDA (por exemplo, material listado como GRAS ou que cumpra os requisitos 21 CFR para aplicações específicas).
5. Considerações sobre o projeto do molde:
① Conceção para facilitar a limpeza: evitar cantos internos afiados, pontos mortos; especificar raios adequados.
② Assegure um arrefecimento adequado para compensar a condutividade térmica inferior, se aplicável.
③ Selecione as especificações de acabamento de superfície adequadas.
6. Fabrico de moldes e tratamento de superfícies:
① Utilizar técnicas de maquinação adequadas para o aço selecionado.
② Se forem utilizados revestimentos, certifique-se de que o próprio material de revestimento está em conformidade com a FDA/CE para a aplicação pretendida.
③ Atingir meticulosamente o nível de polimento especificado.
7. Validação e ensaio (potencialmente):
① Para aplicações críticas, o teste de migração na peça moldada final pode ser necessário para confirmar que nenhuma substância não intencional está a ser lixiviada do molde (através da peça) em quantidades que excedam os limites regulamentares. Isto é tipicamente da responsabilidade do fabricante de alimentos/dispositivos médicos, mas o material do molde é uma entrada chave.
② Realizar ensaios funcionais do molde para garantir o desempenho.
8. Estabelecer protocolos de limpeza e manutenção:
Desenvolver e documentar procedimentos para a limpeza e manutenção do molde utilizando agentes e métodos de limpeza conformes que não comprometam a superfície ou a conformidade do aço.
Principais considerações sobre a implementação e utilização
Devem ser geridos vários factores críticos quando se trabalha com aços para moldes em conformidade com a FDA/CE:
1. Especificidades regulamentares:
① FDA : Principalmente 21 CFR Parte 177 (Aditivos Alimentares Indiretos: Polímeros) e Parte 178 (Aditivos Alimentares Indiretos: Adesivos e Componentes de Revestimentos). O aço inoxidável é geralmente reconhecido como seguro (GRAS) ao abrigo de 21 CFR 182/184 para muitas aplicações de contacto com alimentos, se for corretamente formulado.
② CE: Regulamento (CE) n.º 1935/2004 (regulamento-quadro), Regulamento (CE) n.º 2023/2006 (Boas Práticas de Fabrico - BPF). Para os metais, faltam medidas harmonizadas específicas da UE, pelo que são frequentemente referenciadas legislações nacionais (por exemplo, recomendações do BfR alemão) ou orientações do Conselho da Europa sobre metais e ligas utilizados em materiais em contacto com alimentos. Uma Declaração de Conformidade é fundamental.
2. Certificação e rastreabilidade dos materiais:
Exigir e conservar sempre os certificados de fabrico e as declarações de conformidade dos fornecedores. A rastreabilidade por número de calor é essencial para o controlo de qualidade e a gestão de recolhas.
3. Conceção do molde para limpeza:
Nunca é demais sublinhar este facto. Os moldes devem ser concebidos para serem fácil e completamente limpos. Isto inclui:
① Raios generosos nos cantos.
② Evitar cortes inferiores ou caraterísticas que prendam o material.
③ Acabamentos de superfície de alta qualidade (preferencialmente SPI A2 ou superior).
④ Fácil desmontagem para limpeza, se necessário.
4. Requisitos de acabamento da superfície:
As aplicações médicas e alimentares exigem frequentemente superfícies muito lisas (por exemplo, Ra < 0.4 µm ou melhor) para prevenir a adesão microbiana e facilitar a limpeza. O aço escolhido deve ser capaz de atingir e manter este acabamento.
5. Impacto do processamento de polímeros:
Certos polímeros (por exemplo, PVC, POM, alguns tipos retardadores de chama) podem libertar subprodutos corrosivos (por exemplo, HCl, formaldeído) durante a moldagem, especialmente a temperaturas elevadas ou se os tempos de permanência forem demasiado longos. O aço do molde deve ser capaz de resistir a estes produtos químicos.
6. Protocolos de manutenção e limpeza:
① Utilize agentes de limpeza compatíveis com o tipo específico de aço inoxidável. Evite cloretos (a não ser que o aço seja altamente resistente, como o 316L ou graus especializados) e abrasivos agressivos que possam danificar a camada passiva ou o acabamento da superfície.
② Os horários de limpeza regulares são vitais para evitar a acumulação de resíduos.
③ A passivação (um tratamento químico para melhorar a camada passiva) pode ser necessária após maquinação, soldadura ou se a superfície ficar contaminada.
7. Avaliação do custo vs. risco:
O custo inicial mais elevado dos aços conformes deve ser ponderado em relação aos riscos significativos da não conformidade, incluindo a recolha de produtos, sanções legais, danos na marca e potenciais prejuízos para os consumidores.
Guia de conceção e implementação para moldes conformes
1. Melhores práticas de seleção de aço:
① Dar prioridade ao aço inoxidável: Para a maioria das aplicações FDA/EC, o aço inoxidável é a escolha por defeito.
② Corresponder a resistência à corrosão à aplicação:
• Para peças alimentares/médicas gerais com polímeros não agressivos: O aço inoxidável 420 modificado (por exemplo, Stavax ESR, Moldmax HH com manuseamento adequado) pode ser excelente.
• Para polímeros agressivos (PVC, retardadores de chama) ou humidade elevada/esterilização: Recomenda-se a utilização de aços inoxidáveis com ligas mais elevadas, como o AISI 316L, Uddeholm Corrax ou graus equivalentes, com uma resistência superior à corrosão por picadas e fendas.
③ Considere as necessidades de dureza: Para resinas abrasivas ou séries longas, escolha um grau endurecível (aço inoxidável martensítico ou PH). Para peças mais simples com resinas não abrasivas, os graus austeníticos podem ser suficientes se o tempo de ciclo não for criticamente afetado pela sua menor condutividade térmica.
④ Verifique a documentação do fornecedor: Insista sempre em certificados de conformidade e relatórios de ensaio de materiais.
2. Melhores Práticas de Conceção de Moldes:
① Raios e ângulos de inclinação: Incorpore raios generosos em todos os cantos internos (mínimo de 0,5 mm, de preferência maiores) para facilitar a limpeza e reduzir as concentrações de tensão. Assegure ângulos de inclinação adequados para uma fácil ejeção da peça.
② Acabamento da superfície: Especifique o mais elevado polimento de superfície praticável (por exemplo, SPI A2/A1, polimento de diamante) nas superfícies da cavidade. Isto facilita a desmoldagem da peça, melhora a limpeza e reduz a aderência microbiana.
③ Ventilação: Assegure uma ventilação adequada para evitar bolsas de gás, que podem originar defeitos na peça e exigir uma limpeza agressiva.
④ Conceção do sistema de arrefecimento: Tenha em conta a menor condutividade térmica dos aços inoxidáveis. Otimize a disposição, o diâmetro e a proximidade dos canais de arrefecimento à superfície da cavidade. Considere o arrefecimento conformal para peças complexas.
⑤ Evite pontos mortos: Elimine no projeto as áreas onde o material ou os fluidos de limpeza possam estagnar.
⑥ Fluxo de material: garanta percursos de fluxo de material suaves para prevenir a degradação e facilitar a limpeza.
3. Técnicas de maquinagem e de polimento:
① Ferramentas: Utilize ferramentas de corte afiadas, com ângulo de ataque positivo, preferencialmente graus revestidos concebidos para aços inoxidáveis.
② Parâmetros de corte: Utilize velocidades e avanços adequados. Para os aços inoxidáveis austeníticos, utilizam-se frequentemente velocidades mais baixas e avanços mais elevados, para evitar o endurecimento por deformação. Utilize refrigerante em abundância.
③ Polimento: Utilize uma abordagem sistemática, progredindo através de grãos abrasivos mais finos. Certifique-se de que cada grão remove completamente as marcas da fase anterior. Para aços de elevada pureza (graus ESR/VAR), é mais fácil obter um acabamento em espelho. Evite a contaminação cruzada de ferramentas utilizadas em aços ao carbono.
4. Montagem e manuseamento do molde:
① Manter a limpeza durante todo o processo de montagem.
② Use lubrificantes adequados e compatíveis para peças móveis, se necessário, garantindo que sejam adequados para a aplicação (por exemplo, lubrificantes H1 de grau alimentício).
5. Tratamento pós-fabrico:
Passivação: Considere passivar os moldes de aço inoxidável após todas as operações de maquinação, retificação e polimento, especialmente se puder ter ocorrido contaminação por ferro livre proveniente das ferramentas. Este processo químico (normalmente utilizando soluções de ácido nítrico ou ácido cítrico) remove o ferro livre e reforça a camada passiva natural de óxido de crómio, maximizando a resistência à corrosão.
Problemas comuns e soluções com aços para moldes conformes
Mesmo com uma seleção cuidadosa, podem surgir desafios.
1. Corrosão ou manchas inesperadas:
Causa: Grau de aço incorreto para o polímero/ambiente, agentes de limpeza agressivos (especialmente os que contêm cloreto), contaminação por ferramentas de aço carbono, deterioração da camada passiva, frestas.
Solução:
① Verifique a adequação do tipo de aço. Atualizar, se necessário.
② Utilize apenas agentes de limpeza recomendados e sem cloretos.
③ Assegure a passivação adequada após a maquinação ou reparação.
④ Limpe bem e seque os moldes após a utilização.
⑤ Redesenhar para eliminar as fendas se estas forem a fonte de corrosão das fendas.
2. Dificuldade em atingir/manter um nível de polimento elevado:
Causa: Grau de aço inadequado para polimento elevado (elevado teor de inclusões), técnica de polimento incorreta, danos na superfície durante o manuseamento ou limpeza.
Solução:
① Selecione aços de elevada pureza de grau ESR/VAR para acabamentos espelhados.
② Formar o pessoal em técnicas de polimento corretas para o aço inoxidável.
③ Implemente procedimentos de manuseamento cuidadosos. Utilize ferramentas macias para a limpeza.
④ Considere revestimentos duros compatíveis (por exemplo, CrN) para proteger o polimento em tipos de aço inoxidável mais macios.
3. Desgaste prematuro com materiais abrasivos:
Causa: O aço selecionado não possui dureza/resistência ao desgaste suficiente para polímeros reforçados com fibra de vidro ou carga mineral.
Solução:
① Mude para um aço compatível mais duro e resistente ao desgaste (por exemplo, aço inoxidável martensítico endurecido, aço inoxidável PH).
② Considere revestimentos PVD compatíveis com a FDA/EC (por exemplo, graus específicos de TiN, CrN, DLC) sobre um substrato de aço inoxidável adequado.
③ Otimize o design da porta e os caminhos de fluxo para minimizar o desgaste abrasivo.
4. Tempos de ciclo mais longos
Causa: Menor condutividade térmica do aço inoxidável em comparação com os aços para ferramentas convencionais.
Solução:
① Otimizar o design do canal de resfriamento (mais próximo da cavidade, maior fluxo, resfriamento conformal).
② Considere a utilização de insertos de elevada condutividade (por exemplo, ligas de cobre sem berílio, se a sua superfície puder ser tornada conforme ou se não contactarem com o produto) em áreas críticas, garantindo que também estão em conformidade ou isolados.
③ Ajuste cuidadosamente os parâmetros de processamento.
5. Gripagem de componentes do molde:
Causa: Comum no contacto deslizante inox-sobre-inox sob carga elevada sem lubrificação adequada.
Solução:
① Use tipos de aço inoxidável diferentes para componentes de acoplamento, se possível.
② Aplicar tratamentos de superfície ou revestimentos anti-gripagem conformes.
③ Assegure uma lubrificação adequada com lubrificantes conformes com a FDA/EC (por exemplo, H1 de grau alimentar).
④ Melhorar o acabamento da superfície e o design para folgas.
6 Problemas com a soldadura/reparação:
Causa: Procedimento de soldadura incorreto, material de adição errado, ausência de tratamento térmico de pré/pós-aquecimento para os graus martensíticos.
Solução:
① Siga rigorosamente as recomendações de soldadura do fornecedor de aço.
② Utilize materiais de enchimento correspondentes ou recomendados.
③ Efetuar o tratamento térmico de pré-aquecimento e pós-soldadura necessário para restaurar as propriedades mecânicas e a resistência à corrosão.
④ Passivar a área de soldadura após a reparação.
Lista de verificação do projeto/Ajuda à decisão para a seleção de aço conforme
Esta lista de verificação simplificada pode orientar o processo de seleção inicial:
1. Aplicação e requisitos regulamentares:
① Contacto com alimentos? (Especificar o tipo de alimento, a duração/temperatura do contacto).
② Dispositivo médico? (Especificar a classe, tipo de contacto - por exemplo, externo, interno).
③ Farmacêutico? (Especificar a aplicação).
④ Regulamentos aplicáveis: FDA (21 CFR partes?), CE (1935/2004, GMP?), Outros (leis nacionais, normas específicas)?
⑤ É necessária uma declaração de conformidade?
2. Polímero a ser moldado:
① Tipo de polímero (por exemplo, PP, PE, PC, PET, PVC, POM, Silicone, TPE)?
② Aditivos (por exemplo, fibras de vidro, retardadores de chama, corantes)?
③ Potencial de libertação de gases corrosivos? (Sim/Não/Potencialmente)
3. Requisitos de molde e produção:
① Volume de produção previsto (baixo/médio/alto)?
② Vida útil necessária do molde?
③ Acabamento de superfície necessário (por exemplo, SPI C1, B2, A2, ótico)?
④ Tolerâncias críticas?
⑤ Complexidade da conceção do molde?
4. Considerações sobre as propriedades do aço:
① Nível de resistência à corrosão necessário (padrão/alto/muito alto)?
② Dureza/Resistência ao desgaste necessária (baixa/média/alta)?
③ Preocupações com a maquinabilidade? (Restrições de orçamento/tempo).
④ É possível atingir o nível de polimento exigido?
⑤ Impacto da Condutividade Térmica no Tempo de Ciclo (Aceitável/Necessita de Mitigação)?
5. Fornecedor e custo:
① Disponibilidade de graus de conformidade certificados?
② Fiabilidade do fornecedor e apoio técnico?
③ Restrições orçamentais (equilibrar custos vs. riscos e desempenho)?
④ Rastreabilidade assegurada?
Dica de decisão: em caso de dúvida, opte por uma maior resistência à corrosão e consulte fornecedores de aço reputados especializados em materiais para indústrias regulamentadas. Priorize sempre a segurança e a conformidade.
- Definição de aço para moldes de injeção em conformidade com a FDA/EC
- Classificação e tipos de aços para moldes conformes
- Cenários de aplicação e casos de utilização típicos
- Vantagens dos aços para moldes em conformidade com a FDA/EC
- Desvantagens e limitações dos aços para moldes em conformidade com a FDA/CE
- Breve comparação com os aços não conformes
Por Que Surgem Marcas de Afundamento na Moldagem por Injeção — e Como Corrigir?
Marcas de afundamento — essas depressões irritantes na superfície de uma peça moldada de outra forma perfeita — são um dos defeitos mais comuns e visíveis no molde por injeção. Elas aparecem
Quem São as Principais Empresas de Moldagem por Injeção na Índia?
Fabrico de moldes de injeção na Índia: Um guia completo de aprovisionamento. Está a avaliar fornecedores de peças de plástico e alguém da sua equipa perguntou sobre a Índia. Pergunta pertinente — o plástico moldado por injeção da Índia
Como Limpar um Molde de Injeção Corretamente: Guia de um Engenheiro de Fábrica
Quando o seu molde de injeção atinge os 80 000 ciclos e os defeitos de superfície começam a aumentar, a questão não é se deve limpá-lo — é se tem estado a limpá-lo da forma correta todo este tempo








