FDA/EC準拠の射出成形用金型鋼の定義
FDA/EC準拠の射出成形用金型鋼とは、食品、飲料、医療機器、医薬品に直接または間接的に接触する部品を製造する金型の製造に使用することが安全であるとみなされる特定の鋼種、または特定の表面処理を施した鋼を指します。
1.基本原則:
① 無毒性:鋼は、それが作り出す製品に有害物質を放出してはなりません。その構成成分は、人体の健康を危険にさらす可能性のある量で食品や医療製品に移行してはなりません。
② 耐食性:高い耐食性が最も重要であり、成形部品を汚染する可能性のある錆やその他の反応生成物の形成を防ぎます。これは、腐食性ポリマーを成形する場合や、金型が過酷な洗浄剤や高湿度環境にさらされる場合に特に重要です。
③ 不活性:鋼材は食品や医療製品の組成に許容できない変化を引き起こしてはならず、またその官能特性(味、匂い)を劣化させてもなりません。
④ 洗浄性:金型表面は、微生物汚染を防ぐために容易かつ効果的に洗浄でき、必要に応じて滅菌できなければなりません。これはしばしば高品質な研磨を意味します。
2.基本コンセプト
① FDA準拠:米国では、FDAが連邦規則集(CFR)Title 21に基づき、食品に接触する材料を規制しています。FDAは通常、金型鋼を直接「承認」するわけではありませんが、使用される材料は「一般に安全と認められる」(GRAS)ものであるか、食品接触物質(FCS)に関する特定の要件を満たす必要があります。ステンレス鋼は、その不活性性と耐食性から好まれることが多いです。
② EC適合性:欧州連合において、規則(EC) No 1935/2004は食品接触材料(FCM)に関する枠組み規則です。同規則は、材料が人の健康を危険にさらし得る量、食品組成を許容できない形で変化させ得る量、または官能特性を劣化させ得る量で、その構成成分を食品へ移行させてはならないと定めています。金属および合金については、具体的な措置はプラスチックほどEU全体で調和されていませんが、一般的な安全要件が適用され、各国法令や業界標準(欧州評議会のものなど)がしばしば指針を提供します。規則(EC) No 2023/2006に基づく適正製造規範(GMP)も極めて重要です。
コンプライアント金型用鋼の分類と種類
FDA/EC準拠の金型用鋼は、様々な基準に基づいて分類することができ、メーカーが特定のニーズに最適なオプションを選択するのに役立ちます。
1.素材構成別:
ステンレス鋼
• オーステナイト系ステンレス鋼 (例 AISI 304, 316, 316L):優れた耐食性と良好な成形性を持つが、冷間加工を施さない限り一般的に硬度は低い。316/316L鋼種は、耐食性、特に塩化物に対する耐食性が高いため、しばしば好まれる。
• マルテンサイト系ステンレス鋼(例:AISI 420、改良420、440B/C):熱処理により高い硬度と耐摩耗性を得ることができ、金型の刃先や摩耗の激しい部分に適しています。一般的にオーステナイト系鋼種より劣るが、耐食性にも優れている。ユーデホルム・スタバックスESR (改質420)のような鋼種は、特に高い研磨性と耐食性を必要とする金型用に設計されています。
• 析出硬化(PH)ステンレス鋼(例:17-4 PH):耐食性に優れ、1回の低温熱処理で高強度、高硬度が得られる。
②特殊工具鋼(適合特性またはコーティング付き):組成が本質的に安全である場合、またはFDA/EC適合の表面コーティング(例:認証されたTiNやCrNなどの特定のPVDコーティング)が施されている場合、一部の全体硬化または表面硬化工具鋼が使用されることがあります。母材の溶出性が重要な要因となります。
2.耐食性レベル別:
① 汎用耐食性:腐食性の低いポリマーや環境に適しています(例:一部の400系ステンレス鋼)。
② 高い耐食性:腐食性の強いポリマー(例:PVC、腐食性ガスを放出する難燃性プラスチック)の成形、または高湿度/結露環境で稼働する金型や頻繁で過酷な洗浄を受ける金型に不可欠です(例:316L、Stavax ESRなどの特殊マルテンサイト系グレード)。
3.硬度と耐摩耗性:
① 低硬度鋼:加工しやすいものの、研磨性の高い材料や大量生産では金型寿命が短くなる場合があります(例:焼きなましオーステナイト系ステンレス鋼)。
② 高硬度鋼:優れた耐摩耗性と金型寿命を提供しますが、機械加工や研磨がより困難になる場合があります(例:焼入れマルテンサイト系ステンレス鋼)。
4.規制の焦点別(重複することも多いが):
① 主にFDAガイドラインを満たす鋼材:多くの場合、これまでの使用実績、GRASステータス、および食品接触用のサプライヤー認証に基づいて選択されます。
②主にEC規制を満たす鋼材:(EC) 1935/2004および関連する特定措置または各国のガイドラインへの適合に基づいて選定され、多くの場合、サプライヤーからの適合宣言書(DoC)が必要となります。
注:多くの高品質ステンレス鋼は、その不活性な性質と耐食性により、本質的にFDAおよびECガイドラインの両方の要件を満たします。
代表的なアプリケーション・シナリオと使用例
FDA/EC規格に準拠した金型用鋼は、製品の安全性と衛生が譲れない業界では不可欠です。
1.食品と飲料の包装:
① 容器と蓋:ヨーグルトカップ、バター容器、食品トレイ、キャップ、クロージャーを生産するための射出成形金型。鋼は食品酸や洗浄剤による腐食に耐えなければなりません。
② カトラリーと食器:使い捨てまたは再利用可能なプラスチックカトラリー用の金型。
③ 例:ある乳製品会社がPP(ポリプロピレン)製ヨーグルトカップ用の金型を必要としています。改良型AISI 420のようなマルテンサイト系ステンレス鋼が、その優れた研磨性(部品の離型の容易さと衛生のため)と、潜在的な乳酸残留物や洗浄液に対する耐食性のために選ばれます。
2.医療機器
① 手術器具および部品:使い捨て手術器具、診断機器部品、薬物送達システム(例:吸入器部品、注射器部品)用の金型。
② 埋め込み型医療機器の金型(間接的):最終的なインプラントはシリコーンやPEEKであっても、これらの部品用の金型は厳格な清浄度および非汚染基準を満たさなければなりません。
③ 例:血液分析装置用のポリカーボネート(PC)ハウジング用の金型を製造します。Uddeholm Corrax(PHステンレス鋼)のような高純度で耐食性のあるステンレス鋼が、その優れた寸法安定性、耐食性、および清掃の容易さのために選ばれる場合があり、これらは交差汚染の防止に極めて重要です。
3.医薬品包装:
① 錠剤ブリスターパック金型:医薬品ブリスター包装のキャビティを成形するための金型。
② バイアルキャップおよびクロージャー:シールの完全性と無菌製品の非汚染を確保するための精密金型。
③ 例:薬瓶用のHDPE(高密度ポリエチレン)キャップ用の金型。特定の化学薬品や滅菌方法に対する耐性が最重要である場合、316Lステンレスのような鋼が使用される場合があります。
4.ベビー用品:
① 哺乳瓶、乳首、おしゃぶり:乳児の口に直接触れる製品の金型。
② 口に入れることを意図した玩具:プラスチック部品が射出成形されるもの。
③ 例:シリコーン製哺乳瓶乳首用の金型。金型鋼はシリコーン部品の滑らかな表面仕上げのために高い研磨性を持ち、有害物質を溶出してはなりません。高品質のステンレス鋼が不可欠です。
5.化粧品の包装:
クリームやローション用の容器:製品の純度が重要となる、ジャー、チューブ、ディスペンサー用の金型。
6.シリコーン製品の製造:
多くのシリコーン製品、特に医療用や食品用(ベークウェア、シール、チューブなど)は射出成形される。金型鋼は、シリコーン加工(高温になることが多い)に適合し、最終的なシリコーン部品の純度を確保する必要があります。また、シリコーン部品を容易に離型させるためには、高い研磨性も重要です。
FDA/EC準拠金型用鋼の利点
規格に適合した金型用鋼を使用することは、単に規制を満たすだけでなく、大きな利点があります。
1.製品安全性の向上:金型から製品へ有害物質が移行するリスクを最小限に抑え、消費者の健康を保護します。
2.規制順守:厳格なFDAおよびEC規制の順守を確保し、法的問題、罰金、製品リコールを回避します。
3.ブランド保護と評判:品質と安全性への取り組みを示し、ブランドへの信頼と消費者の信頼を高めます。
4.製品品質の向上:耐食性により、錆やその他の汚染物質が成形部品の表面を損なうのを防ぎ、より高い外観品質と不良品の削減につながります。
5.特定環境における金型寿命の延長:腐食性ポリマー(例:PVC、一部の難燃剤)や強力な洗浄剤に耐性があり、金型の稼働寿命の延長につながります。
6.汚染リスクの低減:多くの適合鋼が本来持つ滑らかで研磨性の高い表面は、清掃が容易で、細菌や残留物が付着しにくくなります。
7.市場アクセス:コンプライアンスは、米国や欧州などの主要市場で製品を販売するための前提条件となることが多いです。
FDA/EC準拠金型用鋼の欠点と限界
非常に有益である一方で、こうした特殊鋼には一定の注意点もある。
1.高い材料コスト:適合鋼、特に高クロムステンレス鋼や特殊グレードは、P20やH13などの標準的な工具鋼よりも一般的に高価です。
2.被削性の課題:一部のステンレス鋼、特にオーステナイト系グレードは、従来の金型鋼と比較して機械加工がより困難な場合があり(例:加工硬化、低い熱伝導率)、製作時間とコストが増加する可能性があります。
3.熱伝導率が低い:多くのステンレス鋼は標準的な工具鋼よりも熱伝導率が低くなります。これは射出成形のサイクルタイムに影響を与えるため、最適化された冷却チャネルを備えた慎重な金型設計が必要になります。
4.硬度の制限(一部のグレードの場合):オーステナイト系ステンレス鋼(例:304、316)は熱処理で硬化させることができず、硬化工具鋼よりも耐摩耗性が低いため、特定の表面処理を施さない限り、研磨性の高い材料にはあまり適していません。マルテンサイト系グレードはこの問題を克服しますが、最良のオーステナイト系グレードよりも耐食性がわずかに低い場合があります。
5.特定の溶接要件:ステンレス鋼製の金型の修理や改造には、耐食性と構造的完全性を維持するために、専門的な溶接手順と溶加材が必要になることが多いです。
6.カジリの可能性:一部のステンレス鋼は、適切に潤滑されていない場合や部品設計がこれを考慮していない場合、カジリ(摺動面間の凝着による摩耗の一種)が発生しやすくなります。
非準拠鋼との簡単な比較
非適合鋼(例:P20、H13 – 未コーティングで食品/医療製品に直接接触する場合):
① 利点:より低いコスト、一般的により優れた被削性、より高い熱伝導率、優れた硬度と靭性。
② 欠点:腐食しやすく、合金元素(例:非安定化形態のクロム、モリブデン、バナジウム)が製品に浸出する可能性があり、適合コーティングなしでは食品/医療への直接接触には適しておらず、規制違反や製品リコールのリスクがあります。
比較の概要
FDA/EC準拠鋼を選択する主な要因は、安全性と規制上の必要性である。FDA/EC非準拠鋼は、コストや製造上の課題がある一方で、繊細な用途において消費者の健康を守り、法的基準を遵守する必要性によって、しばしばそれを上回ることがあります。非準拠鋼は多くの汎用成形用途には適していますが、食品、医療、医薬品には許容できないリスクをもたらします。
コンプライアント鋼の主な特徴と特性
コンプライアント金型用鋼の性能は、いくつかの重要な特性によって決まる:
1.耐食性:
① メカニズム:主にクロム(通常12%超)の添加によって達成され、鋼の表面に不動態で強靭かつ自己修復性のある酸化クロム(Cr₂O₃)層を形成します。モリブデン(Mo)はさらに耐性を高め、特に塩化物によって引き起こされる孔食やすき間腐食に対して効果を発揮します。
② 重要性:部品を汚染し、表面仕上げを変化させ、冷却チャネルを詰まらせる可能性のある錆の発生を防ぎます。腐食性樹脂(例:PVC、特定の添加剤を含むアセタール)の成形時、または金型が高湿度環境や滅菌薬品にさらされる場合に極めて重要です。
③ 測定:多くの場合、塩水噴霧試験(ASTM B117)、特定の化学物質に対する耐性、または電気化学試験によって評価されます。孔食抵抗当量(PREN = %Cr + 3.3 * %Mo + 16 * %N)はステンレス鋼の一般的な指標です。
2.硬度と耐摩耗性:
① メカニズム:合金元素(マルテンサイト系ステンレス鋼中の炭素など)および熱処理(焼入れと焼戻し)または析出硬化によって達成されます。
② 重要性:充填プラスチック(例:ガラス充填ポリマー)による摩耗、金型部品の摺動、および圧痕に耐える金型の能力を決定します。金型寿命とメンテナンス間隔に直接影響します。
③ 代表値:マルテンサイト系ステンレス鋼(例:改良420)は48~54 HRCを達成できます。析出硬化(PH)系ステンレス鋼も高い硬度レベルに達することができます。オーステナイト系グレードはより軟らかく(焼きなまし状態で通常30 HRC未満)なります。
3.機械加工性:
① 要因:硬度、靭性、加工硬化傾向、熱伝導率の影響を受けます。ステンレス鋼、特にオーステナイト系グレードは「粘い」性質を持ち、加工硬化率が高いことで知られており、特定の工具、切削速度、送りが必要です。再硫化グレード(例:303)は被削性が向上しますが、耐食性がわずかに低下する場合があり、高純度用途では必ずしも好まれません。
② 重要性:金型製作に必要なコストと時間に影響します。
4.研磨性:
① 要因:鋼材の清浄度(介在物が少ないこと)、均質性、硬度に依存します。エレクトロスラグ再溶解(ESR)などの特殊な製造プロセスは、優れた研磨性を持つよりクリーンな鋼材(例:Stavax ESR)を製造するために使用されます。
② 重要性:高光沢の部品仕上げの実現、容易な部品の突き出しの確保、および衛生のための清掃性の向上に極めて重要です。医療用途や光学用途では、しばしばSPI A1またはA2の仕上げが求められます。
5.溶接性:
① 要因:鋼の種類によって大きく異なります。オーステナイト系ステンレス鋼は一般に溶接可能です。マルテンサイト系ステンレス鋼は、特性を回復させ割れを防ぐために、予熱、特定の溶加材、溶接後熱処理が必要です。
② 重要性:金型の修理や改造に不可欠です。不適切な溶接は、熱影響部における耐食性と機械的特性を損なう可能性があります。
6.熱伝導率:
① 数値:ステンレス鋼は通常、P20(約29~34 W/m·K)やH13(約25 W/m·K)のような一般的な工具鋼と比べて熱伝導率が低く(例:15~25 W/m·K)、インサートに使用される銅合金(約200~380 W/m·K)と比べて大幅に低くなります。
② 重要性:金型の加熱および冷却効率に影響し、これがサイクルタイムや部品品質(例:反り、ヒケ)に影響を及ぼす可能性があります。金型設計では、より広範な、または戦略的に配置された冷却チャネルが必要になる場合があります。
7.寸法安定性:
① 要因:熱処理中および成形中の繰り返し熱負荷下での変形に対する抵抗性。
② 重要性:長期の生産にわたって精密金型の厳しい公差を維持するために極めて重要です。析出硬化系(PH)ステンレス鋼は、より低温での硬化処理により、しばしば良好な寸法安定性を示します。
8.純度と均質性:
① 要因:高度な製鋼プロセス(例:ESR、真空アーク再溶解 - VAR)によって達成されます。非金属介在物(硫化物、酸化物、ケイ酸塩)を低減します。
② 重要性:研磨性、靭性、疲労強度、および耐食性を高めます。高性能金型に極めて重要です。
コンプライアント金型用鋼の中子選定と検証プロセス
鋼そのものの「作用原理」ではなく、重要なプロセスは、適合する用途に向けて鋼を選定し検証することにあります。
1.アプリケーションの要件を定義する:
最終製品(食品容器、医療機器など)を特定する。
具体的な規制の状況(FDA、EC、特定の指令/基準)を把握する。
成形するポリマーを指定する(タイプ、充填剤、添加剤、腐食性アウトガスの可能性)。
予想される生産量、金型寿命、要求される部品品質(表面仕上げ、公差)を定義する。
2.初期材料スクリーニング:
FDA/ECコンプライアンスに関する記述や、食品/医療品との接触に関する適合性については、供給業者のデータシートや証明書を参照してください。
不活性と耐食性で知られるステンレス鋼種(例: 316L、改良420グレード、PHステンレス鋼)を優先する。
ポリマーと生産量に基づいて、必要な機械的特性(硬度、耐摩耗性)を検討する。
3.鋼材特性の詳細評価:
① 耐食性:鋼の耐食特性を、ポリマー、洗浄剤、および稼働環境に合わせます。
② 機械加工性と研磨性:必要な表面仕上げが費用対効果よく達成できるかどうかを評価します。
③ 耐摩耗性:研磨性材料がある場合は、その適合性を確保してください。
④ 熱特性:サイクルタイムへの影響を考慮し、それに応じて冷却を設計してください。
4.サプライヤーの検証および文書化:
特にEC市場については、鋼材供給業者に適合宣言書 (DoC)を要求すること。この文書には、関連規制(例:(EC) 1935/2004)への適合を明記する。
材料の完全なトレーサビリティ(ヒートナンバー、バッチ証明)を確保する。
FDA適合の主張(例えば、材料がGRASとしてリストされている、または特定の用途のための21 CFR要件を満たしている)を検証する。
5.金型設計の考慮事項:
清掃性を考慮した設計:鋭利な内角やデッドスポットを避け、適切な半径を指定する。
熱伝導率の低下を補うため、適切な冷却を行うこと。
適切な表面仕上げ仕様を選択する。
6.金型製造と表面処理:
選択した鋼材に適切な加工技術を使用する。
コーティング剤を使用する場合は、コーティング剤自体がFDA/ECに適合していることを確認してください。
指定された研磨レベルを丹念に達成すること。
7.バリデーションとテスト(潜在的):
重要な用途の場合、最終成形品の移行試験を行い、意図しない物質が金型か ら(成形品を経由して)規制値を超える量溶出していないことを確認する必要が ある。これは通常、食品/医療機器メーカーの責任であるが、金型材料は重要なインプットである。
金型の機能試験を行い、性能を確認する。
8.クリーニングとメンテナンスの手順を確立する:
鋼鉄の表面や適合性を損なわない、適合した洗浄剤と洗浄方法を用いて金型を洗浄し、維持するための手順を作成し、文書化する。
実施と使用における主な考慮事項
FDA/EC準拠の金型用鋼を使用する際には、いくつかの重要な要素を管理する必要があります:
1.規制の詳細
① FDA:主に21 CFR Part 177(間接食品添加物:ポリマー)およびPart 178(間接食品添加物:接着剤およびコーティング成分)。ステンレス鋼は、適切に配合されていれば、多くの食品接触用途において21 CFR 182/184のもとで一般に安全と認められています(GRAS)。
② EC:規則(EC)No 1935/2004(枠組み)、規則(EC)No 2023/2006(適正製造規範 - GMP)。金属については、特定の調和されたEU措置が欠けているため、各国の法律(例:ドイツBfRの勧告)や、食品接触材料に使用される金属および合金に関する欧州評議会のガイドラインがよく参照されます。適合宣言書が鍵となります。
2.材料の認証とトレーサビリティ:
製造所の証明書とサプライヤーの適合宣言を常に要求し、保管する。熱番号によるトレーサビリティは、品質管理とリコール管理に不可欠である。
3.清掃性を考慮した金型設計:
これは言い過ぎではない。金型は簡単かつ徹底的に洗浄できるように設計されていなければならない。これには以下が含まれる:
コーナーの半径にゆとりを持たせる。
材料を挟み込むアンダーカットや形状を避ける。
高品質な表面仕上げ(SPI A2以上が望ましい場合が多い)。
必要であれば、簡単に分解して洗浄できる。
4.表面仕上げの要件:
医療および食品用途では、微生物の付着を防ぎ洗浄を容易にするため、非常に滑らかな表面(例:Ra < 0.4 µm以上)が求められることが多くあります。選定する鋼材は、この仕上げを達成し維持できる必要があります。
5.ポリマーの加工による影響
ある種のポリマー(PVC、POM、一部の難燃グレードなど)は、成形中に腐食性の副生成物(HCl、ホルムアルデヒドなど)を放出する可能性があり、特に高温時や滞留時間が長すぎる場合に注意が必要です。金型用鋼はこれらの化学薬品に耐えられるものでなければならない。
6.メンテナンスとクリーニングの手順
特定のステンレス鋼種に適合する洗浄剤を使 用してください。塩化物(316Lや特殊グレードのような耐性の高い鋼種を除く)や、不動態層や表面仕上げを損傷する恐れのある刺激の強い研磨剤は避けてください。
残留物の蓄積を防ぐためには、定期的な清掃が不可欠です。
機械加工や溶接の後、あるいは表面が汚染された場合には、不動態化処理(不動態層を強化するための化学処理)が必要になることがある。
7.コスト対リスクの評価:
規格に準拠した鋼材の高い初期コストは、製品リコール、法的罰則、ブランド毀損、消費者への潜在的被害など、規格違反の重大なリスクと天秤にかけなければならない。
適合金型の設計と導入ガイド
1.鋼材選択のベストプラクティス
① ステンレス鋼を優先する:ほとんどのFDA/EC用途では、ステンレス鋼がデフォルトの選択肢です。
耐食性を用途に合わせる:
• 非攻撃性ポリマーを使用した一般的な食品/医 療部品用:変性420ステンレス(Stavax ESR、Moldmax HHなど、適切な取り扱いが必要)は、優れた性能を発揮する。
• アグレッシブ・ポリマー(PVC、難燃剤)や高湿度/滅菌用:AISI 316L、Uddeholm Corraxなどの高合金ステンレス鋼、または耐孔食性と耐隙間腐食性に優れた同等グレードを推奨。
③ 硬度要件の考慮:研磨性樹脂や長時間の生産ランには、硬化可能なグレード(マルテンサイト系またはPHステンレス)を選択します。非研磨性樹脂を使用したより単純な部品では、熱伝導率の低さによりサイクルタイムが致命的に影響を受けない場合、オーステナイト系グレードで十分な場合があります。
④ サプライヤー文書の確認:常に適合証明書と材料試験報告書を要求してください。
2.金型設計のベストプラクティス
① 半径とドラフト角度:清掃を容易にし、応力集中を軽減するために、すべての内側コーナーに十分な半径(最小0.5mm、できればそれ以上)を組み込みます。部品の排出を容易にするために適切なドラフト角度を確保します。
②表面仕上げ:キャビティ表面に実用上最高の表面研磨(例:SPI A2/A1、ダイヤモンド研磨)を指定します。これは部品の離型を助け、洗浄性を高め、微生物の付着を低減します。
③ ベント(ガス抜き):部品欠陥を招き徹底的な清掃を必要とするガス溜まりを防ぐため、適切なベントを確保してください。
④ 冷却システム設計:ステンレス鋼の低い熱伝導率を考慮してください。冷却チャネルのレイアウト、直径、キャビティ表面との近接性を最適化します。複雑な部品にはコンフォーマル冷却を検討してください。
⑤ デッドスポットの回避:材料や洗浄液が滞留する可能性のある領域を設計から排除してください。
⑥ 材料の流れ:劣化を防ぎ、洗浄を容易にするため、スムーズな材料の流路を確保してください。
3.機械加工と研磨技術:
① 工具:鋭利でポジティブすくい角の切削工具を使用し、できればステンレス鋼用に設計されたコーティンググレードのものを使用します。
② 切削パラメータ:適切な速度と送りを採用します。加工硬化を避けるため、オーステナイト系ステンレス鋼には低い速度と高い送りがよく使用されます。十分な量のクーラントを使用してください。
③ 研磨:より細かい研磨粒度へと段階的に進める体系的なアプローチを用います。各粒度が前段階の傷を完全に除去することを確認してください。高純度鋼材(ESR/VARグレード)では、鏡面仕上げの達成がより容易です。炭素鋼に使用した工具からの相互汚染を避けてください。
4.金型の組み立てと取り扱い:
組立工程全体を通して清潔を保つ。
可動部には、必要に応じて適切な適合潤滑剤を使用し、用途に適していることを確認する(食品用H1潤滑剤など)。
5.加工後の処理:
不動態化:すべての機械加工、研削、研磨作業の後、特に工具からの遊離鉄による汚染が生じた可能性がある場合は、ステンレス鋼金型の不動態化処理を検討してください。この化学プロセス(通常は硝酸またはクエン酸溶液を使用)は遊離鉄を除去し、天然の酸化クロム不動態皮膜を強化して、耐食性を最大化します。
コンプライアント金型用鋼の一般的な問題と解決策
慎重に選択しても、困難が生じることもある。
1.予期せぬ腐食や汚れ:
原因:ポリマー/環境に対する不適切な鋼種、強力な洗浄剤(特に塩化物を含むもの)、炭素鋼工具からの汚染、不動態皮膜の破壊、すき間。
解決策
鋼種の適合性を確認する。必要に応じてアップグレードする。
塩化物を含まない推奨洗浄剤のみを使用してください。
機械加工や修理の後、適切な不動態化を行うこと。
使用後の金型は十分に洗浄し、乾燥させてください。
すき間腐食の原因となっている場合は、すき間をなくすよう設計を見直す。
2.高いポーランドの達成/維持が難しい:
原因:高度な研磨に適さない鋼種(介在物が多い)、不適切な研磨技術、取り扱いや洗浄時の表面損傷。
解決策
鏡面仕上げには高純度ESR/VARグレードの鋼を選択する。
ステンレス鋼の正しい研磨技術について従業員を訓練する。
取り扱いに注意すること。洗浄には柔らかい工具を使用すること。
より軟らかいステンレス鋼種には、研磨を保 護するための硬質コーティング(CrNなど) の使用を検討すること。
3.研磨材による早期摩耗:
原因:選定した鋼が、ガラス充填またはミネラル充填ポリマーに対する十分な硬度/耐摩耗性を欠いていること。
解決策
より硬く、耐摩耗性に優れた適合鋼(硬化マル テンサイチックステンレス、PHステンレスなど) に変更する。
FDA/EC準拠のPVDコーティング(例:特定グレードのTiN、CrN、DLC)を、適切なステンレス鋼基材に施すことを検討する。
ゲートの設計と流路を最適化し、摩耗を最小限に抑える。
4.長いサイクルタイム
原因:標準的な工具鋼と比較したステンレス鋼の熱伝導率の低さ。
解決策
冷却流路設計の最適化(キャビティに近づける、流量を増やす、コンフォーマル冷却)。
② 重要な領域では、高伝導性インサート(例:表面を適合させられる、または製品に接触しない場合のベリリウムフリー銅合金)の使用を検討し、それらも適合または隔離されていることを確認します。
加工パラメータを慎重に調整する。
5.金型部品のカジリ:
原因:十分な潤滑がない状態での高荷重下におけるステンレス同士の摺動接触でよく発生します。
解決策
可能であれば、相手部品には異種ステンレス鋼種を使用すること。
適合する剥離防止表面処理またはコーティングを施してください。
③ FDA/EC準拠の潤滑剤(例:H1食品グレード)で適切な潤滑を確保します。
表面仕上げを改善し、クリアランスを設計する。
6 溶接/修理の問題点:
原因:不適切な溶接手順、誤った溶加材、マルテンサイト系鋼種に対する予熱/後熱処理の欠如。
解決策
① 鋼材サプライヤーの溶接推奨事項を厳格に守ってください。
適合する、または推奨される充填材を使用してください。
機械的性質と耐食性を回復するために、必要な予熱と溶接後の熱処理を行う。
修理後、溶接部を不動態化処理する。
適合鋼材選択のための設計チェックリスト/決定支援ツール
この簡易チェックリストは、最初の選択プロセスの指針となる:
1.申請と規制要件
食品との接触?(食品の種類、接触時間/温度を明記すること)。
医療機器ですか?(クラス、コンタクトの種類-例:外部、内部)。
医薬品ですか?(用途を具体的に)。
適用される規制FDA (21 CFR parts?), EC (1935/2004, GMP?), その他 (国内法、特定規格)?
コンプライアンス宣言は必要か?
2.成形されるポリマー:
ポリマーの種類(例:PP、PE、PC、PET、PVC、POM、シリコーン、TPE)?
添加物(ガラス繊維、難燃剤、着色料など)?
腐食性ガスの発生可能性?(はい/いいえ/可能性)
3.金型と生産要件:
予想される生産量(低/中/高)?
必要な金型寿命
必要な表面仕上げ(例:SPI C1、B2、A2、光学)?
クリティカル・トレランス?
金型設計の複雑さ
4.鋼材特性に関する考察:
必要な耐食性レベル(標準/高/非常に高い)?
必要な硬度/耐摩耗性(低/中/高)?
機械加工性への懸念?(予算/時間の制約)。
要求レベルまでの研磨が可能か?
熱伝導率がサイクルタイムに与える影響(許容できるか/緩和が必要か)?
5.サプライヤーとコスト:
認証適合グレードの入手可能性
サプライヤーの信頼性と技術サポート
予算制約(コストとリスクおよびパフォーマンスのバランス)?
トレーサビリティは保証されているか?
判断のヒント:迷った場合は、より高い耐食性を優先し、規制産業向けの材料を専門とする信頼できる鋼材サプライヤーに相談してください。常に安全性とコンプライアンスを最優先してください。
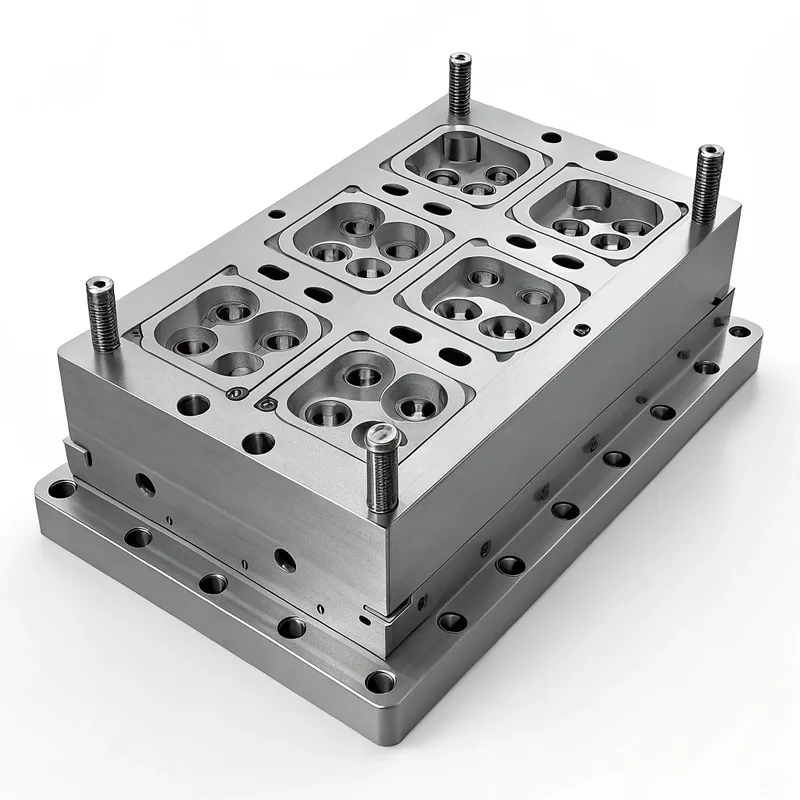
- FDA/EC準拠の射出成形用金型鋼の定義
- コンプライアント金型用鋼の分類と種類
- 代表的なアプリケーション・シナリオと使用例
- FDA/EC準拠金型用鋼の利点
- FDA/EC準拠金型用鋼の欠点と限界
- 非準拠鋼との簡単な比較
射出成形のシンクマークはなぜ発生するのか?そしてその修正方法は?
シンクマーク(成形品表面に生じる厄介なくぼみ)は、射出成形で最も一般的かつ目立つ欠陥の一つです。これらは
インドにおけるトップの射出成形企業はどこか?
インドにおける射出成形金型製造:完全な調達ガイド。プラスチック部品のサプライヤーを評価している際、チームの誰かがインドについて尋ねたとしましょう。もっともな質問です。インドの射出成形プラスチックは
射出成形金型の正しい洗浄方法:工場エンジニアのガイド
射出成形金型が80,000サイクルに達し、表面欠陥が増え始めたとき、問うべきはクリーニングをすべきかどうかではなく、これまでずっと正しい方法でクリーニングしてきたかどうかです。








