FDA/EC Uyumlu Enjeksiyon Kalıp Çeliğinin Tanımlanması
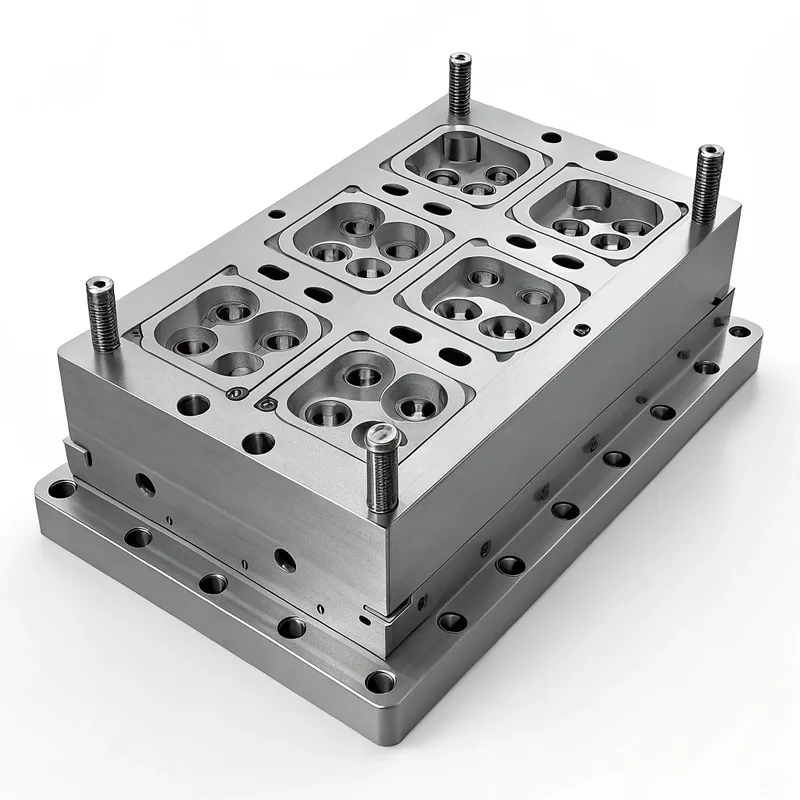
FDA/EC uyumlu enjeksiyon kalıp çeliği, gıda, içecek, tıbbi cihaz veya farmasötik ürünlerle doğrudan veya dolaylı olarak temas eden parçalar üreten kalıpların imalatında kullanım için güvenli kabul edilen belirli çelik sınıflarını veya belirli yüzey işlemlerine sahip çelikleri ifade eder.
1. Temel İlkeler:
① Toksik Olmama: Çelik, oluşturulmasına yardımcı olduğu ürünlere zararlı maddeler salmamalıdır. Bileşenleri, insan sağlığını tehlikeye atabilecek miktarlarda gıda veya tıbbi ürünlere geçmemelidir.
② Korozyon Direnci: Korozyona karşı yüksek direnç çok önemlidir; kalıplanmış parçaları kontamine edebilecek pas veya diğer reaksiyon ürünlerinin oluşumunu önler. Bu, özellikle aşındırıcı polimerler kalıplanırken veya kalıplar sert temizlik maddelerine ya da nemli ortamlara maruz kaldığında önemlidir.
③ Reaksiyonsuzluk: Çelik, gıda veya tıbbi ürünün bileşiminde kabul edilemez bir değişikliğe neden olmamalı, aynı zamanda organoleptik özelliklerini (tat, koku) de bozmamalıdır.
④ Temizlenebilirlik: Kalıp yüzeyi kolayca ve etkili bir şekilde temizlenebilmeli ve gerektiğinde mikrobiyal kontaminasyonu önlemek için sterilize edilebilmelidir. Bu genellikle yüksek kaliteli bir cilalamayı gerektirir.
2. Temel Kavramlar:
① FDA Uyumluluğu: Amerika Birleşik Devletleri'nde FDA, gıdayla temas eden malzemeleri Federal Düzenlemeler Kodu'nun (CFR) 21. Başlığı kapsamında düzenler. FDA tipik olarak kalıp çeliklerini doğrudan "onaylamasa" da, kullanılan malzemeler "Genellikle Güvenli Olarak Kabul Edilen" (GRAS) olmalı veya gıda temas maddeleri (FCS) için belirli gereksinimleri karşılamalıdır. Paslanmaz çelikler, hareketsizlikleri ve korozyon dirençleri nedeniyle sıklıkla tercih edilir.
② EC Uyumluluğu: Avrupa Birliği'nde, Regulation (EC) No 1935/2004, gıdayla temas eden malzemeler (FCM'ler) için çerçeve yönetmeliğidir. Malzemelerin, insan sağlığını tehlikeye atabilecek, gıda bileşimini kabul edilemez biçimde değiştirebilecek veya organoleptik özelliklerini bozabilecek miktarlarda bileşenlerini gıdaya aktarmaması gerektiğini şart koşar. Metaller ve alaşımlar için özel önlemler, AB genelinde plastiklere kıyasla daha az uyumlaştırılmıştır, ancak genel güvenlik gereklilikleri geçerlidir ve ulusal mevzuat veya endüstri standartları (Avrupa Konseyi'ninkiler gibi) genellikle yönlendirme sağlar. Regulation (EC) No 2023/2006 uyarınca İyi Üretim Uygulaması (GMP) da kritik öneme sahiptir.
Uyumlu Kalıp Çeliklerinin Sınıflandırılması ve Çeşitleri
FDA/EC uyumlu kalıp çelikleri çeşitli kriterlere göre sınıflandırılabilir ve üreticilerin özel ihtiyaçları için en uygun seçeneği seçmelerine yardımcı olur.
1. Malzeme Bileşimine Göre:
① Paslanmaz Çelikler:
• Östenitik Paslanmaz Çelikler (örneğin, AISI 304, 316, 316L): Mükemmel korozyon direnci ve iyi şekillendirilebilirlik sunar, ancak soğuk işlenmedikçe genellikle daha düşük sertlik sunar. 316/316L kaliteleri, özellikle klorürlere karşı daha yüksek korozyon direnci için sıklıkla tercih edilir.
• Martensitik Paslanmaz Çelikler (örneğin, AISI 420, modifiye 420, 440B/C): Yüksek sertlik ve aşınma direnci elde etmek için ısıl işleme tabi tutulabilir, bu da onları kesme kenarları veya kalıplardaki yüksek aşınma alanları için uygun hale getirir. Genellikle östenitik kalitelerden daha az olsa da iyi bir korozyon direnci sunarlar. Uddeholm Stavax ESR (modifiye 420) gibi kaliteler, yüksek parlatılabilirlik ve korozyon direnci gerektiren kalıplar için özel olarak tasarlanmıştır.
• Çökelme Sertleşmeli (PH) Paslanmaz Çelikler (örn. 17-4 PH): Tek bir düşük sıcaklıkta ısıl işlemle elde edilebilen yüksek mukavemet ve sertlik ile iyi korozyon direncini birleştirir.
② Özel Takım Çelikleri (uyumlu özelliklere veya kaplamalara sahip): Bileşimleri doğası gereği güvenliyse veya FDA/EC uyumlu yüzey kaplamalarıyla (örneğin sertifikalıysa TiN veya CrN gibi belirli PVD kaplamalar) işlenmişse, bazı içten sertleştirilmiş veya yüzeyi sertleştirilmiş takım çelikleri kullanılabilir. Temel malzemenin sızma yatkınlığı kilit bir faktördür.
2. Korozyon Direnç Seviyesine Göre:
① Genel Amaçlı Korozyon Direnci: Daha az agresif polimerler ve ortamlar için uygundur (örneğin, bazı 400 serisi paslanmaz çelikler).
② Yüksek Korozyon Direnci: Agresif polimerlerin (örneğin, PVC, korozif gazlar açığa çıkaran alev geciktirici plastikler) kalıplanması veya nemli/yoğuşmalı ortamlarda çalışan ya da sık ve agresif temizliğe maruz kalan kalıplar için gereklidir (örneğin, 316L, Stavax ESR gibi özel martensitik sınıflar).
3. Sertlik ve Aşınma Direnci ile:
① Daha Düşük Sertlikteki Çelikler: İşlenmesi daha kolaydır ancak aşındırıcı malzemeler veya yüksek hacimli üretim için daha kısa kalıp ömrü sunabilir (örneğin, tavlanmış östenitik paslanmaz çelikler).
② Yüksek Sertlikli Çelikler: Mükemmel aşınma direnci ve kalıp ömrü sağlar ancak işlenmesi ve parlatılması daha zor olabilir (örneğin, sertleştirilmiş martensitik paslanmaz çelikler).
4. Düzenleyici Odağa Göre (genellikle örtüşse de):
① Öncelikli Olarak FDA Yönergelerini Karşılayan Çelikler: Genellikle geçmiş kullanıma, GRAS durumuna ve gıda teması için tedarikçi sertifikalarına göre seçilir.
② Öncelikle EC Düzenlemelerini Karşılayan Çelikler: (EC) 1935/2004 ile ilgili özel önlemlere veya ulusal kılavuzlara uygunluğa göre seçilir ve çoğunlukla tedarikçiden bir Uygunluk Beyanı (DoC) gerektirir.
Not: Birçok yüksek kaliteli paslanmaz çelik, inert doğaları ve korozyon dirençleri sayesinde hem FDA hem de EC yönergelerinin gereksinimlerini doğal olarak karşılar.
Tipik Uygulama Senaryoları ve Kullanım Örnekleri
FDA/EC uyumlu kalıp çelikleri, ürün güvenliği ve hijyenin tartışılmaz olduğu sektörlerde vazgeçilmezdir.
1. Gıda ve İçecek Ambalajları:
① Kaplar ve Kapaklar: Yoğurt kapları, tereyağı kovaları, gıda tepsileri, kapaklar ve kapatma elemanları üretmek için enjeksiyon kalıpları. Çelik, gıda asitleri ve temizlik maddelerinden kaynaklanan korozyona direnmelidir.
② Çatal Bıçak Takımı ve Mutfak Gereçleri: Tek kullanımlık veya yeniden kullanılabilir plastik çatal bıçak takımları için kalıplar.
③ Örnek: Bir süt ürünleri şirketi PP (polipropilen) yoğurt kapları için kalıplara ihtiyaç duyar. Modifiye edilmiş AISI 420 gibi martensitik bir paslanmaz çelik, iyi parlatılabilirliği (kolay parça çıkarma ve hijyen için) ve olası laktik asit kalıntıları ile temizlik çözeltilerine karşı korozyon direnci nedeniyle seçilir.
2. Tıbbi Cihazlar:
① Cerrahi Aletler ve Bileşenler: Tek kullanımlık cerrahi aletler, tanı cihazı bileşenleri ve ilaç dağıtım sistemleri (örneğin, inhaler parçaları, şırınga bileşenleri) için kalıplar.
② İmplante Edilebilir Cihaz Kalıpları (dolaylı): Nihai implant silikon veya PEEK olabilirken, bu bileşenlerin kalıpları sıkı temizlik ve kontaminasyon önleme standartlarını karşılamalıdır.
③ Örnek: Kan analiz ekipmanları için polikarbonat (PC) muhafazalarına yönelik kalıpların üretimi. Uddeholm Corrax (bir PH paslanmaz çelik) gibi yüksek saflıkta, korozyona dayanıklı bir paslanmaz çelik, mükemmel boyutsal kararlılığı, korozyon direnci ve çapraz kontaminasyonu önlemek için kritik olan temizleme kolaylığı nedeniyle seçilebilir.
3. Farmasötik Ambalaj:
① Tablet Blister Ambalaj Kalıpları: Farmasötik blister ambalajlarda boşluk oluşturmak için kalıplar.
② Flakon Kapakları ve Kapatma Elemanları: Sızdırmazlık bütünlüğünü ve steril ürünlerin kontamine olmamasını sağlamak için hassas kalıplar.
③ Örnek: İlaç şişeleri için HDPE (yüksek yoğunluklu polietilen) kapaklarına yönelik kalıplar. Belirli kimyasallara veya sterilizasyon yöntemlerine karşı direncin çok önemli olduğu durumlarda 316L paslanmaz gibi bir çelik kullanılabilir.
4. Bebek Ürünleri:
① Biberonlar, Emzikler, Yalancı Emzikler: Bebeklerle doğrudan ağız teması olan ürünler için kalıplar.
② Ağıza Alınması Amaçlanan Oyuncaklar: Plastik bileşenlerin enjeksiyonla kalıplandığı yerlerde.
③ Örnek: Silikon biberon emzikleri için kalıplar. Kalıp çeliği, silikon parça üzerinde pürüzsüz bir yüzey işlemi için yüksek oranda parlatılabilir olmalı ve zararlı hiçbir madde sızdırmamalıdır. Yüksek kaliteli bir paslanmaz çelik şarttır.
5. Kozmetik Ambalajları:
Kremler ve Losyonlar için Kaplar: Ürün saflığının önemli olduğu kavanozlar, tüpler ve dağıtıcılar için kalıplar.
6. Silikon Ürün İmalatı:
Birçok silikon ürün, özellikle tıbbi sınıf ve gıda sınıfı (örneğin, fırın gereçleri, contalar, borular), enjeksiyonla kalıplanır. Kalıp çeliği silikon işleme (genellikle yüksek sıcaklıklar) ile uyumlu olmalı ve nihai silikon parçanın saflığını sağlamalıdır. Yüksek cilalanabilirlik de silikon parçaların kolayca serbest bırakılması için kritik öneme sahiptir.
FDA/EC Uyumlu Kalıp Çeliklerinin Avantajları
Uyumlu kalıp çelikleri kullanmak, yönetmelikleri karşılamanın ötesinde önemli avantajlar sunar.
1. Gelişmiş Ürün Güvenliği: Zararlı maddelerin kalıptan ürüne geçiş riskini en aza indirerek tüketici sağlığını korur.
2. Düzenleyici Uyumluluk: Katı FDA ve EC düzenlemelerine uyumu sağlar, yasal sorunları, para cezalarını ve ürün geri çağırmalarını önler.
3. Marka Koruması ve İtibar: Kalite ve güvenliğe olan bağlılığı gösterir, marka güvenini ve tüketici güvenini artırır.
4. Geliştirilmiş Ürün Kalitesi: Korozyon direnci, pas ve diğer kirleticilerin kalıplanmış parçaların yüzeyini bozmasını önler, bu da daha yüksek estetik kalite ve daha az fireye yol açar.
5. Belirli Ortamlarda Uzatılmış Kalıp Ömrü: Aşındırıcı polimerlere (örneğin, PVC, bazı alev geciktiriciler) ve agresif temizlik maddelerine dayanıklıdır ve kalıp için daha uzun operasyonel ömür sağlar.
6. Azaltılmış Kontaminasyon Riski: Birçok uyumlu çeliğin doğasında bulunan pürüzsüz, yüksek oranda cilalanabilir yüzeyler daha kolay temizlenir ve bakteri veya kalıntı barındırmaya daha az eğilimlidir.
7. Pazara Erişim: Uyumluluk, ABD ve Avrupa gibi büyük pazarlarda ürün satmak için genellikle bir ön koşuldur.
FDA/EC Uyumlu Kalıp Çeliklerinin Dezavantajları ve Sınırlamaları
Oldukça faydalı olmakla birlikte, bu özel çelikler bazı hususları da beraberinde getirir.
1. Daha Yüksek Malzeme Maliyeti: Uyumlu çelikler, özellikle yüksek kromlu paslanmaz çelikler ve özel dereceler, genellikle P20 veya H13 gibi standart takım çeliklerinden daha pahalıdır.
2. İşlenebilirlik Zorlukları: Bazı paslanmaz çelikler, özellikle östenitik dereceler, geleneksel kalıp çeliklerine kıyasla işlenmesi daha zor olabilir (ör. deformasyon sertleşmesi, daha düşük ısıl iletkenlik), bu da imalat süresini ve maliyetini potansiyel olarak artırır.
3. Daha Düşük Isıl İletkenlik: Birçok paslanmaz çelik, standart takım çeliklerinden daha düşük ısıl iletkenliğe sahiptir. Bu, enjeksiyon kalıplamada çevrim sürelerini etkileyebilir ve optimize edilmiş soğutma kanallarıyla dikkatli kalıp tasarımı gerektirir.
4. Sertlik Sınırlamaları (bazı dereceler için): Östenitik paslanmaz çelikler (örneğin 304, 316) ısıl işlemle sertleştirilemez ve sertleştirilmiş takım çeliklerinden daha düşük aşınma direnci sunar, bu da belirli yüzey işlemleri uygulanmadıkça onları oldukça aşındırıcı malzemeler için daha az uygun hale getirir. Martensitik dereceler bunun üstesinden gelir ancak en iyi östenitik derecelerden biraz daha düşük korozyon direncine sahip olabilir.
5. Özel Kaynak Gereksinimleri: Paslanmaz çeliklerden yapılmış kalıpların onarımı veya modifikasyonu, korozyon direncini ve yapısal bütünlüğü korumak için genellikle özel kaynak prosedürleri ve dolgu malzemeleri gerektirir.
6. Aşınma (Galling) Potansiyeli: Bazı paslanmaz çelikler, düzgün bir şekilde yağlanmazsa veya bileşen tasarımı bunu hesaba katmazsa, aşınmaya (kayan yüzeyler arasındaki yapışmadan kaynaklanan bir aşınma türü) eğilimlidir.
Uyumlu Olmayan Çeliklerle Kısa Karşılaştırma
Uyumsuz Çelikler (örneğin, P20, H13 – kaplamasız ve gıda/tıbbi ürünlerle doğrudan temas ettiğinde):
① Avantaj: Daha düşük maliyet, genellikle daha iyi işlenebilirlik, daha yüksek termal iletkenlik, iyi sertlik ve tokluk.
② Dezavantaj: Korozyona eğilimli, alaşım elementlerinin (örneğin, stabilize edilmemiş formlarda krom, molibden, vanadyum) ürünlere sızma potansiyeli, uyumlu kaplamalar olmadan doğrudan gıda/tıbbi temas için uygun değil, düzenleyici uyumsuzluk ve ürün geri çağırma riski.
Karşılaştırma Özeti:
FDA/EC uyumlu çeliklerin seçilmesinde birincil etken güvenlik ve mevzuat gerekliliğidir. Maliyet ve üretim zorlukları yaratabilseler de, bunlar genellikle tüketici sağlığını koruma ve hassas uygulamalarda yasal standartlara uyma zorunluluğu ile ağır basmaktadır. Uyumlu olmayan çelikler birçok genel amaçlı kalıplama uygulaması için uygundur ancak gıda, tıbbi veya farmasötik ürünler için kabul edilemez riskler oluşturur.
FDA/EC Uyumlu Enjeksiyon Kalıp Çelikleri Kılavuzu
Güvenli gıda ve tıbbi parçalar için seçimi, uygulamaları, teknik özellikleri ve en iyi uygulamaları öğrenin.
FDA/EC Uyumlu Enjeksiyon Kalıbı Çelik Çözümleri için Eksiksiz Kılavuz
Uyumlu Çeliklerin Temel Karakteristikleri ve Özellikleri
Uyumlu bir kalıp çeliğinin performansı birkaç kritik özellik tarafından belirlenir:
1. Korozyon Direnci:
① Mekanizma: Öncelikle çelik yüzeyinde pasif, dayanıklı ve kendi kendini onaran bir krom oksit (Cr₂O₃) tabakası oluşturan krom (tipik olarak >%12) ilavesiyle elde edilir. Molibden (Mo), özellikle klorürlerin neden olduğu çukurcuk ve aralık korozyonuna karşı direnci daha da artırır.
② Önemi: Parçaları kirletebilecek, yüzey işlemini değiştirebilecek ve soğutma kanallarını tıkayabilecek pas oluşumunu önler. Korozif reçinelerin (örneğin, PVC, belirli katkı maddeleri içeren asetaller) kalıplanması veya kalıpların nemli ortamlara ya da sterilizasyon kimyasallarına maruz kaldığı durumlar için kritiktir.
③ Ölçüm: Genellikle tuz püskürtme testleri (ASTM B117), belirli kimyasallara karşı direnç veya elektrokimyasal test ile değerlendirilir. Çukurlaşma Direnci Eşdeğer Sayısı (PREN = %Cr + 3.3 * %Mo + 16 * %N) paslanmaz çelikler için yaygın bir göstergedir.
2. Sertlik ve Aşınma Direnci:
① Mekanizma: Alaşım elementleri (martensitik paslanmaz çeliklerdeki karbon gibi) ve ısıl işlem (su verme ve temperleme) veya çökeltme sertleştirmesi yoluyla elde edilir.
② Önemi: Kalıbın dolgulu plastiklerden (örneğin, cam dolgulu polimerler) kaynaklanan aşındırıcı aşınmaya, kalıp bileşenlerinin kayma hareketine ve girintilere dayanma yeteneğini belirler. Kalıp ömrünü ve bakım aralıklarını doğrudan etkiler.
③ Tipik Değerler: Martensitik paslanmaz çelikler (örneğin, modifiye edilmiş 420) 48-54 HRC'ye ulaşabilir. PH paslanmaz çelikler de yüksek sertlik seviyelerine erişebilir. Östenitik kaliteler daha yumuşaktır (tavlanmış durumda tipik olarak <30 HRC).
3. İşlenebilirlik:
① Faktörler: Sertlik, tokluk, işlem sertleşme eğilimi ve termal iletkenlikten etkilenir. Paslanmaz çelikler, özellikle östenitik dereceler, "yapışkan" olmaları ve yüksek işlem sertleşme oranına sahip olmalarıyla bilinir; bu da özel takım, kesme hızı ve ilerleme gerektirir. Yeniden kükürtlenmiş dereceler (örneğin, 303) geliştirilmiş işlenebilirlik sunar ancak biraz azaltılmış korozyon direncine sahip olabilir ve yüksek saflıktaki uygulamalar için her zaman tercih edilmez.
② Önemi: Kalıp imalatı için gereken maliyeti ve süreyi etkiler.
4. Cilalanabilirlik:
① Faktörler: Çeliğin temizliğine (düşük kalıntı), homojenliğine ve sertliğine bağlıdır. Mükemmel parlatılabilirliğe sahip daha temiz çelikler (örneğin, Stavax ESR) üretmek için Elektro-Cüruf Yeniden Eritme (ESR) gibi özel üretim süreçleri kullanılır.
② Önemi: Yüksek parlaklıkta parça yüzeyleri elde etmek, kolay parça çıkarımı sağlamak ve hijyen için temizlenebilirliği artırmak açısından kritiktir. Tıbbi ve optik uygulamalar genellikle SPI A1 veya A2 yüzeyleri gerektirir.
5. Kaynaklanabilirlik:
① Faktörler: Çelik türleri arasında önemli ölçüde değişir. Östenitik paslanmaz çelikler genellikle kaynaklanabilir. Martenzitik paslanmaz çelikler, özelliklerini geri kazandırmak ve çatlamayı önlemek için ön ısıtma, özel dolgu malzemeleri ve kaynak sonrası ısıl işlem gerektirir.
② Önemi: Kalıp onarımı veya modifikasyonu için gereklidir. Uygunsuz kaynak, ısıdan etkilenen bölgede korozyon direncini ve mekanik özellikleri tehlikeye atabilir.
6. Termal İletkenlik:
① Değerler: Paslanmaz çelikler tipik olarak, P20 (~29-34 W/m·K) veya H13 (~25 W/m·K) gibi yaygın takım çeliklerine kıyasla daha düşük termal iletkenliğe (örneğin, 15-25 W/m·K) sahiptir ve içlik olarak kullanılan bakır alaşımlarından (~200-380 W/m·K) önemli ölçüde daha düşüktür.
② Önemi: Kalıp ısıtma ve soğutma verimliliğini etkiler; bu da çevrim sürelerini ve parça kalitesini etkileyebilir (örneğin, çarpılma, çökme izleri). Kalıp tasarımları daha kapsamlı veya stratejik olarak yerleştirilmiş soğutma kanallarına ihtiyaç duyabilir.
7. Boyutsal Kararlılık:
① Faktörler: Isıl işlem sırasında ve kalıplama sırasında çevrimsel termal yükleme altında deformasyona karşı direnç.
② Önemi: Uzun üretim serilerinde hassas kalıplarda dar toleransları korumak için kritiktir. PH paslanmaz çelikler, daha düşük sıcaklıkta sertleştirme işlemleri sayesinde genellikle iyi boyutsal kararlılık gösterir.
8. Saflık ve Homojenlik:
① Faktörler: Gelişmiş çelik üretim süreçleri (örneğin, ESR, Vakum Ark Yeniden Eritme - VAR) ile elde edilir. Metalik olmayan kalıntıları (sülfürler, oksitler, silikatlar) azaltır.
② Önemi: Parlatılabilirliği, tokluğu, yorulma dayanımını ve korozyon direncini artırır. Yüksek performanslı kalıplar için kritiktir.
Uyumlu Kalıp Çelikleri için Maça Seçimi ve Validasyon Süreci
Çeliğin kendisinin bir “çalışma prensibi”nden ziyade, kritik süreç, çeliği uyumlu bir uygulama için seçmeyi ve doğrulamayı içerir.
1. Uygulama Gereksinimlerini Tanımlayın:
① Son ürünü tanımlayın (gıda kabı, tıbbi cihaz, vb.).
② Spesifik düzenleyici ortamın belirlenmesi (FDA, EC, spesifik direktifler/standartlar).
③ Kalıplanacak polimeri belirtin (tip, dolgu maddeleri, katkı maddeleri, korozif gaz çıkışı potansiyeli).
④ Beklenen üretim hacmini, kalıp ömrünü ve gerekli parça kalitesini (yüzey kalitesi, toleranslar) tanımlayın.
2. İlk Malzeme Taraması:
① FDA/EC uygunluk beyanları veya gıda/tıbbi temasa uygunluk için tedarikçi veri sayfalarına ve sertifikalarına başvurun.
② İnertliği ve korozyon direnci ile bilinen paslanmaz çelik kalitelerine öncelik verin (örn. 316L, modifiye 420 kaliteler, PH paslanmaz çelikler).
③ Polimer ve üretim hacmine bağlı olarak ihtiyaç duyulan mekanik özellikleri (sertlik, aşınma direnci) göz önünde bulundurun.
3. Çelik Özelliklerinin Detaylı Değerlendirilmesi:
① Korozyon Direnci: Çeliğin korozyon profilini polimere, temizlik maddelerine ve çalışma ortamına uygun hale getirin.
② İşlenebilirlik ve Parlatılabilirlik: Gerekli yüzey işleminin uygun maliyetle elde edilip edilemeyeceğini değerlendirin.
③ Aşınma Direnci: Varsa, aşındırıcı malzemeler için uygunluğu sağlayın.
④ Termal Özellikler: Çevrim süresi üzerindeki etkiyi göz önünde bulundurun ve soğutmayı buna göre tasarlayın.
4. Tedarikçi Doğrulama ve Dokümantasyonu:
① Özellikle AT pazarları için çelik tedarikçisinden bir Uygunluk Beyanı (DoC) talep edin. Bu belge ilgili yönetmeliklere uygunluğu belirtmelidir (örneğin, (EC) 1935/2004).
② Tam malzeme izlenebilirliğinin sağlanması (ısı numaraları, parti sertifikaları).
③ FDA uyumluluğu iddialarını doğrulayın (örneğin, GRAS olarak listelenen veya belirli uygulamalar için 21 CFR gerekliliklerini karşılayan malzeme).
5. Kalıp Tasarımında Dikkat Edilecek Hususlar:
① Temizlenebilirlik için tasarım: keskin iç köşelerden, ölü noktalardan kaçının; uygun yarıçapları belirtin.
② Varsa, daha düşük termal iletkenliği telafi etmek için yeterli soğutma sağlayın.
③ Uygun yüzey bitirme özelliklerini seçin.
6. Kalıp İmalatı ve Yüzey İşlemi:
① Seçilen çelik için uygun işleme tekniklerini kullanın.
② Kaplamalar kullanılıyorsa, kaplama malzemesinin amaçlanan uygulama için FDA/EC uyumlu olduğundan emin olun.
③ Belirlenen cila seviyesine titizlikle ulaşın.
7. Doğrulama ve Test (Potansiyel olarak):
① Kritik uygulamalarda, kalıptan (parça yoluyla) yasal sınırları aşan miktarlarda istenmeyen maddelerin sızmadığını doğrulamak için nihai kalıplanmış parça üzerinde migrasyon testi yapılması gerekebilir. Bu genellikle gıda/tıbbi cihaz üreticisinin sorumluluğundadır, ancak kalıp malzemesi önemli bir girdidir.
② Performansı sağlamak için işlevsel kalıp denemeleri gerçekleştirin.
8. Temizlik ve Bakım Protokolleri Oluşturun:
Çeliğin yüzeyini veya uyumluluğunu tehlikeye atmayan uyumlu temizlik maddeleri ve yöntemleri kullanarak kalıbın temizlenmesi ve bakımı için prosedürler geliştirin ve belgeleyin.
Uygulama ve Kullanımda Dikkat Edilmesi Gereken Temel Hususlar
FDA/EC uyumlu kalıp çelikleri ile çalışırken birkaç kritik faktör yönetilmelidir:
1. Düzenleyici Özellikler:
① FDA : Öncelikle 21 CFR Part 177 (Dolaylı Gıda Katkı Maddeleri: Polimerler) ve Part 178 (Dolaylı Gıda Katkı Maddeleri: Yapıştırıcılar ve Kaplama Bileşenleri). Paslanmaz çelik, doğru formüle edildiği takdirde birçok gıda temas uygulaması için 21 CFR 182/184 kapsamında genellikle güvenli olarak kabul edilir (GRAS).
② EC : Yönetmelik (EC) No 1935/2004 (Çerçeve), Yönetmelik (EC) No 2023/2006 (İyi Üretim Uygulaması - GMP). Metaller için belirli uyumlaştırılmış AB önlemleri eksiktir, bu nedenle genellikle ulusal yasalara (örneğin, Alman BfR önerileri) veya gıdayla temas eden malzemelerde kullanılan metaller ve alaşımlarla ilgili Avrupa Konseyi yönergelerine başvurulur. Bir Uygunluk Beyanı anahtardır.
2. Malzeme Sertifikasyonu ve İzlenebilirlik:
Her zaman fabrika sertifikalarını ve tedarikçi uygunluk beyanlarını talep edin ve saklayın. Isı numarasına göre izlenebilirlik, kalite kontrol ve geri çağırma yönetimi için gereklidir.
3. Temizlenebilirlik için Kalıp Tasarımı:
Bu durum göz ardı edilemez. Kalıplar kolayca ve iyice temizlenebilecek şekilde tasarlanmalıdır. Buna şunlar dahildir:
① Köşelerde cömert yarıçaplar.
② Malzemeyi hapseden alt kesimlerden veya özelliklerden kaçınmak.
③ Yüksek kaliteli yüzey kaplamaları (SPI A2 veya daha iyisi genellikle tercih edilir).
④ Gerektiğinde temizlik için kolay demontaj.
4. Yüzey İşlem Gereksinimleri:
Tıbbi ve gıda uygulamaları, mikrobiyal yapışmayı önlemek ve temizliği kolaylaştırmak için genellikle çok pürüzsüz yüzeyler (örneğin Ra < 0.4 µm veya daha iyi) gerektirir. Seçilen çelik, bu yüzeyi elde edebilmeli ve koruyabilmelidir.
5. Polimerlerin İşlenmesinin Etkisi:
Bazı polimerler (örneğin PVC, POM, bazı alev geciktirici kaliteler) kalıplama sırasında, özellikle yüksek sıcaklıklarda veya bekleme süreleri çok uzunsa, aşındırıcı yan ürünler (örneğin HCl, formaldehit) açığa çıkarabilir. Kalıp çeliği bu kimyasallara dayanabilmelidir.
6. Bakım ve Temizlik Protokolleri:
① Belirli paslanmaz çelik sınıfıyla uyumlu temizlik maddeleri kullanın. Pasif tabakaya veya yüzey kaplamasına zarar verebilecek klorürlerden (çelik 316L veya özel kaliteler gibi yüksek dirençli değilse) ve sert aşındırıcılardan kaçının.
② Kalıntıların birikmesini önlemek için düzenli temizlik programları hayati önem taşır.
③ Pasivasyon (pasif tabakayı güçlendirmek için kimyasal bir işlem) işleme, kaynak veya yüzeyin kirlenmesi sonrasında gerekli olabilir.
7. Maliyet ve Risk Değerlendirmesi:
Uyumlu çeliklerin daha yüksek başlangıç maliyeti, ürün geri çağırmaları, yasal cezalar, marka hasarı ve tüketicilere potansiyel zarar dahil olmak üzere uyumsuzluğun önemli risklerine karşı tartılmalıdır.
Uyumlu Kalıplar için Tasarım ve Uygulama Kılavuzu
1. Çelik Seçiminde En İyi Uygulamalar:
① Paslanmaz Çeliği Önceliklendirin: Çoğu FDA/EC uygulaması için paslanmaz çelik varsayılan seçimdir.
② Korozyon Direncini Uygulama ile Eşleştirin:
• Agresif olmayan polimerlere sahip genel gıda/tıbbi parçalar için: Modifiye 420 paslanmaz (örneğin, Stavax ESR, Moldmax HH uygun kullanımla) mükemmel olabilir.
• Agresif polimerler (PVC, alev geciktiriciler) veya yüksek nem/sterilizasyon için: AISI 316L, Uddeholm Corrax gibi daha yüksek alaşımlı paslanmaz çelikler veya üstün çukurlaşma ve çatlak korozyon direncine sahip eşdeğer kaliteler önerilir.
③ Sertlik İhtiyaçlarını Göz Önünde Bulundurun: Aşındırıcı reçineler veya uzun partiler için sertleştirilebilir bir sınıf (martensitik veya PH paslanmaz) seçin. Aşındırıcı olmayan reçinelerle daha basit parçalar için, çevrim süresi düşük ısıl iletkenlikleri nedeniyle kritik ölçüde etkilenmiyorsa östenitik sınıflar yeterli olabilir.
④ Tedarikçi Belgelerini Doğrulayın: Her zaman uygunluk sertifikaları ve malzeme test raporları konusunda ısrar edin.
2. Kalıp Tasarımında En İyi Uygulamalar:
① Yarıçaplar ve Çekim Açıları: Temizliği kolaylaştırmak ve gerilim yoğunlaşmalarını azaltmak için tüm iç köşelere cömert yarıçaplar (minimum 0.5mm, tercihen daha büyük) ekleyin. Kolay parça çıkarma için yeterli çekim açıları sağlayın.
② Yüzey İşlemi: Boşluk yüzeylerinde pratikte mümkün olan en yüksek yüzey parlatmasını (örneğin SPI A2/A1, Elmas parlatma) belirtin. Bu, parça çıkarmaya yardımcı olur, temizlenebilirliği artırır ve mikrobiyal yapışmayı azaltır.
③ Havalandırma: Parça kusurlarına yol açabilecek ve agresif temizlik gerektirebilecek gaz hapsolmalarını önlemek için yeterli havalandırma sağlayın.
④ Soğutma Sistemi Tasarımı: Paslanmaz çeliklerin daha düşük ısıl iletkenliğini hesaba katın. Soğutma kanalı düzenini, çapını ve boşluk yüzeyine yakınlığını optimize edin. Karmaşık parçalar için konformal soğutmayı değerlendirin.
⑤ Ölü Noktalardan Kaçının: Malzemenin veya temizleme sıvılarının durgunlaşabileceği alanları tasarımdan çıkarın.
⑥ Malzeme Akışı: Bozunmayı önlemek ve temizliği kolaylaştırmak için düzgün malzeme akış yolları sağlayın.
3. İşleme ve Parlatma Teknikleri:
① Takımlama: Keskin, pozitif talaş açılı kesme takımları kullanın, tercihen paslanmaz çelikler için tasarlanmış kaplamalı kaliteleri.
② Kesme Parametreleri: Uygun hızlar ve ilerlemeler kullanın. İş sertleşmesini önlemek için östenitik paslanmaz çelikler için genellikle daha düşük hızlar ve daha yüksek ilerlemeler kullanılır. Bol soğutma sıvısı kullanın.
③ Parlatma: Daha ince aşındırıcı tanelere doğru ilerleyerek sistematik bir yaklaşım kullanın. Her tanenin önceki aşamadan gelen izleri tamamen kaldırdığından emin olun. Yüksek saflıktaki çelikler (ESR/VAR sınıfları) için ayna parlaklığı elde etmek daha kolaydır. Karbon çeliklerinde kullanılan aletlerden çapraz kontaminasyondan kaçının.
4. Kalıp Montajı ve Taşınması:
① Montaj süreci boyunca temizliği koruyun.
② Gerekirse hareketli parçalar için uygun, uyumlu yağlayıcılar kullanın ve bunların uygulama için uygun olduğundan emin olun (örn. gıda sınıfı H1 yağlayıcılar).
5. İmalat Sonrası İşlem:
Pasivasyon: Özellikle takımdan kaynaklı serbest demir kirliliği oluşmuş olabilecekse, tüm işleme, taşlama ve parlatma işlemlerinden sonra paslanmaz çelik kalıpları pasifleştirmeyi düşünün. Bu kimyasal süreç (tipik olarak nitrik asit veya sitrik asit çözeltileri kullanarak) serbest demiri giderir ve doğal krom oksit pasif tabakasını güçlendirerek korozyon direncini en üst düzeye çıkarır.
Uyumlu Kalıp Çeliklerinde Sık Karşılaşılan Sorunlar ve Çözümleri
Dikkatli seçim yapılsa bile zorluklar ortaya çıkabilir.
1. Beklenmeyen Korozyon veya Lekelenme:
Neden: Polimer/ortam için yanlış çelik sınıfı, agresif temizlik maddeleri (özellikle klorür içeren), karbon çeliği takımdan kaynaklanan kontaminasyon, pasif tabakanın bozulması, çatlaklar.
Çözüm:
① Çelik sınıfının uygunluğunu doğrulayın. Gerekirse yükseltin.
② Sadece önerilen, klorür içermeyen temizlik maddelerini kullanın.
③ İşleme veya onarımdan sonra uygun pasivasyonu sağlayın.
④ Kullandıktan sonra kalıpları iyice temizleyin ve kurulayın.
⑤ Çatlak korozyonu kaynağı ise çatlakları ortadan kaldıracak şekilde yeniden tasarlayın.
2. Yüksek Cilaya Ulaşmada/Korumada Zorluk:
Neden: Yüksek parlaklık için uygun olmayan çelik sınıfı (yüksek kalıntı), yanlış parlatma tekniği, taşıma veya temizleme sırasında yüzey hasarı.
Çözüm:
① Ayna yüzeyler için yüksek saflıkta ESR/VAR sınıfı çelikler seçin.
Personeli paslanmaz çelik için doğru parlatma teknikleri konusunda eğitin.
③ Dikkatli taşıma prosedürleri uygulayın. Temizlik için yumuşak aletler kullanın.
④ Daha yumuşak paslanmaz kalitelerde cilayı korumak için uyumlu sert kaplamaları (örn. CrN) düşünün.
3. Aşındırıcı Malzemelerle Erken Aşınma:
Neden: Seçilen çelik, cam dolgulu veya mineral dolgulu polimerler için yeterli sertlik/aşınma direncine sahip değildir.
Çözüm:
① Daha sert, aşınmaya dayanıklı uyumlu bir çeliğe geçin (örneğin, sertleştirilmiş martensitik paslanmaz, PH paslanmaz).
② Uygun bir paslanmaz çelik alt tabaka üzerine FDA/EC uyumlu PVD kaplamaları (örn. belirli derecelerde TiN, CrN, DLC) düşünün.
③ Aşındırıcı aşınmayı en aza indirmek için kapı tasarımını ve akış yollarını optimize edin.
4. Daha Uzun Döngü Süreleri
Neden: Paslanmaz çeliğin standart takım çeliklerine kıyasla daha düşük termal iletkenliği.
Çözüm:
① Soğutma kanalı tasarımını optimize edin (boşluğa daha yakın, daha fazla akış, konformal soğutma).
② Kritik alanlarda yüksek iletkenlikli içlikler (örneğin, yüzeyleri uyumlu hale getirilebiliyorsa veya ürünle temas etmiyorsa berilyum içermeyen bakır alaşımları) kullanmayı düşünün ve bunların da uyumlu veya izole olduğundan emin olun.
③ İşleme parametrelerini dikkatlice ayarlayın.
5. Kalıp Bileşenlerinin Yuvarlanması:
Neden: Yeterli yağlama olmadan yüksek yük altında paslanmaz çeliğe paslanmaz çelik kayan temasında yaygındır.
Çözüm:
① Mümkünse eşleşen bileşenler için farklı paslanmaz çelik kaliteleri kullanın.
② Uyumlu anti-galling yüzey işlemleri veya kaplamaları uygulayın.
③ FDA/EC uyumlu yağlayıcılarla (örneğin, H1 gıda sınıfı) uygun yağlamayı sağlayın.
④ Yüzey kaplamasını iyileştirin ve boşluklar için tasarım yapın.
6 Kaynak/Onarım ile ilgili Sorunlar:
Neden: Yanlış kaynak prosedürü, yanlış dolgu malzemesi, martensitik sınıflar için ön/son ısıl işlem eksikliği.
Çözüm:
① Çelik tedarikçisinin kaynak önerilerini kesinlikle takip edin.
② Eşleşen veya önerilen dolgu malzemelerini kullanın.
③ Mekanik özellikleri ve korozyon direncini geri kazanmak için gerekli ön ısıtma ve kaynak sonrası ısıl işlemi gerçekleştirin.
④ Onarımdan sonra kaynak alanını pasifleştirin.
Uyumlu Çelik Seçimi için Tasarım Kontrol Listesi / Karar Yardımı
Bu basitleştirilmiş kontrol listesi ilk seçim sürecine rehberlik edebilir:
1. Uygulama ve Düzenleyici Gereklilikler:
① Gıda ile Temas? (Gıdanın türünü, temas süresini/sıcaklığını belirtin).
② Tıbbi Cihaz? (Sınıfı, temas türünü belirtin - örn. harici, dahili).
③ Farmasötik mi? (Uygulama belirtiniz).
④ Uygulanabilir Yönetmelikler: FDA (21 CFR bölümleri?), EC (1935/2004, GMP?), Diğer (Ulusal yasalar, özel standartlar)?
⑤ Uygunluk Beyanı gerekli mi?
2. Kalıplanacak Polimer:
① Polimer Türü (örneğin, PP, PE, PC, PET, PVC, POM, Silikon, TPE)?
② Katkı maddeleri (örn. cam elyaflar, alev geciktiriciler, renklendiriciler)?
③ Aşındırıcı Gaz Çıkartma Potansiyeli? (Evet/Hayır/Potansiyel olarak)
3. Kalıp ve Üretim Gereksinimleri:
① Beklenen Üretim Hacmi (Düşük/Orta/Yüksek)?
② Gerekli Kalıp Ömrü?
③ Gerekli Yüzey İşlemi (örn. SPI C1, B2, A2, Optik)?
④ Kritik Toleranslar?
⑤ Kalıp Tasarımının Karmaşıklığı?
4. Çelik Özelliklerine İlişkin Hususlar:
① Korozyon Direnç Seviyesi Gerekli mi (Standart/Yüksek/Çok Yüksek)?
② Sertlik/Aşınma Direnci Gerekli mi (Düşük/Orta/Yüksek)?
③ İşlenebilirlik Endişeleri? (Bütçe / Zaman kısıtlamaları).
④ İstenilen seviyede cilalanabilirlik elde edilebilir mi?
⑤ Termal İletkenliğin Çevrim Süresi Üzerindeki Etkisi (Kabul Edilebilir / Azaltılması Gerekir)?
5. Tedarikçi ve Maliyet:
① Sertifikalı Uyumlu Sınıfların Bulunabilirliği?
② Tedarikçi Güvenilirliği ve Teknik Destek?
③ Bütçe Kısıtları (Maliyet ile risk ve performans arasında denge)?
④ İzlenebilirlik Sağlandı mı?
Karar İpucu: Şüpheye düştüğünüzde, daha yüksek korozyon direncinden yana tercih yapın ve düzenlemeye tabi endüstriler için malzemelerde uzmanlaşmış saygın çelik tedarikçilerine danışın. Her zaman güvenliğe ve uyumluluğa öncelik verin.
- FDA/EC Uyumlu Enjeksiyon Kalıp Çeliğinin Tanımlanması
- Uyumlu Kalıp Çeliklerinin Sınıflandırılması ve Çeşitleri
- Tipik Uygulama Senaryoları ve Kullanım Örnekleri
- FDA/EC Uyumlu Kalıp Çeliklerinin Avantajları
- FDA/EC Uyumlu Kalıp Çeliklerinin Dezavantajları ve Sınırlamaları
- Uyumlu Olmayan Çeliklerle Kısa Karşılaştırma
Enjeksiyon Kalıplamada Çökme İzleri Neden Ortaya Çıkar — ve Nasıl Düzeltilir?
Çökme izleri — aksi halde mükemmel şekilli bir parçanın yüzeyindeki o rahatsız edici çöküntüler — enjeksiyon kalıplamada en yaygın ve görünür kusurlardan biridir. Ortaya çıkarlar
Hindistan'ın En İyi Enjeksiyon Kalıplama Şirketleri Hangileridir?
Hindistan'da Enjeksiyon Kalıbı Üretimi: Kapsamlı Bir Tedarik Kılavuzu Plastik parça tedarikçilerini değerlendiriyorsunuz ve ekibinizden biri Hindistan hakkında sordu. Adil bir soru — Hindistan'ın enjeksiyon kalıplanmış plastik
Enjeksiyon Kalıbını Nasıl Doğru Temizlenir: Fabrika Mühendisinin Rehberi
Enjeksiyon kalıbınız 80.000 çevrime ulaştığında ve yüzey kusurları artmaya başladığında, soru onu temizleyip temizlemeyeceğiniz değil — onu baştan beri doğru şekilde temizleyip temizlemediğinizdir








