Definición del acero para moldes de inyección conforme a la FDA/CE
El acero para moldes de inyección conforme a la FDA/CE se refiere a grados específicos de acero, o aceros con tratamientos superficiales particulares, que se consideran seguros para su uso en la fabricación de moldes que producen piezas que entran en contacto directo o indirecto con alimentos, bebidas, dispositivos médicos o productos farmacéuticos.
1. Principios básicos:
① No toxicidad: el acero no debe liberar sustancias nocivas en los productos que ayuda a crear. Sus constituyentes no deben migrar a productos alimentarios o médicos en cantidades que puedan poner en peligro la salud humana.
② Resistencia a la corrosión: Una alta resistencia a la corrosión es primordial, evitando la formación de óxido u otros productos de reacción que podrían contaminar las piezas moldeadas. Esto es especialmente importante al moldear polímeros corrosivos o cuando los moldes se someten a agentes de limpieza agresivos o entornos húmedos.
③ Inercia: El acero no debe causar un cambio inaceptable en la composición del producto alimenticio o médico, ni debe deteriorar sus características organolépticas (sabor, olor).
④ Facilidad de limpieza: La superficie del molde debe poder limpiarse de forma fácil y eficaz y, cuando sea necesario, esterilizarse para evitar la contaminación microbiana. Esto suele implicar un pulido de alta calidad.
2. Conceptos básicos:
① Cumplimiento de la FDA: En Estados Unidos, la FDA regula los materiales que entran en contacto con los alimentos bajo el Título 21 del Código de Regulaciones Federales (CFR). Aunque la FDA normalmente no "aprueba" directamente los aceros para moldes, los materiales utilizados deben estar "Generalmente Reconocidos Como Seguros" (GRAS) o cumplir requisitos específicos para las sustancias en contacto con alimentos (FCS). A menudo se prefieren los aceros inoxidables debido a su inercia y resistencia a la corrosión.
② Conformidad CE: En la Unión Europea, el Reglamento (CE) n.º 1935/2004 es el reglamento marco para los materiales en contacto con alimentos (FCM). Estipula que los materiales no deben transferir sus componentes a los alimentos en cantidades que puedan poner en peligro la salud humana, alterar de forma inaceptable la composición de los alimentos o deteriorar sus propiedades organolépticas. Para los metales y aleaciones, las medidas específicas están menos armonizadas en la UE que para los plásticos, pero se aplican los requisitos generales de seguridad, y la legislación nacional o las normas del sector (como las del Consejo de Europa) suelen ofrecer orientación. Las Buenas Prácticas de Fabricación (GMP) conforme al Reglamento (CE) n.º 2023/2006 también son cruciales.
Clasificación y tipos de aceros para moldes conformados
Los aceros para moldes que cumplen la normativa FDA/CE pueden clasificarse en función de varios criterios, lo que ayuda a los fabricantes a seleccionar la opción más adecuada para sus necesidades específicas.
1. Por composición del material:
① Aceros inoxidables:
• Aceros inoxidables austeníticos (por ejemplo, AISI 304, 316, 316L): Ofrecen una excelente resistencia a la corrosión y buena conformabilidad, pero generalmente menor dureza a menos que se trabajen en frío. Las calidades 316/316L suelen preferirse por su mayor resistencia a la corrosión, especialmente a los cloruros.
• Aceros inoxidables martensíticos (por ejemplo, AISI 420, 420 modificado, 440B/C): Pueden tratarse térmicamente para conseguir una gran dureza y resistencia al desgaste, lo que los hace adecuados para bordes de corte o zonas de gran desgaste en moldes. Ofrecen buena resistencia a la corrosión, aunque generalmente menor que los grados austeníticos. Las calidades como Uddeholm Stavax ESR (420 modificado) están diseñadas específicamente para moldes que requieren una gran capacidad de pulido y resistencia a la corrosión.
• Aceros inoxidables de endurecimiento por precipitación (PH) (por ejemplo, 17-4 PH): Combinan una buena resistencia a la corrosión con una alta resistencia y dureza, alcanzables mediante un único tratamiento térmico a baja temperatura.
② Aceros para herramientas especiales (con características o recubrimientos conformes): Algunos aceros para herramientas templados en masa o cementados podrían utilizarse si su composición es intrínsecamente segura o si se tratan con recubrimientos superficiales conformes con FDA/EC (p. ej., ciertos recubrimientos PVD como TiN o CrN si están certificados). La lixiviabilidad del material base es un factor clave.
2. Por nivel de resistencia a la corrosión:
① Resistencia a la corrosión de uso general: Adecuado para polímeros y entornos menos agresivos (p. ej., algunos aceros inoxidables de la serie 400).
② Alta resistencia a la corrosión: Esencial para moldear polímeros agresivos (p. ej., PVC, plásticos ignífugos que liberan gases corrosivos) o para moldes que operan en entornos húmedos o de condensación o sometidos a limpiezas frecuentes y agresivas (p. ej., 316L, grados martensíticos especializados como Stavax ESR).
3. Por dureza y resistencia al desgaste:
① Aceros de menor dureza: Más fáciles de mecanizar pero pueden ofrecer una menor vida útil del molde para materiales abrasivos o producción de alto volumen (p. ej., aceros inoxidables austeníticos recocidos).
② Aceros de alta dureza: Ofrecen una excelente resistencia al desgaste y longevidad del molde, pero pueden ser más difíciles de mecanizar y pulir (p. ej., aceros inoxidables martensíticos endurecidos).
4. Por enfoque normativo (aunque a menudo se solapan):
① Aceros que cumplen principalmente las directrices de la FDA: A menudo seleccionados en función del uso histórico, el estatus GRAS y las certificaciones del proveedor para el contacto con alimentos.
② Aceros que cumplen principalmente la normativa CE: Seleccionados en función del cumplimiento del (CE) 1935/2004 y de las medidas específicas pertinentes o las directrices nacionales, requiriendo a menudo una Declaración de Conformidad (DoC) del proveedor.
Nota: Muchos aceros inoxidables de alta calidad cumplen inherentemente los requisitos de las directrices tanto de la FDA como de la EC debido a su naturaleza inerte y su resistencia a la corrosión.
Escenarios de aplicación y casos de uso típicos
Los aceros para moldes que cumplen la normativa FDA/CE son indispensables en industrias en las que la seguridad y la higiene de los productos no son negociables.
1. Envasado de alimentos y bebidas:
① Envases y tapas: moldes de inyección para producir vasos de yogur, tarrinas de mantequilla, bandejas alimentarias, tapones y cierres. El acero debe resistir la corrosión de los ácidos alimentarios y los agentes de limpieza.
② Cubiertos y utensilios: Moldes para cubiertos de plástico desechables o reutilizables.
③ Ejemplo: Una empresa láctea necesita moldes para vasos de yogur de PP (polipropileno). Se elige un acero inoxidable martensítico como el AISI 420 modificado por su buena pulibilidad (para facilitar la extracción de la pieza y la higiene) y su resistencia a la corrosión frente a posibles residuos de ácido láctico y soluciones de limpieza.
2. Productos sanitarios:
① Instrumentos y componentes quirúrgicos: Moldes para herramientas quirúrgicas desechables, componentes de dispositivos de diagnóstico y sistemas de administración de fármacos (por ejemplo, piezas de inhaladores, componentes de jeringas).
② Moldes de dispositivos implantables (indirecto): Aunque el implante final pueda ser de silicona o PEEK, los moldes para estos componentes deben cumplir estrictas normas de limpieza y ausencia de contaminación.
③ Ejemplo: Fabricación de moldes para carcasas de policarbonato (PC) para equipos de análisis de sangre. Podría seleccionarse un acero inoxidable de alta pureza y resistente a la corrosión como el Uddeholm Corrax (un acero inoxidable PH) por su excelente estabilidad dimensional, resistencia a la corrosión y facilidad de limpieza, fundamentales para evitar la contaminación cruzada.
3. Envasado farmacéutico:
① Moldes para blísteres de comprimidos: Moldes para formar cavidades en envases blíster farmacéuticos.
② Tapas y cierres de viales: Moldes de precisión para garantizar la integridad del sellado y la no contaminación de los productos estériles.
③ Ejemplo: Moldes para tapas de HDPE (polietileno de alta densidad) para frascos de medicamentos. Podría utilizarse un acero como el 316L inoxidable donde la resistencia a productos químicos específicos o a los métodos de esterilización sea primordial.
4. Productos para bebés:
① Biberones, tetinas y chupetes: Moldes para artículos que entran en contacto oral directo con los bebés.
② Juguetes destinados a llevarse a la boca: Donde los componentes de plástico se moldean por inyección.
③ Ejemplo: Moldes para tetinas de biberón de silicona. El acero del molde debe ser altamente pulible para lograr un acabado superficial liso en la pieza de silicona y no debe liberar ninguna sustancia nociva. Un acero inoxidable de alta calidad es esencial.
5. Envasado de cosméticos:
Envases para cremas y lociones: moldes para tarros, tubos y dispensadores donde la pureza del producto es importante.
6. Fabricación de productos de silicona:
Muchos productos de silicona, especialmente los de grado médico y alimentario (por ejemplo, utensilios para hornear, juntas, tubos), se moldean por inyección. El acero del molde debe ser compatible con el procesamiento de la silicona (a menudo a altas temperaturas) y garantizar la pureza de la pieza de silicona final. También es fundamental una alta pulibilidad para facilitar el desmoldeo de las piezas de silicona.
Ventajas de los aceros para moldes conformes con la FDA/CE
El uso de aceros para moldes conformes ofrece ventajas significativas que van más allá del mero cumplimiento de la normativa.
1. Seguridad del producto mejorada: Minimiza el riesgo de que sustancias nocivas migren del molde al producto, protegiendo la salud del consumidor.
2. Cumplimiento normativo: garantiza el cumplimiento de las estrictas normativas de la FDA y la CE, evitando problemas legales, multas y retiradas de productos.
3. Protección de la marca y reputación: demuestra un compromiso con la calidad y la seguridad, reforzando la confianza en la marca y la confianza del consumidor.
4. Mayor calidad del producto: la resistencia a la corrosión evita que la oxidación y otros contaminantes deterioren la superficie de las piezas moldeadas, lo que se traduce en una mayor calidad estética y menos rechazos.
5. Vida útil prolongada del molde en entornos específicos: resistente a polímeros corrosivos (p. ej., PVC, algunos retardantes de llama) y agentes de limpieza agresivos, lo que prolonga la vida operativa del molde.
6. Riesgo reducido de contaminación: las superficies lisas y altamente pulibles inherentes a muchos aceros conformes son más fáciles de limpiar y menos propensas a albergar bacterias o residuos.
7. Acceso al mercado: el cumplimiento normativo suele ser un requisito previo para vender productos en mercados importantes como EE. UU. y Europa.
Desventajas y limitaciones de los aceros para moldes conformes a la FDA/CE
Aunque son muy beneficiosos, estos aceros especializados también conllevan ciertas consideraciones.
1. Mayor coste del material: Los aceros conformes, en particular los aceros inoxidables de alto contenido en cromo y los grados especiales, son generalmente más caros que los aceros de herramienta estándar como el P20 o el H13.
2. Desafíos de mecanizado: algunos aceros inoxidables, especialmente los grados austeníticos, pueden ser más difíciles de mecanizar (p. ej., endurecimiento por deformación, menor conductividad térmica) en comparación con los aceros para moldes convencionales, lo que puede aumentar el tiempo y el coste de fabricación.
3. Menor conductividad térmica: muchos aceros inoxidables tienen una conductividad térmica inferior a la de los aceros para herramientas estándar. Esto puede afectar a los tiempos de ciclo en el moldeo por inyección, lo que exige un diseño cuidadoso del molde con canales de refrigeración optimizados.
4. Limitaciones de dureza (para algunos grados): los aceros inoxidables austeníticos (por ejemplo, 304, 316) no pueden endurecerse mediante tratamiento térmico y ofrecen una menor resistencia al desgaste que los aceros para herramientas endurecidos, lo que los hace menos adecuados para materiales altamente abrasivos a menos que se apliquen tratamientos superficiales específicos. Los grados martensíticos superan esto, pero pueden tener una resistencia a la corrosión ligeramente inferior a la de los mejores grados austeníticos.
5. Requisitos de soldadura específicos: la reparación o modificación de moldes fabricados con aceros inoxidables a menudo requiere procedimientos de soldadura especializados y materiales de aporte para mantener la resistencia a la corrosión y la integridad estructural.
6. Potencial de agarrotamiento: algunos aceros inoxidables son propensos al agarrotamiento (una forma de desgaste causada por la adhesión entre superficies deslizantes) si no se lubrican adecuadamente o si el diseño del componente no lo tiene en cuenta.
Breve comparación con aceros no conformes
Aceros no conformes (p. ej., P20, H13 – cuando están sin recubrir y en contacto directo con productos alimentarios/sanitarios):
① Ventaja: menor coste, en general mejor maquinabilidad, mayor conductividad térmica, buena dureza y tenacidad.
② Desventaja: Propenso a la corrosión, con posible lixiviación de elementos de aleación (p. ej., cromo, molibdeno, vanadio en formas no estabilizadas) hacia los productos, no apto para el contacto directo con alimentos o aplicaciones médicas sin recubrimientos conformes, con riesgo de incumplimiento normativo y retiradas de producto.
Resumen comparativo:
La principal razón para elegir aceros conformes con la FDA/CE es la seguridad y la necesidad de cumplir la normativa. Aunque pueden plantear problemas de coste y fabricación, a menudo se ven compensados por la necesidad imperiosa de proteger la salud de los consumidores y cumplir las normas legales en aplicaciones sensibles. Los aceros no conformes son adecuados para muchas aplicaciones de moldeo de uso general, pero plantean riesgos inaceptables para los productos alimentarios, médicos o farmacéuticos.
Guía de aceros para moldes de inyección que cumplen la normativa FDA/CE
Conozca la selección, las aplicaciones, las especificaciones técnicas y las mejores prácticas para obtener piezas médicas y alimentarias seguras.
Guía completa de soluciones de acero para moldes de inyección que cumplen la normativa FDA/CE
Principales características y propiedades de los aceros conformados
El rendimiento de un acero para moldes conforme viene dictado por varias características críticas:
1. Resistencia a la corrosión:
① Mecanismo: se consigue principalmente mediante la adición de cromo (normalmente >12%), que forma una capa de óxido de cromo (Cr₂O₃) pasiva, tenaz y autorreparable sobre la superficie del acero. El molibdeno (Mo) refuerza aún más la resistencia, especialmente contra la corrosión por picadura y por rendija causada por cloruros.
② Importancia: Evita la formación de óxido que puede contaminar las piezas, alterar el acabado superficial y obstruir los canales de enfriamiento. Crucial para moldear resinas corrosivas (p. ej., PVC, acetales con ciertos aditivos) o cuando los moldes están expuestos a entornos húmedos o productos químicos de esterilización.
③ Medición: A menudo se evalúa mediante ensayos de niebla salina (ASTM B117), resistencia a productos químicos específicos o pruebas electroquímicas. El Número Equivalente de Resistencia a las Picaduras (PREN = %Cr + 3.3 * %Mo + 16 * %N) es un indicador común para los aceros inoxidables.
2. Dureza y resistencia al desgaste:
① Mecanismo: se consigue mediante elementos de aleación (como el carbono en los aceros inoxidables martensíticos) y tratamiento térmico (temple y revenido) o endurecimiento por precipitación.
② Importancia: Determina la capacidad del molde para soportar el desgaste abrasivo de los plásticos reforzados (p. ej., polímeros reforzados con vidrio), la acción de deslizamiento de los componentes del molde y las indentaciones. Repercute directamente en la vida útil del molde y en los intervalos de mantenimiento.
③ Valores típicos: Los aceros inoxidables martensíticos (p. ej., 420 modificado) pueden alcanzar 48-54 HRC. Los aceros inoxidables PH también pueden alcanzar niveles de dureza elevados. Los grados austeníticos son más blandos (normalmente <30 HRC en estado recocido).
3. Maquinabilidad:
① Factores: Influenciado por la dureza, la tenacidad, la tendencia al endurecimiento por deformación y la conductividad térmica. Los aceros inoxidables, en particular los grados austeníticos, son conocidos por ser "gomosos" y tener una alta tasa de endurecimiento por deformación, lo que requiere herramientas, velocidades de corte y avances específicos. Los grados resulfurados (p. ej., 303) ofrecen una mecanizabilidad mejorada pero pueden tener una resistencia a la corrosión ligeramente reducida y no siempre se prefieren para aplicaciones de alta pureza.
② Importancia: Repercute en el coste y el tiempo necesarios para la fabricación del molde.
4. Pulibilidad:
① Factores: Depende de la limpieza del acero (bajas inclusiones), la homogeneidad y la dureza. Se utilizan procesos de fabricación especializados como la refundición por electroescoria (ESR) para producir aceros más limpios (p. ej., Stavax ESR) con excelente capacidad de pulido.
② Importancia: Crucial para lograr acabados de piezas de alto brillo, garantizar una fácil expulsión de la pieza y mejorar la limpieza por higiene. Las aplicaciones médicas y ópticas suelen exigir acabados SPI A1 o A2.
5. Soldabilidad:
① Factores: Varía significativamente entre los tipos de acero. Los aceros inoxidables austeníticos son generalmente soldables. Los aceros inoxidables martensíticos requieren precalentamiento, materiales de aporte específicos y tratamiento térmico posterior a la soldadura para restaurar las propiedades y evitar el agrietamiento.
② Importancia: Esencial para la reparación o modificación del molde. Una soldadura inadecuada puede comprometer la resistencia a la corrosión y las propiedades mecánicas en la zona afectada por el calor.
6. Conductividad térmica:
① Valores: Los aceros inoxidables suelen tener una conductividad térmica más baja (por ejemplo, 15-25 W/m·K) en comparación con aceros de herramientas comunes como el P20 (~29-34 W/m·K) o el H13 (~25 W/m·K), y significativamente más baja que las aleaciones de cobre utilizadas para insertos (~200-380 W/m·K).
② Importancia: Afecta a la eficiencia de calentamiento y enfriamiento del molde, lo que puede repercutir en los tiempos de ciclo y la calidad de las piezas (p. ej., alabeo, marcas de hundimiento). Los diseños de molde pueden necesitar canales de enfriamiento más extensos o estratégicamente ubicados.
7. Estabilidad dimensional:
① Factores: Resistencia a la distorsión durante el tratamiento térmico y bajo carga térmica cíclica durante el moldeo.
② Importancia: Fundamental para mantener tolerancias estrechas en moldes de precisión durante largas series de producción. Los aceros inoxidables PH suelen presentar una buena estabilidad dimensional debido a sus procesos de endurecimiento a menor temperatura.
8. Pureza y homogeneidad:
① Factores: Se consigue mediante procesos avanzados de fabricación de acero (p. ej., ESR, refundición por arco en vacío - VAR). Reduce las inclusiones no metálicas (sulfuros, óxidos, silicatos).
② Importancia: Mejora la pulibilidad, la tenacidad, la resistencia a la fatiga y la resistencia a la corrosión. Crucial para moldes de alto rendimiento.
Selección del núcleo y proceso de validación de los aceros para moldes conformes
Más que un «principio de funcionamiento» del propio acero, el proceso crítico consiste en seleccionar y validar el acero para una aplicación conforme.
1. Definir los requisitos de la aplicación:
① Identificar el producto final (envase alimentario, producto sanitario, etc.).
② Determinar el panorama normativo específico (FDA, CE, directivas/normas específicas).
③ Especifique el polímero que se va a moldear (tipo, cargas, aditivos, potencial de desgasificación corrosiva).
④ Definir el volumen de producción previsto, la vida útil del molde y la calidad requerida de la pieza (acabado superficial, tolerancias).
2. Selección inicial del material:
① Consulte las fichas técnicas y certificaciones del proveedor para conocer las declaraciones de conformidad con la FDA/CE o la idoneidad para el contacto con alimentos o productos médicos.
② Dar prioridad a los grados de acero inoxidable conocidos por su inercia y resistencia a la corrosión (por ejemplo, 316L, grados 420 modificados, aceros inoxidables PH).
③ Considerar las propiedades mecánicas necesarias (dureza, resistencia al desgaste) en función del polímero y del volumen de producción.
3. Evaluación detallada de las propiedades del acero:
① Resistencia a la corrosión: ajuste el perfil de corrosión del acero al polímero, a los agentes de limpieza y al entorno de funcionamiento.
② Maquinabilidad y pulibilidad: Evalúe si el acabado superficial requerido puede lograrse de forma rentable.
③ Resistencia al desgaste: Garantice la idoneidad para materiales abrasivos, si los hay.
④ Propiedades térmicas: considere su impacto en la duración del ciclo y diseñe la refrigeración en consecuencia.
4. Verificación y documentación del proveedor:
① Solicite una Declaración de Conformidad (DoC) al proveedor de acero, especialmente para los mercados de la CE. Este documento debe declarar la conformidad con la normativa pertinente (por ejemplo, (CE) 1935/2004).
② Garantizar la trazabilidad completa del material (números de colada, certificaciones de lote).
③ Verifique cualquier afirmación de conformidad con la FDA (por ejemplo, material incluido en la lista de GRAS, o que cumpla los requisitos del 21 CFR para aplicaciones específicas).
5. Consideraciones sobre el diseño del molde:
① Diseño para facilitar la limpieza: evitar esquinas internas afiladas, puntos muertos; especificar radios adecuados.
② Garantice una refrigeración adecuada para compensar la menor conductividad térmica, si procede.
③ Seleccionar las especificaciones de acabado superficial adecuadas.
6. Fabricación de moldes y tratamiento de superficies:
① Utilizar técnicas de mecanizado adecuadas para el acero seleccionado.
② Si se utilizan revestimientos, asegúrese de que el propio material de revestimiento cumple la normativa FDA/CE para la aplicación prevista.
③ Alcanzar meticulosamente el nivel de pulido especificado.
7. Validación y pruebas (potencialmente):
① En el caso de aplicaciones críticas, puede ser necesario realizar pruebas de migración en la pieza moldeada final para confirmar que no se están filtrando sustancias no deseadas desde el molde (a través de la pieza) en cantidades que superan los límites reglamentarios. Esto suele ser responsabilidad del fabricante de alimentos o productos sanitarios, pero el material del molde es una aportación clave.
② Realizar pruebas funcionales del molde para garantizar el rendimiento.
8. Establecer protocolos de limpieza y mantenimiento:
Desarrollar y documentar procedimientos de limpieza y mantenimiento del molde utilizando agentes y métodos de limpieza conformes que no comprometan la superficie del acero ni su conformidad.
Consideraciones clave para la aplicación y el uso
Cuando se trabaja con aceros para moldes que cumplen la normativa FDA/CE, hay que tener en cuenta varios factores críticos:
1. Especificidades reglamentarias:
① FDA : Principalmente 21 CFR Parte 177 (Aditivos alimentarios indirectos: Polímeros) y Parte 178 (Aditivos alimentarios indirectos: Adhesivos y componentes de recubrimientos). El acero inoxidable está generalmente reconocido como seguro (GRAS) bajo 21 CFR 182/184 para muchas aplicaciones de contacto con alimentos si se formula correctamente.
② CE: Reglamento (CE) n.º 1935/2004 (marco), Reglamento (CE) n.º 2023/2006 (Buenas Prácticas de Fabricación - GMP). Para los metales faltan medidas armonizadas específicas de la UE, por lo que a menudo se recurre a legislaciones nacionales (p. ej., las recomendaciones del BfR alemán) o a las directrices del Consejo de Europa sobre metales y aleaciones utilizados en materiales en contacto con alimentos. Una Declaración de Conformidad es fundamental.
2. Certificación y trazabilidad de materiales:
Exija y conserve siempre los certificados de fábrica y las declaraciones de conformidad de los proveedores. La trazabilidad por número de colada es esencial para el control de calidad y la gestión de las retiradas.
3. Diseño de moldes para facilitar la limpieza:
Nunca se insistirá lo suficiente en este aspecto. Los moldes deben diseñarse para que puedan limpiarse fácilmente y a fondo. Esto incluye:
① Radios generosos en las esquinas.
② Evitar socavones o elementos que atrapen material.
③ Acabados superficiales de alta calidad (a menudo se prefiere SPI A2 o mejor).
④ Fácil desmontaje para su limpieza en caso necesario.
4. Requisitos de acabado superficial:
Las aplicaciones médicas y alimentarias a menudo requieren superficies muy lisas (p. ej., Ra < 0.4 µm o mejor) para evitar la adhesión microbiana y facilitar la limpieza. El acero elegido debe ser capaz de lograr y mantener este acabado.
5. Impacto del procesado de polímeros:
Ciertos polímeros (p. ej., PVC, POM, algunos grados ignífugos) pueden liberar subproductos corrosivos (p. ej., HCl, formaldehído) durante el moldeo, especialmente a temperaturas elevadas o si los tiempos de permanencia son demasiado largos. El acero del molde debe ser capaz de resistir estas sustancias químicas.
6. Protocolos de mantenimiento y limpieza:
① Utilice productos de limpieza compatibles con el grado específico de acero inoxidable. Evite los cloruros (a menos que el acero sea muy resistente como el 316L o grados especializados) y los abrasivos fuertes que puedan dañar la capa pasiva o el acabado superficial.
② Los programas de limpieza regulares son vitales para evitar la acumulación de residuos.
③ La pasivación (un tratamiento químico para mejorar la capa pasiva) puede ser necesaria tras el mecanizado, la soldadura o si la superficie se contamina.
7. Evaluación de costes y riesgos:
El mayor coste inicial de los aceros conformes debe sopesarse frente a los importantes riesgos del incumplimiento, como la retirada de productos, las sanciones legales, los daños a la marca y los posibles perjuicios a los consumidores.
Guía de diseño y aplicación de moldes conformes
1. Buenas prácticas en la selección de acero:
① Prioriza el acero inoxidable: para la mayoría de las aplicaciones FDA/EC, el acero inoxidable es la elección por defecto.
② Adaptar la resistencia a la corrosión a la aplicación:
• Para piezas alimentarias/médicas en general con polímeros no agresivos: El inoxidable 420 modificado (por ejemplo, Stavax ESR, Moldmax HH con una manipulación adecuada) puede ser excelente.
• Para polímeros agresivos (PVC, retardantes de llama) o alta humedad/esterilización: Se recomiendan aceros inoxidables de aleación superior como AISI 316L, Uddeholm Corrax, o grados equivalentes con resistencia superior a la corrosión por picaduras y grietas.
③ Considere las necesidades de dureza: Para resinas abrasivas o series largas, elija un grado templable (inoxidable martensítico o PH). Para piezas más sencillas con resinas no abrasivas, los grados austeníticos pueden ser suficientes si la duración del ciclo no se ve críticamente afectada por su menor conductividad térmica.
④ Verifique la documentación del proveedor: insista siempre en los certificados de conformidad y en los informes de ensayo de materiales.
2. Mejores prácticas de diseño de moldes:
① Radios y ángulos de calado: incorpora radios generosos en todas las esquinas internas (mínimo 0,5 mm, preferiblemente mayores) para facilitar la limpieza y reducir las concentraciones de tensión. Asegura ángulos de calado adecuados para una fácil expulsión de la pieza.
② Acabado superficial: Especifique el mayor pulido superficial práctico (p. ej., SPI A2/A1, pulido de diamante) en las superficies de la cavidad. Esto facilita la expulsión de la pieza, mejora la limpiabilidad y reduce la adhesión microbiana.
③ Ventilación: Garantice una ventilación adecuada para evitar bolsas de gas, que pueden provocar defectos en la pieza y requerir una limpieza agresiva.
④ Diseño del sistema de refrigeración: Tenga en cuenta la menor conductividad térmica de los aceros inoxidables. Optimice la disposición, el diámetro y la proximidad de los canales de refrigeración a la superficie de la cavidad. Considere la refrigeración conformada para piezas complejas.
⑤ Evite los puntos muertos: elimine mediante el diseño las áreas donde el material o los fluidos de limpieza puedan estancarse.
⑥ Flujo de material: asegure trayectorias de flujo de material suaves para evitar la degradación y facilitar la limpieza.
3. Técnicas de mecanizado y pulido:
① Herramientas: Utilice herramientas de corte afiladas con ángulo de desprendimiento positivo, preferiblemente grados recubiertos diseñados para aceros inoxidables.
② Parámetros de corte: Emplee velocidades y avances adecuados. A menudo se utilizan velocidades más bajas y avances más altos para los aceros inoxidables austeníticos para evitar el endurecimiento por deformación. Utilice abundante refrigerante.
③ Pulido: Utilice un enfoque sistemático, avanzando a través de granos abrasivos más finos. Asegúrese de que cada grano elimine completamente las marcas de la etapa anterior. Para los aceros de alta pureza (grados ESR/VAR), lograr un acabado espejo es más fácil. Evite la contaminación cruzada de herramientas utilizadas en aceros al carbono.
4. Montaje y manipulación de moldes:
① Mantener la limpieza durante todo el proceso de montaje.
② Utilice lubricantes apropiados y conformes para las piezas móviles si es necesario, asegurándose de que son adecuados para la aplicación (por ejemplo, lubricantes de grado alimentario H1).
5. Tratamiento posterior a la fabricación:
Pasivación: Considere pasivar los moldes de acero inoxidable después de todas las operaciones de mecanizado, rectificado y pulido, especialmente si pudo haber contaminación por hierro libre procedente del utillaje. Este proceso químico (que normalmente utiliza soluciones de ácido nítrico o ácido cítrico) elimina el hierro libre y refuerza la capa pasiva natural de óxido de cromo, maximizando la resistencia a la corrosión.
Problemas comunes y soluciones con aceros para moldes conformes
Incluso con una selección cuidadosa, pueden surgir problemas.
1. Corrosión o manchas inesperadas:
Causa: Grado de acero incorrecto para el polímero/entorno, agentes de limpieza agresivos (especialmente los que contienen cloruros), contaminación por utillaje de acero al carbono, deterioro de la capa pasiva, hendiduras.
Solución:
① Verificar la idoneidad del grado de acero. Mejorar si es necesario.
② Utilizar sólo productos de limpieza recomendados y sin cloruros.
③ Garantizar una pasivación adecuada tras el mecanizado o la reparación.
④ Limpie y seque bien los moldes después de usarlos.
⑤ Rediseñar para eliminar las grietas si son el origen de la corrosión por hendiduras.
2. Dificultad para alcanzar/mantener un alto nivel de polaco:
Causa: Grado de acero no apto para un pulido alto (altas inclusiones), técnica de pulido inadecuada, daño superficial durante la manipulación o la limpieza.
Solución:
① Seleccionar aceros de grado ESR/VAR de gran pureza para acabados espejo.
② Formar al personal en las técnicas correctas de pulido del acero inoxidable.
③ Aplique procedimientos de manipulación cuidadosos. Utilice herramientas blandas para la limpieza.
④ Considerar la posibilidad de aplicar recubrimientos duros (por ejemplo, CrN) para proteger el pulido en los inoxidables más blandos.
3. Desgaste prematuro con materiales abrasivos:
Causa: El acero seleccionado carece de dureza/resistencia al desgaste suficiente para polímeros reforzados con vidrio o con minerales.
Solución:
① Cambiar a un acero conforme más duro y resistente al desgaste (por ejemplo, inoxidable martensítico endurecido, inoxidable PH).
② Considere la posibilidad de revestimientos de PVD conformes con la FDA/CE (por ejemplo, grados específicos de TiN, CrN, DLC) sobre un sustrato de acero inoxidable adecuado.
③ Optimizar el diseño de las compuertas y las vías de flujo para minimizar el desgaste abrasivo.
4. Tiempos de ciclo más largos
Causa: Menor conductividad térmica del acero inoxidable en comparación con los aceros de herramienta estándar.
Solución:
① Optimizar el diseño del canal de refrigeración (más cerca de la cavidad, mayor flujo, refrigeración conformada).
② Considere el uso de insertos de alta conductividad (por ejemplo, aleaciones de cobre sin berilio, si su superficie puede hacerse conforme o si no entran en contacto con el producto) en áreas críticas, asegurándose de que también sean conformes o estén aisladas.
③ Ajuste cuidadosamente los parámetros de procesamiento.
5. 5. Agrietamiento de los componentes del molde:
Causa: Común en el contacto deslizante de acero inoxidable sobre acero inoxidable bajo carga elevada sin lubricación adecuada.
Solución:
① Si es posible, utilice calidades de acero inoxidable diferentes para las piezas de contacto.
② Aplicar tratamientos o revestimientos superficiales antidesgaste conformes.
③ Garantice una lubricación adecuada con lubricantes conformes con FDA/EC (por ejemplo, H1 de grado alimentario).
④ Mejorar el acabado superficial y el diseño de las holguras.
6 Problemas de soldadura/reparación:
Causa: Procedimiento de soldadura incorrecto, material de aporte inadecuado, falta de tratamiento térmico previo/posterior para grados martensíticos.
Solución:
① Siga estrictamente las recomendaciones de soldadura del proveedor de acero.
② Utilizar materiales de relleno a juego o recomendados.
③ Realizar los tratamientos térmicos necesarios previos y posteriores a la soldadura para restablecer las propiedades mecánicas y la resistencia a la corrosión.
④ Pasivar la zona de soldadura después de la reparación.
Lista de comprobación del diseño/Ayuda a la decisión para seleccionar acero conforme
Esta lista de control simplificada puede orientar el proceso de selección inicial:
1. Aplicación y requisitos reglamentarios:
① ¿Contacto con alimentos? (Especifique tipo de alimento, duración/temperatura del contacto).
② ¿Dispositivo médico? (Especifique la clase, el tipo de contacto - por ejemplo, externo, interno).
③ ¿Farmacéutica? (Especifique la aplicación).
④ Normativa aplicable: FDA (¿partes del 21 CFR?), CE (¿1935/2004, BPF?), ¿Otras (leyes nacionales, normas específicas)?
⑤ ¿Se requiere declaración de conformidad?
2. Polímero a moldear:
① ¿Tipo de polímero (por ejemplo, PP, PE, PC, PET, PVC, POM, silicona, TPE)?
② ¿Aditivos (por ejemplo, fibras de vidrio, retardantes de llama, colorantes)?
③ ¿Potencial de desgasificación corrosiva? (Sí/No/Potencialmente)
3. Requisitos de moldeado y producción:
① ¿Volumen de producción previsto (bajo/medio/alto)?
② ¿Vida útil requerida del moho?
③ ¿Acabado superficial requerido (por ejemplo, SPI C1, B2, A2, óptico)?
④ ¿Tolerancias críticas?
⑤ ¿Complejidad del diseño de moldes?
4. Consideraciones sobre las propiedades del acero:
① ¿Nivel de resistencia a la corrosión necesario (estándar/alto/muy alto)?
② ¿Necesita dureza/resistencia al desgaste (baja/media/alta)?
③ ¿Preocupaciones de maquinabilidad? (Restricciones de presupuesto/tiempo).
④ ¿Es posible el pulido al nivel requerido?
⑤ ¿Impacto de la conductividad térmica en la duración del ciclo (aceptable/necesita mitigación)?
5. Proveedor y coste:
① ¿Disponibilidad de grados conformes certificados?
② ¿Fiabilidad del proveedor y asistencia técnica?
③ Restricciones presupuestarias (¿equilibrio entre costes, riesgos y resultados?)
④ ¿Trazabilidad asegurada?
Consejo de decisión: en caso de duda, opte por una mayor resistencia a la corrosión y consulte a proveedores de acero de confianza especializados en materiales para industrias reguladas. Priorice siempre la seguridad y el cumplimiento normativo.
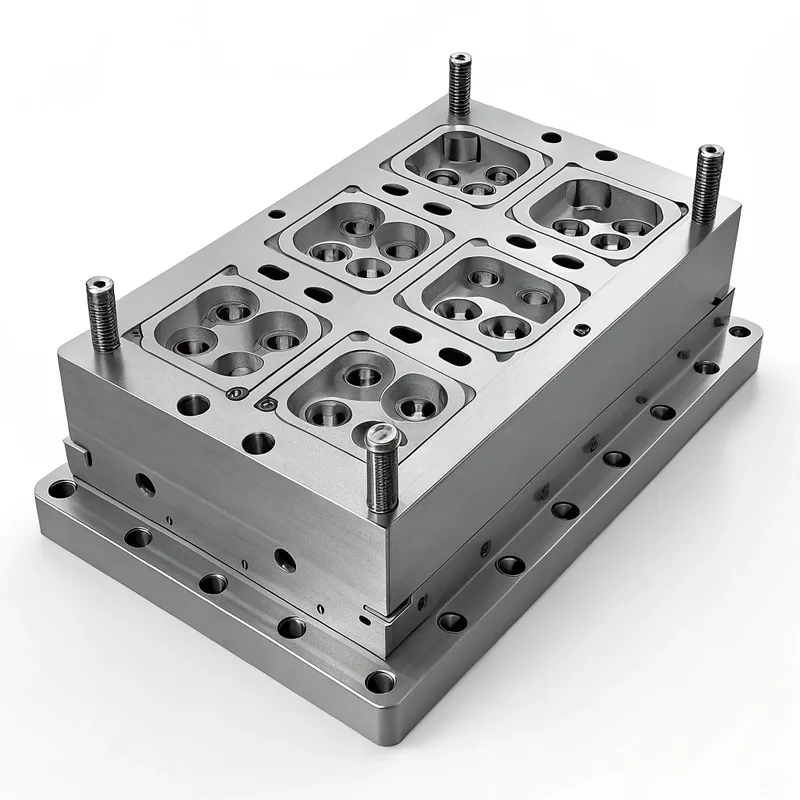
- Definición del acero para moldes de inyección conforme a la FDA/CE
- Clasificación y tipos de aceros para moldes conformados
- Escenarios de aplicación y casos de uso típicos
- Ventajas de los aceros para moldes conformes con la FDA/CE
- Desventajas y limitaciones de los aceros para moldes conformes a la FDA/CE
- Breve comparación con aceros no conformes
¿Por qué aparecen las marcas de hundimiento en el moldeo por inyección y cómo solucionarlas?
Las marcas de hundimiento — esas depresiones molestas en la superficie de una pieza moldeada que sería perfecta — son uno de los defectos más comunes y visibles en el moldeo por inyección. Aparecen
¿Cuáles son las principales empresas de moldeo por inyección en India?
Fabricación de moldes de inyección en la India: una guía completa de aprovisionamiento. Está evaluando proveedores de piezas de plástico y alguien de su equipo ha preguntado por la India. Pregunta justa: el plástico moldeado por inyección de la India
Cómo limpiar correctamente un molde de inyección: Guía de un ingeniero de fábrica
Cuando su molde de inyección alcanza los 80.000 ciclos y los defectos superficiales empiezan a aumentar, la cuestión no es si limpiarlo, sino si lo ha estado limpiando de la manera correcta todo








