Définition de l'acier pour moules d'injection conforme à la directive FDA/EC
L'acier pour moules à injection conforme à la directive FDA/CE fait référence à des nuances d'acier spécifiques ou à des aciers ayant subi des traitements de surface particuliers, dont l'utilisation est jugée sûre pour la fabrication de moules destinés à produire des pièces entrant en contact direct ou indirect avec des aliments, des boissons, des dispositifs médicaux ou des produits pharmaceutiques.
1. Principes fondamentaux :
① Non-toxicité : l'acier ne doit pas libérer de substances nocives dans les produits qu'il contribue à fabriquer. Ses constituants ne doivent pas migrer dans les produits alimentaires ou médicaux en quantités susceptibles de mettre en danger la santé humaine.
② Résistance à la corrosion : une résistance élevée à la corrosion est primordiale, empêchant la formation de rouille ou d’autres produits de réaction susceptibles de contaminer les pièces moulées. Ceci est particulièrement important lors du moulage de polymères corrosifs ou lorsque les moules sont soumis à des agents de nettoyage agressifs ou à des environnements humides.
③ Inertie : l'acier ne doit pas provoquer de modification inacceptable de la composition du produit alimentaire ou médical, ni détériorer ses caractéristiques organoleptiques (goût, odeur).
④ Nettoyabilité : la surface du moule doit pouvoir être nettoyée facilement et efficacement et, si nécessaire, stérilisée pour prévenir la contamination microbienne. Cela implique souvent un poli de haute qualité.
2. Concepts de base :
① Conformité FDA : Aux États-Unis, la FDA réglemente les matériaux entrant en contact avec les aliments au titre du Title 21 du Code of Federal Regulations (CFR). Bien que la FDA n'« approuve » généralement pas directement les aciers pour moules, les matériaux utilisés doivent être « généralement reconnus comme sûrs » (GRAS) ou répondre à des exigences spécifiques pour les substances en contact alimentaire (FCS). Les aciers inoxydables sont souvent préférés en raison de leur inertie et de leur résistance à la corrosion.
② Conformité CE : dans l’Union européenne, le Règlement (CE) n° 1935/2004 est le règlement-cadre pour les matériaux en contact avec les aliments (MCA). Il stipule que les matériaux ne doivent pas céder leurs constituants aux aliments en quantités susceptibles de mettre en danger la santé humaine, de modifier de façon inacceptable la composition des aliments ou d’en détériorer les propriétés organoleptiques. Pour les métaux et alliages, les mesures spécifiques sont moins harmonisées à l’échelle de l’UE que pour les plastiques, mais des exigences générales de sécurité s’appliquent, et la législation nationale ou les normes industrielles (comme celles du Conseil de l’Europe) fournissent souvent des orientations. Les bonnes pratiques de fabrication (BPF) selon le Règlement (CE) n° 2023/2006 sont également essentielles.
Classification et types d'aciers pour moules conformes
Les aciers pour moules conformes à la directive FDA/EC peuvent être classés en fonction de divers critères, ce qui aide les fabricants à sélectionner l'option la plus adaptée à leurs besoins spécifiques.
1. Par composition matérielle :
① Aciers inoxydables :
• Aciers inoxydables austénitiques (par exemple, AISI 304, 316, 316L) : Ils offrent une excellente résistance à la corrosion et une bonne aptitude au formage, mais leur dureté est généralement plus faible, à moins qu'ils ne soient travaillés à froid. Les nuances 316/316L sont souvent préférées pour leur meilleure résistance à la corrosion, en particulier contre les chlorures.
• Aciers inoxydables martensitiques (par exemple, AISI 420, 420 modifié, 440B/C) : Ils peuvent être traités thermiquement pour atteindre une dureté et une résistance à l'usure élevées, ce qui les rend appropriés pour les arêtes de coupe ou les zones à forte usure dans les moules. Ils offrent une bonne résistance à la corrosion, bien qu'elle soit généralement inférieure à celle des nuances austénitiques. Des nuances comme le Stavax ESR d'Uddeholm (420 modifié) sont spécialement conçues pour les moules exigeant une polissabilité et une résistance à la corrosion élevées.
• Aciers inoxydables à durcissement par précipitation (PH) (par exemple, 17-4 PH) : Combinent une bonne résistance à la corrosion avec une résistance et une dureté élevées, obtenues par un seul traitement thermique à basse température.
② Aciers à outils spéciaux (avec caractéristiques ou revêtements conformes) : certains aciers à outils trempés à cœur ou cémentés peuvent être utilisés si leur composition est intrinsèquement sûre ou s'ils sont traités avec des revêtements de surface conformes FDA/CE (par ex. certains revêtements PVD comme le TiN ou le CrN s'ils sont certifiés). La lixiviabilité du matériau de base est un facteur clé.
2. Par niveau de résistance à la corrosion :
① Résistance à la corrosion à usage général : Convient aux polymères et environnements moins agressifs (par exemple, certains aciers inoxydables de la série 400).
② Haute résistance à la corrosion : essentielle pour le moulage de polymères agressifs (par ex. PVC, plastiques ignifuges qui libèrent des gaz corrosifs) ou pour les moules fonctionnant dans des environnements humides/à condensation ou soumis à un nettoyage fréquent et agressif (par ex. 316L, nuances martensitiques spécialisées comme le Stavax ESR).
3. Par la dureté et la résistance à l'usure :
① Aciers à dureté plus faible : plus faciles à usiner, mais peuvent offrir une durée de vie du moule plus courte pour les matériaux abrasifs ou la production à grand volume (par exemple, les aciers inoxydables austénitiques recuits).
② Aciers à haute dureté : offrent une excellente résistance à l'usure et une grande longévité du moule, mais peuvent être plus difficiles à usiner et à polir (par ex. aciers inoxydables martensitiques trempés).
4. En fonction de l'orientation de la réglementation (bien qu'il y ait souvent des chevauchements) :
① Aciers répondant principalement aux directives de la FDA : Souvent sélectionnés en fonction de l'usage historique, du statut GRAS et des certifications des fournisseurs pour le contact alimentaire.
② Aciers répondant principalement aux réglementations CE : sélectionnés sur la base de la conformité au règlement (CE) 1935/2004 et aux mesures spécifiques pertinentes ou aux directives nationales, exigeant souvent une déclaration de conformité (DoC) du fournisseur.
Remarque : de nombreux aciers inoxydables de haute qualité satisfont intrinsèquement aux exigences des directives de la FDA et de la CE en raison de leur nature inerte et de leur résistance à la corrosion.
Scénarios d'application et cas d'utilisation typiques
Les aciers pour moules conformes à la norme FDA/EC sont indispensables dans les industries où la sécurité et l'hygiène des produits ne sont pas négociables.
1. Emballage des aliments et des boissons :
① Contenants et couvercles : Moules d'injection pour produire des pots de yaourt, des barquettes de beurre, des plateaux alimentaires, des bouchons et des fermetures. L'acier doit résister à la corrosion causée par les acides alimentaires et les agents de nettoyage.
② Couverts et ustensiles : moules pour couverts en plastique jetables ou réutilisables.
③ Exemple : une entreprise laitière a besoin de moules pour des pots de yaourt en PP (polypropylène). Un acier inoxydable martensitique comme l'AISI 420 modifié est choisi pour sa bonne aptitude au polissage (pour un démoulage facile et l'hygiène) et sa résistance à la corrosion face aux éventuels résidus d'acide lactique et aux solutions de nettoyage.
2. Dispositifs médicaux :
① Instruments et composants chirurgicaux : Moules pour outils chirurgicaux jetables, composants de dispositifs de diagnostic et systèmes d'administration de médicaments (par exemple, pièces d'inhalateurs, composants de seringues).
② Moules de dispositifs implantables (indirect) : bien que l'implant final puisse être en silicone ou en PEEK, les moules de ces composants doivent respecter des normes strictes de propreté et de non-contamination.
③ Exemple : fabrication de moules pour des boîtiers en polycarbonate (PC) destinés à des équipements d'analyse sanguine. Un acier inoxydable de haute pureté et résistant à la corrosion comme l'Uddeholm Corrax (un acier inoxydable à durcissement par précipitation) peut être choisi pour son excellente stabilité dimensionnelle, sa résistance à la corrosion et sa facilité de nettoyage, essentielles pour prévenir la contamination croisée.
3. Emballage pharmaceutique :
① Moules pour plaquettes thermoformées de comprimés : Moules pour former les cavités dans les emballages blister pharmaceutiques.
② Bouchons et fermetures de flacons : moules de précision pour garantir l'intégrité de l'étanchéité et la non-contamination des produits stériles.
③ Exemple : moules pour des bouchons en PEHD (polyéthylène haute densité) destinés à des flacons de médicaments. Un acier comme le 316L Stainless peut être utilisé lorsque la résistance à des produits chimiques spécifiques ou à des méthodes de stérilisation est primordiale.
4. Produits pour bébés :
① Biberons, tétines, sucettes : Moules pour articles entrant en contact oral direct avec les nourrissons.
② Jouets destinés à être portés à la bouche : où les composants plastiques sont moulés par injection.
③ Exemple : moules pour des tétines de biberon en silicone. L'acier du moule doit être hautement polissable pour obtenir une finition de surface lisse sur la pièce en silicone et ne doit libérer aucune substance nocive. Un acier inoxydable de haute qualité est essentiel.
5. Emballage des produits cosmétiques :
Contenants pour crèmes et lotions : Moules pour pots, tubes et distributeurs où la pureté du produit est importante.
6. Fabrication de produits en silicone :
De nombreux produits en silicone, en particulier ceux de qualité médicale et alimentaire (par exemple, les ustensiles de cuisson, les joints, les tubes), sont moulés par injection. L'acier du moule doit être compatible avec le traitement du silicone (souvent à des températures élevées) et garantir la pureté de la pièce finale en silicone. Une bonne aptitude au polissage est également essentielle pour faciliter le démoulage des pièces en silicone.
Avantages des aciers pour moules conformes à la directive FDA/EC
L'utilisation d'aciers pour moules conformes offre des avantages significatifs qui vont au-delà du simple respect des réglementations.
1. Sécurité accrue du produit : minimise le risque de migration de substances nocives du moule vers le produit, protégeant la santé du consommateur.
2. Conformité réglementaire : garantit le respect des réglementations strictes de la FDA et de la CE, en évitant les problèmes juridiques, les amendes et les rappels de produits.
3. Protection de la marque et réputation : démontre un engagement envers la qualité et la sécurité, renforçant la confiance dans la marque et celle des consommateurs.
4. Qualité de produit améliorée : La résistance à la corrosion empêche la rouille et d'autres contaminants d'altérer la surface des pièces moulées, ce qui se traduit par une meilleure qualité esthétique et moins de rebuts.
5. Durée de vie prolongée du moule dans des environnements spécifiques : Résistant aux polymères corrosifs (par exemple, le PVC, certains retardateurs de flamme) et aux agents de nettoyage agressifs, ce qui prolonge la durée de vie opérationnelle du moule.
6. Risque de contamination réduit : Les surfaces lisses et hautement polissables inhérentes à de nombreux aciers conformes sont plus faciles à nettoyer et moins susceptibles d'abriter des bactéries ou des résidus.
7. Accès au marché : La conformité est souvent une condition préalable à la vente de produits sur des marchés majeurs comme les États-Unis et l'Europe.
Inconvénients et limites des aciers pour moules conformes à la directive FDA/EC
Bien qu'ils soient très avantageux, ces aciers spécialisés s'accompagnent également de certaines considérations.
1. Coût des matériaux plus élevé : les aciers conformes, en particulier les aciers inoxydables à haute teneur en chrome et les nuances spéciales, sont généralement plus coûteux que les aciers à outils standard comme le P20 ou le H13.
2. Difficultés d'usinabilité : certains aciers inoxydables, en particulier les grades austénitiques, peuvent être plus difficiles à usiner (par ex. durcissement par écrouissage, conductivité thermique plus faible) que les aciers à moule conventionnels, ce qui peut augmenter le temps et le coût de fabrication.
3. Conductivité thermique plus faible : De nombreux aciers inoxydables ont une conductivité thermique inférieure à celle des aciers à outils standard. Cela peut affecter les durées de cycle en moulage par injection, nécessitant une conception de moule soignée avec des canaux de refroidissement optimisés.
4. Limitations de dureté (pour certaines nuances) : Les aciers inoxydables austénitiques (par exemple, 304, 316) ne peuvent pas être durcis par traitement thermique et offrent une résistance à l'usure inférieure à celle des aciers à outils trempés, ce qui les rend moins adaptés aux matériaux très abrasifs, sauf si des traitements de surface spécifiques sont appliqués. Les nuances martensitiques surmontent cela mais peuvent présenter une résistance à la corrosion légèrement inférieure à celle des meilleures nuances austénitiques.
5. Exigences de soudage spécifiques : La réparation ou la modification des moules fabriqués en aciers inoxydables nécessite souvent des procédures de soudage spécialisées et des matériaux d'apport pour maintenir la résistance à la corrosion et l'intégrité structurelle.
6. Risque de grippage : Certains aciers inoxydables sont sujets au grippage (une forme d'usure causée par l'adhérence entre des surfaces glissantes) s'ils ne sont pas correctement lubrifiés ou si la conception du composant n'en tient pas compte.
Brève comparaison avec les aciers non conformes
Aciers non conformes (par ex. P20, H13 – lorsqu'ils sont non revêtus et en contact direct avec des produits alimentaires/médicaux) :
① Avantage : Coût inférieur, usinabilité généralement meilleure, conductivité thermique plus élevée, bonne dureté et ténacité.
② Inconvénient : sujet à la corrosion, risque de lixiviation d’éléments d’alliage (par ex. chrome, molybdène, vanadium sous formes non stabilisées) dans les produits, non adapté au contact alimentaire/médical direct sans revêtements conformes, risque de non-conformité réglementaire et de rappels de produits.
Résumé de la comparaison :
Le choix d'aciers conformes à la directive FDA/CE est principalement motivé par des impératifs de sécurité et de réglementation. Bien qu'ils puissent poser des problèmes de coût et de fabrication, ceux-ci sont souvent compensés par l'impératif de protéger la santé des consommateurs et de se conformer aux normes légales dans les applications sensibles. Les aciers non conformes conviennent à de nombreuses applications de moulage à usage général, mais présentent des risques inacceptables pour les produits alimentaires, médicaux ou pharmaceutiques.
Guide des aciers pour moules d'injection conformes à la directive FDA/EC
Découvrez la sélection, les applications, les spécifications techniques et les meilleures pratiques pour des pièces alimentaires et médicales sûres.
Guide complet des solutions en acier pour moules d'injection conformes à la directive FDA/EC
Principales caractéristiques et propriétés des aciers conformes
Les performances d'un acier pour moules conformes sont dictées par plusieurs caractéristiques essentielles :
1. Résistance à la corrosion :
① Mécanisme : obtenu principalement par l'ajout de chrome (généralement >12%), qui forme une couche d'oxyde de chrome (Cr₂O₃) passive, tenace et autoréparatrice à la surface de l'acier. Le molybdène (Mo) améliore encore la résistance, notamment contre la corrosion par piqûres et par crevasses causée par les chlorures.
② Importance : empêche la formation de rouille qui peut contaminer les pièces, altérer la finition de surface et obstruer les canaux de refroidissement. Cruciale pour le moulage de résines corrosives (par ex. PVC, acétals avec certains additifs) ou lorsque les moules sont exposés à des environnements humides ou à des produits chimiques de stérilisation.
③ Mesure : souvent évaluée par des essais au brouillard salin (ASTM B117), la résistance à des produits chimiques spécifiques ou des essais électrochimiques. Le nombre équivalent de résistance à la piqûration (PREN = %Cr + 3,3 * %Mo + 16 * %N) est un indicateur courant pour les aciers inoxydables.
2. Dureté et résistance à l'usure :
① Mécanisme : obtenu grâce à des éléments d'alliage (comme le carbone dans les aciers inoxydables martensitiques) et à un traitement thermique (trempe et revenu) ou à un durcissement par précipitation.
② Importance : détermine la capacité du moule à résister à l'usure abrasive des plastiques chargés (par ex. polymères chargés de verre), à l'action de glissement des composants du moule et aux indentations. Impacte directement la durée de vie du moule et les intervalles de maintenance.
③ Valeurs typiques : les aciers inoxydables martensitiques (par exemple, le 420 modifié) peuvent atteindre 48-54 HRC. Les aciers inoxydables PH peuvent également atteindre des niveaux de dureté élevés. Les nuances austénitiques sont plus tendres (généralement <30 HRC à l'état recuit).
3. Usinabilité :
① Facteurs : Influencé par la dureté, la ténacité, la tendance à l'écrouissage et la conductivité thermique. Les aciers inoxydables, en particulier les nuances austénitiques, sont connus pour être « collants » et présenter un taux d'écrouissage élevé, nécessitant un outillage, des vitesses de coupe et des avances spécifiques. Les nuances resulfurisées (par exemple, 303) offrent une usinabilité améliorée mais peuvent présenter une résistance à la corrosion légèrement réduite et ne sont pas toujours privilégiées pour les applications de haute pureté.
② Importance : impacte le coût et le temps nécessaires à la fabrication du moule.
4. Polissage :
① Facteurs : Dépend de la propreté de l'acier (faible taux d'inclusions), de l'homogénéité et de la dureté. Des procédés de fabrication spécialisés comme la refusion sous laitier électroconducteur (ESR) sont utilisés pour produire des aciers plus propres (par exemple, Stavax ESR) dotés d'une excellente aptitude au polissage.
② Importance : cruciale pour obtenir des finitions de pièces à haute brillance, garantir une éjection facile des pièces et améliorer la facilité de nettoyage pour l'hygiène. Les applications médicales et optiques exigent souvent des finitions SPI A1 ou A2.
5. Soudabilité :
① Facteurs : Varie considérablement selon les types d'acier. Les aciers inoxydables austénitiques sont généralement soudables. Les aciers inoxydables martensitiques nécessitent un préchauffage, des matériaux d'apport spécifiques et un traitement thermique après soudage pour restaurer les propriétés et prévenir la fissuration.
② Importance : essentielle pour la réparation ou la modification du moule. Un soudage inadéquat peut compromettre la résistance à la corrosion et les propriétés mécaniques dans la zone affectée thermiquement.
6. Conductivité thermique :
① Valeurs : Les aciers inoxydables ont généralement une conductivité thermique plus faible (par exemple, 15-25 W/m·K) que les aciers à outils courants comme le P20 (~29-34 W/m·K) ou le H13 (~25 W/m·K), et nettement inférieure à celle des alliages de cuivre utilisés pour les inserts (~200-380 W/m·K).
② Importance : affecte l'efficacité du chauffage et du refroidissement du moule, ce qui peut avoir un impact sur les durées de cycle et la qualité des pièces (par ex. gauchissement, retassures). Les conceptions de moules peuvent nécessiter des canaux de refroidissement plus étendus ou stratégiquement placés.
7. Stabilité dimensionnelle :
① Facteurs : Résistance à la déformation lors du traitement thermique et sous charge thermique cyclique pendant le moulage.
② Importance : essentielle pour maintenir des tolérances serrées dans les moules de précision sur de longues séries de production. Les aciers inoxydables PH présentent souvent une bonne stabilité dimensionnelle en raison de processus de durcissement à plus basse température.
8. Pureté et homogénéité :
① Facteurs : Obtenu grâce à des procédés d'élaboration avancés de l'acier (par exemple, ESR, refusion à l'arc sous vide - VAR). Réduit les inclusions non métalliques (sulfures, oxydes, silicates).
② Importance : améliore la polissabilité, la ténacité, la résistance à la fatigue et la résistance à la corrosion. Cruciale pour les moules haute performance.
Processus de sélection et de validation des noyaux pour les aciers pour moules conformes
Plutôt qu'un « principe de fonctionnement » de l'acier lui-même, le processus critique consiste à sélectionner et valider l'acier pour une application conforme.
1. Définir les exigences de l'application :
① Identifier le produit final (contenant alimentaire, dispositif médical, etc.).
② Déterminer le paysage réglementaire spécifique (FDA, CE, directives/normes spécifiques).
③ Spécifier le polymère à mouler (type, charges, additifs, potentiel de dégazage corrosif).
④ Définir le volume de production prévu, la durée de vie du moule et la qualité requise des pièces (état de surface, tolérances).
2. Examen initial du matériel :
① Consulter les fiches techniques et les certifications des fournisseurs pour connaître les déclarations de conformité FDA/EC ou l'aptitude au contact alimentaire/médical.
② Donner la priorité aux qualités d'acier inoxydable connues pour leur inertie et leur résistance à la corrosion (par exemple, 316L, qualités 420 modifiées, aciers inoxydables PH).
③ Tenir compte des propriétés mécaniques nécessaires (dureté, résistance à l'usure) en fonction du polymère et du volume de production.
3. Évaluation détaillée des propriétés de l'acier :
① Résistance à la corrosion : Adapter le profil de corrosion de l'acier au polymère, aux agents de nettoyage et à l'environnement d'exploitation.
② Usinabilité et polissabilité : évaluez si la finition de surface requise peut être obtenue de manière économique.
③ Résistance à l'usure : assurez l'adéquation aux matériaux abrasifs, le cas échéant.
④ Propriétés thermiques : tenez compte de l'impact sur la durée du cycle et concevez le refroidissement en conséquence.
4. Vérification et documentation du fournisseur :
① Demander une déclaration de conformité (DoC) au fournisseur d'acier, en particulier pour les marchés de la CE. Ce document doit attester de la conformité avec les réglementations en vigueur (par exemple, (CE) 1935/2004).
② Assurer la traçabilité complète des matériaux (numéros de chauffe, certifications de lots).
③ Vérifier toute allégation de conformité à la FDA (par exemple, matériel répertorié comme GRAS, ou répondant aux exigences du 21 CFR pour des applications spécifiques).
5. Considérations relatives à la conception des moules :
① Concevoir pour faciliter le nettoyage : éviter les angles internes aigus, les points morts ; spécifier des rayons appropriés.
② Assurer un refroidissement adéquat pour compenser une conductivité thermique plus faible, le cas échéant.
③ Sélectionner les spécifications de finition de surface appropriées.
6. Fabrication des moules et traitement de surface :
① Utiliser les techniques d'usinage appropriées pour l'acier sélectionné.
② Si des revêtements sont utilisés, s'assurer que le matériau de revêtement lui-même est conforme à la directive FDA/CE pour l'application envisagée.
③ Atteindre méticuleusement le niveau de polissage spécifié.
7. Validation et essais (potentiellement) :
① Pour les applications critiques, des essais de migration sur la pièce moulée finale peuvent être nécessaires pour confirmer qu'aucune substance non intentionnelle ne s'échappe du moule (via la pièce) dans des quantités dépassant les limites réglementaires. Cette responsabilité incombe généralement au fabricant de l'aliment ou du dispositif médical, mais le matériau du moule est un élément clé.
② Effectuer des essais fonctionnels sur les moules pour s'assurer de leur performance.
8. Établir des protocoles de nettoyage et d'entretien :
Élaborer et documenter des procédures de nettoyage et d'entretien du moule à l'aide d'agents nettoyants et de méthodes conformes qui ne compromettent pas la surface de l'acier ou la conformité.
Principales considérations relatives à la mise en œuvre et à l'utilisation
Plusieurs facteurs critiques doivent être pris en compte lors de l'utilisation d'aciers pour moules conformes à la directive FDA/EC :
1. Spécificités réglementaires :
① FDA : Principalement 21 CFR Part 177 (Additifs alimentaires indirects : polymères) et Part 178 (Additifs alimentaires indirects : adhésifs et composants de revêtements). L'acier inoxydable est généralement reconnu comme sûr (GRAS) selon 21 CFR 182/184 pour de nombreuses applications de contact alimentaire s'il est correctement formulé.
② CE : Règlement (CE) n° 1935/2004 (cadre), Règlement (CE) n° 2023/2006 (bonnes pratiques de fabrication - BPF). Pour les métaux, des mesures harmonisées spécifiques de l’UE font défaut, de sorte que les législations nationales (par ex. les recommandations allemandes du BfR) ou les lignes directrices du Conseil de l’Europe sur les métaux et alliages utilisés dans les matériaux en contact avec les aliments sont souvent citées en référence. Une déclaration de conformité est essentielle.
2. Certification et traçabilité des matériaux :
Il faut toujours exiger et conserver les certificats des usines et les déclarations de conformité des fournisseurs. La traçabilité par numéro de chaleur est essentielle pour le contrôle de la qualité et la gestion des rappels.
3. Conception des moules pour la nettoyabilité :
On ne saurait trop insister sur ce point. Les moules doivent être conçus pour être facilement et complètement nettoyés. Cela inclut :
① Rayons généreux dans les angles.
② Éviter les contre-dépouilles ou les caractéristiques qui emprisonnent le matériau.
③ Finitions de surface de haute qualité (SPI A2 ou mieux souvent préféré).
④ Démontage facile pour le nettoyage si nécessaire.
4. Exigences en matière de finition de surface :
Les applications médicales et alimentaires nécessitent souvent des surfaces très lisses (par ex. Ra < 0,4 µm ou mieux) pour prévenir l'adhérence microbienne et faciliter le nettoyage. L'acier choisi doit être capable d'atteindre et de maintenir cette finition.
5. Impact de la transformation des polymères :
Certains polymères (par exemple, le PVC, le POM, certains grades ignifugés) peuvent libérer des sous-produits corrosifs (par exemple, HCl, formaldéhyde) pendant le moulage, en particulier à des températures élevées ou si les temps de séjour sont trop longs. L'acier du moule doit pouvoir résister à ces produits chimiques.
6. Protocoles d'entretien et de nettoyage :
① Utiliser des produits de nettoyage compatibles avec la qualité spécifique de l'acier inoxydable. Évitez les chlorures (sauf si l'acier est très résistant comme le 316L ou les nuances spécialisées) et les abrasifs puissants qui pourraient endommager la couche passive ou la finition de la surface.
② Il est essentiel de procéder à des nettoyages réguliers pour éviter l'accumulation de résidus.
③ La passivation (traitement chimique visant à renforcer la couche passive) peut être nécessaire après un usinage, un soudage ou si la surface est contaminée.
7. Évaluation des coûts et des risques :
Le coût initial plus élevé des aciers conformes doit être mis en balance avec les risques importants liés à la non-conformité, notamment les rappels de produits, les sanctions juridiques, les atteintes à la marque et les préjudices potentiels pour les consommateurs.
Guide de conception et de mise en œuvre des moules conformes
1. Meilleures pratiques en matière de sélection de l'acier :
① Privilégier l'acier inoxydable : Pour la plupart des applications FDA/EC, l'acier inoxydable est le choix par défaut.
② Adapter la résistance à la corrosion à l'application :
• Pour les pièces alimentaires/médicales générales avec des polymères non agressifs : L'acier inoxydable 420 modifié (par exemple, Stavax ESR, Moldmax HH avec une manipulation appropriée) peut être excellent.
• Pour les polymères agressifs (PVC, retardateurs de flamme) ou l'humidité élevée/la stérilisation : Il est recommandé d'utiliser des aciers inoxydables fortement alliés tels que AISI 316L, Uddeholm Corrax, ou des nuances équivalentes présentant une résistance supérieure à la corrosion par piqûres et par crevasses.
③ Tenez compte des besoins en dureté : pour les résines abrasives ou les longues séries, choisissez une nuance trempable (inox martensitique ou à durcissement par précipitation). Pour des pièces plus simples avec des résines non abrasives, les nuances austénitiques peuvent suffire si la durée du cycle n'est pas gravement affectée par leur plus faible conductivité thermique.
④ Vérifier la documentation du fournisseur : exigez toujours des certificats de conformité et des rapports d'essai des matériaux.
2. Meilleures pratiques en matière de conception de moules :
① Rayons et angles de dépouille : Intégrez des rayons généreux dans tous les coins internes (minimum 0,5 mm, de préférence plus grands) afin de faciliter le nettoyage et de réduire les concentrations de contraintes. Assurez-vous que les angles de dépouille sont adéquats pour une éjection facile de la pièce.
② Finition de surface : spécifier le poli de surface le plus élevé possible (par ex. SPI A2/A1, poli diamant) sur les surfaces de la cavité. Cela facilite le démoulage, améliore la nettoyabilité et réduit l'adhérence microbienne.
③ Évents : assurez une ventilation adéquate pour éviter les pièges à gaz, qui peuvent entraîner des défauts de pièce et nécessiter un nettoyage agressif.
④ Conception du système de refroidissement : tenez compte de la conductivité thermique plus faible des aciers inoxydables. Optimisez la disposition, le diamètre et la proximité des canaux de refroidissement par rapport à la surface de la cavité. Envisagez un refroidissement conforme pour les pièces complexes.
⑤ Évitez les zones mortes : éliminez par la conception les zones où la matière ou les fluides de nettoyage peuvent stagner.
⑥ Écoulement de la matière : assurez des trajets d'écoulement de matière fluides pour prévenir la dégradation et faciliter le nettoyage.
3. Techniques d'usinage et de polissage :
① Outillage : Utilisez des outils de coupe affûtés, à coupe positive, de préférence des nuances revêtues conçues pour les aciers inoxydables.
② Paramètres de coupe : utilisez des vitesses et des avances appropriées. Des vitesses plus faibles et des avances plus élevées sont souvent employées pour les aciers inoxydables austénitiques afin d’éviter l’écrouissage. Utilisez beaucoup de liquide de refroidissement.
③ Polissage : adoptez une approche systématique, en progressant à travers des grains abrasifs de plus en plus fins. Assurez-vous que chaque grain élimine complètement les marques de l'étape précédente. Pour les aciers de haute pureté (nuances ESR/VAR), obtenir un poli miroir est plus facile. Évitez la contamination croisée par des outils utilisés sur des aciers au carbone.
4. Assemblage et manipulation des moules :
① Maintenir la propreté tout au long du processus d'assemblage.
② Utiliser des lubrifiants appropriés et conformes pour les pièces mobiles si nécessaire, en veillant à ce qu'ils soient adaptés à l'application (par exemple, des lubrifiants H1 de qualité alimentaire).
5. Traitement post-fabrication :
Passivation : Envisagez de passiver les moules en acier inoxydable après toutes les opérations d'usinage, de rectification et de polissage, surtout si une contamination par du fer libre provenant de l'outillage a pu se produire. Ce procédé chimique (utilisant généralement des solutions d'acide nitrique ou d'acide citrique) élimine le fer libre et renforce la couche passive naturelle d'oxyde de chrome, maximisant la résistance à la corrosion.
Problèmes courants et solutions pour les aciers pour moules conformes
Même avec une sélection rigoureuse, des problèmes peuvent survenir.
1. Corrosion ou taches inattendues :
Cause : nuance d’acier inadaptée au polymère/à l’environnement, agents de nettoyage agressifs (surtout ceux contenant du chlorure), contamination provenant d’un outillage en acier au carbone, dégradation de la couche passive, crevasses.
Solution proposée :
① Vérifier l'adéquation de la qualité de l'acier. Améliorer la qualité de l'acier si nécessaire.
② N'utilisez que des produits de nettoyage recommandés et exempts de chlorure.
③ Assurer une passivation correcte après usinage ou réparation.
④ Nettoyer et sécher soigneusement les moules après utilisation.
⑤ Modifier la conception pour éliminer les crevasses si elles sont la source de la corrosion par crevasses.
2. Difficulté à obtenir/maintenir un niveau élevé de polonais :
Cause : nuance d'acier inadaptée à un poli élevé (nombreuses inclusions), technique de polissage inappropriée, endommagement de la surface lors de la manipulation ou du nettoyage.
Solution proposée :
① Choisir des aciers de qualité ESR/VAR de haute pureté pour les finitions miroirs.
② Former le personnel aux techniques correctes de polissage de l'acier inoxydable.
③ Mettre en œuvre des procédures de manipulation prudentes. Utiliser des outils doux pour le nettoyage.
④ Envisager des revêtements durs conformes (par exemple, CrN) pour protéger le poli sur les qualités d'acier inoxydable plus tendres.
3. Usure prématurée avec des matériaux abrasifs :
Cause : l'acier sélectionné manque de dureté/résistance à l'usure suffisante pour les polymères chargés de verre ou de minéraux.
Solution proposée :
① Passer à un acier conforme plus dur et résistant à l'usure (par exemple, un acier inoxydable martensitique durci, un acier inoxydable PH).
② Envisager des revêtements PVD conformes à la directive FDA/CE (par exemple, des qualités spécifiques de TiN, CrN, DLC) sur un substrat en acier inoxydable approprié.
③ Optimiser la conception des vannes et des voies d'écoulement pour minimiser l'usure par abrasion.
4. Des temps de cycle plus longs
Cause : conductivité thermique plus faible de l'acier inoxydable par rapport aux aciers à outils standard.
Solution proposée :
① Optimiser la conception des canaux de refroidissement (plus près de la cavité, augmentation du débit, refroidissement conforme).
② Envisagez d’utiliser des inserts à haute conductivité (par ex. des alliages de cuivre sans béryllium, si leur surface peut être rendue conforme ou s’ils n’entrent pas en contact avec le produit) dans les zones critiques, en veillant à ce qu’ils soient également conformes ou isolés.
③ Ajuster soigneusement les paramètres de traitement.
5. Galvanisation des composants du moule :
Cause : fréquent en cas de contact glissant inox-sur-inox sous forte charge sans lubrification adéquate.
Solution proposée :
① Utiliser si possible des qualités d'acier inoxydable différentes pour les composants assemblés.
② Appliquer des traitements de surface ou des revêtements anti-gravillons conformes.
③ Assurez une lubrification adéquate avec des lubrifiants conformes FDA/EC (par exemple, de qualité alimentaire H1).
④ Améliorer la finition de la surface et concevoir pour les dégagements.
6 Problèmes liés à la soudure/réparation :
Cause : procédure de soudage incorrecte, mauvais métal d'apport, absence de traitement thermique de préchauffage/postchauffage pour les nuances martensitiques.
Solution proposée :
① Suivre strictement les recommandations de soudage du fournisseur d'acier.
② Utiliser des matériaux de remplissage assortis ou recommandés.
③ Effectuer les traitements thermiques préchauffage et post-soudage nécessaires pour restaurer les propriétés mécaniques et la résistance à la corrosion.
④ Passivation de la zone de soudure après réparation.
Liste de contrôle de la conception/aide à la décision pour le choix de l'acier conforme
Cette liste de contrôle simplifiée peut guider le processus de sélection initial :
1. Application et exigences réglementaires :
① Contact avec les aliments ? (Préciser le type d'aliment, la durée/température du contact).
② Dispositif médical ? (Précisez la classe, le type de contact - par exemple, externe, interne).
③ Pharmaceutique ? (Précisez l'application).
④ Réglementations applicables : FDA (21 CFR parts ?), CE (1935/2004, GMP ?), autres (lois nationales, normes spécifiques) ?
⑤ Déclaration de conformité requise ?
2. Polymère à mouler :
① Type de polymère (par exemple, PP, PE, PC, PET, PVC, POM, Silicone, TPE) ?
② Additifs (par exemple, fibres de verre, retardateurs de flamme, colorants) ?
③ Potentiel de dégagement gazeux corrosif ? (Oui/Non/Potentiellement)
3. Exigences en matière de moule et de production :
① Volume de production prévu (faible/moyen/élevé) ?
② Durée de vie des moules requise ?
③ Finition de surface requise (par exemple, SPI C1, B2, A2, optique) ?
④ Tolérances critiques ?
⑤ Complexité de la conception des moules ?
4. Considérations sur les propriétés de l'acier :
① Niveau de résistance à la corrosion requis (standard/élevé/très élevé) ?
② Dureté/résistance à l'usure nécessaire (faible/moyenne/élevée) ?
③ Problèmes d'usinabilité ? (contraintes de budget/temps).
④ La polissabilité au niveau requis est-elle réalisable ?
⑤ Impact de la conductivité thermique sur la durée du cycle (acceptable/nécessite une atténuation) ?
5. Fournisseur et coût :
① Disponibilité de grades certifiés conformes ?
② Fiabilité des fournisseurs et assistance technique ?
③ Contraintes budgétaires (équilibre entre les coûts, les risques et les performances) ?
④ Traçabilité assurée ?
Conseil de décision : En cas de doute, optez pour une résistance à la corrosion plus élevée et consultez des fournisseurs d'aciers réputés spécialisés dans les matériaux destinés aux industries réglementées. Privilégiez toujours la sécurité et la conformité.
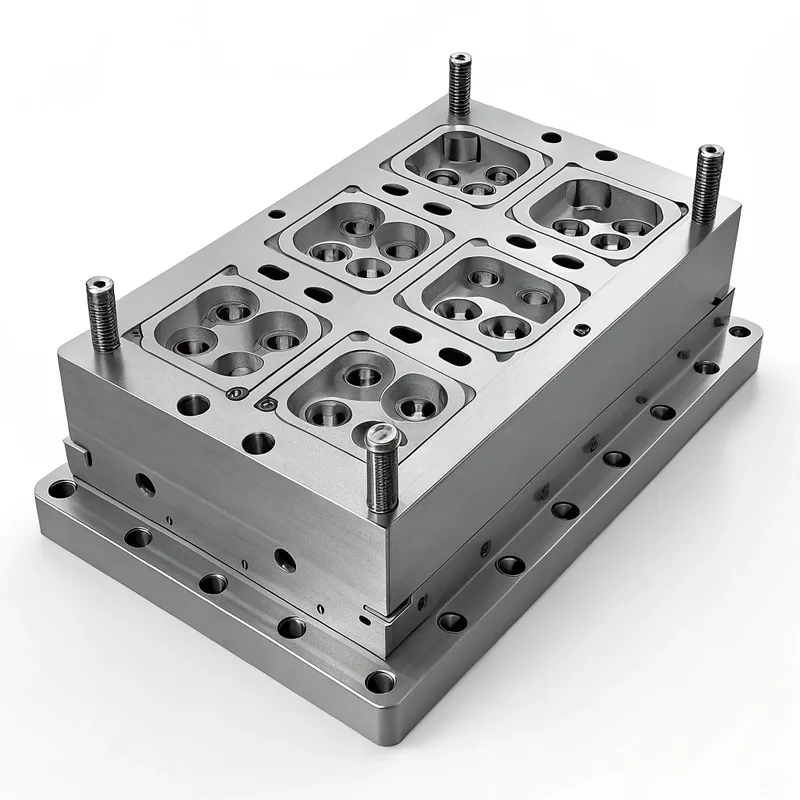
- Définition de l'acier pour moules d'injection conforme à la directive FDA/EC
- Classification et types d'aciers pour moules conformes
- Scénarios d'application et cas d'utilisation typiques
- Avantages des aciers pour moules conformes à la directive FDA/EC
- Inconvénients et limites des aciers pour moules conformes à la directive FDA/EC
- Brève comparaison avec les aciers non conformes
Pourquoi les marques d'affaissement en moulage par injection apparaissent-elles — et comment les corriger ?
Les marques d'affaissement — ces dépressions ennuyeuses sur la surface d'une pièce moulée par ailleurs parfaite — sont un des défauts les plus courants et visibles dans le moulage par injection. Elles apparaissent
Quelles sont les principales entreprises de moulage par injection en Inde ?
Fabrication de moules d'injection en Inde : un guide complet d'approvisionnement. Vous évaluez des fournisseurs de pièces plastiques, et quelqu'un de votre équipe a posé une question sur l'Inde. Question légitime — le plastique moulé par injection de l'Inde
Comment nettoyer correctement un moule d'injection : Guide d'un ingénieur d'usine
Lorsque votre moule à injection atteint 80 000 cycles et que les défauts de surface commencent à augmenter, la question n'est pas de savoir s'il faut le nettoyer — mais si vous l'avez nettoyé de la bonne manière depuis le début








