Определение стали для литьевых форм, соответствующей требованиям FDA/EC
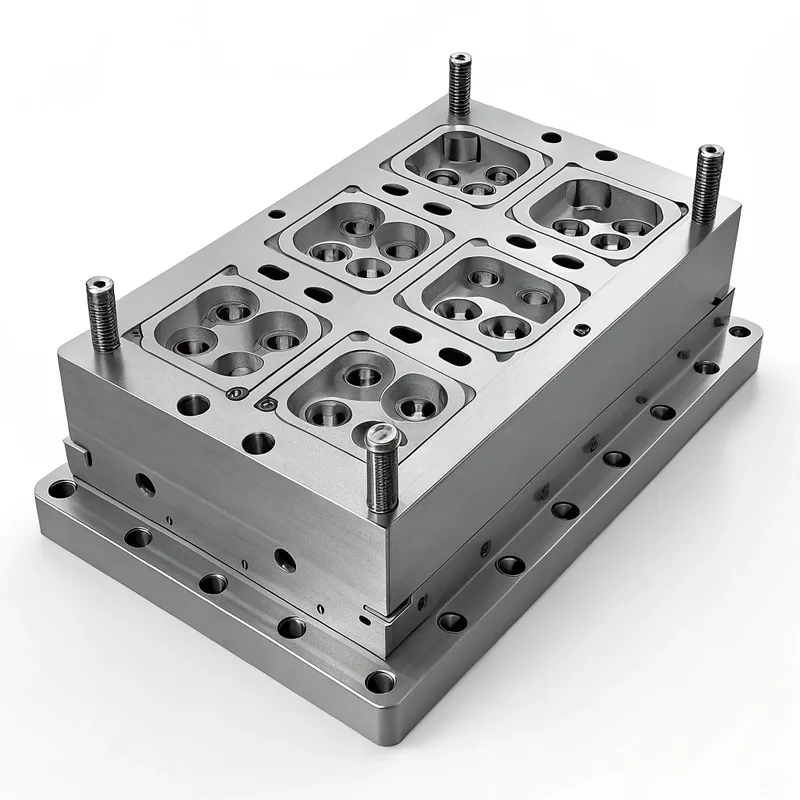
Сталь для литьевых форм, соответствующая требованиям FDA/EC, относится к определенным сортам стали или стали с определенной обработкой поверхности, которые считаются безопасными для использования в производстве литьевых форм, в которых изготавливаются детали, прямо или косвенно контактирующие с продуктами питания, напитками, медицинскими приборами или фармацевтической продукцией.
1. Основные принципы:
① Нетоксичность: Сталь не должна выделять вредные вещества в изделия, которые она помогает создавать. Её компоненты не должны мигрировать в пищевые или медицинские продукты в количествах, которые могут представлять опасность для здоровья человека.
② Устойчивость к коррозии: высокая устойчивость к коррозии имеет первостепенное значение, предотвращая образование ржавчины или других продуктов реакции, которые могут загрязнить формованные детали. Это особенно важно при формовании коррозионно-активных полимеров или когда пресс-формы подвергаются воздействию агрессивных чистящих средств или влажной среды.
③ Инертность: сталь не должна вызывать недопустимого изменения состава пищевого или медицинского продукта, а также не должна ухудшать его органолептические характеристики (вкус, запах).
④ Очищаемость: поверхность формы должна легко и эффективно очищаться и, при необходимости, стерилизоваться для предотвращения микробного загрязнения. Это часто подразумевает высококачественную полировку.
2. Основные понятия:
① Соответствие требованиям FDA: в Соединенных Штатах FDA регулирует материалы, контактирующие с пищевыми продуктами, в соответствии с Title 21 Свода федеральных нормативных актов (CFR). Хотя FDA обычно напрямую не «одобряет» стали для пресс-форм, используемые материалы должны быть «общепризнанно безопасными» (GRAS) или соответствовать конкретным требованиям к веществам, контактирующим с пищевыми продуктами (FCS). Нержавеющие стали часто предпочтительны из-за их инертности и коррозионной стойкости.
② Соответствие EC: В Европейском союзе Регламент (EC) № 1935/2004 является рамочным регламентом для материалов, контактирующих с пищевыми продуктами (FCM). Он устанавливает, что материалы не должны передавать свои компоненты пище в количествах, которые могут поставить под угрозу здоровье человека, недопустимо изменить состав пищи или ухудшить её органолептические свойства. Для металлов и сплавов конкретные меры менее гармонизированы в ЕС, чем для пластиков, но применяются общие требования безопасности, а национальное законодательство или отраслевые стандарты (например, стандарты Совета Европы) часто предоставляют руководство. Надлежащая производственная практика (GMP) согласно Регламенту (EC) № 2023/2006 также имеет решающее значение.
Классификация и типы соответствующих формовочных сталей
Формовочные стали, соответствующие требованиям FDA/EC, могут быть классифицированы по различным критериям, что помогает производителям выбрать наиболее подходящий вариант для своих конкретных нужд.
1. По составу материала:
① Нержавеющие стали:
• Аустенитные нержавеющие стали (например, AISI 304, 316, 316L): Обладают отличной коррозионной стойкостью и хорошей формуемостью, но обычно имеют более низкую твердость, если не подвергаются холодной обработке. Марки 316/316L часто предпочитают за более высокую коррозионную стойкость, особенно против хлоридов.
• Мартенситные нержавеющие стали (например, AISI 420, модифицированная 420, 440B/C): Могут подвергаться термообработке для достижения высокой твердости и износостойкости, что делает их подходящими для режущих кромок или участков с высоким уровнем износа в пресс-формах. Они обладают хорошей коррозионной стойкостью, хотя, как правило, меньшей, чем аустенитные сорта. Такие марки, как Uddeholm Stavax ESR (модифицированная 420), специально разработаны для пресс-форм, требующих высокой полируемости и коррозионной стойкости.
• Нержавеющие стали осадительной закалки (PH) (например, 17-4 PH): Сочетают в себе хорошую коррозионную стойкость с высокой прочностью и твердостью, достигаемыми с помощью одной низкотемпературной термической обработки.
② Специальные инструментальные стали (с соответствующими характеристиками или покрытиями): некоторые сквозные закалённые или цементированные инструментальные стали могут использоваться, если их состав изначально безопасен или если они обработаны поверхностными покрытиями, соответствующими требованиям FDA/EC (например, определёнными PVD-покрытиями, такими как TiN или CrN, при наличии сертификации). Выщелачиваемость базового материала является ключевым фактором.
2. По уровню коррозионной стойкости:
① Коррозионная стойкость общего назначения: подходит для менее агрессивных полимеров и сред (например, некоторые нержавеющие стали серии 400).
② Высокая устойчивость к коррозии: необходима для формования агрессивных полимеров (например, PVC, огнестойких пластиков, выделяющих коррозионные газы) или для пресс-форм, работающих во влажных/конденсирующих средах или подвергающихся частой, агрессивной очистке (например, 316L, специализированные мартенситные марки, такие как Stavax ESR).
3. По твердости и износостойкости:
① Стали с более низкой твёрдостью: Легче обрабатываются, но могут обеспечивать более короткий срок службы пресс-формы для абразивных материалов или крупносерийного производства (например, отожжённые аустенитные нержавеющие стали).
② Стали высокой твёрдости: обеспечивают отличную износостойкость и долговечность пресс-формы, но могут быть более сложными в механической обработке и полировке (например, закалённые мартенситные нержавеющие стали).
4. По направленности регулирования (хотя зачастую они пересекаются):
① Стали, преимущественно соответствующие руководствам FDA: Часто выбираются на основе исторического применения, статуса GRAS и сертификатов поставщиков для контакта с пищевыми продуктами.
② Стали, соответствующие прежде всего нормам ЕС: выбираются на основе соответствия (EC) 1935/2004 и соответствующим специальным мерам или национальным руководствам, что часто требует Декларации о соответствии (DoC) от поставщика.
Примечание: многие высококачественные нержавеющие стали изначально соответствуют требованиям как FDA, так и EC благодаря своей инертной природе и коррозионной стойкости.
Типичные сценарии применения и примеры использования
Формовочные стали, соответствующие требованиям FDA/EC, незаменимы в отраслях, где безопасность продукции и гигиена не являются обязательными.
1. Упаковка для продуктов питания и напитков:
① Контейнеры и крышки: пресс-формы для литья под давлением стаканчиков для йогурта, ванночек для масла, пищевых лотков, колпачков и укупорочных изделий. Сталь должна противостоять коррозии от пищевых кислот и чистящих средств.
② Столовые приборы и утварь: пресс-формы для одноразовых или многоразовых пластиковых столовых приборов.
③ Пример: молочной компании требуются пресс-формы для стаканчиков для йогурта из ПП (полипропилена). Мартенситная нержавеющая сталь, такая как модифицированная AISI 420, выбирается за хорошую полируемость (для лёгкого извлечения деталей и гигиены) и коррозионную стойкость к возможным остаткам молочной кислоты и моющим растворам.
2. Медицинские приборы:
① Хирургические инструменты и компоненты: Формы для одноразовых хирургических инструментов, компонентов диагностических устройств и систем доставки лекарств (например, деталей ингаляторов, компонентов шприцев).
② Пресс-формы для имплантируемых устройств (косвенно): хотя конечный имплант может быть из силикона или PEEK, пресс-формы для этих компонентов должны соответствовать строгим стандартам чистоты и отсутствия загрязнений.
③ Пример: изготовление пресс-форм для корпусов из поликарбоната (ПК) для оборудования анализа крови. Может быть выбрана высокочистая коррозионностойкая нержавеющая сталь, такая как Uddeholm Corrax (нержавеющая сталь дисперсионного твердения) за её отличную стабильность размеров, коррозионную стойкость и лёгкость очистки, что критически важно для предотвращения перекрёстного загрязнения.
3. Фармацевтическая упаковка:
① Формы для блистерной упаковки таблеток: Формы для образования ячеек в фармацевтической блистерной упаковке.
② Колпачки и укупорочные средства для флаконов: прецизионные пресс-формы для обеспечения герметичности уплотнения и защиты стерильных продуктов от загрязнения.
③ Пример: пресс-формы для крышек из ПЭВП (полиэтилена высокой плотности) для флаконов с лекарствами. Сталь, такая как нержавеющая 316L, может использоваться там, где первостепенное значение имеет устойчивость к определённым химикатам или методам стерилизации.
4. Детские товары:
① Бутылочки для кормления, соски, пустышки: пресс-формы для изделий, вступающих в прямой контакт со ртом младенцев.
② Игрушки, предназначенные для использования во рту: где пластиковые компоненты изготавливаются литьём под давлением.
③ Пример: пресс-формы для силиконовых сосок детских бутылочек. Сталь пресс-формы должна хорошо полироваться для получения гладкой поверхности силиконовой детали и не должна выделять никаких вредных веществ. Необходима высококачественная нержавеющая сталь.
5. Упаковка для косметики:
Контейнеры для кремов и лосьонов: пресс-формы для банок, тюбиков и дозаторов, где важна чистота продукта.
6. Производство силиконовых изделий:
Многие силиконовые изделия, особенно медицинского и пищевого назначения (например, посуда для выпечки, уплотнения, трубки), изготавливаются методом литья под давлением. Сталь для пресс-форм должна быть совместима с обработкой силикона (часто при высоких температурах) и обеспечивать чистоту конечной силиконовой детали. Высокая полируемость также важна для легкого извлечения силиконовых деталей.
Преимущества формовочных сталей, соответствующих требованиям FDA/EC
Использование соответствующих требованиям формовочных сталей дает значительные преимущества, помимо соответствия нормативным требованиям.
1. Повышенная безопасность продукции: минимизирует риск миграции вредных веществ из пресс-формы в изделие, защищая здоровье потребителя.
2. Соответствие нормативным требованиям: обеспечивает соблюдение строгих правил FDA и EC, избегая юридических проблем, штрафов и отзыва продукции.
3. Защита бренда и репутации: демонстрирует приверженность качеству и безопасности, повышая доверие к бренду и уверенность потребителей.
4. Повышенное качество продукции: коррозионная стойкость предотвращает появление ржавчины и других загрязнителей на поверхности отлитых деталей, что обеспечивает более высокое эстетическое качество и меньшее количество брака.
5. Увеличенный срок службы пресс-формы в специфических средах: Устойчивость к коррозионным полимерам (например, PVC, некоторым антипиренам) и агрессивным чистящим средствам, что обеспечивает более длительный срок эксплуатации пресс-формы.
6. Сниженный риск загрязнения: Гладкие, хорошо поддающиеся полировке поверхности, свойственные многим соответствующим сталям, легче чистить, и они менее склонны к удержанию бактерий или остатков.
7. Доступ к рынку: Соответствие требованиям часто является необходимым условием для продажи продукции на крупных рынках, таких как США и Европа.
Недостатки и ограничения формовочных сталей, соответствующих требованиям FDA/EC
При всей своей выгодности эти специализированные стали также имеют определенные особенности.
1. Более высокая стоимость материала: соответствующие стали, в частности высокохромистые нержавеющие стали и специальные марки, как правило, дороже стандартных инструментальных сталей, таких как P20 или H13.
2. Проблемы обрабатываемости: некоторые нержавеющие стали, особенно аустенитные марки, могут быть более сложными в обработке (например, наклеп, более низкая теплопроводность) по сравнению с обычными сталями для пресс-форм, что потенциально увеличивает время и стоимость изготовления.
3. Более низкая теплопроводность: многие нержавеющие стали имеют более низкую теплопроводность, чем стандартные инструментальные стали. Это может влиять на время цикла при литье под давлением, требуя тщательного проектирования пресс-формы с оптимизированными охлаждающими каналами.
4. Ограничения по твердости (для некоторых марок): аустенитные нержавеющие стали (например, 304, 316) не поддаются закалке термообработкой и обладают более низкой износостойкостью, чем закаленные инструментальные стали, что делает их менее пригодными для высокоабразивных материалов без применения специальной обработки поверхности. Мартенситные марки решают эту проблему, но могут иметь несколько более низкую коррозионную стойкость, чем лучшие аустенитные марки.
5. Особые требования к сварке: Ремонт или модификация пресс-форм из нержавеющих сталей часто требует специализированных сварочных процедур и присадочных материалов для сохранения коррозионной стойкости и структурной целостности.
6. Склонность к задирам: Некоторые нержавеющие стали склонны к задирам (форма износа, вызванная адгезией между скользящими поверхностями), если они недостаточно смазаны или если конструкция компонента не учитывает этого.
Краткое сравнение с несовместимыми сталями
Несоответствующие стали (например, P20, H13 — без покрытия и при прямом контакте с пищевыми/медицинскими продуктами):
① Преимущество: более низкая стоимость, в целом лучшая обрабатываемость, более высокая теплопроводность, хорошая твёрдость и вязкость.
② Недостаток: подвержен коррозии, возможно вымывание легирующих элементов (например, хрома, молибдена, ванадия в нестабилизированных формах) в изделия, непригоден для прямого контакта с пищевыми продуктами/медицинскими изделиями без соответствующих покрытий, риск несоответствия нормативным требованиям и отзыва продукции.
Сравнительная сводка:
Основной причиной выбора стали, соответствующей требованиям FDA/EC, является безопасность и необходимость соблюдения нормативных требований. Хотя они могут создавать проблемы с затратами и производством, они часто перевешиваются необходимостью защиты здоровья потребителей и соблюдения законодательных норм в ответственных областях применения. Стали, не соответствующие требованиям, подходят для многих видов формования общего назначения, но представляют собой неприемлемый риск для пищевых, медицинских или фармацевтических продуктов.
Руководство по сталям для литьевых форм, соответствующим требованиям FDA/EC
Узнайте о выборе, применении, технических характеристиках и передовых методах изготовления безопасных деталей для пищевой и медицинской промышленности.
Полное руководство по стальным решениям для литьевых форм, соответствующим требованиям FDA/EC
Основные характеристики и свойства соответствующих сталей
Рабочие характеристики стали для пресс-форм определяются несколькими важнейшими характеристиками:
1. Устойчивость к коррозии:
① Механизм: В основном достигается за счёт добавления хрома (обычно >12%), который образует пассивный, прочный и самовосстанавливающийся слой оксида хрома (Cr₂O₃) на поверхности стали. Молибден (Mo) дополнительно повышает стойкость, особенно к точечной и щелевой коррозии, вызываемой хлоридами.
② Значимость: предотвращает образование ржавчины, которая может загрязнять детали, изменять отделку поверхности и блокировать каналы охлаждения. Критически важно при литье коррозионно-активных смол (например, PVC, ацеталей с определенными добавками) или когда пресс-формы подвергаются воздействию влажной среды или стерилизующих химикатов.
③ Измерение: часто оценивается испытаниями в солевом тумане (ASTM B117), устойчивостью к определённым химикатам или электрохимическим тестированием. Эквивалентное число сопротивления питтингу (PREN = %Cr + 3.3 * %Mo + 16 * %N) является распространённым показателем для нержавеющих сталей.
2. Твердость и износостойкость:
① Механизм: Достигается за счёт легирующих элементов (например, углерода в мартенситных нержавеющих сталях) и термообработки (закалки и отпуска) или дисперсионного упрочнения.
② Значимость: определяет способность пресс-формы выдерживать абразивный износ от наполненных пластиков (например, стеклонаполненных полимеров), скользящее взаимодействие компонентов пресс-формы и вдавливания. Напрямую влияет на срок службы пресс-формы и интервалы обслуживания.
③ Типичные значения: мартенситные нержавеющие стали (например, модифицированная 420) могут достигать 48-54 HRC. Дисперсионно-твердеющие (PH) нержавеющие стали также могут достигать высокой твёрдости. Аустенитные марки более мягкие (обычно <30 HRC в отожжённом состоянии).
3. Обрабатываемость:
① Факторы: зависит от твердости, вязкости, склонности к наклепу и теплопроводности. Нержавеющие стали, особенно аустенитные марки, известны своей «вязкостью» и высокой скоростью наклепа, что требует специального инструмента, скоростей резания и подач. Сернистые марки (например, 303) обеспечивают улучшенную обрабатываемость, но могут иметь несколько сниженную коррозионную стойкость и не всегда предпочтительны для применений высокой чистоты.
② Значимость: влияет на стоимость и время, необходимые для изготовления пресс-формы.
4. Полируемость:
① Факторы: зависит от чистоты стали (низкое содержание включений), однородности и твердости. Специализированные производственные процессы, такие как электрошлаковый переплав (ESR), используются для получения более чистых сталей (например, Stavax ESR) с отличной полируемостью.
② Значимость: крайне важно для достижения высокоглянцевой отделки деталей, обеспечения легкого извлечения детали и повышения очищаемости для гигиены. Медицинские и оптические применения часто требуют отделки SPI A1 или A2.
5. Свариваемость:
① Факторы: значительно различается между типами стали. Аустенитные нержавеющие стали, как правило, свариваемы. Мартенситные нержавеющие стали требуют предварительного подогрева, специальных присадочных материалов и послесварочной термообработки для восстановления свойств и предотвращения растрескивания.
② Значимость: необходимо для ремонта или модификации пресс-формы. Неправильная сварка может ухудшить коррозионную стойкость и механические свойства в зоне термического влияния.
6. Теплопроводность:
① Значения: Нержавеющие стали обычно имеют более низкую теплопроводность (например, 15-25 Вт/м·К) по сравнению с распространёнными инструментальными сталями, такими как P20 (~29-34 Вт/м·К) или H13 (~25 Вт/м·К), и значительно ниже, чем у медных сплавов, используемых для вставок (~200-380 Вт/м·К).
② Значимость: влияет на эффективность нагрева и охлаждения пресс-формы, что может сказываться на времени цикла и качестве детали (например, коробление, утяжины). Конструкция пресс-формы может требовать более протяженных или стратегически расположенных каналов охлаждения.
7. Устойчивость размеров:
① Факторы: устойчивость к деформации при термообработке и при циклической тепловой нагрузке во время формования.
② Значимость: критически важно для поддержания жестких допусков в прецизионных пресс-формах при длительных производственных циклах. Дисперсионно-твердеющие нержавеющие стали часто демонстрируют хорошую размерную стабильность благодаря процессам упрочнения при более низких температурах.
8. Чистота и однородность:
① Факторы: достигается за счет передовых процессов производства стали (например, ESR, вакуумно-дуговой переплав — VAR). Снижает содержание неметаллических включений (сульфидов, оксидов, силикатов).
② Значимость: улучшает полируемость, ударную вязкость, усталостную прочность и коррозионную стойкость. Критически важно для высокопроизводительных пресс-форм.
Процесс выбора и валидации сердечника для соответствующих формовочных сталей
Вместо «принципа работы» самой стали, критически важный процесс заключается в выборе и валидации стали для соответствующего применения.
1. Определите требования к приложению:
① Определите конечный продукт (контейнер для пищевых продуктов, медицинское изделие и т.д.).
② Определите специфику нормативно-правовой базы (FDA, EC, специальные директивы/стандарты).
③ Укажите полимер для формования (тип, наполнители, добавки, возможность коррозионного газовыделения).
④ Определите ожидаемый объем производства, срок службы пресс-формы и требуемое качество детали (обработка поверхности, допуски).
2. Первоначальный отбор материала:
① Ознакомьтесь с техническими характеристиками и сертификатами поставщика на предмет соответствия требованиям FDA/EC или пригодности для контакта с пищевыми продуктами/медициной.
② Отдавайте предпочтение маркам нержавеющей стали, известным своей инертностью и коррозионной стойкостью (например, 316L, модифицированные марки 420, нержавеющие стали PH).
③ Учитывайте необходимые механические свойства (твердость, износостойкость) в зависимости от полимера и объема производства.
3. Детальная оценка свойств стали:
① Коррозионная стойкость: подбирайте коррозионный профиль стали в соответствии с полимером, чистящими средствами и условиями эксплуатации.
② Обрабатываемость и полируемость: оцените, можно ли достичь требуемой отделки поверхности экономически эффективно.
③ Износостойкость: обеспечьте пригодность для абразивных материалов, если таковые имеются.
④ Тепловые свойства: учитывайте влияние на время цикла и проектируйте охлаждение соответствующим образом.
4. Верификация и документация поставщика:
① Запросите у поставщика стали декларацию о соответствии (DoC), особенно для рынков ЕС. В этом документе должно быть указано соответствие соответствующим нормам (например, (EC) 1935/2004).
② Обеспечьте полную прослеживаемость материала (тепловые номера, сертификаты партии).
③ Проверьте любые заявления о соответствии требованиям FDA (например, материал внесен в список GRAS или соответствует требованиям 21 CFR для конкретных применений).
5. Конструкция пресс-формы:
① Проектируйте с учетом удобства очистки: избегайте острых внутренних углов, мертвых зон; указывайте соответствующие радиусы.
② Обеспечьте достаточное охлаждение, чтобы компенсировать более низкую теплопроводность, если это возможно.
③ Выберите соответствующие характеристики отделки поверхности.
6. Изготовление пресс-формы и обработка поверхности:
① Используйте соответствующие методы обработки для выбранной стали.
② Если используются покрытия, убедитесь, что сам материал покрытия соответствует требованиям FDA/EC для предполагаемого применения.
③ Тщательно добейтесь заданного уровня полировки.
7. Валидация и тестирование (потенциально):
① Для критически важных применений может потребоваться проведение миграционных испытаний конечной формованной детали для подтверждения того, что из формы (через деталь) не вытекают непредусмотренные вещества в количествах, превышающих нормативные ограничения. За это обычно отвечает производитель пищевых продуктов/медицинских изделий, но материал пресс-формы является ключевым фактором.
② Проведение функциональных испытаний пресс-форм для обеспечения их работоспособности.
8. Установите протоколы уборки и технического обслуживания:
Разработайте и задокументируйте процедуры очистки и обслуживания пресс-формы с использованием соответствующих чистящих средств и методов, не нарушающих поверхность стали и ее соответствие требованиям.
Основные соображения по внедрению и использованию
При работе с формовочными сталями, соответствующими требованиям FDA/EC, необходимо учитывать несколько критических факторов:
1. Нормативные особенности:
① FDA: главным образом 21 CFR Part 177 (косвенные пищевые добавки: полимеры) и Part 178 (косвенные пищевые добавки: клеи и компоненты покрытий). Нержавеющая сталь обычно признана безопасной (GRAS) в соответствии с 21 CFR 182/184 для многих применений, контактирующих с пищевыми продуктами, при условии правильного состава.
② EC: Регламент (EC) № 1935/2004 (Рамочный), Регламент (EC) № 2023/2006 (Надлежащая производственная практика - GMP). Для металлов отсутствуют конкретные гармонизированные меры ЕС, поэтому часто ссылаются на национальные законы (например, рекомендации немецкого BfR) или руководства Совета Европы по металлам и сплавам, используемым в материалах, контактирующих с пищевыми продуктами. Ключевым является Декларация о соответствии.
2. Сертификация и прослеживаемость материалов:
Всегда требуйте и сохраняйте сертификаты мельниц и декларации поставщиков о соответствии. Прослеживаемость по тепловому номеру необходима для контроля качества и управления отзывами.
3. Конструкция пресс-формы для очистки:
Это невозможно переоценить. Формы должны быть сконструированы таким образом, чтобы их можно было легко и тщательно очищать. Это включает в себя:
① Большие радиусы в углах.
② Избегайте подрезов или элементов, задерживающих материал.
③ Высококачественная отделка поверхности (предпочтительнее SPI A2 или лучше).
④ Легко разбирается для очистки при необходимости.
4. Требования к отделке поверхности:
Медицинские и пищевые применения часто требуют очень гладких поверхностей (например, Ra < 0,4 мкм или лучше) для предотвращения адгезии микробов и облегчения очистки. Выбранная сталь должна быть способна достигать и поддерживать такую отделку.
5. Влияние переработки полимеров:
Некоторые полимеры (например, ПВХ, ПОМ, некоторые огнестойкие марки) могут выделять коррозийные побочные продукты (например, HCl, формальдегид) во время формования, особенно при повышенных температурах или слишком длительном времени выдержки. Сталь пресс-формы должна быть способна противостоять этим химическим веществам.
6. Протоколы технического обслуживания и очистки:
① Используйте чистящие средства, совместимые с конкретной маркой нержавеющей стали. Избегайте хлоридов (если только сталь не обладает высокой стойкостью, например 316L или специализированные марки) и жестких абразивных средств, которые могут повредить пассивный слой или отделку поверхности.
② Регулярная уборка необходима для предотвращения накопления остатков.
③ Пассивация (химическая обработка для улучшения пассивного слоя) может потребоваться после механической обработки, сварки или в случае загрязнения поверхности.
7. Оценка затрат и рисков:
Более высокая первоначальная стоимость стали, соответствующей требованиям, должна быть сопоставлена со значительными рисками, связанными с несоответствием, включая отзыв продукции, судебные штрафы, ущерб бренду и потенциальный вред для потребителей.
Руководство по разработке и внедрению форм, соответствующих требованиям
1. Лучшие практики выбора стали:
① Отдавайте приоритет нержавеющей стали: Для большинства применений, соответствующих FDA/EC, нержавеющая сталь является выбором по умолчанию.
② Соответствие коррозионной стойкости условиям применения:
• Для общих пищевых/медицинских деталей с неагрессивными полимерами: Модифицированная нержавеющая сталь 420 (например, Stavax ESR, Moldmax HH при соответствующей обработке) может быть превосходной.
• Для агрессивных полимеров (ПВХ, антипирены) или высокой влажности/стерилизации: Рекомендуется использовать высоколегированные нержавеющие стали, такие как AISI 316L, Uddeholm Corrax или эквивалентные марки с превосходной стойкостью к точечной и щелевой коррозии.
③ Учитывайте требования к твёрдости: для абразивных смол или длительных производственных циклов выбирайте закаливаемую марку (мартенситную или PH нержавеющую). Для более простых деталей с неабразивными смолами аустенитных марок может быть достаточно, если время цикла не подвергается критическому влиянию их более низкой теплопроводности.
④ Проверка документации поставщика: всегда требуйте сертификаты соответствия и протоколы испытаний материала.
2. Лучшие практики проектирования пресс-форм:
① Радиусы и углы наклона: Предусматривайте большие радиусы во всех внутренних углах (минимум 0,5 мм, предпочтительно больше) для облегчения очистки и снижения концентрации напряжений. Обеспечьте достаточные углы наклона для лёгкого извлечения детали.
② Отделка поверхности: задайте максимально практичную полировку поверхности (например, SPI A2/A1, алмазную полировку) на поверхностях полости. Это способствует извлечению детали, улучшает очищаемость и снижает адгезию микроорганизмов.
③ Вентиляция: обеспечьте достаточную вентиляцию, чтобы предотвратить газовые ловушки, которые могут приводить к дефектам деталей и требовать агрессивной очистки.
④ Конструкция системы охлаждения: учитывайте более низкую теплопроводность нержавеющих сталей. Оптимизируйте расположение охлаждающих каналов, их диаметр и близость к поверхности полости. Рассмотрите конформное охлаждение для сложных деталей.
⑤ Избегайте застойных зон: исключайте в конструкции области, где может застаиваться материал или очищающие жидкости.
⑥ Течение материала: обеспечьте плавные пути течения материала, чтобы предотвратить деградацию и облегчить очистку.
3. Техники обработки и полировки:
① Инструмент: Используйте острый режущий инструмент с положительным передним углом, предпочтительно с покрытием, предназначенным для нержавеющих сталей.
② Параметры резания: используйте подходящие скорости и подачи. Для аустенитных нержавеющих сталей часто применяются более низкие скорости и более высокие подачи, чтобы избежать наклёпа. Используйте достаточное количество охлаждающей жидкости.
③ Полировка: используйте систематический подход, последовательно переходя к более мелким абразивным зёрнам. Убедитесь, что каждое зерно полностью удаляет следы предыдущего этапа. Для сталей высокой чистоты (марки ESR/VAR) достичь зеркальной поверхности проще. Избегайте перекрёстного загрязнения инструментами, использовавшимися по углеродистым сталям.
4. Сборка и обработка пресс-формы:
① Поддерживайте чистоту на протяжении всего процесса сборки.
② При необходимости используйте соответствующие смазочные материалы для движущихся частей, обеспечивая их пригодность для применения (например, пищевые смазочные материалы класса H1).
5. Послефабричная обработка:
Пассивация: рассмотрите возможность пассивации пресс-форм из нержавеющей стали после всех операций механической обработки, шлифования и полирования, особенно если возможно загрязнение свободным железом от инструмента. Этот химический процесс (обычно с использованием растворов азотной или лимонной кислоты) удаляет свободное железо и укрепляет естественный пассивный слой оксида хрома, максимально повышая коррозионную стойкость.
Распространенные проблемы и их решение при использовании стали для пресс-форм
Даже при тщательном отборе могут возникнуть проблемы.
1. Неожиданная коррозия или окрашивание:
Причина: неправильно подобранная марка стали для полимера/среды, агрессивные чистящие средства (особенно хлоридсодержащие), загрязнение от оснастки из углеродистой стали, разрушение пассивного слоя, щели.
Решение:
① Проверьте пригодность марки стали. При необходимости повысьте класс стали.
② Используйте только рекомендованные чистящие средства, не содержащие хлоридов.
③ Обеспечьте надлежащее пассивирование после механической обработки или ремонта.
④ Тщательно очистите и высушите формы после использования.
⑤ Переделайте конструкцию, чтобы устранить щели, если они являются источником щелевой коррозии.
2. Трудности с достижением/поддержанием высокого уровня польского языка:
Причина: марка стали не подходит для высокой полировки (много включений), неправильная техника полировки, повреждение поверхности при обращении или очистке.
Решение:
① Выбирайте высокочистые стали марок ESR/VAR для зеркальной отделки.
② Обучите персонал правильным методам полировки нержавеющей стали.
③ Соблюдайте осторожность при обращении. Для очистки используйте мягкие инструменты.
④ Рассмотрите возможность нанесения твердых покрытий (например, CrN) для защиты полировки на более мягкие сорта нержавеющей стали.
3. Преждевременный износ при использовании абразивных материалов:
Причина: выбранная сталь не обладает достаточной твёрдостью/износостойкостью для стеклонаполненных или минералонаполненных полимеров.
Решение:
① Перейдите на более твердую, износостойкую совместимую сталь (например, закаленную мартенситную нержавеющую, нержавеющую PH).
② Рассмотрите возможность нанесения PVD-покрытий, соответствующих требованиям FDA/EC (например, специальных сортов TiN, CrN, DLC), на подходящую подложку из нержавеющей стали.
③ Оптимизируйте конструкцию затвора и пути потока, чтобы минимизировать абразивный износ.
4. Более длительное время цикла
Причина: более низкая теплопроводность нержавеющей стали по сравнению со стандартными инструментальными сталями.
Решение:
① Оптимизируйте дизайн каналов охлаждения (ближе к полости, увеличенный поток, конформное охлаждение).
② Рассмотрите возможность использования вставок с высокой теплопроводностью (например, медных сплавов без бериллия, если их поверхность может быть выполнена соответствующей требованиям или если они не контактируют с изделием) в критических зонах, обеспечив их соответствие требованиям или изоляцию.
③ Тщательно отрегулируйте параметры обработки.
5. Галопирование компонентов пресс-формы:
Причина: типично для скользящего контакта нержавеющей стали по нержавеющей стали под высокой нагрузкой без достаточной смазки.
Решение:
① По возможности используйте разнородные марки нержавеющей стали для сопрягаемых компонентов.
② Нанесите на поверхность соответствующие требованиям антизадирные средства или покрытия.
③ Обеспечьте надлежащую смазку с использованием смазочных материалов, соответствующих FDA/EC (например, H1 пищевой категории).
④ Улучшение качества обработки поверхности и проектирование с учетом зазоров.
6 Вопросы по сварке/ремонту:
Причина: неправильная процедура сварки, неподходящий присадочный материал, отсутствие предварительной/последующей термообработки для мартенситных марок.
Решение:
① Строго соблюдайте рекомендации поставщика стали по сварке.
② Используйте подходящие или рекомендованные шпаклевочные материалы.
③ Выполните необходимую предварительную и послесварочную термообработку для восстановления механических свойств и коррозионной стойкости.
④ Пассивируйте зону сварки после ремонта.
Контрольный список/помощь в принятии решений при выборе стали, соответствующей требованиям
Этот упрощенный контрольный список может стать руководством для начального процесса выбора:
1. Применение и нормативные требования:
① Контакт с пищевыми продуктами? (Укажите тип пищи, продолжительность контакта/температуру).
② Медицинское изделие? (Укажите класс, тип контакта - например, внешний, внутренний).
③ Фармацевтика? (Укажите область применения).
④ Применяемые нормативные документы: FDA (части 21 CFR?), EC (1935/2004, GMP?), другие (национальные законы, специальные стандарты)?
⑤ Требуется ли декларация соответствия?
2. Полимер для формования:
① Тип полимера (например, ПП, ПЭ, ПК, ПЭТ, ПВХ, ПОМ, силикон, ТПЭ)?
② Добавки (например, стекловолокно, антипирены, красители)?
③ Потенциал коррозионного газовыделения? (Да/Нет/Потенциально)
3. Требования к пресс-формам и производству:
① Ожидаемый объем производства (низкий/средний/высокий)?
② Требуется ли жизнь плесени?
③ Требуемая чистота поверхности (например, SPI C1, B2, A2, Optical)?
④ Критические допуски?
⑤ Сложность конструкции пресс-формы?
4. Учет свойств стали:
① Необходимый уровень коррозионной стойкости (стандартный/высокий/очень высокий)?
② Необходимая твердость/износостойкость (низкая/средняя/высокая)?
③ Проблемы с обрабатываемостью? (Ограничения по бюджету/времени).
④ Достижима ли полируемость до требуемого уровня?
⑤ Влияние теплопроводности на время цикла (приемлемо/требует смягчения)?
5. Поставщик и стоимость:
① Доступны ли сертифицированные соответствующие сорта?
② Надежность поставщика и техническая поддержка?
③ Бюджетные ограничения (баланс между стоимостью, риском и производительностью)?
④ Прослеживаемость гарантирована?
Совет по принятию решения: в случае сомнений склоняйтесь к более высокой коррозионной стойкости и консультируйтесь с надёжными поставщиками стали, специализирующимися на материалах для регулируемых отраслей. Всегда ставьте безопасность и соответствие требованиям на первое место.
- Определение стали для литьевых форм, соответствующей требованиям FDA/EC
- Классификация и типы соответствующих формовочных сталей
- Типичные сценарии применения и примеры использования
- Преимущества формовочных сталей, соответствующих требованиям FDA/EC
- Недостатки и ограничения формовочных сталей, соответствующих требованиям FDA/EC
- Краткое сравнение с несовместимыми сталями
Почему возникают утяжины при литье под давлением — и как их устранить?
Усадочные раковины — эти раздражающие впадины на поверхности в остальном идеальной отлитой детали — являются одним из самых распространенных и заметных дефектов литья под давлением. Они появляются
Кто является ведущими компаниями по литью под давлением в Индии?
Производство пресс-форм для литья под давлением в Индии: Полное руководство по поиску поставщиков. Вы оцениваете поставщиков пластиковых деталей, и кто-то из вашей команды спросил об Индии. Справедливый вопрос — индийское литьё пластмасс под давлением
Как правильно очистить литьевую форму: руководство инженера завода
Когда ваша пресс-форма достигает 80 000 циклов и число поверхностных дефектов начинает расти, вопрос не в том, чистить ли её, а в том, правильно ли вы её всё это время чистили








