Definition von FDA/EC-konformem Spritzgießstahl
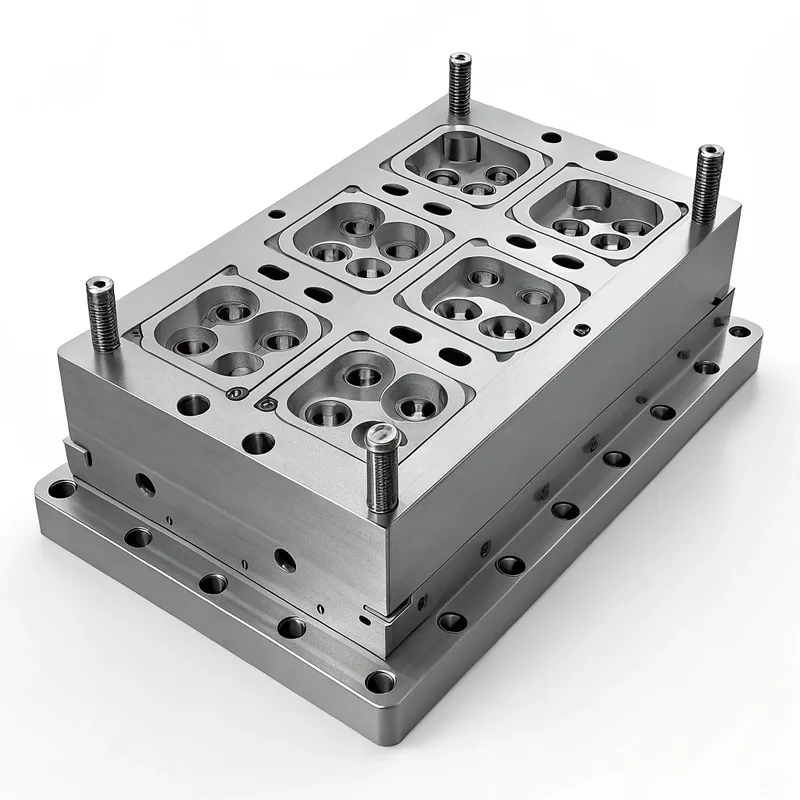
FDA/EC-konformer Spritzgussstahl bezieht sich auf bestimmte Stahlsorten oder Stähle mit bestimmten Oberflächenbehandlungen, die als sicher für die Verwendung bei der Herstellung von Formen gelten, die Teile produzieren, die direkt oder indirekt mit Lebensmitteln, Getränken, medizinischen Geräten oder pharmazeutischen Produkten in Berührung kommen.
1. Grundprinzipien:
① Ungiftigkeit: Der Stahl darf keine schädlichen Substanzen in die Produkte abgeben, an deren Herstellung er beteiligt ist. Seine Bestandteile dürfen nicht in Mengen in Lebensmittel oder medizinische Produkte übergehen, die die menschliche Gesundheit gefährden könnten.
② Korrosionsbeständigkeit: Eine hohe Korrosionsbeständigkeit ist von größter Bedeutung, da sie die Bildung von Rost oder anderen Reaktionsprodukten verhindert, die die Formteile verunreinigen könnten. Dies ist besonders wichtig beim Spritzgießen korrosiver Polymere oder wenn Formen aggressiven Reinigungsmitteln oder feuchten Umgebungen ausgesetzt sind.
③ Reaktionsträgheit: Der Stahl sollte keine inakzeptable Veränderung der Zusammensetzung des Lebensmittel- oder Medizinprodukts verursachen und dessen organoleptische Eigenschaften (Geschmack, Geruch) nicht beeinträchtigen.
④ Reinigungsfähigkeit: Die Formoberfläche muss leicht und wirksam gereinigt und, wo erforderlich, sterilisiert werden können, um eine mikrobielle Kontamination zu verhindern. Dies setzt oft eine hochwertige Politur voraus.
2. Grundlegende Konzepte:
① FDA-Konformität: In den Vereinigten Staaten reguliert die FDA Materialien, die mit Lebensmitteln in Kontakt kommen, unter Title 21 des Code of Federal Regulations (CFR). Obwohl die FDA Formenstähle in der Regel nicht direkt „zulässt“, müssen verwendete Materialien „Generally Recognized As Safe“ (GRAS) sein oder spezifische Anforderungen für Lebensmittelkontaktsubstanzen (FCS) erfüllen. Rostfreie Stähle werden aufgrund ihrer Inertheit und Korrosionsbeständigkeit oft bevorzugt.
② EG-Konformität: In der Europäischen Union ist die Verordnung (EG) Nr. 1935/2004 die Rahmenverordnung für Lebensmittelkontaktmaterialien (FCM). Sie schreibt vor, dass Materialien ihre Bestandteile nicht in Mengen an Lebensmittel abgeben dürfen, die die menschliche Gesundheit gefährden, die Zusammensetzung der Lebensmittel in unannehmbarer Weise verändern oder deren organoleptische Eigenschaften beeinträchtigen könnten. Für Metalle und Legierungen sind spezifische Maßnahmen EU-weit weniger harmonisiert als für Kunststoffe, es gelten jedoch allgemeine Sicherheitsanforderungen, und nationale Rechtsvorschriften oder Industriestandards (wie die des Europarats) bieten häufig Orientierung. Auch die Gute Herstellungspraxis (GMP) gemäß der Verordnung (EG) Nr. 2023/2006 ist von entscheidender Bedeutung.
Klassifizierung und Arten von konformen Formenstählen
FDA/EC-konforme Formenstähle können anhand verschiedener Kriterien klassifiziert werden, was den Herstellern hilft, die für ihre spezifischen Anforderungen am besten geeignete Option auszuwählen.
1. Nach Materialzusammensetzung:
① Rostfreie Stähle:
• Austenitische rostfreie Stähle (z. B. AISI 304, 316, 316L): Bieten eine ausgezeichnete Korrosionsbeständigkeit und gute Verformbarkeit, aber im Allgemeinen eine geringere Härte, sofern sie nicht kaltverformt werden. Die Sorten 316/316L werden häufig wegen ihrer höheren Korrosionsbeständigkeit, insbesondere gegen Chloride, bevorzugt.
• Martensitische rostfreie Stähle (z. B. AISI 420, modifizierter 420, 440B/C): Sie können wärmebehandelt werden, um eine hohe Härte und Verschleißfestigkeit zu erreichen, wodurch sie sich für Schneidkanten oder stark beanspruchte Bereiche in Formen eignen. Sie bieten eine gute Korrosionsbeständigkeit, wenn auch im Allgemeinen weniger als austenitische Sorten. Sorten wie Uddeholm Stavax ESR (modifiziertes 420) sind speziell für Formen konzipiert, die eine hohe Polierbarkeit und Korrosionsbeständigkeit erfordern.
• Ausscheidungsgehärtete (PH) Edelstähle (z. B. 17-4 PH): Kombinieren eine gute Korrosionsbeständigkeit mit hoher Festigkeit und Härte, die durch eine einzige Wärmebehandlung bei niedriger Temperatur erreicht werden kann.
② Spezial-Werkzeugstähle (mit konformen Eigenschaften oder Beschichtungen): Einige durchgehärtete oder einsatzgehärtete Werkzeugstähle können verwendet werden, wenn ihre Zusammensetzung von Natur aus sicher ist oder wenn sie mit FDA/EC-konformen Oberflächenbeschichtungen behandelt sind (z. B. bestimmte PVD-Beschichtungen wie TiN oder CrN, sofern zertifiziert). Die Auslaugbarkeit des Grundmaterials ist ein Schlüsselfaktor.
2. Nach Korrosionsbeständigkeitsstufe:
① Allzweck-Korrosionsbeständigkeit: Geeignet für weniger aggressive Polymere und Umgebungen (z. B. einige rostfreie Stähle der 400er-Serie).
② Hohe Korrosionsbeständigkeit: Unverzichtbar für das Spritzgießen aggressiver Polymere (z. B. PVC, flammhemmende Kunststoffe, die korrosive Gase freisetzen) oder für Formen, die in feuchten/kondensierenden Umgebungen betrieben werden oder häufiger, aggressiver Reinigung ausgesetzt sind (z. B. 316L, spezialisierte martensitische Sorten wie Stavax ESR).
3. Durch Härte und Verschleißfestigkeit:
① Stähle mit geringerer Härte: Leichter zu bearbeiten, bieten aber möglicherweise eine kürzere Formlebensdauer für abrasive Materialien oder die Großserienproduktion (z. B. geglühte austenitische rostfreie Stähle).
② Hochharte Stähle: Bieten eine ausgezeichnete Verschleißfestigkeit und Formlebensdauer, können aber schwieriger zu bearbeiten und zu polieren sein (z. B. gehärtete martensitische Edelstähle).
4. Nach Regulierungsschwerpunkten (die sich jedoch häufig überschneiden):
① Stähle, die primär die FDA-Richtlinien erfüllen: Oft ausgewählt auf Basis der historischen Verwendung, des GRAS-Status und der Lieferantenzertifizierungen für den Lebensmittelkontakt.
② Stähle, die vorrangig die EG-Vorschriften erfüllen: Ausgewählt auf Grundlage der Konformität mit (EG) 1935/2004 und relevanten spezifischen Maßnahmen oder nationalen Richtlinien, was häufig eine Konformitätserklärung (DoC) des Lieferanten erfordert.
Hinweis: Viele hochwertige Edelstähle erfüllen aufgrund ihrer inerten Natur und Korrosionsbeständigkeit von Natur aus die Anforderungen sowohl der FDA- als auch der EC-Richtlinien.
Typische Anwendungsszenarien und Use Cases
FDA/EC-konforme Formenstähle sind in Branchen, in denen Produktsicherheit und Hygiene nicht verhandelbar sind, unverzichtbar.
1. Lebensmittel- und Getränkeverpackungen:
① Behälter und Deckel: Spritzgussformen zur Herstellung von Joghurtbechern, Butterdosen, Lebensmitteltrays, Kappen und Verschlüssen. Der Stahl muss der Korrosion durch Lebensmittelsäuren und Reinigungsmittel widerstehen.
② Besteck und Utensilien: Formen für Einweg- oder Mehrweg-Kunststoffbesteck.
③ Beispiel: Ein Molkereiunternehmen benötigt Formen für PP-Joghurtbecher (Polypropylen). Ein martensitischer rostfreier Stahl wie modifizierter AISI 420 wird wegen seiner guten Polierbarkeit (für leichtes Entformen und Hygiene) und Korrosionsbeständigkeit gegenüber möglichen Milchsäurerückständen und Reinigungslösungen gewählt.
2. Medizinische Geräte:
① Chirurgische Instrumente und Komponenten: Formen für chirurgische Einweginstrumente, Komponenten von Diagnosegeräten und Arzneimittelverabreichungssysteme (z. B. Inhalatorteile, Spritzenkomponenten).
② Formen für implantierbare Geräte (indirekt): Obwohl das endgültige Implantat aus Silikon oder PEEK bestehen kann, müssen die Formen für diese Komponenten strenge Sauberkeits- und Kontaminationsfreiheitsstandards erfüllen.
③ Beispiel: Herstellung von Formen für Polycarbonatgehäuse (PC) für Blutanalysegeräte. Ein hochreiner, korrosionsbeständiger rostfreier Stahl wie Uddeholm Corrax (ein PH-Edelstahl) könnte wegen seiner ausgezeichneten Dimensionsstabilität, Korrosionsbeständigkeit und leichten Reinigung ausgewählt werden, was zur Vermeidung von Kreuzkontamination entscheidend ist.
3. Pharmazeutische Verpackungen:
① Tabletten-Blisterverpackungsformen: Formen zur Herstellung von Kavitäten in pharmazeutischen Blisterverpackungen.
② Fläschchenkappen und Verschlüsse: Präzisionsformen zur Sicherstellung der Dichtungsintegrität und Kontaminationsfreiheit steriler Produkte.
③ Beispiel: Formen für HDPE-Verschlüsse (High-Density-Polyethylen) für Medizinflaschen. Ein Stahl wie 316L Stainless könnte dort verwendet werden, wo Beständigkeit gegen bestimmte Chemikalien oder Sterilisationsmethoden von größter Bedeutung ist.
4. Baby-Produkte:
① Trinkflaschen, Sauger, Schnuller: Formen für Gegenstände, die in direkten oralen Kontakt mit Säuglingen kommen.
② Zum Mundkontakt bestimmtes Spielzeug: Bei dem Kunststoffkomponenten spritzgegossen werden.
③ Beispiel: Formen für Silikon-Babyflaschensauger. Der Formstahl muss hochgradig polierbar sein, um eine glatte Oberflächengüte am Silikonteil zu erzielen, und darf keine schädlichen Substanzen abgeben. Ein hochwertiger rostfreier Stahl ist unerlässlich.
5. Kosmetische Verpackungen:
Behälter für Cremes und Lotionen: Formen für Tiegel, Tuben und Spender, bei denen die Produktreinheit wichtig ist.
6. Herstellung von Silikonprodukten:
Viele Silikonprodukte, vor allem in medizinischer und lebensmitteltechnischer Qualität (z. B. Backformen, Dichtungen, Schläuche), werden im Spritzgussverfahren hergestellt. Der Formenstahl muss mit der Silikonverarbeitung (oft hohe Temperaturen) kompatibel sein und die Reinheit des fertigen Silikonteils gewährleisten. Eine hohe Polierbarkeit ist ebenfalls entscheidend für die leichte Entformbarkeit von Silikonteilen.
Vorteile von FDA/EC-konformen Formenstählen
Die Verwendung vorschriftsmäßiger Formenstähle bietet erhebliche Vorteile, die über die Einhaltung von Vorschriften hinausgehen.
1. Erhöhte Produktsicherheit: Minimiert das Risiko, dass schädliche Substanzen von der Form auf das Produkt übergehen, und schützt so die Gesundheit der Verbraucher.
2. Einhaltung gesetzlicher Vorschriften: Gewährleistet die Einhaltung strenger FDA- und EG-Vorschriften und vermeidet so rechtliche Probleme, Bußgelder und Produktrückrufe.
3. Markenschutz und Reputation: Demonstriert ein Bekenntnis zu Qualität und Sicherheit und stärkt so das Markenvertrauen und das Verbrauchervertrauen.
4. Verbesserte Produktqualität: Die Korrosionsbeständigkeit verhindert, dass Rost und andere Verunreinigungen die Oberfläche der Formteile beeinträchtigen, was zu einer höheren ästhetischen Qualität und weniger Ausschuss führt.
5. Verlängerte Formlebensdauer in bestimmten Umgebungen: Beständig gegen korrosive Polymere (z. B. PVC, einige Flammschutzmittel) und aggressive Reinigungsmittel, was zu einer längeren Betriebsdauer der Form führt.
6. Reduziertes Kontaminationsrisiko: Glatte, hochglanzpolierbare Oberflächen, die vielen konformen Stählen eigen sind, lassen sich leichter reinigen und neigen weniger dazu, Bakterien oder Rückstände zu beherbergen.
7. Marktzugang: Die Einhaltung von Vorschriften ist oft eine Voraussetzung für den Verkauf von Produkten in wichtigen Märkten wie den USA und Europa.
Nachteile und Beschränkungen von FDA/EC-konformen Formenstählen
Diese Spezialstähle sind zwar sehr vorteilhaft, aber auch mit gewissen Einschränkungen verbunden.
1. Höhere Materialkosten: Konforme Stähle, insbesondere hochchromhaltige rostfreie Stähle und Spezialsorten, sind im Allgemeinen teurer als Standard-Werkzeugstähle wie P20 oder H13.
2. Herausforderungen bei der Bearbeitbarkeit: Einige rostfreie Stähle, insbesondere austenitische Sorten, lassen sich im Vergleich zu herkömmlichen Formstählen schwieriger bearbeiten (z. B. Kaltverfestigung, geringere Wärmeleitfähigkeit), was die Fertigungszeit und -kosten potenziell erhöht.
3. Geringere Wärmeleitfähigkeit: Viele rostfreie Stähle haben eine geringere Wärmeleitfähigkeit als Standard-Werkzeugstähle. Dies kann die Zykluszeiten beim Spritzgießen beeinflussen und erfordert eine sorgfältige Formgestaltung mit optimierten Kühlkanälen.
4. Härtebeschränkungen (für einige Güten): Austenitische rostfreie Stähle (z. B. 304, 316) können nicht durch Wärmebehandlung gehärtet werden und bieten eine geringere Verschleißfestigkeit als gehärtete Werkzeugstähle, wodurch sie für hochabrasive Materialien weniger geeignet sind, sofern keine speziellen Oberflächenbehandlungen angewendet werden. Martensitische Güten überwinden dies, weisen jedoch möglicherweise eine etwas geringere Korrosionsbeständigkeit auf als die besten austenitischen Güten.
5. Besondere Schweißanforderungen: Das Reparieren oder Modifizieren von Formen aus rostfreien Stählen erfordert oft spezialisierte Schweißverfahren und Zusatzwerkstoffe, um die Korrosionsbeständigkeit und strukturelle Integrität zu erhalten.
6. Neigung zum Fressen: Einige rostfreie Stähle neigen zum Fressen (eine Verschleißform, die durch Adhäsion zwischen gleitenden Oberflächen verursacht wird), wenn sie nicht richtig geschmiert werden oder das Bauteildesign dies nicht berücksichtigt.
Kurzer Vergleich mit nicht-konformen Stählen
Nicht-konforme Stähle (z. B. P20, H13 – wenn unbeschichtet und in direktem Kontakt mit Lebensmitteln/medizinischen Produkten):
① Vorteil: Geringere Kosten, im Allgemeinen bessere Bearbeitbarkeit, höhere Wärmeleitfähigkeit, gute Härte und Zähigkeit.
② Nachteil: Anfällig für Korrosion, mögliches Auslaugen von Legierungselementen (z. B. Chrom, Molybdän, Vanadium in nicht stabilisierter Form) in Produkte, ohne konforme Beschichtungen nicht für den direkten Lebensmittel-/Medizinkontakt geeignet, Risiko der Nichteinhaltung von Vorschriften und von Produktrückrufen.
Zusammenfassung des Vergleichs:
Der Hauptgrund für die Wahl von FDA/EC-konformen Stählen ist die Sicherheit und die Notwendigkeit von Vorschriften. Sie können zwar Kosten- und Herstellungsprobleme mit sich bringen, diese werden jedoch häufig durch die Notwendigkeit aufgewogen, die Gesundheit der Verbraucher zu schützen und die gesetzlichen Normen in sensiblen Anwendungen einzuhalten. Nicht konforme Stähle eignen sich für viele allgemeine Formgebungsanwendungen, stellen aber für Lebensmittel, medizinische oder pharmazeutische Produkte ein inakzeptables Risiko dar.
Leitfaden für FDA/EC-konforme Spritzgießstähle
Erfahren Sie mehr über Auswahl, Anwendungen, technische Spezifikationen und bewährte Verfahren für sichere Lebensmittel und medizinische Teile.
Der vollständige Leitfaden für FDA/EC-konforme Lösungen aus Spritzgussstahl
Wesentliche Merkmale und Eigenschaften von konformen Stählen
Die Leistung eines nachgiebigen Formenstahls wird durch mehrere kritische Eigenschaften bestimmt:
1. Korrosionsbeständigkeit:
① Mechanismus: Hauptsächlich erreicht durch die Zugabe von Chrom (typischerweise >12%), das eine passive, widerstandsfähige und selbstreparierende Chromoxidschicht (Cr₂O₃) auf der Stahloberfläche bildet. Molybdän (Mo) verbessert die Beständigkeit weiter, insbesondere gegen Loch- und Spaltkorrosion, die durch Chloride verursacht wird.
② Bedeutung: Verhindert Rostbildung, die Teile verunreinigen, die Oberflächengüte verändern und Kühlkanäle blockieren kann. Entscheidend für das Spritzgießen korrosiver Harze (z. B. PVC, Acetale mit bestimmten Additiven) oder wenn Formen feuchten Umgebungen oder Sterilisationschemikalien ausgesetzt sind.
③ Messung: Häufig durch Salzsprühtests (ASTM B117), Beständigkeit gegen bestimmte Chemikalien oder elektrochemische Prüfungen bewertet. Die Lochfraßbeständigkeitsäquivalentzahl (PREN = %Cr + 3.3 * %Mo + 16 * %N) ist ein gängiger Indikator für rostfreie Stähle.
2. Härte und Abriebfestigkeit:
① Mechanismus: Erreicht durch Legierungselemente (wie Kohlenstoff in martensitischen rostfreien Stählen) und Wärmebehandlung (Härten und Anlassen) oder Ausscheidungshärtung.
② Bedeutung: Bestimmt die Fähigkeit der Form, abrasivem Verschleiß durch gefüllte Kunststoffe (z. B. glasgefüllte Polymere), Gleitbewegungen von Formkomponenten und Eindrückungen standzuhalten. Beeinflusst direkt die Formlebensdauer und die Wartungsintervalle.
③ Typische Werte: Martensitische rostfreie Stähle (z. B. modifizierter 420) können 48-54 HRC erreichen. PH-rostfreie Stähle können ebenfalls hohe Härtegrade erreichen. Austenitische Güten sind weicher (typischerweise <30 HRC im geglühten Zustand).
3. Bearbeitbarkeit:
① Faktoren: Beeinflusst durch Härte, Zähigkeit, Kaltverfestigungsneigung und Wärmeleitfähigkeit. Rostfreie Stähle, insbesondere austenitische Sorten, sind dafür bekannt, "schmierig" zu sein und eine hohe Kaltverfestigungsrate zu haben, was spezifische Werkzeuge, Schnittgeschwindigkeiten und Vorschübe erfordert. Resulfurierte Sorten (z. B. 303) bieten eine verbesserte Zerspanbarkeit, können jedoch eine leicht verringerte Korrosionsbeständigkeit aufweisen und werden für Hochreinheitsanwendungen nicht immer bevorzugt.
② Bedeutung: Beeinflusst die Kosten und die für die Formherstellung benötigte Zeit.
4. Polierbarkeit:
① Faktoren: Hängt von der Reinheit des Stahls (geringe Einschlüsse), der Homogenität und der Härte ab. Spezialisierte Herstellungsverfahren wie das Elektroschlacke-Umschmelzen (ESR) werden eingesetzt, um reinere Stähle (z. B. Stavax ESR) mit hervorragender Polierbarkeit zu erzeugen.
② Bedeutung: Entscheidend für das Erzielen hochglänzender Teileoberflächen, die Gewährleistung einer einfachen Teileauswerfung und die Verbesserung der Reinigbarkeit für die Hygiene. Medizinische und optische Anwendungen erfordern häufig SPI-A1- oder A2-Oberflächen.
5. Schweißbarkeit:
① Faktoren: Variiert erheblich zwischen den Stahlarten. Austenitische rostfreie Stähle sind im Allgemeinen schweißbar. Martensitische rostfreie Stähle erfordern Vorwärmung, spezifische Zusatzwerkstoffe und eine Wärmebehandlung nach dem Schweißen, um die Eigenschaften wiederherzustellen und Rissbildung zu verhindern.
② Bedeutung: Unverzichtbar für die Reparatur oder Modifikation von Formen. Unsachgemäßes Schweißen kann die Korrosionsbeständigkeit und die mechanischen Eigenschaften in der Wärmeeinflusszone beeinträchtigen.
6. Wärmeleitfähigkeit:
① Werte: Rostfreie Stähle haben typischerweise eine geringere Wärmeleitfähigkeit (z. B. 15-25 W/m·K) im Vergleich zu gängigen Werkzeugstählen wie P20 (~29-34 W/m·K) oder H13 (~25 W/m·K) und deutlich geringer als die für Einsätze verwendeten Kupferlegierungen (~200-380 W/m·K).
② Bedeutung: Beeinflusst die Heiz- und Kühleffizienz der Form, was sich auf Zykluszeiten und Teilequalität auswirken kann (z. B. Verzug, Einfallstellen). Formdesigns benötigen möglicherweise umfangreichere oder strategisch platzierte Kühlkanäle.
7. Formstabilität:
① Faktoren: Widerstand gegen Verzug während der Wärmebehandlung und unter zyklischer thermischer Belastung während des Formens.
② Bedeutung: Entscheidend für die Einhaltung enger Toleranzen in Präzisionsformen über lange Produktionsläufe. PH-Edelstähle weisen aufgrund von Härtungsprozessen bei niedrigeren Temperaturen häufig eine gute Dimensionsstabilität auf.
8. Reinheit und Homogenität:
① Faktoren: Erreicht durch fortschrittliche Stahlherstellungsverfahren (z. B. ESR, Vakuum-Lichtbogen-Umschmelzen - VAR). Reduziert nichtmetallische Einschlüsse (Sulfide, Oxide, Silikate).
② Bedeutung: Verbessert die Polierbarkeit, Zähigkeit, Ermüdungsfestigkeit und Korrosionsbeständigkeit. Entscheidend für Hochleistungsformen.
Kernauswahl und Validierungsprozess für konforme Formstähle
Statt eines „Funktionsprinzips“ des Stahls selbst umfasst der kritische Prozess die Auswahl und Validierung des Stahls für eine konforme Anwendung.
1. Definieren Sie die Anwendungsanforderungen:
① Identifizieren Sie das Endprodukt (Lebensmittelbehälter, Medizinprodukt, etc.).
② Bestimmen Sie das spezifische regulatorische Umfeld (FDA, EG, spezifische Richtlinien/Normen).
③ Geben Sie das zu formende Polymer an (Typ, Füllstoffe, Additive, Potenzial für korrosive Ausgasungen).
④ Definieren Sie das erwartete Produktionsvolumen, die Lebensdauer der Form und die erforderliche Teilequalität (Oberflächengüte, Toleranzen).
2. Erstes Material-Screening:
Informieren Sie sich in den Datenblättern und Bescheinigungen der Lieferanten über die FDA/EC-Konformität oder die Eignung für den Kontakt mit Lebensmitteln/Medizinprodukten.
② Bevorzugen Sie Edelstahlsorten, die für ihre Inertheit und Korrosionsbeständigkeit bekannt sind (z. B. 316L, modifizierte 420er-Sorten, PH-Stähle).
③ Berücksichtigen Sie die erforderlichen mechanischen Eigenschaften (Härte, Verschleißfestigkeit) je nach Polymer und Produktionsmenge.
3. Detaillierte Bewertung der Stahleigenschaften:
① Korrosionsbeständigkeit: Passen Sie das Korrosionsprofil des Stahls an das Polymer, die Reinigungsmittel und die Betriebsumgebung an.
② Bearbeitbarkeit und Polierbarkeit: Beurteilen Sie, ob die erforderliche Oberflächengüte kosteneffizient erreicht werden kann.
③ Verschleißfestigkeit: Stellen Sie die Eignung für etwaige abrasive Materialien sicher.
④ Thermische Eigenschaften: Berücksichtigen Sie die Auswirkungen auf die Zykluszeit und gestalten Sie die Kühlung entsprechend.
4. Überprüfung und Dokumentation der Lieferanten:
Fordern Sie vom Stahllieferanten eine Konformitätserklärung (DoC) an, insbesondere für EG-Märkte. Dieses Dokument sollte die Konformität mit den einschlägigen Vorschriften (z. B. (EG) 1935/2004) bestätigen.
② Sicherstellung der vollständigen Rückverfolgbarkeit des Materials (Schmelznummern, Chargenzertifikate).
③ Überprüfen Sie alle Angaben zur FDA-Konformität (z. B. Material, das als GRAS gelistet ist oder die 21 CFR-Anforderungen für bestimmte Anwendungen erfüllt).
5. Überlegungen zur Formgestaltung:
① Auf Reinigungsfähigkeit achten: scharfe Innenecken und tote Winkel vermeiden; geeignete Radien angeben.
② Sorgen Sie gegebenenfalls für eine angemessene Kühlung, um die geringere Wärmeleitfähigkeit auszugleichen.
③ Wählen Sie geeignete Spezifikationen für die Oberflächenbehandlung.
6. Formenbau und Oberflächenbehandlung:
① Geeignete Bearbeitungstechniken für den ausgewählten Stahl anwenden.
② Wenn Beschichtungen verwendet werden, muss sichergestellt werden, dass das Beschichtungsmaterial selbst für die vorgesehene Anwendung FDA/EC-konform ist.
③ Erzielen Sie die angegebene Polierstufe mit Sorgfalt.
7. Validierung und Prüfung (potenziell):
① Bei kritischen Anwendungen kann eine Migrationsprüfung des fertigen Formteils erforderlich sein, um zu bestätigen, dass keine unbeabsichtigten Substanzen aus der Form (über das Teil) in Mengen austreten, die die gesetzlichen Grenzwerte überschreiten. Dies liegt in der Regel in der Verantwortung des Lebensmittel-/Medizinprodukteherstellers, aber das Formmaterial ist ein wichtiger Faktor.
② Führen Sie funktionale Formversuche durch, um die Leistungsfähigkeit sicherzustellen.
8. Erstellung von Reinigungs- und Wartungsprotokollen:
Entwickeln und dokumentieren Sie Verfahren zur Reinigung und Wartung der Form unter Verwendung vorschriftsmäßiger Reinigungsmittel und -methoden, die die Oberfläche des Stahls oder die Einhaltung der Vorschriften nicht beeinträchtigen.
Wichtige Überlegungen zur Implementierung und Nutzung
Bei der Arbeit mit FDA/EC-konformen Formenstählen müssen mehrere kritische Faktoren berücksichtigt werden:
1. Regulatorische Besonderheiten:
① FDA: Vorrangig 21 CFR Part 177 (Indirect Food Additives: Polymers) und Part 178 (Indirect Food Additives: Adhesives and Components of Coatings). Rostfreier Stahl gilt gemäß 21 CFR 182/184 im Allgemeinen als sicher (GRAS) für viele Lebensmittelkontaktanwendungen, sofern korrekt formuliert.
② EG: Verordnung (EG) Nr. 1935/2004 (Rahmenverordnung), Verordnung (EG) Nr. 2023/2006 (Gute Herstellungspraxis – GMP). Für Metalle fehlen spezifische harmonisierte EU-Maßnahmen, sodass häufig auf nationale Gesetze (z. B. deutsche BfR-Empfehlungen) oder Leitlinien des Europarats zu Metallen und Legierungen in Lebensmittelkontaktmaterialien verwiesen wird. Eine Konformitätserklärung ist von zentraler Bedeutung.
2. Materialzertifizierung und Rückverfolgbarkeit:
Verlangen Sie stets Werkszeugnisse und Konformitätserklärungen der Lieferanten und bewahren Sie diese auf. Die Rückverfolgbarkeit anhand der Schmelznummer ist für die Qualitätskontrolle und das Rückrufmanagement unerlässlich.
3. Formdesign für Reinigungsfähigkeit:
Dies kann nicht hoch genug eingeschätzt werden. Die Formen müssen so konzipiert sein, dass sie leicht und gründlich gereinigt werden können. Dies schließt ein:
① Großzügige Radien in den Ecken.
② Vermeiden von Hinterschneidungen oder Strukturen, die Material einschließen.
③ Hochwertige Oberflächen (häufig bevorzugt SPI A2 oder besser).
④ Einfache Demontage zur Reinigung bei Bedarf.
4. Anforderungen an die Oberflächenbeschaffenheit:
Medizin- und Lebensmittelanwendungen erfordern oft sehr glatte Oberflächen (z. B. Ra < 0,4 µm oder besser), um mikrobielle Anhaftung zu verhindern und die Reinigung zu erleichtern. Der gewählte Stahl muss in der Lage sein, diese Oberflächengüte zu erreichen und beizubehalten.
5. Auswirkungen der Verarbeitung von Polymeren:
Bestimmte Polymere (z. B. PVC, POM, einige flammhemmende Typen) können während des Formens korrosive Nebenprodukte (z. B. HCl, Formaldehyd) freisetzen, insbesondere bei höheren Temperaturen oder zu langen Verweilzeiten. Der Formstahl muss diesen Chemikalien standhalten können.
6. Wartungs- und Reinigungsprotokolle:
① Verwenden Sie Reinigungsmittel, die mit der jeweiligen Edelstahlsorte kompatibel sind. Vermeiden Sie Chloride (es sei denn, es handelt sich um hochresistenten Stahl wie 316L oder spezielle Sorten) und scharfe Schleifmittel, die die Passivschicht oder die Oberflächenbeschaffenheit beschädigen könnten.
② Regelmäßige Reinigungsintervalle sind wichtig, um die Bildung von Rückständen zu verhindern.
③ Eine Passivierung (eine chemische Behandlung zur Verbesserung der Passivschicht) kann nach der Bearbeitung, dem Schweißen oder bei Verschmutzung der Oberfläche erforderlich sein.
7. Kosten vs. Risikobewertung:
Die höheren Anschaffungskosten für konforme Stähle müssen gegen die erheblichen Risiken abgewogen werden, die mit der Nichteinhaltung der Vorschriften verbunden sind, wie z. B. Produktrückrufe, rechtliche Sanktionen, Schädigung der Marke und potenzieller Schaden für die Verbraucher.
Leitfaden für Design und Implementierung von konformen Werkzeugen
1. Bewährte Praktiken bei der Stahlauswahl:
① Rostfreiem Stahl den Vorzug geben: Für die meisten FDA/EC-Anwendungen ist rostfreier Stahl die Standardwahl.
② Korrosionsbeständigkeit auf die Anwendung abstimmen:
• Für allgemeine Lebensmittel-/Medizinteile mit nicht aggressiven Polymeren: Modifizierter rostfreier 420 (z. B. Stavax ESR, Moldmax HH mit entsprechender Handhabung) kann hervorragend sein.
• Für aggressive Polymere (PVC, Flammschutzmittel) oder hohe Feuchtigkeit/Sterilisation: Höher legierte rostfreie Stähle wie AISI 316L, Uddeholm Corrax oder gleichwertige Sorten mit überlegener Lochfraß- und Spaltkorrosionsbeständigkeit werden empfohlen.
③ Berücksichtigen Sie den Härtebedarf: Für abrasive Harze oder lange Produktionsläufe wählen Sie eine härtbare Sorte (martensitischer oder PH-Edelstahl). Für einfachere Teile mit nicht-abrasiven Harzen können austenitische Sorten ausreichen, sofern die Zykluszeit durch ihre geringere Wärmeleitfähigkeit nicht kritisch beeinträchtigt wird.
④ Lieferantendokumentation überprüfen: Bestehen Sie stets auf Konformitätsbescheinigungen und Materialprüfberichten.
2. Bewährte Praktiken der Formgestaltung:
① Radien und Entformungsschrägen: Sehen Sie großzügige Radien an allen Innenecken vor (mindestens 0,5 mm, vorzugsweise größer), um die Reinigung zu erleichtern und Spannungskonzentrationen zu reduzieren. Sorgen Sie für ausreichende Entformungsschrägen für ein einfaches Auswerfen der Teile.
② Oberflächengüte: Geben Sie die höchste praktikable Oberflächenpolitur (z. B. SPI A2/A1, Diamantpolitur) auf den Kavitätenoberflächen an. Dies erleichtert die Teileentformung, verbessert die Reinigbarkeit und verringert die mikrobielle Anhaftung.
③ Entlüftung: Sorgen Sie für eine ausreichende Entlüftung, um Gaseinschlüsse zu vermeiden, die zu Teilefehlern führen und eine aggressive Reinigung erfordern können.
④ Auslegung des Kühlsystems: Berücksichtigen Sie die geringere Wärmeleitfähigkeit von rostfreien Stählen. Optimieren Sie die Anordnung, den Durchmesser und die Nähe der Kühlkanäle zur Kavitätsoberfläche. Erwägen Sie eine konforme Kühlung für komplexe Teile.
⑤ Vermeiden Sie Totzonen: Gestalten Sie Bereiche, in denen Material oder Reinigungsflüssigkeiten stagnieren können, konstruktiv heraus.
⑥ Materialfluss: Sorgen Sie für glatte Materialflusswege, um eine Degradation zu verhindern und die Reinigung zu erleichtern.
3. Bearbeitungs- und Poliertechniken:
① Werkzeuge: Verwenden Sie scharfe Schneidwerkzeuge mit positivem Spanwinkel, vorzugsweise beschichtete Sorten, die für rostfreie Stähle ausgelegt sind.
② Schnittparameter: Verwenden Sie geeignete Geschwindigkeiten und Vorschübe. Für austenitische rostfreie Stähle werden häufig niedrigere Geschwindigkeiten und höhere Vorschübe eingesetzt, um eine Kaltverfestigung zu vermeiden. Verwenden Sie reichlich Kühlmittel.
③ Polieren: Gehen Sie systematisch vor und arbeiten Sie sich zu feineren Schleifkörnungen vor. Stellen Sie sicher, dass jede Körnung die Spuren der vorherigen Stufe vollständig entfernt. Bei hochreinen Stählen (ESR/VAR-Güten) ist das Erreichen einer Spiegelpolitur einfacher. Vermeiden Sie Kreuzkontamination durch Werkzeuge, die an Kohlenstoffstählen verwendet wurden.
4. Montage und Handhabung der Formen:
① Aufrechterhaltung der Sauberkeit während des gesamten Montageprozesses.
② Verwenden Sie für bewegliche Teile bei Bedarf geeignete, konforme Schmiermittel, die für die Anwendung geeignet sind (z. B. lebensmittelechte H1-Schmiermittel).
5. Behandlung nach der Fertigstellung:
Passivierung: Erwägen Sie eine Passivierung von Formen aus rostfreiem Stahl nach allen Zerspanungs-, Schleif- und Poliervorgängen, insbesondere wenn eine Verunreinigung durch freies Eisen aus der Bearbeitung aufgetreten sein könnte. Dieser chemische Prozess (typischerweise unter Verwendung von Salpetersäure- oder Zitronensäurelösungen) entfernt freies Eisen und verstärkt die natürliche passive Chromoxidschicht, wodurch die Korrosionsbeständigkeit maximiert wird.
Häufige Probleme und Lösungen mit konformen Formenstählen
Selbst bei einer sorgfältigen Auswahl können Probleme auftreten.
1. Unerwartete Korrosion oder Fleckenbildung:
Ursache: Falsche Stahlsorte für das Polymer/die Umgebung, aggressive Reinigungsmittel (insbesondere chloridhaltige), Kontamination durch Kohlenstoffstahlwerkzeuge, Zerstörung der Passivschicht, Spalten.
Lösung:
① Überprüfen Sie die Eignung der Stahlsorte. Falls erforderlich, aufrüsten.
② Verwenden Sie nur empfohlene, chloridfreie Reinigungsmittel.
③ Sorgen Sie für eine ordnungsgemäße Passivierung nach der Bearbeitung oder Reparatur.
④ Formen nach Gebrauch gründlich reinigen und trocknen.
⑤ Umgestaltung zur Beseitigung von Spalten, wenn diese die Quelle von Spaltkorrosion sind.
2. Schwierigkeiten, hohe Polnischkenntnisse zu erreichen/aufrechtzuerhalten:
Ursache: Stahlsorte nicht für Hochglanzpolitur geeignet (hohe Einschlüsse), falsche Poliertechnik, Oberflächenschäden während der Handhabung oder Reinigung.
Lösung:
① Wählen Sie hochreine Stähle der Güte ESR/VAR für Hochglanzoberflächen.
② Schulung des Personals in korrekten Poliertechniken für rostfreien Stahl.
③ Gehen Sie vorsichtig mit dem Gerät um. Verwenden Sie weiche Werkzeuge für die Reinigung.
④ Ziehen Sie zum Schutz der Politur bei weicheren rostfreien Stahlsorten die Verwendung geeigneter Hartbeschichtungen (z. B. CrN) in Betracht.
3. Vorzeitige Abnutzung durch abrasive Materialien:
Ursache: Der ausgewählte Stahl weist keine ausreichende Härte/Verschleißfestigkeit für glasgefüllte oder mineralgefüllte Polymere auf.
Lösung:
① Wechsel zu einem härteren, verschleißfesten Stahl (z. B. gehärteter martensitischer Edelstahl, PH-Edelstahl).
② Erwägen Sie FDA/EC-konforme PVD-Beschichtungen (z. B. bestimmte TiN-, CrN-, DLC-Sorten) auf einem geeigneten Edelstahlsubstrat.
③ Optimieren Sie die Konstruktion der Schieber und die Fließwege, um den abrasiven Verschleiß zu minimieren.
4. Längere Zykluszeiten
Ursache: Geringere Wärmeleitfähigkeit von Edelstahl im Vergleich zu Standard-Werkzeugstählen.
Lösung:
① Optimierung des Kühlkanaldesigns (näher an der Kavität, erhöhte Strömung, konforme Kühlung).
② Erwägen Sie den Einsatz von Einsätzen mit hoher Leitfähigkeit (z. B. berylliumfreie Kupferlegierungen, sofern deren Oberfläche konform gestaltet werden kann oder sie das Produkt nicht berühren) in kritischen Bereichen und stellen Sie sicher, dass diese ebenfalls konform oder isoliert sind.
③ Stellen Sie die Verarbeitungsparameter sorgfältig ein.
5. Abblättern von Formteilen:
Ursache: Häufig bei Edelstahl-auf-Edelstahl-Gleitkontakt unter hoher Last ohne ausreichende Schmierung.
Lösung:
① Verwenden Sie nach Möglichkeit unterschiedliche Edelstahlsorten für die zu verbindenden Komponenten.
② Tragen Sie vorschriftsmäßige Oberflächenbehandlungen oder -beschichtungen gegen Ablagerungen auf.
③ Stellen Sie eine ordnungsgemäße Schmierung mit FDA/EC-konformen Schmierstoffen sicher (z. B. H1 in Lebensmittelqualität).
④ Verbessern Sie die Oberflächenbeschaffenheit und achten Sie auf Freiräume.
6 Probleme beim Schweißen/Reparieren:
Ursache: Falsches Schweißverfahren, falscher Zusatzwerkstoff, fehlende Vor-/Nachwärmebehandlung bei martensitischen Sorten.
Lösung:
① Befolgen Sie die Schweißempfehlungen des Stahllieferanten strikt.
② Verwenden Sie passende oder empfohlene Füllmaterialien.
③ Durchführung der erforderlichen Wärmebehandlung vor und nach dem Schweißen zur Wiederherstellung der mechanischen Eigenschaften und der Korrosionsbeständigkeit.
④ Schweißbereich nach der Reparatur passivieren.
Design-Checkliste/Entscheidungshilfe für die Auswahl von konformem Stahl
Diese vereinfachte Checkliste kann als Orientierungshilfe für den ersten Auswahlprozess dienen:
1. Anwendung und regulatorische Anforderungen:
① Lebensmittelkontakt? (Art des Lebensmittels, Kontaktdauer/Temperatur angeben).
② Medizinisches Gerät? (Klasse und Kontaktart angeben - z. B. extern, intern).
③ Pharmazeutisch? (Geben Sie die Anwendung an).
④ Anwendbare Vorschriften: FDA (21 CFR Teile?), EG (1935/2004, GMP?), andere (nationale Gesetze, spezifische Normen)?
⑤ Konformitätserklärung erforderlich?
2. Zu formender Kunststoff:
① Polymertyp (z. B. PP, PE, PC, PET, PVC, POM, Silikon, TPE)?
② Zusatzstoffe (z. B. Glasfasern, Flammschutzmittel, Farbstoffe)?
③ Ätzende Ausgasungen möglich? (Ja/Nein/Potenziell)
3. Anforderungen an Form und Produktion:
① Erwartetes Produktionsvolumen (niedrig/mittel/hoch)?
② Erforderliche Lebensdauer der Form?
③ Erforderliche Oberflächengüte (z. B. SPI C1, B2, A2, optisch)?
④ Kritische Toleranzen?
⑤ Komplexität der Formgestaltung?
4. Überlegungen zu Stahleigenschaften:
① Benötigte Korrosionsbeständigkeit (Standard/Hoch/Sehr Hoch)?
② Benötigte Härte/Abriebfestigkeit (niedrig/mittel/hoch)?
③ Bedenken hinsichtlich der Bearbeitbarkeit? (Budget/Zeitbeschränkungen).
④ Ist die Polierbarkeit auf das gewünschte Niveau erreichbar?
⑤ Auswirkung der Wärmeleitfähigkeit auf die Zykluszeit (akzeptabel/notwendig)?
5. Lieferant & Kosten:
① Verfügbarkeit von zertifizierten, konformen Sorten?
② Lieferantenzuverlässigkeit und technische Unterstützung?
③ Budgetbeschränkungen (Gleichgewicht zwischen Kosten, Risiko und Leistung)?
④ Ist die Rückverfolgbarkeit gewährleistet?
Entscheidungstipp: Entscheiden Sie sich im Zweifelsfall für eine höhere Korrosionsbeständigkeit und konsultieren Sie seriöse Stahllieferanten, die auf Werkstoffe für regulierte Branchen spezialisiert sind. Priorisieren Sie stets Sicherheit und Konformität.
- Definition von FDA/EC-konformem Spritzgießstahl
- Klassifizierung und Arten von konformen Formenstählen
- Typische Anwendungsszenarien und Use Cases
- Vorteile von FDA/EC-konformen Formenstählen
- Nachteile und Beschränkungen von FDA/EC-konformen Formenstählen
- Kurzer Vergleich mit nicht-konformen Stählen
Warum treten Einfallstellen beim Spritzgießen auf – und wie behebt man sie?
Sinkstellen — diese ärgerlichen Vertiefungen auf der Oberfläche eines ansonsten perfekten Spritzgussteils — gehören zu den häufigsten und sichtbarsten Fehlern im Spritzguss. Sie treten auf
Wer sind die führenden Spritzgussunternehmen in Indien?
Spritzgussformherstellung in Indien: Ein vollständiger Beschaffungsleitfaden Sie bewerten Lieferanten von Kunststoffteilen, und jemand in Ihrem Team hat nach Indien gefragt. Berechtigte Frage — Indiens spritzgegossener Kunststoff
Wie man eine Spritzgussform richtig reinigt: Eine Anleitung für Werksingenieure
Wenn Ihre Spritzgussform 80.000 Zyklen erreicht und Oberflächenfehler zuzunehmen beginnen, ist die Frage nicht, ob Sie sie reinigen sollten — sondern ob Sie sie die ganze Zeit auf die richtige Weise gereinigt haben








