تعريف الصلب القالب المحقون المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية
يشير فولاذ القوالب بالحقن المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية إلى درجات محددة من الفولاذ، أو الفولاذ ذو المعالجات السطحية الخاصة، التي تعتبر آمنة للاستخدام في تصنيع القوالب التي تنتج أجزاء تلامس بشكل مباشر أو غير مباشر مع الأغذية أو المشروبات أو الأجهزة الطبية أو المنتجات الصيدلانية.
1. المبادئ الأساسية:
① عدم السمّية: يجب ألا يطلق الفولاذ مواد ضارة في المنتجات التي يساعد في تصنيعها. ويجب ألا تنتقل مكوناته إلى المنتجات الغذائية أو الطبية بكميات قد تعرّض صحة الإنسان للخطر.
② مقاومة التآكل: تُعد المقاومة العالية للتآكل أمراً بالغ الأهمية، إذ تمنع تكوّن الصدأ أو غيره من نواتج التفاعل التي قد تلوث الأجزاء المقولبة. وهذا مهم بشكل خاص عند قولبة البوليمرات المسببة للتآكل أو عندما تتعرض القوالب لعوامل تنظيف قاسية أو بيئات رطبة.
③ الخمول: يجب ألا يتسبب الفولاذ في تغيير غير مقبول في تركيب المنتج الغذائي أو الطبي، ولا يجب أن يتلف خصائصه الحسية (الطعم، الرائحة).
④ قابلية التنظيف: يجب أن يكون سطح القالب قابلاً للتنظيف بسهولة وفعالية، وعند الضرورة، التعقيم لمنع التلوث الميكروبي. وغالباً ما يعني ذلك تلميعاً عالي الجودة.
2. المفاهيم الأساسية:
① الامتثال لمعايير FDA: في الولايات المتحدة، تنظّم إدارة الغذاء والدواء (FDA) المواد التي تلامس الأغذية بموجب Title 21 من قانون اللوائح الفيدرالية (CFR). ورغم أن FDA لا "تعتمد" عادةً فولاذ القوالب بشكل مباشر، فإن المواد المستخدمة يجب أن تكون "معترفاً بها عموماً كآمنة" (GRAS) أو أن تستوفي متطلبات محددة لمواد التلامس مع الأغذية (FCS). وغالباً ما يُفضَّل الفولاذ المقاوم للصدأ نظراً لخموله الكيميائي ومقاومته للتآكل.
② الامتثال لـ EC: في الاتحاد الأوروبي، تُعد اللائحة (EC) رقم 1935/2004 اللائحة الإطارية لمواد التلامس مع الأغذية (FCMs). وهي تنص على أن المواد يجب ألا تنقل مكوناتها إلى الطعام بكميات قد تعرّض صحة الإنسان للخطر، أو تغيّر تركيبة الطعام بشكل غير مقبول، أو تُدهور خصائصه الحسية. بالنسبة للمعادن والسبائك، تكون التدابير المحددة أقل توحيداً عبر الاتحاد الأوروبي مقارنةً بالبلاستيك، ولكن تُطبّق متطلبات السلامة العامة، وغالباً ما توفر التشريعات الوطنية أو معايير الصناعة (مثل تلك الصادرة عن مجلس أوروبا) التوجيه. كما تُعد ممارسات التصنيع الجيدة (GMP) وفقاً للائحة (EC) رقم 2023/2006 أمراً بالغ الأهمية أيضاً.
تصنيف وأنواع فولاذ القوالب الفولاذية المتوافقة
يمكن تصنيف فولاذ القوالب المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية بناءً على معايير مختلفة، مما يساعد المصنعين على تحديد الخيار الأنسب لاحتياجاتهم الخاصة.
1. حسب التركيب المادي:
① الفولاذ المقاوم للصدأ:
• الفولاذ الأوستنيتي غير القابل للصدأ (مثل AISI 304، 316، 316L): توفر مقاومة ممتازة للتآكل وقابلية تشكيل جيدة ولكن صلابتها أقل بشكل عام ما لم يتم تشغيلها على البارد. غالبًا ما تُفضل درجات 316/316L لمقاومة التآكل العالية، خاصةً ضد الكلوريدات.
• الفولاذ المرتنزيتي غير القابل للصدأ (مثل الفولاذ المرتنزيتي 420، 420 المعدل، 440B/C): يمكن معالجتها بالحرارة لتحقيق صلابة عالية ومقاومة للتآكل، مما يجعلها مناسبة لقطع الحواف أو المناطق عالية التآكل في القوالب. كما أنها توفر مقاومة جيدة للتآكل، على الرغم من أنها أقل عموماً من الدرجات الأوستنيتي. تم تصميم الدرجات مثل Uddeholm Stavax ESR (420 المعدل) خصيصًا للقوالب التي تتطلب صقلًا عاليًا ومقاومة عالية للتآكل.
• الفولاذ المقاوم للصدأ المتصلب بالترسيب (PH) (على سبيل المثال، 17-4 PH): تجمع بين المقاومة الجيدة للتآكل والقوة والصلابة العالية، والتي يمكن تحقيقها من خلال معالجة حرارية واحدة بدرجة حرارة منخفضة.
② أنواع فولاذ العدد المتخصصة (ذات خصائص أو طلاءات مطابقة): قد تُستخدم بعض أنواع فولاذ العدد المصلّدة بالكامل أو المصلّدة سطحياً إذا كان تركيبها آمناً بطبيعته أو إذا عُولجت بطلاءات سطحية مطابقة لـ FDA/EC (مثل بعض طلاءات PVD مثل TiN أو CrN إذا كانت معتمدة). تُعد قابلية ترشح المادة الأساسية عاملاً رئيسياً.
2. حسب مستوى مقاومة التآكل:
① مقاومة تآكل للأغراض العامة: مناسبة للبوليمرات والبيئات الأقل عدوانية (مثل بعض أنواع الفولاذ المقاوم للصدأ من سلسلة 400).
② مقاومة تآكل عالية: ضرورية لقولبة البوليمرات العدوانية (مثل PVC، المواد البلاستيكية المثبطة للهب التي تطلق غازات مسببة للتآكل) أو للقوالب العاملة في بيئات رطبة/مكثِّفة أو الخاضعة لتنظيف متكرر وعدواني (مثل 316L، والدرجات المارتنسيتية المتخصصة مثل Stavax ESR).
3. حسب الصلابة ومقاومة التآكل:
① أنواع الفولاذ ذات الصلادة الأقل: أسهل في التشغيل الآلي لكنها قد توفر عمراً أقصر للقالب مع المواد الكاشطة أو الإنتاج الكبير (مثل الفولاذ المقاوم للصدأ الأوستنيتي المُلدَّن).
② أنواع الفولاذ عالية الصلادة: توفر مقاومة ممتازة للتآكل وعمراً طويلاً للقالب لكن تصنيعها وصقلها قد يكون أكثر صعوبة (مثل أنواع الفولاذ المقاوم للصدأ المارتنسيتي المصلّد).
4. حسب التركيز التنظيمي (وإن كانت متداخلة في كثير من الأحيان):
① الفولاذات التي تستوفي إرشادات FDA بشكل أساسي: غالباً ما تُختار بناءً على الاستخدام التاريخي، وحالة GRAS، وشهادات الموردين لملامسة الأغذية.
② أنواع الفولاذ التي تستوفي بشكل أساسي لوائح EC: تُختار بناءً على الامتثال لـ (EC) 1935/2004 والتدابير المحددة ذات الصلة أو الإرشادات الوطنية، وغالباً ما تتطلب إعلان امتثال (DoC) من المورّد.
ملاحظة: تستوفي العديد من أنواع الفولاذ المقاوم للصدأ عالية الجودة بطبيعتها متطلبات كل من إرشادات FDA وEC نظراً لطبيعتها الخاملة ومقاومتها للتآكل.
سيناريوهات التطبيق النموذجية وحالات الاستخدام
لا غنى عن فولاذ القوالب المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية في الصناعات التي تكون فيها سلامة المنتجات والنظافة الصحية غير قابلة للتفاوض.
1. تغليف الأغذية والمشروبات:
① الحاويات والأغطية: قوالب حقن لإنتاج أكواب الزبادي، وعلب الزبدة، وصواني الطعام، والأغطية، والسدادات. يجب أن يقاوم الفولاذ التآكل من أحماض الطعام ومواد التنظيف.
② أدوات المائدة والأواني: قوالب لأدوات المائدة البلاستيكية ذات الاستخدام الواحد أو القابلة لإعادة الاستخدام.
③ مثال: تحتاج شركة ألبان إلى قوالب لأكواب زبادي من PP (البولي بروبيلين). يُختار فولاذ مقاوم للصدأ مارتنسيتي مثل AISI 420 المعدّل لقابليته الجيدة للتلميع (لتسهيل تحرير الجزء والنظافة) ومقاومته للتآكل ضد بقايا حمض اللاكتيك المحتملة ومحاليل التنظيف.
2. الأجهزة الطبية:
① الأدوات والمكونات الجراحية: قوالب للأدوات الجراحية ذات الاستخدام الواحد، ومكونات أجهزة التشخيص، وأنظمة توصيل الأدوية (مثل أجزاء أجهزة الاستنشاق، ومكونات المحاقن).
② قوالب الأجهزة القابلة للزرع (غير مباشرة): بينما قد يكون الغرس النهائي من السيليكون أو PEEK، يجب أن تفي قوالب هذه المكونات بمعايير صارمة للنظافة وعدم التلوث.
③ مثال: تصنيع قوالب لمبيتات بولي كربونات (PC) لمعدات تحليل الدم. قد يُختار فولاذ مقاوم للصدأ عالي النقاء ومقاوم للتآكل مثل Uddeholm Corrax (فولاذ مقاوم للصدأ من نوع PH) لثباته الأبعادي الممتاز، ومقاومته للتآكل، وسهولة تنظيفه، وهو أمر بالغ الأهمية لمنع التلوث المتبادل.
3. تغليف المستحضرات الصيدلانية:
① قوالب عبوات البثور للأقراص: قوالب لتشكيل التجاويف في عبوات البثور الصيدلانية.
② أغطية القوارير والإغلاقات: قوالب دقيقة لضمان سلامة الإحكام وعدم تلوث المنتجات المعقمة.
③ مثال: قوالب لأغطية HDPE (البولي إيثيلين عالي الكثافة) لزجاجات الأدوية. قد يُستخدم فولاذ مثل 316L المقاوم للصدأ حيث تكون مقاومة مواد كيميائية محددة أو طرق تعقيم معينة أمراً بالغ الأهمية.
4. منتجات الأطفال:
① زجاجات الرضاعة والحلمات واللهايات: قوالب للمنتجات التي تلامس فم الرضع مباشرة.
② الألعاب المخصصة للوضع في الفم: حيث تُقولب المكونات البلاستيكية بالحقن.
③ مثال: قوالب لحلمات زجاجات رضاعة الأطفال السيليكونية. يجب أن يكون فولاذ القالب قابلاً للتلميع بدرجة عالية للحصول على تشطيب سطح ناعم على الجزء السيليكوني، ويجب ألا يطلق أي مواد ضارة. الفولاذ المقاوم للصدأ عالي الجودة أمر أساسي.
5. عبوات مستحضرات التجميل:
حاويات الكريمات واللوشن: قوالب للعبوات والأنابيب والموزعات حيث تكون نقاوة المنتج مهمة.
6. تصنيع منتجات السيليكون:
يتم قولبة العديد من منتجات السيليكون، خاصةً المنتجات الطبية والغذائية (مثل أواني الخبز، وموانع التسرب، والأنابيب)، في قوالب مصبوبة بالحقن. يجب أن يكون فولاذ القالب متوافقًا مع معالجة السيليكون (غالبًا ما تكون درجات الحرارة عالية) وضمان نقاء جزء السيليكون النهائي. كما أن قابلية التلميع العالية أمر بالغ الأهمية لسهولة تحرير أجزاء السيليكون.
مزايا فولاذ القوالب المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية
يوفر استخدام فولاذ القوالب المتوافق فوائد كبيرة تتجاوز مجرد تلبية اللوائح التنظيمية.
1. تعزيز سلامة المنتج: يقلل من خطر انتقال المواد الضارة من القالب إلى المنتج، مما يحمي صحة المستهلك.
2. الامتثال التنظيمي: يضمن الالتزام بلوائح FDA وEC الصارمة، وتجنب المشكلات القانونية والغرامات وسحب المنتجات.
3. حماية العلامة التجارية والسمعة: يُظهر الالتزام بالجودة والسلامة، مما يعزز الثقة في العلامة التجارية وثقة المستهلك.
4. تحسين جودة المنتج: تمنع مقاومة التآكل الصدأ والملوثات الأخرى من الإضرار بسطح الأجزاء المقولبة، مما يؤدي إلى جودة جمالية أعلى ومرفوضات أقل.
5. عمر قالب ممتد في بيئات محددة: مقاوم للبوليمرات المسببة للتآكل (مثل PVC وبعض مثبطات اللهب) ومواد التنظيف القوية، مما يؤدي إلى عمر تشغيلي أطول للقالب.
6. تقليل مخاطر التلوث: الأسطح الملساء القابلة للتلميع بدرجة عالية والمتأصلة في العديد من أنواع الفولاذ المتوافقة أسهل في التنظيف وأقل عرضة لإيواء البكتيريا أو البقايا.
7. الوصول إلى السوق: غالباً ما يكون الامتثال شرطاً أساسياً لبيع المنتجات في الأسواق الكبرى مثل الولايات المتحدة الأمريكية وأوروبا.
عيوب وقيود فولاذ القوالب الفولاذية المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية
وعلى الرغم من فائدته العالية، إلا أن هذا الفولاذ المتخصص له اعتبارات معينة.
1. تكلفة مواد أعلى: الفولاذ المتوافق، وخاصةً الفولاذ المقاوم للصدأ عالي الكروم والدرجات المتخصصة، عادةً ما يكون أغلى من فولاذ العدة القياسي مثل P20 أو H13.
2. تحديات قابلية التصنيع الآلي: يمكن أن يكون تصنيع بعض أنواع الفولاذ المقاوم للصدأ، خاصةً الدرجات الأوستنيتية، أكثر صعوبة (مثل التصلد بالتشغيل، وانخفاض التوصيل الحراري) مقارنةً بفولاذ القوالب التقليدي، مما قد يزيد من وقت التصنيع والتكلفة.
3. توصيل حراري أقل: تتمتع العديد من أنواع الفولاذ المقاوم للصدأ بتوصيل حراري أقل من أنواع فولاذ العدة القياسية. وقد يؤثر ذلك على أزمنة الدورة في القولبة بالحقن، مما يتطلب تصميم قالب دقيق مع قنوات تبريد محسّنة.
4. قيود الصلادة (لبعض الدرجات): لا يمكن تصليد أنواع الفولاذ المقاوم للصدأ الأوستنيتية (مثل 304 و316) بالمعالجة الحرارية، وتوفر مقاومة بلى أقل من فولاذ العدة المصلَّد، مما يجعلها أقل ملاءمة للمواد شديدة الكشط ما لم تُطبَّق معالجات سطحية محددة. أما الدرجات المارتنسيتية فتتغلب على ذلك لكنها قد تتمتع بمقاومة للتآكل أقل قليلاً من أفضل الدرجات الأوستنيتية.
5. متطلبات لحام محددة: غالباً ما يتطلب إصلاح أو تعديل القوالب المصنوعة من الفولاذ المقاوم للصدأ إجراءات لحام متخصصة ومواد حشو للحفاظ على مقاومة التآكل وسلامة البنية.
6. احتمالية الاحتكاك اللاصق: بعض أنواع الفولاذ المقاوم للصدأ عرضة للاحتكاك اللاصق (نوع من التآكل ناتج عن الالتصاق بين الأسطح المنزلقة) إذا لم يتم تشحيمها بشكل صحيح أو إذا لم يأخذ تصميم المكوّن ذلك بعين الاعتبار.
مقارنة موجزة مع الفولاذ غير المتوافق مع الفولاذ المتوافق
الأنواع الفولاذية غير المتوافقة (مثل P20 وH13 – عندما تكون غير مطلية وعلى تماس مباشر مع المنتجات الغذائية/الطبية):
① الميزة: تكلفة أقل، وقابلية تصنيع أفضل عموماً، وموصلية حرارية أعلى، وصلادة وصلابة جيدتان.
② العيب: عرضة للتآكل، واحتمال تسرب عناصر السبك (مثل الكروم والموليبدينوم والفاناديوم في الأشكال غير المستقرة) إلى المنتجات، وغير مناسب للتلامس المباشر مع الأغذية/الأدوية دون طلاءات متوافقة، وخطر عدم الامتثال التنظيمي واستدعاء المنتجات.
ملخص المقارنة:
إن الدافع الأساسي لاختيار الفولاذ المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية هو السلامة والضرورة التنظيمية. وعلى الرغم من أنها قد تمثل تحديات من حيث التكلفة والتصنيع، إلا أنها غالبًا ما تفوقها ضرورة حماية صحة المستهلك والامتثال للمعايير القانونية في التطبيقات الحساسة. الفولاذ غير المتوافق مناسب للعديد من تطبيقات التشكيل للأغراض العامة ولكنه يشكل مخاطر غير مقبولة بالنسبة للمنتجات الغذائية أو الطبية أو الصيدلانية.
دليل فولاذ حقن القوالب الفولاذية المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية
تعرّف على الاختيار والتطبيقات والمواصفات الفنية وأفضل الممارسات لسلامة الأجزاء الغذائية والطبية.
الدليل الكامل لحلول حقن القوالب الفولاذية المتوافقة مع إدارة الأغذية والعقاقير/المفوضية الأوروبية
الخصائص الرئيسية وخصائص الفولاذ المتوافق
يتحدد أداء فولاذ القالب الفولاذي المتوافق من خلال العديد من الخصائص الهامة:
1. مقاومة التآكل:
① الآلية: تتحقق بشكل أساسي من خلال إضافة الكروم (عادةً >12%)، الذي يشكّل طبقة أكسيد الكروم (Cr₂O₃) خاملة ومتينة وذاتية الإصلاح على سطح الفولاذ. ويعزز الموليبدينوم (Mo) المقاومة بشكل إضافي، خاصةً ضد التنقر والتآكل في الشقوق الناجم عن الكلوريدات.
② الأهمية: يمنع تكوّن الصدأ الذي يمكن أن يلوث الأجزاء ويغيّر تشطيب السطح ويسد قنوات التبريد. بالغ الأهمية لقولبة الراتنجات المسببة للتآكل (مثل PVC، والأسيتالات مع بعض المضافات) أو عندما تتعرض القوالب لبيئات رطبة أو مواد كيميائية معقِّمة.
③ القياس: غالباً ما يُقيَّم عن طريق اختبارات الرش الملحي (ASTM B117)، أو المقاومة لمواد كيميائية محددة، أو الاختبار الكهروكيميائي. رقم مقاومة التنقر المكافئ (PREN = %Cr + 3.3 * %Mo + 16 * %N) مؤشر شائع للفولاذ المقاوم للصدأ.
2. الصلابة ومقاومة التآكل:
① الآلية: تتحقق من خلال عناصر السبائك (مثل الكربون في الفولاذ المقاوم للصدأ المارتنسيتي) والمعالجة الحرارية (التبريد المفاجئ والتقسية) أو التصلد بالترسيب.
② الأهمية: يحدد قدرة القالب على تحمل التآكل الكاشط من المواد البلاستيكية المحشوة (مثل البوليمرات المحشوة بالزجاج)، والحركة الانزلاقية لمكونات القالب، والانبعاجات. يؤثر مباشرةً على عمر القالب وفترات الصيانة.
③ القيم النموذجية: يمكن للفولاذ المقاوم للصدأ المارتنسيتي (مثل 420 المعدّل) تحقيق 48-54 HRC. ويمكن أيضاً للفولاذ المقاوم للصدأ PH أن يصل إلى مستويات صلابة عالية. الدرجات الأوستنيتية أكثر ليونة (عادةً <30 HRC في الحالة المُلدّنة).
3. قابلية التشغيل الآلي:
① العوامل: تتأثر بالصلادة والصلابة والميل إلى التصلد بالتشغيل والموصلية الحرارية. يُعرف الفولاذ المقاوم للصدأ، وخاصة الدرجات الأوستنيتية، بكونه "لزجاً" وبمعدل تصلد بالتشغيل مرتفع، مما يتطلب أدوات وسرعات قطع ومعدلات تغذية محددة. توفر الدرجات المُعاد كبرتتها (مثل 303) قابلية أفضل للتشغيل الآلي، لكنها قد تكون أقل قليلاً في مقاومة التآكل وليست مفضلة دائماً للتطبيقات عالية النقاء.
② الأهمية: يؤثر على التكلفة والوقت اللازمين لتصنيع القالب.
4. قابلية التلميع:
① العوامل: يعتمد على نقاء الفولاذ (قلة الشوائب) والتجانس والصلادة. تُستخدم عمليات تصنيع متخصصة مثل إعادة الصهر بالخبث الكهربائي (ESR) لإنتاج فولاذ أنقى (مثل Stavax ESR) يتمتع بقابلية ممتازة للتلميع.
② الأهمية: بالغ الأهمية لتحقيق تشطيبات عالية اللمعان للأجزاء، وضمان سهولة طرد الأجزاء، وتعزيز قابلية التنظيف للنظافة. غالباً ما تتطلب التطبيقات الطبية والبصرية تشطيبات SPI A1 أو A2.
5. قابلية اللحام:
① العوامل: تتباين بشكل كبير بين أنواع الفولاذ. الفولاذ المقاوم للصدأ الأوستنيتي قابل للحام عموماً. أما الفولاذ المقاوم للصدأ المارتنسيتي فيتطلب تسخيناً مسبقاً ومواد حشو محددة ومعالجة حرارية بعد اللحام لاستعادة الخصائص ومنع التشقق.
② الأهمية: ضروري لإصلاح القالب أو تعديله. يمكن أن يؤدي اللحام غير السليم إلى الإضرار بمقاومة التآكل والخصائص الميكانيكية في المنطقة المتأثرة بالحرارة.
6. التوصيل الحراري:
① القيم: عادةً ما يكون للفولاذ المقاوم للصدأ توصيل حراري أقل (مثل 15-25 W/m·K) مقارنةً بأنواع فولاذ الأدوات الشائعة مثل P20 (~29-34 W/m·K) أو H13 (~25 W/m·K)، وأقل بشكل كبير من سبائك النحاس المستخدمة للأدوات المدمجة (~200-380 W/m·K).
② الأهمية: يؤثر على كفاءة تسخين القالب وتبريده، مما قد يؤثر على أوقات الدورة وجودة الجزء (مثل الالتواء وعلامات الغوص). قد تحتاج تصاميم القوالب إلى قنوات تبريد أكثر شمولاً أو موضوعة بشكل استراتيجي.
7. ثبات الأبعاد:
① العوامل: مقاومة التشوه أثناء المعالجة الحرارية وتحت التحميل الحراري الدوري أثناء القولبة.
② الأهمية: بالغ الأهمية للحفاظ على تفاوتات ضيقة في القوالب الدقيقة عبر دورات الإنتاج الطويلة. غالباً ما تُظهر أنواع الفولاذ المقاوم للصدأ PH ثباتاً بُعدياً جيداً بسبب عمليات التصليد عند درجات حرارة أقل.
8. النقاء والتجانس:
① العوامل: يتحقق ذلك من خلال عمليات صناعة الفولاذ المتقدمة (مثل ESR وإعادة الصهر بالقوس في الفراغ - VAR). يقلل من الشوائب غير المعدنية (الكبريتيدات والأكاسيد والسيليكات).
② الأهمية: يعزز قابلية الصقل والصلابة ومقاومة الإجهاد ومقاومة التآكل. بالغ الأهمية للقوالب عالية الأداء.
عملية اختيار المواد الأساسية وعملية التحقق من صحة القوالب الفولاذية المتوافقة
بدلاً من «مبدأ عمل» للفولاذ نفسه، تتضمن العملية الحرجة اختيار الفولاذ والتحقق من صلاحيته لتطبيق مطابق.
1. تحديد متطلبات التطبيق:
① تحديد المنتج النهائي (حاوية طعام، جهاز طبي، إلخ).
② تحديد المشهد التنظيمي المحدد (إدارة الغذاء والدواء، المفوضية الأوروبية، توجيهات/معايير محددة).
③ تحديد البوليمر المراد تشكيله (النوع، والمواد المالئة، والمواد المضافة، وإمكانية خروج الغازات المسببة للتآكل).
④ تحديد حجم الإنتاج المتوقع، وعمر القالب، وجودة الجزء المطلوب (تشطيب السطح، والتفاوتات المسموح بها).
2. الفرز الأولي للمواد:
① راجع أوراق بيانات الموردين وشهاداتهم للاطلاع على بيانات امتثال إدارة الأغذية والعقاقير/المفوضية الأوروبية أو ملاءمتها للأغذية/المواد الطبية.
② إعطاء الأولوية لدرجات الفولاذ المقاوم للصدأ المعروفة بخمولها ومقاومتها للتآكل (مثل 316L، ودرجة 420 المعدلة، والفولاذ المقاوم للصدأ PH).
③ النظر في الخواص الميكانيكية المطلوبة (الصلابة ومقاومة التآكل) بناءً على البوليمر وحجم الإنتاج.
3. التقييم التفصيلي لخصائص الفولاذ:
① مقاومة التآكل: طابق ملف تآكل الفولاذ مع البوليمر، ومواد التنظيف، وبيئة التشغيل.
② قابلية التصنيع والصقل: قيّم ما إذا كان يمكن تحقيق تشطيب السطح المطلوب بفعالية من حيث التكلفة.
③ مقاومة التآكل: التأكد من الملاءمة للمواد الكاشطة، إن وُجدت.
④ الخصائص الحرارية: ضع في اعتبارك التأثير على زمن الدورة وصمم التبريد وفقاً لذلك.
4. التحقق من الموردين والتوثيق:
① اطلب إعلان الامتثال (DoC) من مورد الصلب، خاصة بالنسبة لأسواق المفوضية الأوروبية. يجب أن ينص هذا المستند على التوافق مع اللوائح ذات الصلة (على سبيل المثال، (EC) 1935/2004).
② ضمان إمكانية التتبع الكامل للمواد (أرقام الحرارة، وشهادات الدفعات).
③ التحقق من أي ادعاءات بامتثال إدارة الغذاء والدواء الأمريكية (على سبيل المثال، المواد المدرجة في قائمة المواد الحساسة للمواد المثبتة في قاعدة بيانات المواد الحساسة أو تفي بمتطلبات 21 CFR لتطبيقات محددة).
5. اعتبارات تصميم القالب:
① تصميم من أجل سهولة التنظيف: تجنب الزوايا الداخلية الحادة والبقع الميتة؛ حدد أنصاف أقطار مناسبة.
② ضمان التبريد الكافي للتعويض عن انخفاض التوصيل الحراري إن أمكن.
③ حدد مواصفات تشطيب السطح المناسبة.
6. تصنيع القوالب والمعالجة السطحية:
① استخدام تقنيات التشغيل الآلي المناسبة للفولاذ المحدد.
② في حالة استخدام الطلاء، تأكد من أن مادة الطلاء نفسها متوافقة مع إدارة الغذاء والدواء/المفوضية الأوروبية للاستخدام المقصود.
③ تحقيق مستوى التلميع المحدد بدقة.
7. التحقق والاختبار (محتمل):
① بالنسبة للتطبيقات الحرجة، قد يلزم إجراء اختبار الترحيل على الجزء النهائي المصبوب للتأكد من عدم تسرب أي مواد غير مقصودة من القالب (عبر الجزء) بكميات تتجاوز الحدود التنظيمية. وعادةً ما تكون هذه مسؤولية الشركة المصنعة للأغذية/الأجهزة الطبية، ولكن مادة القالب هي أحد المدخلات الرئيسية.
② إجراء تجارب القوالب الوظيفية لضمان الأداء.
8. وضع بروتوكولات التنظيف والصيانة:
وضع وتوثيق إجراءات لتنظيف القالب وصيانته باستخدام مواد وطرق تنظيف متوافقة لا تضر بسطح الفولاذ أو امتثاله.
الاعتبارات الرئيسية في التنفيذ والاستخدام
يجب إدارة العديد من العوامل الحاسمة عند العمل مع فولاذ القوالب المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية:
1. المواصفات التنظيمية:
① FDA : بشكل أساسي 21 CFR Part 177 (المضافات الغذائية غير المباشرة: البوليمرات) و Part 178 (المضافات الغذائية غير المباشرة: المواد اللاصقة ومكونات الطلاءات). يُعترف عموماً بالفولاذ المقاوم للصدأ كمادة آمنة (GRAS) بموجب 21 CFR 182/184 للعديد من تطبيقات التلامس مع الأغذية إذا تمت صياغته بشكل صحيح.
② EC: اللائحة (EC) رقم 1935/2004 (الإطار)، واللائحة (EC) رقم 2023/2006 (ممارسات التصنيع الجيدة - GMP). بالنسبة للمعادن، تفتقر إلى تدابير أوروبية موحدة محددة، لذا غالباً ما يُشار إلى القوانين الوطنية (مثل توصيات BfR الألمانية) أو إرشادات مجلس أوروبا بشأن المعادن والسبائك المستخدمة في مواد التلامس مع الأغذية. ويُعد إعلان المطابقة أمراً أساسياً.
2. اعتماد المواد وإمكانية التتبع:
اطلب دائمًا شهادات المطاحن وإقرارات الموردين بالامتثال واحتفظ بها. التتبع بالرقم الحراري ضروري لمراقبة الجودة وإدارة الاستدعاء.
3. تصميم القالب من أجل قابلية التنظيف:
لا يمكن المبالغة في ذلك. يجب أن تكون القوالب مصممة بحيث يمكن تنظيفها بسهولة ودقة. ويشمل ذلك:
① أنصاف أقطار واسعة في الزوايا.
② تجنب الشقوق السفلية أو السمات التي تحبس المواد.
③ تشطيبات سطحية عالية الجودة (يُفضل غالبًا ما يفضل SPI A2 أو أفضل).
④ سهولة التفكيك للتنظيف إذا لزم الأمر.
4. متطلبات تشطيب السطح:
غالباً ما تتطلب التطبيقات الطبية والغذائية أسطحاً ناعمة للغاية (مثل Ra < 0.4 µm أو أفضل) لمنع التصاق الميكروبات وتسهيل التنظيف. يجب أن يكون الفولاذ المختار قادراً على تحقيق هذا التشطيب والحفاظ عليه.
5. تأثير معالجة البوليمرات:
يمكن لبعض البوليمرات (مثل PVC وPOM وبعض الدرجات المثبطة للهب) إطلاق منتجات ثانوية مسببة للتآكل (مثل HCl، والفورمالديهايد) أثناء التشكيل، خاصةً في درجات الحرارة المرتفعة أو إذا كانت أوقات المكوث طويلة جدًا. يجب أن يكون فولاذ القالب قادرًا على تحمل هذه المواد الكيميائية.
6. بروتوكولات الصيانة والتنظيف:
① استخدم مواد تنظيف متوافقة مع درجة معينة من الفولاذ المقاوم للصدأ. تجنب الكلوريدات (إلا إذا كان الفولاذ عالي المقاومة مثل 316L أو الدرجات المتخصصة) والمواد الكاشطة القاسية التي قد تتلف الطبقة السلبية أو السطح النهائي.
② تعتبر جداول التنظيف المنتظمة ضرورية لمنع تراكم المخلفات.
③ قد يكون التخميل (معالجة كيميائية لتعزيز الطبقة السلبية) ضروريًا بعد التصنيع الآلي أو اللحام أو إذا أصبح السطح ملوثًا.
7. تقييم التكلفة مقابل تقييم المخاطر:
يجب الموازنة بين التكلفة الأولية المرتفعة للفولاذ المتوافق مع معايير الامتثال والمخاطر الكبيرة لعدم الامتثال، بما في ذلك سحب المنتجات، والعقوبات القانونية، وتلف العلامة التجارية، والضرر المحتمل للمستهلكين.
دليل التصميم والتنفيذ للقوالب المتوافقة مع المواصفات
1. أفضل ممارسات اختيار الفولاذ:
① إعطاء الأولوية للفولاذ المقاوم للصدأ: بالنسبة لمعظم تطبيقات FDA/EC، يُعد الفولاذ المقاوم للصدأ الخيار الافتراضي.
② تطابق مقاومة التآكل مع الاستخدام:
• للأجزاء الغذائية/الطبية العامة ذات البوليمرات غير العدوانية: يمكن أن يكون 420 المعدل غير القابل للصدأ (على سبيل المثال، Stavax ESR، Moldmax HH مع المناولة المناسبة) ممتازًا.
• للبوليمرات العدوانية (PVC، مثبطات اللهب) أو الرطوبة العالية/التعقيم: يوصى باستخدام سبائك الفولاذ المقاوم للصدأ ذات السبائك العالية مثل AISI 316L أو Uddeholm Corrax أو ما يعادلها من الدرجات ذات المقاومة الفائقة للتآكل الحفري والشقوق.
③ ضع احتياجات الصلادة في الاعتبار: للراتنجات الكاشطة أو الدورات الطويلة، اختر درجة قابلة للتصليد (مارتنسيتية أو ستانلس ستيل من نوع PH). أما للأجزاء الأبسط مع الراتنجات غير الكاشطة، فقد تكفي الدرجات الأوستنيتية إذا لم يتأثر زمن الدورة بشكل حرج بموصليتها الحرارية الأقل.
④ تحقق من وثائق المورّد: أصرّ دائماً على شهادات المطابقة وتقارير اختبار المواد.
2. أفضل ممارسات تصميم القوالب:
① أنصاف الأقطار وزوايا السحب: أدرِج أنصاف أقطار سخية في جميع الزوايا الداخلية (بحد أدنى 0.5mm، ويُفضَّل أكبر) لتسهيل التنظيف وتقليل تركّزات الإجهاد. وتأكد من وجود زوايا سحب كافية لسهولة طرد الجزء.
② تشطيب السطح: حدّد أعلى تلميع سطحي عملي (مثل SPI A2/A1، التلميع الماسي) على أسطح التجويف. يساعد ذلك في فصل الجزء، ويعزز قابلية التنظيف، ويقلل من التصاق الميكروبات.
③ التنفيس: تأكد من التنفيس الكافي لمنع احتباس الغازات، الذي يمكن أن يؤدي إلى عيوب في الأجزاء ويتطلب تنظيفاً قوياً.
④ تصميم نظام التبريد: ضع في اعتبارك الموصلية الحرارية الأقل للفولاذ المقاوم للصدأ. حسّن تخطيط قنوات التبريد وقطرها وقربها من سطح التجويف. ضع في اعتبارك التبريد المطابق للأجزاء المعقدة.
⑤ تجنّب النقاط الميتة: صمّم القالب لتجنّب المناطق التي يمكن أن تركد فيها المواد أو سوائل التنظيف.
⑥ تدفق المواد: تأكد من وجود مسارات تدفق مواد سلسة لمنع التدهور وتسهيل التنظيف.
3. تقنيات التصنيع والتلميع:
① الأدوات: استخدم أدوات قطع حادة ذات زاوية ميل موجبة، ويُفضّل الأنواع المطلية المصممة للفولاذ المقاوم للصدأ.
② معايير القطع: استخدم سرعات ومعدلات تغذية مناسبة. غالباً ما تُستخدم سرعات أقل ومعدلات تغذية أعلى للفولاذ المقاوم للصدأ الأوستنيتي لتجنب التصلد بالتشغيل. استخدم كمية وفيرة من سائل التبريد.
③ التلميع: استخدم نهجاً منهجياً، متدرجاً عبر حبيبات كاشطة أدق. تأكد من أن كل حبيبة تزيل تماماً العلامات من المرحلة السابقة. بالنسبة للفولاذ عالي النقاء (درجات ESR/VAR)، يكون تحقيق التشطيب المرآوي أسهل. تجنب التلوث المتبادل من الأدوات المستخدمة على الفولاذ الكربوني.
4. تجميع ومناولة القوالب:
① الحفاظ على النظافة طوال عملية التجميع.
② استخدم مواد تشحيم مناسبة ومتوافقة للأجزاء المتحركة إذا لزم الأمر، مع التأكد من أنها مناسبة للاستخدام (مثل مواد التشحيم H1 من الدرجة الغذائية).
5. معالجة ما بعد التصنيع:
التخميل: فكّر في تخميل القوالب المصنوعة من الفولاذ المقاوم للصدأ بعد جميع عمليات التصنيع الآلي والطحن والتلميع، خاصة إذا كان من المحتمل حدوث أي تلوث بالحديد الحر من الأدوات. تزيل هذه العملية الكيميائية (باستخدام محاليل حمض النيتريك أو حمض الستريك عادةً) الحديد الحر وتعزز طبقة أكسيد الكروم الخاملة الطبيعية، مما يزيد من مقاومة التآكل إلى أقصى حد.
المشاكل الشائعة والحلول مع فولاذ القوالب المتوافق مع المواصفات
حتى مع الاختيار الدقيق، يمكن أن تنشأ تحديات.
1. تآكل أو تلطيخ غير متوقع:
السبب: درجة فولاذ غير صحيحة للبوليمر/البيئة، وعوامل تنظيف قاسية (خاصة المحتوية على الكلوريد)، وتلوّث من أدوات الفولاذ الكربوني، وانهيار الطبقة السلبية، والشقوق.
الحل:
① تحقق من ملاءمة درجة الفولاذ. قم بالترقية إذا لزم الأمر.
② استخدم فقط مواد التنظيف الموصى بها الخالية من الكلوريد.
③ ضمان التخميل المناسب بعد التصنيع الآلي أو الإصلاح.
④ تنظيف القوالب جيدًا وتجفيفها بعد الاستخدام.
⑤ إعادة التصميم لإزالة الشقوق إذا كانت مصدر تآكل الشقوق.
2. صعوبة في تحقيق/الحفاظ على مستوى عالٍ من اللمعان:
السبب: درجة فولاذ غير مناسبة للتلميع العالي (شوائب عالية)، وتقنية تلميع غير سليمة، وتلف سطحي أثناء المناولة أو التنظيف.
الحل:
① اختر الفولاذ عالي النقاء من درجة ESR/VAR للتشطيبات المرآة.
② تدريب العاملين على تقنيات الصقل الصحيحة للفولاذ المقاوم للصدأ.
③ تنفيذ إجراءات مناولة دقيقة. استخدم أدوات ناعمة للتنظيف.
④ ضع في اعتبارك الطلاءات الصلبة المتوافقة (مثل CrN) لحماية الطلاء على الدرجات اللينة غير القابلة للصدأ.
3. تآكل سابق لأوانه مع المواد الكاشطة:
السبب: يفتقر الفولاذ المختار إلى الصلابة/مقاومة التآكل الكافية للبوليمرات المعبّأة بالزجاج أو المعادن.
الحل:
① التحول إلى فولاذ أكثر صلابة ومقاوم للتآكل (مثل الفولاذ المارتنسيتي المقوى المقاوم للصدأ، الفولاذ المقاوم للصدأ PH).
② النظر في طلاءات PVD المتوافقة مع إدارة الأغذية والعقاقير/المفوضية الأوروبية (على سبيل المثال، درجات محددة من TiN، CrN، DLC) على ركيزة مناسبة من الفولاذ المقاوم للصدأ.
③ تحسين تصميم البوابة ومسارات التدفق لتقليل التآكل الكاشطة.
4. أوقات الدورات الأطول
السبب: توصيلية حرارية أقل للفولاذ المقاوم للصدأ مقارنة بفولاذ الأدوات القياسي.
الحل:
① تحسين تصميم قناة التبريد (أقرب إلى التجويف، وزيادة التدفق، والتبريد المطابق).
② ضع في اعتبارك استخدام أدوات مدمجة عالية التوصيل (مثل سبائك النحاس الخالية من البيريليوم، إذا أمكن جعل سطحها متوافقاً أو إذا كانت لا تلامس المنتج) في المناطق الحرجة، مع ضمان أنها متوافقة أو معزولة أيضاً.
③ ضبط معلمات المعالجة بعناية.
5. تشويه مكونات القالب:
السبب: شائع في التلامس الانزلاقي بين الستانلس والستانلس تحت حمل عالٍ دون تزييت كافٍ.
الحل:
① استخدم درجات مختلفة من الفولاذ المقاوم للصدأ لمكونات التزاوج إن أمكن.
② استخدام معالجات أو طلاءات سطحية متوافقة مضادة للتشقق.
③ تأكد من التزييت المناسب باستخدام مواد تزييت متوافقة مع FDA/EC (مثل H1 المخصص للأغذية).
④ تحسين تشطيب السطح وتصميم الخلوص.
6 مشاكل في اللحام/التصليح:
السبب: إجراء لحام غير صحيح، ومادة حشو خاطئة، وغياب المعالجة الحرارية القبلية/البعدية للدرجات المارتنسيتية.
الحل:
① اتبع توصيات اللحام الصادرة عن مورّد الفولاذ بدقة.
② استخدم مواد حشو مطابقة أو موصى بها.
③ إجراء المعالجة الحرارية اللازمة قبل التسخين المسبق والمعالجة الحرارية بعد اللحام لاستعادة الخواص الميكانيكية ومقاومة التآكل.
④ تخميل منطقة اللحام بعد الإصلاح.
قائمة تدقيق التصميم/مساعدة القرار لاختيار الفولاذ المتوافق مع المواصفات
يمكن أن توجه قائمة المراجعة المبسطة هذه عملية الاختيار الأولي:
1. التطبيق والمتطلبات التنظيمية:
① ملامسة الطعام؟ (حدد نوع الطعام، ومدة/درجة حرارة التلامس).
② جهاز طبي؟ (حدد الفئة ونوع التلامس - على سبيل المثال، خارجي، داخلي).
③ الأدوية؟ (حدد التطبيق).
④ اللوائح المطبقة: إدارة الأغذية والعقاقير (أجزاء 21 CFR؟)، المفوضية الأوروبية (1935/2004، GMP؟)، أخرى (قوانين وطنية، معايير محددة)؟
⑤ هل إعلان الامتثال مطلوب؟
2. البوليمر المراد تشكيله:
① نوع البوليمر (على سبيل المثال، بولي بروبيلين، بولي بروبيلين، بولي إيثيلين تيريفثاليوم، بولي كلوريد الفينيل، بولي برومين، سيليكون، بولي إيثيلين تيريفثاليوم)؟
② المواد المضافة (مثل الألياف الزجاجية ومثبطات اللهب والملونات)؟
③ إمكانية انبعاث الغازات المسببة للتآكل؟ (نعم/لا/محتمل)
3. متطلبات القالب والإنتاج:
① حجم الإنتاج المتوقع (منخفض/متوسط/مرتفع)؟
② عمر العفن المطلوب؟
③ تشطيب السطح المطلوب (على سبيل المثال، SPI C1، B2، A2، بصري)؟
④ التفاوتات الحرجة؟
⑤ تعقيد تصميم القالب؟
4. اعتبارات الملكية الفولاذية:
① مستوى مقاومة التآكل المطلوب (قياسي/عالي/عالي جدًا)؟
② الصلابة/مقاومة التآكل المطلوبة (منخفضة/متوسطة/عالية)؟
③ مخاوف قابلية التصنيع؟ (قيود الميزانية/الوقت).
④ هل يمكن تحقيق قابلية التلميع إلى المستوى المطلوب؟
⑤ تأثير الموصلية الحرارية على زمن الدورة (مقبول/يحتاج إلى تخفيف)؟
5. المورد والتكلفة:
① توافر الدرجات المتوافقة المعتمدة؟
② موثوقية المورد والدعم الفني؟
③ قيود الميزانية (موازنة التكلفة مقابل المخاطر والأداء)؟
④ هل التتبع مضمون؟
نصيحة للقرار: عند الشك، اختر الجانب الأكثر مقاومة للتآكل واستشر موردي فولاذ ذوي سمعة طيبة متخصصين في المواد للصناعات الخاضعة للتنظيم. أعطِ الأولوية دائماً للسلامة والامتثال.
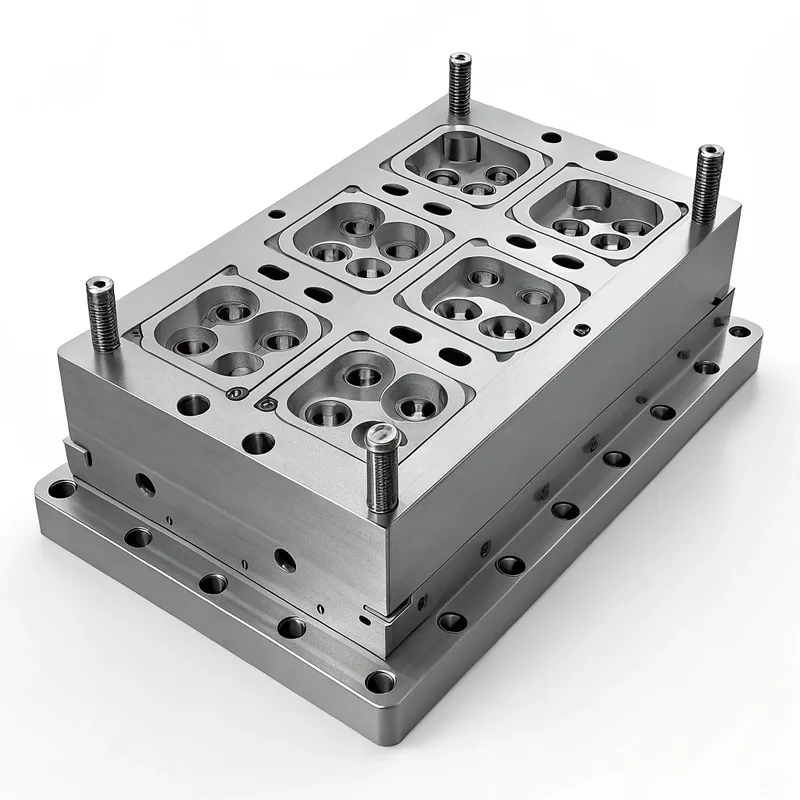
- تعريف الصلب القالب المحقون المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية
- تصنيف وأنواع فولاذ القوالب الفولاذية المتوافقة
- سيناريوهات التطبيق النموذجية وحالات الاستخدام
- مزايا فولاذ القوالب المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية
- عيوب وقيود فولاذ القوالب الفولاذية المتوافق مع إدارة الأغذية والعقاقير/المفوضية الأوروبية
- مقارنة موجزة مع الفولاذ غير المتوافق مع الفولاذ المتوافق
لماذا تظهر علامات الانكماش في قوالب الحقن — وكيف يمكن إصلاحها؟
علامات الغرق - تلك الانبعاجات المزعجة على سطح القطعة المصبوبة المثالية - هي واحدة من أكثر العيوب شيوعًا ووضوحًا في حقن القوالب. تظهر
من هم أفضل شركات قوالب الحقن في الهند؟
تصنيع قوالب الحقن في الهند: دليل توريد شامل. أنت تقيّم موردي الأجزاء البلاستيكية، وسأل أحد أعضاء فريقك عن الهند. سؤال وجيه — إن قطاع البلاستيك المقولب بالحقن في الهند
كيفية تنظيف قالب الحقن بشكل صحيح: دليل مهندس المصنع
عندما يصل قالب الحقن الخاص بك إلى 80,000 دورة وتبدأ عيوب السطح بالتزايد، فإن السؤال ليس ما إذا كان يجب تنظيفه — بل ما إذا كنت تنظّفه بالطريقة الصحيحة طوال الوقت








