Definitie van FDA/EC-conform staal voor spuitgietmatrijzen
FDA/EC conform spuitgietstaal verwijst naar specifieke staalsoorten, of staalsoorten met bepaalde oppervlaktebehandelingen, die veilig geacht worden voor gebruik in de productie van matrijzen die onderdelen produceren die direct of indirect in contact komen met voedingsmiddelen, dranken, medische apparatuur of farmaceutische producten.
1. Kernprincipes:
① Niet-toxiciteit: Het staal mag geen schadelijke stoffen afgeven aan de producten die het helpt vervaardigen. De bestanddelen mogen niet in hoeveelheden naar voedsel- of medische producten migreren die de menselijke gezondheid in gevaar kunnen brengen.
② Corrosiebestendigheid: Een hoge weerstand tegen corrosie is van het grootste belang en voorkomt de vorming van roest of andere reactieproducten die de gegoten onderdelen kunnen verontreinigen. Dit is vooral belangrijk bij het gieten van corrosieve polymeren of wanneer malen worden blootgesteld aan agressieve reinigingsmiddelen of vochtige omgevingen.
③ Inertheid: Het staal mag geen onaanvaardbare verandering in de samenstelling van het voedsel- of medische product veroorzaken, noch de organoleptische kenmerken (smaak, geur) ervan verslechteren.
④ Reinigbaarheid: Het matrijsoppervlak moet gemakkelijk en effectief kunnen worden gereinigd en, waar nodig, gesteriliseerd om microbiële besmetting te voorkomen. Dit impliceert vaak een hoogwaardige polijstafwerking.
2. Basisconcepten:
① FDA-naleving: In de Verenigde Staten reguleert de FDA materialen die in contact komen met voedsel onder Title 21 van de Code of Federal Regulations (CFR). Hoewel de FDA matrijsstaal doorgaans niet rechtstreeks "goedkeurt", moeten gebruikte materialen "Generally Recognized As Safe" (GRAS) zijn of voldoen aan specifieke eisen voor stoffen die met voedsel in contact komen (FCS). Roestvrij staal geniet vaak de voorkeur vanwege de inertheid en corrosiebestendigheid.
② EC-naleving: In de Europese Unie is Verordening (EG) nr. 1935/2004 de kaderverordening voor materialen die met voedsel in contact komen (FCM's). Deze bepaalt dat materialen hun bestanddelen niet in hoeveelheden aan voedsel mogen afgeven die de menselijke gezondheid in gevaar kunnen brengen, de samenstelling van het voedsel op onaanvaardbare wijze kunnen veranderen of de organoleptische eigenschappen ervan kunnen aantasten. Voor metalen en legeringen zijn specifieke maatregelen in de EU minder geharmoniseerd dan voor kunststoffen, maar algemene veiligheidsvereisten zijn van toepassing, en nationale wetgeving of industrienormen (zoals die van de Raad van Europa) bieden vaak richtlijnen. Goede Fabricagepraktijken (GMP) conform Verordening (EG) nr. 2023/2006 zijn eveneens cruciaal.
Classificatie en soorten conform gietstaal
Gietstaal dat voldoet aan FDA/EC kan worden geclassificeerd op basis van verschillende criteria, zodat fabrikanten de meest geschikte optie voor hun specifieke behoeften kunnen kiezen.
1. Op materiaalsamenstelling:
Roestvrij staal:
• Austenitisch roestvast staal (bijv. AISI 304, 316, 316L): Bieden uitstekende corrosiebestendigheid en goede vervormbaarheid, maar over het algemeen een lagere hardheid tenzij koud bewerkt. Kwaliteiten van 316/316L hebben vaak de voorkeur voor een hogere corrosiebestendigheid, vooral tegen chloriden.
• Martensitische roestvaste staalsoorten (bijv. AISI 420, gemodificeerd 420, 440B/C): Kunnen een warmtebehandeling ondergaan om een hoge hardheid en slijtvastheid te bereiken, waardoor ze geschikt zijn voor snijkanten of gebieden met veel slijtage in gietvormen. Ze bieden een goede weerstand tegen corrosie, hoewel over het algemeen minder dan austenitische kwaliteiten. Kwaliteiten zoals Uddeholm Stavax ESR (gemodificeerd 420) zijn speciaal ontworpen voor matrijzen die een hoge polijstbaarheid en corrosiebestendigheid vereisen.
• Precipitatiehardend (PH) roestvrij staal (bijv. 17-4 PH): Combineren goede corrosiebestendigheid met hoge sterkte en hardheid, haalbaar door een enkele warmtebehandeling bij lage temperatuur.
② Speciale gereedschapsstaalsoorten (met conforme eigenschappen of coatings): Sommige doorgehard of oppervlakteghard gereedschapsstaal kan worden gebruikt als de samenstelling ervan inherent veilig is of als het wordt behandeld met FDA/EC-conforme oppervlaktecoatings (bijv. bepaalde PVD-coatings zoals TiN of CrN indien gecertificeerd). De uitloogbaarheid van het basismateriaal is een sleutelfactor.
2. Op corrosieweerstandsniveau:
① Corrosiebestendigheid voor algemeen gebruik: Geschikt voor minder agressieve polymeren en omgevingen (bijv. sommige roestvrijstaalsoorten uit de 400-serie).
② Hoge corrosiebestendigheid: Essentieel voor het gieten van agressieve polymeren (bijv. PVC, vlamvertragende kunststoffen die corrosieve gassen afgeven) of voor malen die werken in vochtige/condenserende omgevingen of onderworpen zijn aan frequente, agressieve reiniging (bijv. 316L, gespecialiseerde martensitische kwaliteiten zoals Stavax ESR).
3. Door hardheid en slijtvastheid:
① Staalsoorten met lagere hardheid: Gemakkelijker te bewerken, maar bieden mogelijk een kortere mallevensduur voor schurende materialen of productie in hoge volumes (bijv. gegloeide austenitische roestvrijstalen).
② Staalsoorten met hoge hardheid: Bieden uitstekende slijtvastheid en een lange levensduur van de mal, maar kunnen moeilijker te bewerken en te polijsten zijn (bijv. geharde martensitische roestvrijstaalsoorten).
4. Naar Focus op Regelgeving (hoewel vaak overlappend):
① Staalsoorten die primair voldoen aan FDA-richtlijnen: Vaak geselecteerd op basis van historisch gebruik, GRAS-status en leverancierscertificeringen voor voedselcontact.
② Staalsoorten die voornamelijk voldoen aan EG-regelgeving: Geselecteerd op basis van naleving van (EG) 1935/2004 en relevante specifieke maatregelen of nationale richtlijnen, waarvoor vaak een conformiteitsverklaring (DoC) van de leverancier vereist is.
Opmerking: Veel hoogwaardige roestvrijstaalsoorten voldoen van nature aan de eisen van zowel de FDA- als de EC-richtlijnen dankzij hun inerte aard en corrosiebestendigheid.
Typische toepassingsscenario's en use cases
Gietstaal dat voldoet aan FDA/EC is onmisbaar in industrieën waar productveiligheid en hygiëne onontbeerlijk zijn.
1. Verpakking van voedingsmiddelen en dranken:
① Bakjes en deksels: Spuitgietmatrijzen voor het produceren van yoghurtbekers, boterkuipjes, voedselschaaltjes, doppen en sluitingen. Het staal moet bestand zijn tegen corrosie door voedselzuren en reinigingsmiddelen.
② Bestek en gebruiksvoorwerpen: Malen voor wegwerp- of herbruikbaar plastic bestek.
③ Voorbeeld: Een zuivelbedrijf heeft mallen nodig voor PP (polypropyleen) yoghurtbekers. Een martensitisch roestvrij staal zoals gemodificeerd AISI 420 wordt gekozen vanwege de goede polijstbaarheid (voor gemakkelijk lossen van onderdelen en hygiëne) en corrosiebestendigheid tegen mogelijke melkzuurresten en reinigingsoplossingen.
2. Medische hulpmiddelen:
① Chirurgische instrumenten en componenten: Matrijzen voor wegwerpbare chirurgische instrumenten, componenten voor diagnostische apparaten en geneesmiddelentoedieningssystemen (bijv. inhalatoronderdelen, spuitcomponenten).
② Mallen voor implanteerbare hulpmiddelen (indirect): Hoewel het uiteindelijke implantaat van silicone of PEEK kan zijn, moeten de mallen voor deze componenten voldoen aan strenge normen voor reinheid en niet-contaminatie.
③ Voorbeeld: Vervaardiging van mallen voor polycarbonaat (PC) behuizingen voor bloedanalyseapparatuur. Een zeer zuiver, corrosiebestendig roestvrij staal zoals Uddeholm Corrax (een PH roestvrij staal) kan worden geselecteerd vanwege de uitstekende dimensionale stabiliteit, corrosiebestendigheid en gemakkelijke reiniging, cruciaal voor het voorkomen van kruisbesmetting.
3. Farmaceutische verpakking:
① Matrijzen voor tabletblisterverpakkingen: Matrijzen voor het vormen van holtes in farmaceutische blisterverpakkingen.
② Flaconkappen en -sluitingen: Precisiematrijzen om de integriteit van de afdichting en het niet-contamineren van steriele producten te waarborgen.
③ Voorbeeld: Mallen voor HDPE (hogedichtheidpolyethyleen) doppen voor medicijnflessen. Een staal zoals 316L roestvrij staal kan worden gebruikt waar weerstand tegen specifieke chemicaliën of sterilisatiemethoden van het grootste belang is.
4. Babyproducten:
① Zuigflessen, spenen, fopspenen: Matrijzen voor artikelen die in direct oraal contact komen met zuigelingen.
② Speelgoed bedoeld om in de mond te nemen: Waar kunststof componenten worden spuitgegoten.
③ Voorbeeld: Mallen voor siliconen spenen voor babyflessen. Het malstaal moet zeer goed polijstbaar zijn voor een gladde oppervlakteafwerking op het siliconen onderdeel en mag geen schadelijke stoffen afgeven. Een hoogwaardig roestvrij staal is essentieel.
5. Cosmetica verpakking:
Verpakkingen voor crèmes en lotions: Matrijzen voor potten, tubes en dispensers waar productzuiverheid belangrijk is.
6. Fabricage van siliconenproducten:
Veel siliconenproducten, vooral medische en voedingsproducten (zoals bakvormen, afdichtingen en slangen), worden spuitgegoten. Het staal van de matrijs moet compatibel zijn met de verwerking van siliconen (vaak hoge temperaturen) en de zuiverheid van het uiteindelijke siliconen onderdeel garanderen. Een goede polijstbaarheid is ook van cruciaal belang om de siliconenonderdelen gemakkelijk te kunnen losmaken.
Voordelen van FDA/EC Mold Steels
Het gebruik van gietstaal dat aan de voorschriften voldoet, biedt aanzienlijke voordelen die verder gaan dan alleen het voldoen aan de voorschriften.
1. Verbeterde productveiligheid: Minimaliseert het risico dat schadelijke stoffen van de matrijs naar het product migreren, wat de gezondheid van de consument beschermt.
2. Naleving van regelgeving: Waarborgt de naleving van strikte FDA- en EC-regelgeving, waardoor juridische problemen, boetes en productterugroepacties worden vermeden.
3. Merkbescherming en reputatie: Toont een toewijding aan kwaliteit en veiligheid, wat het merkvertrouwen en het consumentenvertrouwen versterkt.
4. Verbeterde productkwaliteit: Corrosiebestendigheid voorkomt dat roest en andere verontreinigingen het oppervlak van gegoten onderdelen aantasten, wat leidt tot een hogere esthetische kwaliteit en minder afkeuringen.
5. Langere levensduur van de matrijs in specifieke omgevingen: Bestand tegen corrosieve polymeren (bijv. PVC, sommige vlamvertragers) en agressieve reinigingsmiddelen, wat leidt tot een langere operationele levensduur van de matrijs.
6. Verminderd verontreinigingsrisico: Gladde, goed polijstbare oppervlakken die inherent zijn aan veel conforme staalsoorten zijn gemakkelijker te reinigen en minder vatbaar voor het herbergen van bacteriën of residuen.
7. Markttoegang: Naleving is vaak een voorwaarde voor het verkopen van producten in grote markten zoals de VS en Europa.
Nadelen en beperkingen van FDA/EC compliant gietstaal
Hoewel deze gespecialiseerde staalsoorten zeer nuttig zijn, hebben ze ook bepaalde overwegingen.
1. Hogere materiaalkosten: Conforme staalsoorten, met name roestvrijstaal met een hoog chroomgehalte en speciale kwaliteiten, zijn over het algemeen duurder dan standaard gereedschapsstaal zoals P20 of H13.
2. Uitdagingen op het gebied van bewerkbaarheid: Sommige roestvrijstaalsoorten, vooral austenitische kwaliteiten, kunnen moeilijker te bewerken zijn (bijv. werkverharding, lagere warmtegeleiding) in vergelijking met conventionele matrijsstaalsoorten, wat de fabricagetijd en -kosten kan verhogen.
3. Lagere thermische geleidbaarheid: Veel roestvaste staalsoorten hebben een lagere thermische geleidbaarheid dan standaard gereedschapsstaal. Dit kan de cyclustijden bij spuitgieten beïnvloeden, wat een zorgvuldig matrijsontwerp met geoptimaliseerde koelkanalen vereist.
4. Hardheidsbeperkingen (voor sommige kwaliteiten): Austenitische roestvaste staalsoorten (bijv. 304, 316) kunnen niet worden gehard door warmtebehandeling en bieden een lagere slijtvastheid dan gehard gereedschapsstaal, waardoor ze minder geschikt zijn voor zeer schurende materialen, tenzij specifieke oppervlaktebehandelingen worden toegepast. Martensitische kwaliteiten ondervangen dit, maar kunnen een iets lagere corrosiebestendigheid hebben dan de beste austenitische kwaliteiten.
5. Specifieke laseisen: Het repareren of aanpassen van matrijzen gemaakt van roestvrij staal vereist vaak gespecialiseerde lasprocedures en toevoegmaterialen om de corrosiebestendigheid en structurele integriteit te behouden.
6. Kans op vreten: Sommige roestvrijstaalsoorten zijn gevoelig voor vreten (een vorm van slijtage veroorzaakt door adhesie tussen glijdende oppervlakken) als ze niet goed gesmeerd zijn of als het componentontwerp hier geen rekening mee houdt.
Korte vergelijking met niet-conforme staalsoorten
Niet-conforme staalsoorten (bijv. P20, H13 – wanneer ongecoat en in direct contact met voedsel/medische producten):
① Voordeel: Lagere kosten, over het algemeen betere bewerkbaarheid, hogere thermische geleidbaarheid, goede hardheid en taaiheid.
② Nadeel: Gevoelig voor corrosie, mogelijkheid tot uitloging van legeringselementen (bijv. chroom, molybdeen, vanadium in niet-gestabiliseerde vormen) in producten, niet geschikt voor direct contact met voedsel/medische toepassingen zonder conforme coatings, risico op niet-naleving van regelgeving en terugroepacties van producten.
Vergelijkende samenvatting:
De belangrijkste drijfveer om staalsoorten te kiezen die voldoen aan de FDA/EC-normen is veiligheid en regelgevingsnoodzaak. Hoewel ze kosten- en productie-uitdagingen met zich mee kunnen brengen, wegen deze vaak niet op tegen de noodzaak om de gezondheid van de consument te beschermen en te voldoen aan wettelijke normen in gevoelige toepassingen. Niet-conforme staalsoorten zijn geschikt voor veel algemene spuitgiettoepassingen, maar vormen onaanvaardbare risico's voor voedingsmiddelen, medische of farmaceutische producten.
Gids voor FDA/EC-conform gietstaal voor spuitgiettoepassingen
Leer meer over selectie, toepassingen, technische specificaties en best practices voor veilige voedingsmiddelen en medische onderdelen.
De complete gids voor FDA/EC-conforme stalen spuitgietoplossingen
Belangrijkste kenmerken en eigenschappen van conform staal
De prestaties van een volgzaam gietstaal worden bepaald door een aantal kritieke eigenschappen:
1. Corrosiebestendigheid:
① Mechanisme: Voornamelijk bereikt door de toevoeging van chroom (doorgaans >12%), dat een passieve, hardnekkige en zelfherstellende chroomoxidelaag (Cr₂O₃) op het staaloppervlak vormt. Molybdeen (Mo) verhoogt de weerstand verder, vooral tegen putcorrosie en spleetcorrosie veroorzaakt door chloriden.
② Belang: Voorkomt roestvorming die onderdelen kan verontreinigen, de oppervlakteafwerking kan veranderen en koelkanalen kan blokkeren. Cruciaal voor het gieten van corrosieve harsen (bijv. PVC, acetalen met bepaalde toevoegingen) of wanneer mallen worden blootgesteld aan vochtige omgevingen of steriliserende chemicaliën.
③ Meting: Vaak geëvalueerd met zoutsproeitests (ASTM B117), weerstand tegen specifieke chemicaliën of elektrochemische tests. Pitting Resistance Equivalent Number (PREN = %Cr + 3.3 * %Mo + 16 * %N) is een veelgebruikte indicator voor roestvrije stalen.
2. Hardheid en slijtvastheid:
① Mechanisme: Bereikt door legeringselementen (zoals koolstof in martensitische roestvrijstalen) en warmtebehandeling (afschrikken en ontlaten) of precipitatieharding.
② Belang: Bepaalt het vermogen van de mal om bestand te zijn tegen schurende slijtage door gevulde kunststoffen (bijv. glasgevulde polymeren), glijdende bewegingen van malcomponenten en indeukingen. Heeft een directe invloed op de levensduur van de mal en de onderhoudsintervallen.
③ Typische waarden: Martensitische roestvrije staalsoorten (bijv. gemodificeerd 420) kunnen 48-54 HRC bereiken. PH roestvrije staalsoorten kunnen ook hoge hardheidsniveaus bereiken. Austenitische kwaliteiten zijn zachter (doorgaans <30 HRC in gegloeide toestand).
3. Bewerkbaarheid:
① Factoren: Beïnvloed door hardheid, taaiheid, neiging tot verstevigen door bewerking en warmtegeleiding. Roestvrijstaalsoorten, met name austenitische kwaliteiten, staan bekend als "kleverig" en hebben een hoge verstevigingsgraad bij bewerking, waardoor specifieke gereedschappen, snijsnelheden en voedingen vereist zijn. Geresulfureerde kwaliteiten (bijv. 303) bieden een verbeterde verspaanbaarheid, maar hebben mogelijk een iets lagere corrosiebestendigheid en genieten niet altijd de voorkeur voor toepassingen met hoge zuiverheid.
② Belang: Beïnvloedt de kosten en de tijd die nodig zijn voor de fabricage van de mal.
4. Polijstbaarheid:
① Factoren: Afhankelijk van de zuiverheid van het staal (weinig insluitsels), homogeniteit en hardheid. Gespecialiseerde productieprocessen zoals Electro-Slag Remelting (ESR) worden gebruikt om zuiverder staal (bijv. Stavax ESR) met uitstekende polijstbaarheid te produceren.
② Belang: Cruciaal voor het bereiken van hoogglans-afwerkingen van onderdelen, het waarborgen van een eenvoudige uitwerping van onderdelen en het verbeteren van de reinigbaarheid voor hygiëne. Medische en optische toepassingen vereisen vaak SPI A1- of A2-afwerkingen.
5. Lasbaarheid:
① Factoren: Varieert aanzienlijk tussen staalsoorten. Austenitische roestvrijstaalsoorten zijn over het algemeen lasbaar. Martensitische roestvrijstaalsoorten vereisen voorverwarming, specifieke lastoevoegmaterialen en warmtebehandeling na het lassen om de eigenschappen te herstellen en scheurvorming te voorkomen.
② Belang: Essentieel voor malreparatie of -aanpassing. Onjuist lassen kan de corrosiebestendigheid en de mechanische eigenschappen in de warmtebeïnvloede zone in gevaar brengen.
6. Thermische geleidbaarheid:
① Waarden: Roestvrije staalsoorten hebben doorgaans een lagere thermische geleidbaarheid (bijv. 15-25 W/m·K) vergeleken met gangbare gereedschapsstaalsoorten zoals P20 (~29-34 W/m·K) of H13 (~25 W/m·K), en aanzienlijk lager dan koperlegeringen die voor inserts worden gebruikt (~200-380 W/m·K).
② Belang: Beïnvloedt de verwarmings- en koelingsefficiëntie van de mal, wat de cyclustijden en onderdeelkwaliteit kan beïnvloeden (bijv. kromtrekking, inzinkmarkeringen). Malontwerpen kunnen uitgebreidere of strategisch geplaatste koelkanalen nodig hebben.
7. Dimensionale stabiliteit:
① Factoren: Weerstand tegen vervorming tijdens de warmtebehandeling en onder cyclische thermische belasting tijdens het spuitgieten.
② Belang: Cruciaal voor het handhaven van nauwe toleranties in precisiematrijzen gedurende lange productiereeksen. PH-roestvrijstaal vertoont vaak een goede dimensionale stabiliteit vanwege hardingsprocessen bij lagere temperaturen.
8. Zuiverheid en homogeniteit:
① Factoren: Bereikt door geavanceerde staalproductieprocessen (bijv. ESR, Vacuum Arc Remelting - VAR). Vermindert niet-metallische insluitsels (sulfiden, oxiden, silicaten).
② Belang: Verbetert polijstbaarheid, taaiheid, vermoeiingssterkte en corrosiebestendigheid. Cruciaal voor hoogwaardige mallen.
Kernselectie en validatieproces voor conform gietstaal
In plaats van een “werkingsprincipe” van het staal zelf, omvat het kritieke proces het selecteren en valideren van het staal voor een conforme toepassing.
1. Toepassingsvereisten definiëren:
① Identificeer het eindproduct (voedselverpakking, medisch apparaat, enz.).
② Bepaal de specifieke regelgeving (FDA, EC, specifieke richtlijnen/normen).
③ Specificeer het polymeer dat gegoten moet worden (type, vulstoffen, additieven, mogelijke corrosieve uitwaseming).
④ Definieer het verwachte productievolume, de levensduur van de matrijs en de vereiste onderdeelkwaliteit (oppervlakteafwerking, toleranties).
2. Eerste materiaalonderzoek:
① Raadpleeg de gegevensbladen en certificeringen van de leverancier voor FDA/EC-conformiteitsverklaringen of geschiktheid voor contact met voedingsmiddelen/medische producten.
② Geef de voorkeur aan roestvast staalsoorten die bekend staan om hun inertie en corrosiebestendigheid (bijv. 316L, gemodificeerde 420 soorten, PH roestvast staal).
Houd rekening met de benodigde mechanische eigenschappen (hardheid, slijtvastheid) op basis van het polymeer en het productievolume.
3. Gedetailleerde evaluatie van staaleigenschappen:
① Corrosiebestendigheid: Stem het corrosieprofiel van het staal af op het polymeer, de reinigingsmiddelen en de bedrijfsomgeving.
② Bewerkbaarheid en polijstbaarheid: Beoordeel of de vereiste oppervlakteafwerking kosteneffectief kan worden bereikt.
③ Slijtvastheid: Zorg voor geschiktheid voor schurende materialen, indien van toepassing.
④ Thermische eigenschappen: Houd rekening met de invloed op de cyclustijd en ontwerp de koeling daarop af.
4. Verificatie en documentatie van leveranciers:
① Vraag de staalleverancier om een verklaring van overeenstemming (DoC), vooral voor EG-markten. In dit document moet de conformiteit met relevante regelgeving worden vermeld (bijv. (EG) 1935/2004).
② Zorg voor volledige traceerbaarheid van het materiaal (warmtenummers, partijcertificeringen).
③ Controleer alle claims van FDA-conformiteit (bijv. materiaal vermeld als GRAS of voldoet aan 21 CFR vereisten voor specifieke toepassingen).
5. Overwegingen bij het vormontwerp:
① Ontwerp voor reinigbaarheid: vermijd scherpe binnenhoeken, dode hoeken; specificeer geschikte radii.
② Zorg voor voldoende koeling om de lagere thermische geleidbaarheid te compenseren, indien van toepassing.
Selecteer de juiste specificaties voor de oppervlakteafwerking.
6. Fabricage van matrijzen en oppervlaktebehandeling:
① De juiste bewerkingstechnieken gebruiken voor het geselecteerde staal.
② Als er coatings worden gebruikt, zorg er dan voor dat het coatingmateriaal zelf FDA/EC-conform is voor de beoogde toepassing.
③ Bereik nauwgezet het opgegeven polijstniveau.
7. Validatie en testen (potentieel):
① Voor kritieke toepassingen kunnen migratietesten op het uiteindelijke spuitgietproduct nodig zijn om te bevestigen dat er geen onbedoelde stoffen uit de mal (via het product) lekken in hoeveelheden die de wettelijke limieten overschrijden. Dit is meestal de verantwoordelijkheid van de fabrikant van voedingsmiddelen/medische hulpmiddelen, maar het materiaal van de matrijs is een belangrijke input.
Voer functionele matrijsproeven uit om de prestaties te garanderen.
8. Schoonmaak- en onderhoudsprotocollen opstellen:
Procedures ontwikkelen en documenteren voor het reinigen en onderhouden van de mal met geschikte reinigingsmiddelen en methoden die het oppervlak van het staal of de conformiteit niet aantasten.
Belangrijke overwegingen bij implementatie en gebruik
Bij het werken met FDA/EC compliant gietstaal moeten verschillende kritieke factoren in acht worden genomen:
1. Specifieke regelgeving:
① FDA : Voornamelijk 21 CFR Part 177 (Indirecte voedseladditieven: polymeren) en Part 178 (Indirecte voedseladditieven: lijmen en componenten van coatings). Roestvrij staal wordt over het algemeen als veilig erkend (GRAS) onder 21 CFR 182/184 voor veel toepassingen met voedselcontact, mits correct samengesteld.
② EC : Verordening (EG) nr. 1935/2004 (Kaderverordening), Verordening (EG) nr. 2023/2006 (Goede Fabricagepraktijken - GMP). Voor metalen ontbreken specifieke geharmoniseerde EU-maatregelen, dus wordt vaak verwezen naar nationale wetgeving (bijv. Duitse BfR-aanbevelingen) of richtlijnen van de Raad van Europa over metalen en legeringen die worden gebruikt in materialen die met voedsel in contact komen. Een conformiteitsverklaring is essentieel.
2. Materiaalcertificering en -traceerbaarheid:
Eis en bewaar altijd fabriekscertificaten en leveranciersverklaringen van naleving. Traceerbaarheid aan de hand van het warmtenummer is essentieel voor kwaliteitscontrole en terugroepbeheer.
3. Vormontwerp voor reinigbaarheid:
Dit kan niet genoeg benadrukt worden. Mallen moeten zo ontworpen zijn dat ze gemakkelijk en grondig gereinigd kunnen worden. Dit omvat:
Grote radii in hoeken.
② Vermijden van ondersnijdingen of elementen die materiaal opsluiten.
③ Hoogwaardige oppervlakteafwerking (SPI A2 of beter heeft vaak de voorkeur).
④ Gemakkelijke demontage voor reiniging indien nodig.
4. Eisen aan de oppervlakteafwerking:
Medische en voedseltoepassingen vereisen vaak zeer gladde oppervlakken (bijv. Ra < 0.4 µm of beter) om microbiële hechting te voorkomen en reiniging te vergemakkelijken. Het gekozen staal moet in staat zijn deze afwerking te bereiken en te behouden.
5. Impact van het verwerken van polymeren:
Bepaalde polymeren (bijv. PVC, POM, sommige vlamvertragende soorten) kunnen tijdens het gieten corrosieve bijproducten (bijv. HCl, formaldehyde) afgeven, vooral bij hoge temperaturen of als de verblijftijden te lang zijn. Het staal van de matrijs moet bestand zijn tegen deze chemicaliën.
6. Onderhouds- en reinigingsprotocollen:
Gebruik reinigingsmiddelen die compatibel zijn met de specifieke kwaliteit van het roestvast staal. Vermijd chloriden (tenzij het staal zeer resistent is zoals 316L of gespecialiseerde soorten) en agressieve schuurmiddelen die de passieve laag of de oppervlakteafwerking kunnen beschadigen.
Regelmatige reinigingsschema's zijn van vitaal belang om ophoping van residuen te voorkomen.
Passiveren (een chemische behandeling om de passieve laag te versterken) kan nodig zijn na machinale bewerking, lassen of als het oppervlak verontreinigd is.
7. Kosten versus risicobeoordeling:
De hogere initiële kosten van staal dat aan de normen voldoet, moeten worden afgewogen tegen de aanzienlijke risico's van niet-naleving, zoals het terugroepen van producten, juridische sancties, merkschade en mogelijke schade voor consumenten.
Ontwerp- en implementatiegids voor conforme mallen
1. Beste praktijken voor staalselectie:
① Geef prioriteit aan roestvrij staal: Voor de meeste FDA/EC-toepassingen is roestvrij staal de standaardkeuze.
② Corrosiebestendigheid afstemmen op toepassing:
• Voor algemene voedingsmiddelen/medische onderdelen met niet-agressieve polymeren: Gemodificeerd 420 roestvrij (bijv. Stavax ESR, Moldmax HH met de juiste behandeling) kan uitstekend zijn.
• Voor agressieve polymeren (PVC, vlamvertragers) of hoge vochtigheid/sterilisatie: Hoger gelegeerde roestvaste staalsoorten zoals AISI 316L, Uddeholm Corrax of gelijkwaardige soorten met een superieure weerstand tegen put- en spleetcorrosie worden aanbevolen.
③ Houd rekening met hardheidsbehoeften: Kies voor schurende harsen of lange producties een hardbaar type (martensitisch of PH roestvrij staal). Voor eenvoudigere onderdelen met niet-schurende harsen kunnen austenitische types volstaan als de cyclustijd niet kritiek wordt beïnvloed door hun lagere thermische geleidbaarheid.
④ Controleer de documentatie van de leverancier: Sta altijd op conformiteitscertificaten en materiaaltestrapporten.
2. Best practices voor matrijsontwerp:
① Radii en trekhoeken: Neem ruime radii op in alle interne hoeken (minimaal 0,5mm, bij voorkeur groter) om reiniging te vergemakkelijken en spanningsconcentraties te verminderen. Zorg voor voldoende trekhoeken voor eenvoudige uitwerping van het onderdeel.
② Oppervlakteafwerking: Specificeer de hoogst haalbare oppervlaktepolijstgraad (bijv. SPI A2/A1, diamantpolijsting) op holteoppervlakken. Dit bevordert het lossen van het onderdeel, verbetert de reinigbaarheid en vermindert de microbiële hechting.
③ Ontluchting: Zorg voor voldoende ontluchting om gasinsluitingen te voorkomen, die kunnen leiden tot onderdeeldefecten en agressieve reiniging vereisen.
④ Ontwerp van het koelsysteem: Houd rekening met de lagere warmtegeleiding van roestvrije staalsoorten. Optimaliseer de indeling, diameter en nabijheid van de koelkanalen tot het holteoppervlak. Overweeg conforme koeling voor complexe onderdelen.
⑤ Vermijd dode zones: Ontwerp gebieden weg waar materiaal of reinigingsvloeistoffen kunnen stagneren.
⑥ Materiaalstroom: Zorg voor gladde materiaalstroombanen om degradatie te voorkomen en het reinigen te vergemakkelijken.
3. Bewerkings- en polijsttechnieken:
① Gereedschap: Gebruik scherpe snijgereedschappen met positieve spaanhoek, bij voorkeur gecoate soorten ontworpen voor roestvrije staalsoorten.
② Snijparameters: Gebruik geschikte snelheden en voedingen. Lagere snelheden en hogere voedingen worden vaak gebruikt voor austenitische roestvrijstaalsoorten om koudvervorming te voorkomen. Gebruik voldoende koelvloeistof.
③ Polijsten: Gebruik een systematische aanpak en werk door steeds fijnere schuurkorrels. Zorg ervoor dat elke korrel de sporen van het vorige stadium volledig verwijdert. Voor staal van hoge zuiverheid (ESR/VAR-kwaliteiten) is het bereiken van een spiegelafwerking gemakkelijker. Vermijd kruisbesmetting door gereedschappen die op koolstofstaal zijn gebruikt.
4. Montage en behandeling van de mal:
① Zorg voor netheid tijdens het assemblageproces.
② Gebruik indien nodig geschikte smeermiddelen die aan de voorschriften voldoen voor bewegende onderdelen en zorg ervoor dat ze geschikt zijn voor de toepassing (bijvoorbeeld H1-smeermiddelen voor voedingsmiddelen).
5. Postfabricagebehandeling:
Passivering: Overweeg om roestvrijstalen matrijzen te passiveren na alle bewerkings-, slijp- en polijstoperaties, vooral als er verontreiniging met vrij ijzer van het gereedschap kan zijn opgetreden. Dit chemische proces (meestal met salpeterzuur- of citroenzuuroplossingen) verwijdert vrij ijzer en versterkt de natuurlijke passieve chroomoxidelaag, waardoor de corrosiebestendigheid wordt gemaximaliseerd.
Veelvoorkomende problemen en oplossingen met conform gietstaal
Zelfs met een zorgvuldige selectie kunnen er uitdagingen ontstaan.
1. Onverwachte corrosie of vlekken:
Oorzaak: Onjuiste staalkwaliteit voor het polymeer/de omgeving, agressieve reinigingsmiddelen (vooral chloridehoudende), verontreiniging door gereedschap van koolstofstaal, afbraak van de passieve laag, spleten.
Oplossing:
① Controleer de geschiktheid van de staalsoort. Upgrade indien nodig.
② Gebruik alleen aanbevolen, chloorvrije reinigingsmiddelen.
Zorg voor een goede passivering na bewerking of reparatie.
④ Reinig en droog de mallen grondig na gebruik.
⑤ Herontwerp om spleten te elimineren als ze de bron zijn van spleetcorrosie.
2. Moeite met het bereiken/behouden van een hoog Pools:
Oorzaak: Staalkwaliteit niet geschikt voor hoge polijstgraad (veel insluitsels), onjuiste polijsttechniek, oppervlaktebeschadiging tijdens hantering of reiniging.
Oplossing:
① Kies staalsoorten met een hoge zuiverheidsgraad ESR/VAR voor spiegelafwerkingen.
② Train personeel in de juiste polijsttechnieken voor roestvrij staal.
③ Ga voorzichtig te werk. Gebruik zacht gereedschap voor het reinigen.
④ Overweeg om harde coatings (bijv. CrN) toe te passen om het polijstmiddel op zachtere roestvaste soorten te beschermen.
3. Voortijdige slijtage met schurende materialen:
Oorzaak: Het gekozen staal heeft onvoldoende hardheid/slijtvastheid voor glasgevulde of mineraalgevulde polymeren.
Oplossing:
① Schakel over op een harder, slijtvast compliant staal (bijv. gehard martensitisch roestvrij, PH roestvrij).
② Overweeg FDA/EC-compatibele PVD-coatings (bijv. specifieke kwaliteiten TiN, CrN, DLC) op een geschikt roestvrijstalen substraat.
Optimaliseer het poortontwerp en de stromingstrajecten om slijtage door abrasief te minimaliseren.
4. Langere cyclustijden
Oorzaak: Lagere thermische geleidbaarheid van roestvrij staal in vergelijking met standaard gereedschapsstaal.
Oplossing:
① Optimaliseer het ontwerp van koelkanalen (dichter bij de caviteit, verhoogde stroming, conforme koeling).
② Overweeg het gebruik van inzetstukken met hoge geleidbaarheid (bijv. berylliumvrije koperlegeringen, als hun oppervlak conform kan worden gemaakt of als ze niet in contact komen met het product) in kritieke gebieden, waarbij ervoor wordt gezorgd dat ze ook conform of geïsoleerd zijn.
③ Pas de verwerkingsparameters zorgvuldig aan.
5. Galmering van gietvormonderdelen:
Oorzaak: Veel voorkomend bij glijdend contact van roestvrij staal op roestvrij staal onder hoge belasting zonder voldoende smering.
Oplossing:
① Gebruik indien mogelijk verschillende roestvast staalsoorten voor de te verbinden onderdelen.
② Breng oppervlaktebehandelingen of -coatings aan die voldoen aan de eisen.
③ Zorg voor de juiste smering met FDA/EC-conforme smeermiddelen (bijv. H1 voedselveilig).
④ Verbeter de oppervlakteafwerking en ontwerp voor spelingen.
6 Problemen met lassen/reparatie:
Oorzaak: Onjuiste lasprocedure, verkeerd toevoegmateriaal, ontbreken van voor-/nawarmtebehandeling voor martensitische kwaliteiten.
Oplossing:
① Volg de lasaanbevelingen van de staalleverancier strikt op.
② Gebruik bijpassende of aanbevolen vulmaterialen.
③ Voer de noodzakelijke voorverwarming en warmtebehandeling na het lassen uit om de mechanische eigenschappen en corrosiebestendigheid te herstellen.
④ Passiveer het lasgebied na reparatie.
Ontwerpcontrolelijst/keuzehulp voor het kiezen van geschikt staal
Deze vereenvoudigde checklist kan het eerste selectieproces begeleiden:
1. Toepassing en wettelijke vereisten:
① Contact met voedingsmiddelen? (Vermeld soort voedsel, contactduur/temperatuur).
② Medisch apparaat? (Vermeld klasse, contacttype - bijv. uitwendig, inwendig).
Farmaceutisch? (Toepassing specificeren).
④ Toepasselijke regelgeving: FDA (21 CFR-onderdelen?), EC (1935/2004, GMP?), Andere (nationale wetten, specifieke normen)?
⑤ Verklaring van overeenstemming vereist?
2. Polymeer dat gegoten moet worden:
① Type polymeer (bijv. PP, PE, PC, PET, PVC, POM, siliconen, TPE)?
② Additieven (bijv. glasvezels, vlamvertragers, kleurstoffen)?
③ Corrosief uitgassend vermogen? (Ja/Nee/Potentieel)
3. Vorm- en productievereisten:
Verwacht productievolume (laag/gemiddeld/hoog)?
② Vereiste levensduur van de matrijs?
③ Vereiste oppervlakteafwerking (bijv. SPI C1, B2, A2, Optisch)?
Kritische toleranties?
⑤ Complexiteit van matrijsontwerp?
4. Overwegingen met betrekking tot staaleigenschappen:
① Corrosiebestendigheidsniveau nodig (standaard/hoog/zeer hoog)?
② Hardheid/slijtvastheid nodig (laag/gemiddeld/hoog)?
Bezorgdheid over bewerkbaarheid? (Beperkingen in budget/tijd).
④ Is polijstbaarheid tot vereiste niveau haalbaar?
⑤ Invloed van thermische geleidbaarheid op cyclustijd (aanvaardbaar/Needs Mitigation)?
5. Leverancier en kosten:
① Beschikbaarheid van gecertificeerde conforme kwaliteiten?
Leveranciersbetrouwbaarheid en technische ondersteuning?
Budgetbeperkingen (kosten afwegen tegen risico en prestatie)?
④ Traceerbaarheid verzekerd?
Beslissingstip: Kies bij twijfel voor een hogere corrosiebestendigheid en raadpleeg gerenommeerde staalleveranciers die gespecialiseerd zijn in materialen voor gereguleerde sectoren. Geef altijd prioriteit aan veiligheid en naleving.
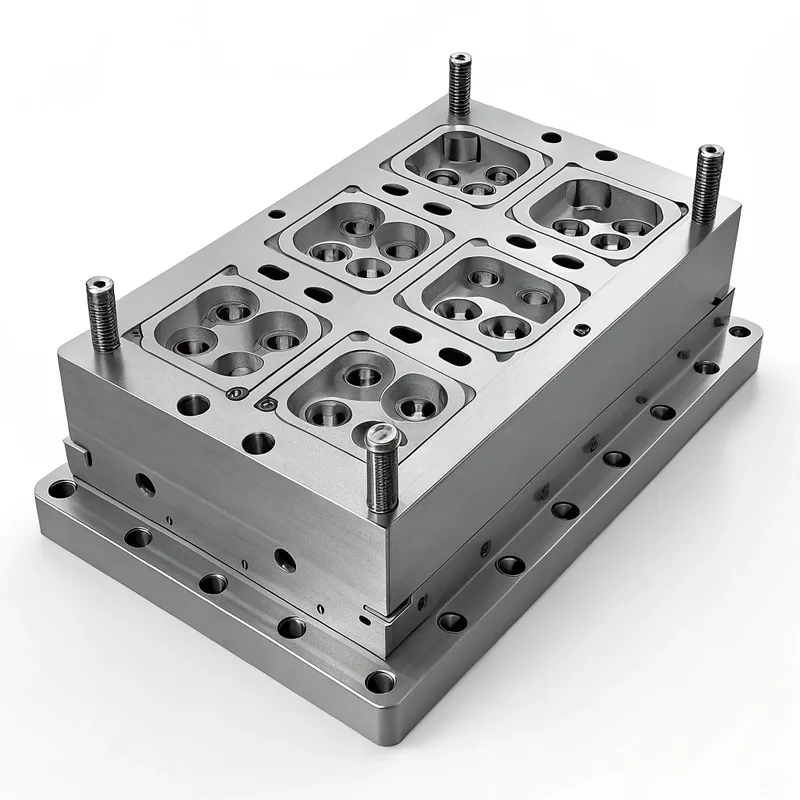
- Definitie van FDA/EC-conform staal voor spuitgietmatrijzen
- Classificatie en soorten conform gietstaal
- Typische toepassingsscenario's en use cases
- Voordelen van FDA/EC Mold Steels
- Nadelen en beperkingen van FDA/EC compliant gietstaal
- Korte vergelijking met niet-conforme staalsoorten
Waarom ontstaan zinkingen bij spuitgieten — en hoe los je ze op?
Krimpkuilen — die vervelende deukjes op het oppervlak van een verder perfect gevormd onderdeel — zijn een van de meest voorkomende en zichtbare gebreken bij spuitgieten. Ze verschijnen
Wie zijn de top spuitgietbedrijven in India?
Spuitgietmatrijsproductie in India: een complete inkoopgids U evalueert leveranciers van kunststofonderdelen, en iemand in uw team vroeg naar India. Terechte vraag — India’s spuitgegoten kunststof
Hoe reinig je een spuitgietmatrijs correct: een handleiding voor fabrieksingenieurs
Wanneer uw spuitgietmatrijs 80.000 cycli bereikt en oppervlaktedefecten toenemen, is de vraag niet óf u hem moet reinigen, maar of u hem al die tijd op de juiste manier hebt gereinigd








