Definizione dell'acciaio per stampi a iniezione conforme a FDA/EC
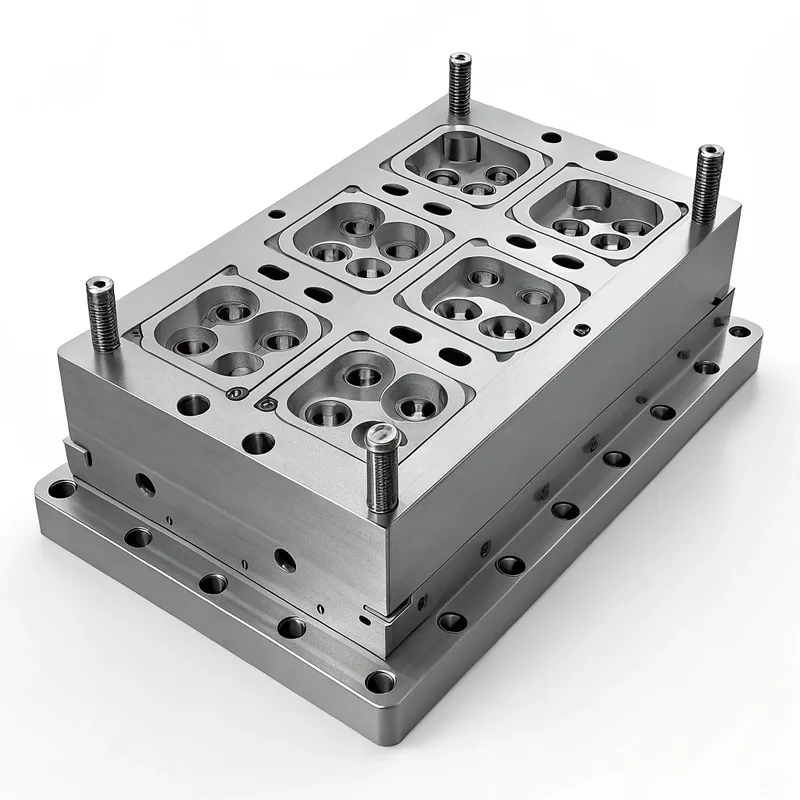
L'acciaio per stampi a iniezione conforme alla FDA/EC si riferisce a specifici gradi di acciaio o acciai con particolari trattamenti superficiali, ritenuti sicuri per l'uso nella fabbricazione di stampi che producono parti a contatto diretto o indiretto con alimenti, bevande, dispositivi medici o prodotti farmaceutici.
1. Principi fondamentali:
① Atossicità: l'acciaio non deve rilasciare sostanze nocive nei prodotti che contribuisce a creare. I suoi costituenti non devono migrare negli alimenti o nei prodotti medicali in quantità che potrebbero mettere in pericolo la salute umana.
② Resistenza alla corrosione: un'elevata resistenza alla corrosione è fondamentale, poiché previene la formazione di ruggine o altri prodotti di reazione che potrebbero contaminare le parti stampate. Ciò è particolarmente importante quando si stampano polimeri corrosivi o quando gli stampi sono soggetti ad agenti detergenti aggressivi o ad ambienti umidi.
③ Inerzia: l'acciaio non deve provocare un'alterazione inaccettabile della composizione del prodotto alimentare o medicale, né deteriorarne le caratteristiche organolettiche (sapore, odore).
④ Pulibilità: la superficie dello stampo deve poter essere pulita in modo facile ed efficace e, ove necessario, sterilizzata per prevenire la contaminazione microbica. Ciò implica spesso una lucidatura di alta qualità.
2. Concetti di base:
① Conformità FDA: negli Stati Uniti, la FDA regolamenta i materiali che entrano in contatto con gli alimenti ai sensi del Titolo 21 del Code of Federal Regulations (CFR). Sebbene la FDA di norma non "approvi" direttamente gli acciai per stampi, i materiali utilizzati devono essere "Generalmente riconosciuti come sicuri" (GRAS) o soddisfare requisiti specifici per le sostanze a contatto con gli alimenti (FCS). Gli acciai inossidabili sono spesso preferiti per la loro inerzia e resistenza alla corrosione.
② Conformità EC: nell'Unione Europea, il Regolamento (CE) n. 1935/2004 è il regolamento quadro per i materiali a contatto con gli alimenti (FCM). Stabilisce che i materiali non devono trasferire i propri costituenti agli alimenti in quantità tali da mettere in pericolo la salute umana, modificare in modo inaccettabile la composizione degli alimenti o deteriorarne le proprietà organolettiche. Per i metalli e le leghe, le misure specifiche sono meno armonizzate a livello UE rispetto alle plastiche, ma si applicano requisiti generali di sicurezza, e la legislazione nazionale o gli standard di settore (come quelli del Consiglio d'Europa) forniscono spesso indicazioni. Anche le Buone Pratiche di Fabbricazione (GMP) di cui al Regolamento (CE) n. 2023/2006 sono fondamentali.
Classificazione e tipi di acciai per stampi compatibili
Gli acciai per stampi conformi alla normativa FDA/EC possono essere classificati in base a vari criteri, aiutando i produttori a selezionare l'opzione più adatta alle loro esigenze specifiche.
1. Per composizione del materiale:
Acciai inossidabili ①:
• Acciai inossidabili austenitici (ad esempio, AISI 304, 316, 316L): Offrono un'eccellente resistenza alla corrosione e una buona formabilità, ma in genere presentano una durezza inferiore, a meno che non vengano lavorati a freddo. I gradi 316/316L sono spesso preferiti per la maggiore resistenza alla corrosione, soprattutto ai cloruri.
• Acciai inossidabili martensitici (ad esempio, AISI 420, 420 modificato, 440B/C): Possono essere trattati termicamente per ottenere un'elevata durezza e resistenza all'usura, rendendoli adatti ai bordi di taglio o alle aree ad alta usura degli stampi. Offrono una buona resistenza alla corrosione, anche se generalmente inferiore a quella dei gradi austenitici. Gradi come Uddeholm Stavax ESR (420 modificato) sono progettati specificamente per stampi che richiedono elevata lucidabilità e resistenza alla corrosione.
• Acciai inossidabili a indurimento per precipitazione (PH) (es. 17-4 PH): Combinano una buona resistenza alla corrosione con un'elevata resistenza e durezza, ottenibili con un unico trattamento termico a bassa temperatura.
② Acciai per utensili speciali (con caratteristiche o rivestimenti conformi): alcuni acciai per utensili a tempra passante o cementati potrebbero essere utilizzati se la loro composizione è intrinsecamente sicura o se sono trattati con rivestimenti superficiali conformi FDA/EC (ad es., alcuni rivestimenti PVD come TiN o CrN se certificati). La lisciviabilità del materiale di base è un fattore chiave.
2. Per livello di resistenza alla corrosione:
① Resistenza alla corrosione per uso generale: adatta a polimeri e ambienti meno aggressivi (ad es., alcuni acciai inossidabili della serie 400).
② Elevata resistenza alla corrosione: essenziale per lo stampaggio di polimeri aggressivi (ad es., PVC, plastiche ignifughe che rilasciano gas corrosivi) o per stampi che operano in ambienti umidi/di condensa o soggetti a pulizia frequente e aggressiva (ad es., 316L, gradi martensitici specializzati come lo Stavax ESR).
3. Per durezza e resistenza all'usura:
① Acciai a durezza inferiore: più facili da lavorare ma possono offrire una vita utile dello stampo più breve per materiali abrasivi o produzione ad alto volume (ad es., acciai inossidabili austenitici ricotti).
② Acciai ad elevata durezza: forniscono un'eccellente resistenza all'usura e longevità dello stampo ma possono essere più difficili da lavorare e lucidare (ad es., acciai inossidabili martensitici temprati).
4. In base all'orientamento normativo (anche se spesso si sovrappongono):
① Acciai conformi principalmente alle linee guida FDA: spesso selezionati in base all'uso storico, allo status GRAS e alle certificazioni del fornitore per il contatto con gli alimenti.
② Acciai conformi principalmente ai regolamenti EC: selezionati in base alla conformità al (CE) 1935/2004 e alle relative misure specifiche o linee guida nazionali, che spesso richiedono una Dichiarazione di Conformità (DoC) da parte del fornitore.
Nota: molti acciai inox di alta qualità soddisfano intrinsecamente i requisiti delle linee guida sia FDA sia EC grazie alla loro natura inerte e alla resistenza alla corrosione.
Scenari applicativi e casi d'uso tipici
Gli acciai per stampi conformi alla FDA/EC sono indispensabili nei settori in cui la sicurezza e l'igiene dei prodotti non sono negoziabili.
1. Imballaggi per alimenti e bevande:
① Contenitori e coperchi: stampi a iniezione per la produzione di vasetti per yogurt, vaschette per burro, vassoi per alimenti, tappi e chiusure. L'acciaio deve resistere alla corrosione degli acidi alimentari e degli agenti detergenti.
② Posate e utensili: stampi per posate di plastica monouso o riutilizzabili.
③ Esempio: un'azienda lattiero-casearia necessita di stampi per vasetti di yogurt in PP (polipropilene). Un acciaio inossidabile martensitico come l'AISI 420 modificato viene scelto per la sua buona lucidabilità (per una facile estrazione della parte e l'igiene) e la resistenza alla corrosione contro potenziali residui di acido lattico e soluzioni detergenti.
2. Dispositivi medici:
① Strumenti e componenti chirurgici: stampi per strumenti chirurgici monouso, componenti di dispositivi diagnostici e sistemi di somministrazione di farmaci (ad es., parti di inalatori, componenti di siringhe).
② Stampi per dispositivi impiantabili (indiretto): sebbene l'impianto finale possa essere in silicone o PEEK, gli stampi per questi componenti devono soddisfare rigorosi standard di pulizia e non contaminazione.
③ Esempio: produzione di stampi per alloggiamenti in policarbonato (PC) per apparecchiature di analisi del sangue. Un acciaio inossidabile ad alta purezza e resistente alla corrosione come l'Uddeholm Corrax (un acciaio inossidabile PH) potrebbe essere selezionato per la sua eccellente stabilità dimensionale, resistenza alla corrosione e facilità di pulizia, fondamentale per prevenire la contaminazione incrociata.
3. Imballaggio farmaceutico:
① Stampi per blister di compresse: stampi per formare cavità negli imballaggi blister farmaceutici.
② Tappi e chiusure per flaconi: stampi di precisione per garantire l'integrità della tenuta e la non contaminazione dei prodotti sterili.
③ Esempio: stampi per tappi in HDPE (polietilene ad alta densità) per flaconi di medicinali. Un acciaio come il 316L inox potrebbe essere utilizzato dove la resistenza a specifiche sostanze chimiche o metodi di sterilizzazione è fondamentale.
4. Prodotti per bambini:
① Biberon, tettarelle, succhietti: stampi per articoli che entrano in contatto orale diretto con i neonati.
② Giocattoli destinati a essere portati alla bocca: dove i componenti in plastica sono stampati a iniezione.
③ Esempio: stampi per tettarelle in silicone per biberon. L'acciaio dello stampo deve essere altamente lucidabile per una finitura superficiale liscia sulla parte in silicone e non deve rilasciare alcuna sostanza nociva. Un acciaio inossidabile di alta qualità è essenziale.
5. Imballaggi per cosmetici:
Contenitori per creme e lozioni: Stampi per vasetti, tubetti e dispenser dove la purezza del prodotto è importante.
6. Produzione di prodotti in silicone:
Molti prodotti in silicone, in particolare di grado medico e alimentare (ad esempio, pentole, guarnizioni, tubi), sono stampati a iniezione. L'acciaio dello stampo deve essere compatibile con la lavorazione del silicone (spesso ad alte temperature) e garantire la purezza del pezzo finale in silicone. Anche l'elevata lucidabilità è fondamentale per facilitare il distacco dei pezzi in silicone.
Vantaggi degli acciai per stampi conformi a FDA/EC
L'utilizzo di acciai per stampi conformi offre vantaggi significativi che vanno oltre il semplice rispetto delle normative.
1. Maggiore sicurezza del prodotto: riduce al minimo il rischio che sostanze nocive migrino dallo stampo al prodotto, proteggendo la salute dei consumatori.
2. Conformità normativa: garantisce il rispetto delle rigorose normative FDA ed EC, evitando problemi legali, sanzioni e richiami di prodotto.
3. Protezione del marchio e reputazione: dimostra un impegno verso la qualità e la sicurezza, rafforzando la fiducia nel marchio e la fiducia dei consumatori.
4. Migliore qualità del prodotto: la resistenza alla corrosione impedisce che ruggine e altri contaminanti danneggino la superficie delle parti stampate, garantendo una maggiore qualità estetica e un minor numero di scarti.
5. Maggiore durata dello stampo in ambienti specifici: resistente ai polimeri corrosivi (ad esempio, PVC, alcuni ritardanti di fiamma) e agli agenti detergenti aggressivi, garantendo una maggiore vita operativa dello stampo.
6. Ridotto rischio di contaminazione: le superfici lisce e altamente lucidabili tipiche di molti acciai conformi sono più facili da pulire e meno soggette ad accumulare batteri o residui.
7. Accesso al mercato: la conformità è spesso un prerequisito per la vendita di prodotti nei principali mercati come Stati Uniti ed Europa.
Svantaggi e limiti degli acciai per stampi conformi alla normativa FDA/EC
Sebbene siano estremamente vantaggiosi, questi acciai speciali comportano anche alcune considerazioni.
1. Costo del materiale più elevato: gli acciai conformi, in particolare gli acciai inossidabili ad alto contenuto di cromo e le qualità speciali, sono generalmente più costosi degli acciai per utensili standard come P20 o H13.
2. Difficoltà di lavorabilità: alcuni acciai inossidabili, in particolare le qualità austenitiche, possono essere più difficili da lavorare (ad esempio, incrudimento, minore conduttività termica) rispetto agli acciai per stampi convenzionali, aumentando potenzialmente tempi e costi di fabbricazione.
3. Minore conduttività termica: molti acciai inossidabili hanno una conduttività termica inferiore rispetto agli acciai per utensili standard. Questo può influire sui tempi di ciclo nello stampaggio a iniezione, richiedendo un'attenta progettazione dello stampo con canali di raffreddamento ottimizzati.
4. Limitazioni di durezza (per alcune qualità): gli acciai inossidabili austenitici (ad esempio, 304, 316) non possono essere temprati mediante trattamento termico e offrono una resistenza all'usura inferiore rispetto agli acciai per utensili temprati, il che li rende meno adatti a materiali altamente abrasivi a meno che non vengano applicati trattamenti superficiali specifici. Le qualità martensitiche superano questo limite ma possono avere una resistenza alla corrosione leggermente inferiore rispetto alle migliori qualità austenitiche.
5. Requisiti di saldatura specifici: la riparazione o la modifica di stampi realizzati in acciaio inossidabile richiede spesso procedure di saldatura specializzate e materiali d'apporto per mantenere la resistenza alla corrosione e l'integrità strutturale.
6. Rischio di grippaggio: alcuni acciai inossidabili sono soggetti a grippaggio (una forma di usura causata dall'adesione tra superfici scorrevoli) se non adeguatamente lubrificati o se la progettazione del componente non ne tiene conto.
Breve confronto con gli acciai non conformi
Acciai non conformi (ad es. P20, H13 – quando non rivestiti e a diretto contatto con prodotti alimentari/medicali):
① Vantaggio: costo inferiore, generalmente migliore lavorabilità, maggiore conducibilità termica, buona durezza e tenacità.
② Svantaggio: soggetto a corrosione, potenziale rilascio di elementi di lega (ad es., cromo, molibdeno, vanadio in forme non stabilizzate) nei prodotti, non adatto al contatto diretto con alimenti/medicale senza rivestimenti conformi, rischio di non conformità normativa e richiami di prodotto.
Sintesi del confronto:
La scelta di acciai conformi alla FDA/EC è motivata principalmente dalla sicurezza e dalle necessità normative. Sebbene possano presentare sfide in termini di costi e di produzione, queste sono spesso superate dall'imperativo di proteggere la salute dei consumatori e di rispettare gli standard legali in applicazioni sensibili. Gli acciai non conformi sono adatti a molte applicazioni di stampaggio generiche, ma presentano rischi inaccettabili per i prodotti alimentari, medici o farmaceutici.
Guida agli acciai per stampi a iniezione conformi a FDA/EC
Imparate la selezione, le applicazioni, le specifiche tecniche e le migliori pratiche per la sicurezza dei componenti alimentari e medici.
La guida completa alle soluzioni in acciaio per stampi a iniezione conformi a FDA/EC
Caratteristiche e proprietà principali degli acciai conformi
Le prestazioni di un acciaio per stampi conforme sono dettate da diverse caratteristiche critiche:
1. Resistenza alla corrosione:
① Meccanismo: ottenuto principalmente attraverso l'aggiunta di cromo (tipicamente >12%), che forma sulla superficie dell'acciaio uno strato di ossido di cromo (Cr₂O₃) passivo, tenace e autoriparante. Il molibdeno (Mo) aumenta ulteriormente la resistenza, specialmente contro la corrosione per pitting e per crevice causata dai cloruri.
② Importanza: previene la formazione di ruggine che può contaminare le parti, alterare la finitura superficiale e ostruire i canali di raffreddamento. Fondamentale per lo stampaggio di resine corrosive (ad es., PVC, acetali con determinati additivi) o quando gli stampi sono esposti ad ambienti umidi o a sostanze chimiche sterilizzanti.
③ Misurazione: spesso valutata mediante prove in nebbia salina (ASTM B117), resistenza a specifiche sostanze chimiche o test elettrochimici. Il Pitting Resistance Equivalent Number (PREN = %Cr + 3.3 * %Mo + 16 * %N) è un indicatore comune per gli acciai inossidabili.
2. Durezza e resistenza all'usura:
① Meccanismo: ottenuto attraverso elementi di lega (come il carbonio negli acciai inossidabili martensitici) e trattamento termico (tempra e rinvenimento) o indurimento per precipitazione.
② Importanza: determina la capacità dello stampo di resistere all'usura abrasiva causata da plastiche caricate (ad es., polimeri caricati con vetro), all'azione di scorrimento dei componenti dello stampo e alle indentazioni. Incide direttamente sulla vita dello stampo e sugli intervalli di manutenzione.
③ Valori tipici: gli acciai inossidabili martensitici (ad es. il 420 modificato) possono raggiungere 48-54 HRC. Anche gli acciai inossidabili PH possono raggiungere livelli di durezza elevati. I gradi austenitici sono più teneri (tipicamente <30 HRC allo stato ricotto).
3. Lavorabilità:
① Fattori: influenzato da durezza, tenacità, tendenza all'incrudimento e conducibilità termica. Gli acciai inossidabili, in particolare i gradi austenitici, sono noti per essere "gommosi" e per avere un elevato tasso di incrudimento, richiedendo utensili, velocità di taglio e avanzamenti specifici. I gradi risolforati (ad es., 303) offrono una migliore lavorabilità ma possono avere una resistenza alla corrosione leggermente ridotta e non sono sempre preferiti per applicazioni ad alta purezza.
② Importanza: incide sul costo e sul tempo necessari per la fabbricazione dello stampo.
4. Lucidabilità:
① Fattori: dipende dalla pulizia dell'acciaio (basse inclusioni), dall'omogeneità e dalla durezza. Processi di produzione specializzati come l'Electro-Slag Remelting (ESR) sono utilizzati per produrre acciai più puliti (ad es., Stavax ESR) con eccellente lucidabilità.
② Importanza: fondamentale per ottenere finiture delle parti ad alta lucentezza, garantire una facile espulsione della parte e migliorare la pulibilità per l'igiene. Le applicazioni medicali e ottiche richiedono spesso finiture SPI A1 o A2.
5. Saldabilità:
① Fattori: varia significativamente tra i tipi di acciaio. Gli acciai inossidabili austenitici sono generalmente saldabili. Gli acciai inossidabili martensitici richiedono preriscaldamento, materiali d'apporto specifici e trattamento termico post-saldatura per ripristinare le proprietà e prevenire le cricche.
② Importanza: essenziale per la riparazione o la modifica dello stampo. Una saldatura impropria può compromettere la resistenza alla corrosione e le proprietà meccaniche nella zona termicamente alterata.
6. Conducibilità termica:
① Valori: gli acciai inossidabili hanno tipicamente una conducibilità termica inferiore (ad es., 15-25 W/m·K) rispetto agli acciai per utensili comuni come il P20 (~29-34 W/m·K) o l'H13 (~25 W/m·K), e significativamente inferiore rispetto alle leghe di rame utilizzate per gli inserti (~200-380 W/m·K).
② Importanza: influisce sull'efficienza di riscaldamento e raffreddamento dello stampo, che può incidere sui tempi di ciclo e sulla qualità della parte (ad es., deformazioni, risucchi). I progetti degli stampi possono richiedere canali di raffreddamento più estesi o posizionati strategicamente.
7. Stabilità dimensionale:
① Fattori: resistenza alla distorsione durante il trattamento termico e sotto carico termico ciclico durante lo stampaggio.
② Importanza: fondamentale per mantenere tolleranze ristrette negli stampi di precisione durante lunghe serie di produzione. Gli acciai inossidabili PH presentano spesso una buona stabilità dimensionale grazie ai processi di indurimento a temperatura inferiore.
8. Purezza e omogeneità:
① Fattori: ottenuto attraverso processi siderurgici avanzati (ad es., ESR, Vacuum Arc Remelting - VAR). Riduce le inclusioni non metalliche (solfuri, ossidi, silicati).
② Importanza: migliora la lucidabilità, la tenacità, la resistenza a fatica e la resistenza alla corrosione. Fondamentale per stampi ad alte prestazioni.
Selezione dell'anima e processo di convalida degli acciai per stampi conformi
Più che un “principio di funzionamento” dell'acciaio stesso, il processo critico consiste nel selezionare e validare l'acciaio per un'applicazione conforme.
1. Definire i requisiti dell'applicazione:
① Identificare il prodotto finale (contenitore per alimenti, dispositivo medico, ecc.).
② Determinare il panorama normativo specifico (FDA, CE, direttive/standard specifici).
③ Specificare il polimero da stampare (tipo, cariche, additivi, potenziale di degassamento corrosivo).
④ Definire il volume di produzione previsto, la durata dello stampo e la qualità richiesta del pezzo (finitura superficiale, tolleranze).
2. Screening iniziale del materiale:
① Consultare le schede tecniche e le certificazioni dei fornitori per le dichiarazioni di conformità FDA/EC o l'idoneità al contatto con alimenti/medici.
② Privilegiare i gradi di acciaio inossidabile noti per la loro inerzia e resistenza alla corrosione (ad esempio, 316L, gradi 420 modificati, acciai inossidabili PH).
③ Considerare le proprietà meccaniche necessarie (durezza, resistenza all'usura) in base al polimero e al volume di produzione.
3. Valutazione dettagliata delle proprietà dell'acciaio:
① Resistenza alla corrosione: abbinare il profilo di corrosione dell'acciaio al polimero, agli agenti detergenti e all'ambiente operativo.
② Lavorabilità e lucidabilità: valutare se la finitura superficiale richiesta può essere ottenuta in modo economicamente vantaggioso.
③ Resistenza all'usura: verificare l'idoneità per eventuali materiali abrasivi.
④ Proprietà termiche: considerare l'impatto sul tempo di ciclo e progettare il raffreddamento di conseguenza.
4. Verifica e documentazione del fornitore:
① Richiedere una Dichiarazione di Conformità (DoC) al fornitore di acciaio, soprattutto per i mercati CE. Questo documento deve dichiarare la conformità alle normative pertinenti (ad esempio, (CE) 1935/2004).
② Garantire la completa tracciabilità dei materiali (numeri di calore, certificazioni dei lotti).
③ Verificare eventuali dichiarazioni di conformità alla FDA (ad esempio, materiale elencato come GRAS o conforme ai requisiti del 21 CFR per applicazioni specifiche).
5. Considerazioni sulla progettazione dello stampo:
① Progettare per la pulibilità: evitare angoli interni acuti, punti morti; specificare raggi appropriati.
② Assicurare un raffreddamento adeguato per compensare la minore conduttività termica, se applicabile.
③ Selezionare le specifiche di finitura superficiale appropriate.
6. Produzione di stampi e trattamento delle superfici:
① Utilizzare tecniche di lavorazione appropriate per l'acciaio selezionato.
② Se si utilizzano rivestimenti, assicurarsi che il materiale di rivestimento sia conforme alla FDA/EC per l'applicazione prevista.
③ Raggiungere meticolosamente il livello di lucidatura specificato.
7. Convalida e test (potenzialmente):
① Per le applicazioni critiche, può essere necessario eseguire test di migrazione sul pezzo stampato finale per confermare che non vi siano sostanze indesiderate che fuoriescono dallo stampo (attraverso il pezzo) in quantità superiori ai limiti normativi. Questo è tipicamente responsabilità del produttore di alimenti/dispositivi medici, ma il materiale dello stampo è un fattore chiave.
② Eseguire prove funzionali di stampo per garantire le prestazioni.
8. Stabilire protocolli di pulizia e manutenzione:
Sviluppare e documentare le procedure per la pulizia e la manutenzione dello stampo utilizzando detergenti e metodi conformi che non compromettano la superficie o la conformità dell'acciaio.
Considerazioni chiave per l'implementazione e l'utilizzo
Quando si lavora con acciai per stampi conformi alla normativa FDA/EC è necessario gestire diversi fattori critici:
1. Specifiche normative:
① FDA: principalmente 21 CFR Part 177 (Additivi alimentari indiretti: polimeri) e Part 178 (Additivi alimentari indiretti: adesivi e componenti dei rivestimenti). L'acciaio inossidabile è generalmente riconosciuto come sicuro (GRAS) ai sensi del 21 CFR 182/184 per molte applicazioni a contatto con gli alimenti se formulato correttamente.
② EC: Regolamento (CE) n. 1935/2004 (quadro), Regolamento (CE) n. 2023/2006 (Buone Pratiche di Fabbricazione - GMP). Per i metalli, mancano misure UE armonizzate specifiche, quindi si fa spesso riferimento alle leggi nazionali (ad es., le raccomandazioni del BfR tedesco) o alle linee guida del Consiglio d'Europa sui metalli e le leghe utilizzati nei materiali a contatto con gli alimenti. Una Dichiarazione di Conformità è fondamentale.
2. Certificazione e tracciabilità dei materiali:
Esigete e conservate sempre i certificati dello stabilimento e le dichiarazioni di conformità dei fornitori. La tracciabilità tramite numero di calore è essenziale per il controllo della qualità e la gestione dei ritiri.
3. Progettazione dello stampo per la pulizia:
Questo aspetto non può essere sottolineato in modo eccessivo. Gli stampi devono essere progettati per essere puliti facilmente e accuratamente. Questo include:
① Raggi generosi negli angoli.
② Evitare i sottosquadri o gli elementi che intrappolano il materiale.
③ Finiture superficiali di alta qualità (spesso preferibile SPI A2 o superiore).
④ Facile smontaggio per la pulizia, se necessario.
4. Requisiti di finitura superficiale:
Le applicazioni medicali e alimentari richiedono spesso superfici molto lisce (ad es. Ra < 0.4 µm o migliore) per prevenire l'adesione microbica e facilitare la pulizia. L'acciaio scelto deve essere in grado di ottenere e mantenere questa finitura.
5. Impatto della lavorazione dei polimeri:
Alcuni polimeri (ad esempio, PVC, POM, alcuni tipi di ritardanti di fiamma) possono rilasciare sottoprodotti corrosivi (ad esempio, HCl, formaldeide) durante lo stampaggio, soprattutto a temperature elevate o se i tempi di permanenza sono troppo lunghi. L'acciaio dello stampo deve essere in grado di resistere a queste sostanze chimiche.
6. Protocolli di manutenzione e pulizia:
① Utilizzare detergenti compatibili con il tipo specifico di acciaio inossidabile. Evitare i cloruri (a meno che l'acciaio non sia altamente resistente come il 316L o gradi speciali) e gli abrasivi aggressivi che potrebbero danneggiare lo strato passivo o la finitura superficiale.
② Una pulizia regolare è fondamentale per evitare l'accumulo di residui.
③ La passivazione (un trattamento chimico per migliorare lo strato passivo) può essere necessaria dopo la lavorazione, la saldatura o se la superficie è contaminata.
7. Valutazione dei costi e dei rischi:
Il costo iniziale più elevato degli acciai conformi deve essere soppesato con i rischi significativi della non conformità, tra cui il richiamo dei prodotti, le sanzioni legali, i danni al marchio e i potenziali danni ai consumatori.
Guida alla progettazione e all'implementazione di stampi conformi
1. Migliori pratiche di selezione dell'acciaio:
① Dare priorità all'acciaio inossidabile: per la maggior parte delle applicazioni FDA/EC, l'acciaio inossidabile è la scelta predefinita.
② Abbinare la resistenza alla corrosione all'applicazione:
• Per componenti alimentari/medicali generici con polimeri non aggressivi: L'inossidabile 420 modificato (ad es. Stavax ESR, Moldmax HH con un trattamento appropriato) può essere eccellente.
• Per polimeri aggressivi (PVC, ritardanti di fiamma) o alta umidità/sterilizzazione: Si consigliano acciai inossidabili a più alta lega come AISI 316L, Uddeholm Corrax o gradi equivalenti con una resistenza superiore alla corrosione per vaiolatura e interstiziale.
③ Considerare le esigenze di durezza: per resine abrasive o serie lunghe, scegliere un grado temprabile (inossidabile martensitico o PH). Per parti più semplici con resine non abrasive, i gradi austenitici potrebbero essere sufficienti se il tempo di ciclo non è criticamente influenzato dalla loro minore conducibilità termica.
④ Verificare la documentazione del fornitore: esigere sempre certificati di conformità e rapporti di prova dei materiali.
2. Migliori pratiche di progettazione degli stampi:
① Raggi e angoli di sformo: incorporare raggi generosi in tutti gli angoli interni (minimo 0.5mm, preferibilmente maggiori) per facilitare la pulizia e ridurre le concentrazioni di tensione. Garantire angoli di sformo adeguati per una facile espulsione della parte.
② Finitura superficiale: specificare la lucidatura superficiale più elevata praticabile (ad es., SPI A2/A1, lucidatura al diamante) sulle superfici della cavità. Ciò facilita l'estrazione della parte, migliora la pulibilità e riduce l'adesione microbica.
③ Sfiato: garantire uno sfiato adeguato per prevenire intrappolamenti di gas, che possono provocare difetti nei pezzi e richiedere una pulizia aggressiva.
④ Progettazione del sistema di raffreddamento: tenere conto della minore conducibilità termica degli acciai inossidabili. Ottimizzare la disposizione, il diametro e la prossimità dei canali di raffreddamento alla superficie della cavità. Valutare il raffreddamento conforme per i pezzi complessi.
⑤ Evitare i punti morti: eliminare in fase di progettazione le aree in cui il materiale o i fluidi di pulizia possono ristagnare.
⑥ Flusso del materiale: garantire percorsi di flusso del materiale regolari per prevenirne il degrado e facilitare la pulizia.
3. Tecniche di lavorazione e lucidatura:
① Utensili: utilizzare utensili da taglio affilati con angolo di spoglia positivo, preferibilmente gradi rivestiti progettati per acciai inossidabili.
② Parametri di taglio: impiegare velocità e avanzamenti appropriati. Velocità inferiori e avanzamenti maggiori sono spesso utilizzati per gli acciai inossidabili austenitici per evitare l'incrudimento. Utilizzare abbondante refrigerante.
③ Lucidatura: adottare un approccio sistematico, procedendo con grane abrasive via via più fini. Assicurarsi che ogni grana rimuova completamente i segni della fase precedente. Con gli acciai ad elevata purezza (gradi ESR/VAR) è più semplice ottenere una finitura a specchio. Evitare la contaminazione incrociata da utensili impiegati su acciai al carbonio.
4. Assemblaggio e manipolazione dello stampo:
① Mantenere la pulizia durante tutto il processo di assemblaggio.
② Se necessario, utilizzare lubrificanti appropriati e conformi per le parti mobili, assicurandosi che siano adatti all'applicazione (ad esempio, lubrificanti di grado alimentare H1).
5. Trattamento post-fabbricazione:
Passivazione: valuta di passivare gli stampi in acciaio inox dopo tutte le operazioni di lavorazione, rettifica e lucidatura, soprattutto se potrebbe essersi verificata una contaminazione da ferro libero derivante dagli utensili. Questo processo chimico (che utilizza tipicamente soluzioni di acido nitrico o acido citrico) rimuove il ferro libero e rafforza lo strato passivo naturale di ossido di cromo, massimizzando la resistenza alla corrosione.
Problemi e soluzioni comuni con gli acciai per stampi compatibili
Anche con una selezione accurata, possono sorgere delle difficoltà.
1. Corrosione o macchie inaspettate:
Causa: grado di acciaio non idoneo al polimero/ambiente, agenti di pulizia aggressivi (specialmente contenenti cloruri), contaminazione da attrezzaggi in acciaio al carbonio, degrado dello strato passivo, interstizi.
Soluzione:
① Verificare l'idoneità del tipo di acciaio. Aggiornare se necessario.
② Utilizzare solo detergenti raccomandati e privi di cloruri.
③ Assicurare una passivazione adeguata dopo la lavorazione o la riparazione.
④ Pulire accuratamente e asciugare gli stampi dopo l'uso.
⑤ Riprogettare per eliminare le fessure se sono fonte di corrosione interstiziale.
2. Difficoltà a raggiungere/mantenere un polacco elevato:
Causa: grado di acciaio non idoneo a un'elevata lucidatura (inclusioni elevate), tecnica di lucidatura impropria, danni superficiali durante la movimentazione o la pulizia.
Soluzione:
① Selezionare acciai di elevata purezza di tipo ESR/VAR per finiture a specchio.
② Formare il personale sulle corrette tecniche di lucidatura dell'acciaio inossidabile.
③ Attuare procedure di manipolazione accurate. Utilizzare strumenti morbidi per la pulizia.
④ Considerare rivestimenti duri conformi (ad es. CrN) per proteggere la lucidatura su gradi inossidabili più morbidi.
3. Usura prematura con materiali abrasivi:
Causa: l'acciaio selezionato non ha durezza/resistenza all'usura sufficiente per polimeri caricati a vetro o a minerali.
Soluzione:
① Passare a un acciaio conforme più duro e resistente all'usura (ad esempio, acciaio martensitico temprato, acciaio PH).
② Considerare rivestimenti PVD conformi a FDA/EC (ad esempio, gradi specifici di TiN, CrN, DLC) su un substrato di acciaio inossidabile adatto.
Ottimizzare il design della porta e i percorsi del flusso per ridurre al minimo l'usura abrasiva.
4. Tempi di ciclo più lunghi
Causa: minore conducibilità termica dell'acciaio inox rispetto agli acciai per utensili standard.
Soluzione:
Ottimizzare il design del canale di raffreddamento (più vicino alla cavità, flusso maggiore, raffreddamento conformale).
② Considerare l'utilizzo di inserti ad alta conducibilità (ad es., leghe di rame prive di berillio, se la loro superficie può essere resa conforme o se non entrano in contatto con il prodotto) nelle aree critiche, assicurandosi che siano anch'essi conformi o isolati.
③ Regolare attentamente i parametri di elaborazione.
5. Galling dei componenti dello stampo:
Causa: comune nel contatto scorrevole inox su inox sotto carico elevato senza lubrificazione adeguata.
Soluzione:
① Se possibile, utilizzare acciai inossidabili di qualità diversa per i componenti di accoppiamento.
② Applicare trattamenti o rivestimenti superficiali antigrippaggio conformi.
③ Garantire una corretta lubrificazione con lubrificanti conformi FDA/EC (ad es., H1 di grado alimentare).
④ Migliorare la finitura superficiale e progettare le distanze.
6 Problemi di saldatura/riparazione:
Causa: procedura di saldatura errata, materiale d'apporto non idoneo, mancanza di pre/post trattamento termico per i gradi martensitici.
Soluzione:
① Seguire rigorosamente le raccomandazioni di saldatura del fornitore dell'acciaio.
② Utilizzare materiali di riempimento corrispondenti o consigliati.
③ Eseguire il necessario trattamento termico di preriscaldamento e post-saldatura per ripristinare le proprietà meccaniche e la resistenza alla corrosione.
④ Passivare l'area di saldatura dopo la riparazione.
Lista di controllo per la progettazione/aiuto alla decisione per la scelta dell'acciaio conforme
Questa lista di controllo semplificata può guidare il processo di selezione iniziale:
1. Applicazione e requisiti normativi:
① Contatto con gli alimenti? (Specificare il tipo di alimento, la durata/temperatura del contatto).
Dispositivo medico? (Specificare la classe, il tipo di contatto - ad es. esterno, interno).
③ Farmaceutico? (Specificare l'applicazione).
Regolamenti applicabili: FDA (parti 21 CFR?), CE (1935/2004, GMP?), Altre (leggi nazionali, standard specifici)?
⑤ Dichiarazione di conformità richiesta?
2. Polimero da modellare:
① Tipo di polimero (ad es. PP, PE, PC, PET, PVC, POM, Silicone, TPE)?
Additivi (ad es. fibre di vetro, ritardanti di fiamma, coloranti)?
③ Potenziale di degassamento corrosivo? (Sì/No/Potenzialmente)
3. Requisiti di produzione e stampo:
① Volume di produzione previsto (basso/medio/alto)?
Vita dello stampo richiesta?
③ Finitura superficiale richiesta (ad es. SPI C1, B2, A2, Optical)?
Tolleranze critiche?
Complessità della progettazione degli stampi?
4. Considerazioni sulle proprietà dell'acciaio:
① Livello di resistenza alla corrosione necessario (standard/alto/molto alto)?
② Durezza/Resistenza all'usura necessaria (bassa/media/alta)?
③ Problemi di lavorabilità? (Vincoli di budget/tempo).
④ È possibile raggiungere il livello di lucidatura richiesto?
⑤ Impatto della conduttività termica sul tempo di ciclo (accettabile/necessario attenuare)?
5. Fornitori e costi:
① Disponibilità di gradi certificati conformi?
Affidabilità del fornitore e assistenza tecnica?
③ Vincoli di budget (equilibrio tra costi e rischi e prestazioni)?
④ Tracciabilità assicurata?
Consiglio decisionale: In caso di dubbio, opta per una maggiore resistenza alla corrosione e consulta fornitori di acciaio affidabili specializzati in materiali per settori regolamentati. Dai sempre priorità alla sicurezza e alla conformità.
- Definizione dell'acciaio per stampi a iniezione conforme a FDA/EC
- Classificazione e tipi di acciai per stampi compatibili
- Scenari applicativi e casi d'uso tipici
- Vantaggi degli acciai per stampi conformi a FDA/EC
- Svantaggi e limiti degli acciai per stampi conformi alla normativa FDA/EC
- Breve confronto con gli acciai non conformi
Perché compaiono i segni di affondamento nello stampaggio a iniezione — e come si risolvono?
Le impronte di affondamento — quelle fastidiose depressioni sulla superficie di una parte stampata altrimenti perfetta — sono uno dei difetti più comuni e visibili nello stampaggio a iniezione. Appaiono
Quali sono le principali aziende di stampaggio a iniezione in India?
Produzione di stampi a iniezione in India: una guida completa all'approvvigionamento. State valutando fornitori di parti in plastica e qualcuno del vostro team ha chiesto informazioni sull'India. Domanda legittima: la plastica stampata a iniezione indiana
Come pulire correttamente uno stampo a iniezione: la guida di un ingegnere di fabbrica
Quando il tuo stampo a iniezione raggiunge gli 80.000 cicli e i difetti superficiali iniziano ad aumentare, la domanda non è se pulirlo, ma se lo hai sempre pulito nel modo giusto








