Recursos para la guía completa para el modelado por deposición fundida (FDM)
¿Qué es la tecnología de impresión 3D FDM y cómo funciona?
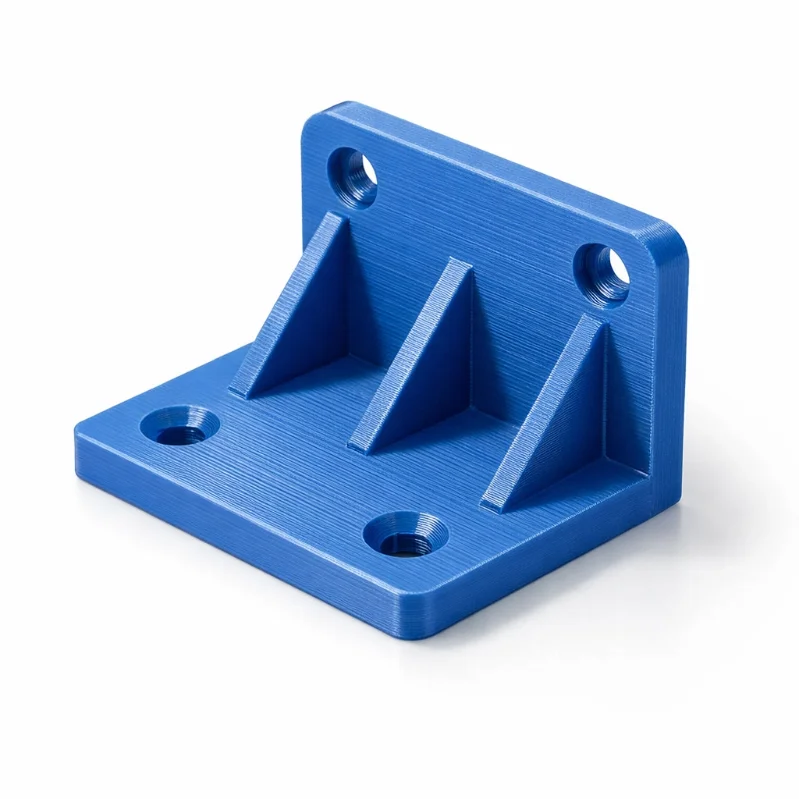
El modelado por deposición fundida (FDM) es una tecnología de fabricación aditiva ampliamente utilizada que fabrica objetos capa por capa mediante filamentos termoplásticos. Es una solución económica y versátil para producir prototipos duraderos y piezas funcionales en múltiples industrias.
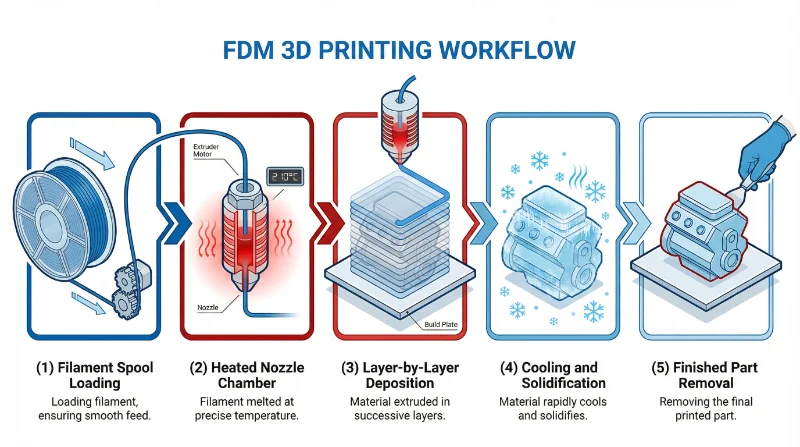
Cómo funciona FDM: un proceso detallado paso a paso
Carga de filamento
Las bobinas de filamento termoplástico se cargan en la impresora y sirven como materia prima para la construcción.
Calentamiento y extrusión
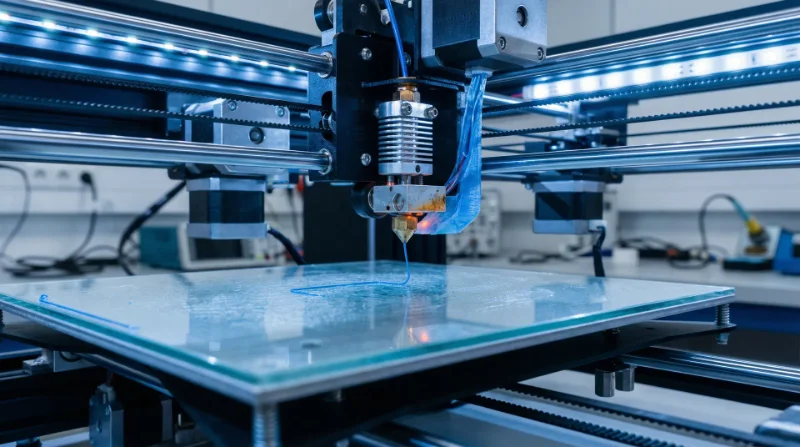
El filamento se dirige a través de una boquilla calentada, donde se funde.
Deposición capa por capa
La impresora deposita el filamento derretido en una plataforma de construcción, siguiendo la geometría de la sección transversal del modelo CAD.
Enfriamiento y solidificación
A medida que se deposita el filamento fundido, se enfría y solidifica casi instantáneamente.
Finalización del objeto final
Una vez construidas todas las capas, surge una pieza terminada que se puede quitar y posprocesar.
FDM frente a estereolitografía (SLA) y sinterización selectiva por láser (SLS)
Comparar FDM con SLA y SLS ayuda a identificar la mejor tecnología de impresión para su aplicación específica.
| Característica | FDM (modelado por deposición fundida) | SLA (Estereolitografía) | SLS (Sinterización Láser Selectiva) |
|---|---|---|---|
| Tipo de material | Filamentos termoplásticos | Resina de fotopolímero | Polímeros en polvo |
| Fuerza | Piezas duraderas y funcionales para aplicaciones mecánicas. | Alta precisión; adecuado para piezas detalladas y estéticas | Fuerte y adecuado para geometrías intrincadas |
| Acabado superficial | Líneas de capa visibles | Acabados lisos y pulidos | Acabado mate ligeramente áspero debido a residuos de polvo. |
| Estructuras de soporte | Requerido para voladizos y geometrías complejas | Requerido para geometrías no admitidas | No se necesitan soportes (el polvo proporciona soporte) |
| Coste | Costos de instalación y materiales asequibles | Mayores costes operativos y de material. | Tecnología costosa de grado industrial |
| Facilidad de uso | Fácil de usar y ampliamente disponible | Complejidad moderada; requiere manipulación de resina | Complejo y requiere equipo especializado. |
| Mejores aplicaciones | Prototipos, piezas funcionales y producción de bajo volumen. | Modelos de alta resolución como piezas dentales y de joyería. | Producción por lotes compleja y detallada |
FDM frente a SLA
Opte por FDM si la durabilidad y el coste son prioridades, especialmente para piezas mecánicas funcionales. Utilice SLA para prototipos estéticos muy detallados que requieran alta precisión, como modelos dentales y diseños de joyería.
FDM: Termoplásticos, duraderos, económicos, líneas de capa visibles
SLA: Resina sensible a la luz, precisa, acabado liso, mayor coste
FDM frente a SLS
La asequibilidad de FDM brilla para lotes pequeños y necesidades de creación de prototipos, mientras que SLS destaca por su escalabilidad y geometrías intrincadas para la producción en serie.
FDM: Filamentos termoplásticos, requiere soportes, funcionamiento sencillo
SLS: Basado en polvo, no necesita soportes, complejo de grado industrial
FDM versus moldeo por inyección
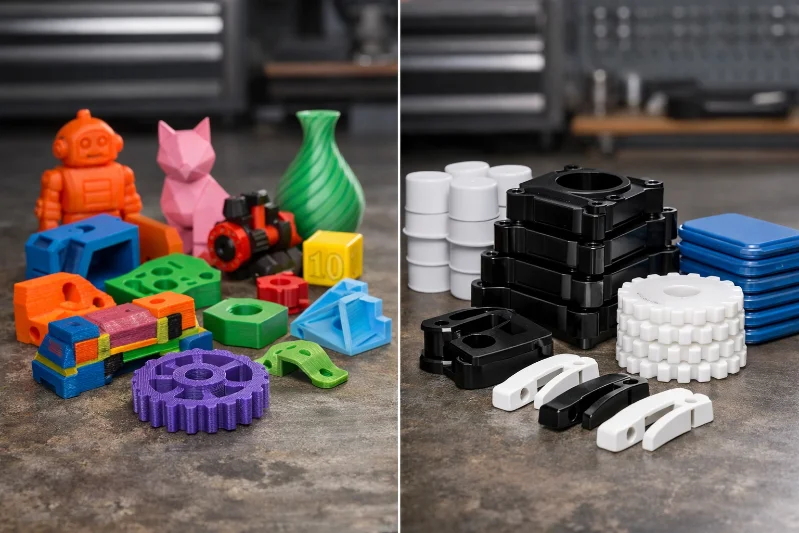
El moldeo por inyección y el FDM tienen diferentes propósitos según los requisitos de volumen y los plazos de producción.
Volumen de producción
FDM: De bajo a medio | Moldeo por inyección: Alto
Plazos de entrega
FDM: Rápido (días) | Moldeo por inyección: Prolongado (semanas/meses)
Costo de instalación
FDM: Mínimo | Moldeo por inyección: Alto (utillaje)
Consejo profesional
Maximice la eficiencia creando prototipos con FDM antes de escalar la producción y ahorre tiempo y recursos.
FDM
Moldeo por inyección
Piezas mecanizadas FDM frente a CNC
El mecanizado FDM y CNC ofrece ventajas únicas según los requisitos de diseño y la elección del material.
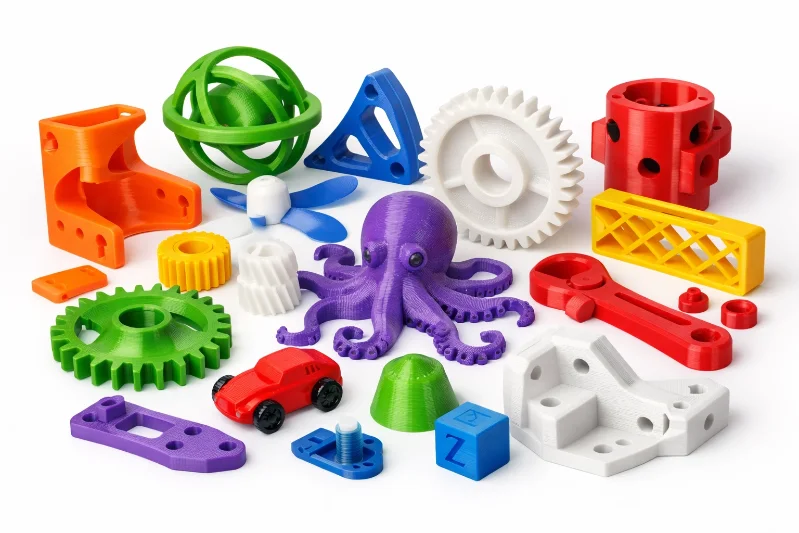
Eficiencia de costes
FDM
Menores costos de producción para piezas personalizadas o complejas
CNC
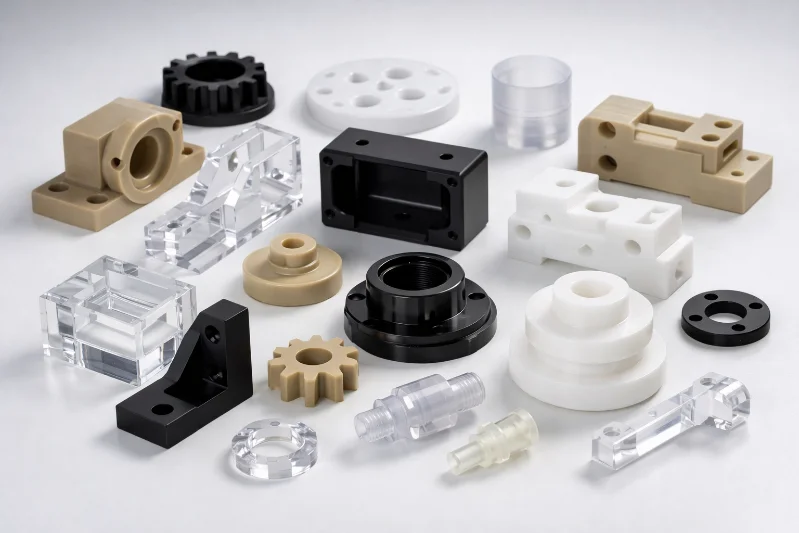
Mayor coste debido al desperdicio de material y al mecanizado.
Tipos de material
FDM
Se centra en los filamentos termoplásticos.
CNC
Gama más amplia: metales, plásticos, compuestos.
Geometrías complejas
FDM
Adecuado para cavidades internas, voladizos y estructuras ligeras.
CNC
Lo mejor para geometrías planas o simétricas de alta tolerancia
FDM
Mecanizado CNC
¿Cómo elegir los filamentos FDM adecuados?
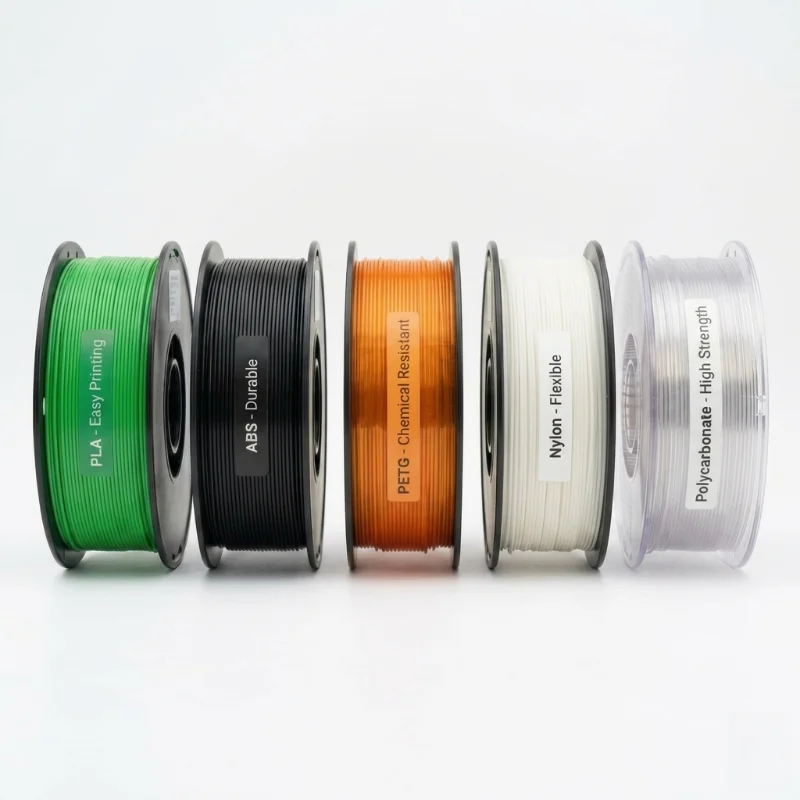
La elección correcta del filamento es crucial para optimizar la resistencia, la funcionalidad y el rendimiento general.
PLA
Ofrece facilidad de impresión y asequibilidad, lo que lo hace perfecto para prototipos visuales.
ABS
Más fuerte y resistente al calor pero requiere ventilación. Comúnmente utilizado para piezas funcionales duraderas.
PETG
Combina fuerza y resistencia química. Ideal para piezas expuestas a humedad o productos químicos.
Nailon
Proporciona excelente flexibilidad y resistencia al impacto, adecuado para aplicaciones de grado industrial.
Policarbonato (PC)
Resistente al calor y extremadamente duradero para piezas de ingeniería avanzada.
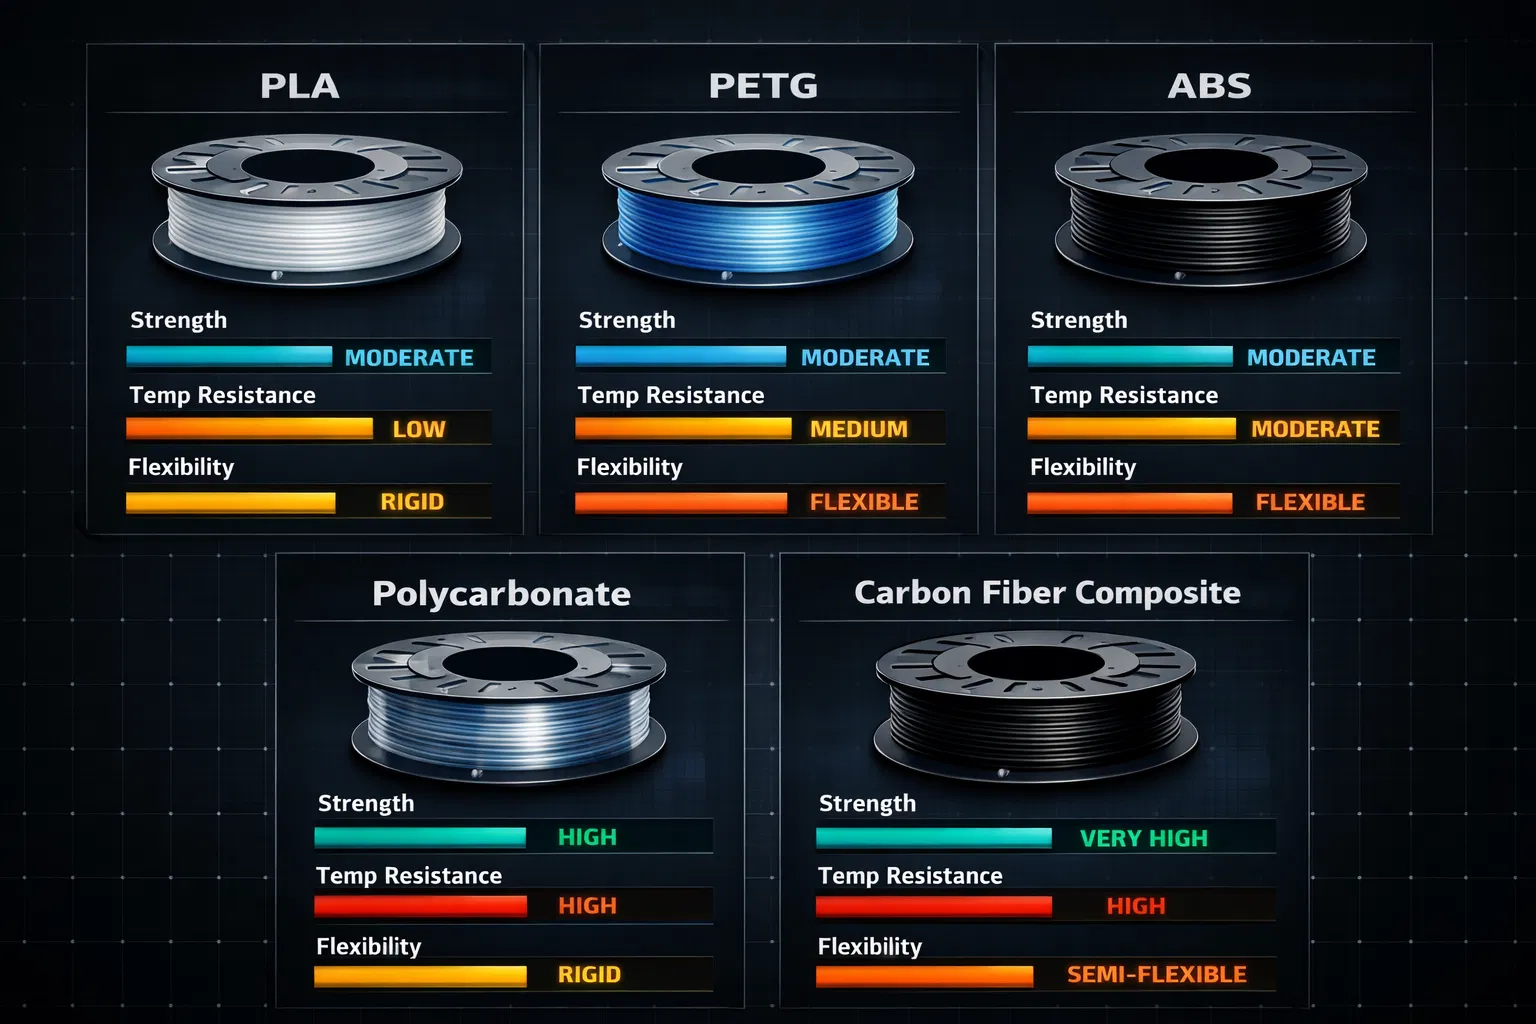
Consejos para la selección de filamentos:
Tenga en cuenta los requisitos de resistencia mecánica, las capacidades de la impresora y los factores ambientales al elegir los tipos de filamento. Para piezas de alta precisión, los filamentos de ingeniería como el nailon y el PC ofrecen un rendimiento superior.
Obtenga asesoramiento experto de nuestro equipo para optimizar la selección de materiales para su proyecto.
¿Cuáles son las aplicaciones de FDM?
FDM transforma ideas en soluciones tangibles en una amplia gama de industrias, ofreciendo versatilidad, rentabilidad y confiabilidad funcional:
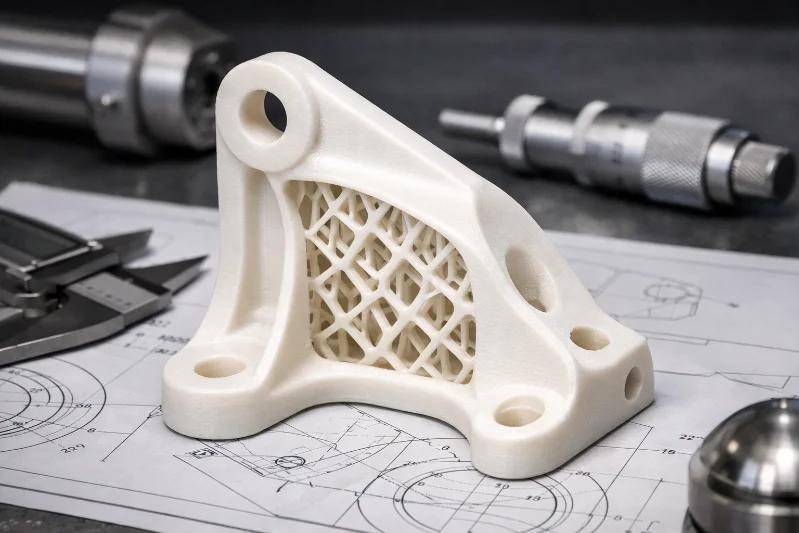
1. Aeroespacial:
Los componentes livianos mejoran la eficiencia del combustible, mientras que las plantillas, los accesorios y las herramientas bajo demanda de bajo costo permiten iteraciones rápidas del diseño durante el proceso de desarrollo.
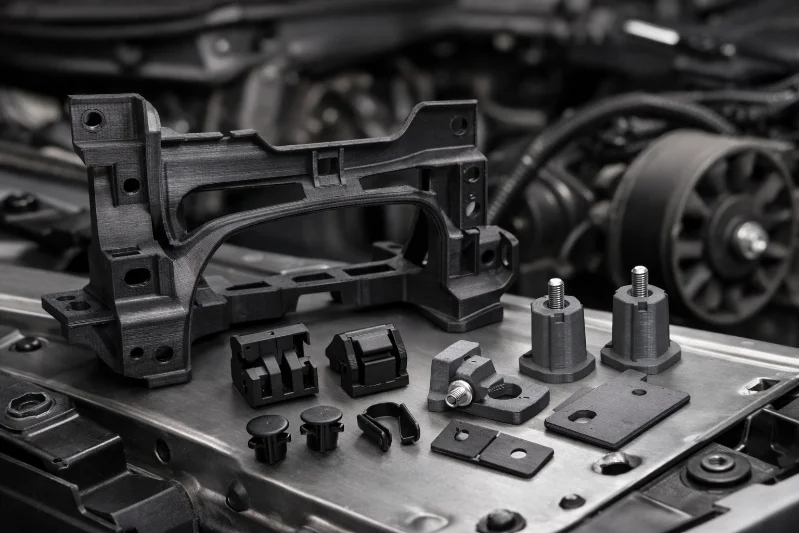
2. Automóvil:
Los prototipos funcionales, como soportes, accesorios, tableros y piezas de repuesto, ayudan a reducir los plazos de desarrollo y facilitan la fabricación de precisión personalizada o de bajo volumen.
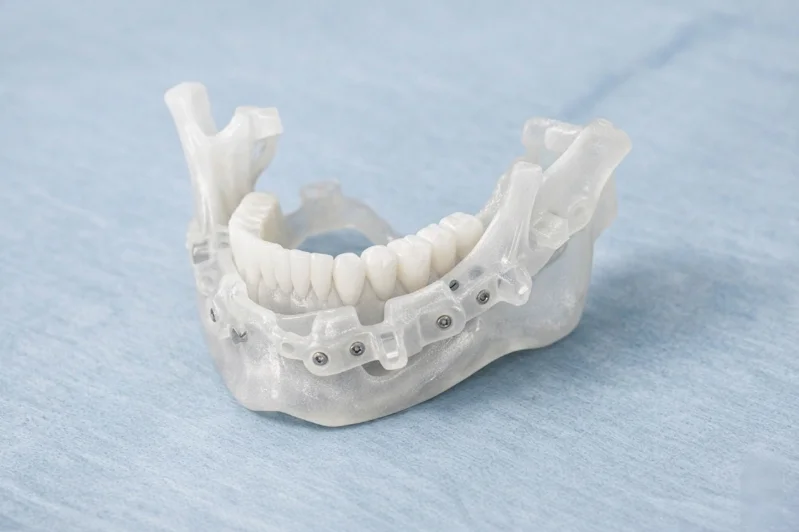
3. Atención sanitaria:
Los modelos anatómicos ayudan en la planificación quirúrgica, las prótesis adaptadas a los pacientes ofrecen una mejor usabilidad y las herramientas quirúrgicas especializadas garantizan la durabilidad durante los procedimientos de esterilización.
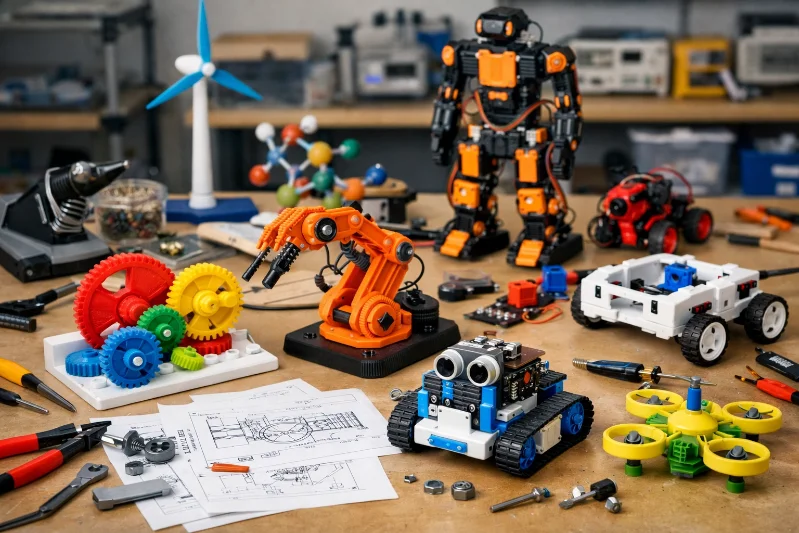
4. Bienes de Consumo:
Los diseñadores aprovechan FDM para productos ergonómicos, prototipos de empaques e iteraciones asequibles de juguetes, dispositivos y soluciones para el hogar para validar la funcionalidad antes de la producción.
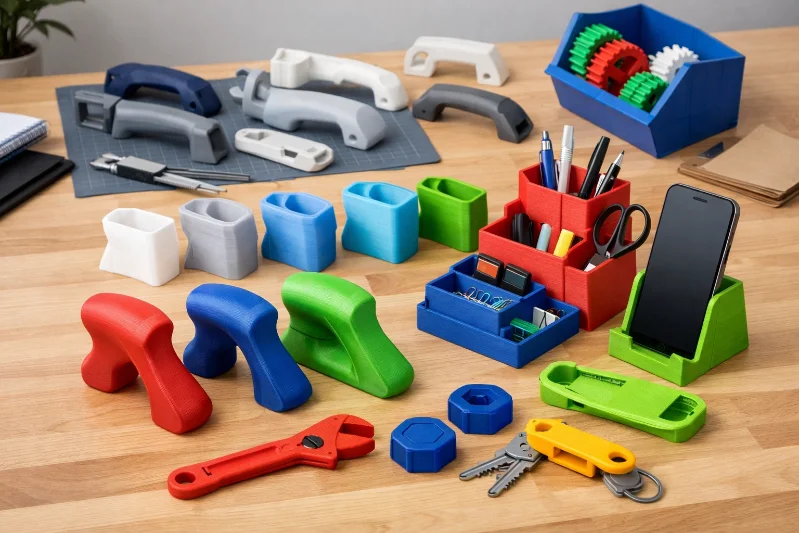
5. Educación e Investigación:
FDM proporciona herramientas rentables para la enseñanza de conceptos de ingeniería y STEM y permite a las universidades crear prototipos de diseños innovadores para proyectos de investigación académica.
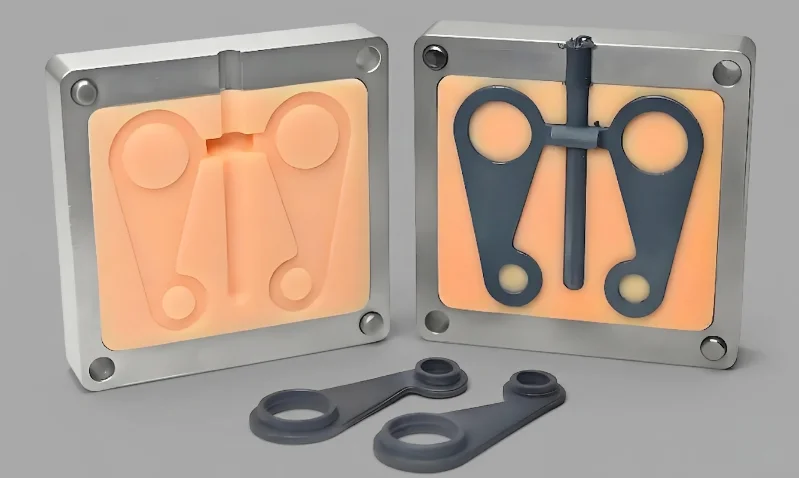
6. Industriales:
FDM admite la creación de herramientas de ensamblaje personalizadas, como plantillas, accesorios, efectores finales robóticos y piezas de herramientas para agilizar los flujos de trabajo y optimizar los procesos.
Prolongado (semanas/meses)
Aprenda todo sobre la impresión 3D FDM, desde cómo funciona hasta sus aplicaciones en todas las industrias. ¡Sube tu modelo para una cotización hoy!
Recursos para la guía completa para el modelado por deposición fundida (FDM)
Directrices clave de diseño para fabricación (DFM) para FDM
Para optimizar los resultados de FDM, siga estas pautas esenciales:
- Espesor de pared: las paredes más gruesas (mínimo 1.2mm) mejoran la integridad estructural general.
- Ángulos de voladizo: Los voladizos no deben superar los 45°, o requerirán estructuras de soporte.
- Densidad de relleno: para piezas en las que la resistencia es crítica, se recomienda un relleno ≥ 50 %, equilibrando la durabilidad con la eficiencia de impresión.
- Altura de capa: para detalles finos, utilice alturas de capa menores (≤0,2 mm). Las capas más gruesas (≥0,3 mm) son mejores para una producción más rápida.
- Esquinas redondeadas y radios de acuerdo: Los bordes geométricos redondeados reducen las concentraciones de tensión y los riesgos de alabeo.
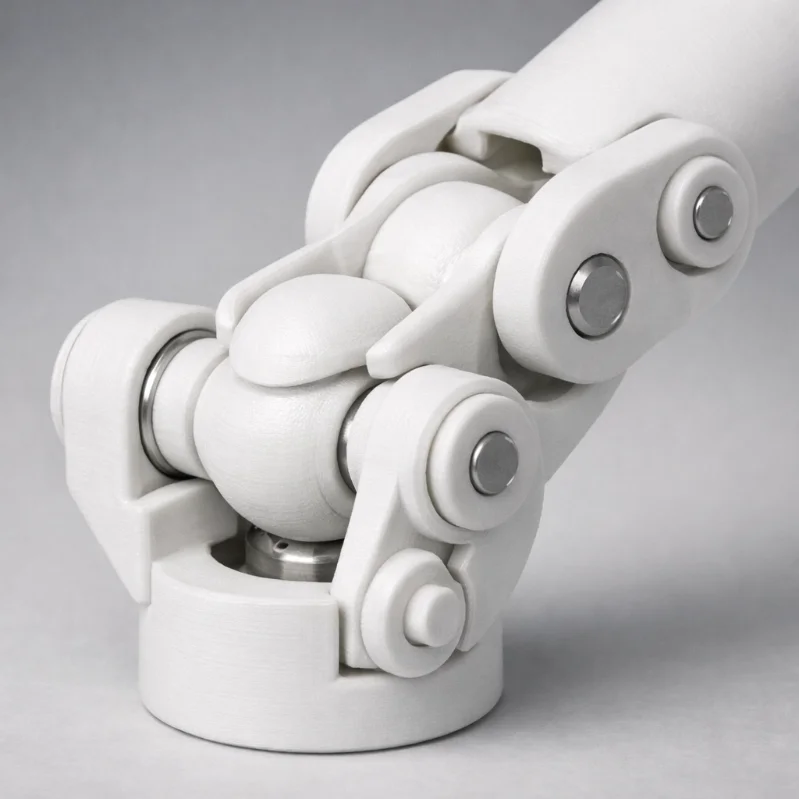
Técnicas comunes de posprocesamiento para impresiones FDM
El posprocesamiento juega un papel vital en la mejora de la calidad y la funcionalidad de las piezas impresas con FDM. Estas técnicas convierten las impresiones 3D básicas en componentes pulidos y de calidad profesional:
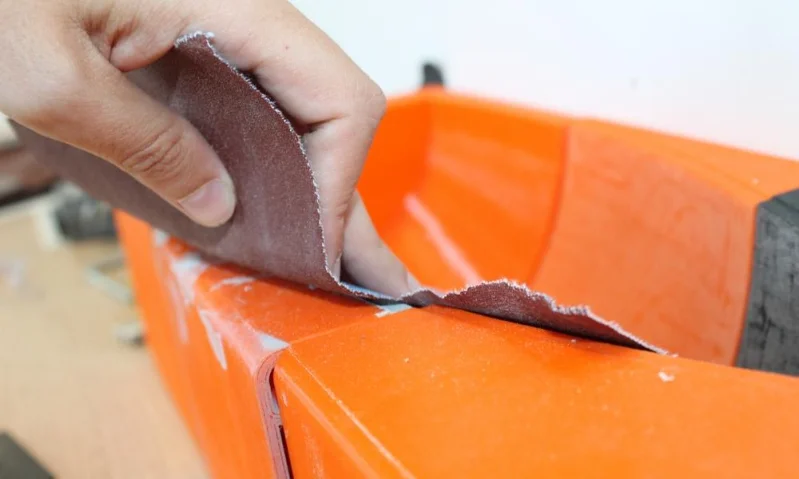
1. Lijado:
Considere la Densidad y los Patrones del Relleno de Soporte
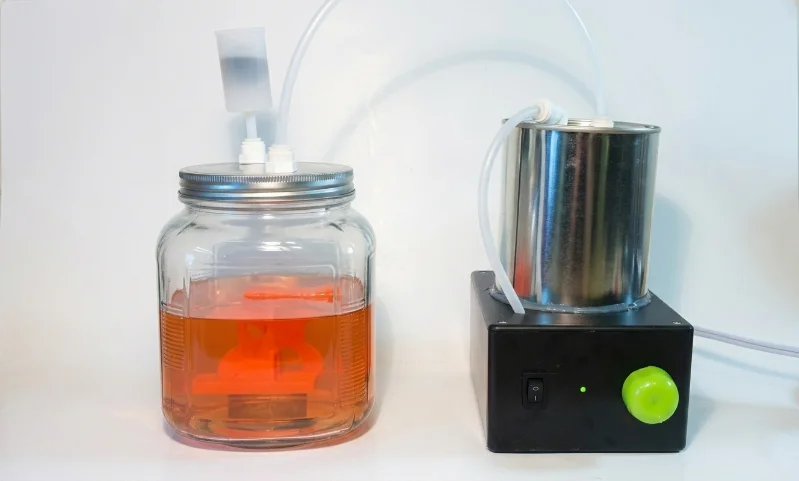
2. Suavizado químico:
Para materiales como el ABS, el alisado químico con vapor de acetona es un método popular para crear una apariencia suave y brillante. El vapor derrite ligeramente la superficie exterior, eliminando las líneas de las capas sin un gran esfuerzo manual. Este método requiere un manejo preciso para evitar suavizar demasiado o distorsionar detalles intrincados.
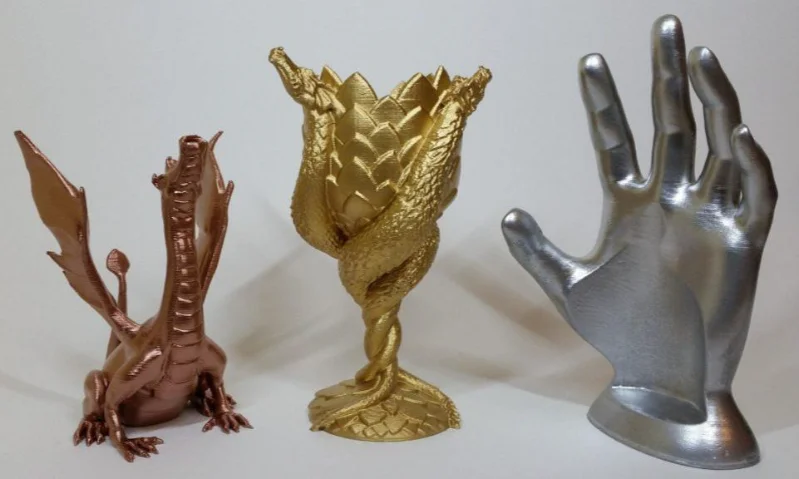
3. Pintura:
Después de la preparación mediante lijado, las piezas se pueden imprimar con una capa base para garantizar una aplicación uniforme de la pintura y rellenar imperfecciones menores. Luego se puede aplicar una variedad de pinturas, incluidas opciones en aerosol y con brocha, para lograr colores vibrantes, patrones o incluso texturas realistas para una estética profesional.
4. Extracción del soporte:
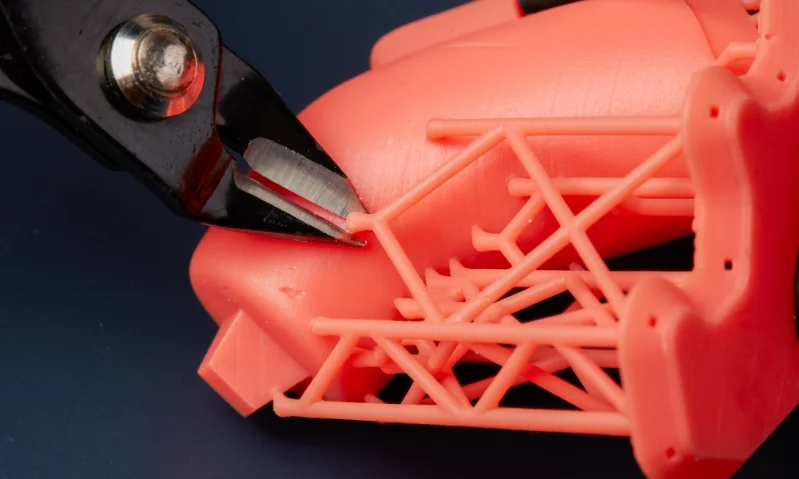
Después de la impresión, los soportes deben retirarse con cuidado para evitar dañar la pieza terminada. La optimización del diseño puede simplificar el proceso de eliminación al minimizar los soportes innecesarios. Después de retirarlo, puede ser necesario un lijado refinado o un raspado para suavizar las marcas que queden en los puntos de fijación.
5. Llenado y Sellado:
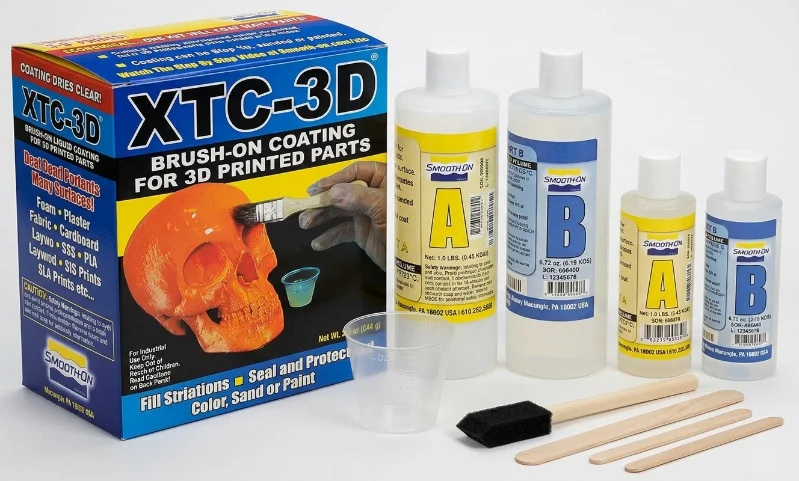
Las imperfecciones, los huecos o las asperezas no deseadas en las impresiones se pueden solucionar utilizando rellenos como la masilla. Para mejorar la resistencia o hacer que las piezas sean impermeables, a menudo se aplica sellado con resina epoxi o recubrimientos similares, lo que garantiza una durabilidad a largo plazo y protección contra factores ambientales.
6. Montaje y Acabado
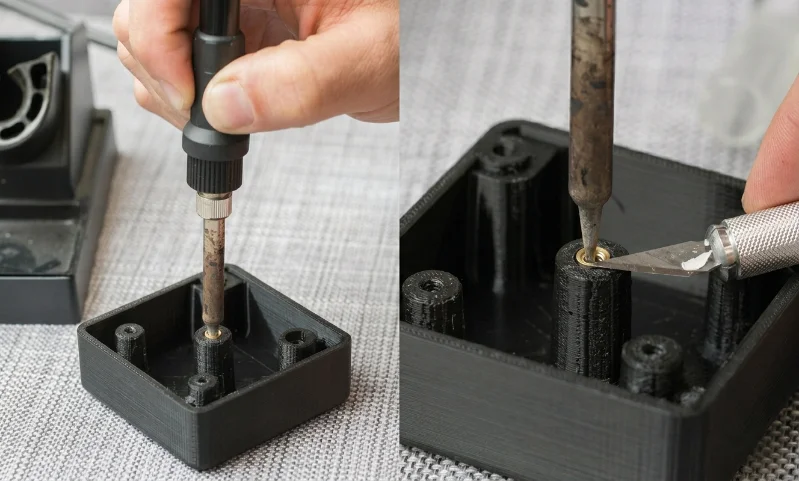
Para impresiones destinadas a uso funcional o ensamblaje de varias piezas, es posible que se requieran pasos adicionales como taladrar, roscar o roscar para refinar las tolerancias y lograr el ajuste deseado. Esta técnica garantiza precisión y confiabilidad estructural de los componentes ensamblados.
El papel del posprocesamiento en FDM:
El posprocesamiento es fundamental para perfeccionar las impresiones FDM, ya sea por estética, funcionalidad o mayor durabilidad. Al combinar y adaptar estas técnicas para adaptarse a diferentes materiales y aplicaciones, los fabricantes pueden cerrar la brecha entre el concepto y un producto terminado y listo para el mercado.
Consulte con nuestro equipo para elevar el rendimiento de su proyecto.
¿Qué factores afectan la resistencia de las piezas impresas FDM?
Comprender las variables clave que influyen en la durabilidad y el rendimiento mecánico de las piezas FDM.
Propiedades de los materiales
La elección del filamento influye significativamente en la resistencia de la pieza. Los compuestos PETG, policarbonato (PC), ABS y reforzados con fibra de carbono ofrecen una resistencia a la tracción y una durabilidad superiores en comparación con el PLA estándar.
- Materiales de alta resistencia a la tracción
- Requisitos de resistencia térmica
- Flexibilidad y elasticidad
Unión de capas
Una fuerte adhesión entre capas es crucial para la durabilidad. Una unión deficiente crea puntos débiles y aumenta el riesgo de falla.
- Temperaturas adecuadas de la boquilla
- Velocidades de enfriamiento controladas
- Flujo de extrusión constante
Densidad de relleno y grosor de la carcasa
Una mayor densidad de relleno y capas exteriores más gruesas mejoran directamente la resistencia de la pieza. Las aplicaciones exigentes suelen utilizar entre un 50 % y un 100 % de relleno con 3 o 4 capas de pared.
- Estructura de soporte interna
- Resistencia al impacto
- Fuerza compresiva
Orientación de impresión
Las partes son más débiles perpendiculares a las líneas de capa. Alinee las capas paralelas a las fuerzas de carga para minimizar los riesgos de falla en componentes críticos.
- Alineación de la dirección de carga
- Optimización de la resistencia a la tracción
- Reducción del riesgo de falla
¿Cómo diseñar estructuras de soporte para lograr el éxito y una fácil eliminación?
Domine el arte de diseñar estructuras de soporte efectivas que garanticen impresiones de calidad y al mismo tiempo minimicen el esfuerzo de posprocesamiento.
Optimizar la orientación del ángulo saliente
La mayoría de las impresoras FDM pueden manejar voladizos con ángulos de hasta 45° con respecto al plano horizontal sin soporte adicional. Más allá de este ángulo, la gravedad y una adherencia insuficiente de la capa pueden provocar imperfecciones.
- Minimizar los voladizos superiores a 45°
- Reducir el uso de material de apoyo.
- Simplifique el posprocesamiento
Elija el tipo de soporte adecuado
Los diferentes tipos de soporte ofrecen distintos beneficios. Los soportes solubles (PVA/BVOH) se disuelven en agua para obtener superficies limpias, mientras que los soportes en forma de árbol minimizan el contacto y el uso de material.
- Soportes separables para simplificar
- Soportes solubles para geometrías complejas
- Soportes en forma de árbol para mayor eficiencia
Ajustar el soporte y la separación de piezas
Un pequeño espacio entre el material de soporte y la pieza impresa facilita la extracción sin comprometer la integridad del modelo. Los espacios típicos del eje Z oscilan entre 0,3 y 0,5 mm.
- Espacio del eje Z: 0,3-0,5 mm
- Capas de interfaz densas
- Suavidad superficial mejorada
Considere la densidad y los patrones del relleno de soporte
Configuración de anodizado casera con un recipiente de vidrio de líquido naranja y dispositivo metálico conectado mediante tubos para el proceso de anodizado.
- Relleno óptimo: 10%-20%
- Patrones giroides para mayor eficiencia
- Reducción de material y tiempo de impresión.
Ejemplos de estructuras de soporte:
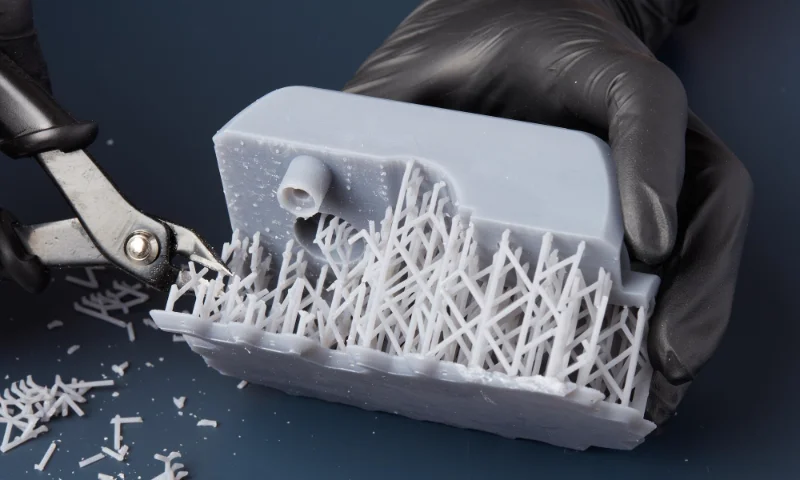
Estructuras de soporte en forma de árbol
Los soportes ramificados minimizan el contacto y proporcionan un soporte adecuado.
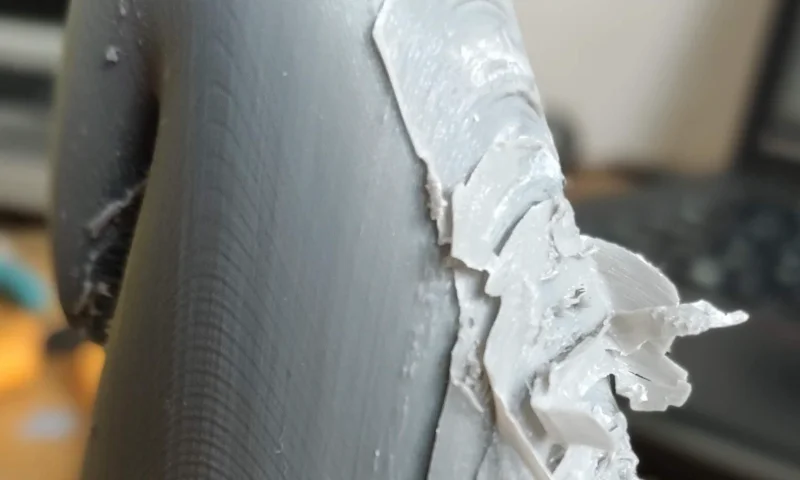
Técnicas de eliminación de soporte
Las herramientas y técnicas adecuadas garantizan una extracción limpia sin dañar las piezas.
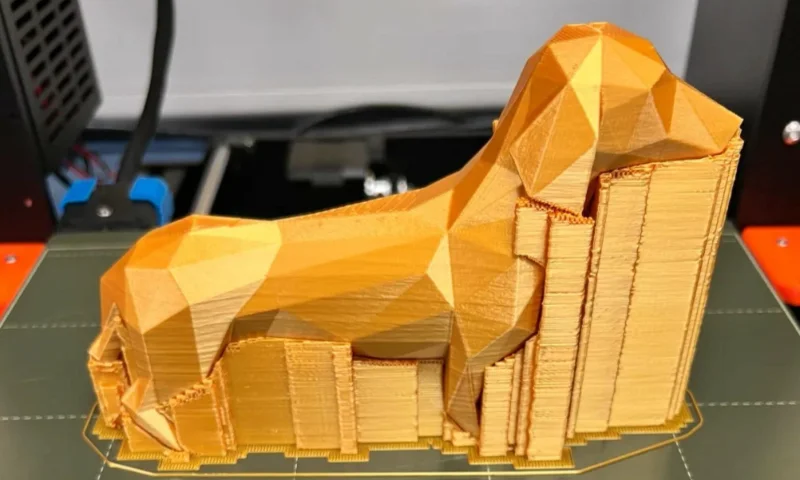
Comparación de patrones de soporte
Diferentes patrones ofrecen diferente estabilidad y eficiencia del material.
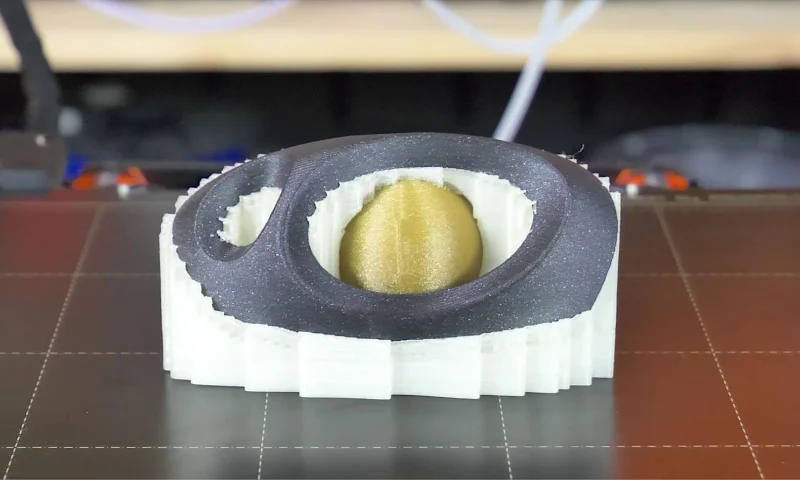
Materiales de soporte solubles
Los soportes de PVA y BVOH se disuelven en agua para obtener superficies impecables
¿Cómo diagnosticar y solucionar rápidamente problemas comunes de impresión FDM?
La impresión 3D FDM es una tecnología versátil, pero puede presentar desafíos. A continuación se detallan algunos problemas comunes que puede encontrar y pasos prácticos para solucionarlos.
Pandeo:
El enfriamiento desigual hace que las capas se contraigan, levantando las esquinas de la cama de impresión y creando imprecisiones dimensionales.
Soluciones:
- Utilice cama caliente a la temperatura recomendada.
- Aplicar adhesivos (pegamento en barra, cinta de pintor, laca para el cabello)
- Utilice el recinto para mantener una temperatura constante
Subextrusión:
Las capas delgadas y débiles o las secciones faltantes dan como resultado piezas estructuralmente comprometidas con resistencia reducida.
Soluciones:
- Destape la boquilla e inspeccione si hay obstrucciones
- Verifique el diámetro del filamento en la configuración de la cortadora
- Aumentar el multiplicador de extrusión o el caudal.
Cambio de capa o desalineación:
Desalineación horizontal entre capas causada por problemas mecánicos o movimiento durante la impresión.
Soluciones:
- Apriete el sistema de correa de la impresora
- Nivele la plataforma de impresión y el pórtico correctamente
- Reduzca la velocidad de impresión para movimientos de alta velocidad
Encordar (rezumar):
El filamento derretido se escapa de la boquilla durante los movimientos de desplazamiento, dejando hilos finos a lo largo de la impresión.
Soluciones:
- Baje ligeramente la temperatura de la boquilla
- Habilitar y optimizar la configuración de retracción
- Compruebe la humedad del filamento
Preguntas frecuentes (FAQ)
¿Qué formatos de archivo aceptan para los pedidos de impresión FDM?
¿Cuál es la cantidad mínima de pedido (MOQ) para piezas impresas FDM?
¿Cómo se garantiza la precisión dimensional y la coherencia en varias piezas?
¿Cuál es el plazo de entrega típico para los pedidos FDM?
What file formats do you accept for FDM printing orders?
Aceptamos formatos STL, STEP, OBJ e IGES. STEP se recomienda para ensamblajes complejos ya que conserva la precisión dimensional.
What is the minimum order quantity (MOQ) for FDM printed parts?
No hay cantidad mínima de pedido. Admitimos pedidos de prototipos únicos, así como series de producción por lotes.
How do you ensure dimensional accuracy and consistency across multiple parts?
Cada lote se somete a una inspección de calidad utilizando herramientas de medición calibradas. Mantenemos tolerancias de ±0,1 mm o 0,2 % de la dimensión de la pieza.
What is the typical lead time for FDM orders?
Los pedidos estándar se procesan en un plazo de 3 a 5 días hábiles. Los pedidos urgentes se pueden atender en un plazo de 24 a 48 horas, según la complejidad y el volumen.
Can you sign an NDA to protect our design files and intellectual property?
Sí. Firmamos acuerdos de confidencialidad de forma rutinaria antes de recibir cualquier archivo de diseño y todos los datos se manejan bajo estrictos protocolos de confidencialidad.
Do you provide material certifications or test reports for engineering-grade filaments?
Sí. Las hojas de datos y certificaciones de materiales están disponibles para materiales de grado de ingeniería, incluidos PETG, nailon y policarbonato, previa solicitud.
Can FDM parts be used as end-use production components, or only for prototyping?
Las piezas FDM pueden servir como componentes funcionales de uso final, especialmente en producción de bajo volumen, plantillas, accesorios y gabinetes, no solo prototipos.
How do you handle design issues or DFM concerns before printing?
Nuestro equipo de ingeniería revisa cada archivo enviado y señala de manera proactiva posibles problemas, como el espesor de la pared, los voladizos sin soporte o los conflictos de tolerancia, antes de que comience la producción.
¿Puede firmar un acuerdo de confidencialidad para proteger nuestros archivos de diseño y propiedad intelectual?
¿Proporcionan certificaciones de materiales o informes de pruebas para filamentos de grado de ingeniería?
¿Se pueden utilizar las piezas FDM como componentes de producción de uso final o solo para la creación de prototipos?
¿Cómo maneja los problemas de diseño o las inquietudes sobre DFM antes de imprimir?
Aceptamos formatos STL, STEP, OBJ e IGES. STEP se recomienda para ensamblajes complejos ya que conserva la precisión dimensional.
No hay cantidad mínima de pedido. Admitimos pedidos de prototipos únicos, así como series de producción por lotes.
Cada lote se somete a una inspección de calidad utilizando herramientas de medición calibradas. Mantenemos tolerancias de ±0,1 mm o 0,2 % de la dimensión de la pieza.
Los pedidos estándar se procesan en un plazo de 3 a 5 días hábiles. Los pedidos urgentes se pueden atender en un plazo de 24 a 48 horas, según la complejidad y el volumen.
Sí. Firmamos acuerdos de confidencialidad de forma rutinaria antes de recibir cualquier archivo de diseño y todos los datos se manejan bajo estrictos protocolos de confidencialidad.
Sí. Las hojas de datos y certificaciones de materiales están disponibles para materiales de grado de ingeniería, incluidos PETG, nailon y policarbonato, previa solicitud.
Las piezas FDM pueden servir como componentes funcionales de uso final, especialmente en producción de bajo volumen, plantillas, accesorios y gabinetes, no solo prototipos.
Nuestro equipo de ingeniería revisa cada archivo enviado y señala de manera proactiva posibles problemas, como el espesor de la pared, los voladizos sin soporte o los conflictos de tolerancia, antes de que comience la producción.
Guía de lista de verificación para compradores de proveedores de moldeo por inyección antes del pago de herramientas para compradores internacionales
Enviar un pago de herramientía a un proveedor de moldeo por inyección en el extranjero es el momento en que tu proyecto pasa de la evaluación al compromiso. Hazlo bien y tendrás un socio de fabricación confiable
Gestión de Riesgos en la Adquisición de Moldeo por Inyección: Cómo Evitar Retrasos, Retrabajos y Excesos de Costo
Después de dos décadas en la fabricación de moldeo por inyección, he visto a innumerables compradores perder dinero por errores de abastecimiento evitables. Una mala selección de proveedores puede convertir un proyecto de herramientas de $50,000 en uno de $150,000.
Cómo Comparar Cotizaciones de Moldeo por Inyección Sin Elegir el Proveedor Equivocado
Obtener tres cotizaciones para un proyecto de moldeo por inyección y elegir la más barata es la forma más rápida de perder dinero. Hemos visto a compradores agotar el presupuesto de herramientas1 dos veces porque