Escolher o fornecedor de moldagem por injeção errado para o seu projeto de ferramental pode custar meses de atraso e dezenas de milhares de dólares em retrabalho. Depois de duas décadas vendo compradores caírem nas mesmas armadilhas — RFQs vagos, análise de fluxo do molde omitida e cronogramas de manutenção ignorados —, decidimos expor em linguagem simples os erros mais comuns relacionados aos riscos de ferramental. Este artigo aborda sete riscos específicos de projetos de moldagem por injeção que causam atrasos na produção e retrabalho, explica por que eles acontecem e apresenta medidas práticas para evitar cada um. Seja ao adquirir o seu primeiro molde ou ao gerenciar um portfólio de 50+ moldes, estas são as lições que diferenciam lançamentos tranquilos de dispendiosas operações de emergência.
- Omitir a análise de fluxo do molde dobra o risco de falha em T1
- Auditorias de ferramental do fornecedor revelam lacunas que as respostas ao RFQ ocultam
- Especificações pouco claras da peça são a principal causa de retrabalho do molde
- Os custos ocultos do ferramental muitas vezes excedem em 30-50% o preço cotado do molde
- Uma lista de verificação estruturada de riscos evita os erros mais comuns dos fornecedores
Quais são os erros mais perigosos que os compradores cometem em relação aos riscos de ferramental?
O erro mais perigoso relacionado ao risco de ferramental é tratar o seu molde como uma compra de commodity, e não como uma parceria de engenharia. Avaliações baseadas apenas no preço levam sistematicamente aos piores resultados. Ao avaliar fornecedores apenas pelo preço, você aposta todo o cronograma do projeto na esperança de que a empresa mais barata possa entregar a mesma qualidade de uma empresa experiente.
Para ter uma visão mais ampla, nosso guia completo de moldagem por injeção aborda os fundamentos do processo, o comportamento dos materiais e as decisões de produção.
Em nossa experiência, os principais erros relacionados aos riscos de ferramental se enquadram em três categorias: falhas de comunicação (especificações pouco claras e ausência de dados de GD&T), atalhos na diligência (não realizar auditorias de fábrica e ignorar a análise de fluxo do molde) e pontos cegos no ciclo de vida (ausência de plano de manutenção e de termos de propriedade do ferramental). Cada categoria agrava as demais — um RFQ vago enviado a um fornecedor não auditado e sem cláusula de manutenção é uma receita para estouros de orçamento.
O impacto financeiro é significativo. Dados do setor mostram que o retrabalho do ferramental acrescenta, em média, de 4 a 8 semanas aos cronogramas dos projetos e pode aumentar o custo total do molde em 25 a 40 por cento. Para um molde de complexidade média cotado em 25,000 USD, isso representa de 6,250 a 10,000 USD em gastos não planejados — além do custo de oportunidade de uma entrada tardia no mercado. Compreender os principais componentes de uma máquina de moldagem por injeção1, das unidades de fechamento aos sistemas de controle identificados, ajuda os compradores a avaliar se um fornecedor possui o equipamento adequado. Os padrões de fabricação do NIST2 fornecem estruturas para avaliar esses custos sistematicamente.

Por que especificações pouco claras do projeto do molde levam a retrabalho caro?
Especificações pouco claras ou incompletas da peça são o principal fator de retrabalho do ferramental. Quando um comprador envia um desenho 2D sem indicações de GD&T, requisitos de acabamento superficial ou dimensões críticas para a qualidade, o projetista do molde é obrigado a fazer suposições. Essas suposições raramente correspondem às expectativas reais do comprador.
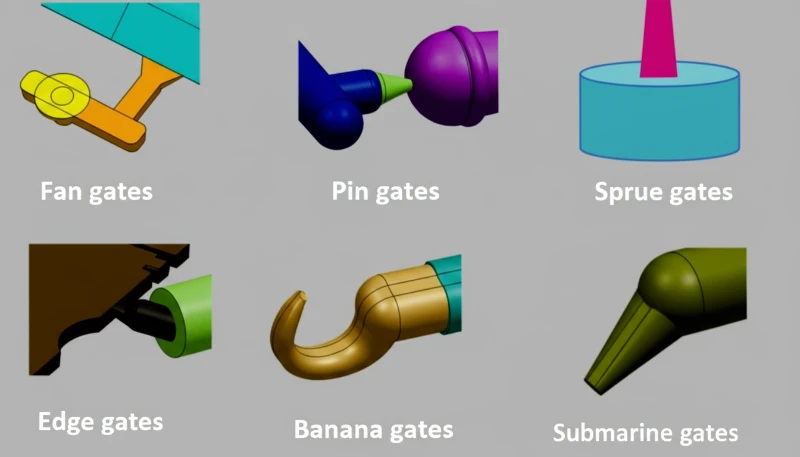
As lacunas de especificação mais comuns que observamos incluem: ausência de requisitos de ângulo de saída (o que causa danos na ejeção), locais de pontos de injeção indefinidos (conforme os padrões de teste da ISO3) (o que causa linhas de solda em áreas visíveis), cadeias de tolerâncias que não consideram a variabilidade da contração e padrões de acabamento superficial citados, mas não quantificados. Cada uma dessas lacunas pode exigir modificações no molde que levam de 2–4 semanas e custam vários milhares de dólares para serem corrigidas.
A solução é simples, mas exige disciplina: forneça um modelo 3D completo com as dimensões críticas anotadas, especifique o acabamento superficial por meio de padrões mensuráveis, como SPI A-2 ou VDI 24, defina as preferências de tipo de ponto de injeção e inclua uma análise da cadeia de tolerâncias. Constatamos que dedicar uma semana adicional à qualidade das especificações antes do RFQ pode economizar de 4 a 8 semanas de retrabalho depois de T1. Em nossa fábrica, todo projeto de molde passa por uma verificação da integridade das especificações antes do corte de qualquer aço, seguindo as normas de terminologia de ferramental ISO20491.
Com uma instalação interna de fabricação de moldes que produz 100+ conjuntos de moldes por mês e 8 engenheiros seniores que analisam cada projeto, as lacunas de especificação são detectadas antes do corte do aço — e não depois que a amostragem T1 revela o problema.
Como uma diligência inadequada sobre o fornecedor pode ocultar lacunas de capacidade em ferramental?
Uma diligência inadequada sobre o fornecedor é a causa fundamental de lacunas ocultas de capacidade em ferramental. A maioria dos compradores avalia os fornecedores por e-mails e videochamadas, sem nunca pisar na fábrica. A capacidade de ferramental de um fornecedor não é refletida com precisão em materiais de marketing ou respostas a RFQs. Você precisa verificar quais máquinas ele realmente opera, quais tolerâncias mantém de forma consistente e como cuida da manutenção dos moldes.
As principais verificações de diligência incluem: confirmar se a faixa de tonelagem das máquinas corresponde aos requisitos da sua peça (um fornecedor que tenha apenas injetoras pequenas não consegue moldar carcaças grandes), confirmar que ele possui engenheiros de projeto de moldes de injeção na equipe (e não apenas vendedores), verificar o software e o processo de análise de fluxo do molde e analisar os termos de garantia e propriedade do ferramental. Uma fábrica que não consegue mostrar seus registros de manutenção de moldes ou relatórios de amostragem T1 está escondendo alguma coisa.
A diferença entre um fornecedor com 5 anos de experiência e outro com 20+ anos não é apenas o tempo, mas o conhecimento acumulado sobre o que pode dar errado. Fornecedores experientes já conhecem os modos de falha e incorporam medidas preventivas ao processo. Eles detectam problemas durante a revisão do projeto do molde, não durante a inspeção do primeiro artigo. Defeitos comuns, como rechupes, bolhas e rebarbas, são sintomas de problemas subjacentes do ferramental que um olhar experiente identifica antes que eles gerem refugo na produção.

Quando a manutenção inadequada do ferramental causa atrasos na produção?
A manutenção do ferramental é um destruidor silencioso de orçamentos. Em nossos 20+ anos operando a produção de moldagem por injeção, vimos inúmeros compradores se concentrarem no custo do molde e no preço da peça enquanto negligenciavam completamente a manutenção. Um molde que produz peças perfeitas em T1 pode começar a produzir refugos em até 50,000 ciclos se as superfícies das cavidades não receberem manutenção, as saídas de ar não forem limpas e os componentes móveis não forem lubrificados.
Os problemas mais comuns relacionados à manutenção incluem: pinos ejetores desgastados que fazem as peças travarem e aumentam o tempo de ciclo, áreas erodidas dos pontos de injeção que alteram os padrões de preenchimento e provocam desvios dimensionais, superfícies danificadas das cavidades que causam defeitos estéticos em superfícies visíveis e extratores inclinados ou corrediças travados que impedem a desmoldagem adequada. Cada um desses problemas começa pequeno, mas se agrava a cada lote de produção quando não é resolvido.
Um acordo sólido de manutenção do ferramental deve especificar: intervalos de manutenção preventiva (normalmente a cada 50,000 a 100,000 ciclos), requisitos de estoque de peças de reposição, procedimentos de manutenção documentados e responsabilidade clara pelos custos. Fornecedores que resistem a documentar os termos de manutenção no contrato estão revelando algo importante sobre como tratam o seu investimento. Pesquisas sobre a gestão do ciclo de vida do ferramental confirmam que acordos formais de manutenção reduzem o tempo de inatividade não planejado em até 60 por cento.
"Um acordo de manutenção de moldes deve especificar os intervalos de manutenção preventiva e os requisitos de peças de reposição."True
Correto. A manutenção preventiva a cada 50,000 a 100,000 ciclos, com procedimentos documentados e responsabilidade acordada pelos custos, é o padrão do setor para proteger o seu investimento em ferramental.
"Se as amostras T1 forem aprovadas na inspeção, o molde terá um desempenho confiável durante toda a sua vida útil de produção."False
Falso. O sucesso em T1 valida apenas a condição inicial do molde. Sem manutenção regular, o desgaste causado por ciclos térmicos, abrasão e contaminação deteriorará a qualidade das peças em algumas dezenas de milhares de ciclos.
Quais custos ocultos resultam da negligência dos fatores de risco do ferramental?
O preço cotado do molde raramente corresponde ao custo total do ferramental. Compradores que negligenciam fatores de risco durante a seleção do fornecedor enfrentam rotineiramente custos ocultos que podem dobrar o orçamento do ferramental. Compreender esses custos antes de assinar um pedido de compra é fundamental para um planejamento preciso do projeto.
As categorias de custos ocultos incluem: ordens de alteração de engenharia (ECOs) necessárias porque as especificações eram ambíguas, frete expresso para amostras de retrabalho quando os prazos já estão apertados, paralisação da produção enquanto o molde é modificado, novas rodadas de qualificação após modificações do molde e disputas de garantia sobre se um defeito é um problema do ferramental ou do processamento. Cada um desses custos pode ser evitado com um planejamento inicial adequado.
Uma abordagem prática é reservar de 15 a 25 por cento acima do preço cotado do molde para o primeiro relacionamento com um fornecedor. Essa contingência cobre esclarecimentos de especificações, pequenos ajustes no molde após T1 e as despesas administrativas de gerenciar um parceiro desconhecido da cadeia de suprimentos. Compradores experientes que seguem essa prática relatam um número significativamente menor de surpresas no orçamento.
Como incompatibilidades entre material e ferramental aumentam o seu risco?
A seleção do material e o projeto do molde são inseparáveis. Escolher um material sem considerar sua interação com o molde cria uma cascata de problemas: resinas abrasivas reforçadas com fibra de vidro desgastam rapidamente as superfícies das cavidades, plásticos de engenharia para altas temperaturas exigem sistemas especializados de canais quentes e materiais com liberação agressiva de gases exigem projetos de ventilação que muitos fabricantes de moldes ignoram. Diretrizes publicadas para a seleção de materiais ajudam os compradores a combinar materiais com os requisitos do ferramental no início da fase de projeto, incluindo especificações para mecanismos de extratores inclinados e requisitos do curso do ejetor no processo de moldagem.

A lição é clara: sempre forneça o material pretendido e todos os materiais alternativos durante a etapa de RFQ. Um bom fornecedor de moldagem por injeção usará essas informações para selecionar classes de aço, tratamentos superficiais e projetos de canais de resfriamento adequados que acomodem toda a gama de materiais que você poderá usar durante a vida útil do molde. Com experiência em 400+ materiais plásticos, nossa equipe de engenharia identifica rotineiramente conflitos entre material e ferramental antes que eles se tornem erros dispendiosos que exigem retrabalho do molde e atrasam os cronogramas de produção.
Nossa equipe de projeto usa SOLIDWORKS e MOLDFLOW para simular o fluxo do material e identificar possíveis conflitos de ferramental antes do corte do primeiro aço, recorrendo à experiência com 400+ materiais plásticos.
Por que o sucesso da amostragem T1 é uma métrica crítica de avaliação do fornecedor?
A taxa de sucesso em T1 é a métrica mais reveladora da capacidade de ferramental de um fornecedor. Ela mede qual porcentagem das dimensões atende às tolerâncias na primeira rodada de amostragem da produção, e um fornecedor cujos moldes exigem rotineiramente várias rodadas de modificações não está economizando o seu dinheiro com uma cotação significativamente menor. Os custos ocultos de retrabalho, incluindo usinagem adicional, taxas de nova amostragem e cronogramas de projeto prolongados, superam em muito qualquer possível economia inicial obtida pela escolha do fabricante de moldes mais barato disponível. É exatamente por isso que compradores experientes sempre avaliam os dados históricos de T1 antes de assumir um compromisso com um novo fornecedor.
Peça aos fornecedores em potencial os dados de sua taxa de sucesso em T1 e analise relatórios reais de amostragem de projetos anteriores. Fornecedores que monitoram e publicam essa métrica importante demonstram disciplina de processo e rigor de engenharia. Procure taxas de aprovação em T1 acima de 85 por cento para peças simples e acima de 70 por cento para moldes multicavidade complexos. Uma inspeção visual minuciosa das amostras T1 deve verificar defeitos comuns, como rebarbas, marcas de queimadura e rechupes, que evidenciam problemas subjacentes do ferramental. Os fornecedores que não conseguem fornecer esses dados não estão fazendo essa medição ou não querem que você saiba.
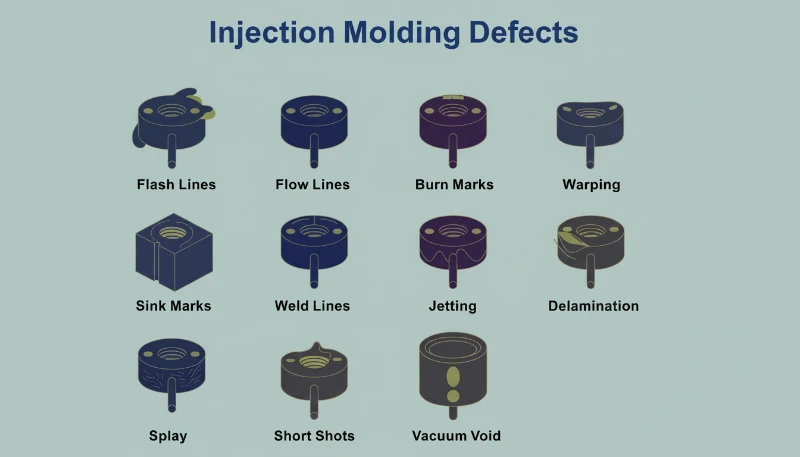
Em nossa fábrica de Xangai, mantemos registros detalhados da amostragem T1 para cada molde que construímos. Esses dados retornam ao nosso processo de revisão de projetos, ajudando nossos 8 engenheiros seniores a identificar padrões e melhorar continuamente as taxas de sucesso na primeira injeção. Uma inspeção visual das amostras T1 verifica defeitos comuns, incluindo rebarbas, marcas de queimadura e rechupes, que evidenciam problemas subjacentes do ferramental. O resultado é um número menor de rodadas de modificação, menor tempo até a produção e menor custo total do ferramental para nossos clientes. Cada relatório T1 documenta medições dimensionais, avaliações da qualidade da superfície e validação dos parâmetros do processo.
Em nossa fábrica de Xangai, mantemos registros detalhados da amostragem T1 para cada molde que construímos. Esses dados retornam ao nosso processo de revisão de projetos, ajudando nossos 8 engenheiros seniores a identificar padrões e melhorar continuamente as taxas de sucesso na primeira injeção. O resultado é um número menor de rodadas de modificação, menor tempo até a produção e menor custo total do ferramental para nossos clientes. Cada relatório T1 documenta medições dimensionais, avaliações da qualidade da superfície e validação dos parâmetros do processo para garantir que o molde esteja pronto para produção antes de qualquer compromisso com a fabricação em volume.
Como criar uma lista de verificação para mitigar riscos de ferramental?
Uma lista de verificação estruturada é a sua melhor defesa contra erros relacionados aos riscos de ferramental. Em vez de depender da memória ou da experiência para detectar todos os possíveis problemas, uma lista de verificação garante uma avaliação consistente em todas as relações com fornecedores. Veja uma estrutura prática que você pode adaptar às suas próprias necessidades.
Sua lista de verificação de riscos de ferramental deve abranger cinco áreas. Primeiro, integridade das especificações: todas as dimensões críticas, tolerâncias, acabamentos superficiais e requisitos de materiais estão documentados? Segundo, verificação da capacidade do fornecedor: o fornecedor possui as máquinas adequadas, experiência com peças semelhantes e sistemas de qualidade verificáveis? Terceiro, revisão do projeto do molde: o fornecedor apresentou uma análise de fluxo do molde e você analisou os locais dos pontos de injeção, a disposição do resfriamento e a estratégia de ejeção? Quarto, termos comerciais: a propriedade do ferramental, as responsabilidades de manutenção, os termos de garantia e a alocação dos custos de modificação estão claramente definidos? Quinto, validação do processo: quais são os critérios de amostragem T1, os requisitos de FAI e as etapas de qualificação da produção?
Nenhuma lista de verificação é perfeita, mas ter uma muda a conversa com o seu fornecedor da resolução reativa de problemas para a gestão proativa de riscos. Os fornecedores respeitam compradores que fazem perguntas bem fundamentadas — isso indica que você valoriza a qualidade e compreende o processo, o que muitas vezes resulta em um atendimento melhor e menos atalhos.
"Uma lista de verificação de riscos de ferramental deve ser preenchida antes da assinatura do pedido de compra do molde, e não depois da amostragem T1."True
Correto. A lista de verificação evita problemas ao garantir que as especificações, as capacidades e os termos comerciais estejam alinhados antes que qualquer aço seja cortado ou que o dinheiro mude de mãos.
"Uma cotação menor para o molde feita por um fornecedor menos experiente sempre resulta em um custo total de ferramental menor."False
Falso. Cotações iniciais menores muitas vezes excluem itens críticos, como análise de fluxo do molde, classes de aço adequadas e termos de manutenção. O custo total, incluindo retrabalho, atrasos e problemas de qualidade, normalmente supera a economia.
O que mais você deve saber sobre os riscos de ferramental para moldagem por injeção?
A gestão de riscos de ferramental é um processo contínuo, não uma lista de verificação usada uma única vez. Veja as respostas às perguntas mais comuns que os compradores fazem ao avaliar fornecedores de moldagem por injeção para seus projetos de ferramental.
Perguntas frequentes
Qual é o maior risco de ferramental ao trabalhar com um novo fornecedor de moldagem por injeção?
O maior risco é a comunicação incompleta dos requisitos da peça entre o comprador e o fornecedor. Quando as especificações são vagas — com ausência de dados de GD&T, acabamentos superficiais indefinidos ou materiais alternativos não especificados —, o projetista do molde faz suposições que raramente correspondem às expectativas do comprador, resultando em retrabalho caro após a amostragem T1. Esse único problema responde por mais atrasos de projeto e estouros de orçamento do que qualquer outro fator de risco do ferramental que encontramos. Sempre forneça modelos 3D completos com dimensões críticas anotadas e padrões mensuráveis de acabamento superficial antes do início do projeto do molde para evitar esses problemas.
Quanto devo reservar para contingências de retrabalho do ferramental?
Para o primeiro relacionamento com um fornecedor, reserve de 15 a 25 por cento acima do preço cotado do molde como fundo de contingência. Isso cobre esclarecimentos de especificações, pequenas modificações após a amostragem T1 e as despesas administrativas de gerenciar um novo parceiro da cadeia de suprimentos. Compradores experientes que seguem essa prática relatam sistematicamente menos estouros de orçamento e uma execução mais tranquila do projeto. Para relações consolidadas com fornecedores de histórico comprovado, uma contingência de 10 por cento geralmente é suficiente para lidar com ajustes inesperados que surgem durante a qualificação da produção e a inspeção do primeiro artigo.
O que devo observar durante uma auditoria de ferramental do fornecedor?
Durante uma auditoria de ferramental do fornecedor, confirme se a faixa de tonelagem das máquinas corresponde aos requisitos da sua peça, verifique se ele emprega engenheiros dedicados ao projeto de moldes em vez de depender apenas da equipe de vendas, analise seu processo de análise de fluxo do molde e os recursos do software, examine amostras de relatórios T1 e documentação de FAI de projetos anteriores e inspecione cuidadosamente suas instalações de manutenção de moldes e seu estoque de peças de reposição. Uma auditoria física da fábrica revela capacidades e limitações que a comunicação por e-mail e as videochamadas simplesmente não conseguem revelar, o que a torna essencial para a gestão de riscos.
Com que frequência os moldes de produção devem passar por manutenção?
Os moldes de produção devem receber manutenção preventiva a cada 50,000 a 100,000 ciclos, dependendo do material moldado e da complexidade geral da peça. Materiais abrasivos ou reforçados com fibra de vidro, como PA66-GF30, exigem intervalos de manutenção mais frequentes devido ao desgaste acelerado das superfícies críticas das cavidades. Seu acordo de manutenção do ferramental deve especificar claramente os intervalos de manutenção, os procedimentos documentados, o estoque necessário de peças de reposição e a alocação da responsabilidade pelos custos. Esses termos contratuais protegem o seu investimento em ferramental e garantem a qualidade consistente das peças durante todo o ciclo de vida de produção do molde.
Qual é uma boa taxa de sucesso da amostragem T1 para moldes de injeção?
Um fornecedor competente alcança taxas de aprovação em T1 acima de 85 por cento para peças simples e acima de 70 por cento para moldes multicavidade complexos. Sempre peça aos fornecedores em potencial seus dados históricos de T1 e relatórios de amostragem de projetos semelhantes. Fornecedores que monitoram e compartilham essa métrica demonstram disciplina de processo e confiança em suas capacidades de ferramental. Isso se traduz diretamente em menos rodadas de modificação, menor tempo até a produção e menor custo total do projeto para você como comprador, tornando essa métrica um dos critérios de avaliação mais valiosos disponíveis.
Posso trocar os materiais depois que o molde estiver pronto?
A possibilidade de trocar os materiais depois que o molde estiver pronto depende inteiramente das especificações originais do projeto do molde. Se apenas um material tiver sido especificado durante o projeto, a troca por um material com diferentes taxas de contração, abrasividade ou requisitos de temperatura de fusão poderá exigir modificações nas cavidades, novos insertos ou componentes atualizados do sistema de canais quentes. Sempre comunique todos os materiais possíveis durante a etapa de RFQ para que o fabricante de moldes possa projetar considerando toda a sua gama de materiais desde o início. Essa abordagem proativa evita modificações dispendiosas que atrasam significativamente os cronogramas de produção.
Quem deve ser o proprietário do molde: o comprador ou o fornecedor?
Na maioria dos acordos de ferramental personalizado, o comprador deve ser o proprietário do molde para manter a flexibilidade de transferir a produção caso a relação com o fornecedor mude. Certifique-se de que o contrato de propriedade do ferramental especifique claramente as condições de armazenamento, as responsabilidades de manutenção, os procedimentos de transferência e o que acontecerá se o fornecedor encerrar as atividades. Nunca presuma a propriedade sem um acordo escrito que abranja todos esses pontos críticos. As disputas sobre a propriedade de moldes estão entre os conflitos jurídicos mais comuns e dispendiosos nas relações com fornecedores, portanto, termos contratuais claros são essenciais para proteger o seu investimento.
moldagem por injeção: A moldagem por injeção é um processo de fabricação no qual o material fundido é injetado em uma cavidade do molde para formar peças ↩
NIST: NIST refere-se aos padrões de fabricação do Instituto Nacional de Padrões e Tecnologia ↩
ISO: ISO refere-se à Organização Internacional de Normalização, que publica padrões de fabricação e materiais reconhecidos mundialmente ↩