Die Wahl des falschen Spritzgusslieferanten für Ihr Werkzeugprojekt kann Sie Monate an Verzögerungen und Zehntausende Dollar für Nacharbeit kosten. Nachdem wir zwei Jahrzehnte lang beobachtet haben, wie Einkäufer in dieselben Fallen geraten - vage RFQs, ausgelassene Formfüllanalysen und ignorierte Wartungspläne -, haben wir beschlossen, die häufigsten Fehler bei Werkzeugrisiken in verständlicher Sprache darzustellen. Dieser Artikel behandelt sieben konkrete Risiken bei Spritzgussprojekten, die Produktionsverzögerungen und Nacharbeit verursachen, erklärt ihre Ursachen und zeigt Ihnen praktische Schritte, mit denen Sie jedes einzelne vermeiden können. Unabhängig davon, ob Sie Ihr erstes Werkzeug beschaffen oder ein Portfolio von 50+ Werkzeugen verwalten, unterscheiden diese Erkenntnisse reibungslose Anläufe von kostspieligen Feuerwehreinsätzen.
- Das Auslassen der Formfüllanalyse verdoppelt Ihr Risiko eines T1-Fehlschlags
- Werkzeugaudits bei Lieferanten decken Lücken auf, die RFQ-Antworten verbergen
- Unklare Teilespezifikationen sind die häufigste Ursache für Werkzeugnacharbeit
- Versteckte Werkzeugkosten übersteigen den angebotenen Werkzeugpreis häufig um 30-50%
- Eine strukturierte Risiko-Checkliste verhindert die häufigsten Fehler von Lieferanten
Welche Fehler bei Werkzeugrisiken sind für Einkäufer am gefährlichsten?
Der gefährlichste Fehler bei Werkzeugrisiken besteht darin, Ihr Werkzeug wie einen gewöhnlichen Zukaufartikel statt als technische Partnerschaft zu behandeln. Bewertungen, die sich ausschließlich am Preis orientieren, führen regelmäßig zu den schlechtesten Ergebnissen. Wenn Sie Lieferanten allein nach dem Preis bewerten, setzen Sie den gesamten Zeitplan Ihres Projekts auf die Hoffnung, dass der günstigste Werkzeugbauer dieselbe Qualität wie ein erfahrener Anbieter liefern kann.
Einen breiteren Überblick über Prozessgrundlagen, Materialverhalten und Produktionsentscheidungen bietet unser vollständiger Leitfaden zum Spritzgießen.
Nach unserer Erfahrung lassen sich die größten Fehler bei Werkzeugrisiken in drei Kategorien einteilen: Kommunikationsfehler (unklare Spezifikationen, fehlende GD&T-Daten), Abkürzungen bei der Sorgfaltsprüfung (ausgelassene Werksaudits, ignorierte Formfüllanalysen) und blinde Flecken im Lebenszyklus (kein Wartungsplan, keine Bedingungen zum Werkzeugeigentum). Jede Kategorie verschärft die anderen - eine vage RFQ an einen nicht auditierten Lieferanten ohne Wartungsklausel ist ein Rezept für Budgetüberschreitungen.
Die finanziellen Auswirkungen sind erheblich. Branchendaten zeigen, dass Werkzeugnacharbeit die Projektlaufzeit im Durchschnitt um 4 bis 8 Wochen verlängert und die gesamten Werkzeugkosten um 25 bis 40 Prozent erhöhen kann. Bei einem Werkzeug mittlerer Komplexität mit einem Angebotspreis von 25,000 USD bedeutet das ungeplante Ausgaben von 6,250 bis 10,000 USD - zuzüglich der Opportunitätskosten eines verzögerten Markteintritts. Wenn Einkäufer die wichtigsten Komponenten einer Spritzgießmaschine1 von den Schließeinheiten bis zu den gekennzeichneten Steuerungssystemen verstehen, können sie besser beurteilen, ob ein Lieferant über die richtige Ausrüstung verfügt. Fertigungsstandards des NIST2 bieten Rahmenwerke zur systematischen Bewertung dieser Kosten.

Warum führen unklare Spezifikationen der Werkzeugkonstruktion zu kostspieliger Nacharbeit?
Unklare oder unvollständige Teilespezifikationen sind der mit Abstand größte Treiber für Werkzeugnacharbeit. Wenn ein Käufer eine 2D-Zeichnung ohne GD&T-Angaben, Anforderungen an die Oberflächengüte oder qualitätskritische Maße übermittelt, muss der Werkzeugkonstrukteur Annahmen treffen. Diese Annahmen entsprechen nur selten den tatsächlichen Erwartungen des Käufers.
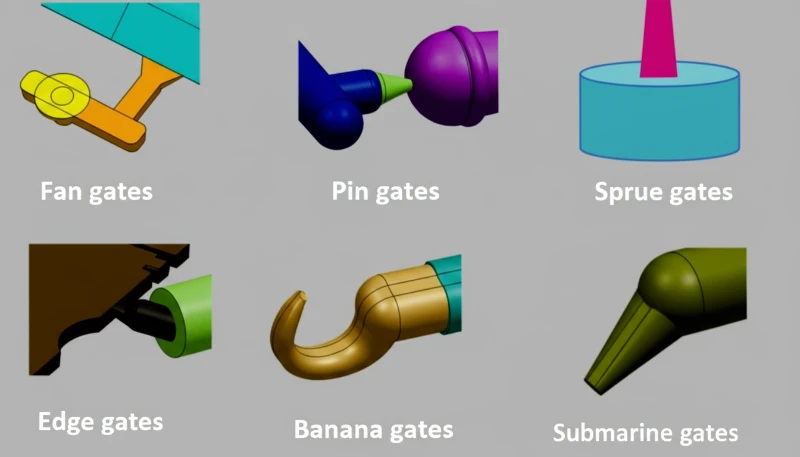
Zu den häufigsten Spezifikationslücken, die wir beobachten, gehören fehlende Anforderungen an die Entformungsschräge (die zu Auswurfschäden führen), nicht definierte Anschnittpositionen (gemäß den Prüfnormen der ISO3) (die Bindenähte in sichtbaren Bereichen verursachen), Toleranzketten, die Schwankungen der Schwindung nicht berücksichtigen, und referenzierte, aber nicht quantifizierte Normen für die Oberflächengüte. Jede dieser Lücken kann Werkzeugänderungen erfordern, deren Behebung 2–4 Wochen dauert und mehrere Tausend Dollar kostet.
Die Lösung ist unkompliziert, erfordert aber Disziplin: Stellen Sie ein vollständiges 3D-Modell mit gekennzeichneten kritischen Maßen bereit, spezifizieren Sie Ihre Oberflächengüte anhand messbarer Standards wie SPI A-2 oder VDI 24, definieren Sie Präferenzen für die Anschnittart und fügen Sie eine Toleranzkettenanalyse bei. Wir haben festgestellt, dass eine zusätzliche Woche für die Qualität der Spezifikationen vor der RFQ 4 bis 8 Wochen Nacharbeit nach T1 einsparen kann. In unserem Werk wird jede Werkzeugkonstruktion vor dem ersten Stahlzuschnitt auf die Vollständigkeit der Spezifikationen geprüft, wobei die Terminologienormen für Werkzeuge nach ISO20491 befolgt werden.
Mit einem eigenen Werkzeugbau, der monatlich 100+ Werkzeugsätze produziert, und 8 leitenden Ingenieuren, die jede Konstruktion prüfen, werden Spezifikationslücken vor dem Stahlzuschnitt erkannt - und nicht erst, nachdem die T1-Bemusterung das Problem offenlegt.
Wie kann eine unzureichende Lieferantenprüfung Lücken bei der Werkzeugkompetenz verbergen?
Eine unzureichende Sorgfaltsprüfung des Lieferanten ist die Hauptursache für verborgene Lücken bei der Werkzeugkompetenz. Die meisten Einkäufer bewerten Lieferanten per E-Mail und Videoanruf, ohne jemals die Fabrik zu betreten. Die Werkzeugkompetenz eines Lieferanten wird in Marketingmaterialien oder RFQ-Antworten nicht zutreffend wiedergegeben. Sie müssen prüfen, welche Maschinen tatsächlich betrieben werden, welche Toleranzen der Lieferant zuverlässig einhält und wie er mit der Werkzeugwartung umgeht.
Zu den wichtigsten Prüfungen gehören: die Bestätigung, dass der Tonnagebereich der Maschinen zu Ihren Teileanforderungen passt (ein Lieferant mit ausschließlich kleinen Pressen kann keine großen Gehäuse formen), die Bestätigung, dass eigene Konstrukteure für Spritzgusswerkzeuge beschäftigt werden (und nicht nur Vertriebsmitarbeiter), die Prüfung der Software und des Prozesses für die Formfüllanalyse sowie die Prüfung der Garantie- und Eigentumsbedingungen für Werkzeuge. Eine Fabrik, die Ihnen ihre Werkzeugwartungsprotokolle oder T1-Bemusterungsberichte nicht zeigen kann, verheimlicht etwas.
Der Unterschied zwischen einem Lieferanten mit 5 Jahren Erfahrung und einem mit 20+ Jahren liegt nicht nur in der Zeit, sondern auch im angesammelten Wissen darüber, was schiefgehen kann. Erfahrene Lieferanten kennen die Ausfallarten und integrieren vorbeugende Maßnahmen in ihren Prozess. Sie erkennen Probleme bei der Prüfung der Werkzeugkonstruktion und nicht erst bei der Erstmusterprüfung. Häufige Fehler wie Einfallstellen, Blasen und Grat sind Symptome zugrunde liegender Werkzeugprobleme, die ein erfahrenes Auge erkennt, bevor sie zu Produktionsausschuss führen.

Wann verursacht eine unzureichende Werkzeugwartung Produktionsverzögerungen?
Die Werkzeugwartung ist der stille Budgetkiller. In unseren 20+ Jahren Spritzgussproduktion haben wir zahllose Einkäufer erlebt, die sich auf Werkzeugkosten und Teilepreise konzentrierten, während sie die Wartung vollständig vernachlässigten. Ein Werkzeug, das bei T1 einwandfreie Teile produziert, kann bereits innerhalb von 50,000 Schuss Ausschuss produzieren, wenn die Kavitätsoberflächen nicht gewartet, Entlüftungen nicht gereinigt und bewegliche Komponenten nicht geschmiert werden.
Zu den häufigsten wartungsbedingten Problemen gehören verschlissene Auswerferstifte, durch die Teile hängen bleiben und die Zykluszeiten steigen, erodierte Anschnittbereiche, die das Füllverhalten verändern und Maßabweichungen verursachen, beschädigte Kavitätsoberflächen, die optische Fehler auf sichtbaren Flächen erzeugen, sowie festgefressene Schrägauswerfer oder Schieber, die eine ordnungsgemäße Entformung verhindern. Jedes dieser Probleme beginnt im Kleinen, verschärft sich jedoch mit jedem Produktionslauf, wenn es nicht behoben wird.
Eine belastbare Vereinbarung zur Werkzeugwartung sollte Folgendes festlegen: Intervalle der vorbeugenden Wartung (typischerweise alle 50,000 bis 100,000 Schuss), Anforderungen an den Ersatzteilbestand, dokumentierte Wartungsverfahren und eine klare Kostenzuständigkeit. Lieferanten, die sich gegen die Dokumentation von Wartungsbedingungen im Vertrag sträuben, vermitteln Ihnen etwas Wichtiges darüber, wie sie Ihre Investition behandeln. Untersuchungen zum Management des Werkzeuglebenszyklus bestätigen, dass formalisierte Wartungsvereinbarungen ungeplante Stillstandszeiten um bis zu 60 Prozent reduzieren.
"Eine Vereinbarung zur Werkzeugwartung sollte Intervalle der vorbeugenden Wartung und Anforderungen an Ersatzteile festlegen."True
Richtig. Eine vorbeugende Wartung alle 50,000 bis 100,000 Schuss mit dokumentierten Verfahren und vereinbarter Kostenzuständigkeit ist der Branchenstandard zum Schutz Ihrer Investition in Werkzeuge.
"Wenn T1-Muster die Prüfung bestehen, funktioniert das Werkzeug während seiner gesamten Produktionslebensdauer zuverlässig."False
Falsch. Der T1-Erfolg bestätigt lediglich den anfänglichen Zustand des Werkzeugs. Ohne regelmäßige Wartung beeinträchtigt der Verschleiß durch Temperaturwechsel, Abrasion und Verunreinigungen die Teilequalität innerhalb von Zehntausenden Schuss.
Welche versteckten Kosten entstehen, wenn Werkzeugrisikofaktoren übersehen werden?
Der angebotene Werkzeugpreis entspricht nur selten den gesamten Werkzeugkosten. Einkäufer, die bei der Lieferantenauswahl Risikofaktoren übersehen, stoßen regelmäßig auf versteckte Kosten, die ihr Werkzeugbudget verdoppeln können. Diese Kosten vor der Unterzeichnung einer Bestellung zu verstehen, ist für eine präzise Projektplanung entscheidend.
Zu den Kategorien versteckter Kosten gehören technische Änderungsaufträge (ECOs), die aufgrund mehrdeutiger Spezifikationen erforderlich werden, Expressversand für Nacharbeitsmuster bei bereits knappen Zeitplänen, Produktionsstillstand während der Werkzeugänderung, erneute Qualifikationsläufe nach Werkzeugänderungen und Garantiestreitigkeiten darüber, ob ein Fehler am Werkzeug oder am Prozess liegt. Jede dieser Kosten lässt sich durch eine angemessene Vorausplanung vermeiden.
Ein praktischer Ansatz besteht darin, bei der erstmaligen Zusammenarbeit mit einem Lieferanten 15 bis 25 Prozent über dem angebotenen Werkzeugpreis einzuplanen. Diese Rücklage deckt Klärungen der Spezifikationen, kleinere Werkzeuganpassungen nach T1 und den Verwaltungsaufwand für die Steuerung eines unbekannten Lieferkettenpartners ab. Erfahrene Einkäufer, die diese Praxis befolgen, berichten von deutlich weniger unerwarteten Budgetüberschreitungen.
Wie verschärfen Unstimmigkeiten zwischen Material und Werkzeug Ihr Risiko?
Materialauswahl und Werkzeugkonstruktion sind untrennbar miteinander verbunden. Die Wahl eines Materials ohne Berücksichtigung seiner Wechselwirkung mit dem Werkzeug löst eine Kaskade von Problemen aus: abrasive glasfaserverstärkte Kunststoffe verschleißen Kavitätsoberflächen schnell, technische Hochtemperaturkunststoffe erfordern spezielle Heißkanalsysteme und Materialien mit starker Ausgasung verlangen Entlüftungskonstruktionen, die viele Werkzeugbauer übersehen. Veröffentlichte Leitlinien zur Materialauswahl helfen Einkäufern, Materialien bereits früh in der Konstruktionsphase auf die Werkzeuganforderungen abzustimmen, einschließlich der Spezifikationen für Schrägauswerfermechanismen und des erforderlichen Auswerferhubs im Spritzgießprozess.

Die Erkenntnis ist eindeutig: Geben Sie in der RFQ-Phase immer Ihr Zielmaterial und alle alternativen Materialien an. Ein guter Spritzgusslieferant nutzt diese Informationen, um geeignete Stahlgüten, Oberflächenbehandlungen und Kühlkanalkonstruktionen auszuwählen, die das gesamte Spektrum der Materialien berücksichtigen, die Sie während der Lebensdauer des Werkzeugs verwenden könnten. Dank Erfahrung mit 400+ Kunststoffmaterialien weist unser Entwicklungsteam routinemäßig auf Konflikte zwischen Material und Werkzeug hin, bevor daraus kostspielige Fehler entstehen, die Werkzeugnacharbeit erfordern und Produktionspläne verzögern.
Unser Konstruktionsteam verwendet SOLIDWORKS und MOLDFLOW, um den Materialfluss zu simulieren und potenzielle Werkzeugkonflikte vor dem ersten Stahlzuschnitt zu erkennen, und stützt sich dabei auf Erfahrung mit 400+ Kunststoffmaterialien.
Warum ist der Erfolg der T1-Bemusterung eine entscheidende Kennzahl zur Lieferantenbewertung?
Die T1-Erfolgsquote ist die aussagekräftigste Kennzahl für die Werkzeugkompetenz eines Lieferanten. Sie misst, welcher Prozentsatz der Maße beim ersten Produktionsbemusterungslauf innerhalb der Toleranz liegt, und ein Lieferant, dessen Werkzeuge routinemäßig mehrere Änderungsrunden benötigen, spart Ihnen mit einem deutlich niedrigeren Angebot kein Geld. Die versteckten Nacharbeitskosten einschließlich zusätzlicher Bearbeitung, Gebühren für erneute Bemusterungen und verlängerter Projektlaufzeiten übersteigen bei Weitem alle möglichen Vorabeinsparungen durch die Wahl des günstigsten verfügbaren Werkzeugbauers. Genau deshalb prüfen erfahrene Einkäufer stets historische T1-Daten, bevor sie sich auf eine neue Lieferantenbeziehung festlegen.
Bitten Sie potenzielle Lieferanten um Daten zu ihrer T1-Erfolgsquote und prüfen Sie tatsächliche Bemusterungsberichte aus früheren Projekten. Lieferanten, die diese wichtige Kennzahl erfassen und veröffentlichen, belegen Prozessdisziplin und technische Sorgfalt. Achten Sie auf T1-Bestehensquoten von über 85 Prozent bei einfachen Teilen und über 70 Prozent bei komplexen Mehrkavitätenwerkzeugen. Eine gründliche Sichtprüfung der T1-Muster sollte auf häufige Fehler wie Grat, Brandstellen und Einfallstellen achten, die auf zugrunde liegende Werkzeugprobleme hinweisen. Lieferanten, die diese Daten nicht vorlegen können, erfassen sie entweder nicht oder möchten nicht, dass Sie sie kennen.
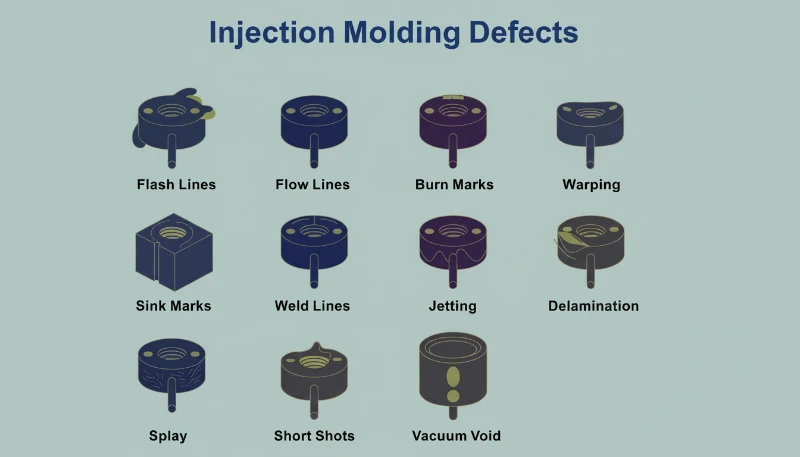
In unserem Werk in Shanghai führen wir detaillierte Aufzeichnungen zur T1-Bemusterung für jedes von uns gebaute Werkzeug. Diese Daten fließen zurück in unseren Konstruktionsprüfungsprozess und helfen unseren 8 leitenden Ingenieuren, Muster zu erkennen und die Erfolgsquoten beim ersten Schuss kontinuierlich zu verbessern. Bei einer Sichtprüfung der T1-Muster wird nach häufigen Fehlern wie Gratspuren, Brandstellen und Einfallstellen gesucht, die auf zugrunde liegende Werkzeugprobleme hinweisen. Das Ergebnis sind weniger Änderungsrunden, eine schnellere Produktionsreife und niedrigere Gesamtwerkzeugkosten für unsere Kunden. Jeder T1-Bericht dokumentiert Maßmessungen, Bewertungen der Oberflächenqualität und die Validierung von Prozessparametern.
In unserem Werk in Shanghai führen wir detaillierte Aufzeichnungen zur T1-Bemusterung für jedes von uns gebaute Werkzeug. Diese Daten fließen zurück in unseren Konstruktionsprüfungsprozess und helfen unseren 8 leitenden Ingenieuren, Muster zu erkennen und die Erfolgsquoten beim ersten Schuss kontinuierlich zu verbessern. Das Ergebnis sind weniger Änderungsrunden, eine schnellere Produktionsreife und niedrigere Gesamtwerkzeugkosten für unsere Kunden. Jeder T1-Bericht dokumentiert Maßmessungen, Bewertungen der Oberflächenqualität und die Validierung von Prozessparametern, um sicherzustellen, dass das Werkzeug produktionsbereit ist, bevor eine Verpflichtung zur Serienfertigung eingegangen wird.
Wie können Sie eine Checkliste zur Minderung von Werkzeugrisiken erstellen?
Eine strukturierte Checkliste ist Ihr bester Schutz vor Fehlern bei Werkzeugrisiken. Statt sich darauf zu verlassen, dass Ihr Gedächtnis oder Ihre Erfahrung jedes mögliche Problem erfasst, gewährleistet eine Checkliste eine einheitliche Bewertung aller Lieferantenbeziehungen. Hier finden Sie ein praktisches Rahmenwerk, das Sie an Ihre eigenen Anforderungen anpassen können.
Ihre Checkliste für Werkzeugrisiken sollte fünf Bereiche abdecken. Erstens die Vollständigkeit der Spezifikationen: Sind alle kritischen Maße, Toleranzen, Oberflächengüten und Materialanforderungen dokumentiert? Zweitens die Überprüfung der Lieferantenkompetenz: Verfügt der Lieferant über die richtigen Maschinen, Erfahrung mit ähnlichen Teilen und überprüfbare Qualitätssysteme? Drittens die Prüfung der Werkzeugkonstruktion: Hat der Lieferant eine Formfüllanalyse bereitgestellt, und haben Sie Anschnittpositionen, Kühlkonzept und Auswurfstrategie geprüft? Viertens die kaufmännischen Bedingungen: Sind Werkzeugeigentum, Wartungszuständigkeiten, Garantiebedingungen und die Verteilung der Änderungskosten klar definiert? Fünftens die Prozessvalidierung: Wie lauten die Kriterien für die T1-Bemusterung, die FAI-Anforderungen und die Schritte zur Produktionsqualifizierung?
Keine Checkliste ist perfekt, doch eine solche Liste verlagert das Gespräch mit Ihrem Lieferanten von reaktiver Problemlösung zu proaktivem Risikomanagement. Lieferanten respektieren Einkäufer, die sachkundige Fragen stellen - dies signalisiert, dass Ihnen Qualität wichtig ist und Sie den Prozess verstehen, was häufig zu besserem Service und weniger Abkürzungen führt.
"Eine Checkliste für Werkzeugrisiken sollte vor der Unterzeichnung der Werkzeugbestellung ausgefüllt werden, nicht erst nach der T1-Bemusterung."True
Richtig. Die Checkliste verhindert Probleme, indem sie sicherstellt, dass Spezifikationen, Kompetenzen und kaufmännische Bedingungen aufeinander abgestimmt sind, bevor Stahl zugeschnitten oder Geld übergeben wird.
"Ein niedrigeres Werkzeugangebot eines weniger erfahrenen Lieferanten führt immer zu niedrigeren Gesamtwerkzeugkosten."False
Falsch. Niedrigere Vorabangebote schließen wichtige Punkte wie Formfüllanalyse, geeignete Stahlgüten und Wartungsbedingungen häufig aus. Die Gesamtkosten einschließlich Nacharbeit, Verzögerungen und Qualitätsproblemen übersteigen die Einsparungen in der Regel.
Was sollten Sie sonst noch über Werkzeugrisiken beim Spritzgießen wissen?
Das Management von Werkzeugrisiken ist ein fortlaufender Prozess und keine einmalige Checkliste. Hier finden Sie Antworten auf die häufigsten Fragen, die Einkäufer bei der Bewertung von Spritzgusslieferanten für ihre Werkzeugprojekte stellen.
Häufig gestellte Fragen
Was ist das größte Werkzeugrisiko bei der Zusammenarbeit mit einem neuen Spritzgusslieferanten?
Das größte Risiko ist die unvollständige Kommunikation der Teileanforderungen zwischen Käufer und Lieferant. Wenn Spezifikationen vage sind - etwa durch fehlende GD&T-Daten, nicht definierte Oberflächengüten oder nicht angegebene Materialalternativen -, trifft der Werkzeugkonstrukteur Annahmen, die nur selten den Erwartungen des Käufers entsprechen und nach der T1-Bemusterung zu kostspieliger Nacharbeit führen. Dieses eine Problem verursacht mehr Projektverzögerungen und Budgetüberschreitungen als jeder andere Werkzeugrisikofaktor, dem wir begegnen. Stellen Sie stets vollständige 3D-Modelle mit gekennzeichneten kritischen Maßen und messbaren Normen für die Oberflächengüte bereit, bevor die Werkzeugkonstruktion beginnt, um diese Probleme zu vermeiden.
Wie viel sollte ich als Rücklage für Werkzeugnacharbeit einplanen?
Planen Sie bei der erstmaligen Zusammenarbeit mit einem Lieferanten 15 bis 25 Prozent über dem angebotenen Werkzeugpreis als Rücklage ein. Diese deckt Klärungen der Spezifikationen, kleinere Änderungen nach der T1-Bemusterung und den Verwaltungsaufwand für die Steuerung eines neuen Lieferkettenpartners ab. Erfahrene Einkäufer, die diese Praxis befolgen, berichten regelmäßig von weniger Budgetüberschreitungen und einer reibungsloseren Projektabwicklung. Bei etablierten Lieferantenbeziehungen mit nachweislicher Erfolgsbilanz reicht eine Rücklage von 10 Prozent in der Regel aus, um unerwartete Anpassungen zu bewältigen, die während der Produktionsqualifizierung und Erstmusterprüfung auftreten.
Worauf sollte ich bei einem Werkzeugaudit eines Lieferanten achten?
Prüfen Sie bei einem Werkzeugaudit eines Lieferanten, ob der Tonnagebereich seiner Maschinen zu Ihren Teileanforderungen passt, bestätigen Sie, dass er spezielle Werkzeugkonstrukteure beschäftigt, statt sich ausschließlich auf Vertriebsmitarbeiter zu verlassen, prüfen Sie seinen Prozess und seine Softwarekompetenz für die Formfüllanalyse, untersuchen Sie beispielhafte T1-Berichte und FAI-Dokumentationen aus früheren Projekten und kontrollieren Sie sorgfältig seine Einrichtungen zur Werkzeugwartung sowie seinen Ersatzteilbestand. Ein physisches Werksaudit deckt Kompetenzen und Einschränkungen auf, die sich durch E-Mail-Korrespondenz und Videoanrufe schlicht nicht erkennen lassen, und ist daher für das Risikomanagement unverzichtbar.
Wie oft sollten Serienwerkzeuge gewartet werden?
Serienwerkzeuge sollten je nach verarbeitetem Material und der gesamten Teilekomplexität alle 50,000 bis 100,000 Schuss vorbeugend gewartet werden. Glasfaserverstärkte oder abrasive Materialien wie PA66-GF30 erfordern aufgrund des beschleunigten Verschleißes kritischer Kavitätsoberflächen häufigere Wartungsintervalle. Ihre Vereinbarung zur Werkzeugwartung sollte Wartungsintervalle, dokumentierte Verfahren, den erforderlichen Ersatzteilbestand und die Verteilung der Kostenzuständigkeit klar festlegen. Diese Vertragsbedingungen schützen Ihre Investition in Werkzeuge und gewährleisten über den gesamten Produktionslebenszyklus des Werkzeugs eine gleichbleibende Teilequalität.
Was ist eine gute Erfolgsquote bei der T1-Bemusterung von Spritzgusswerkzeugen?
Ein leistungsfähiger Lieferant erreicht T1-Bestehensquoten von über 85 Prozent bei einfachen Teilen und über 70 Prozent bei komplexen Mehrkavitätenwerkzeugen. Bitten Sie potenzielle Lieferanten stets um ihre historischen T1-Daten und Bemusterungsberichte aus vergleichbaren Projekten. Lieferanten, die diese Kennzahl erfassen und weitergeben, belegen Prozessdisziplin und Vertrauen in ihre Werkzeugkompetenz. Dies führt für Sie als Käufer unmittelbar zu weniger Änderungsrunden, einer schnelleren Produktionsreife und niedrigeren Gesamtprojektkosten und macht diese Kennzahl zu einem der wertvollsten verfügbaren Bewertungskriterien.
Kann ich das Material ändern, nachdem das Werkzeug gebaut wurde?
Ob das Material nach dem Bau des Werkzeugs geändert werden kann, hängt vollständig von den ursprünglichen Spezifikationen der Werkzeugkonstruktion ab. Wurde bei der Konstruktion nur ein Material angegeben, kann der Wechsel zu einem Material mit anderen Schwindungsraten, anderer Abrasivität oder anderen Anforderungen an die Schmelztemperatur Änderungen der Kavität, neue Einsätze oder aktualisierte Heißkanalkomponenten erfordern. Teilen Sie während der RFQ-Phase stets alle potenziellen Materialien mit, damit der Werkzeugbauer das Werkzeug von Anfang an für Ihr gesamtes Materialspektrum auslegen kann. Dieser proaktive Ansatz vermeidet kostspielige Änderungen, die Produktionszeitpläne erheblich verzögern.
Wem sollte das Werkzeug gehören - dem Käufer oder dem Lieferanten?
Bei den meisten kundenspezifischen Werkzeugvereinbarungen sollte das Werkzeug dem Käufer gehören, damit er bei Änderungen der Lieferantenbeziehung die Produktion flexibel verlagern kann. Stellen Sie sicher, dass der Vertrag zum Werkzeugeigentum Lagerbedingungen, Wartungszuständigkeiten, Übertragungsverfahren und die Folgen einer Geschäftsaufgabe des Lieferanten klar festlegt. Setzen Sie Eigentum niemals ohne eine schriftliche Vereinbarung voraus, die alle diese kritischen Punkte abdeckt. Streitigkeiten über das Werkzeugeigentum gehören zu den häufigsten und kostspieligsten rechtlichen Konflikten in Lieferantenbeziehungen, weshalb klare Vertragsbedingungen für den Schutz Ihrer Investition unverzichtbar sind.
Spritzgießen: Spritzgießen ist ein Fertigungsverfahren, bei dem geschmolzenes Material in eine Werkzeugkavität eingespritzt wird, um Teile zu formen ↩
NIST: NIST bezeichnet Fertigungsstandards des nationalen Institute of Standards and Technology ↩
ISO: ISO bezeichnet die internationale Organisation für Normung, die weltweit anerkannte Fertigungs- und Materialnormen veröffentlicht ↩