Choisir le mauvais fournisseur de moulage par injection pour votre projet d’outillage peut vous coûter des mois de retard et des dizaines de milliers de dollars en reprises. Après deux décennies passées à voir des acheteurs tomber dans les mêmes pièges — appels d’offres imprécis, analyse d’écoulement omise, calendriers d’entretien ignorés — nous avons décidé de présenter en termes simples les erreurs les plus courantes liées aux risques d’outillage. Cet article passe en revue sept risques précis qui causent des retards de production et des reprises dans les projets de moulage par injection, explique pourquoi ils surviennent et vous indique des mesures pratiques pour éviter chacun d’eux. Que vous achetiez votre premier moule ou gériez un parc de 50+ moules, ces enseignements font la différence entre des lancements fluides et de coûteuses gestions de crise.
- Omettre l'analyse d'écoulement double votre risque d'échec au T1
- Les audits de l'outillage des fournisseurs révèlent des lacunes que les réponses aux appels d'offres dissimulent
- Des spécifications de pièce imprécises sont la principale cause de reprise des moules
- Les coûts cachés de l'outillage dépassent souvent de 30-50% le prix du moule indiqué dans le devis
- Une liste de contrôle structurée des risques prévient les erreurs les plus courantes des fournisseurs
Quelles sont les erreurs les plus dangereuses que commettent les acheteurs en matière de risques d’outillage ?
L’erreur la plus dangereuse en matière de risques d’outillage consiste à traiter votre moule comme l’achat d’un produit standard plutôt que comme un partenariat d’ingénierie. Les évaluations fondées uniquement sur le prix conduisent systématiquement aux pires résultats. Lorsque vous évaluez les fournisseurs uniquement sur le prix, vous misez tout le calendrier de votre projet sur l’espoir que l’atelier le moins cher puisse fournir la même qualité qu’un atelier expérimenté.
Pour une vue d’ensemble, notre guide complet du moulage par injection couvre les principes fondamentaux du procédé, le comportement des matériaux et les décisions de production.
D’après notre expérience, les principales erreurs liées aux risques d’outillage relèvent de trois catégories : les défauts de communication (spécifications imprécises, données GD&T manquantes), les raccourcis dans les vérifications préalables (audits d’usine omis, analyse d’écoulement ignorée) et les angles morts du cycle de vie (absence de plan d’entretien, absence de conditions relatives à la propriété de l’outillage). Chaque catégorie aggrave les autres : un appel d’offres imprécis envoyé à un fournisseur non audité, sans clause d’entretien, conduit inévitablement à des dépassements de budget.
L’impact financier est considérable. Les données du secteur montrent que les reprises d’outillage ajoutent en moyenne 4 à 8 semaines au calendrier des projets et peuvent augmenter le coût total du moule de 25 à 40 %. Pour un moule de complexité moyenne proposé à 25,000 USD, cela représente 6,250 à 10,000 USD de dépenses imprévues, sans compter le manque à gagner lié à une mise sur le marché tardive. Comprendre les principaux composants d’une machine de moulage par injection1, des unités de fermeture aux systèmes de commande identifiés, aide les acheteurs à déterminer si un fournisseur possède l’équipement adapté. Les normes de fabrication du NIST2 fournissent des cadres permettant d’évaluer systématiquement ces coûts.

Pourquoi des spécifications imprécises de conception du moule entraînent-elles des reprises coûteuses ?
Des spécifications de pièce imprécises ou incomplètes sont la principale cause de reprise de l’outillage. Lorsqu’un acheteur envoie un dessin 2D sans indications GD&T, exigences d’état de surface ni dimensions critiques pour la qualité, le concepteur du moule est contraint de formuler des hypothèses. Ces hypothèses correspondent rarement aux attentes réelles de l’acheteur.
Les lacunes les plus courantes que nous observons dans les spécifications comprennent : l’absence d’exigences relatives à l’angle de dépouille (entraînant des dommages lors de l’éjection), des emplacements de seuil non définis (selon les normes d’essai de l’ISO3) (provoquant des lignes de soudure dans les zones visibles), des chaînes de tolérances qui ne tiennent pas compte de la variabilité du retrait et des normes d’état de surface citées mais non quantifiées. Chacune de ces lacunes peut nécessiter des modifications du moule qui prennent 2–4 semaines et coûtent plusieurs milliers de dollars.
La solution est simple, mais elle exige de la rigueur : fournissez un modèle 3D complet avec les dimensions critiques annotées, spécifiez l’état de surface à l’aide de normes mesurables telles que SPI A-2 ou VDI 24, définissez vos préférences concernant le type de seuil et joignez une analyse de la chaîne de tolérances. Nous avons constaté que consacrer une semaine supplémentaire à la qualité des spécifications avant l’appel d’offres peut épargner 4 à 8 semaines de reprises après le T1. Dans notre usine, chaque conception de moule fait l’objet d’un contrôle d’exhaustivité des spécifications avant tout usinage de l’acier, conformément aux normes terminologiques ISO20491 relatives à l’outillage.
Grâce à une usine intégrée de fabrication de moules qui produit 100+ jeux de moules par mois et à 8 ingénieurs seniors qui examinent chaque conception, les lacunes des spécifications sont détectées avant l'usinage de l'acier, et non après que l'échantillonnage T1 a révélé le problème.
Comment une vérification préalable insuffisante du fournisseur peut-elle dissimuler des lacunes en matière d’outillage ?
Une vérification préalable insuffisante du fournisseur est à l’origine des lacunes cachées en matière de capacités d’outillage. La plupart des acheteurs évaluent les fournisseurs par e-mail et appels vidéo sans jamais se rendre dans l’usine. Les capacités d’un fournisseur en matière d’outillage ne sont pas fidèlement représentées dans les supports marketing ou les réponses aux appels d’offres. Vous devez vérifier quelles machines il utilise réellement, quelles tolérances il tient de manière constante et comment il assure l’entretien des moules.
Les principaux contrôles préalables comprennent : vérifier que la plage de tonnage des machines correspond aux exigences de votre pièce (un fournisseur qui ne possède que de petites presses ne peut pas mouler de grands boîtiers), confirmer qu’il emploie des ingénieurs en conception de moules d’injection (et pas seulement des commerciaux), contrôler son logiciel et son processus d’analyse d’écoulement, ainsi qu’examiner les conditions de garantie et de propriété de son outillage. Une usine qui ne peut pas vous montrer ses journaux d’entretien des moules ou ses rapports d’échantillonnage T1 vous cache quelque chose.
La différence entre un fournisseur ayant 5 ans d’expérience et un autre ayant 20+ ans ne tient pas seulement au temps écoulé, mais aussi à la somme des connaissances acquises sur ce qui peut mal tourner. Les fournisseurs expérimentés connaissent les modes de défaillance et intègrent des mesures préventives à leur processus. Ils détectent les problèmes lors de la revue de conception du moule, et non pendant le contrôle du premier article. Les défauts courants tels que les retassures, les bulles et les bavures sont les symptômes de problèmes d’outillage sous-jacents qu’un œil expérimenté repère avant qu’ils ne génèrent des rebuts de production.

Quand un entretien insuffisant de l’outillage entraîne-t-il des retards de production ?
L’entretien de l’outillage grève silencieusement les budgets. Au cours de nos 20+ années consacrées à la production par moulage par injection, nous avons vu d’innombrables acheteurs se concentrer sur le coût du moule et le prix des pièces tout en négligeant complètement l’entretien. Un moule qui produit des pièces parfaites au T1 peut commencer à générer des rebuts avant 50,000 cycles si les surfaces des empreintes ne sont pas entretenues, si les évents ne sont pas nettoyés et si les composants mobiles ne sont pas lubrifiés.
Les problèmes les plus courants liés à l’entretien comprennent : des broches d’éjection usées qui provoquent le coincement des pièces et allongent le temps de cycle, des zones de seuil érodées qui modifient les schémas de remplissage et entraînent des écarts dimensionnels, des surfaces d’empreinte endommagées qui produisent des défauts esthétiques sur les surfaces visibles, ainsi que des poussoirs inclinés ou des coulisseaux grippés qui empêchent un démoulage correct. Chacun de ces problèmes commence modestement, mais s’aggrave à chaque cycle de production s’il n’est pas traité.
Un accord solide sur l’entretien de l’outillage doit préciser : les intervalles d’entretien préventif (généralement tous les 50,000 à 100,000 cycles), les exigences relatives au stock de pièces de rechange, les procédures d’entretien documentées et une répartition claire des coûts. Les fournisseurs qui refusent de documenter les conditions d’entretien dans le contrat vous indiquent quelque chose d’important sur la manière dont ils traitent votre investissement. Les recherches sur la gestion du cycle de vie de l’outillage confirment que les accords d’entretien formalisés réduisent les arrêts imprévus jusqu’à 60 %.
"Un accord sur l'entretien des moules doit préciser les intervalles d'entretien préventif et les exigences relatives aux pièces de rechange."True
Exact. Un entretien préventif tous les 50,000 à 100,000 cycles, assorti de procédures documentées et d'une répartition convenue des coûts, constitue la norme du secteur pour protéger votre investissement dans l'outillage.
"Si les échantillons T1 passent le contrôle, le moule fonctionnera de manière fiable pendant toute sa durée de vie en production."False
Faux. La réussite du T1 ne valide que l'état initial du moule. Sans entretien régulier, l'usure due aux cycles thermiques, à l'abrasion et à la contamination dégradera la qualité des pièces après quelques dizaines de milliers de cycles.
Quels coûts cachés résultent de la négligence des facteurs de risque liés à l’outillage ?
Le prix du moule indiqué dans le devis représente rarement le coût total de l’outillage. Les acheteurs qui négligent les facteurs de risque lors de la sélection du fournisseur rencontrent régulièrement des coûts cachés susceptibles de doubler leur budget d’outillage. Il est essentiel de comprendre ces coûts avant de signer un bon de commande afin de planifier précisément le projet.
Les catégories de coûts cachés comprennent : les ordres de modification technique (ECO) nécessaires parce que les spécifications étaient ambiguës, l’expédition accélérée des échantillons repris lorsque les délais sont déjà serrés, les arrêts de production pendant la modification du moule, la répétition des qualifications après les modifications du moule et les litiges de garantie visant à déterminer si un défaut relève de l’outillage ou du procédé. Chacun de ces coûts peut être évité grâce à une planification initiale appropriée.
Une approche pratique consiste à prévoir un budget supérieur de 15 à 25 % au prix du moule indiqué dans le devis pour une première collaboration avec un fournisseur. Cette réserve couvre les clarifications des spécifications, les ajustements mineurs du moule après le T1 et les frais administratifs liés à la gestion d’un partenaire inconnu dans la chaîne d’approvisionnement. Les acheteurs expérimentés qui suivent cette pratique signalent nettement moins de surprises budgétaires.
Comment les incompatibilités entre matériau et outillage aggravent-elles votre risque ?
Le choix du matériau et la conception du moule sont indissociables. Choisir un matériau sans tenir compte de son interaction avec l’outillage crée une cascade de problèmes : les résines abrasives renforcées de fibres de verre usent rapidement les surfaces des empreintes, les plastiques techniques à haute température exigent des systèmes à canaux chauds spécialisés et les matériaux qui dégazent fortement nécessitent des conceptions d’évents que de nombreux outilleurs négligent. Les directives publiées sur le choix des matériaux aident les acheteurs à adapter les matériaux aux exigences de l’outillage dès le début de la phase de conception, notamment en spécifiant les mécanismes de poussoir incliné et les courses d’éjection nécessaires au procédé de moulage.

La leçon est claire : indiquez toujours le matériau cible et tous les matériaux de remplacement lors de la phase d’appel d’offres. Un bon fournisseur de moulage par injection utilisera ces informations pour choisir des nuances d’acier, des traitements de surface et des conceptions de canaux de refroidissement adaptés à l’ensemble des matériaux que vous pourriez employer pendant la durée de vie du moule. Forte de son expérience avec 400+ matières plastiques, notre équipe d’ingénierie signale régulièrement les incompatibilités entre matériau et outillage avant qu’elles ne deviennent des erreurs coûteuses nécessitant une reprise du moule et retardant les calendriers de production.
Notre équipe de conception utilise SOLIDWORKS et MOLDFLOW pour simuler l'écoulement du matériau et repérer les incompatibilités potentielles avec l'outillage avant le premier usinage de l'acier, en s'appuyant sur son expérience avec 400+ matières plastiques.
Pourquoi la réussite de l’échantillonnage T1 est-elle un indicateur essentiel pour évaluer un fournisseur ?
Le taux de réussite au T1 est l’indicateur le plus révélateur des capacités d’outillage d’un fournisseur. Il mesure le pourcentage de dimensions conformes aux tolérances lors de la première campagne d’échantillonnage en production, et un fournisseur dont les moules exigent régulièrement plusieurs cycles de modification ne vous fait pas économiser d’argent avec un devis nettement inférieur. Les coûts cachés des reprises, notamment l’usinage supplémentaire, les frais de nouvel échantillonnage et l’allongement du calendrier du projet, dépassent largement toute économie initiale potentielle réalisée en choisissant l’outilleur le moins cher. C’est précisément pourquoi les acheteurs expérimentés évaluent toujours les données historiques du T1 avant de s’engager dans une nouvelle relation avec un fournisseur.
Demandez aux fournisseurs potentiels leurs données sur le taux de réussite au T1 et examinez les rapports d’échantillonnage réels de projets antérieurs. Les fournisseurs qui suivent et publient cet indicateur important font preuve de rigueur dans leurs processus et leur ingénierie. Recherchez des taux de réussite au T1 supérieurs à 85 % pour les pièces simples et à 70 % pour les moules multi-empreintes complexes. Un contrôle visuel approfondi des échantillons T1 doit rechercher les défauts courants, tels que les bavures, les traces de brûlure et les retassures, qui révèlent des problèmes d’outillage sous-jacents. Les fournisseurs qui ne peuvent pas fournir ces données ne les mesurent pas ou ne veulent pas que vous les connaissiez.
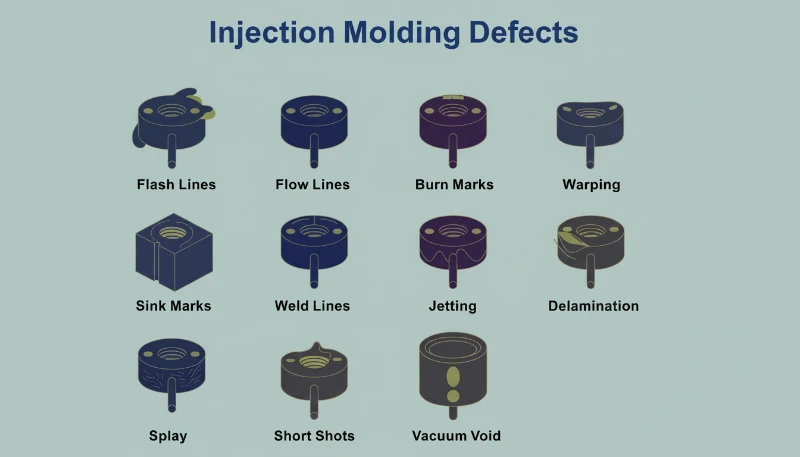
Dans notre usine de Shanghai, nous conservons des dossiers détaillés sur l’échantillonnage T1 de chaque moule que nous fabriquons. Ces données alimentent notre processus de revue de conception et aident nos 8 ingénieurs seniors à repérer des tendances et à améliorer continuellement les taux de réussite au premier essai. Un contrôle visuel des échantillons T1 recherche les défauts courants, notamment les bavures, les traces de brûlure et les retassures, qui révèlent des problèmes d’outillage sous-jacents. Il en résulte moins de cycles de modification, un délai de mise en production plus court et un coût total d’outillage inférieur pour nos clients. Chaque rapport T1 consigne les mesures dimensionnelles, les évaluations de la qualité de surface et la validation des paramètres du procédé.
Dans notre usine de Shanghai, nous conservons des dossiers détaillés sur l'échantillonnage T1 de chaque moule que nous fabriquons. Ces données alimentent notre processus de revue de conception et aident nos 8 ingénieurs seniors à repérer des tendances et à améliorer continuellement les taux de réussite au premier essai. Il en résulte moins de cycles de modification, un délai de mise en production plus court et un coût total d'outillage inférieur pour nos clients. Chaque rapport T1 consigne les mesures dimensionnelles, les évaluations de la qualité de surface et la validation des paramètres du procédé afin de garantir que le moule est prêt pour la production avant tout engagement dans la fabrication en série.
Comment établir une liste de contrôle pour atténuer les risques liés à l’outillage ?
Une liste de contrôle structurée constitue votre meilleure protection contre les erreurs liées aux risques d’outillage. Plutôt que de compter sur votre mémoire ou votre expérience pour repérer chaque problème potentiel, une liste de contrôle garantit une évaluation cohérente de toutes les relations avec les fournisseurs. Voici un cadre pratique que vous pouvez adapter à vos propres exigences.
Votre liste de contrôle des risques liés à l’outillage doit couvrir cinq domaines. Premièrement, l’exhaustivité des spécifications : toutes les dimensions critiques, les tolérances, les états de surface et les exigences relatives aux matériaux sont-ils documentés ? Deuxièmement, la vérification des capacités du fournisseur : celui-ci dispose-t-il des machines appropriées, d’une expérience sur des pièces similaires et de systèmes qualité vérifiables ? Troisièmement, la revue de conception du moule : le fournisseur a-t-il remis une analyse d’écoulement, et avez-vous examiné les emplacements des seuils, l’agencement du refroidissement et la stratégie d’éjection ? Quatrièmement, les conditions commerciales : la propriété de l’outillage, les responsabilités d’entretien, les conditions de garantie et la répartition des coûts de modification sont-elles clairement définies ? Cinquièmement, la validation du procédé : quels sont les critères d’échantillonnage T1, les exigences FAI et les étapes de qualification de la production ?
Aucune liste de contrôle n’est parfaite, mais en utiliser une transforme vos échanges avec le fournisseur : au lieu de réagir aux problèmes, vous gérez les risques de manière proactive. Les fournisseurs respectent les acheteurs qui posent des questions éclairées : cela indique que vous accordez de l’importance à la qualité et comprenez le processus, ce qui conduit souvent à un meilleur service et à moins de raccourcis.
"Une liste de contrôle des risques liés à l'outillage doit être remplie avant la signature du bon de commande du moule, et non après l'échantillonnage T1."True
Exact. La liste de contrôle prévient les problèmes en garantissant l'alignement des spécifications, des capacités et des conditions commerciales avant tout usinage de l'acier ou tout transfert d'argent.
"Un devis de moule moins élevé provenant d'un fournisseur moins expérimenté entraîne toujours un coût total d'outillage inférieur."False
Faux. Les devis initiaux moins élevés excluent souvent des éléments essentiels tels que l'analyse d'écoulement, les nuances d'acier appropriées et les conditions d'entretien. Le coût total, reprises, retards et problèmes de qualité compris, dépasse généralement les économies.
Que faut-il savoir d’autre sur les risques liés aux outillages de moulage par injection ?
La gestion des risques liés à l’outillage est un processus continu, et non une liste de contrôle ponctuelle. Voici les réponses aux questions les plus fréquentes que posent les acheteurs lorsqu’ils évaluent des fournisseurs de moulage par injection pour leurs projets d’outillage.
Questions fréquemment posées
Quel est le principal risque lié à l’outillage lorsque vous travaillez avec un nouveau fournisseur de moulage par injection ?
Le principal risque est la communication incomplète des exigences relatives aux pièces entre l’acheteur et le fournisseur. Lorsque les spécifications sont imprécises — données GD&T manquantes, états de surface non définis ou matériaux de remplacement non indiqués — le concepteur du moule formule des hypothèses qui correspondent rarement aux attentes de l’acheteur, ce qui entraîne des reprises coûteuses après l’échantillonnage T1. Ce seul problème provoque davantage de retards de projet et de dépassements de budget que tout autre facteur de risque lié à l’outillage que nous rencontrons. Fournissez toujours des modèles 3D complets avec les dimensions critiques annotées et des normes d’état de surface mesurables avant le début de la conception du moule afin d’éviter ces problèmes.
Quel budget dois-je prévoir pour faire face aux reprises d’outillage ?
Pour une première collaboration avec un fournisseur, prévoyez un budget supérieur de 15 à 25 % au prix du moule indiqué dans le devis comme fonds de réserve. Celui-ci couvre les clarifications des spécifications, les modifications mineures après l’échantillonnage T1 et les frais administratifs liés à la gestion d’un nouveau partenaire dans la chaîne d’approvisionnement. Les acheteurs expérimentés qui suivent cette pratique signalent systématiquement moins de dépassements de budget et une exécution plus fluide des projets. Pour les relations établies avec des fournisseurs aux antécédents éprouvés, une réserve de 10 % suffit généralement pour gérer les ajustements imprévus qui surviennent lors de la qualification de la production et du contrôle du premier article.
Que dois-je examiner lors d’un audit de l’outillage d’un fournisseur ?
Lors d’un audit de l’outillage d’un fournisseur, vérifiez que la plage de tonnage de ses machines correspond aux exigences de votre pièce, confirmez qu’il emploie des ingénieurs spécialisés dans la conception d’outillages plutôt que de s’appuyer uniquement sur le personnel commercial, examinez son processus d’analyse d’écoulement et les capacités de son logiciel, étudiez des exemples de rapports T1 et de documents FAI de projets antérieurs, puis inspectez attentivement ses installations d’entretien des moules et son stock de pièces de rechange. Un audit physique de l’usine révèle des capacités et des limites que les échanges par e-mail et les appels vidéo ne peuvent tout simplement pas dévoiler, ce qui le rend indispensable à la gestion des risques.
À quelle fréquence faut-il entretenir les moules de production ?
Les moules de production doivent faire l’objet d’un entretien préventif tous les 50,000 à 100,000 cycles, selon le matériau moulé et la complexité globale de la pièce. Les matériaux renforcés de fibres de verre ou abrasifs comme PA66-GF30 nécessitent des intervalles d’entretien plus fréquents en raison de l’usure accélérée des surfaces critiques des empreintes. Votre accord d’entretien de l’outillage doit préciser clairement les intervalles d’entretien, les procédures documentées, le stock requis de pièces de rechange et la répartition des coûts. Ces conditions contractuelles protègent votre investissement dans l’outillage et garantissent une qualité constante des pièces pendant tout le cycle de vie du moule en production.
Qu’est-ce qu’un bon taux de réussite de l’échantillonnage T1 pour les moules d’injection ?
Un fournisseur performant atteint des taux de réussite au T1 supérieurs à 85 % pour les pièces simples et à 70 % pour les moules multi-empreintes complexes. Demandez toujours aux fournisseurs potentiels leurs données historiques du T1 et les rapports d’échantillonnage de projets similaires. Les fournisseurs qui suivent et communiquent cet indicateur font preuve de rigueur dans leurs processus et de confiance dans leurs capacités d’outillage. Pour vous, en tant qu’acheteur, cela se traduit directement par moins de cycles de modification, un délai de mise en production plus court et un coût total de projet inférieur, ce qui en fait l’un des critères d’évaluation les plus précieux.
Puis-je changer de matériau après la fabrication du moule ?
La possibilité de changer de matériau après la fabrication du moule dépend entièrement des spécifications de conception initiales de celui-ci. Si un seul matériau a été indiqué lors de la conception, passer à un matériau présentant des taux de retrait, une abrasivité ou des exigences de température de fusion différents peut nécessiter la modification des empreintes, de nouveaux inserts ou la mise à jour des composants des canaux chauds. Communiquez toujours tous les matériaux potentiels dès la phase d’appel d’offres afin que l’outilleur puisse concevoir le moule en fonction de l’ensemble de votre gamme de matériaux dès le départ. Cette approche proactive évite des modifications coûteuses qui retardent considérablement les calendriers de production.
Qui doit posséder le moule : l’acheteur ou le fournisseur ?
Dans la plupart des accords portant sur un outillage sur mesure, l’acheteur doit posséder le moule afin de conserver la possibilité de transférer la production si la relation avec le fournisseur change. Veillez à ce que le contrat de propriété de l’outillage précise clairement les conditions de stockage, les responsabilités d’entretien, les procédures de transfert et ce qui se passe si le fournisseur cesse son activité. Ne présumez jamais de la propriété sans un accord écrit couvrant tous ces points essentiels. Les litiges relatifs à la propriété des moules comptent parmi les conflits juridiques les plus fréquents et les plus coûteux dans les relations avec les fournisseurs ; des conditions contractuelles claires sont donc indispensables pour protéger votre investissement.
moulage par injection : Le moulage par injection est un procédé de fabrication dans lequel un matériau fondu est injecté dans l'empreinte d'un moule pour former des pièces ↩
NIST : Le NIST désigne les normes de fabrication du National Institute of Standards and Technology ↩
ISO : L'ISO désigne l'Organisation internationale de normalisation, qui publie des normes relatives à la fabrication et aux matériaux reconnues dans le monde entier ↩