De keuze voor de verkeerde spuitgietleverancier voor uw gereedschapsproject kan u maanden vertraging en tienduizenden dollars aan herbewerking kosten. Nadat we twee decennia lang hebben gezien hoe kopers telkens in dezelfde valkuilen liepen—vage RFQ’s, overgeslagen matrijsstroomanalyses en genegeerde onderhoudsschema’s—besloten we de meest voorkomende fouten rond gereedschapsrisico’s in duidelijke taal uiteen te zetten. Dit artikel behandelt zeven specifieke risico’s bij spuitgietprojecten die productievertragingen en herbewerking veroorzaken, legt uit waarom ze ontstaan en geeft u praktische stappen om elk risico te vermijden. Of u nu uw eerste matrijs inkoopt of een portefeuille van 50+ gereedschappen beheert, dit zijn de lessen die soepele introducties onderscheiden van kostbare crisissituaties.
- Het overslaan van een matrijsstroomanalyse verdubbelt uw risico op mislukking bij T1
- Gereedschapsaudits bij leveranciers brengen tekortkomingen aan het licht die RFQ-antwoorden verbergen
- Onduidelijke onderdeelspecificaties zijn de belangrijkste oorzaak van herbewerking aan matrijzen
- Verborgen gereedschapskosten liggen vaak 30-50% boven de geoffreerde matrijsprijs
- Een gestructureerde risicochecklist voorkomt de meeste veelvoorkomende fouten van leveranciers
Wat zijn de gevaarlijkste fouten die kopers maken rond gereedschapsrisico’s?
De gevaarlijkste fout rond gereedschapsrisico’s is dat u uw matrijs behandelt als de aankoop van een handelsartikel in plaats van als een technisch partnerschap. Beoordelingen die uitsluitend op prijs zijn gebaseerd, leiden consequent tot de slechtste resultaten. Wanneer u leveranciers alleen op prijs beoordeelt, zet u de volledige planning van uw project in op de hoop dat de goedkoopste werkplaats dezelfde kwaliteit kan leveren als een ervaren bedrijf.
Voor een breder overzicht behandelt onze complete gids over spuitgieten de basisprincipes van het proces, materiaalgedrag en productiebeslissingen.
Onze ervaring leert dat de belangrijkste fouten rond gereedschapsrisico’s in drie categorieën vallen: communicatiefouten (onduidelijke specificaties, ontbrekende GD&T-gegevens), te beperkt zorgvuldigheidsonderzoek (fabrieksaudits overslaan, matrijsstroomanalyse negeren) en blinde vlekken in de levenscyclus (geen onderhoudsplan, geen voorwaarden voor eigendom van het gereedschap). Elke categorie versterkt de andere—een vage RFQ aan een niet-geauditeerde leverancier zonder onderhoudsclausule is een recept voor budgetoverschrijdingen.
De financiële impact is aanzienlijk. Branchegegevens tonen aan dat herbewerking aan gereedschap gemiddeld 4 tot 8 weken aan de projectplanning toevoegt en de totale matrijskosten met 25 tot 40 procent kan verhogen. Voor een matrijs van gemiddelde complexiteit met een offerteprijs van 25,000 USD betekent dat 6,250 tot 10,000 USD aan ongeplande uitgaven—plus de opportuniteitskosten van een vertraagde marktintroductie. Inzicht in de belangrijkste onderdelen van een spuitgietmachine1, van sluiteenheden tot gelabelde besturingssystemen, helpt kopers te beoordelen of een leverancier over de juiste apparatuur beschikt. Productienormen van NIST2 bieden kaders om deze kosten systematisch te beoordelen.

Waarom leiden onduidelijke matrijsontwerpspecificaties tot kostbare herbewerking?
Onduidelijke of onvolledige onderdeelspecificaties zijn veruit de grootste oorzaak van herbewerking aan gereedschap. Wanneer een koper een 2D-tekening verstuurt zonder GD&T-aanduidingen, eisen voor oppervlakteafwerking of voor de kwaliteit kritieke afmetingen, moet de matrijsontwerper aannames doen. Die aannames sluiten zelden aan bij de werkelijke verwachtingen van de koper.
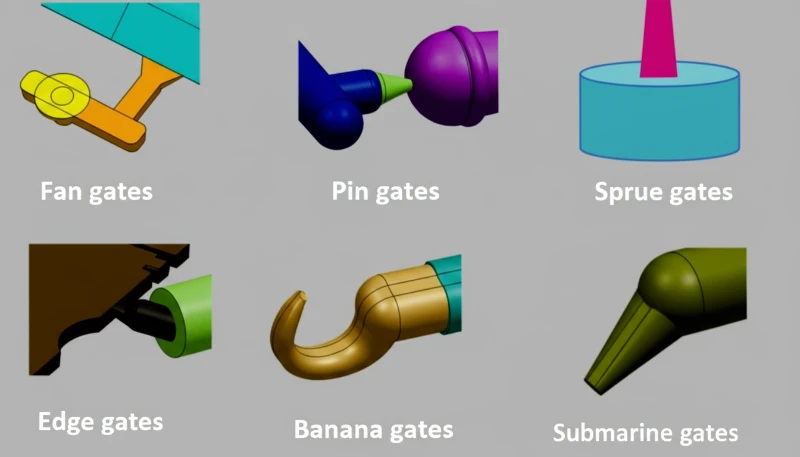
De meest voorkomende hiaten in specificaties die we zien, zijn: ontbrekende eisen voor de lossingshoek (wat tot schade bij het uitwerpen leidt), niet-gedefinieerde locaties van aanspuitpunten (volgens de testnormen van ISO3) (wat vloeilijnen op zichtbare plaatsen veroorzaakt), tolerantieketens die geen rekening houden met variaties in krimp en normen voor oppervlakteafwerking die wel worden genoemd maar niet gekwantificeerd. Elk van deze hiaten kan aanpassingen aan de matrijs vereisen die 2–4 weken duren en enkele duizenden dollars kosten om te verhelpen.
De oplossing is eenvoudig, maar vereist discipline: lever een volledig 3D-model met aangeduide kritieke afmetingen, specificeer uw oppervlakteafwerking aan de hand van meetbare normen zoals SPI A-2 of VDI 24, definieer uw voorkeuren voor het type aanspuiting en voeg een analyse van de tolerantieketen toe. We hebben vastgesteld dat een extra week besteden aan de kwaliteit van de specificaties vóór de RFQ 4 tot 8 weken herbewerking na T1 kan besparen. In onze fabriek ondergaat elk matrijsontwerp een volledigheidscontrole van de specificaties voordat er staal wordt verspaand, volgens de terminologienormen voor gereedschappen van ISO20491.
Met een eigen matrijzenmakerij die 100+ matrijssets per maand produceert en 8 senior engineers die elk ontwerp beoordelen, worden hiaten in specificaties ontdekt voordat er staal wordt verspaand—niet nadat T1-bemonstering het probleem aan het licht brengt.
Hoe kan gebrekkig leveranciersonderzoek tekortkomingen in gereedschapscapaciteit verbergen?
Gebrekkig zorgvuldigheidsonderzoek naar leveranciers is de hoofdoorzaak van verborgen tekortkomingen in gereedschapscapaciteit. De meeste kopers beoordelen leveranciers via e-mails en videogesprekken zonder ooit de fabriek te bezoeken. De gereedschapscapaciteit van een leverancier wordt niet nauwkeurig weergegeven in marketingmateriaal of antwoorden op RFQ’s. U moet controleren welke machines ze daadwerkelijk gebruiken, welke toleranties ze consequent handhaven en hoe ze het matrijsonderhoud uitvoeren.
Belangrijke controles bij het zorgvuldigheidsonderzoek zijn: verifiëren dat het tonnagebereik van de machines bij uw onderdeeleisen past (een leverancier met alleen kleine persen kan geen grote behuizingen spuitgieten), bevestigen dat er ontwerpingenieurs voor spuitgietmatrijzen in dienst zijn (en niet alleen verkopers), de software en het proces voor matrijsstroomanalyse controleren en de garantie- en eigendomsvoorwaarden voor het gereedschap beoordelen. Een fabriek die u haar logboeken voor matrijsonderhoud of T1-bemonsteringsrapporten niet kan tonen, verbergt iets.
Het verschil tussen een leverancier met 5 jaar ervaring en een met 20+ jaar is niet alleen tijd—het is de opgebouwde kennis van wat er misgaat. Ervaren leveranciers hebben de faalwijzen gezien en bouwen preventieve maatregelen in hun proces in. Ze ontdekken problemen tijdens de beoordeling van het matrijsontwerp, niet tijdens de inspectie van het eerste product. Veelvoorkomende defecten zoals invalplekken, bellen en bramen zijn symptomen van onderliggende gereedschapsproblemen die een ervaren oog herkent voordat ze productie-uitval veroorzaken.

Wanneer veroorzaakt ontoereikend matrijsonderhoud productievertragingen?
Matrijsonderhoud is de stille budgetvreter. In onze 20+ jaar ervaring met spuitgietproductie hebben we talloze kopers gezien die zich op matrijskosten en onderdeelprijzen richten en onderhoud volledig verwaarlozen. Een matrijs die bij T1 perfecte onderdelen produceert, kan binnen 50,000 schoten afkeurproducten gaan opleveren als de oppervlakken van de holten niet worden onderhouden, ontluchtingen niet worden gereinigd en bewegende onderdelen niet worden gesmeerd.
De meest voorkomende onderhoudsproblemen zijn: versleten uitwerppennen die onderdelen laten vastzitten en de cyclustijd verlengen, geërodeerde aanspuitzones die vulpatronen veranderen en maatverschuivingen veroorzaken, beschadigde oppervlakken van holten die cosmetische gebreken op zichtbare oppervlakken veroorzaken en vastgelopen lifters of schuiven die een correcte ontvorming verhinderen. Elk van deze problemen begint klein, maar wordt bij elke productierun erger als het niet wordt aangepakt.
Een gedegen overeenkomst voor gereedschapsonderhoud moet het volgende specificeren: intervallen voor preventief onderhoud (doorgaans elke 50,000 tot 100,000 schoten), vereisten voor de voorraad reserveonderdelen, gedocumenteerde onderhoudsprocedures en een duidelijke kostenverantwoordelijkheid. Leveranciers die zich verzetten tegen het vastleggen van onderhoudsvoorwaarden in het contract, vertellen u iets belangrijks over hoe ze met uw investering omgaan. Onderzoek naar het beheer van de levenscyclus van gereedschap bevestigt dat geformaliseerde onderhoudsovereenkomsten ongeplande stilstand met maximaal 60 procent verminderen.
"Een overeenkomst voor matrijsonderhoud moet intervallen voor preventief onderhoud en vereisten voor reserveonderdelen specificeren."True
Juist. Preventief onderhoud om de 50,000 tot 100,000 schoten, met gedocumenteerde procedures en overeengekomen kostenverantwoordelijkheid, is de industrienorm om uw investering in gereedschap te beschermen.
"Als T1-monsters de inspectie doorstaan, zal de matrijs gedurende haar volledige levensduur in productie betrouwbaar functioneren."False
Onjuist. Succes bij T1 valideert alleen de aanvankelijke toestand van de matrijs. Zonder regelmatig onderhoud zal slijtage door thermische cycli, abrasie en vervuiling de onderdeelkwaliteit binnen tienduizenden schoten aantasten.
Welke verborgen kosten ontstaan door gereedschapsrisicofactoren over het hoofd te zien?
De geoffreerde matrijsprijs is zelden gelijk aan de totale gereedschapskosten. Kopers die risicofactoren tijdens de leveranciersselectie over het hoofd zien, krijgen regelmatig te maken met verborgen kosten die hun gereedschapsbudget kunnen verdubbelen. Inzicht in deze kosten voordat u een inkooporder ondertekent, is essentieel voor een nauwkeurige projectplanning.
Categorieën van verborgen kosten zijn: technische wijzigingsopdrachten (ECO’s) die nodig zijn omdat specificaties dubbelzinnig waren, spoedverzending van herbewerkte monsters wanneer de planning al onder druk staat, productiestilstand terwijl de matrijs wordt aangepast, herhaalde kwalificatieruns na matrijswijzigingen en garantiegeschillen over de vraag of een defect door het gereedschap of het proces wordt veroorzaakt. Elk van deze kosten kan met een goede planning vooraf worden vermeden.
Een praktische aanpak is om voor een eerste samenwerking met een leverancier 15 tot 25 procent boven de geoffreerde matrijsprijs te begroten. Deze reserve dekt verduidelijkingen van specificaties, kleine aanpassingen aan de matrijs na T1 en de administratieve overhead van het beheer van een onbekende ketenpartner. Ervaren kopers die deze werkwijze volgen, melden aanzienlijk minder budgettaire verrassingen.
Hoe vergroten verkeerde combinaties van materiaal en gereedschap uw risico?
Materiaalkeuze en matrijsontwerp zijn onlosmakelijk met elkaar verbonden. Als u een materiaal kiest zonder rekening te houden met de wisselwerking met het gereedschap, ontstaat een opeenstapeling van problemen: abrasieve glasgevulde harsen laten de oppervlakken van holten snel slijten, technische kunststoffen voor hoge temperaturen vereisen gespecialiseerde hotrunnersystemen en materialen met sterke ontgassing vereisen ontluchtingsontwerpen die veel matrijzenmakers over het hoofd zien. Gepubliceerde richtlijnen voor materiaalkeuze helpen kopers om materialen vroeg in de ontwerpfase af te stemmen op de gereedschapseisen, inclusief specificaties voor liftermechanismen en vereisten voor de uitwerperslag in het spuitgietproces.

De les is duidelijk: vermeld tijdens de RFQ-fase altijd uw beoogde materiaal en eventuele alternatieve materialen. Een goede leverancier van spuitgietwerk gebruikt deze informatie om geschikte staalsoorten, oppervlaktebehandelingen en ontwerpen voor koelkanalen te selecteren die geschikt zijn voor het volledige scala aan materialen dat u gedurende de levensduur van de matrijs kunt gebruiken. Dankzij ervaring met 400+ kunststofmaterialen signaleert ons engineeringteam routinematig conflicten tussen materiaal en gereedschap voordat ze kostbare fouten worden die herbewerking van de matrijs vereisen en productieplanningen vertragen.
Ons ontwerpteam gebruikt SOLIDWORKS en MOLDFLOW om de materiaalstroom te simuleren en mogelijke gereedschapsconflicten te identificeren voordat het eerste staal wordt verspaand, op basis van ervaring met 400+ kunststofmaterialen.
Waarom is succes bij T1-bemonstering een cruciale maatstaf voor leveranciersbeoordeling?
Het succespercentage bij T1 is de meest veelzeggende maatstaf voor de gereedschapscapaciteit van een leverancier. Het meet welk percentage van de afmetingen bij de eerste productiebemonstering binnen de tolerantie valt, en een leverancier wiens matrijzen regelmatig meerdere aanpassingsrondes nodig hebben, bespaart u geen geld met een aanzienlijk lagere offerte. De verborgen kosten van herbewerking, waaronder extra verspaning, kosten voor herbemonstering en langere projectplanningen, zijn veel hoger dan elke mogelijke besparing vooraf door de goedkoopste beschikbare matrijzenmaker te kiezen. Dit is precies waarom ervaren kopers altijd historische T1-gegevens beoordelen voordat ze zich aan een nieuwe leveranciersrelatie verbinden.
Vraag potentiële leveranciers naar hun gegevens over het succespercentage bij T1 en bekijk daadwerkelijke bemonsteringsrapporten van eerdere projecten. Leveranciers die deze belangrijke maatstaf bijhouden en publiceren, tonen procesdiscipline en technische grondigheid. Zoek naar T1-slaagpercentages boven 85 procent voor eenvoudige onderdelen en boven 70 procent voor complexe matrijzen met meerdere holten. Een grondige visuele inspectie van T1-monsters moet controleren op veelvoorkomende defecten zoals bramen, brandplekken en invalplekken die op onderliggende gereedschapsproblemen wijzen. Leveranciers die deze gegevens niet kunnen verstrekken, meten ze niet of willen niet dat u ze kent.
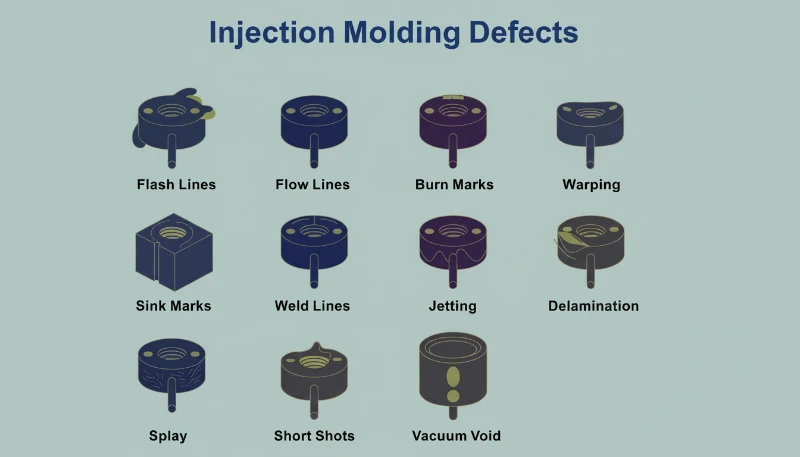
In onze fabriek in Shanghai houden we gedetailleerde T1-bemonsteringsgegevens bij voor elke matrijs die we bouwen. Deze gegevens vloeien terug naar ons proces voor ontwerpbeoordeling en helpen onze 8 senior engineers patronen te herkennen en het succespercentage van het eerste schot voortdurend te verbeteren. Een visuele inspectie van T1-monsters controleert op veelvoorkomende defecten, waaronder bramen, brandplekken en invalplekken die op onderliggende gereedschapsproblemen wijzen. Het resultaat is minder aanpassingsrondes, een snellere overgang naar productie en lagere totale gereedschapskosten voor onze klanten. Elk T1-rapport documenteert maatmetingen, beoordelingen van de oppervlaktekwaliteit en validatie van procesparameters.
In onze fabriek in Shanghai houden we gedetailleerde T1-bemonsteringsgegevens bij voor elke matrijs die we bouwen. Deze gegevens vloeien terug naar ons proces voor ontwerpbeoordeling en helpen onze 8 senior engineers patronen te herkennen en het succespercentage van het eerste schot voortdurend te verbeteren. Het resultaat is minder aanpassingsrondes, een snellere overgang naar productie en lagere totale gereedschapskosten voor onze klanten. Elk T1-rapport documenteert maatmetingen, beoordelingen van de oppervlaktekwaliteit en validatie van procesparameters om te waarborgen dat de matrijs productierijp is voordat enige toezegging voor volumeproductie wordt gedaan.
Hoe stelt u een checklist op om gereedschapsrisico’s te beperken?
Een gestructureerde checklist is uw beste verdediging tegen fouten rond gereedschapsrisico’s. In plaats van op uw geheugen of ervaring te vertrouwen om elk mogelijk probleem te ontdekken, zorgt een checklist voor een consistente beoordeling in alle leveranciersrelaties. Hier volgt een praktisch kader dat u aan uw eigen eisen kunt aanpassen.
Uw checklist voor gereedschapsrisico’s moet vijf gebieden bestrijken. Ten eerste de volledigheid van de specificaties: zijn alle kritieke afmetingen, toleranties, oppervlakteafwerkingen en materiaaleisen gedocumenteerd? Ten tweede de verificatie van de leverancierscapaciteit: beschikt de leverancier over de juiste machines, ervaring met vergelijkbare onderdelen en verifieerbare kwaliteitssystemen? Ten derde de beoordeling van het matrijsontwerp: heeft de leverancier een matrijsstroomanalyse verstrekt en hebt u de locaties van de aanspuitpunten, de koelindeling en de uitwerpstrategie beoordeeld? Ten vierde de commerciële voorwaarden: zijn het eigendom van het gereedschap, de onderhoudsverantwoordelijkheden, de garantievoorwaarden en de verdeling van wijzigingskosten duidelijk gedefinieerd? Ten vijfde de procesvalidatie: wat zijn de criteria voor T1-bemonstering, de vereisten voor inspectie van het eerste product (FAI) en de stappen voor productiekwalificatie?
Geen enkele checklist is perfect, maar het hebben van een checklist verandert het gesprek met uw leverancier van reactieve probleemoplossing in proactief risicobeheer. Leveranciers respecteren kopers die goed onderbouwde vragen stellen—het laat zien dat u kwaliteit waardeert en het proces begrijpt, wat vaak tot betere service en minder concessies leidt.
"Een checklist voor gereedschapsrisico's moet worden ingevuld voordat de inkooporder voor de matrijs wordt ondertekend, niet na de T1-bemonstering."True
Juist. De checklist voorkomt problemen door te waarborgen dat specificaties, capaciteiten en commerciële voorwaarden op elkaar zijn afgestemd voordat er staal wordt verspaand of geld van eigenaar wisselt.
"Een lagere matrijsofferte van een minder ervaren leverancier leidt altijd tot lagere totale gereedschapskosten."False
Onjuist. Lagere offertes vooraf sluiten vaak cruciale posten uit, zoals matrijsstroomanalyse, geschikte staalsoorten en onderhoudsvoorwaarden. De totale kosten, inclusief herbewerking, vertragingen en kwaliteitsproblemen, zijn doorgaans hoger dan de besparing.
Wat moet u nog meer weten over gereedschapsrisico’s bij spuitgieten?
Het beheer van gereedschapsrisico’s is een continu proces, geen eenmalige checklist. Hier vindt u antwoorden op de meest gestelde vragen van kopers wanneer ze spuitgietleveranciers voor hun gereedschapsprojecten beoordelen.
Veelgestelde vragen
Wat is het grootste gereedschapsrisico bij samenwerking met een nieuwe spuitgietleverancier?
Het grootste risico is de onvolledige communicatie van onderdeeleisen tussen koper en leverancier. Wanneer specificaties vaag zijn—met ontbrekende GD&T-gegevens, niet-gedefinieerde oppervlakteafwerkingen of niet-gespecificeerde alternatieve materialen—doet de matrijsontwerper aannames die zelden overeenkomen met de verwachtingen van de koper, wat na T1-bemonstering tot kostbare herbewerking leidt. Dit ene probleem veroorzaakt meer projectvertragingen en budgetoverschrijdingen dan elke andere risicofactor voor gereedschap die we tegenkomen. Lever vóór de start van het matrijsontwerp altijd volledige 3D-modellen met aangeduide kritieke afmetingen en meetbare normen voor oppervlakteafwerking aan om deze problemen te voorkomen.
Hoeveel moet ik begroten als reserve voor herbewerking aan gereedschap?
Begroot bij een eerste samenwerking met een leverancier 15 tot 25 procent boven de geoffreerde matrijsprijs als reservefonds. Dit dekt verduidelijkingen van specificaties, kleine wijzigingen na T1-bemonstering en de administratieve overhead van het beheer van een nieuwe ketenpartner. Ervaren kopers die deze werkwijze volgen, melden consequent minder budgetoverschrijdingen en een soepelere projectuitvoering. Voor vaste leveranciersrelaties met een bewezen staat van dienst is een reserve van 10 procent doorgaans voldoende voor onverwachte aanpassingen die tijdens de productiekwalificatie en inspectie van het eerste product ontstaan.
Waar moet ik op letten tijdens een gereedschapsaudit bij een leverancier?
Controleer tijdens een gereedschapsaudit bij een leverancier of het tonnagebereik van de machines bij uw onderdeeleisen past, bevestig dat de leverancier gespecialiseerde gereedschapsontwerpers in dienst heeft in plaats van uitsluitend op verkooppersoneel te vertrouwen, beoordeel het proces voor matrijsstroomanalyse en de softwarecapaciteiten, onderzoek zorgvuldig T1-bemonsteringsrapporten en FAI-documentatie van eerdere projecten en inspecteer de voorzieningen voor matrijsonderhoud en de voorraad reserveonderdelen. Een fysieke fabrieksaudit brengt capaciteiten en beperkingen aan het licht die correspondentie per e-mail en videogesprekken eenvoudigweg niet kunnen blootleggen, waardoor zo’n audit essentieel is voor risicobeheer.
Hoe vaak moeten productiematrijzen worden onderhouden?
Productiematrijzen moeten elke 50,000 tot 100,000 schoten preventief onderhoud krijgen, afhankelijk van het materiaal dat wordt verwerkt en de algehele complexiteit van het onderdeel. Glasgevulde of abrasieve materialen zoals PA66-GF30 vereisen kortere onderhoudsintervallen vanwege versnelde slijtage van kritieke oppervlakken van de holten. Uw overeenkomst voor gereedschapsonderhoud moet de onderhoudsintervallen, gedocumenteerde procedures, vereiste voorraad reserveonderdelen en verdeling van de kostenverantwoordelijkheid duidelijk specificeren. Deze contractvoorwaarden beschermen uw investering in gereedschap en waarborgen een constante onderdeelkwaliteit gedurende de volledige productielevenscyclus van de matrijs.
Wat is een goed succespercentage bij T1-bemonstering voor spuitgietmatrijzen?
Een sterke leverancier behaalt T1-slaagpercentages boven 85 procent voor eenvoudige onderdelen en boven 70 procent voor complexe matrijzen met meerdere holten. Vraag potentiële leveranciers altijd om hun historische T1-gegevens en bemonsteringsrapporten van vergelijkbare projecten. Leveranciers die deze maatstaf bijhouden en delen, tonen procesdiscipline en vertrouwen in hun gereedschapscapaciteiten. Dit vertaalt zich rechtstreeks in minder aanpassingsrondes, een snellere overgang naar productie en lagere totale projectkosten voor u als koper, waardoor dit een van de waardevolste beschikbare beoordelingscriteria is.
Kan ik van materiaal veranderen nadat de matrijs is gebouwd?
Of u van materiaal kunt veranderen nadat de matrijs is gebouwd, hangt volledig af van de oorspronkelijke ontwerpspecificaties van de matrijs. Als tijdens het ontwerp slechts één materiaal is gespecificeerd, kan een overstap naar materiaal met andere krimppercentages, abrasiviteit of eisen voor de smelttemperatuur aanpassingen aan de holten, nieuwe inzetstukken of bijgewerkte hotrunneronderdelen vereisen. Communiceer tijdens de RFQ-fase altijd alle mogelijke materialen, zodat de matrijzenmaker vanaf het begin voor uw volledige materiaalbereik kan ontwerpen. Deze proactieve aanpak voorkomt kostbare aanpassingen die de productieplanning aanzienlijk vertragen.
Wie moet eigenaar zijn van de matrijs—de koper of de leverancier?
Bij de meeste maatwerkovereenkomsten voor gereedschap moet de koper eigenaar van de matrijs zijn om flexibel te blijven en de productie te kunnen verplaatsen als de leveranciersrelatie verandert. Zorg dat het contract voor gereedschapseigendom duidelijk de opslagvoorwaarden, onderhoudsverantwoordelijkheden, overdrachtsprocedures en wat er gebeurt als de leverancier failliet gaat, specificeert. Ga nooit uit van eigendom zonder een schriftelijke overeenkomst die al deze kritieke punten afdekt. Geschillen over matrijseigendom behoren tot de meest voorkomende en kostbare juridische conflicten in leveranciersrelaties, dus duidelijke contractvoorwaarden zijn essentieel om uw investering te beschermen.
spuitgieten: Spuitgieten is een productieproces waarbij gesmolten materiaal in een matrijsholte wordt geïnjecteerd om onderdelen te vormen ↩
NIST: NIST verwijst naar productienormen van het National Institute of Standards and Technology ↩
ISO: ISO verwijst naar de International Organization for Standardization, die wereldwijd erkende normen voor productie en materialen publiceert ↩