Elegir al proveedor de moldeo por inyección equivocado para su proyecto de utillaje puede costarle meses de retrasos y decenas de miles de dólares en reprocesos. Tras dos décadas viendo a compradores caer en las mismas trampas —RFQ imprecisas, análisis de flujo omitidos y calendarios de mantenimiento ignorados—, decidimos exponer en un lenguaje claro los errores de riesgo del utillaje más habituales. Este artículo examina siete riesgos específicos de los proyectos de moldeo por inyección que causan retrasos de producción y reprocesos, explica por qué se producen y le ofrece medidas prácticas para evitar cada uno. Tanto si busca su primer molde como si gestiona una cartera de 50+ herramientas, estas son las lecciones que separan los lanzamientos fluidos de las costosas situaciones de emergencia.
- Omitir el análisis de flujo duplica el riesgo de fallo en T1
- Las auditorías del utillaje del proveedor revelan carencias que las respuestas a la RFQ ocultan
- Las especificaciones poco claras de la pieza son la principal causa de reprocesos del molde
- Los costes ocultos del utillaje suelen superar el precio presupuestado del molde en un 30-50%
- Una lista estructurada de riesgos evita los errores más habituales con los proveedores
¿Cuáles son los errores de riesgo del utillaje más peligrosos que cometen los compradores?
El error de riesgo del utillaje más peligroso es tratar el molde como la compra de un producto genérico en vez de como una colaboración de ingeniería. Las evaluaciones basadas únicamente en el precio conducen sistemáticamente a los peores resultados. Cuando evalúa a los proveedores solo por el precio, apuesta todo el calendario del proyecto a la esperanza de que el taller más barato pueda ofrecer la misma calidad que uno experimentado.
Para obtener una visión más amplia, nuestra guía completa sobre moldeo por inyección abarca los fundamentos del proceso, el comportamiento de los materiales y las decisiones de producción.
Según nuestra experiencia, los principales errores de riesgo del utillaje se dividen en tres categorías: fallos de comunicación (especificaciones poco claras y ausencia de datos GD&T), atajos en la diligencia debida (omitir auditorías de fábrica e ignorar el análisis de flujo) y puntos ciegos del ciclo de vida (sin plan de mantenimiento ni condiciones de propiedad del utillaje). Cada categoría agrava las demás: una RFQ imprecisa enviada a un proveedor no auditado y sin cláusula de mantenimiento es la receta perfecta para exceder el presupuesto.
El impacto financiero es considerable. Los datos del sector muestran que el reproceso del utillaje añade una media de 4 a 8 semanas a los calendarios de los proyectos y puede incrementar el coste total del molde entre un 25 y un 40 por ciento. Para un molde de complejidad media presupuestado en 25,000 USD, esto supone entre 6,250 y 10,000 USD de gasto imprevisto, además del coste de oportunidad de retrasar la entrada al mercado. Comprender los componentes principales de una máquina de moldeo por inyección1, desde las unidades de cierre hasta los sistemas de control etiquetados, ayuda a los compradores a evaluar si un proveedor cuenta con el equipo adecuado. Las normas de fabricación del NIST2 proporcionan marcos para evaluar estos costes de forma sistemática.

¿Por qué una especificación poco clara del diseño del molde provoca costosos reprocesos?
Las especificaciones poco claras o incompletas de la pieza son la principal causa de reprocesos del utillaje. Cuando un comprador envía un plano 2D sin indicaciones GD&T, requisitos de acabado superficial ni dimensiones críticas para la calidad, el diseñador del molde se ve obligado a hacer suposiciones. Esas suposiciones rara vez coinciden con las expectativas reales del comprador.
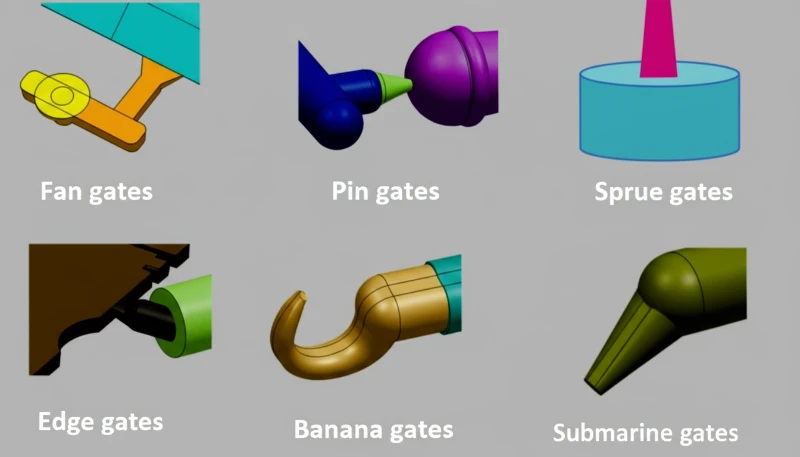
Las carencias de especificación más habituales que observamos incluyen: requisitos de ángulo de desmoldeo ausentes (lo que provoca daños durante la expulsión), ubicaciones de las compuertas sin definir (según las normas de ensayo ISO3) (lo que causa líneas de soldadura en zonas visibles), acumulaciones de tolerancias que no tienen en cuenta la variabilidad de la contracción y normas de acabado superficial citadas pero sin cuantificar. Cada una de estas carencias puede exigir modificaciones del molde que tardan entre 2–4 semanas y cuestan varios miles de dólares.
La solución es sencilla, pero exige disciplina: facilite un modelo 3D completo con las dimensiones críticas anotadas, especifique el acabado superficial mediante normas medibles como SPI A-2 o VDI 24, defina sus preferencias de tipo de compuerta e incluya un análisis de acumulación de tolerancias. Hemos comprobado que dedicar una semana adicional a la calidad de las especificaciones antes de la RFQ puede ahorrar entre 4 y 8 semanas de reprocesos después de T1. En nuestra fábrica, cada diseño de molde pasa por una comprobación de integridad de las especificaciones antes de cortar el acero, conforme a las normas de terminología de utillaje ISO20491.
Con unas instalaciones propias de fabricación de moldes que producen 100+ conjuntos de moldes al mes y 8 ingenieros sénior que revisan cada diseño, las carencias de las especificaciones se detectan antes de cortar el acero, no después de que el muestreo T1 revele el problema.
¿Cómo puede una diligencia debida deficiente sobre el proveedor ocultar carencias en la capacidad de utillaje?
Una diligencia debida deficiente sobre el proveedor es la causa fundamental de las carencias ocultas en su capacidad de utillaje. La mayoría de los compradores evalúan a los proveedores mediante correos electrónicos y videollamadas, sin pisar nunca la fábrica. La capacidad de utillaje de un proveedor no queda reflejada con precisión en los materiales comerciales ni en las respuestas a la RFQ. Debe verificar qué máquinas utilizan realmente, qué tolerancias mantienen de forma sistemática y cómo gestionan el mantenimiento de los moldes.
Las comprobaciones esenciales de diligencia debida incluyen: verificar que el rango de tonelaje de las máquinas se ajusta a los requisitos de su pieza (un proveedor que solo tenga prensas pequeñas no puede moldear carcasas grandes), confirmar que cuenta en plantilla con ingenieros de diseño de moldes de inyección (no solo vendedores), comprobar su software y proceso de análisis de flujo, y revisar las condiciones de garantía y propiedad de su utillaje. Una fábrica que no puede mostrarle sus registros de mantenimiento de moldes o sus informes de muestreo T1 está ocultando algo.
La diferencia entre un proveedor con 5 años de experiencia y otro con 20+ años no es solo el tiempo, sino el conocimiento acumulado de lo que puede salir mal. Los proveedores experimentados conocen los modos de fallo e incorporan medidas preventivas en su proceso. Detectan los problemas durante la revisión del diseño del molde, no durante la inspección del primer artículo. Los defectos habituales, como rechupes, burbujas y rebabas, son síntomas de problemas subyacentes del utillaje que un ojo experimentado detecta antes de que se conviertan en desechos de producción.

¿Cuándo provoca retrasos de producción un mantenimiento inadecuado del utillaje?
El mantenimiento del utillaje acaba silenciosamente con el presupuesto. En nuestros 20+ años gestionando la producción de moldeo por inyección, hemos visto a innumerables compradores centrarse en el coste del molde y el precio de la pieza mientras descuidaban por completo el mantenimiento. Un molde que produce piezas perfectas en T1 puede empezar a generar rechazos en 50,000 ciclos si no se mantienen las superficies de las cavidades, no se limpian los respiraderos y no se lubrican los componentes móviles.
Los problemas relacionados con el mantenimiento más habituales incluyen: pasadores expulsores desgastados que hacen que las piezas se adhieran e incrementan el tiempo de ciclo, zonas erosionadas de las compuertas que cambian los patrones de llenado y provocan desviaciones dimensionales, superficies dañadas de las cavidades que causan defectos estéticos en las superficies visibles, y expulsores inclinados o correderas agarrotados que impiden un desmoldeo correcto. Cada uno de estos problemas comienza siendo pequeño, pero se agrava con cada ciclo de producción si no se aborda.
Un acuerdo sólido de mantenimiento del utillaje debe especificar: intervalos de mantenimiento preventivo (normalmente cada 50,000 a 100,000 ciclos), requisitos de inventario de piezas de repuesto, procedimientos de mantenimiento documentados y una responsabilidad clara sobre los costes. Los proveedores que se resisten a documentar las condiciones de mantenimiento en el contrato le están diciendo algo importante sobre cómo tratan su inversión. La investigación sobre la gestión del ciclo de vida del utillaje confirma que los acuerdos de mantenimiento formalizados reducen el tiempo de inactividad imprevisto hasta en un 60 por ciento.
"Un acuerdo de mantenimiento del molde debe especificar los intervalos de mantenimiento preventivo y los requisitos de piezas de repuesto."True
Correcto. El mantenimiento preventivo cada 50,000 a 100,000 ciclos, con procedimientos documentados y una responsabilidad sobre los costes acordada, es la norma del sector para proteger su inversión en utillaje.
"Si las muestras T1 superan la inspección, el molde funcionará de forma fiable durante toda su vida útil de producción."False
Falso. El éxito en T1 solo valida el estado inicial del molde. Sin un mantenimiento regular, el desgaste debido a los ciclos térmicos, la abrasión y la contaminación degradará la calidad de las piezas en decenas de miles de ciclos.
¿Qué costes ocultos se derivan de pasar por alto los factores de riesgo del utillaje?
El precio presupuestado del molde rara vez representa el coste total del utillaje. Los compradores que pasan por alto los factores de riesgo durante la selección de proveedores se encuentran habitualmente con costes ocultos que pueden duplicar su presupuesto de utillaje. Comprender estos costes antes de firmar una orden de compra es esencial para planificar el proyecto con precisión.
Las categorías de costes ocultos incluyen: órdenes de cambio de ingeniería (ECOs) necesarias porque las especificaciones eran ambiguas, envíos urgentes de muestras reprocesadas cuando los plazos ya están ajustados, paradas de producción mientras se modifica el molde, repeticiones de la cualificación tras modificar el molde y disputas sobre la garantía para determinar si un defecto se debe al utillaje o al proceso. Cada uno de estos costes puede evitarse con una planificación inicial adecuada.
Un enfoque práctico consiste en presupuestar entre un 15 y un 25 por ciento por encima del precio presupuestado del molde para una primera relación con un proveedor. Esta contingencia cubre las aclaraciones de las especificaciones, los pequeños retoques del molde después de T1 y la carga administrativa que supone gestionar a un socio desconocido de la cadena de suministro. Los compradores experimentados que siguen esta práctica notifican muchas menos sorpresas presupuestarias.
¿Cómo agravan su riesgo las incompatibilidades entre material y utillaje?
La selección del material y el diseño del molde son inseparables. Elegir un material sin considerar su interacción con la herramienta crea una cascada de problemas: las resinas abrasivas reforzadas con vidrio desgastan rápidamente las superficies de las cavidades, los plásticos de ingeniería para altas temperaturas requieren sistemas especializados de canal caliente y los materiales con una desgasificación intensa exigen diseños de ventilación que muchos fabricantes de moldes pasan por alto. Las directrices publicadas para seleccionar materiales ayudan a los compradores a adaptar los materiales a los requisitos del utillaje en las primeras etapas de la fase de diseño, incluidas las especificaciones de los mecanismos de expulsión inclinada y los requisitos de carrera del expulsor en el proceso de moldeo.

La lección está clara: facilite siempre el material previsto y cualquier material alternativo durante la fase de RFQ. Un buen proveedor de moldeo por inyección utilizará esta información para seleccionar calidades de acero, tratamientos superficiales y diseños de canales de refrigeración adecuados que admitan toda la gama de materiales que pueda utilizar durante la vida útil del molde. Con experiencia en 400+ materiales plásticos, nuestro equipo de ingeniería señala de forma habitual los conflictos entre material y utillaje antes de que se conviertan en errores costosos que exijan reprocesar el molde y retrasen los calendarios de producción.
Nuestro equipo de diseño utiliza SOLIDWORKS y MOLDFLOW para simular el flujo de materiales e identificar posibles conflictos del utillaje antes de cortar el primer acero, aprovechando su experiencia con 400+ materiales plásticos.
¿Por qué el éxito del muestreo T1 es una métrica crucial para evaluar al proveedor?
La tasa de éxito en T1 es la métrica más reveladora de la capacidad de utillaje de un proveedor. Mide qué porcentaje de las dimensiones cumple las tolerancias en la primera serie de muestreo de producción, y un proveedor cuyos moldes requieren habitualmente varias rondas de modificaciones no le está ahorrando dinero con un presupuesto considerablemente inferior. Los costes ocultos de los reprocesos, incluidos el mecanizado adicional, las tarifas de nuevas muestras y la ampliación de los calendarios del proyecto, superan con creces cualquier posible ahorro inicial derivado de elegir al fabricante de moldes más barato disponible. Precisamente por eso los compradores experimentados siempre evalúan los datos históricos de T1 antes de comprometerse con un nuevo proveedor.
Solicite a los posibles proveedores sus datos sobre la tasa de éxito en T1 y revise informes reales de muestreo de proyectos anteriores. Los proveedores que registran y publican esta importante métrica demuestran disciplina en sus procesos y rigor de ingeniería. Busque tasas de aprobación en T1 superiores al 85 por ciento para piezas sencillas y al 70 por ciento para moldes multicavidad complejos. Una inspección visual exhaustiva de las muestras T1 debe comprobar defectos habituales, como rebabas, marcas de quemado y rechupes, que evidencian problemas subyacentes del utillaje. Los proveedores que no pueden facilitar estos datos no los miden o no quieren que usted los conozca.
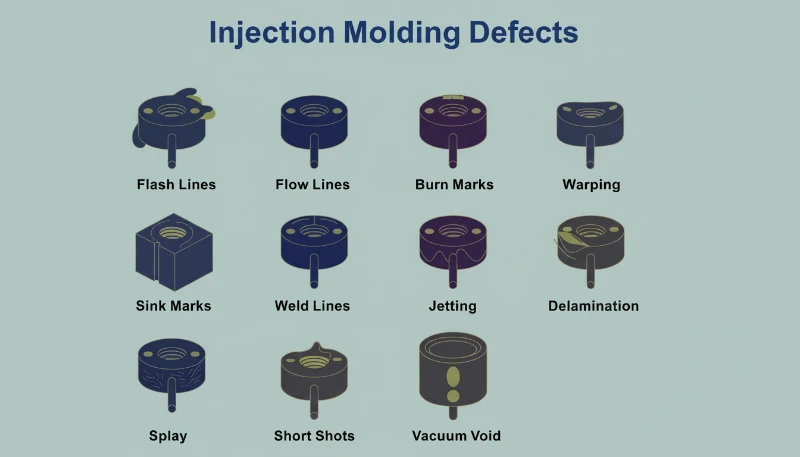
En nuestra fábrica de Shanghái, mantenemos registros detallados del muestreo T1 de cada molde que fabricamos. Estos datos retroalimentan nuestro proceso de revisión del diseño y ayudan a nuestros 8 ingenieros sénior a identificar patrones y mejorar continuamente las tasas de éxito a la primera. Una inspección visual de las muestras T1 comprueba defectos habituales, como rebabas, marcas de quemado y rechupes, que evidencian problemas subyacentes del utillaje. El resultado es un menor número de rondas de modificaciones, un plazo hasta la producción más corto y un coste total del utillaje inferior para nuestros clientes. Cada informe T1 documenta las mediciones dimensionales, las evaluaciones de la calidad superficial y la validación de los parámetros del proceso.
En nuestra fábrica de Shanghái, mantenemos registros detallados del muestreo T1 de cada molde que fabricamos. Estos datos retroalimentan nuestro proceso de revisión del diseño y ayudan a nuestros 8 ingenieros sénior a identificar patrones y mejorar continuamente las tasas de éxito a la primera. El resultado es un menor número de rondas de modificaciones, un plazo hasta la producción más corto y un coste total del utillaje inferior para nuestros clientes. Cada informe T1 documenta las mediciones dimensionales, las evaluaciones de la calidad superficial y la validación de los parámetros del proceso para garantizar que el molde esté listo para la producción antes de asumir cualquier compromiso con la fabricación en serie.
¿Cómo puede elaborar una lista de comprobación para mitigar los riesgos del utillaje?
Una lista de comprobación estructurada es su mejor defensa contra los errores de riesgo del utillaje. En vez de confiar en la memoria o la experiencia para detectar todos los posibles problemas, una lista de comprobación garantiza una evaluación coherente en todas las relaciones con proveedores. Este es un marco práctico que puede adaptar a sus propios requisitos.
Su lista de comprobación de riesgos del utillaje debe abarcar cinco áreas. Primero, integridad de las especificaciones: ¿están documentadas todas las dimensiones críticas, tolerancias, acabados superficiales y requisitos de materiales? Segundo, verificación de la capacidad del proveedor: ¿dispone el proveedor de las máquinas adecuadas, experiencia con piezas similares y sistemas de calidad verificables? Tercero, revisión del diseño del molde: ¿ha facilitado el proveedor un análisis de flujo y ha revisado usted la ubicación de las compuertas, la disposición de la refrigeración y la estrategia de expulsión? Cuarto, condiciones comerciales: ¿están claramente definidas la propiedad del utillaje, las responsabilidades de mantenimiento, las condiciones de garantía y la asignación de costes de las modificaciones? Quinto, validación del proceso: ¿cuáles son los criterios de muestreo T1, los requisitos de FAI y las etapas de cualificación de la producción?
Ninguna lista de comprobación es perfecta, pero contar con una transforma la conversación con su proveedor, que pasa de resolver problemas de forma reactiva a gestionar los riesgos de forma proactiva. Los proveedores respetan a los compradores que hacen preguntas bien fundamentadas: esto indica que usted valora la calidad y comprende el proceso, lo que suele traducirse en un mejor servicio y menos atajos.
"Una lista de comprobación de riesgos del utillaje debe completarse antes de firmar la orden de compra del molde, no después del muestreo T1."True
Correcto. La lista de comprobación evita problemas al garantizar que las especificaciones, las capacidades y las condiciones comerciales estén alineadas antes de cortar el acero o intercambiar dinero.
"Un presupuesto inferior para el molde de un proveedor con menos experiencia siempre se traduce en un coste total del utillaje inferior."False
Falso. Los presupuestos iniciales más bajos suelen excluir elementos críticos como el análisis de flujo, las calidades de acero adecuadas y las condiciones de mantenimiento. El coste total, incluidos los reprocesos, los retrasos y los problemas de calidad, suele superar el ahorro.
¿Qué más debe saber sobre los riesgos del utillaje para moldeo por inyección?
La gestión de riesgos del utillaje es un proceso continuo, no una lista de comprobación que se completa una sola vez. Estas son las respuestas a las preguntas más habituales que hacen los compradores cuando evalúan a proveedores de moldeo por inyección para sus proyectos de utillaje.
Preguntas frecuentes
¿Cuál es el mayor riesgo del utillaje al trabajar con un nuevo proveedor de moldeo por inyección?
El mayor riesgo es una comunicación incompleta de los requisitos de la pieza entre el comprador y el proveedor. Cuando las especificaciones son imprecisas —faltan datos GD&T, no se definen los acabados superficiales o no se especifican materiales alternativos—, el diseñador del molde hace suposiciones que rara vez coinciden con las expectativas del comprador, lo que provoca costosos reprocesos después del muestreo T1. Este único problema causa más retrasos en los proyectos y excesos presupuestarios que cualquier otro factor de riesgo del utillaje que encontramos. Facilite siempre modelos 3D completos con las dimensiones críticas anotadas y normas medibles de acabado superficial antes de comenzar el diseño del molde para evitar estos problemas.
¿Qué presupuesto debo reservar para contingencias por reprocesos del utillaje?
Para una primera relación con un proveedor, presupueste entre un 15 y un 25 por ciento por encima del precio presupuestado del molde como fondo de contingencia. Esto cubre las aclaraciones de las especificaciones, las modificaciones menores después del muestreo T1 y la carga administrativa que supone gestionar a un nuevo socio de la cadena de suministro. Los compradores experimentados que siguen esta práctica notifican sistemáticamente menos excesos presupuestarios y una ejecución más fluida de los proyectos. Para relaciones consolidadas con proveedores que tienen un historial demostrado, una contingencia del 10 por ciento suele bastar para afrontar ajustes imprevistos que surjan durante la cualificación de la producción y la inspección del primer artículo.
¿Qué debo buscar durante una auditoría del utillaje de un proveedor?
Durante una auditoría del utillaje de un proveedor, verifique que el rango de tonelaje de sus máquinas se ajusta a los requisitos de su pieza, confirme que emplea a ingenieros especializados en diseño de herramientas en vez de depender únicamente del personal de ventas, revise su proceso de análisis de flujo y las capacidades de su software, examine informes de muestras T1 y documentación FAI de proyectos anteriores, e inspeccione detenidamente sus instalaciones de mantenimiento de moldes y su inventario de piezas de repuesto. Una auditoría física de la fábrica revela capacidades y limitaciones que la correspondencia por correo electrónico y las videollamadas simplemente no pueden descubrir, por lo que resulta esencial para la gestión de riesgos.
¿Con qué frecuencia se deben mantener los moldes de producción?
Los moldes de producción deben recibir mantenimiento preventivo cada 50,000 a 100,000 ciclos, según el material moldeado y la complejidad general de la pieza. Los materiales abrasivos o reforzados con vidrio, como PA66-GF30, requieren intervalos de mantenimiento más frecuentes debido al desgaste acelerado de las superficies críticas de las cavidades. Su acuerdo de mantenimiento del utillaje debe especificar claramente los intervalos de mantenimiento, los procedimientos documentados, el inventario de piezas de repuesto necesario y la asignación de responsabilidades sobre los costes. Estas condiciones contractuales protegen su inversión en utillaje y garantizan una calidad constante de las piezas durante todo el ciclo de vida productivo del molde.
¿Cuál es una buena tasa de éxito del muestreo T1 para moldes de inyección?
Un proveedor sólido logra tasas de aprobación en T1 superiores al 85 por ciento para piezas sencillas y al 70 por ciento para moldes multicavidad complejos. Solicite siempre a los posibles proveedores sus datos históricos de T1 y los informes de muestreo de proyectos similares. Los proveedores que registran y comparten esta métrica demuestran disciplina en sus procesos y confianza en sus capacidades de utillaje. Esto se traduce directamente en menos rondas de modificaciones, un plazo hasta la producción más corto y un coste total del proyecto inferior para usted como comprador, por lo que constituye uno de los criterios de evaluación más valiosos disponibles.
¿Puedo cambiar de material después de fabricar el molde?
Cambiar de material después de fabricar el molde depende por completo de las especificaciones originales de diseño del molde. Si solo se especificó un material durante el diseño, cambiar a otro con diferentes tasas de contracción, abrasividad o requisitos de temperatura de fusión puede exigir modificaciones de las cavidades, nuevos insertos o componentes actualizados del canal caliente. Comunique siempre todos los materiales posibles durante la fase de RFQ para que el fabricante del molde pueda diseñarlo desde el principio para toda su gama de materiales. Este enfoque proactivo evita modificaciones costosas que retrasan considerablemente los calendarios de producción.
¿Quién debe ser el propietario del molde: el comprador o el proveedor?
En la mayoría de los acuerdos de utillaje a medida, el comprador debe ser propietario del molde para conservar la flexibilidad de trasladar la producción si cambia la relación con el proveedor. Asegúrese de que el contrato de propiedad del utillaje especifique claramente las condiciones de almacenamiento, las responsabilidades de mantenimiento, los procedimientos de transferencia y lo que ocurre si el proveedor cesa su actividad. Nunca dé por supuesta la propiedad sin un acuerdo escrito que abarque todos estos puntos críticos. Las disputas sobre la propiedad del molde se encuentran entre los conflictos legales más habituales y costosos en las relaciones con proveedores, por lo que unas condiciones contractuales claras son esenciales para proteger su inversión.
moldeo por inyección: El moldeo por inyección es un proceso de fabricación en el que se inyecta material fundido en la cavidad de un molde para formar piezas ↩
NIST: NIST se refiere a las normas de fabricación del Instituto Nacional de Estándares y Tecnología ↩
ISO: ISO se refiere a la Organización Internacional de Normalización, que publica normas de fabricación y materiales reconocidas en todo el mundo ↩