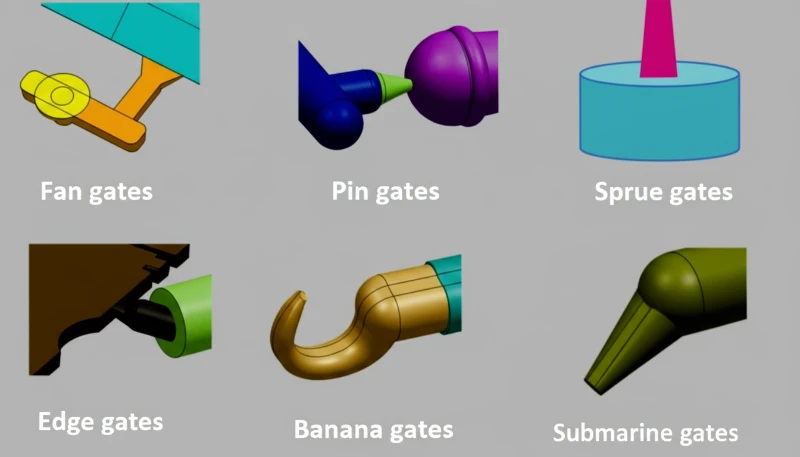
Scegliere il fornitore di stampaggio a iniezione sbagliato per il tuo progetto di attrezzaggio può costarti mesi di ritardi e decine di migliaia di dollari in rilavorazioni. Dopo due decenni trascorsi a vedere gli acquirenti cadere nelle stesse trappole — RFQ vaghe, analisi del flusso saltate, programmi di manutenzione ignorati — abbiamo deciso di illustrare con parole semplici gli errori più comuni nella gestione dei rischi di attrezzaggio. Questo articolo esamina sette rischi specifici dei progetti di stampaggio a iniezione che causano ritardi di produzione e rilavorazioni, spiega perché si verificano e indica misure pratiche per evitarli uno per uno. Che tu stia acquistando il tuo primo stampo o gestendo un portafoglio di oltre 50 attrezzature, queste sono le lezioni che distinguono gli avvii senza intoppi dalle costose corse ai ripari.
- Saltare l'analisi del flusso raddoppia il rischio di insuccesso al T1
- Gli audit dell'attrezzaggio del fornitore rivelano lacune che le risposte alle RFQ nascondono
- Specifiche del pezzo poco chiare sono la causa principale delle rilavorazioni dello stampo
- I costi nascosti dell'attrezzaggio spesso superano del 30-50% il prezzo preventivato dello stampo
- Una checklist strutturata dei rischi previene gli errori più comuni dei fornitori
Quali sono gli errori più pericolosi nella gestione dei rischi di attrezzaggio commessi dagli acquirenti?
L’errore più pericoloso nella gestione dei rischi di attrezzaggio è considerare lo stampo un acquisto di una merce anziché una collaborazione ingegneristica. Le valutazioni basate solo sul prezzo portano sistematicamente ai risultati peggiori. Quando valuti i fornitori esclusivamente in base al prezzo, scommetti l’intera tempistica del progetto sulla speranza che l’officina più economica possa offrire la stessa qualità di una con esperienza.
Per una visione più ampia, la nostra guida completa allo stampaggio a iniezione tratta i principi fondamentali del processo, il comportamento dei materiali e le decisioni di produzione.
In base alla nostra esperienza, i principali errori nei rischi di attrezzaggio rientrano in tre categorie: carenze di comunicazione (specifiche poco chiare, dati GD&T mancanti), verifiche preliminari sommarie (audit di fabbrica saltati, analisi del flusso ignorata) e punti ciechi nel ciclo di vita (nessun piano di manutenzione, nessuna clausola sulla proprietà dell’attrezzaggio). Ogni categoria aggrava le altre: una RFQ vaga inviata a un fornitore non sottoposto ad audit, senza una clausola di manutenzione, è la ricetta perfetta per sforare il budget.
L’impatto finanziario è significativo. I dati del settore mostrano che le rilavorazioni dell’attrezzaggio aggiungono in media da 4 a 8 settimane alle tempistiche del progetto e possono aumentare il costo totale dello stampo dal 25 al 40 percento. Per uno stampo di media complessità preventivato a 25,000 USD, ciò significa da 6,250 a 10,000 USD di spese non pianificate, oltre al costo opportunità del ritardo nell’ingresso sul mercato. Conoscere i componenti principali di una pressa per stampaggio a iniezione1, dalle unità di chiusura ai sistemi di controllo identificati, aiuta gli acquirenti a valutare se un fornitore dispone delle attrezzature adeguate. Gli standard di produzione del NIST2 forniscono quadri di riferimento per valutare sistematicamente questi costi.

Perché specifiche poco chiare per la progettazione dello stampo portano a rilavorazioni costose?
Specifiche del pezzo poco chiare o incomplete sono il principale fattore alla base delle rilavorazioni dell’attrezzaggio. Quando un acquirente invia un disegno 2D privo di indicazioni GD&T, requisiti di finitura superficiale o dimensioni critiche per la qualità, il progettista dello stampo è costretto a fare delle ipotesi. Queste ipotesi raramente coincidono con le effettive aspettative dell’acquirente.
Le lacune nelle specifiche che riscontriamo più spesso includono: requisiti mancanti per l’angolo di sformo (che causano danni durante l’espulsione), posizioni non definite dei punti di iniezione (secondo gli standard di prova ISO3) (che provocano linee di saldatura in aree visibili), catene di tolleranze che non tengono conto della variabilità del ritiro e standard di finitura superficiale citati ma non quantificati. Ognuna di queste lacune può richiedere modifiche allo stampo che impiegano 2–4 settimane e costano diverse migliaia di dollari.
La soluzione è semplice, ma richiede disciplina: fornisci un modello 3D completo con le dimensioni critiche annotate, specifica la finitura superficiale con standard misurabili come SPI A-2 o VDI 24, definisci le preferenze sul tipo di punto di iniezione e includi un’analisi della catena delle tolleranze. Abbiamo constatato che dedicare una settimana in più alla qualità delle specifiche prima della RFQ può evitare da 4 a 8 settimane di rilavorazioni dopo il T1. Nella nostra fabbrica, ogni progetto di stampo viene sottoposto a un controllo di completezza delle specifiche prima di tagliare l’acciaio, seguendo gli standard terminologici ISO20491 per l’attrezzaggio.
Con un reparto interno di costruzione stampi che produce oltre 100 set di stampi al mese e 8 ingegneri senior che esaminano ogni progetto, le lacune nelle specifiche vengono individuate prima di tagliare l'acciaio, non dopo che la campionatura T1 ha rivelato il problema.
In che modo una verifica inadeguata del fornitore può nascondere lacune nelle capacità di attrezzaggio?
Una verifica inadeguata del fornitore è la causa principale delle lacune nascoste nelle capacità di attrezzaggio. La maggior parte degli acquirenti valuta i fornitori tramite e-mail e videochiamate, senza mai mettere piede in fabbrica. Le capacità di attrezzaggio di un fornitore non sono rispecchiate con precisione nei materiali di marketing o nelle risposte alle RFQ. Devi verificare quali macchine utilizza realmente, quali tolleranze mantiene con costanza e come gestisce la manutenzione degli stampi.
I principali controlli di verifica includono: accertare che la gamma di tonnellaggio delle macchine sia adatta ai requisiti del pezzo (un fornitore che dispone solo di presse piccole non può stampare alloggiamenti di grandi dimensioni), confermare che abbia in organico ingegneri addetti alla progettazione di stampi a iniezione (non solo venditori), verificare il software e il processo di analisi del flusso e riesaminare i termini di garanzia e proprietà dell’attrezzaggio. Una fabbrica che non può mostrarti i registri di manutenzione degli stampi o i rapporti di campionatura T1 sta nascondendo qualcosa.
La differenza tra un fornitore con 5 anni di esperienza e uno con oltre 20 anni non è solo il tempo, ma la conoscenza accumulata di ciò che può andare storto. I fornitori esperti hanno già osservato le modalità di guasto e integrano misure preventive nel proprio processo. Individuano i problemi durante la revisione del progetto dello stampo, non durante l’ispezione del primo articolo. Difetti comuni come risucchi, bolle e bave sono sintomi di problemi di attrezzaggio sottostanti che un occhio esperto individua prima che diventino scarti di produzione.

Quando una manutenzione inadeguata dell’attrezzaggio causa ritardi di produzione?
La manutenzione dell’attrezzaggio è il killer silenzioso del budget. In oltre 20 anni di attività nello stampaggio a iniezione, abbiamo visto innumerevoli acquirenti concentrarsi sul costo dello stampo e sul prezzo del pezzo, trascurando completamente la manutenzione. Uno stampo che produce pezzi perfetti al T1 può iniziare a generare scarti entro 50,000 cicli se le superfici delle cavità non vengono manutenute, gli sfiati non vengono puliti e i componenti mobili non vengono lubrificati.
I problemi legati alla manutenzione più comuni includono: perni estrattori usurati che causano l’adesione del pezzo e aumentano il tempo di ciclo, aree del punto di iniezione erose che modificano i profili di riempimento e provocano variazioni dimensionali, superfici delle cavità danneggiate che producono difetti estetici sulle superfici visibili e sollevatori o carrelli grippati che impediscono il corretto sformo. Ognuno di questi problemi inizia in piccolo, ma si aggrava a ogni ciclo di produzione se non viene affrontato.
Un solido accordo di manutenzione dell’attrezzaggio dovrebbe specificare: gli intervalli di manutenzione preventiva (in genere ogni 50,000-100,000 cicli), i requisiti di inventario dei ricambi, le procedure di manutenzione documentate e la chiara attribuzione dei costi. I fornitori che si oppongono a documentare i termini di manutenzione nel contratto ti stanno comunicando qualcosa di importante sul modo in cui trattano il tuo investimento. Le ricerche sulla gestione del ciclo di vita dell’attrezzaggio confermano che gli accordi di manutenzione formalizzati riducono i tempi di fermo non pianificati fino al 60 percento.
"Un accordo di manutenzione dello stampo dovrebbe specificare gli intervalli di manutenzione preventiva e i requisiti relativi ai ricambi."True
Corretto. La manutenzione preventiva ogni 50,000-100,000 cicli, con procedure documentate e responsabilità dei costi concordate, è lo standard del settore per proteggere il tuo investimento nell'attrezzaggio.
"Se i campioni T1 superano l'ispezione, lo stampo funzionerà in modo affidabile per tutta la sua vita produttiva."False
Falso. Il successo al T1 convalida solo la condizione iniziale dello stampo. Senza una manutenzione regolare, l'usura dovuta ai cicli termici, all'abrasione e alla contaminazione ridurrà la qualità dei pezzi entro decine di migliaia di cicli.
Quali costi nascosti derivano dal trascurare i fattori di rischio dell’attrezzaggio?
Il prezzo preventivato dello stampo raramente coincide con il costo totale dell’attrezzaggio. Gli acquirenti che trascurano i fattori di rischio durante la selezione del fornitore incontrano regolarmente costi nascosti che possono raddoppiare il budget per l’attrezzaggio. Comprendere questi costi prima di firmare un ordine di acquisto è fondamentale per pianificare il progetto con precisione.
Le categorie di costi nascosti includono: ordini di modifica tecnica (ECO) necessari perché le specifiche erano ambigue, spedizioni urgenti dei campioni rilavorati quando le tempistiche sono già compresse, fermi di produzione mentre lo stampo viene modificato, ripetizioni della qualifica dopo le modifiche allo stampo e controversie sulla garanzia per stabilire se un difetto riguardi l’attrezzaggio o il processo. Ciascuno di questi costi è evitabile con un’adeguata pianificazione iniziale.
Un approccio pratico consiste nel prevedere un budget superiore dal 15 al 25 percento rispetto al prezzo dello stampo preventivato per il primo rapporto con un fornitore. Questo fondo per imprevisti copre i chiarimenti sulle specifiche, i piccoli ritocchi allo stampo dopo il T1 e l’onere amministrativo di gestire un partner sconosciuto nella catena di fornitura. Gli acquirenti esperti che seguono questa pratica riferiscono un numero significativamente inferiore di sorprese di budget.
In che modo le incompatibilità tra materiale e attrezzaggio aggravano il rischio?
La selezione del materiale e la progettazione dello stampo sono inseparabili. Scegliere un materiale senza considerarne l’interazione con l’attrezzaggio crea una cascata di problemi: le resine abrasive caricate con fibra di vetro usurano rapidamente le superfici delle cavità, i tecnopolimeri ad alta temperatura richiedono sistemi a canale caldo specializzati e i materiali con degassamento aggressivo richiedono sistemi di sfiato che molti stampisti trascurano. Le linee guida pubblicate sulla selezione dei materiali aiutano gli acquirenti ad abbinare tempestivamente i materiali ai requisiti dell’attrezzaggio nella fase di progettazione, comprese le specifiche per i meccanismi dei sollevatori e i requisiti della corsa degli estrattori nel processo di stampaggio.

La lezione è chiara: indica sempre il materiale previsto e tutti i materiali alternativi nella fase di RFQ. Un buon fornitore di stampaggio a iniezione utilizzerà queste informazioni per selezionare tipi di acciaio, trattamenti superficiali e configurazioni dei canali di raffreddamento adeguati all’intera gamma di materiali che potresti utilizzare durante la vita dello stampo. Grazie all’esperienza con oltre 400 materie plastiche, il nostro team di ingegneri segnala regolarmente le incompatibilità tra materiale e attrezzaggio prima che diventino errori costosi che richiedono la rilavorazione dello stampo e ritardano i programmi di produzione.
Il nostro team di progettazione utilizza SOLIDWORKS e MOLDFLOW per simulare il flusso del materiale e individuare potenziali incompatibilità dell'attrezzaggio prima di tagliare il primo pezzo di acciaio, avvalendosi dell'esperienza con oltre 400 materie plastiche.
Perché il successo della campionatura T1 è una metrica fondamentale per valutare il fornitore?
Il tasso di successo al T1 è la metrica più rivelatrice delle capacità di attrezzaggio di un fornitore. Misura la percentuale di dimensioni che rientra nelle tolleranze durante il primo ciclo di campionatura di produzione e un fornitore i cui stampi richiedono abitualmente più tornate di modifiche non ti fa risparmiare denaro con un preventivo significativamente più basso. I costi nascosti delle rilavorazioni, tra cui lavorazioni aggiuntive, costi di ricampionatura e tempistiche di progetto prolungate, superano di gran lunga qualsiasi potenziale risparmio iniziale derivante dalla scelta dello stampista più economico disponibile. Proprio per questo gli acquirenti esperti valutano sempre i dati storici del T1 prima di impegnarsi in un rapporto con un nuovo fornitore.
Chiedi ai potenziali fornitori i dati sul loro tasso di successo al T1 ed esamina i rapporti di campionatura effettivi dei progetti precedenti. I fornitori che monitorano e pubblicano questa importante metrica dimostrano disciplina di processo e rigore ingegneristico. Cerca tassi di superamento al T1 superiori all’85 percento per i pezzi semplici e al 70 percento per gli stampi multicavità complessi. Un’accurata ispezione visiva dei campioni T1 dovrebbe verificare la presenza di difetti comuni, come bave, bruciature e risucchi, che evidenziano problemi di attrezzaggio sottostanti. I fornitori che non possono fornire questi dati non li misurano oppure non vogliono farteli conoscere.
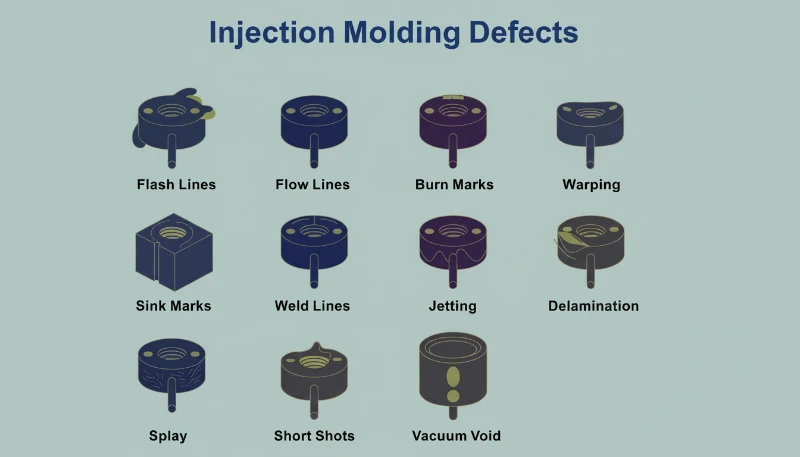
Nella nostra fabbrica di Shanghai conserviamo registrazioni dettagliate della campionatura T1 per ogni stampo che costruiamo. Questi dati confluiscono nel nostro processo di revisione della progettazione, aiutando i nostri 8 ingegneri senior a individuare schemi ricorrenti e a migliorare continuamente i tassi di successo al primo ciclo. Un’ispezione visiva dei campioni T1 verifica la presenza di difetti comuni, tra cui bave, bruciature e risucchi, che evidenziano problemi di attrezzaggio sottostanti. Il risultato consiste in meno tornate di modifiche, un avvio della produzione più rapido e un costo totale dell’attrezzaggio inferiore per i nostri clienti. Ogni rapporto T1 documenta le misurazioni dimensionali, le valutazioni della qualità superficiale e la convalida dei parametri di processo.
Nella nostra fabbrica di Shanghai conserviamo registrazioni dettagliate della campionatura T1 per ogni stampo che costruiamo. Questi dati confluiscono nel nostro processo di revisione della progettazione, aiutando i nostri 8 ingegneri senior a individuare schemi ricorrenti e a migliorare continuamente i tassi di successo al primo ciclo. Il risultato consiste in meno tornate di modifiche, un avvio della produzione più rapido e un costo totale dell'attrezzaggio inferiore per i nostri clienti. Ogni rapporto T1 documenta le misurazioni dimensionali, le valutazioni della qualità superficiale e la convalida dei parametri di processo per garantire che lo stampo sia pronto per la produzione prima di assumere qualsiasi impegno verso la produzione in grandi volumi.
Come puoi creare una checklist per mitigare i rischi di attrezzaggio?
Una checklist strutturata è la migliore difesa contro gli errori nei rischi di attrezzaggio. Anziché affidarsi alla memoria o all’esperienza per individuare ogni potenziale problema, una checklist garantisce una valutazione coerente in tutti i rapporti con i fornitori. Ecco un quadro pratico che puoi adattare alle tue esigenze.
La checklist dei rischi di attrezzaggio dovrebbe coprire cinque aree. Primo, completezza delle specifiche: sono documentati tutte le dimensioni critiche, le tolleranze, le finiture superficiali e i requisiti dei materiali? Secondo, verifica delle capacità del fornitore: il fornitore dispone delle macchine giuste, di esperienza con pezzi simili e di sistemi qualità verificabili? Terzo, revisione del progetto dello stampo: il fornitore ha fornito un’analisi del flusso e hai esaminato le posizioni dei punti di iniezione, la disposizione del raffreddamento e la strategia di espulsione? Quarto, condizioni commerciali: la proprietà dell’attrezzaggio, le responsabilità di manutenzione, i termini di garanzia e l’attribuzione dei costi di modifica sono definiti con chiarezza? Quinto, convalida del processo: quali sono i criteri di campionatura T1, i requisiti FAI e le fasi di qualifica della produzione?
Nessuna checklist è perfetta, ma averne una trasforma il confronto con il fornitore dalla risoluzione reattiva dei problemi alla gestione proattiva dei rischi. I fornitori rispettano gli acquirenti che pongono domande consapevoli: ciò indica che apprezzi la qualità e comprendi il processo, il che spesso porta a un servizio migliore e a meno scorciatoie.
"Una checklist dei rischi di attrezzaggio dovrebbe essere completata prima di firmare l'ordine di acquisto dello stampo, non dopo la campionatura T1."True
Corretto. La checklist previene i problemi assicurando che specifiche, capacità e condizioni commerciali siano allineate prima di tagliare l'acciaio o scambiare denaro.
"Un preventivo più basso per lo stampo da parte di un fornitore meno esperto comporta sempre un costo totale dell'attrezzaggio inferiore."False
Falso. I preventivi iniziali più bassi spesso escludono elementi fondamentali come l'analisi del flusso, i tipi di acciaio adeguati e i termini di manutenzione. Il costo totale, incluse rilavorazioni, ritardi e problemi di qualità, in genere supera il risparmio.
Cos’altro dovresti sapere sui rischi dell’attrezzaggio per lo stampaggio a iniezione?
La gestione dei rischi di attrezzaggio è un processo continuo, non una checklist da compilare una sola volta. Ecco le risposte alle domande più comuni poste dagli acquirenti quando valutano i fornitori di stampaggio a iniezione per i propri progetti di attrezzaggio.
Domande frequenti
Qual è il rischio di attrezzaggio più grave quando si lavora con un nuovo fornitore di stampaggio a iniezione?
Il rischio maggiore è una comunicazione incompleta dei requisiti del pezzo tra acquirente e fornitore. Quando le specifiche sono vaghe — dati GD&T mancanti, finiture superficiali non definite o materiali alternativi non specificati — il progettista dello stampo formula ipotesi che raramente corrispondono alle aspettative dell’acquirente, causando costose rilavorazioni dopo la campionatura T1. Questo singolo problema è responsabile di più ritardi nei progetti e sforamenti di budget rispetto a qualsiasi altro fattore di rischio dell’attrezzaggio che incontriamo. Fornisci sempre modelli 3D completi con le dimensioni critiche annotate e standard misurabili per la finitura superficiale prima che inizi la progettazione dello stampo, così da prevenire questi problemi.
Quanto dovrei mettere a budget per gli imprevisti legati alla rilavorazione dell’attrezzaggio?
Per il primo rapporto con un fornitore, prevedi come fondo per imprevisti un budget superiore dal 15 al 25 percento rispetto al prezzo dello stampo preventivato. Questo fondo copre i chiarimenti sulle specifiche, le modifiche minori dopo la campionatura T1 e l’onere amministrativo di gestire un nuovo partner nella catena di fornitura. Gli acquirenti esperti che seguono questa pratica riferiscono sistematicamente meno sforamenti di budget e un’esecuzione più fluida dei progetti. Per i rapporti consolidati con fornitori dalla comprovata esperienza, un fondo per imprevisti del 10 percento è in genere sufficiente a gestire gli adeguamenti inattesi che emergono durante la qualifica della produzione e l’ispezione del primo articolo.
Cosa dovrei verificare durante un audit dell’attrezzaggio del fornitore?
Durante un audit dell’attrezzaggio del fornitore, verifica che la gamma di tonnellaggio delle macchine sia adatta ai requisiti del pezzo, conferma che impieghi ingegneri dedicati alla progettazione degli stampi anziché affidarsi esclusivamente al personale commerciale, esamina il processo di analisi del flusso e le funzionalità del software, controlla con attenzione i rapporti T1 di esempio e la documentazione FAI dei progetti precedenti e ispeziona gli impianti per la manutenzione degli stampi e l’inventario dei ricambi. Un audit fisico della fabbrica rivela capacità e limiti che la corrispondenza via e-mail e le videochiamate semplicemente non possono far emergere, rendendolo essenziale per la gestione dei rischi.
Con quale frequenza si devono manutenere gli stampi di produzione?
Gli stampi di produzione dovrebbero ricevere una manutenzione preventiva ogni 50,000-100,000 cicli, in funzione del materiale stampato e della complessità complessiva del pezzo. I materiali caricati con fibra di vetro o abrasivi come PA66-GF30 richiedono intervalli di manutenzione più frequenti a causa dell’usura accelerata delle superfici critiche delle cavità. L’accordo di manutenzione dell’attrezzaggio dovrebbe specificare chiaramente gli intervalli di manutenzione, le procedure documentate, l’inventario dei ricambi richiesto e l’attribuzione delle responsabilità dei costi. Queste condizioni contrattuali proteggono il tuo investimento nell’attrezzaggio e garantiscono una qualità costante dei pezzi per l’intero ciclo di vita produttivo dello stampo.
Qual è un buon tasso di successo della campionatura T1 per gli stampi a iniezione?
Un fornitore valido raggiunge tassi di superamento al T1 superiori all’85 percento per i pezzi semplici e al 70 percento per gli stampi multicavità complessi. Chiedi sempre ai potenziali fornitori i loro dati storici sul T1 e i rapporti di campionatura relativi a progetti simili. I fornitori che monitorano e condividono questa metrica dimostrano disciplina di processo e fiducia nelle proprie capacità di attrezzaggio. Per te, in qualità di acquirente, ciò si traduce direttamente in meno tornate di modifiche, un avvio della produzione più rapido e un costo totale del progetto inferiore, rendendolo uno dei criteri di valutazione più preziosi disponibili.
Posso cambiare materiale dopo la costruzione dello stampo?
La possibilità di cambiare materiale dopo la costruzione dello stampo dipende interamente dalle specifiche di progetto originali dello stampo. Se durante la progettazione è stato specificato un solo materiale, il passaggio a un materiale con tassi di ritiro, abrasività o requisiti di temperatura del fuso diversi può richiedere modifiche alle cavità, nuovi inserti o componenti aggiornati del canale caldo. Comunica sempre tutti i potenziali materiali durante la fase di RFQ, affinché lo stampista possa progettare fin dall’inizio per l’intera gamma di materiali. Questo approccio proattivo evita modifiche costose che ritardano notevolmente le tempistiche di produzione.
Chi dovrebbe essere proprietario dello stampo: l’acquirente o il fornitore?
Nella maggior parte degli accordi per attrezzaggi personalizzati, lo stampo dovrebbe appartenere all’acquirente per mantenere la flessibilità di trasferire la produzione qualora il rapporto con il fornitore cambi. Assicurati che il contratto di proprietà dell’attrezzaggio specifichi chiaramente le condizioni di stoccaggio, le responsabilità di manutenzione, le procedure di trasferimento e cosa accade se il fornitore cessa l’attività. Non presumere mai la proprietà senza un accordo scritto che copra tutti questi punti critici. Le controversie sulla proprietà dello stampo sono tra i conflitti legali più comuni e costosi nei rapporti con i fornitori, perciò condizioni contrattuali chiare sono essenziali per proteggere il tuo investimento.
stampaggio a iniezione: Lo stampaggio a iniezione è un processo di produzione in cui il materiale fuso viene iniettato nella cavità di uno stampo per formare i pezzi ↩
NIST: NIST indica gli standard di produzione del National Institute of Standards and Technology ↩
ISO: ISO indica l'International Organization for Standardization, che pubblica standard per la produzione e i materiali riconosciuti a livello mondiale ↩