Wybór niewłaściwego dostawcy formowania wtryskowego do projektu oprzyrządowania może kosztować Cię miesiące opóźnień i dziesiątki tysięcy dolarów wydanych na przeróbki. Po dwóch dekadach obserwowania, jak kupujący wpadają w te same pułapki — nieprecyzyjne RFQ, pomijanie analizy przepływu i ignorowanie harmonogramów konserwacji — postanowiliśmy prostym językiem opisać najczęstsze błędy w zarządzaniu ryzykiem oprzyrządowania. W tym artykule omawiamy siedem konkretnych zagrożeń w projektach formowania wtryskowego, które powodują opóźnienia produkcji i przeróbki, wyjaśniamy ich przyczyny oraz podajemy praktyczne sposoby uniknięcia każdego z nich. Niezależnie od tego, czy pozyskujesz pierwszą formę, czy zarządzasz portfelem ponad 50 narzędzi, właśnie te wnioski odróżniają sprawne uruchomienia od kosztownego gaszenia pożarów.
- Pominięcie analizy przepływu podwaja ryzyko niepowodzenia prób T1
- Audyty oprzyrządowania u dostawcy ujawniają braki ukryte w odpowiedziach na RFQ
- Niejasne specyfikacje części są najczęstszą przyczyną przeróbek form
- Ukryte koszty oprzyrządowania często przekraczają wycenioną cenę formy o 30-50%
- Uporządkowana lista kontrolna ryzyka zapobiega większości typowych błędów dostawców
Jakie są najniebezpieczniejsze błędy popełniane przez kupujących w zarządzaniu ryzykiem oprzyrządowania?
Najniebezpieczniejszym błędem w zarządzaniu ryzykiem oprzyrządowania jest traktowanie formy jak zwykłego towaru zamiast jak wspólnego przedsięwzięcia inżynieryjnego. Oceny oparte wyłącznie na cenie konsekwentnie prowadzą do najgorszych rezultatów. Gdy oceniasz dostawców wyłącznie na podstawie ceny, uzależniasz cały harmonogram projektu od nadziei, że najtańszy zakład zapewni taką samą jakość jak doświadczony dostawca.
Szersze omówienie podstaw procesu, zachowania materiałów i decyzji produkcyjnych znajdziesz w naszym kompletnym przewodniku po formowaniu wtryskowym.
Z naszego doświadczenia wynika, że najpoważniejsze błędy w zarządzaniu ryzykiem oprzyrządowania dzielą się na trzy kategorie: problemy komunikacyjne (niejasne specyfikacje, brak danych GD&T), skróty w weryfikacji dostawcy (pomijanie audytów fabryki, ignorowanie analizy przepływu) oraz pomijanie cyklu życia (brak planu konserwacji, brak warunków własności oprzyrządowania). Każda kategoria potęguje pozostałe — nieprecyzyjne RFQ wysłane do nieaudytowanego dostawcy bez klauzuli dotyczącej konserwacji to przepis na przekroczenie budżetu.
Skutki finansowe są znaczne. Dane branżowe pokazują, że przeróbki oprzyrządowania wydłużają harmonogram projektu średnio o 4 do 8 tygodni i mogą zwiększyć całkowity koszt formy o 25 do 40 procent. W przypadku formy o średniej złożoności wycenionej na 25,000 USD oznacza to nieplanowane wydatki w wysokości od 6,250 do 10,000 USD — nie licząc kosztu utraconych możliwości z powodu opóźnionego wejścia na rynek. Zrozumienie kluczowych podzespołów maszyny do formowania wtryskowego1, od zespołów zamykania po oznaczone systemy sterowania, pomaga kupującym ocenić, czy dostawca dysponuje odpowiednim wyposażeniem. Normy produkcyjne NIST2 zapewniają ramy do systematycznej oceny tych kosztów.

Dlaczego niejasna specyfikacja konstrukcji formy prowadzi do kosztownych przeróbek?
Niejasne lub niekompletne specyfikacje części są najważniejszą przyczyną przeróbek oprzyrządowania. Gdy kupujący przesyła rysunek 2D bez oznaczeń GD&T, wymagań dotyczących wykończenia powierzchni lub wymiarów krytycznych dla jakości, konstruktor formy musi przyjąć własne założenia. Założenia te rzadko pokrywają się z rzeczywistymi oczekiwaniami kupującego.
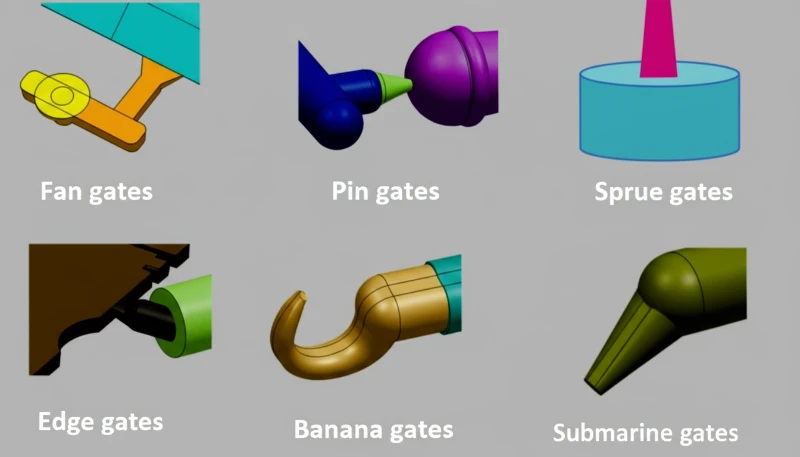
Najczęściej spotykane braki w specyfikacjach obejmują: brak wymagań dotyczących kąta pochylenia (co prowadzi do uszkodzeń podczas wypychania), nieokreślone położenie przewężek (zgodnie z normami badawczymi ISO3) (co powoduje linie łączenia w widocznych miejscach), łańcuchy tolerancji nieuwzględniające zmienności skurczu oraz przywołane, lecz nieskwantyfikowane normy wykończenia powierzchni. Każda z tych luk może wymagać modyfikacji formy, których wykonanie zajmuje 2–4 tygodnie i kosztuje kilka tysięcy dolarów.
Rozwiązanie jest proste, ale wymaga dyscypliny: dostarcz kompletny model 3D z opisanymi wymiarami krytycznymi, określ wykończenie powierzchni za pomocą mierzalnych norm, takich jak SPI A-2 lub VDI 24, wskaż preferowany typ przewężki i dołącz analizę łańcucha tolerancji. Z naszych obserwacji wynika, że dodatkowy tydzień poświęcony na dopracowanie specyfikacji przed wysłaniem RFQ może zaoszczędzić od 4 do 8 tygodni przeróbek po T1. W naszej fabryce każda konstrukcja formy przechodzi kontrolę kompletności specyfikacji przed rozpoczęciem obróbki stali, zgodnie z normami terminologii oprzyrządowania ISO20491.
Dzięki własnemu zakładowi produkcji form, który wytwarza ponad 100 zestawów form miesięcznie, oraz 8 starszym inżynierom sprawdzającym każdy projekt luki w specyfikacji są wykrywane przed rozpoczęciem obróbki stali, a nie dopiero wtedy, gdy próby T1 ujawnią problem.
Jak niewystarczająca weryfikacja dostawcy może ukryć braki w jego możliwościach w zakresie oprzyrządowania?
Niewystarczająca weryfikacja dostawcy jest główną przyczyną ukrytych braków w jego możliwościach w zakresie oprzyrządowania. Większość kupujących ocenia dostawców za pośrednictwem wiadomości e-mail i wideorozmów, nigdy nie odwiedzając fabryki. Możliwości dostawcy w zakresie oprzyrządowania nie są wiernie przedstawione w materiałach marketingowych ani odpowiedziach na RFQ. Musisz sprawdzić, jakich maszyn faktycznie używa, jakie tolerancje jest w stanie stale utrzymywać i jak prowadzi konserwację form.
Kluczowe elementy weryfikacji obejmują: sprawdzenie, czy zakres tonażu maszyn odpowiada wymaganiom części (dostawca mający wyłącznie małe wtryskarki nie może formować dużych obudów), potwierdzenie, że zatrudnia konstruktorów form wtryskowych (a nie tylko sprzedawców), sprawdzenie oprogramowania i procesu analizy przepływu oraz przegląd warunków gwarancji i własności oprzyrządowania. Fabryka, która nie może pokazać Ci rejestrów konserwacji form ani raportów z prób T1, coś ukrywa.
Różnica między dostawcą z 5-letnim doświadczeniem a dostawcą działającym od ponad 20 lat nie sprowadza się wyłącznie do czasu — to nagromadzona wiedza o możliwych problemach. Doświadczeni dostawcy znają mechanizmy awarii i wbudowują środki zapobiegawcze w swój proces. Wykrywają problemy podczas przeglądu konstrukcji formy, a nie podczas kontroli pierwszej sztuki. Typowe wady, takie jak zapadnięcia, pęcherze i wypływki, są objawami ukrytych problemów z oprzyrządowaniem, które doświadczona osoba dostrzeże, zanim spowodują braki produkcyjne.

Kiedy niewłaściwa konserwacja oprzyrządowania powoduje opóźnienia produkcji?
Konserwacja oprzyrządowania to cichy zabójca budżetu. W ciągu ponad 20 lat prowadzenia produkcji metodą formowania wtryskowego widzieliśmy niezliczonych kupujących, którzy skupiali się na koszcie formy i cenie części, całkowicie zaniedbując konserwację. Forma, która wytwarza idealne części podczas T1, może zacząć produkować braki przed osiągnięciem 50,000 cykli, jeśli powierzchnie gniazda nie są konserwowane, odpowietrzenia czyszczone, a ruchome elementy smarowane.
Najczęstsze problemy związane z konserwacją obejmują: zużyte wypychacze powodujące przywieranie części i wydłużenie czasu cyklu, zerodowane obszary przewężek zmieniające wzorzec wypełniania i powodujące odchyłki wymiarowe, uszkodzone powierzchnie gniazda powodujące wady estetyczne na widocznych powierzchniach oraz zatarte podnośniki lub suwaki uniemożliwiające prawidłowe odformowanie. Każdy z tych problemów zaczyna się od drobnej usterki, lecz narasta z każdym cyklem produkcyjnym, jeśli nie zostanie rozwiązany.
Solidna umowa dotycząca konserwacji oprzyrządowania powinna określać: odstępy między konserwacjami zapobiegawczymi (zwykle co 50,000 do 100,000 cykli), wymagania dotyczące zapasu części zamiennych, udokumentowane procedury konserwacji oraz jasny podział odpowiedzialności za koszty. Dostawcy, którzy wzbraniają się przed zapisaniem warunków konserwacji w umowie, przekazują Ci ważną informację o tym, jak traktują Twoją inwestycję. Badania nad zarządzaniem cyklem życia oprzyrządowania potwierdzają, że sformalizowane umowy dotyczące konserwacji ograniczają nieplanowane przestoje nawet o 60 procent.
"Umowa dotycząca konserwacji formy powinna określać odstępy między konserwacjami zapobiegawczymi i wymagania dotyczące części zamiennych."True
Prawda. Konserwacja zapobiegawcza co 50,000 do 100,000 cykli, prowadzona według udokumentowanych procedur i z uzgodnioną odpowiedzialnością za koszty, jest standardem branżowym chroniącym inwestycję w oprzyrządowanie.
"Jeśli próbki T1 przejdą kontrolę, forma będzie działać niezawodnie przez cały okres eksploatacji produkcyjnej."False
Fałsz. Powodzenie T1 potwierdza jedynie początkowy stan formy. Bez regularnej konserwacji zużycie wynikające z cykli cieplnych, ścierania i zanieczyszczeń pogorszy jakość części przed upływem dziesiątek tysięcy cykli.
Jakie ukryte koszty wynikają z pomijania czynników ryzyka oprzyrządowania?
Wyceniona cena formy rzadko stanowi całkowity koszt oprzyrządowania. Kupujący, którzy pomijają czynniki ryzyka podczas wyboru dostawcy, regularnie napotykają ukryte koszty mogące podwoić budżet na oprzyrządowanie. Zrozumienie tych kosztów przed podpisaniem zamówienia ma kluczowe znaczenie dla dokładnego planowania projektu.
Kategorie ukrytych kosztów obejmują: zlecenia zmian inżynieryjnych (ECO) wymagane z powodu niejednoznacznych specyfikacji, przyspieszoną wysyłkę próbek po przeróbkach, gdy harmonogram jest już napięty, przestoje produkcyjne podczas modyfikacji formy, ponowne przeprowadzenie kwalifikacji po modyfikacjach formy oraz spory gwarancyjne dotyczące tego, czy wada wynika z oprzyrządowania, czy z procesu. Każdego z tych kosztów można uniknąć dzięki odpowiedniemu planowaniu z wyprzedzeniem.
Praktycznym rozwiązaniem jest zaplanowanie budżetu o 15 do 25 procent wyższego od wycenionej ceny formy przy pierwszej współpracy z dostawcą. Rezerwa ta pokrywa wyjaśnienia dotyczące specyfikacji, drobne korekty formy po T1 oraz koszty administracyjne zarządzania nieznanym partnerem w łańcuchu dostaw. Doświadczeni kupujący stosujący tę praktykę zgłaszają znacznie mniej niespodzianek budżetowych.
Jak niedopasowanie materiału i oprzyrządowania zwiększa Twoje ryzyko?
Dobór materiału i konstrukcja formy są ze sobą nierozerwalnie związane. Wybór materiału bez uwzględnienia jego interakcji z narzędziem wywołuje lawinę problemów: ścierne żywice wzmacniane włóknem szklanym szybko zużywają powierzchnie gniazda, wysokotemperaturowe tworzywa konstrukcyjne wymagają specjalistycznych systemów gorącokanałowych, a materiały wydzielające duże ilości gazów wymagają konstrukcji odpowietrzeń, które wielu producentów form pomija. Opublikowane wytyczne dotyczące doboru materiałów pomagają kupującym dopasować materiały do wymagań oprzyrządowania już na wczesnym etapie projektowania, w tym określić mechanizmy podnośników i wymagany skok wypychaczy w procesie formowania.

Wniosek jest jasny: na etapie RFQ zawsze podawaj docelowy materiał i wszystkie materiały alternatywne. Dobry dostawca formowania wtryskowego wykorzysta te informacje do wyboru odpowiednich gatunków stali, obróbki powierzchniowej i konstrukcji kanałów chłodzących, które będą zgodne z pełnym zakresem materiałów, jakich możesz używać przez cały okres eksploatacji formy. Dzięki doświadczeniu z ponad 400 tworzywami sztucznymi nasz zespół inżynierów regularnie wykrywa konflikty między materiałem a oprzyrządowaniem, zanim przerodzą się one w kosztowne błędy wymagające przeróbek formy i powodujące opóźnienia w harmonogramie produkcji.
Nasz zespół konstrukcyjny wykorzystuje SOLIDWORKS i MOLDFLOW do symulacji przepływu materiału oraz identyfikowania potencjalnych konfliktów z oprzyrządowaniem przed rozpoczęciem obróbki stali, korzystając z doświadczenia z ponad 400 tworzywami sztucznymi.
Dlaczego powodzenie prób T1 jest kluczowym wskaźnikiem oceny dostawcy?
Wskaźnik powodzenia T1 jest najbardziej miarodajnym miernikiem możliwości dostawcy w zakresie oprzyrządowania. Określa on, jaki procent wymiarów mieści się w tolerancji podczas pierwszej produkcyjnej serii próbnej, a dostawca, którego formy regularnie wymagają wielu rund modyfikacji, nie oszczędza Twoich pieniędzy, nawet jeśli przedstawia znacznie niższą wycenę. Ukryte koszty przeróbek, w tym dodatkowej obróbki, opłat za ponowne próby i wydłużenia harmonogramu projektu, znacznie przewyższają wszelkie potencjalne oszczędności początkowe wynikające z wyboru najtańszego dostępnego producenta form. Właśnie dlatego doświadczeni kupujący zawsze analizują historyczne dane T1 przed podjęciem współpracy z nowym dostawcą.
Poproś potencjalnych dostawców o dane dotyczące wskaźnika powodzenia T1 i przejrzyj rzeczywiste raporty z prób z wcześniejszych projektów. Dostawcy, którzy śledzą i publikują ten ważny wskaźnik, wykazują się dyscypliną procesową i rygorem inżynieryjnym. Szukaj wskaźników powodzenia T1 powyżej 85 procent w przypadku prostych części i powyżej 70 procent w przypadku złożonych form wielogniazdowych. Dokładna kontrola wizualna próbek T1 powinna obejmować typowe wady, takie jak wypływki, przypalenia i zapadnięcia, które wskazują na ukryte problemy z oprzyrządowaniem. Dostawcy, którzy nie potrafią przedstawić tych danych, albo ich nie mierzą, albo nie chcą, aby były Ci znane.
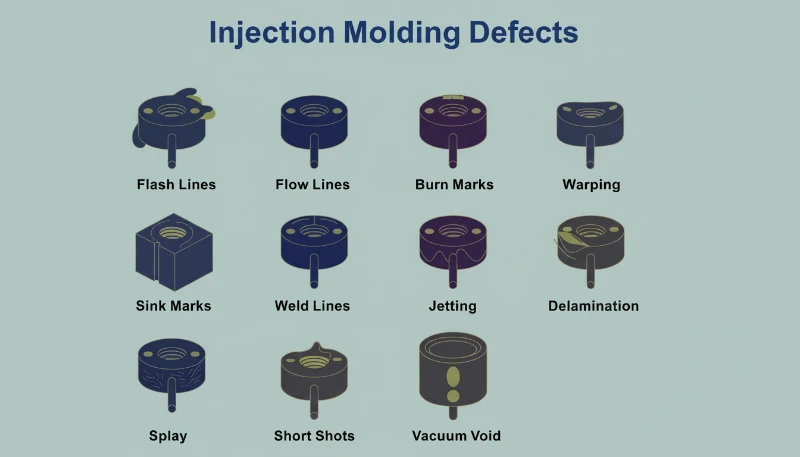
W naszej fabryce w Szanghaju prowadzimy szczegółową dokumentację prób T1 dla każdej wykonanej formy. Dane te wracają do naszego procesu przeglądu konstrukcji, pomagając 8 starszym inżynierom identyfikować prawidłowości i stale zwiększać wskaźnik powodzenia za pierwszym razem. Kontrola wizualna próbek T1 obejmuje typowe wady, w tym wypływki, przypalenia i zapadnięcia, które wskazują na ukryte problemy z oprzyrządowaniem. Rezultatem jest mniej rund modyfikacji, krótszy czas do rozpoczęcia produkcji i niższy całkowity koszt oprzyrządowania dla naszych klientów. Każdy raport T1 dokumentuje pomiary wymiarowe, oceny jakości powierzchni i walidację parametrów procesu.
W naszej fabryce w Szanghaju prowadzimy szczegółową dokumentację prób T1 dla każdej wykonanej formy. Dane te wracają do naszego procesu przeglądu konstrukcji, pomagając 8 starszym inżynierom identyfikować prawidłowości i stale zwiększać wskaźnik powodzenia za pierwszym razem. Rezultatem jest mniej rund modyfikacji, krótszy czas do rozpoczęcia produkcji i niższy całkowity koszt oprzyrządowania dla naszych klientów. Każdy raport T1 dokumentuje pomiary wymiarowe, oceny jakości powierzchni i walidację parametrów procesu, aby zapewnić gotowość formy do produkcji przed podjęciem jakiegokolwiek zobowiązania dotyczącego produkcji seryjnej.
Jak stworzyć listę kontrolną ograniczania ryzyka związanego z oprzyrządowaniem?
Uporządkowana lista kontrolna jest najlepszą ochroną przed błędami w zarządzaniu ryzykiem oprzyrządowania. Zamiast polegać na pamięci lub doświadczeniu przy wykrywaniu każdego potencjalnego problemu, lista kontrolna zapewnia spójną ocenę wszystkich relacji z dostawcami. Poniżej znajdziesz praktyczny schemat, który możesz dostosować do własnych wymagań.
Lista kontrolna ryzyka związanego z oprzyrządowaniem powinna obejmować pięć obszarów. Po pierwsze, kompletność specyfikacji: czy udokumentowano wszystkie wymiary krytyczne, tolerancje, wykończenia powierzchni i wymagania materiałowe? Po drugie, weryfikacja możliwości dostawcy: czy dysponuje on odpowiednimi maszynami, doświadczeniem z podobnymi częściami i możliwymi do zweryfikowania systemami jakości? Po trzecie, przegląd konstrukcji formy: czy dostawca przedstawił analizę przepływu i czy sprawdziłeś położenie przewężek, układ chłodzenia oraz strategię wypychania? Po czwarte, warunki handlowe: czy jasno określono własność oprzyrządowania, odpowiedzialność za konserwację, warunki gwarancji i podział kosztów modyfikacji? Po piąte, walidacja procesu: jakie są kryteria prób T1, wymagania FAI i etapy kwalifikacji produkcji?
Żadna lista kontrolna nie jest idealna, ale jej stosowanie zmienia rozmowę z dostawcą z reaktywnego rozwiązywania problemów w proaktywne zarządzanie ryzykiem. Dostawcy szanują kupujących, którzy zadają świadome pytania — sygnalizuje to, że cenisz jakość i rozumiesz proces, co często przekłada się na lepszą obsługę i mniej skrótów.
"Listę kontrolną ryzyka związanego z oprzyrządowaniem należy wypełnić przed podpisaniem zamówienia na formę, a nie po próbach T1."True
Prawda. Lista kontrolna zapobiega problemom, zapewniając zgodność specyfikacji, możliwości i warunków handlowych przed rozpoczęciem obróbki stali lub przekazaniem pieniędzy.
"Niższa wycena formy od mniej doświadczonego dostawcy zawsze oznacza niższy całkowity koszt oprzyrządowania."False
Fałsz. Niższe wyceny początkowe często nie obejmują kluczowych pozycji, takich jak analiza przepływu, odpowiednie gatunki stali i warunki konserwacji. Łączny koszt uwzględniający przeróbki, opóźnienia i problemy z jakością zwykle przewyższa oszczędności.
Co jeszcze warto wiedzieć o ryzyku związanym z oprzyrządowaniem do formowania wtryskowego?
Zarządzanie ryzykiem oprzyrządowania jest procesem ciągłym, a nie jednorazową listą kontrolną. Oto odpowiedzi na najczęstsze pytania zadawane przez kupujących podczas oceny dostawców formowania wtryskowego do projektów oprzyrządowania.
Często zadawane pytania
Jakie jest największe ryzyko związane z oprzyrządowaniem podczas współpracy z nowym dostawcą formowania wtryskowego?
Największym ryzykiem jest niepełne przekazanie wymagań dotyczących części między kupującym a dostawcą. Gdy specyfikacje są niejasne — brakuje danych GD&T, określonego wykończenia powierzchni lub alternatywnych materiałów — konstruktor formy przyjmuje założenia, które rzadko odpowiadają oczekiwaniom kupującego, co prowadzi do kosztownych przeróbek po próbach T1. Ten jeden problem odpowiada za więcej opóźnień projektów i przekroczeń budżetu niż jakikolwiek inny napotykany przez nas czynnik ryzyka oprzyrządowania. Zawsze dostarczaj kompletne modele 3D z opisanymi wymiarami krytycznymi i mierzalnymi normami wykończenia powierzchni przed rozpoczęciem konstruowania formy, aby zapobiec tym problemom.
Jaką kwotę należy przewidzieć w budżecie na nieprzewidziane przeróbki oprzyrządowania?
Przy pierwszej współpracy z dostawcą zaplanuj fundusz rezerwowy w wysokości od 15 do 25 procent ponad wycenioną cenę formy. Pokryje on wyjaśnienia dotyczące specyfikacji, drobne modyfikacje po próbach T1 oraz koszty administracyjne zarządzania nowym partnerem w łańcuchu dostaw. Doświadczeni kupujący stosujący tę praktykę konsekwentnie zgłaszają mniej przekroczeń budżetu i sprawniejszą realizację projektów. W przypadku stałej współpracy z dostawcami o udokumentowanych osiągnięciach rezerwa w wysokości 10 procent zwykle wystarcza do pokrycia nieoczekiwanych korekt pojawiających się podczas kwalifikacji produkcji i kontroli pierwszej sztuki.
Na co zwrócić uwagę podczas audytu oprzyrządowania u dostawcy?
Podczas audytu oprzyrządowania u dostawcy sprawdź, czy zakres tonażu maszyn odpowiada wymaganiom części, potwierdź, że zatrudnia on wyspecjalizowanych konstruktorów narzędzi zamiast polegać wyłącznie na pracownikach sprzedaży, przejrzyj jego proces analizy przepływu i możliwości oprogramowania, sprawdź przykładowe raporty T1 i dokumentację FAI z wcześniejszych projektów oraz dokładnie oceń zaplecze do konserwacji form i zapas części zamiennych. Fizyczny audyt fabryki ujawnia możliwości i ograniczenia, których po prostu nie da się wykryć w korespondencji e-mailowej ani podczas wideorozmów, dlatego jest niezbędny w zarządzaniu ryzykiem.
Jak często należy konserwować formy produkcyjne?
Formy produkcyjne powinny przechodzić konserwację zapobiegawczą co 50,000 do 100,000 cykli, zależnie od formowanego materiału i ogólnej złożoności części. Materiały z włóknem szklanym lub materiały ścierne, takie jak PA66-GF30, wymagają częstszej konserwacji z powodu przyspieszonego zużycia krytycznych powierzchni gniazda. Umowa dotycząca konserwacji oprzyrządowania powinna jasno określać odstępy między konserwacjami, udokumentowane procedury, wymagany zapas części zamiennych i podział odpowiedzialności za koszty. Te warunki umowne chronią Twoją inwestycję w oprzyrządowanie i zapewniają stałą jakość części przez cały cykl produkcyjnego życia formy.
Jaki jest dobry wskaźnik powodzenia prób T1 dla form wtryskowych?
Dobry dostawca osiąga wskaźniki powodzenia T1 powyżej 85 procent dla prostych części i powyżej 70 procent dla złożonych form wielogniazdowych. Zawsze proś potencjalnych dostawców o historyczne dane T1 i raporty z prób podobnych projektów. Dostawcy, którzy śledzą i udostępniają ten wskaźnik, wykazują się dyscypliną procesową oraz pewnością swoich możliwości w zakresie oprzyrządowania. Bezpośrednio przekłada się to na mniej rund modyfikacji, krótszy czas do rozpoczęcia produkcji i niższy całkowity koszt projektu dla Ciebie jako kupującego, dzięki czemu jest to jedno z najcenniejszych dostępnych kryteriów oceny.
Czy można zmienić materiał po wykonaniu formy?
Możliwość zmiany materiału po wykonaniu formy zależy wyłącznie od pierwotnych specyfikacji jej konstrukcji. Jeśli podczas projektowania wskazano tylko jeden materiał, przejście na materiał o innym skurczu, ścieralności lub wymaganej temperaturze stopu może wymagać modyfikacji gniazda, nowych wkładek albo zmodernizowanych elementów systemu gorącokanałowego. Zawsze przekazuj informacje o wszystkich potencjalnych materiałach na etapie RFQ, aby producent form mógł od początku zaprojektować narzędzie dla pełnego zakresu materiałów. Takie proaktywne podejście pozwala uniknąć kosztownych modyfikacji, które znacznie opóźniają harmonogram produkcji.
Kto powinien być właścicielem formy — kupujący czy dostawca?
W większości umów dotyczących niestandardowego oprzyrządowania właścicielem formy powinien być kupujący, aby zachować możliwość przeniesienia produkcji w razie zmiany relacji z dostawcą. Dopilnuj, aby umowa dotycząca własności oprzyrządowania jasno określała warunki przechowywania, obowiązki w zakresie konserwacji, procedury przekazania oraz działania w przypadku zakończenia działalności przez dostawcę. Nigdy nie zakładaj, że jesteś właścicielem, jeśli nie masz pisemnej umowy obejmującej wszystkie te kluczowe kwestie. Spory o własność form należą do najczęstszych i najbardziej kosztownych konfliktów prawnych w relacjach z dostawcami, dlatego jasne warunki umowne są niezbędne do ochrony Twojej inwestycji.
formowanie wtryskowe: Formowanie wtryskowe to proces produkcyjny, w którym stopiony materiał jest wtryskiwany do gniazda formy w celu uformowania części ↩
NIST: NIST oznacza normy produkcyjne amerykańskiego National Institute of Standards and Technology ↩
ISO: ISO oznacza International Organization for Standardization, która publikuje uznawane na całym świecie normy dotyczące produkcji i materiałów ↩