金型プロジェクトで誤った射出成形サプライヤーを選ぶと、数か月の遅延と数万ドルの手戻り費用が発生しかねません。曖昧なRFQ、金型流動解析の省略、メンテナンス計画の軽視など、買い手が過去二十年間にわたり同じ落とし穴にはまる姿を見てきたため、最も一般的な金型リスク管理上の過ちを平易な言葉で整理することにしました。本記事では、生産遅延と手戻りを引き起こす射出成形プロジェクト固有の七つのリスクを取り上げ、その原因を説明し、それぞれを回避するための実践的な手順を示します。初めて金型を調達する場合でも、50+の金型ポートフォリオを管理する場合でも、これらの教訓が円滑な立ち上げと高額なトラブル対応を分けます。
- 金型流動解析を省略するとT1失敗のリスクが倍増する
- サプライヤーの金型監査はRFQ回答に隠れた不足を明らかにする
- 不明確な部品仕様は金型手戻りの最大原因である
- 隠れた金型費用は見積金型価格を30-50%上回ることが多い
- 体系的なリスクチェックリストは一般的なサプライヤー選定の過ちの大半を防ぐ
買い手が犯す最も危険な金型リスク管理上の過ちとは?
最も危険な金型リスク管理上の過ちは、金型をエンジニアリング上の協業ではなく汎用品の購入として扱うことです。価格だけの評価は一貫して最悪の結果につながります。価格だけでサプライヤーを評価することは、最安の工場でも経験豊富な工場と同じ品質を提供できるという期待に、プロジェクト全体のスケジュールを賭けることです。
より広い視点については、当社の射出成形完全ガイドで工程の基礎、材料の挙動、生産上の判断を解説しています。
当社の経験では、主な金型リスク管理上の過ちは、コミュニケーション不全(不明確な仕様、GD&Tデータの欠落)、デューデリジェンスの省略(工場監査の省略、金型流動解析の軽視)、ライフサイクル上の盲点(メンテナンス計画がない、金型所有権の条件がない)の三つに分類されます。各分類は互いの影響を増幅させるため、監査していないサプライヤーへ曖昧なRFQを送り、メンテナンス条項も設けなければ、予算超過を招くことになります。
財務への影響は重大です。業界データによると、金型の手戻りはプロジェクト期間を平均4〜8週間延ばし、金型総費用を25〜40%増加させる可能性があります。25,000 USDと見積もられた中程度の複雑さの金型なら、計画外支出は6,250〜10,000 USDとなり、さらに市場投入の遅れによる機会損失も生じます。型締ユニットから表示付き制御システムまで、射出成形1機の主要構成要素を理解すれば、サプライヤーが適切な設備を保有しているかを買い手が評価しやすくなります。NIST2の製造規格は、これらの費用を体系的に評価するための枠組みを提供しています。

不明確な金型設計仕様はなぜ高額な手戻りにつながるのか?
不明確または不完全な部品仕様は、金型手戻りの最大の要因です。買い手がGD&T指示、表面仕上げ要件、品質に直結する寸法のない2D図面を送ると、金型設計者は推測せざるを得ません。その推測が買い手の実際の期待と一致することはほとんどありません。
よく見られる仕様の不足には、抜き勾配要件の欠落(離型時の損傷につながる)、ゲート位置の未定義(ISO3試験規格に準拠しておらず、外観面にウェルドラインが生じる)、収縮率のばらつきを考慮しない累積公差、参照しているものの数値化されていない表面仕上げ規格などがあります。これらの不足はいずれも、修正に2–4週間と数千ドルを要する金型改造につながる可能性があります。
対策は単純ですが、規律が必要です。注記付きの重要寸法を含む完全な3Dモデルを提供し、SPI A-2やVDI 24などの測定可能な規格で表面仕上げを指定し、希望するゲート形式を定義し、累積公差解析を含めてください。当社の経験では、RFQ前に仕様の品質向上へさらに1週間かけることで、T1後の4〜8週間の手戻りを削減できます。当社工場では、ISO20491の金型用語規格に従い、鋼材を切削する前にすべての金型設計で仕様の完全性を確認しています。
社内の金型製造設備で月間100+セットの金型を生産し、8名の上級エンジニアが全設計を審査するため、仕様の不足はT1サンプリングで問題が判明した後ではなく、鋼材を切削する前に発見されます。
不十分なサプライヤーデューデリジェンスは金型製作能力の不足をどう隠すのか?
不十分なサプライヤーデューデリジェンスは、隠れた金型製作能力不足の根本原因です。ほとんどの買い手はメールとビデオ通話だけでサプライヤーを評価し、工場へ足を運びません。サプライヤーの金型製作能力は、マーケティング資料やRFQ回答に正確には表れません。実際に稼働させている機械、安定して維持できる公差、金型メンテナンスへの対応方法を確認する必要があります。
主なデューデリジェンス項目には、機械の型締力範囲が部品要件に合うかの確認(小型成形機しかないサプライヤーは大型筐体を成形できない)、射出成形金型の設計エンジニアが営業担当者だけでなく在籍しているかの確認、金型流動解析ソフトウェアと工程の確認、金型保証と所有権条件の精査などがあります。金型メンテナンス記録やT1サンプリング報告書を提示できない工場は、何かを隠しています。
経験5年のサプライヤーと20+年のサプライヤーの違いは、単なる年数ではなく、問題事例について蓄積された知識です。経験豊富なサプライヤーは故障モードを知り、予防策を工程へ組み込んでいます。問題を初品検査時ではなく、金型設計レビュー時に発見します。ヒケ、気泡、バリなどの一般的な不良は、経験豊富な目なら生産廃棄になる前に見抜ける、根本的な金型問題の兆候です。

不十分な金型メンテナンスはいつ生産遅延を引き起こすのか?
金型メンテナンスは、気づかないうちに予算を圧迫する要因です。射出成形生産に20+年携わる中で、金型費用と部品価格に注目する一方、メンテナンスを完全に軽視する買い手を数多く見てきました。T1で完璧な部品を生産できた金型でも、キャビティ表面を整備せず、ベントを清掃せず、可動部品を潤滑しなければ、50,000ショット以内に不良品が出始める可能性があります。
メンテナンスに関連する一般的な問題には、エジェクタピンの摩耗による部品の貼り付きとサイクルタイムの増加、ゲート部の侵食による充填パターンの変化と寸法ずれ、キャビティ表面の損傷による外観面の不良、リフターやスライドの固着による正常な離型の妨げなどがあります。これらの問題はいずれも小さく始まりますが、放置すると生産を重ねるたびに悪化します。
堅牢な金型メンテナンス契約では、予防メンテナンス間隔(通常50,000〜100,000ショットごと)、予備部品の在庫要件、文書化されたメンテナンス手順、明確な費用負担を規定する必要があります。契約書へのメンテナンス条件の明記を嫌がるサプライヤーは、買い手の投資をどう扱うかについて重要な兆候を示しています。金型ライフサイクル管理に関する研究では、正式なメンテナンス契約によって計画外停止時間が最大60%削減されることが確認されています。
"金型メンテナンス契約には、予防メンテナンス間隔と予備部品要件を明記すべきです。"True
正しいです。文書化された手順と合意済みの費用負担を伴う50,000〜100,000ショットごとの予防メンテナンスは、金型への投資を守るための業界標準です。
"T1サンプルが検査に合格すれば、金型は生産寿命を通じて安定して稼働します。"False
誤りです。T1の成功で検証できるのは金型の初期状態だけです。定期的なメンテナンスを行わなければ、熱サイクル、摩耗、汚染による劣化で、数万ショット以内に部品品質が低下します。
金型リスク要因の見落としによってどのような隠れコストが生じるのか?
見積金型価格が金型の総費用になることはほとんどありません。サプライヤー選定時にリスク要因を見落とす買い手は、金型予算を倍増させかねない隠れコストに繰り返し直面します。発注書へ署名する前にこれらの費用を理解することは、正確なプロジェクト計画に不可欠です。
隠れコストの分類には、仕様が曖昧だったために必要となる設計変更指示(ECO)、すでに日程が逼迫している状況で手戻りサンプルを送るための特急輸送、金型改造中の生産停止、金型改造後の再認定、そして不良が金型と成形条件のどちらに起因するかを巡る保証上の紛争などがあります。これらの費用はすべて、適切な事前計画によって回避できます。
実践的な方法は、初めて取引するサプライヤーの場合、見積金型価格を15〜25%上回る予算を確保することです。この予備費は、仕様の明確化、T1後の軽微な金型調整、慣れていないサプライチェーンパートナーを管理するための事務負担を賄います。この方法に従う経験豊富な買い手は、予算上の想定外が大幅に減ったと報告しています。
材料と金型の不適合はリスクをどのように増幅させるのか?
材料選定と金型設計は切り離せません。材料と金型の相互作用を考慮せずに材料を選ぶと、研磨性の高いガラス繊維強化樹脂によるキャビティ表面の急速な摩耗、高温エンジニアリングプラスチックで必要になる専用ホットランナーシステム、激しいガス放出を伴う材料で必要なのに多くの金型メーカーが見落とすベント設計など、問題が連鎖します。公開されている材料選定ガイドラインは、成形工程におけるリフター機構とエジェクタストロークの仕様を含め、設計初期に材料と金型要件を整合させるうえで役立ちます。

教訓は明確であり、RFQ段階で必ず対象材料と代替候補の材料をすべて提示してください。優れた射出成形サプライヤーは、この情報を使用し、金型寿命を通じて使用する可能性がある全材料に対応できる適切な鋼種、表面処理、冷却水路設計を選定します。400+種類のプラスチック材料に関する経験を基に、当社のエンジニアリングチームは、金型の手戻りと生産スケジュールの遅延を招く高額な失敗になる前に、材料と金型の不整合を日常的に指摘しています。
当社の設計チームはSOLIDWORKSとMOLDFLOWを使用して材料流動をシミュレーションし、400+種類のプラスチック材料に関する経験を生かして、最初の鋼材を切削する前に潜在的な金型上の不整合を特定します。
T1サンプリングの成功がサプライヤー評価の重要指標である理由は?
T1成功率は、サプライヤーの金型製作能力を最もよく表す指標です。初回の生産サンプリングで公差に合格する寸法の割合を測るものであり、金型に通常複数回の改造が必要となるサプライヤーは、大幅に安い見積を提示しても費用を削減しているとはいえません。追加加工、再サンプリング費用、プロジェクト期間の延長などの隠れた手戻り費用は、利用可能な最安の金型メーカーを選ぶことで得られる初期費用の節減をはるかに上回ります。だからこそ、経験豊富な買い手は新しいサプライヤーとの取引を決める前に、必ず過去のT1データを評価します。
候補サプライヤーにT1成功率データを求め、過去のプロジェクトの実際のサンプリング報告書を確認してください。この重要指標を追跡して公開しているサプライヤーは、工程規律とエンジニアリングの厳格さを示しています。単純な部品では85%超、複雑な多数個取り金型では70%超のT1合格率を目安にしてください。T1サンプルを徹底的に目視検査し、根本的な金型問題を示すバリ、焼け、ヒケなどの一般的な不良を確認する必要があります。このデータを提示できないサプライヤーは、測定していないか、知られたくないかのどちらかです。
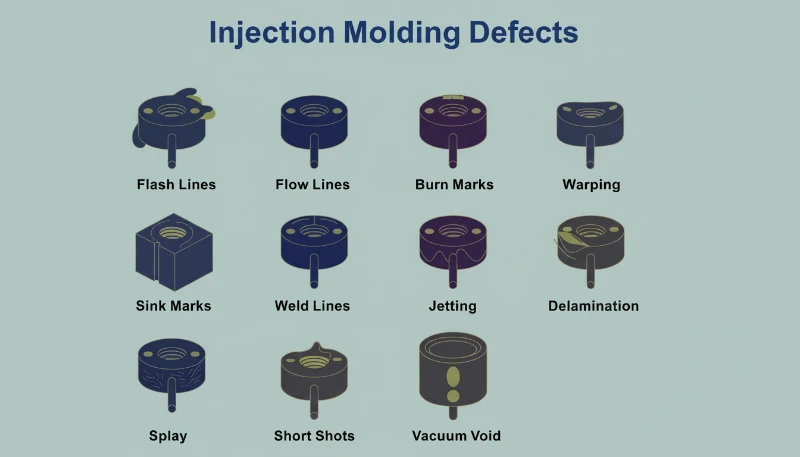
上海工場では、製作するすべての金型について詳細なT1サンプリング記録を保持しています。このデータを設計レビュー工程へ還元することで、8名の上級エンジニアが傾向を特定し、初回成形の成功率を継続的に改善できるようにしています。T1サンプルの目視検査では、根本的な金型問題を示すバリ、焼け、ヒケなどの一般的な不良を確認します。その結果、お客様にとって改造回数の削減、生産開始までの期間短縮、金型総費用の低減につながります。各T1報告書には、寸法測定、表面品質評価、工程パラメータの検証結果を記録しています。
上海工場では、製作するすべての金型について詳細なT1サンプリング記録を保持しています。このデータを設計レビュー工程へ還元することで、8名の上級エンジニアが傾向を特定し、初回成形の成功率を継続的に改善できるようにしています。その結果、お客様にとって改造回数の削減、生産開始までの期間短縮、金型総費用の低減につながります。各T1報告書には、量産への移行を確約する前に金型が生産可能な状態であることを保証するため、寸法測定、表面品質評価、工程パラメータの検証結果を記録しています。
金型リスク軽減チェックリストをどう作成すればよいか?
体系的なチェックリストは、金型リスク管理上の過ちに対する最善の防御策です。潜在的な問題をすべて見つけるために記憶や経験へ頼るのではなく、チェックリストを使えば、すべてのサプライヤーとの取引で一貫した評価を行えます。以下は、自社の要件に合わせて調整できる実践的な枠組みです。
金型リスクチェックリストでは、五つの領域を網羅する必要があります。第一に仕様の完全性として、重要寸法、公差、表面仕上げ、材料要件がすべて文書化されていますか?第二にサプライヤー能力の検証として、サプライヤーは適切な機械、類似部品の経験、検証可能な品質システムを備えていますか?第三に金型設計レビューとして、サプライヤーは金型流動解析を提出し、ゲート位置、冷却配置、突出し方法を確認しましたか?第四に商取引条件として、金型の所有権、メンテナンス責任、保証条件、改造費用の配分が明確に定義されていますか?第五に工程検証として、T1サンプリング基準、FAI要件、生産認定手順は何ですか?
完璧なチェックリストはありませんが、チェックリストがあれば、サプライヤーとの対話を問題発生後の対応から先回りしたリスク管理へ変えられます。情報に基づく質問をする買い手は、品質を重視して工程を理解していることが伝わるため、サプライヤーから信頼され、より良いサービスと省略の削減につながることがよくあります。
"金型リスクチェックリストは、T1サンプリング後ではなく、金型の発注書へ署名する前に完了すべきです。"True
正しいです。チェックリストにより、鋼材を切削したり代金を支払ったりする前に仕様、能力、商取引条件が整合していることを確認し、問題を防止できます。
"経験の浅いサプライヤーによる安い金型見積は、必ず金型総費用の低減につながります。"False
誤りです。安い初期見積では、金型流動解析、適切な鋼種、メンテナンス条件などの重要項目が除外されていることがよくあります。手戻り、遅延、品質問題を含む総費用は、通常、節減額を上回ります。
射出成形金型のリスクについてほかに知っておくべきことは?
金型リスク管理は、一度だけのチェックリストではなく、継続的な工程です。以下では、金型プロジェクトの射出成形サプライヤーを評価する際に買い手から寄せられる、最も一般的な質問へ回答します。
よくある質問
新しい射出成形サプライヤーと取引する際の最大の金型リスクは何か?
最大のリスクは、買い手とサプライヤーの間で部品要件の伝達が不完全になることです。GD&Tデータの欠落、表面仕上げの未定義、代替材料の未指定など仕様が曖昧な場合、金型設計者は買い手の期待とほとんど一致しない推測を行い、T1サンプリング後に高額な手戻りが生じます。この一つの問題は、当社が遭遇するほかのどの金型リスク要因よりも多くのプロジェクト遅延と予算超過を引き起こします。こうした問題を防ぐため、金型設計を始める前に、注記付きの重要寸法を含む完全な3Dモデルと測定可能な表面仕上げ規格を必ず提供してください。
金型手戻りの予備費をどの程度見込むべきか?
初めて取引するサプライヤーの場合、予備費として見積金型価格を15〜25%上回る予算を確保してください。この予備費は、仕様の明確化、T1サンプリング後の軽微な改造、新しいサプライチェーンパートナーを管理するための事務負担を賄います。この方法に従う経験豊富な買い手は、予算超過が減り、プロジェクト遂行が円滑になったと一貫して報告しています。実績が証明されている既存サプライヤーとの取引では、生産認定と初品検査の際に生じる想定外の調整に対応するため、通常10%の予備費で十分です。
サプライヤーの金型監査では何を確認すべきか?
サプライヤーの金型監査では、機械の型締力範囲が部品要件に合うことを検証し、営業担当者だけに依存せず専任の金型設計エンジニアを雇用していることを確認し、金型流動解析工程とソフトウェア能力を審査し、過去のプロジェクトのT1報告書サンプルとFAI文書を調べ、金型メンテナンス設備と予備部品在庫を慎重に確認してください。実地の工場監査では、メールのやり取りやビデオ通話では到底把握できない能力と制約が明らかになるため、リスク管理に不可欠です。
生産用金型はどのくらいの頻度でメンテナンスすべきか?
生産用金型は、成形材料と部品全体の複雑さに応じて、50,000〜100,000ショットごとに予防メンテナンスを受ける必要があります。PA66-GF30のようなガラス繊維強化材料や研磨性材料では、重要なキャビティ表面の摩耗が加速するため、メンテナンス間隔をさらに短くする必要があります。金型メンテナンス契約では、メンテナンス間隔、文書化された手順、必要な予備部品在庫、費用負担の配分を明確に規定する必要があります。これらの契約条件は金型への投資を保護し、金型の生産ライフサイクル全体を通じて安定した部品品質を確保します。
射出成形金型の良好なT1サンプリング成功率はどの程度か?
優れたサプライヤーは、単純な部品で85%超、複雑な多数個取り金型で70%超のT1合格率を達成します。候補サプライヤーには、類似プロジェクトの過去のT1データとサンプリング報告書を必ず求めてください。この指標を追跡して共有するサプライヤーは、工程規律と金型製作能力への自信を示しています。これは買い手にとって改造回数の削減、生産開始までの期間短縮、プロジェクト総費用の低減に直接つながるため、利用できる最も有益な評価基準の一つです。
金型製作後に材料を変更できるか?
金型製作後に材料を変更できるかどうかは、当初の金型設計仕様に全面的に依存します。設計時に一つの材料しか指定していなかった場合、収縮率、研磨性、溶融温度要件が異なる材料へ切り替えるには、キャビティの改造、新しいインサート、ホットランナー部品の更新が必要になる可能性があります。金型メーカーが最初から使用予定の全材料に対応して設計できるよう、RFQ段階で候補となるすべての材料を必ず伝えてください。この先回りした対応により、生産スケジュールを大幅に遅延させる高額な改造を回避できます。
金型は買い手とサプライヤーのどちらが所有すべきか?
ほとんどの特注金型契約では、サプライヤーとの関係が変化した場合に生産を移管できる柔軟性を保つため、買い手が金型を所有すべきです。金型所有権契約に、保管条件、メンテナンス責任、移管手順、サプライヤーが廃業した場合の対応を明確に規定してください。これらすべての重要事項を網羅した書面による合意なしに、所有権があると思い込んではなりません。金型の所有権を巡る紛争は、サプライヤーとの取引で最も一般的かつ高額な法的紛争に含まれるため、投資を保護するには明確な契約条件が不可欠です。