適切な質問をせずに射出成形1プロジェクトを始めることは、設計ファイルをサプライヤー2に渡して最善を期待するようなものです。買い手がサプライヤーは多数個取りの精密金型を扱えると考え、金型3の立上げ後に工場が200Tの成形機しか稼働していないと判明して失敗した案件を見てきました。このような思い込みのコストは、契約前に構造化した対話を行えば避けられたはずの、遅延したスケジュール、不良部品、金型の手直しとして現れます。この記事では、金型製作能力、品質システム、材料専門性、生産能力、知的財産保護、商取引条件を対象に、プロジェクト開始前にすべての買い手が射出成形サプライヤーへ尋ねるべき重要な質問を説明します。
初めての成形部品を調達する場合も、実績不振のベンダーから切り替える場合も、これらの質問は適切なパートナーを認定し、将来の高コストな驚きを避ける助けになります。立上げ前のチェックリストと考えてください。
- 金型製作能力とトン数範囲を決定前に確認します。
- ISO 9001などの文書化された品質認証を求めます。
- 特定の樹脂に関する材料経験を確認します。
- 実際のリードタイムデータで生産の拡張性を評価します。
- 署名済みのNDAと秘密保持慣行でIPを保護します。
金型設計と金型製作について何を尋ねるべきですか?
金型は、あらゆる射出成形金型プロジェクトにおいて最も高価で、最も結果を左右する資産です。正しければ部品は安定して生産され、間違えれば手直しに資金を費やします。能力ある金型工場と負債になる工場を分ける質問を以下に示します。
金型を社内で設計・製作していますか? これは最初に尋ねる質問です。社内に金型製造設備を持つサプライヤーは、設計変更をより速く反復し、公差を直接管理し、第三者の金型メーカーに依存せず問題を解決できます。実務上、金型製作を外注するサプライヤーは、すべての変更依頼が仲介者を通るため、金型製作スケジュールに2〜4週間を追加しがちです。サンプル時に金型問題が起きれば、社内工場は同日に鋼材インサートを加工できます。外注工場はメールを送り待つことになります。
対応できるトン数範囲はどのくらいですか? 部品サイズと肉厚が必要な型締力を決めます。最大成形機が500Tのサプライヤーは、1200Tを必要とする大型自動車ハウジングを成形できません。反対に1000T以上の成形機しかない工場は、90T成形機に適した小型精密部品にエネルギーとサイクルタイムを浪費します。トン数の全範囲と各クラスの成形機台数を尋ねてください。
類似作業のサンプルを見せてもらえますか? 過去の実績は最良の予測要因です。プロジェクトと似た樹脂、複雑さの水準、公差帯における事例研究またはサンプル部品を求めます。サプライヤーがポリカーボネートのClass A表面仕上げ外観部品を一度も生産していなければ、その学習曲線は請求書に現れます。
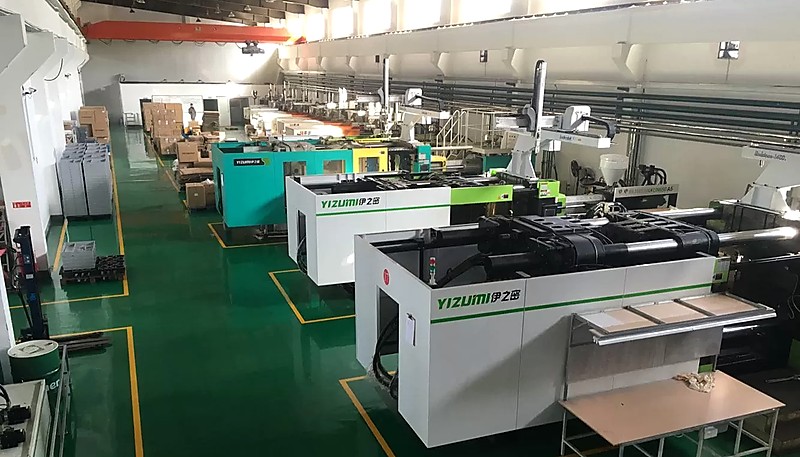
上海工場では90T〜1850Tの射出成形機47台を稼働させ、月100セット超の金型を製作できる社内金型製造設備が支えています。これは、設計反復が外部金型メーカーとのメールの連鎖ではなく、工場現場で行われることを意味します。
サプライヤーの品質マネジメントシステムを評価する方法は?
射出成形の品質問題は高くつきます。部品の不良ロット1件で、数千ドル相当の樹脂、成形機時間、後工程の組立作業を廃棄する可能性があります。サプライヤーの品質マネジメントシステム(QMS)は、これらの損失に対する保険です。確認すべき項目を示します。
どのISO認証を保有していますか? 最低限ISO 9001を探してください。部品が医療機器に使用される場合、ISO 13485は譲れません。環境マネジメント(ISO 14001)と労働安全衛生(ISO 45001)は、サプライヤーが体系的な規律を重視していることを示します。壁の認証書もよいですが、最新の監査報告書と前回のサーベイランス監査からの是正措置を確認してください。クリーンな監査は安心材料ですが、未完了だった是正措置が透明に解決されている一覧は、実際にはより信頼できます。
どの検査設備と手順を使用していますか? CMM(座標測定機)の能力、光学比較機、表面粗さ試験機は、厳しい公差の作業では標準です。初品検査(FAI)の手順について尋ねてください。サプライヤーはAS9102または同等の規格に従っていますか。工程内検査はどのように文書化されますか。すべての出荷で寸法報告書を入手できますか。
不適合部品をどのように扱いますか? 回答はどの認証より多くを明らかにします。成熟したサプライヤーには、文書化された是正・予防措置(CAPA)プロセスがあります。原因別(材料、成形機、金型、作業者)に不良率を追跡し、繰り返す問題には根本原因分析を実施します。回答が「ただ部品を再成形するだけ」なら、それは危険信号です。

材料選定と調達について何を尋ねるべきですか?
決定前に、樹脂加工の経験、直接的な材料調達慣行、材料試験報告書の能力を尋ねるべきです。材料選択は、部品性能、金型設計、加工条件、寸法公差、プロジェクト総コストを左右します。材料選定を後回しにするサプライヤーは、後工程で問題を引き起こします。
これまで何種類の樹脂を加工しましたか? 幅広い材料(エンジニアリンググレード、充填コンパウンド、高温樹脂、エラストマー)の経験は、工程の深さを示します。PPとABSだけを稼働してきたサプライヤーは、ガラス繊維強化ナイロンや医療グレードPEEKで苦労する可能性があります。材料経験リストを求め、プロジェクト要件と照合してください。
樹脂は直接調達しますか、それともブローカー経由ですか? 正規代理店からの直接調達は、偽造または劣化材料のリスクを減らします。またサプライヤーはロットのトレーサビリティをよりよく管理できます。ブローカーが本質的に悪いわけではありませんが、部品に使われる樹脂の管理連鎖を把握する必要があります。
材料試験報告書(MTR)を提供できますか? 規制産業では材料トレーサビリティが必須です。サプライヤーは、生産で使われるすべての樹脂ロットについて分析証明書(CoA)を提供できるべきです。できなければ、その欠落は自社監査、さらに悪い場合には製品不良の調査中に表面化します。
生産能力と拡張性を評価する方法は?
決定前に成形機台数、稼働率、スケジューリングシステムを確認して生産能力を評価してください。能力は単なる成形機台数ではなく、部品を定時に届けられるかを決めるスケジュール規律、人員の厚み、サプライチェーンの回復力です。
現在の稼働率はどのくらいですか? 95%の稼働率で動くサプライヤーには、他者の作業を押し出さずに注文を入れる余地がほぼありません。反対に50%の稼働率のサプライヤーは財務的に苦しんでいるかもしれません。健全で対応力のあるパートナーの最適範囲は通常70〜85%です。ピーク需要への対応も尋ねてください。残業シフトを実施するのか、単にリードタイムが延びるのかを確認します。
生産スケジュールをどのように管理していますか? 成熟したサプライヤーはERPまたはMESシステムで、作業指示、成形機割当、材料の可用性をリアルタイムで追跡します。スケジュール管理がホワイトボードやスプレッドシートなら、頻繁な納品遅延を経験することになります。規模が似たプロジェクトの生産計画サンプルを求めてください。
成形機が停止したらどうなりますか? 成形機の故障は避けられません。重要なのはサプライヤーがどれだけ早く回復できるかです。余剰の成形機能力はありますか。重要部品の予備品在庫を維持していますか。47台の成形機を持つサプライヤーは、3台の成形機しかない会社より大きなバッファ能力を持ちます。設備保全スケジュールと計画外停止時間の平均指標を尋ねてください。
当社チームには、生産作業者120名以上と英語対応プロジェクトマネージャー30名以上がおり、スケジューリング、材料調達、品質検査を調整しています。この人員の厚みは、1人が病欠しただけでプロジェクトが止まらないことを意味します。

価格、支払い、商取引条件はいつ話し合うべきですか?
商取引に関する会話は早めに始めるべきですが、最初の会議を支配してはいけません。決定前にコスト構造を理解する必要がありますが、価格から始めると品質部品より安価な部品を重視していると伝わります。これらの会話の適切な時期を説明します。
金型費用はどのように構成されていますか? 金型は通常、最大の初期投資です。鋼材種(P20、H13、S136)、キャビティ数、想定金型寿命(保全までのショット数)、保証条件の内訳を求めてください。予想年間数量を尋ねず固定価格を提示するサプライヤーは、見積に余裕を持たせているか、手を抜いています。適切なサプライヤーは、単に最も安い金型ではなく、数量予測に合う金型ソリューションを提案します。
部品単価には何が含まれますか? 単価には樹脂、成形機時間、労務、梱包、品質検査を含めるべきです。二次加工(組立、印刷、めっき)が含まれるか、別途見積かを明確にしてください。金型償却についても尋ねます。一部のサプライヤーは一定数量にわたり部品単価へ金型費用を組み込み、キャッシュフローを改善しますが、最低発注数量へのコミットメントになります。
支払い条件は何ですか? 中国拠点の製造における標準条件は、30〜50%の前払い金と、出荷時または検査後の残金です。確立した関係ではnet-30またはnet-60条件が一般的です。作業開始前に100%の前払いを要求するサプライヤーは重大なリスクです。調達ガイドの枠組みを使い、商取引条件を業界基準と比較してください。
サプライヤーとの取引で知的財産を保護する方法は?
部品設計が独自のものであれば、IP保護は任意ではありません。中国のIP法制度は大幅に改善しましたが、執行は今なお契約上の保護と実務的な管理に大きく依存しています。要求すべき事項を示します。
秘密保持契約(NDA)に署名しますか? 評判の良いサプライヤーは相互NDAにためらわず署名します。抵抗するなら、それ自体が示唆的です。NDAには、違反時の損害賠償、秘密保持義務の期間(通常、関係終了後3〜5年)、紛争を管轄する法域を明記してください。
どのデータセキュリティ慣行に従っていますか? 設計ファイルの保管方法、アクセスできる人、第三者クラウドサービスの使用を尋ねてください。アクセス管理のない共有ドライブにCADファイルを保存するサプライヤーは、データ漏洩リスクです。暗号化ファイル転送、役割ベースのアクセス、ファイルダウンロードの監査証跡を確認してください。
自社業界の競合他社向けにも製造していますか? これは気まずい質問ですが必要なものです。同じ金型工場を使い、直接の競合相手向けに同一部品を作るなら、偶発的または意図的な情報漏洩リスクが高まります。一部のサプライヤーはプロジェクトチーム間の情報障壁で対応しますが、その管理が実在することを確認してください。
"ISO 9001認証を持つサプライヤーは、生産で不良ゼロを保証します。"True
誤りです。ISO 9001は品質マネジメントシステムが存在し運用されていることを認証するもので、不良が不可能であることを意味しません。品質問題を特定、是正、予防するための文書化された手順をサプライヤーが持つことを意味します。
"最も安い金型見積は、プロジェクトにとって常に最良の価値です。"False
誤りです。低グレードの鋼材と少ないキャビティで作られた金型は初期費用が安くても、早期に故障するか高価な手直しが必要になることがあります。金型費用は、想定金型寿命、保全間隔、年間数量に対して評価すべきです。
こうした一般的な誤解に加え、経験豊富な買い手が常に確認する追加要因があります。たとえば、サプライヤーが金型保全ログと予定保全計画を提供するかを尋ねれば、金型への長期投資をどれだけ保護しているかが分かります。50,000ショットごとに金型保全を積極的に予定するサプライヤーは、反応的な工場が及ばない操業成熟度を示します。同様に、金型製作中の週次ステータス更新と生産中の日次報告を含むコミュニケーション手順を求めれば、納品時の高コストな驚きにつながる情報の空白を防ぐ明確な期待値を設定できます。
"新規金型の射出成形リードタイムは通常4〜12週間です。"True
正しい説明です。単純な単一キャビティ金型は4〜6週間で準備できます。サイドアクション付きの複雑な多数個取り金型は8〜12週間かかることがあります。T1サンプルはこの期間内に得られますが、生産準備完了の承認にはさらに1〜3週間が加わります。
"長期契約へ署名する前に、サプライヤーを一度だけ評価すれば十分です。"False
誤りです。サプライヤー評価は継続すべきです。定期的な監査を予定し、納期遵守と不良率の傾向を追跡してください。人員交代や設備老朽化により、サプライヤーの能力は時間とともに変動します。
サプライヤープロジェクト開始に関するよくある質問
射出成形サプライヤーに尋ねるべき最も重要な質問は何ですか?
鋼材を切断する前に、部品、材料、金型、品質要件を達成できることをサプライヤーがどう証明するかを尋ねてください。有資格のサプライヤーは、口頭の約束ではなく、書面のDFMレビュー、明確な検査計画、材料トレーサビリティ、担当エンジニアを示すべきです。この質問によって、サプライヤーが再現可能な立ち上げ工程を持っているのか、それとも先に見積もって後からリスクを解決するのかが分かります。
サプライヤーのISO認証が正当であることを確認する方法は?
トン数は、ランナーシステムを含む部品の投影面積、キャビティ数、選定樹脂の流動特性に依存します。大まかな工学的目安として、小型電子機器エンクロージャには通常50〜150Tの型締力、中型自動車内装部品には300〜800T、パレットや容器のような大型構造部品には1000T以上が必要な場合があります。サプライヤーは見積プロセス中に3D CADモデルから必要な型締力を計算し、その分析に基づいてプロジェクト向けの特定の成形機を提案するべきです。
射出成形部品にはどのトン数が必要ですか?
はい、プロジェクト価値が渡航費を正当化するなら工場訪問を強く推奨します。生産現場を歩けば、認証書やマーケティング写真では伝えられない情報が明らかになります。工場の清潔さと整理、機械の状態と年式、原材料と完成品の保管方法、作業者の組織、操業規律の全体水準です。初回の協業または高価な金型投資では、現地監査により、自信を持って調達判断するための直接観察が得られます。経験豊富な買い手の多くは、工場訪問と対面のプロジェクトキックオフ会議を組み合わせて期待値をすり合わせます。
発注前にサプライヤー工場を訪問すべきですか?
射出成形金型で最も一般的な支払い構成は3段階です。発注確認時に30〜50%の前払い金、最初の試し打ちが行われるT1サンプル時に30〜40%、寸法検証後の最終金型受入時に残金を支払います。継続生産注文では、期日どおりの支払い実績を持つ確立口座に対し、出荷後net-30が通常の条件です。新しい関係では、複数回の納品サイクルを成功させて相互信頼が築かれるまで、信用状または前払いで始めることがよくあります。
射出成形金型の標準的な支払い構成は?
新しい射出成形パートナーの完全なサプライヤー認定には、初回接触から承認済み生産状態まで通常8〜16週間かかります。この期間はいくつかの段階に分かれます。初期連絡と見積に1〜2週間、金型設計レビューにさらに1〜2週間、金型製作には複雑さに応じて4〜8週間、T1サンプルと寸法検証に1〜2週間、CPK調査を含む最終工程認定に1〜2週間です。単純な金型では短縮日程も可能ですが、通常は割増費用がかかり、サプライヤーによる明確な優先スケジュールの約束が必要です。
新しい射出成形サプライヤーの認定にはどのくらいかかりますか?
多くの射出成形サプライヤーは試作と生産の両方を同じ拠点で提供しますが、各段階に必要な金型アプローチと工程の厳格さは根本的に異なります。試作では通常、簡略化した冷却水路と手動エジェクションを備えるアルミニウムまたは軟鋼の金型を使い、金型寿命より速度と低コストを優先します。本格生産では、P20、H13、S136グレードで製作され、最適化された熱管理、精密なゲート設計、CPK能力調査を含む文書化された工程検証を備える焼入れ鋼金型が必要です。各段階に専任のエンジニアリングチームと成形機割当があるか、試作案件が生産注文とスケジュール優先度および成形機時間を直接競合するかを尋ねてください。
1社のサプライヤーで試作と生産の両方を扱えますか?
多くの射出成形サプライヤーは試作と生産の両方を提供しますが、各段階の能力と金型アプローチは根本的に異なります。試作では簡略化した冷却を備えるアルミニウムまたは軟鋼の金型を使い、寿命より速度を優先します。本格生産には、最適化された熱管理と文書化された工程検証を備えるP20、H13、S136グレードの焼入れ鋼金型が必要です。各段階に専任のエンジニアリングチームがあるか、試作案件が本格生産注文と同じ成形機時間およびスケジュール優先度を競合するかを尋ねてください。
射出成形プロジェクトを開始する準備はできていますか?
適切な射出成形サプライヤーの選定は、製品品質、スケジュール、総コストに今後何年も影響する決定です。このガイドの質問は、金型能力と品質システムから材料専門性とIP保護まで、候補パートナーを評価するための構造化された枠組みを提供します。ZetarMoldでは、自信を持って答えられるように事業を構築してきたため、こうした質問を歓迎します。20年以上の経験、90T〜1850Tの成形機47台、社内金型製造、英語対応プロジェクトマネージャー30名以上のチームにより、真剣な買い手が期待するインフラと透明性を備えています。無料見積を取得して、認定されたサプライヤーとの協業がどのように機能するかをご確認ください。