Bir enjeksiyon kalıplama1 projesini tedarikçinize2 doğru soruları sormadan başlatmak, tasarım dosyalarınızı teslim edip en iyi sonucu ummaya benzer. Alıcının, tedarikçinin çok gözlü hassas kalıpların üstesinden gelebileceğini varsaydığı, ancak takım3 çalışmaları başladıktan sonra atölyede yalnızca 200T preslerin bulunduğunu öğrendiği için başarısız olan projeler gördüm. Bu varsayımların maliyeti; sözleşme imzalanmadan önce yapılandırılmış bir görüşmeyle önlenebilecek takvim gecikmeleri, kusurlu parçalar ve takım düzeltmeleri olarak ortaya çıkar. Bu makale; kalıp üretim kabiliyeti, kalite sistemleri, malzeme uzmanlığı, üretim kapasitesi, fikri mülkiyet koruması ve ticari koşullar dahil olmak üzere her alıcının proje başlangıcından önce bir enjeksiyon kalıplama tedarikçisine sorması gereken kritik soruları ortaya koymaktadır.
İster ilk kalıplanmış parçanızı tedarik ediyor ister düşük performans gösteren bir satıcıdan başka bir satıcıya geçiyor olun, bu sorular doğru iş ortağını onaylamanıza ve ileride maliyetli sürprizlerden kaçınmanıza yardımcı olacaktır. Bunu proje öncesi kontrol listeniz olarak düşünün.
- Taahhütte bulunmadan önce kalıp üretim kabiliyetini ve tonaj aralığını doğrulayın
- ISO 9001 gibi belgelenmiş kalite sertifikalarını isteyin
- Kullandığınız belirli reçineyle ilgili malzeme deneyimini teyit edin
- Gerçek teslim süresi verileriyle üretimin ölçeklenebilirliğini değerlendirin
- İmzalanmış gizlilik sözleşmeleri ve gizlilik uygulamalarıyla fikri mülkiyetinizi koruyun
Kalıp Tasarımı ve Takımlar Hakkında Hangi Soruları Sormalısınız?
Kalıp, herhangi bir enjeksiyon kalıbı projesindeki en pahalı ve en önemli varlıktır. Doğru yaparsanız parçalarınız tutarlı çıkar; yanlış yaparsanız düzeltme çalışmaları için para harcarsınız. Yetenekli bir takım atölyesini risk oluşturan bir atölyeden ayıran sorular şunlardır.
Kalıpları kendi bünyenizde mi tasarlıyor ve üretiyorsunuz? Benim soracağım ilk soru budur. Kendi kalıp üretim tesisi bulunan bir tedarikçi, tasarım değişikliklerinde daha hızlı yineleme yapabilir, toleransları doğrudan kontrol edebilir ve üçüncü taraf bir takım üreticisine bağımlı olmadan sorunları giderebilir. Uygulamada, takımları dışarıdan temin eden tedarikçiler her değişiklik talebi bir aracıdan geçtiği için kalıp üretim takvimine çoğu zaman iki ila dört hafta ekler. Numune alma sırasında bir takım sorunu ortaya çıktığında, kendi atölyesi olan tedarikçi aynı gün bir çelik insert işleyebilir. Dış kaynak kullanan atölye ise bir e-posta gönderip bekler.
Hangi tonaj aralığını kapsıyorsunuz? Parçanızın boyutu ve duvar kalınlığı, gereken kapama kuvvetini belirler. En büyük presi 500T olan bir tedarikçi, 1200T gerektiren büyük bir otomotiv muhafazasını üretemez. Buna karşılık, yalnızca 1000T+ presleri bulunan bir atölye, 90T makinede üretilmesi gereken küçük hassas parçalarda enerji ve çevrim süresini boşa harcar. Tam tonaj aralığını ve her kademedeki makine sayısını sorun.
Benzer işlerden numuneler gösterebilir misiniz? Geçmiş performans en iyi göstergedir. Projenize benzer reçine, karmaşıklık düzeyi ve tolerans aralığına sahip vaka çalışmaları veya numune parçalar isteyin. Bir tedarikçi daha önce polikarbonattan A Sınıfı yüzey kalitesine sahip kozmetik bir parça üretmemişse, bu öğrenme eğrisi faturanıza yansıyacaktır.
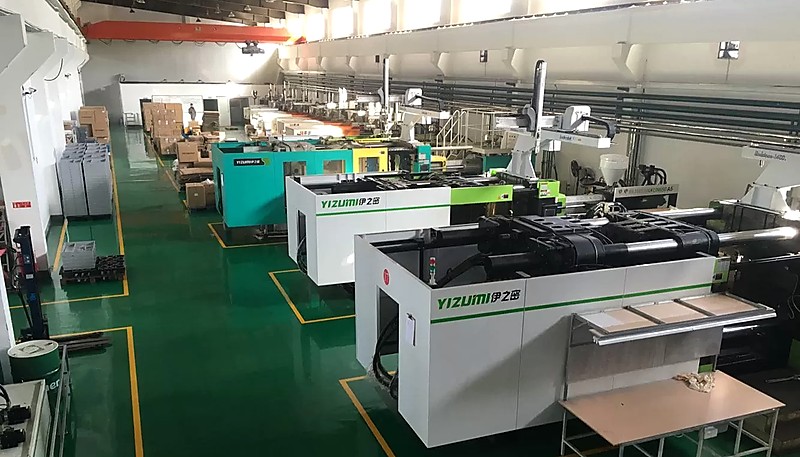
Şanghay fabrikamızda, ayda 100+ kalıp seti üretebilen kendi kalıp üretim tesisimizle desteklenen 90T ila 1850T aralığında 47 enjeksiyon kalıplama makinesi çalıştırıyoruz. Bu, tasarım yinelemelerinin harici bir takım üreticisiyle yürütülen e-posta zincirinde değil, üretim sahasında gerçekleştiği anlamına gelir.
Bir Tedarikçinin Kalite Yönetim Sistemini Nasıl Değerlendirirsiniz?
Enjeksiyon kalıplamada kalite sorunları pahalıdır. Tek bir hatalı parça partisi; reçine, makine süresi ve sonraki montaj işçiliğinde binlerce dolarlık kayba yol açabilir. Tedarikçinin kalite yönetim sistemi (QMS), bu kayıplara karşı sigorta poliçenizdir. İncelemeniz gereken noktalar şunlardır.
Hangi ISO sertifikalarına sahipsiniz? En azından ISO 9001 arayın. Parçalarınız tıbbi cihazlarda kullanılacaksa ISO 13485 vazgeçilmezdir. Çevre yönetimi (ISO 14001) ve iş sağlığı (ISO 45001), tedarikçinin sistematik disiplini ciddiye aldığını gösterir. Duvardaki sertifikalar iyidir, ancak en son denetim raporunu ve son gözetim denetimindeki tüm düzeltici faaliyetleri görmeyi isteyin. Temiz bir denetim güven vericidir; şeffaf biçimde çözüme kavuşturulmuş açık düzeltici faaliyetlerin listesi aslında daha güvenilirdir.
Hangi muayene ekipmanlarını ve prosedürlerini kullanıyorsunuz? CMM (Koordinat Ölçüm Makinesi) kabiliyeti, optik karşılaştırıcılar ve yüzey pürüzlülüğü ölçüm cihazları, dar toleranslı işler için standarttır. İlk parça muayenesi (FAI) prosedürlerini sorun: tedarikçi AS9102 veya eşdeğer bir standardı izliyor mu? Proses içi muayeneler nasıl belgeleniyor? Her sevkiyatla birlikte ölçüm raporları alabilir misiniz?
Uygun olmayan parçaları nasıl ele alıyorsunuz? Yanıt, herhangi bir sertifikadan daha fazlasını ortaya koyar. Olgun bir tedarikçinin belgelenmiş bir düzeltici ve önleyici faaliyet (CAPA) süreci vardır. Kusur oranlarını nedene göre (malzeme, makine, kalıp, operatör) takip eder ve tekrarlayan sorunlarda kök neden analizi yürütür. Yanıt “parçaları yeniden üretiriz” ise bu bir uyarı işaretidir.

Malzeme Seçimi ve Tedariki Hakkında Neler Sormalısınız?
Taahhütte bulunmadan önce reçine işleme deneyimi, doğrudan malzeme tedarik uygulamaları ve malzeme test raporu kabiliyetleri hakkında sorular sormalısınız. Malzeme seçimi parça performansını, kalıp tasarımını, işleme parametrelerini, boyutsal toleransı ve toplam proje maliyetini belirler. Malzeme seçimini sonradan düşünülecek bir konu olarak gören tedarikçi, sürecin ilerleyen aşamalarında sorunlara yol açacaktır.
Kaç farklı reçine işlediniz? Çok çeşitli malzemelerle (mühendislik sınıfları, dolgulu bileşikler, yüksek sıcaklık reçineleri, elastomerler) deneyim sahibi olmak, proses derinliğini gösterir. Yalnızca PP ve ABS işlemiş bir tedarikçi, cam elyaf dolgulu naylon veya tıbbi sınıf PEEK ile çalışmakta zorlanabilir. Bir malzeme deneyimi listesi isteyin ve bunu proje gereksinimlerinizle karşılaştırın.
Reçineyi doğrudan mı yoksa brokerlar aracılığıyla mı tedarik ediyorsunuz? Yetkili distribütörlerden doğrudan tedarik, sahte veya bozulmuş malzeme riskini azaltır. Ayrıca tedarikçiye parti izlenebilirliği üzerinde daha iyi kontrol sağlar. Brokerlar doğaları gereği kötü değildir, ancak parçalarınızda kullanılacak reçinenin gözetim zincirini bilmek istersiniz.
Malzeme test raporları (MTRs) sağlayabilir misiniz? Düzenlemeye tabi sektörlerde malzeme izlenebilirliği zorunludur. Tedarikçi, üretiminizde kullanılan her reçine partisi için analiz sertifikaları (CoA) sağlayabilmelidir. Bunu yapamıyorsa bu eksiklik kendi denetimleriniz sırasında veya daha kötüsü, bir ürün arızası araştırması sırasında ortaya çıkacaktır.
Üretim Kapasitesini ve Ölçeklenebilirliği Nasıl Değerlendirirsiniz?
Taahhütte bulunmadan önce makine sayısını, kullanım oranını ve planlama sistemlerini doğrulayarak üretim kapasitesini değerlendirin. Kapasite yalnızca makine sayısından ibaret değildir; parçalarınızın zamanında ulaşıp ulaşmayacağını belirleyen planlama disiplini, iş gücü derinliği ve tedarik zinciri dayanıklılığıyla ilgilidir.
Mevcut kullanım oranınız nedir? 95% kullanım oranıyla çalışan bir tedarikçinin, başka bir müşterinin işini ötelemeden siparişinize ayırabileceği neredeyse hiç alan yoktur. Buna karşılık, 50% kullanım oranındaki bir tedarikçi mali açıdan zorlanıyor olabilir. Sağlıklı ve hızlı yanıt veren bir iş ortağı için ideal aralık genellikle 70-85%‘tir. Yoğun talebi nasıl yönettiklerini sorun: fazla mesai vardiyaları mı çalıştırıyorlar, yoksa teslim süreleri yalnızca uzuyor mu?
Üretim planlamasını nasıl yönetiyorsunuz? Olgun bir tedarikçi, iş emirlerini, makine atamalarını ve malzeme kullanılabilirliğini gerçek zamanlı izlemek için ERP veya MES sistemlerini kullanır. Planlama bir beyaz tahta veya elektronik tablo üzerinde yapılıyorsa sık sık teslimat gecikmeleri yaşarsınız. Sizinkine benzer büyüklükte bir proje için örnek bir üretim planı isteyin.
Bir makine arızalandığında ne olur? Makine arızaları kaçınılmazdır. Önemli olan tedarikçinin ne kadar hızlı toparlanabildiğidir. Yedek pres kapasiteleri var mı? Kritik bileşenler için yedek parça envanteri tutuyorlar mı? 47 presi olan bir tedarikçi, üç makinesi olan bir tedarikçiden daha fazla yedek kapasiteye sahiptir. Ekipman bakım programlarını ve ortalama plansız duruş ölçümlerini isteyin.
Ekibimiz, planlama, malzeme tedariki ve kalite muayenelerini koordine eden 120+ üretim çalışanı ve 30+ İngilizce konuşan proje yöneticisinden oluşmaktadır. Bu derinlik, bir kişi hastalandığı için projenizin durmaması anlamına gelir.

Fiyatlandırma, Ödeme ve Ticari Koşulları Ne Zaman Görüşmelisiniz?
Ticari görüşmeler erken başlamalı, ancak ilk toplantıya hakim olmamalıdır. Taahhütte bulunmadan önce maliyet yapısını anlamanız gerekir, ancak görüşmeye fiyatla başlamak, kaliteli parçalardan çok ucuz parçaları önemsediğinizin işaretini verir. Bu görüşmeleri nasıl zamanlayacağınız aşağıda açıklanmıştır.
Takım maliyeti nasıl yapılandırılıyor? Kalıp takımları genellikle en büyük peşin yatırımdır. Şu unsurların dökümünü isteyin: çelik türü (P20, H13, S136), kalıp gözü sayısı, beklenen takım ömrü (bakıma kadar baskı sayısı) ve garanti koşulları. Beklenen yıllık hacminizi sormadan sabit fiyat veren bir tedarikçi ya teklife fazla pay ekliyordur ya da kestirme yollara başvuruyordur. Doğru tedarikçi, yalnızca en ucuz kalıbı değil, hacim öngörünüze uygun bir takım çözümünü önerecektir.
Parça fiyatına neler dahildir? Birim fiyat reçineyi, makine süresini, işçiliği, ambalajı ve kalite muayenesini kapsamalıdır. İkincil işlemlerin (montaj, baskı, kaplama) dahil mi yoksa ayrıca mı fiyatlandırıldığını netleştirin. Takım amortismanını da sorun: bazı tedarikçiler kalıp maliyetini belirli bir hacim boyunca parça fiyatına dağıtır; bu, nakit akışınızı iyileştirir ancak sizi minimum sipariş miktarına bağlar.
Ödeme koşullarınız nelerdir? Çin merkezli üretimde standart koşullar, sevkiyatta veya muayeneden sonra kalan bakiyenin ödenmesiyle birlikte 30-50% depozitodur. Yerleşik ilişkilerde net-30 veya net-60 koşulları yaygındır. Bir tedarikçi işe başlamadan önce 100% peşin ödeme talep ediyorsa bu önemli bir risktir. Ticari koşulları sektör normlarıyla karşılaştırmak için tedarik rehberi çerçevesini kullanın.
Bir Tedarikçiyle Çalışırken Fikri Mülkiyetinizi Nasıl Korursunuz?
Parça tasarımınız size özelse fikri mülkiyet koruması isteğe bağlı değildir. Çin’in fikri mülkiyet hukuku çerçevesi önemli ölçüde gelişmiştir, ancak uygulama hâlâ büyük ölçüde sözleşmeye dayalı güvencelere ve pratik kontrollere bağlıdır. Israr etmeniz gereken noktalar şunlardır.
Gizlilik sözleşmesi (NDA) imzalayacak mısınız? Güvenilir bir tedarikçi karşılıklı bir NDA’yı tereddüt etmeden imzalayacaktır. Direnirse bu size bir şey anlatır. NDA’nın ihlal tazminatlarını, gizlilik yükümlülüklerinin süresini (genellikle ilişki sona erdikten sonra üç ila beş yıl) ve anlaşmazlıkların hangi yargı alanına tabi olduğunu belirttiğinden emin olun.
Hangi veri güvenliği uygulamalarını izliyorsunuz? Tasarım dosyalarının nasıl saklandığını, kimlerin erişimi olduğunu ve tedarikçinin herhangi bir üçüncü taraf bulut hizmeti kullanıp kullanmadığını sorun. CAD dosyalarını erişim kontrolü bulunmayan ortak bir sürücüde saklayan bir tedarikçi, veri sızıntısı riski taşır. Şifreli dosya aktarımı, rol tabanlı erişim ve dosya indirmelerine ilişkin denetim izleri arayın.
Sektörümdeki rakipler için üretim yapıyor musunuz? Bu rahatsız edici ancak gerekli bir sorudur. Tedarikçi aynı kalıp atölyesini kullanarak doğrudan rakibiniz için aynı parçaları üretiyorsa kazara (veya kasıtlı) bilgi sızıntısı riski artar. Bazı tedarikçiler bunu proje ekipleri arasındaki bilgi bariyerleriyle ele alır, ancak bu kontrollerin mevcut olduğunu doğrulamalısınız.
"ISO 9001 sertifikasına sahip bir tedarikçi, üretimde sıfır kusuru garanti eder."True
Yanlış. ISO 9001, kusurların imkansız olduğunu değil, bir kalite yönetim sisteminin mevcut olduğunu ve uygulandığını belgeler. Bu, tedarikçinin kalite sorunlarını belirlemek, düzeltmek ve önlemek için belgelenmiş prosedürlere sahip olduğu anlamına gelir.
"En ucuz takım teklifi projeniz için her zaman en iyi değerdir."False
Yanlış. Daha düşük sınıf çelikten ve daha az kalıp gözüyle üretilen bir kalıbın peşin maliyeti daha düşük olur, ancak zamanından önce arızalanabilir veya pahalı düzeltme çalışmaları gerektirebilir. Takım maliyeti; beklenen takım ömrü, bakım aralıkları ve yıllık hacme göre değerlendirilmelidir.
Bu yaygın yanlış anlamaların ötesinde, deneyimli alıcıların her zaman doğruladığı başka etkenler de vardır. Örneğin, tedarikçinin takım bakım günlüğü ve planlı bakım programı sağlayıp sağlamadığını sormak, kalıba yaptığınız uzun vadeli yatırımı ne kadar iyi koruduğunu ortaya çıkarabilir. Her 50,000 baskıdan sonra proaktif olarak kalıp bakımı planlayan bir tedarikçi, yalnızca tepkisel çalışan atölyelerin erişemediği bir operasyonel olgunluk düzeyi sergiler. Benzer şekilde, takım üretimi sırasında haftalık durum güncellemelerini ve üretim sırasında günlük raporları içeren bir iletişim protokolü talep etmek, teslimat zamanında maliyetli sürprizlere yol açan bilgi boşluklarını önleyen net beklentiler oluşturur.
"Enjeksiyon kalıplamada yeni takımların teslim süreleri genellikle 4 ila 12 hafta arasında değişir."True
Doğru. Basit tek gözlü takımlar 4-6 haftada hazır olabilir. Yan hareketli karmaşık çok gözlü kalıplar 8-12 hafta sürebilir. T1 numunesi bu zaman aralığında gerçekleşir, ancak üretime hazır onayı 1-3 hafta ekler.
"Uzun vadeli bir sözleşme imzalamadan önce bir tedarikçiyi yalnızca bir kez değerlendirmeniz gerekir."False
Yanlış. Tedarikçi değerlendirmesi sürekli olmalıdır. Periyodik denetimler planlayın, zamanında teslimat ve kusur oranı eğilimlerini takip edin. Bir tedarikçinin kabiliyetleri personel devri veya ekipmanın yaşlanması nedeniyle zamanla değişebilir.
Tedarikçi Projesinin Başlatılması Hakkında Sıkça Sorulan Sorular
Bir enjeksiyon kalıplama tedarikçisine sorulacak en önemli soru nedir?
Yükümlülük altına girmeden önce tedarikçinin parçanızın, malzemenizin, takımınızın ve kalite gereksinimlerinizin gerçekleştirilebilir olduğunu nasıl kanıtlayacağını sorun. Yetkin bir tedarikçi sözlü bir vaat yerine yazılı bir DFM incelemesi, tanımlı bir muayene planı, malzeme izlenebilirliği ve adı belirlenmiş bir mühendislik sorumlusu sunmalıdır. Bu soru, tedarikçinin tekrarlanabilir bir proje başlatma sürecine mi sahip olduğunu, yoksa önce teklif verip riskleri daha sonra mı çözdüğünü ortaya çıkarır.
Bir tedarikçinin ISO sertifikalarının geçerli olduğunu nasıl doğrularım?
ISO sertifikalarının kopyalarını isteyin ve sertifika numarasını IAAR veya UKAS veri tabanları gibi sertifikayı veren kuruluşun resmi web sitesinde doğrulayın. En son gözetim denetimi raporunu ve önceki denetim döngüsüne ait tüm düzeltici faaliyet kayıtlarını isteyin. Geçerli tedarikçiler bu belgeleri hızlı bir şekilde sağlamakta sorun yaşamayacaktır. Ayrıca sertifikanın kapsamının yalnızca genel idari yönetimi değil, projenizle ilgili belirli üretim proseslerini kapsayıp kapsamadığını teyit edin. Parçalarınız ayrı bir atölyede üretilirken yalnızca ofis faaliyetlerini kapsayan bir sertifika, taahhütte bulunmadan önce araştırmaya değer bir eksikliktir.
Enjeksiyonla kalıplanmış parçam için hangi tonaja ihtiyacım var?
Tonaj; yolluk sistemi dahil parçanın izdüşüm alanına, kalıp gözü sayısına ve seçilen reçinenin akış özelliklerine bağlıdır. Kaba bir mühendislik kılavuzu olarak, küçük elektronik muhafazalar genellikle 50-150T kapama kuvvetine, orta boy otomotiv iç parçaları 300-800T kuvvete ihtiyaç duyar ve paletler veya kutular gibi büyük yapısal bileşenler 1000T veya daha fazlasını gerektirebilir. Tedarikçiniz, teklif sürecinde 3D CAD modelinizden gerekli kapama kuvvetini hesaplamalı ve bu analize dayanarak projeniz için belirli bir pres önermelidir.
Sipariş vermeden önce tedarikçinin fabrikasını ziyaret etmeli miyim?
Evet, proje değeri seyahat maliyetini haklı çıkarıyorsa fabrika ziyareti kesinlikle önerilir. Üretim sahasında yapılacak bir yürüyüş, sertifikaların ve pazarlama fotoğraflarının aktaramayacağı bilgileri ortaya çıkarır: atölyenin temizliği ve düzeni, makinelerin durumu ve yaşı, hammaddelerin ve bitmiş ürünlerin nasıl depolandığı, iş gücü organizasyonu ve genel operasyonel disiplin düzeyi. İlk kez kurulan ortaklıklar veya yüksek değerli takım yatırımları için yerinde denetim, güvenli bir tedarik kararı vermek için gereken doğrudan gözlemi sağlar. Birçok deneyimli alıcı, beklentileri uyumlu hale getirmek için fabrika ziyaretini yüz yüze proje başlangıç toplantısıyla birleştirir.
Enjeksiyon kalıplama takımları için standart ödeme yapısı nedir?
Enjeksiyon kalıplama takımları için en yaygın ödeme yapısı üç aşamalı bir yaklaşımdır: sipariş onayında yüzde 30-50 depozito, ilk deneme baskılarının üretildiği T1 numune alımında yüzde 30-40 ve boyutsal doğrulamadan sonra nihai takım kabulünde kalan bakiye. Süregelen üretim siparişlerinde standart koşullar, zamanında ödeme geçmişi olan yerleşik hesaplar için genellikle sevkiyattan sonra net-30’dur. Yeni ilişkiler çoğu zaman, birkaç başarılı teslimat döngüsüyle karşılıklı güven kurulana kadar akreditif veya peşin ödemeyle başlar.
Yeni bir enjeksiyon kalıplama tedarikçisini onaylamak ne kadar sürer?
Yeni bir enjeksiyon kalıplama iş ortağı için tam tedarikçi yeterlilik süreci, ilk temastan onaylı üretim durumuna kadar genellikle 8 ila 16 hafta sürer. Bu takvim birkaç aşamaya ayrılır: ilk iletişim ve teklif 1-2 hafta sürer, takım tasarımı incelemesi 1-2 hafta daha ekler, kalıp üretimi karmaşıklığa bağlı olarak 4-8 hafta gerektirir, T1 numunesi ve boyutsal doğrulama 1-2 hafta sürer ve CPK çalışmalarını içeren nihai proses yeterliliği 1-2 hafta ekler. Daha basit takımlar için hızlandırılmış takvimler mümkündür, ancak bunlar genellikle daha yüksek maliyetlidir ve tedarikçinin net bir öncelikli planlama taahhüdünde bulunmasını gerektirir.
Tek bir tedarikçi hem prototipleme hem de üretimi yürütebilir mi?
Birçok enjeksiyon kalıplama tedarikçisi hem prototipleme hem de üretim hizmetlerini tek çatı altında sunar, ancak her aşama için gereken takım yaklaşımları ve proses titizliği temelden farklıdır. Prototiplemede genellikle basitleştirilmiş soğutma kanallarına ve manuel çıkarmaya sahip alüminyum veya yumuşak çelik kalıplar kullanılır ve takım ömründen çok hız ile düşük maliyete öncelik verilir. Tam üretim; optimize edilmiş ısıl yönetime, hassas yolluk girişi tasarımına ve CPK kabiliyet çalışmalarını içeren belgelenmiş proses doğrulamasına sahip P20, H13 veya S136 sınıflarından üretilmiş sertleştirilmiş çelik kalıplar gerektirir. Tedarikçinin her aşama için özel mühendislik ekipleri ve pres tahsisleri olup olmadığını veya prototipleme işlerinin planlama önceliği ve makine süresi için doğrudan üretim siparişleriyle rekabet edip etmediğini sorun.
Enjeksiyon Kalıplama Projenizi Başlatmaya Hazır mısınız?
Doğru enjeksiyon kalıplama tedarikçisini seçmek, ürün kalitenizi, takviminizi ve toplam maliyetinizi uzun yıllar etkileyecek bir karardır. Bu rehberdeki sorular; takım kabiliyeti ve kalite sistemlerinden malzeme uzmanlığı ve fikri mülkiyet korumasına kadar potansiyel iş ortaklarını değerlendirmek için yapılandırılmış bir çerçeve sunar. ZetarMold olarak bu soruları memnuniyetle karşılıyoruz, çünkü operasyonumuzu bunlara güvenle yanıt verecek şekilde kurduk. 20+ yıllık deneyimimiz, 90T ila 1850T aralığında 47 makinemiz, kendi kalıp üretimimiz ve 30+ İngilizce konuşan proje yöneticisinden oluşan ekibimizle ciddi alıcıların beklediği altyapıya ve şeffaflığa sahibiz. Ücretsiz teklif alın ve nitelikli bir tedarikçi ortaklığının nasıl işlemesi gerektiğini size gösterelim.
enjeksiyon kalıplama: enjeksiyon kalıplama, enjeksiyon kalıplama üretim prosesine ilişkin kapsamlı rehberi ifade eder ↩
tedarikçi: tedarikçi, değerlendirme ölçütleri ve en iyi uygulamaları içeren enjeksiyon kalıplama tedarikçisi tedarik rehberini ifade eder ↩
takım: takım, enjeksiyon kalıbı tasarımı ve yapımına ilişkin eksiksiz başvuru kaynağını ifade eder ↩