Lanzar un proyecto de moldeo por inyección1 sin hacer las preguntas correctas a su proveedor2 es como entregar sus archivos de diseño y esperar lo mejor. He visto proyectos fracasar porque el comprador suponía que el proveedor podía manejar moldes de precisión multicavidad, para descubrir tras el inicio del utillaje3 que el taller solo operaba prensas de 200T. El coste de esas suposiciones se manifiesta en plazos retrasados, piezas defectuosas y retrabajos de utillaje que podrían haberse evitado con una conversación estructurada antes de firmar el contrato. Este artículo presenta las preguntas críticas que todo comprador debe hacer a un proveedor de moldeo por inyección antes del lanzamiento del proyecto, incluidas la capacidad de fabricación de moldes, los sistemas de calidad, la experiencia en materiales, la capacidad de producción, la protección de la propiedad intelectual y las condiciones comerciales.
Tanto si está adquiriendo su primera pieza moldeada como si cambia de un proveedor con bajo rendimiento, estas preguntas le ayudarán a cualificar al socio adecuado y a evitar sorpresas costosas más adelante. Considérelo su lista de comprobación previa al lanzamiento.
- Verifique la capacidad de fabricación de moldes y el rango de tonelaje antes de comprometerse
- Solicite certificaciones de calidad documentadas como ISO 9001
- Confirme la experiencia con la resina específica de su proyecto
- Evalúe la escalabilidad de la producción con datos reales de plazos de entrega
- Proteja su propiedad intelectual con NDA firmados y prácticas de confidencialidad
¿Qué preguntas debe hacer sobre el diseño y el utillaje del molde?
El molde es el activo más caro y determinante en cualquier proyecto de molde de inyección. Si se hace bien, las piezas salen uniformes; si se hace mal, se gasta dinero en retrabajos. Estas son las preguntas que distinguen un taller de utillaje competente de un riesgo.
¿Diseñan y construyen moldes internamente? Esta es la primera pregunta que haría. Un proveedor con una instalación interna de fabricación de moldes puede iterar más rápido los cambios de diseño, controlar directamente las tolerancias y resolver problemas sin depender de un fabricante de utillaje externo. En la práctica, los proveedores que subcontratan el utillaje suelen añadir de dos a cuatro semanas al plazo de construcción del molde porque cada solicitud de cambio pasa por un intermediario. Cuando surge un problema de utillaje durante el muestreo, el taller interno puede mecanizar un inserto de acero el mismo día. El taller subcontratado envía un correo electrónico y espera.
¿Qué rango de tonelaje cubren? El tamaño de su pieza y el espesor de pared determinan la fuerza de cierre necesaria. Un proveedor cuya prensa más grande es de 500T no puede producir una carcasa automotriz grande que necesita 1200T. Por el contrario, un taller que solo dispone de prensas de 1000T+ desperdiciará energía y tiempo de ciclo en piezas pequeñas de precisión que corresponden a una máquina de 90T. Solicite el rango completo de tonelaje y el número de máquinas en cada nivel.
¿Pueden mostrarme muestras de trabajos similares? El desempeño anterior es el mejor predictor. Pida estudios de caso o piezas de muestra en una resina, nivel de complejidad y rango de tolerancia similares a los de su proyecto. Si un proveedor nunca ha producido una pieza cosmética de acabado superficial Clase A en policarbonato, esa curva de aprendizaje aparecerá en su factura.
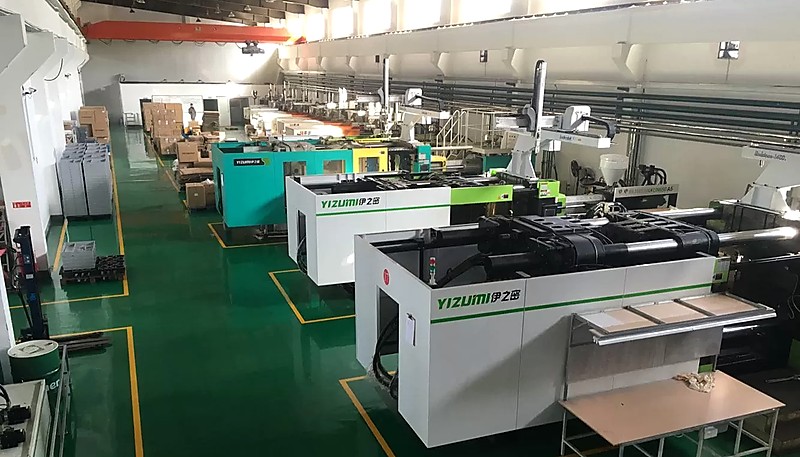
En nuestra fábrica de Shanghái operamos 47 máquinas de moldeo por inyección de 90T a 1850T, respaldadas por una instalación interna de fabricación de moldes capaz de producir más de 100 juegos de moldes al mes. Esto significa que las iteraciones de diseño ocurren en el taller, no en una cadena de correos electrónicos con un fabricante de utillaje externo.
¿Cómo evalúa el sistema de gestión de calidad de un proveedor?
Los problemas de calidad en el moldeo por inyección son caros. Un solo lote defectuoso puede desperdiciar miles de dólares en resina, tiempo de máquina y mano de obra de ensamblaje posterior. El sistema de gestión de calidad (QMS) del proveedor es su póliza de seguro contra esas pérdidas. Esto es lo que debe investigar.
¿Qué certificaciones ISO poseen? Como mínimo, busque ISO 9001. Si sus piezas se destinan a dispositivos médicos, ISO 13485 no es negociable. La gestión ambiental (ISO 14001) y la salud ocupacional (ISO 45001) indican que el proveedor se toma en serio la disciplina sistémica. Los certificados en la pared son positivos, pero pida ver el informe de auditoría más reciente y las acciones correctivas de la última auditoría de vigilancia. Una auditoría limpia es tranquilizadora; una lista de acciones correctivas abiertas que se hayan resuelto de manera transparente es, de hecho, más fiable.
¿Qué equipos y procedimientos de inspección utilizan? La capacidad de CMM (máquina de medición por coordenadas), los comparadores ópticos y los medidores de rugosidad superficial son estándar para trabajos de tolerancia estrecha. Pregunte por los procedimientos de inspección de primera pieza (FAI): ¿el proveedor sigue AS9102 o una norma equivalente? ¿Cómo documentan las inspecciones en proceso? ¿Puede obtener informes dimensionales con cada envío?
¿Cómo gestionan las piezas no conformes? La respuesta revela más que cualquier certificado. Un proveedor maduro cuenta con un proceso documentado de acciones correctivas y preventivas (CAPA). Realiza seguimiento de las tasas de defectos por causa (material, máquina, molde, operador) y análisis de causa raíz de problemas recurrentes. Si la respuesta es «simplemente repetimos las piezas», es una señal de alerta.

¿Qué debe preguntar sobre la selección y el abastecimiento de materiales?
Antes de comprometerse, debe preguntar por la experiencia en procesamiento de resinas, las prácticas de abastecimiento directo de materiales y la capacidad de emitir informes de ensayos de materiales. La elección de material determina el desempeño de la pieza, el diseño del molde, los parámetros de procesamiento, la tolerancia dimensional y el coste total del proyecto. Un proveedor que trate la selección de materiales como una consideración posterior causará problemas más adelante.
¿Cuántas resinas han procesado? La experiencia con una amplia gama de materiales (grados de ingeniería, compuestos cargados, resinas de alta temperatura y elastómeros) indica profundidad de proceso. Un proveedor que solo haya trabajado PP y ABS puede tener dificultades con nailon reforzado con vidrio o PEEK de grado médico. Solicite una lista de experiencia en materiales y compárela con los requisitos de su proyecto.
¿Obtienen la resina directamente o a través de intermediarios? El abastecimiento directo de distribuidores autorizados reduce el riesgo de material falsificado o degradado. También proporciona al proveedor un mejor control sobre la trazabilidad de los lotes. Los intermediarios no son inherentemente malos, pero usted debe conocer la cadena de custodia de la resina que entra en sus piezas.
¿Pueden proporcionar informes de ensayos de materiales (MTR)? Para las industrias reguladas, la trazabilidad de materiales es obligatoria. El proveedor debe poder proporcionar certificados de análisis (CoA) para cada lote de resina utilizado en su producción. Si no puede, es una carencia que saldrá a la luz durante sus propias auditorías o, peor aún, durante una investigación de fallo de producto.
¿Cómo evalúa la capacidad de producción y la escalabilidad?
Evalúe la capacidad de producción verificando el número de máquinas, la tasa de utilización y los sistemas de planificación antes de comprometerse. La capacidad no depende solo del número de máquinas, sino de la disciplina de planificación, la profundidad de la plantilla y la resiliencia de la cadena de suministro que determina si las piezas llegan a tiempo.
¿Cuál es su tasa de utilización actual? Un proveedor que opera al 95% de utilización casi no tiene espacio para su pedido sin desplazar el trabajo de otro cliente. Por el contrario, un proveedor al 50% de utilización puede tener dificultades financieras. El punto óptimo para un socio sano y receptivo suele ser 70-85%. Pregunte cómo gestionan los picos de demanda: ¿realizan turnos de horas extra o simplemente se alargan los plazos de entrega?
¿Cómo gestionan la planificación de producción? Un proveedor maduro utiliza sistemas ERP o MES para seguir órdenes de trabajo, asignaciones de máquinas y disponibilidad de materiales en tiempo real. Si la planificación se hace en una pizarra o una hoja de cálculo, experimentará retrasos frecuentes en las entregas. Solicite un plan de producción de muestra para un proyecto de tamaño similar al suyo.
¿Qué ocurre cuando se avería una máquina? Las averías de máquinas son inevitables. Lo importante es la rapidez con que el proveedor puede recuperarse. ¿Tiene capacidad redundante de prensas? ¿Mantiene un inventario de repuestos para componentes críticos? Un proveedor con 47 prensas tiene más capacidad de reserva que uno con tres máquinas. Solicite su programa de mantenimiento de equipos y métricas medias de tiempo de inactividad no planificado.
Nuestro equipo incluye más de 120 trabajadores de producción y más de 30 gerentes de proyectos angloparlantes que coordinan la planificación, la compra de materiales y las inspecciones de calidad. Esta profundidad significa que su proyecto no se detiene porque una persona esté de baja por enfermedad.

¿Cuándo debe hablar de precios, pagos y condiciones comerciales?
Las conversaciones comerciales deben comenzar pronto, pero no dominar la primera reunión. Debe comprender la estructura de costes antes de comprometerse, pero empezar por el precio indica que le importan más las piezas baratas que las piezas de calidad. Así es como debe programar estas conversaciones.
¿Cómo se estructura el coste del utillaje? El utillaje del molde suele ser la mayor inversión inicial. Solicite un desglose: tipo de acero (P20, H13, S136), número de cavidades, vida útil esperada de la herramienta (disparos hasta mantenimiento) y condiciones de garantía. Un proveedor que cotiza un precio fijo sin preguntar por su volumen anual previsto está inflando el presupuesto o recortando en algún aspecto. El proveedor adecuado propondrá una solución de utillaje que corresponda a su proyección de volumen, no solo el molde más barato.
¿Qué incluye el precio por pieza? El precio unitario debe cubrir resina, tiempo de máquina, mano de obra, embalaje e inspección de calidad. Aclare si las operaciones secundarias (ensamblaje, impresión y recubrimiento) están incluidas o se cotizan por separado. Pregunte también por la amortización del utillaje: algunos proveedores incorporan el coste del molde al precio por pieza a lo largo de un volumen definido, lo que mejora su flujo de caja pero le compromete a una cantidad mínima de pedido.
¿Cuáles son sus condiciones de pago? Las condiciones estándar en la fabricación con sede en China son un depósito del 30-50% y el saldo al envío o después de la inspección. Para relaciones establecidas, son comunes las condiciones net-30 o net-60. Si un proveedor exige el 100% del pago anticipado antes de comenzar el trabajo, es un riesgo significativo. Utilice el marco de la guía de abastecimiento para comparar las condiciones comerciales con las normas del sector.
¿Cómo protege su propiedad intelectual al trabajar con un proveedor?
Si el diseño de su pieza es propietario, la protección de la propiedad intelectual no es opcional. El marco jurídico de la propiedad intelectual en China ha mejorado significativamente, pero su aplicación sigue dependiendo en gran medida de salvaguardas contractuales y controles prácticos. Esto es lo que debe exigir.
¿Firmarán un acuerdo de confidencialidad (NDA)? Un proveedor de buena reputación firmará un NDA mutuo sin dudarlo. Si se resiste, eso le dice algo. Asegúrese de que el NDA especifique indemnizaciones por incumplimiento, la duración de las obligaciones de confidencialidad (normalmente de tres a cinco años tras finalizar la relación) y qué jurisdicción rige las controversias.
¿Qué prácticas de seguridad de datos siguen? Pregunte cómo se almacenan los archivos de diseño, quién tiene acceso y si el proveedor utiliza servicios en la nube de terceros. Un proveedor que almacena archivos CAD en una unidad compartida sin controles de acceso representa un riesgo de fuga de datos. Busque transferencia de archivos cifrada, acceso basado en roles y registros de auditoría de las descargas de archivos.
¿Fabrican para competidores de mi sector? Es una pregunta incómoda pero necesaria. Si el proveedor fabrica piezas idénticas para su competidor directo utilizando el mismo taller de moldes, aumenta el riesgo de filtración de información inadvertida (o deliberada). Algunos proveedores lo gestionan con barreras de información entre equipos de proyecto, pero debe verificar que esos controles existan.
"Un proveedor con certificación ISO 9001 garantiza cero defectos en producción."True
Falso. ISO 9001 certifica que existe y se sigue un sistema de gestión de calidad, no que los defectos sean imposibles. Significa que el proveedor cuenta con procedimientos documentados para identificar, corregir y prevenir problemas de calidad.
"El presupuesto de utillaje más barato siempre ofrece el mejor valor para su proyecto."False
Falso. Un molde construido con acero de menor calidad y menos cavidades costará menos inicialmente, pero puede fallar prematuramente o requerir retrabajos costosos. El coste del utillaje debe evaluarse frente a la vida útil prevista, los intervalos de mantenimiento y el volumen anual.
Más allá de estos conceptos erróneos comunes, hay factores adicionales que los compradores experimentados siempre verifican. Por ejemplo, preguntar si el proveedor proporciona un registro de mantenimiento de herramientas y un plan de mantenimiento programado puede revelar lo bien que protege su inversión a largo plazo en el molde. Un proveedor que programa de forma proactiva el mantenimiento del molde después de cada 50,000 disparos demuestra un nivel de madurez operativa que los talleres reactivos simplemente no igualan. De igual modo, solicitar un protocolo de comunicación —incluidas actualizaciones semanales de estado durante la construcción del utillaje e informes diarios durante la producción— establece expectativas claras que evitan las lagunas de información que provocan sorpresas costosas en el momento de la entrega.
"Los plazos de entrega del moldeo por inyección suelen oscilar entre 4 y 12 semanas para utillaje nuevo."True
Verdadero. Las herramientas sencillas de una cavidad pueden estar listas en 4-6 semanas. Los moldes multicavidad complejos con acciones laterales pueden tardar 8-12 semanas. El muestreo T1 ocurre dentro de este plazo, pero la aprobación para producción añade 1-3 semanas.
"Solo necesita evaluar a un proveedor una vez antes de firmar un contrato a largo plazo."False
Falso. La evaluación del proveedor debe ser continua. Programe auditorías periódicas y haga seguimiento de las tendencias de entregas a tiempo y tasas de defectos. Las capacidades de un proveedor pueden variar con el tiempo debido a la rotación de personal o al envejecimiento de los equipos.
Preguntas frecuentes sobre el lanzamiento de proyectos con proveedores
¿Cuál es la pregunta más importante para hacer a un proveedor de moldeo por inyección?
Solicite copias de sus certificados ISO y verifique el número del certificado en el sitio web oficial del organismo emisor, como las bases de datos IAAR o UKAS. Pida el informe de auditoría de vigilancia más reciente, una revisión DFM por escrito y cualquier registro de acciones correctivas del ciclo de auditoría anterior. Los proveedores legítimos no tendrán problema en proporcionar estos documentos con prontitud. Confirme también si el alcance del certificado cubre los procesos de fabricación específicos relevantes para su proyecto, no solo la gestión administrativa general. Un certificado que cubre únicamente operaciones de oficina mientras sus piezas se fabrican en un taller separado es una carencia que vale la pena investigar antes de comprometerse.
¿Cómo verifico que las certificaciones ISO de un proveedor son legítimas?
El tonelaje depende del área proyectada de la pieza, incluido el sistema de canales, el número de cavidades y las características de flujo de la resina elegida. Como guía aproximada de ingeniería, las carcasas electrónicas pequeñas suelen necesitar 50-150T de fuerza de cierre, las piezas interiores automotrices medianas necesitan 300-800T y los componentes estructurales grandes, como palés o contenedores, pueden requerir 1000T o más. Su proveedor debe calcular la fuerza de cierre necesaria a partir de su modelo CAD 3D durante el proceso de cotización y proponer una prensa específica para su proyecto basándose en ese análisis.
¿Qué tonelaje necesito para mi pieza moldeada por inyección?
Sí, se recomienda encarecidamente una visita a la fábrica si el valor del proyecto justifica el coste del viaje. Un recorrido por el área de producción revela información que las certificaciones y las fotografías de marketing no pueden transmitir: la limpieza y organización del taller, el estado y la antigüedad de la maquinaria, cómo se almacenan las materias primas y los productos terminados, la organización de la plantilla y el nivel general de disciplina operativa. Para asociaciones iniciales o inversiones de alto valor en utillaje, una auditoría in situ proporciona la observación directa necesaria para tomar una decisión de abastecimiento con confianza. Muchos compradores experimentados combinan la visita a la fábrica con una reunión presencial de inicio de proyecto para alinear expectativas.
¿Debo visitar la fábrica del proveedor antes de hacer un pedido?
La estructura de pago más común para el utillaje de moldeo por inyección es un enfoque de tres etapas: depósito del 30-50% al confirmar el pedido, 30-40% en el muestreo T1 cuando se producen los primeros disparos de prueba y el saldo restante tras la aceptación final del utillaje después de la validación dimensional. Para pedidos de producción continuos, las condiciones estándar suelen ser net-30 después del envío para cuentas establecidas con historial de pagos puntuales. Las relaciones nuevas suelen comenzar con una carta de crédito o pago anticipado hasta que se establece confianza mutua mediante varios ciclos de entrega exitosos.
¿Qué estructura de pago es estándar para el utillaje de moldeo por inyección?
La cualificación completa de un proveedor para un nuevo socio de moldeo por inyección suele requerir de 8 a 16 semanas desde el contacto inicial hasta el estado de producción aprobado. Este plazo se divide en varias fases: la comunicación inicial y la cotización tardan 1-2 semanas, la revisión del diseño del utillaje añade otras 1-2 semanas, la construcción del molde requiere 4-8 semanas según la complejidad, el muestreo T1 y la validación dimensional toman 1-2 semanas, y la cualificación final del proceso, incluidos los estudios CPK, añade 1-2 semanas. Los plazos acelerados son posibles para herramientas más sencillas, pero suelen tener un coste adicional y requieren un claro compromiso de programación prioritaria por parte del proveedor.
¿Cuánto se tarda en cualificar a un nuevo proveedor de moldeo por inyección?
Muchos proveedores de moldeo por inyección ofrecen servicios de prototipado y producción bajo un mismo techo, pero los enfoques de utillaje y el rigor de proceso necesarios para cada fase son fundamentalmente distintos. El prototipado suele usar moldes de aluminio o acero blando con canales de refrigeración simplificados y expulsión manual, priorizando velocidad y bajo coste sobre la longevidad de la herramienta. La producción completa requiere moldes de acero endurecido construidos con grados P20, H13 o S136, con gestión térmica optimizada, diseño de compuertas de precisión y validación de proceso documentada, incluidos estudios de capacidad CPK. Pregunte si el proveedor cuenta con equipos de ingeniería y asignaciones de prensas dedicados a cada fase, o si los trabajos de prototipado compiten directamente con los pedidos de producción por prioridad de programación y tiempo de máquina.
¿Puede un solo proveedor gestionar tanto el prototipado como la producción?
Muchos proveedores de moldeo por inyección ofrecen servicios de prototipado y producción, pero las capacidades y los enfoques de utillaje de cada fase son fundamentalmente distintos. El prototipado usa moldes de aluminio o acero blando con refrigeración simplificada, priorizando la velocidad sobre la longevidad. La producción requiere moldes de acero endurecido de grados P20, H13 o S136, con gestión térmica optimizada y validación de proceso documentada. Pregunte si el proveedor cuenta con equipos de ingeniería dedicados para cada fase, o si los trabajos de prototipado compiten por el mismo tiempo de prensa y prioridad de programación que los pedidos de producción completa.
¿Está listo para lanzar su proyecto de moldeo por inyección?
Elegir al proveedor adecuado de moldeo por inyección es una decisión que afecta la calidad de su producto, sus plazos y el coste total durante años. Las preguntas de esta guía le dan un marco estructurado para evaluar socios potenciales, desde la capacidad de utillaje y los sistemas de calidad hasta la experiencia en materiales y la protección de la propiedad intelectual. En ZetarMold acogemos estas preguntas porque hemos construido nuestra operación para responderlas con confianza. Con más de 20 años de experiencia, 47 máquinas de 90T a 1850T, fabricación interna de moldes y un equipo de más de 30 gerentes de proyectos angloparlantes, contamos con la infraestructura y transparencia que esperan los compradores serios. Solicite un presupuesto gratuito y permítanos mostrarle cómo debe funcionar una asociación con un proveedor cualificado.