Kalıp projeniz için yanlış enjeksiyon kalıplama tedarikçisini seçmek, aylar süren gecikmelere ve yeniden işleme için on binlerce dolarlık maliyete yol açabilir. Alıcıların belirsiz RFQ’lar, atlanan kalıp akış analizleri ve göz ardı edilen bakım programları gibi aynı tuzaklara düştüğünü yirmi yıldır gördükten sonra, en yaygın kalıp riski hatalarını sade bir dille açıklamaya karar verdik. Bu makale, enjeksiyon kalıplama projelerinde üretim gecikmelerine ve yeniden işlemeye neden olan yedi belirli riski ele alıyor, bunların neden ortaya çıktığını açıklıyor ve her birinden kaçınmanız için uygulanabilir adımlar sunuyor. İster ilk kalıbınızı tedarik ediyor ister 50+ kalıptan oluşan bir portföyü yönetiyor olun, bunlar sorunsuz lansmanları maliyetli krizlerden ayıran derslerdir.
- Kalıp akış analizini atlamak T1 başarısızlığı riskinizi ikiye katlar
- Tedarikçi kalıp denetimleri, RFQ yanıtlarının gizlediği eksikleri ortaya çıkarır
- Belirsiz parça şartnameleri kalıbın yeniden işlenmesinin bir numaralı nedenidir
- Gizli kalıp maliyetleri genellikle teklif edilen kalıp fiyatını 30-50% aşar
- Yapılandırılmış bir risk kontrol listesi, yaygın tedarikçi hatalarının çoğunu önler
Alıcıların Yaptığı En Tehlikeli Kalıp Riski Hataları Nelerdir?
En tehlikeli kalıp riski hatası, kalıbınızı bir mühendislik ortaklığı yerine standart bir ürün alımı olarak görmektir. Yalnızca fiyata dayalı değerlendirmeler sürekli olarak en kötü sonuçlara yol açar. Tedarikçileri yalnızca fiyata göre değerlendirdiğinizde, tüm proje takviminizi en ucuz atölyenin deneyimli bir atölyeyle aynı kaliteyi sunabileceği umuduna bağlamış olursunuz.
Daha geniş bir bakış için eksiksiz enjeksiyon kalıplama kılavuzumuz prosesin temellerini, malzeme davranışını ve üretim kararlarını kapsar.
Deneyimlerimize göre başlıca kalıp riski hataları üç kategoriye ayrılır: iletişim hataları (belirsiz şartnameler, eksik GD&T verileri), durum tespiti kestirmeleri (fabrika denetimlerini atlamak, kalıp akış analizini göz ardı etmek) ve yaşam döngüsündeki kör noktalar (bakım planının ve kalıp mülkiyeti şartlarının bulunmaması). Her kategori diğerlerinin etkisini artırır—denetlenmemiş bir tedarikçiye bakım maddesi olmadan gönderilen belirsiz bir RFQ, bütçe aşımlarının reçetesidir.
Mali etkisi önemlidir. Sektör verileri, kalıbın yeniden işlenmesinin proje takvimlerine ortalama 4 ila 8 hafta eklediğini ve toplam kalıp maliyetini yüzde 25 ila 40 artırabildiğini gösteriyor. 25,000 USD teklif edilen orta karmaşıklıktaki bir kalıp için bu, plansız 6,250 ila 10,000 USD harcama ve buna ek olarak pazara geç girmenin fırsat maliyeti anlamına gelir. Kapama ünitelerinden etiketli kontrol sistemlerine kadar bir enjeksiyon kalıplama1 makinesinin temel bileşenlerini anlamak, alıcıların bir tedarikçinin doğru ekipmana sahip olup olmadığını değerlendirmesine yardımcı olur. NIST2 üretim standartları, bu maliyetleri sistematik olarak değerlendirmek için çerçeveler sunar.

Belirsiz Kalıp Tasarım Şartnamesi Neden Maliyetli Yeniden İşlemeye Yol Açar?
Belirsiz veya eksik parça şartnameleri, kalıbın yeniden işlenmesine yol açan en büyük etkendir. Bir alıcı GD&T belirtimleri, yüzey kalitesi gereklilikleri veya kalite açısından kritik ölçüler olmadan 2D çizim gönderdiğinde, kalıp tasarımcısı varsayımlarda bulunmak zorunda kalır. Bu varsayımlar alıcının gerçek beklentileriyle nadiren örtüşür.
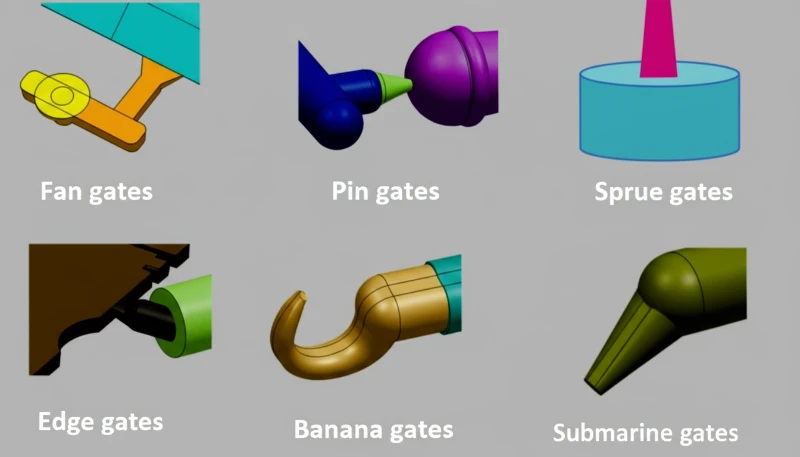
En sık gördüğümüz şartname eksikleri şunlardır: kalıp çıkış açısı gerekliliklerinin bulunmaması (itme sırasında hasara yol açar), yolluk girişi konumlarının tanımlanmaması (ISO3 test standartlarına göre) (görünür alanlarda birleşme çizgilerine neden olur), çekme değişkenliğini hesaba katmayan tolerans yığılmaları ve atıfta bulunulan ancak nicel olarak belirtilmeyen yüzey kalitesi standartları. Bu eksiklerin her biri, tamamlanması 2–4 hafta süren ve düzeltilmesi birkaç bin dolara mal olan kalıp değişiklikleri gerektirebilir.
Çözüm basittir ancak disiplin gerektirir: açıklamalı kritik ölçülere sahip eksiksiz bir 3D model sunun, yüzey kalitenizi SPI A-2 veya VDI 24 gibi ölçülebilir standartlarla belirtin, yolluk girişi türü tercihlerini tanımlayın ve bir tolerans yığılma analizi ekleyin. RFQ’dan önce şartname kalitesine fazladan bir hafta ayırmanın, T1’den sonra 4 ila 8 haftalık yeniden işlemeyi önleyebildiğini gördük. Fabrikamızda her kalıp tasarımı, herhangi bir çelik kesilmeden önce ISO20491 kalıp terminolojisi standartları izlenerek şartname eksiksizlik kontrolünden geçer.
Ayda 100+ kalıp seti üreten şirket içi kalıp üretim tesisimiz ve her tasarımı inceleyen 8 kıdemli mühendisimiz sayesinde, şartname eksikleri T1 numune üretiminde sorun ortaya çıktıktan sonra değil, çelik kesilmeden önce yakalanır.
Yetersiz Tedarikçi Durum Tespiti Kalıp Yetkinliği Eksiklerini Nasıl Gizleyebilir?
Yetersiz tedarikçi durum tespiti, gizli kalıp yetkinliği eksiklerinin temel nedenidir. Çoğu alıcı tedarikçileri e-posta ve görüntülü görüşmeler yoluyla değerlendirir, fabrikaya hiç adım atmaz. Bir tedarikçinin kalıp yetkinliği, pazarlama materyallerine veya RFQ yanıtlarına doğru biçimde yansımaz. Gerçekte hangi makineleri çalıştırdıklarını, hangi toleransları sürekli olarak koruduklarını ve kalıp bakımını nasıl yönettiklerini doğrulamanız gerekir.
Başlıca durum tespiti kontrolleri şunlardır: makine tonaj aralığının parça gerekliliklerinize uyduğunu doğrulamak (yalnızca küçük presleri olan bir tedarikçi büyük muhafazaları kalıplayamaz), kadrolarında yalnızca satış görevlileri değil enjeksiyon kalıbı tasarım mühendisleri bulunduğunu teyit etmek, kalıp akış analizi yazılımlarını ve proseslerini kontrol etmek ve kalıp garantisi ile mülkiyet şartlarını incelemek. Size kalıp bakım kayıtlarını veya T1 numune raporlarını gösteremeyen bir fabrika bir şey saklıyor demektir.
5 yıllık deneyime sahip bir tedarikçiyle 20+ yıllık deneyime sahip bir tedarikçi arasındaki fark yalnızca zaman değildir—neyin ters gittiğine ilişkin birikmiş bilgidir. Deneyimli tedarikçiler arıza türlerini görmüştür ve önleyici tedbirleri proseslerine dahil eder. Sorunları ilk parça muayenesi sırasında değil, kalıp tasarım incelemesi sırasında yakalarlar. Çökme izleri, kabarcıklar ve çapak gibi yaygın kusurlar, deneyimli bir gözün üretim firesine dönüşmeden önce yakaladığı temel kalıp sorunlarının belirtileridir.

Yetersiz Kalıp Bakımı Ne Zaman Üretim Gecikmelerine Neden Olur?
Kalıp bakımı, bütçenin sessiz katilidir. Enjeksiyon kalıplama üretimindeki 20+ yıllık deneyimimizde, sayısız alıcının bakımı tamamen ihmal ederken kalıp maliyetine ve parça fiyatına odaklandığını gördük. T1’de kusursuz parçalar üreten bir kalıp, kalıp gözü yüzeylerinin bakımı yapılmaz, havalandırmalar temizlenmez ve hareketli bileşenler yağlanmazsa 50,000 baskı içinde hatalı parçalar üretmeye başlayabilir.
Bakımla ilgili en yaygın sorunlar şunlardır: aşınmış itici pimlerin parçanın sıkışmasına ve çevrim süresinin artmasına neden olması, aşınmış yolluk girişi alanlarının dolum düzenlerini değiştirmesi ve ölçüsel kaymalara yol açması, hasarlı kalıp gözü yüzeylerinin görünür yüzeylerde kozmetik kusurlar oluşturması ve sıkışmış kaldırıcıların veya kızakların kalıptan düzgün çıkarmayı engellemesi. Bu sorunların her biri küçük başlar ancak ele alınmazsa her üretim çalışmasıyla büyür.
Sağlam bir kalıp bakım anlaşması şunları belirtmelidir: önleyici bakım aralıkları (genellikle her 50,000 ila 100,000 baskıda bir), yedek parça stok gereklilikleri, belgelenmiş bakım prosedürleri ve açık maliyet sorumluluğu. Sözleşmede bakım şartlarını belgelemeye direnen tedarikçiler, yatırımınıza nasıl davrandıkları hakkında size önemli bir şey söylüyordur. Kalıp yaşam döngüsü yönetimine ilişkin araştırmalar, resmileştirilmiş bakım anlaşmalarının plansız duruş süresini yüzde 60’a kadar azalttığını doğruluyor.
"Bir kalıp bakım anlaşması, önleyici bakım aralıklarını ve yedek parça gerekliliklerini belirtmelidir."True
Doğru. Belgelenmiş prosedürler ve üzerinde anlaşılmış maliyet sorumluluğuyla birlikte her 50,000 ila 100,000 baskıda bir yapılan önleyici bakım, kalıp yatırımınızı korumaya yönelik sektör standardıdır.
"T1 numuneleri muayeneden geçerse kalıp, tüm üretim ömrü boyunca güvenilir biçimde çalışır."False
Yanlış. T1 başarısı yalnızca kalıbın ilk durumunu doğrular. Düzenli bakım olmadan ısıl çevrim, aşınma ve kirlenmeden kaynaklanan yıpranma, on binlerce baskı içinde parça kalitesini düşürür.
Kalıp Riski Faktörlerini Gözden Kaçırmak Hangi Gizli Maliyetlere Yol Açar?
Teklif edilen kalıp fiyatı nadiren toplam kalıp maliyetidir. Tedarikçi seçimi sırasında risk faktörlerini gözden kaçıran alıcılar, kalıp bütçelerini ikiye katlayabilecek gizli maliyetlerle sık sık karşılaşır. Satın alma siparişi imzalamadan önce bu maliyetleri anlamak, doğru proje planlaması açısından kritik öneme sahiptir.
Gizli maliyet kategorileri şunları içerir: şartnamelerin belirsiz olması nedeniyle gereken mühendislik değişiklik siparişleri (ECOs), takvim zaten sıkışıkken yeniden işleme numunelerinin hızlandırılmış sevkiyatı, kalıp değiştirilirken yaşanan üretim duruşu, kalıp değişikliklerinden sonra yeterlilik testlerinin yeniden yapılması ve bir kusurun kalıp sorunu mu yoksa proses sorunu mu olduğuna ilişkin garanti anlaşmazlıkları. Bu maliyetlerin her biri, başlangıçta doğru planlama yapılarak önlenebilir.
İlk kez çalışılan bir tedarikçi için pratik yaklaşım, teklif edilen kalıp fiyatının yüzde 15 ila 25 üzerinde bütçe ayırmaktır. Bu beklenmedik gider payı, şartname açıklamalarını, T1’den sonraki küçük kalıp düzeltmelerini ve tanıdık olmayan bir tedarik zinciri ortağını yönetmenin idari yükünü karşılar. Bu uygulamayı izleyen deneyimli alıcılar, bütçede önemli ölçüde daha az sürpriz yaşadıklarını bildiriyor.
Malzeme-Kalıp Uyumsuzlukları Riskinizi Nasıl Artırır?
Malzeme seçimi ile kalıp tasarımı birbirinden ayrılamaz. Bir malzemeyi kalıpla etkileşimini dikkate almadan seçmek bir dizi sorun yaratır: aşındırıcı cam elyaf dolgulu reçineler kalıp gözü yüzeylerini hızla aşındırır, yüksek sıcaklıklı mühendislik plastikleri özel sıcak yolluk sistemleri gerektirir ve yoğun gaz salımı yapan malzemeler birçok kalıp üreticisinin gözden kaçırdığı havalandırma tasarımları ister. Yayımlanmış malzeme seçim kılavuzları, alıcıların tasarım aşamasının başlarında malzemeleri kalıp gereklilikleriyle eşleştirmesine yardımcı olur ve kalıplama prosesindeki kaldırıcı mekanizmaları ile itici stroku gerekliliklerine yönelik şartnameleri de kapsar.

Ders açıktır: hedef malzemenizi ve tüm alternatif malzemeleri RFQ aşamasında daima belirtin. İyi bir enjeksiyon kalıplama tedarikçisi, bu bilgileri kalıbın ömrü boyunca kullanabileceğiniz tüm malzeme çeşitlerine uygun çelik kalitelerini, yüzey işlemlerini ve soğutma kanalı tasarımlarını seçmek için kullanır. 400+ plastik malzemeye ilişkin deneyimiyle mühendislik ekibimiz, malzeme-kalıp çatışmalarını kalıbın yeniden işlenmesini gerektiren ve üretim programlarını geciktiren maliyetli hatalara dönüşmeden önce düzenli olarak işaretler.
Tasarım ekibimiz, ilk çelik kesilmeden önce malzeme akışını simüle etmek ve olası kalıp çatışmalarını belirlemek için 400+ plastik malzemeye ilişkin deneyiminden yararlanarak SOLIDWORKS ve MOLDFLOW kullanır.
T1 Numune Başarısı Neden Kritik Bir Tedarikçi Değerlendirme Ölçütüdür?
T1 başarı oranı, tedarikçinin kalıp yetkinliğini en iyi ortaya koyan ölçüttür. İlk üretim numune çalışmasında ölçülerin yüzde kaçının tolerans dahilinde kaldığını ölçer ve kalıpları düzenli olarak birden fazla değişiklik turu gerektiren bir tedarikçi, önemli ölçüde daha düşük bir teklifle size para kazandırmıyordur. Ek işleme, yeniden numune ücretleri ve uzayan proje takvimleri dahil olmak üzere gizli yeniden işleme maliyetleri, mevcut en ucuz kalıp üreticisini seçerek elde edilebilecek olası başlangıç tasarruflarını fazlasıyla aşar. Deneyimli alıcıların yeni bir tedarikçi ilişkisine girmeden önce her zaman geçmiş T1 verilerini değerlendirmesinin nedeni tam olarak budur.
Potansiyel tedarikçilerden T1 başarı oranı verilerini isteyin ve önceki projelere ait gerçek numune raporlarını inceleyin. Bu önemli ölçütü izleyen ve yayımlayan tedarikçiler, proses disiplinini ve mühendislik titizliğini ortaya koyar. Basit parçalar için yüzde 85’in ve karmaşık çok gözlü kalıplar için yüzde 70’in üzerinde T1 geçme oranları arayın. T1 numunelerinin kapsamlı görsel muayenesinde, temel kalıp sorunlarını gösteren çapak, yanık izleri ve çökme izleri gibi yaygın kusurlar kontrol edilmelidir. Bu verileri sunamayan tedarikçiler ya bunları ölçmüyor ya da sizin bilmenizi istemiyordur.
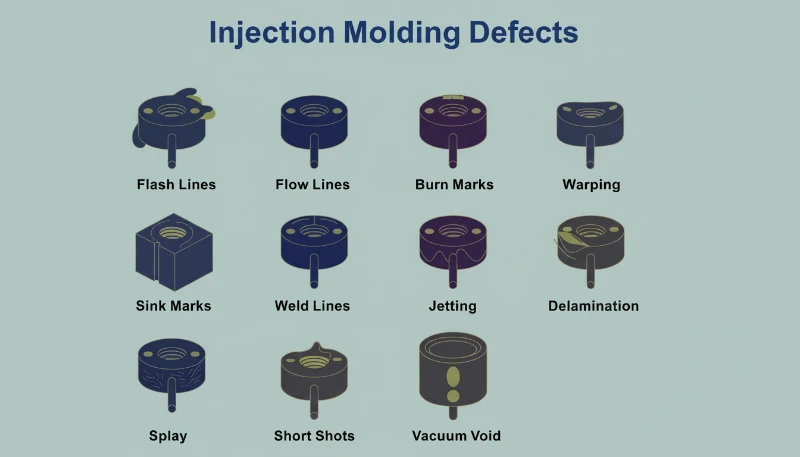
Şanghay fabrikamızda ürettiğimiz her kalıp için ayrıntılı T1 numune kayıtları tutarız. Bu veriler tasarım inceleme prosesimize geri beslenerek 8 kıdemli mühendisimizin örüntüleri belirlemesine ve ilk deneme başarı oranlarını sürekli iyileştirmesine yardımcı olur. T1 numunelerinin görsel muayenesinde, temel kalıp sorunlarını gösteren çapak izleri, yanık izleri ve çökme kusurları dahil olmak üzere yaygın kusurlar kontrol edilir. Sonuç, müşterilerimiz için daha az değişiklik turu, üretime daha hızlı geçiş ve daha düşük toplam kalıp maliyetidir. Her T1 raporu ölçüsel ölçümleri, yüzey kalitesi değerlendirmelerini ve proses parametresi doğrulamasını belgeler.
Şanghay fabrikamızda ürettiğimiz her kalıp için ayrıntılı T1 numune kayıtları tutarız. Bu veriler tasarım inceleme prosesimize geri beslenerek 8 kıdemli mühendisimizin örüntüleri belirlemesine ve ilk deneme başarı oranlarını sürekli iyileştirmesine yardımcı olur. Sonuç, müşterilerimiz için daha az değişiklik turu, üretime daha hızlı geçiş ve daha düşük toplam kalıp maliyetidir. Her T1 raporu, seri üretime yönelik herhangi bir taahhütte bulunulmadan önce kalıbın üretime hazır olmasını sağlamak için ölçüsel ölçümleri, yüzey kalitesi değerlendirmelerini ve proses parametresi doğrulamasını belgeler.
Kalıp Riski Azaltma Kontrol Listesini Nasıl Oluşturabilirsiniz?
Yapılandırılmış bir kontrol listesi, kalıp riski hatalarına karşı en iyi savunmanızdır. Her olası sorunu yakalamak için hafızaya veya deneyime güvenmek yerine bir kontrol listesi, tüm tedarikçi ilişkilerinde tutarlı değerlendirme yapılmasını sağlar. Burada kendi gerekliliklerinize uyarlayabileceğiniz pratik bir çerçeve bulabilirsiniz.
Kalıp riski kontrol listeniz beş alanı kapsamalıdır. Birincisi, şartnamenin eksiksizliği: tüm kritik ölçüler, toleranslar, yüzey kaliteleri ve malzeme gereklilikleri belgelenmiş mi? İkincisi, tedarikçi yetkinliğinin doğrulanması: tedarikçi doğru makinelere, benzer parçalara ilişkin deneyime ve doğrulanabilir kalite sistemlerine sahip mi? Üçüncüsü, kalıp tasarım incelemesi: tedarikçi bir kalıp akış analizi sundu mu ve siz yolluk girişi konumlarını, soğutma düzenini ve itme stratejisini incelediniz mi? Dördüncüsü, ticari şartlar: kalıp mülkiyeti, bakım sorumlulukları, garanti şartları ve değişiklik maliyetinin tahsisi açıkça tanımlanmış mı? Beşincisi, proses doğrulaması: T1 numune ölçütleri, FAI gereklilikleri ve üretim yeterlilik adımları nelerdir?
Hiçbir kontrol listesi kusursuz değildir ancak bir kontrol listesine sahip olmak, tedarikçinizle yürüttüğünüz görüşmeyi tepkisel sorun çözmeden proaktif risk yönetimine dönüştürür. Tedarikçiler bilinçli sorular soran alıcılara saygı duyar—bu, kaliteye değer verdiğinizi ve prosesi anladığınızı gösterir; böylece çoğu zaman daha iyi hizmet ve daha az kestirme yol elde edilir.
"Kalıp riski kontrol listesi, T1 numune üretiminden sonra değil, kalıp satın alma siparişi imzalanmadan önce tamamlanmalıdır."True
Doğru. Kontrol listesi, herhangi bir çelik kesilmeden veya para el değiştirmeden önce şartnamelerin, yetkinliklerin ve ticari şartların uyumlu olmasını sağlayarak sorunları önler.
"Daha az deneyimli bir tedarikçiden alınan daha düşük kalıp teklifi her zaman daha düşük toplam kalıp maliyeti sağlar."False
Yanlış. Daha düşük başlangıç teklifleri genellikle kalıp akış analizi, uygun çelik kaliteleri ve bakım şartları gibi kritik kalemleri içermez. Yeniden işleme, gecikmeler ve kalite sorunları dahil toplam maliyet genellikle tasarrufu aşar.
Enjeksiyon Kalıplamada Kalıp Riskleri Hakkında Başka Neleri Bilmelisiniz?
Kalıp riski yönetimi tek seferlik bir kontrol listesi değil, devam eden bir prosestir. Burada alıcıların kalıp projeleri için enjeksiyon kalıplama tedarikçilerini değerlendirirken sorduğu en yaygın soruların yanıtlarını bulabilirsiniz.
Sıkça Sorulan Sorular
Yeni bir enjeksiyon kalıplama tedarikçisiyle çalışırken en büyük kalıp riski nedir?
En büyük risk, parça gerekliliklerinin alıcı ile tedarikçi arasında eksik iletilmesidir. Şartnameler belirsiz olduğunda—GD&T verileri eksik, yüzey kaliteleri tanımsız veya alternatif malzemeler belirtilmemişse—kalıp tasarımcısı alıcının beklentileriyle nadiren örtüşen varsayımlarda bulunur ve bu da T1 numune üretiminden sonra maliyetli yeniden işlemeye yol açar. Bu tek sorun, karşılaştığımız diğer tüm kalıp riski faktörlerinden daha fazla proje gecikmesine ve bütçe aşımına neden olur. Bu sorunları önlemek için kalıp tasarımı başlamadan önce her zaman açıklamalı kritik ölçülere ve ölçülebilir yüzey kalitesi standartlarına sahip eksiksiz 3D modeller sunun.
Kalıbın yeniden işlenmesinden doğabilecek ek giderler için ne kadar bütçe ayırmalıyım?
İlk kez çalışılan bir tedarikçi için beklenmedik gider fonu olarak teklif edilen kalıp fiyatının yüzde 15 ila 25 üzerinde bütçe ayırın. Bu fon, şartname açıklamalarını, T1 numune üretiminden sonraki küçük değişiklikleri ve yeni bir tedarik zinciri ortağını yönetmenin idari yükünü karşılar. Bu uygulamayı izleyen deneyimli alıcılar sürekli olarak daha az bütçe aşımı ve daha sorunsuz proje yürütme süreci bildirir. Başarı geçmişi kanıtlanmış yerleşik tedarikçi ilişkilerinde, üretim yeterliliği ve ilk parça muayenesi sırasında ortaya çıkan beklenmedik ayarlamaları karşılamak için yüzde 10’luk bir beklenmedik gider payı genellikle yeterlidir.
Bir tedarikçi kalıp denetimi sırasında nelere bakmalıyım?
Bir tedarikçi kalıp denetimi sırasında, makine tonaj aralığının parça gerekliliklerinize uyduğunu doğrulayın, yalnızca satış personeline güvenmek yerine özel kalıp tasarım mühendisleri çalıştırdıklarını teyit edin, kalıp akış analizi proseslerini ve yazılım yetkinliklerini inceleyin, önceki projelere ait örnek T1 raporları ile FAI belgelerini gözden geçirin ve kalıp bakım tesisleri ile yedek parça stoklarını dikkatle denetleyin. Fiziksel fabrika denetimi, e-posta yazışmalarının ve görüntülü görüşmelerin kesinlikle ortaya çıkaramayacağı yetkinlikleri ve sınırlamaları açığa çıkarır; bu nedenle risk yönetimi için vazgeçilmezdir.
Üretim kalıplarının bakımı ne sıklıkta yapılmalıdır?
Üretim kalıplarına, kalıplanan malzemeye ve genel parça karmaşıklığına bağlı olarak her 50,000 ila 100,000 baskıda bir önleyici bakım yapılmalıdır. PA66-GF30 gibi cam elyaf dolgulu veya aşındırıcı malzemeler, kritik yüzeylerde kalıp gözünün daha hızlı aşınması nedeniyle daha sık bakım aralıkları gerektirir. Kalıp bakım anlaşmanız bakım aralıklarını, belgelenmiş prosedürleri, gerekli yedek parça stokunu ve maliyet sorumluluğunun dağılımını açıkça belirtmelidir. Bu sözleşme şartları kalıp yatırımınızı korur ve kalıbın tüm üretim yaşam döngüsü boyunca tutarlı parça kalitesi sağlar.
Enjeksiyon kalıpları için iyi bir T1 numune başarı oranı nedir?
Güçlü bir tedarikçi, basit parçalar için yüzde 85’in ve karmaşık çok gözlü kalıplar için yüzde 70’in üzerinde T1 geçme oranlarına ulaşır. Potansiyel tedarikçilerden her zaman geçmiş T1 verilerini ve benzer projelere ait numune raporlarını isteyin. Bu ölçütü izleyen ve paylaşan tedarikçiler, proses disiplinlerini ve kalıp yetkinliklerine duydukları güveni ortaya koyar. Bu, alıcı olarak sizin için doğrudan daha az değişiklik turu, üretime daha hızlı geçiş ve daha düşük toplam proje maliyeti anlamına gelir ve onu mevcut en değerli değerlendirme ölçütlerinden biri yapar.
Kalıp üretildikten sonra malzemeleri değiştirebilir miyim?
Kalıp üretildikten sonra malzemelerin değiştirilip değiştirilemeyeceği tamamen ilk kalıp tasarım şartnamelerine bağlıdır. Tasarım sırasında yalnızca bir malzeme belirtilmişse farklı çekme oranlarına, aşındırıcılığa veya eriyik sıcaklığı gerekliliklerine sahip bir malzemeye geçmek kalıp gözü değişiklikleri, yeni insertler veya güncellenmiş sıcak yolluk bileşenleri gerektirebilir. Kalıp üreticisinin en baştan tüm malzeme aralığınıza uygun tasarım yapabilmesi için tüm olası malzemeleri RFQ aşamasında daima bildirin. Bu proaktif yaklaşım, üretim takvimlerini önemli ölçüde geciktiren maliyetli değişiklikleri önler.
Kalıbın sahibi kim olmalıdır—alıcı mı yoksa tedarikçi mi?
Özel kalıp düzenlemelerinin çoğunda, tedarikçi ilişkisi değişirse üretimi taşıma esnekliğini korumak için kalıbın sahibi alıcı olmalıdır. Kalıp mülkiyeti sözleşmesinin depolama koşullarını, bakım sorumluluklarını, devir prosedürlerini ve tedarikçi iflas ederse ne olacağını açıkça belirttiğinden emin olun. Tüm bu kritik noktaları kapsayan yazılı bir anlaşma olmadan mülkiyeti asla varsaymayın. Kalıp mülkiyeti anlaşmazlıkları, tedarikçi ilişkilerindeki en yaygın ve maliyetli hukuki uyuşmazlıklar arasındadır; bu nedenle yatırımınızı korumak için açık sözleşme şartları şarttır.
enjeksiyon kalıplama: Enjeksiyon kalıplama, parçalar oluşturmak için erimiş malzemenin bir kalıp gözüne enjekte edildiği bir üretim prosesidir ↩
NIST: NIST, Ulusal Standartlar ve Teknoloji Enstitüsünün üretim standartlarını ifade eder ↩
ISO: ISO, dünya çapında tanınan üretim ve malzeme standartları yayımlayan Uluslararası Standardizasyon Örgütünü ifade eder ↩