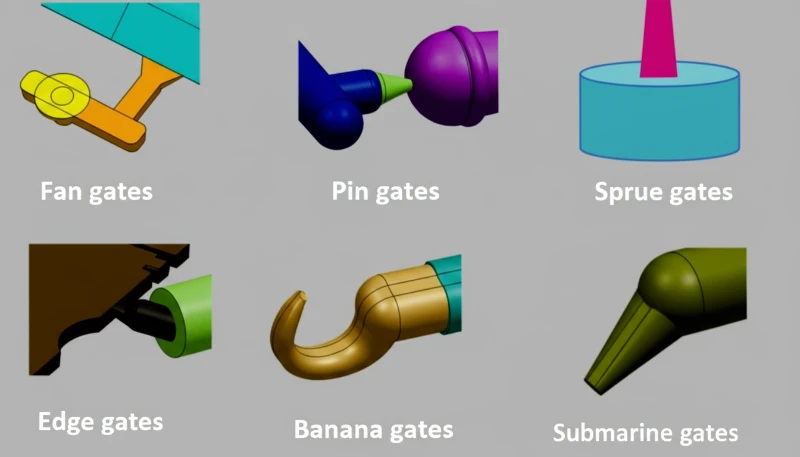
Выбор неподходящего поставщика литья под давлением для вашего проекта по изготовлению оснастки может обернуться многомесячными задержками и десятками тысяч долларов на переделки. За два десятилетия мы не раз наблюдали, как покупатели попадают в одни и те же ловушки — расплывчатые RFQ, пропущенный анализ течения расплава, игнорирование графиков обслуживания, — поэтому решили простым языком рассказать о самых распространенных ошибках в оценке рисков оснастки. В этой статье рассматриваются семь конкретных рисков проектов литья под давлением, которые приводят к задержкам производства и переделкам, объясняются их причины и приводятся практические меры по предотвращению каждого из них. Независимо от того, закупаете ли вы свою первую пресс-форму или управляете парком из 50+ единиц оснастки, именно эти знания отличают спокойный запуск от дорогостоящего устранения кризисов.
- Отказ от анализа течения расплава удваивает риск неудачи на этапе T1
- Аудит оснастки поставщика выявляет пробелы, скрытые в ответах на RFQ
- Нечеткие спецификации детали — главная причина переделок пресс-формы
- Скрытые расходы на оснастку часто превышают заявленную цену пресс-формы на 30-50%
- Структурированный контрольный список рисков предотвращает большинство распространенных ошибок поставщика
Какие самые опасные ошибки допускают покупатели при оценке рисков оснастки?
Самая опасная ошибка в оценке рисков оснастки — относиться к пресс-форме как к типовому товару, а не как к результату инженерного партнерства. Оценка исключительно по цене неизменно приводит к худшим результатам. Оценивая поставщиков только по цене, вы ставите весь график проекта на то, что самая дешевая мастерская сможет обеспечить то же качество, что и опытная.
Более широкий обзор основ процесса, поведения материалов и производственных решений представлен в нашем полном руководстве по литью под давлением.
По нашему опыту, основные ошибки в оценке рисков оснастки делятся на три категории: сбои коммуникации (нечеткие спецификации, отсутствие данных GD&T), сокращение комплексной проверки (отказ от аудита завода, игнорирование анализа течения расплава) и упущения в отношении жизненного цикла (отсутствие плана обслуживания и условий владения оснасткой). Каждая категория усугубляет остальные — расплывчатый RFQ, направленный непроверенному поставщику без условия об обслуживании, неизбежно приводит к превышению бюджета.
Финансовые последствия значительны. Отраслевые данные показывают, что переделка оснастки в среднем добавляет к срокам проекта от 4 до 8 недель и может увеличить общую стоимость пресс-формы на 25–40 процентов. Для пресс-формы средней сложности с заявленной ценой 25,000 USD это означает незапланированные расходы в размере от 6,250 до 10,000 USD, не считая упущенной выгоды из-за задержки выхода на рынок. Понимание ключевых компонентов машины для литья под давлением1, от узлов смыкания до маркированных систем управления, помогает покупателям оценить, располагает ли поставщик подходящим оборудованием. Производственные стандарты NIST2 предоставляют основу для систематической оценки этих затрат.

Почему нечеткая спецификация конструкции пресс-формы приводит к дорогостоящим переделкам?
Нечеткие или неполные спецификации детали являются главной причиной переделок оснастки. Когда покупатель отправляет 2D-чертеж без обозначений GD&T, требований к качеству поверхности или критически важных для качества размеров, конструктор пресс-формы вынужден делать предположения. Эти предположения редко совпадают с реальными ожиданиями покупателя.
К наиболее распространенным пробелам в спецификациях, с которыми мы сталкиваемся, относятся отсутствие требований к уклонам (что приводит к повреждению при извлечении), неопределенное расположение впусков (согласно стандартам испытаний ISO3) (что вызывает появление линий спая на видимых участках), цепочки допусков без учета изменчивости усадки и ссылки на стандарты качества поверхности без количественных показателей. Каждый из этих пробелов может потребовать модификации пресс-формы, которая занимает 2–4 недели и обходится в несколько тысяч долларов.
Решение простое, но требует дисциплины: предоставьте полную 3D-модель с обозначенными критическими размерами, задайте качество поверхности с помощью измеримых стандартов, таких как SPI A-2 или VDI 24, укажите предпочтительный тип впуска и приложите анализ размерной цепи. Мы выяснили, что дополнительная неделя, потраченная на качество спецификации до RFQ, может сэкономить от 4 до 8 недель переделок после T1. На нашем заводе каждая конструкция пресс-формы проходит проверку полноты спецификации до начала резки стали в соответствии со стандартами терминологии оснастки ISO20491.
Собственный цех по изготовлению пресс-форм выпускает 100+ комплектов пресс-форм в месяц, а 8 старших инженеров проверяют каждую конструкцию, поэтому пробелы в спецификациях выявляются до резки стали, а не после того, как изготовление образцов T1 обнаружит проблему.
Как недостаточная комплексная проверка поставщика может скрыть пробелы в его возможностях по изготовлению пресс-форм?
Недостаточная комплексная проверка поставщика — первопричина скрытых пробелов в возможностях по изготовлению оснастки. Большинство покупателей оценивают поставщиков по электронной переписке и видеозвонкам, ни разу не посетив завод. Возможности поставщика по изготовлению оснастки нельзя точно оценить по маркетинговым материалам или ответам на RFQ. Вам необходимо проверить, какие станки действительно используются, какие допуски стабильно выдерживаются и как организовано обслуживание пресс-форм.
Ключевые этапы комплексной проверки включают подтверждение соответствия диапазона тоннажа машин требованиям вашей детали (поставщик, располагающий только небольшими прессами, не сможет отливать крупные корпуса), наличие в штате инженеров-конструкторов пресс-форм (а не только продавцов), проверку программного обеспечения и процесса анализа течения расплава, а также изучение условий гарантии на оснастку и прав собственности. Завод, который не может показать журналы обслуживания пресс-форм или отчеты об изготовлении образцов T1, что-то скрывает.
Разница между поставщиком с опытом 5 лет и поставщиком с опытом 20+ лет заключается не только во времени, но и в накопленных знаниях о возможных сбоях. Опытные поставщики знакомы с механизмами отказов и встраивают превентивные меры в свой процесс. Они выявляют проблемы во время проверки конструкции пресс-формы, а не при контроле первого изделия. Распространенные дефекты, такие как утяжины, пузыри и облой, являются симптомами скрытых проблем с оснасткой, которые опытный специалист обнаруживает до того, как они превратятся в производственный брак.

Когда недостаточное обслуживание пресс-форм вызывает задержки производства?
Обслуживание оснастки незаметно поглощает бюджет. За 20+ лет работы в сфере литья под давлением мы видели бесчисленное множество покупателей, которые сосредоточивались на стоимости пресс-формы и цене детали, полностью пренебрегая обслуживанием. Пресс-форма, выпускающая идеальные детали на этапе T1, может начать давать брак в пределах 50,000 циклов, если поверхности полостей не обслуживаются, вентиляционные каналы не очищаются, а подвижные компоненты не смазываются.
К наиболее распространенным проблемам, связанным с обслуживанием, относятся изношенные толкатели, вызывающие прилипание детали и увеличение времени цикла, эрозия участков впуска, изменяющая характер заполнения и вызывающая отклонения размеров, повреждение поверхностей полостей, приводящее к косметическим дефектам на видимых поверхностях, а также заклинивание наклонных толкателей или ползунов, препятствующее правильному извлечению из формы. Каждая из этих проблем начинается с малого, но при отсутствии мер усугубляется с каждым производственным циклом.
Надежное соглашение об обслуживании оснастки должно определять интервалы профилактического обслуживания (обычно через каждые 50,000–100,000 циклов), требования к запасу комплектующих, документированные процедуры обслуживания и четкое распределение расходов. Поставщики, которые не хотят фиксировать условия обслуживания в договоре, тем самым сообщают вам нечто важное о своем отношении к вашим инвестициям. Исследования в области управления жизненным циклом оснастки подтверждают, что формализованные соглашения об обслуживании сокращают незапланированные простои до 60 процентов.
"Соглашение об обслуживании пресс-формы должно определять интервалы профилактического обслуживания и требования к запасным частям."True
Верно. Профилактическое обслуживание через каждые 50,000–100,000 циклов с документированными процедурами и согласованным распределением расходов является отраслевым стандартом защиты инвестиций в оснастку.
"Если образцы T1 проходят контроль, пресс-форма будет надежно работать на протяжении всего срока серийного производства."False
Неверно. Успех T1 подтверждает только исходное состояние пресс-формы. Без регулярного обслуживания износ из-за термоциклирования, абразивного воздействия и загрязнения ухудшит качество деталей в пределах нескольких десятков тысяч циклов.
Какие скрытые затраты возникают из-за игнорирования факторов риска, связанных с оснасткой?
Заявленная цена пресс-формы редко равна полной стоимости оснастки. Покупатели, которые игнорируют факторы риска при выборе поставщика, регулярно сталкиваются со скрытыми расходами, способными удвоить их бюджет на оснастку. Понимание этих расходов до подписания заказа на поставку критически важно для точного планирования проекта.
К категориям скрытых расходов относятся заказы на внесение инженерных изменений (ECOs), необходимые из-за неоднозначных спецификаций, ускоренная доставка переделанных образцов при уже сжатых сроках, простой производства во время модификации пресс-формы, повторная квалификация после модификаций пресс-формы и гарантийные споры о том, связан ли дефект с оснасткой или с процессом. Каждого из этих расходов можно избежать благодаря надлежащему предварительному планированию.
Практичный подход — заложить на 15–25 процентов больше заявленной цены пресс-формы при первом сотрудничестве с поставщиком. Этот резерв покрывает уточнение спецификаций, небольшие корректировки пресс-формы после T1 и административные расходы на управление взаимодействием с незнакомым партнером по цепочке поставок. Опытные покупатели, следующие этой практике, сообщают о значительно меньшем количестве непредвиденных расходов.
Как несоответствие материала и оснастки усугубляет ваш риск?
Выбор материала и конструкция пресс-формы неразделимы. Выбор материала без учета его взаимодействия с оснасткой создает каскад проблем: абразивные стеклонаполненные смолы быстро изнашивают поверхности полостей, высокотемпературные конструкционные пластмассы требуют специализированных горячеканальных систем, а материалы с интенсивным газовыделением требуют конструкции вентиляции, которой пренебрегают многие изготовители оснастки. Опубликованные рекомендации по выбору материалов помогают покупателям сопоставить материалы с требованиями к оснастке на раннем этапе проектирования, включая спецификации механизмов наклонных толкателей и требования к ходу толкателей в процессе литья.

Вывод очевиден: всегда указывайте целевой материал и любые альтернативные материалы на этапе RFQ. Хороший поставщик литья под давлением использует эту информацию для выбора подходящих марок стали, способов обработки поверхности и конструкций каналов охлаждения, рассчитанных на весь диапазон материалов, которые вы можете применять на протяжении срока службы пресс-формы. Обладая опытом работы с 400+ видами пластмасс, наша инженерная команда регулярно выявляет конфликты между материалом и оснасткой до того, как они превращаются в дорогостоящие ошибки, требующие переделки пресс-формы и задерживающие производственный график.
Наша проектная команда использует SOLIDWORKS и MOLDFLOW для моделирования течения материала и выявления потенциальных конфликтов с оснасткой до первой резки стали, опираясь на опыт работы с 400+ видами пластмасс.
Почему успешное изготовление образцов T1 является критически важным показателем оценки поставщика?
Показатель успешности T1 лучше всего отражает возможности поставщика по изготовлению оснастки. Он показывает, какой процент размеров соответствует допускам при первом пробном производственном запуске, и поставщик, пресс-формы которого регулярно требуют нескольких циклов модификации, не экономит ваши деньги даже при значительно более низком предложении. Скрытые расходы на переделку, включая дополнительную механическую обработку, плату за повторное изготовление образцов и продление сроков проекта, намного превышают любую возможную первоначальную экономию от выбора самого дешевого доступного изготовителя оснастки. Именно поэтому опытные покупатели всегда оценивают исторические данные T1, прежде чем начинать сотрудничество с новым поставщиком.
Запрашивайте у потенциальных поставщиков данные о показателе успешности T1 и изучайте реальные отчеты об изготовлении образцов по предыдущим проектам. Поставщики, которые отслеживают и публикуют этот важный показатель, демонстрируют дисциплину процесса и инженерную строгость. Ищите показатели приемки T1 выше 85 процентов для простых деталей и выше 70 процентов для сложных многогнездных пресс-форм. Тщательный визуальный контроль образцов T1 должен выявлять распространенные дефекты, такие как облой, прижоги и утяжины, указывающие на скрытые проблемы с оснасткой. Поставщики, которые не могут предоставить эти данные, либо не измеряют этот показатель, либо не хотят, чтобы вы его знали.
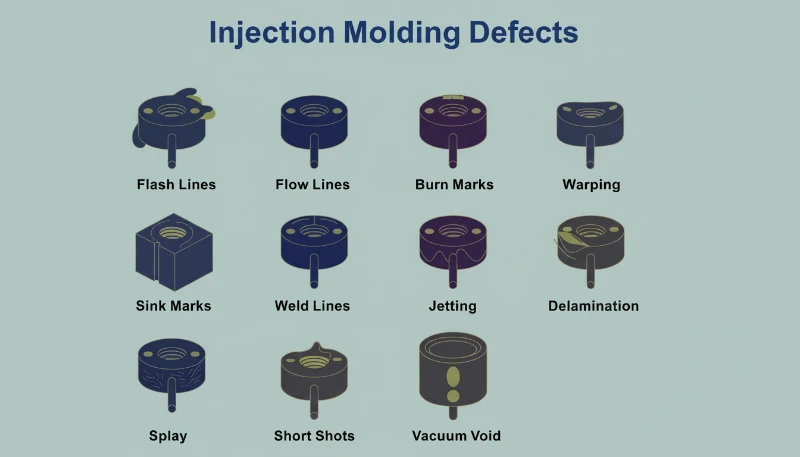
На нашем заводе в Шанхае мы ведем подробные записи об изготовлении образцов T1 для каждой созданной нами пресс-формы. Эти данные возвращаются в процесс проверки конструкции и помогают нашим 8 старшим инженерам выявлять закономерности и постоянно повышать показатель успешности с первого запуска. Визуальный контроль образцов T1 выявляет распространенные дефекты, включая облой, прижоги и утяжины, указывающие на скрытые проблемы с оснасткой. Результат для наших клиентов — меньше циклов модификации, более быстрый переход к производству и более низкая полная стоимость оснастки. Каждый отчет T1 документирует результаты измерения размеров, оценку качества поверхности и проверку параметров процесса.
На нашем заводе в Шанхае мы ведем подробные записи об изготовлении образцов T1 для каждой созданной нами пресс-формы. Эти данные возвращаются в процесс проверки конструкции и помогают нашим 8 старшим инженерам выявлять закономерности и постоянно повышать показатель успешности с первого запуска. Результат для наших клиентов — меньше циклов модификации, более быстрый переход к производству и более низкая полная стоимость оснастки. Каждый отчет T1 документирует результаты измерения размеров, оценку качества поверхности и проверку параметров процесса, чтобы до принятия любых обязательств по серийному производству убедиться в готовности пресс-формы к выпуску продукции.
Как составить контрольный список для снижения рисков, связанных с оснасткой?
Структурированный контрольный список — ваша лучшая защита от ошибок в оценке рисков оснастки. Вместо того чтобы полагаться на память или опыт для выявления каждой потенциальной проблемы, контрольный список обеспечивает последовательную оценку всех поставщиков. Ниже приведена практичная схема, которую можно адаптировать к вашим требованиям.
Контрольный список рисков оснастки должен охватывать пять областей. Во-первых, полнота спецификации: документированы ли все критические размеры, допуски, требования к качеству поверхности и материалам? Во-вторых, проверка возможностей поставщика: располагает ли он подходящими машинами, опытом работы с аналогичными деталями и проверяемыми системами качества? В-третьих, проверка конструкции пресс-формы: предоставил ли поставщик анализ течения расплава и проверили ли вы расположение впусков, схему охлаждения и стратегию извлечения? В-четвертых, коммерческие условия: четко ли определены право собственности на оснастку, обязанности по обслуживанию, условия гарантии и распределение затрат на модификации? В-пятых, валидация процесса: каковы критерии изготовления образцов T1, требования FAI и этапы квалификации производства?
Ни один контрольный список не идеален, но его наличие переводит общение с поставщиком из режима реактивного решения проблем в режим проактивного управления рисками. Поставщики уважают покупателей, задающих компетентные вопросы, — это показывает, что вы цените качество и понимаете процесс, а зачастую также способствует улучшению обслуживания и сокращению числа упрощений.
"Контрольный список рисков оснастки следует заполнить до подписания заказа на приобретение пресс-формы, а не после изготовления образцов T1."True
Верно. Контрольный список предотвращает проблемы, обеспечивая согласование спецификаций, возможностей и коммерческих условий до резки стали или перечисления денег.
"Более низкое предложение на пресс-форму от менее опытного поставщика всегда приводит к снижению полной стоимости оснастки."False
Неверно. Более низкие первоначальные предложения часто не включают такие критически важные элементы, как анализ течения расплава, надлежащие марки стали и условия обслуживания. Полная стоимость с учетом переделок, задержек и проблем с качеством обычно превышает полученную экономию.
Что еще следует знать о рисках оснастки для литья под давлением?
Управление рисками оснастки — это непрерывный процесс, а не однократное заполнение контрольного списка. Ниже приведены ответы на самые распространенные вопросы, которые покупатели задают при оценке поставщиков литья под давлением для своих проектов по изготовлению оснастки.
Часто задаваемые вопросы
Каков самый большой риск, связанный с оснасткой, при работе с новым поставщиком литья под давлением?
Самый большой риск — неполная передача требований к детали между покупателем и поставщиком. Когда спецификации расплывчаты — отсутствуют данные GD&T, не определено качество поверхности или не указаны альтернативные материалы, — конструктор пресс-формы делает предположения, которые редко совпадают с ожиданиями покупателя, что приводит к дорогостоящим переделкам после изготовления образцов T1. Эта единственная проблема вызывает больше задержек проектов и превышений бюджета, чем любой другой фактор риска оснастки, с которым мы сталкиваемся. Чтобы предотвратить эти проблемы, всегда предоставляйте полные 3D-модели с обозначенными критическими размерами и измеримыми стандартами качества поверхности до начала проектирования пресс-формы.
Какой бюджет следует заложить на непредвиденные переделки оснастки?
При первом сотрудничестве с поставщиком заложите резервный фонд на 15–25 процентов выше заявленной цены пресс-формы. Он покрывает уточнение спецификаций, небольшие модификации после изготовления образцов T1 и административные расходы на управление взаимодействием с новым партнером по цепочке поставок. Опытные покупатели, следующие этой практике, неизменно сообщают о меньшем количестве превышений бюджета и более гладкой реализации проекта. Для сложившихся отношений с поставщиками, имеющими подтвержденный опыт, резерва в 10 процентов обычно достаточно для непредвиденных корректировок, возникающих во время квалификации производства и контроля первого изделия.
На что следует обратить внимание во время аудита оснастки поставщика?
Во время аудита оснастки поставщика убедитесь, что диапазон тоннажа его машин соответствует требованиям вашей детали, подтвердите, что в штате есть профильные инженеры-конструкторы оснастки, а работа не возложена исключительно на отдел продаж, изучите процесс анализа течения расплава и возможности программного обеспечения, проверьте образцы отчетов T1 и документацию FAI по предыдущим проектам, а также тщательно осмотрите зону обслуживания пресс-форм и запас комплектующих. Физический аудит завода выявляет возможности и ограничения, которые невозможно обнаружить по электронной переписке и видеозвонкам, поэтому он необходим для управления рисками.
Как часто следует обслуживать серийные пресс-формы?
Серийные пресс-формы должны проходить профилактическое обслуживание через каждые 50,000–100,000 циклов в зависимости от формуемого материала и общей сложности детали. Стеклонаполненные или абразивные материалы, такие как PA66-GF30, требуют более частого обслуживания из-за ускоренного износа критически важных поверхностей полости. В соглашении об обслуживании оснастки следует четко определить интервалы обслуживания, документированные процедуры, необходимый запас комплектующих и распределение расходов. Эти договорные условия защищают ваши инвестиции в оснастку и обеспечивают стабильное качество деталей на протяжении всего производственного жизненного цикла пресс-формы.
Какой показатель успешности изготовления образцов T1 считается хорошим для пресс-форм?
У сильного поставщика показатель приемки T1 превышает 85 процентов для простых деталей и 70 процентов для сложных многогнездных пресс-форм. Всегда запрашивайте у потенциальных поставщиков исторические данные T1 и отчеты об изготовлении образцов по аналогичным проектам. Поставщики, которые отслеживают этот показатель и делятся им, демонстрируют дисциплину процесса и уверенность в своих возможностях по изготовлению оснастки. Для вас как покупателя это напрямую означает меньше циклов модификации, более быстрый переход к производству и более низкую полную стоимость проекта, что делает этот показатель одним из самых ценных доступных критериев оценки.
Можно ли сменить материал после изготовления пресс-формы?
Возможность смены материала после изготовления пресс-формы полностью зависит от исходных спецификаций ее конструкции. Если при проектировании был указан только один материал, переход на материал с другими показателями усадки, абразивности или требованиями к температуре расплава может потребовать модификации полостей, новых вставок или обновленных компонентов горячеканальной системы. Всегда сообщайте обо всех потенциальных материалах на этапе RFQ, чтобы изготовитель оснастки с самого начала мог спроектировать ее для всего вашего диапазона материалов. Такой проактивный подход позволяет избежать дорогостоящих модификаций, которые значительно задерживают производственный график.
Кому должна принадлежать пресс-форма — покупателю или поставщику?
В большинстве соглашений по изготовлению оснастки на заказ пресс-форма должна принадлежать покупателю, чтобы сохранить возможность переноса производства в случае изменения отношений с поставщиком. Убедитесь, что договор о праве собственности на оснастку четко определяет условия хранения, обязанности по обслуживанию, процедуры передачи и порядок действий в случае прекращения деятельности поставщика. Никогда не предполагайте наличие права собственности без письменного соглашения, охватывающего все эти критически важные вопросы. Споры о праве собственности на пресс-форму относятся к самым распространенным и дорогостоящим юридическим конфликтам в отношениях с поставщиками, поэтому четкие договорные условия необходимы для защиты ваших инвестиций.
литье под давлением: Литье под давлением — это производственный процесс, при котором расплавленный материал впрыскивается в полость пресс-формы для изготовления деталей ↩
NIST: NIST обозначает производственные стандарты Национального института стандартов и технологий ↩
ISO: ISO обозначает Международную организацию по стандартизации, которая публикует признанные во всем мире стандарты производства и материалов ↩