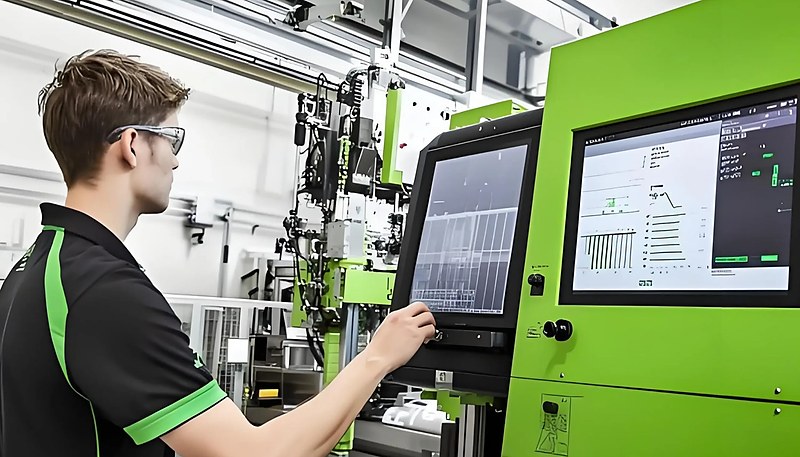
O que é moldagem por injeção de precisão e como ela difere da moldagem convencional?
A moldagem por injeção1 de precisão é uma variante de alta exatidão da moldagem por injeção, capaz de manter tolerâncias dez vezes mais apertadas do que a moldagem convencional. A diferença essencial reside na consistência e repetibilidade das peças. Se estiver a avaliar fornecedores, o nosso guia de seleção de fornecedores de moldagem por injeção2 aborda a preparação de pedidos de orçamento e a qualificação.
Para uma visão mais ampla, o nosso guia completo de moldagem por injeção aborda os fundamentos do processo, o comportamento dos materiais e as decisões de produção.
Para uma análise mais abrangente da conceção de moldes de injeção3, o nosso guia principal aborda a estrutura das ferramentas, o controlo térmico e os compromissos de fabricabilidade.
A moldagem por injeção de precisão é um processo de fabrico que produz peças plásticas com tolerâncias dimensionais extremamente apertadas, normalmente de ±0,01 a ±0,05 mm. Em contrapartida, a moldagem por injeção convencional trabalha com tolerâncias mais amplas, de ±0,1 a ±0,5 mm, e é adequada para peças cujas dimensões exatas são menos críticas.
Na ZetarMold, perguntam-nos frequentemente: “Preciso mesmo de moldagem de precisão?” Depende. Numa caixa médica cujos componentes encaixam com precisão micrométrica, é indispensável. Numa tampa de recipiente, a moldagem comum resolve por uma fração do custo.
A diferença não se resume às tolerâncias. A moldagem de precisão exige um ecossistema completo: aços para moldes de qualidade superior, controles de máquina mais sofisticados, resinas de grau de engenharia e protocolos de inspeção de qualidade mais rigorosos. A moldagem convencional utiliza ferramental padrão e plásticos de uso geral, tornando sua implantação mais rápida e barata.
- A moldagem por injeção de precisão é justificada quando tolerâncias, encaixe ou risco de conformidade afetam diretamente a função do produto.
- A moldagem por injeção convencional continua sendo a melhor escolha para peças simples com tolerâncias mais amplas e orçamentos de ferramental menores.
- A melhor decisão sobre o fornecedor começa pela análise de tolerâncias, seleção do aço do molde, capacidade de controlo do processo e análise DFM.
Quais são as principais diferenças técnicas entre os dois processos?
A diferença fundamental é que a moldagem de precisão requer um controlo mais apertado em toda a precisão da máquina, tolerâncias do molde e parâmetros do processo. Aqui está uma comparação detalhada com base no que vemos diariamente na nossa oficina:
| Parâmetro | Moldagem por injeção de precisão | Moldagem por injeção convencional |
|---|---|---|
| Tolerância dimensional | ±0.01–0.05 mm | ±0.1–0.5 mm |
| Repetibilidade do fecho da máquina | < 0.5% shot-to-shot variation | Variação de 1–3% entre ciclos de injeção |
| Controlo da pressão de injeção | Controlo servo em circuito fechado, precisão de ±1% | Hidráulica convencional, precisão de ±5% |
| Aço para moldes | H13, S136 (endurecido a 48–52 HRC) | P20, 718H (pré-endurecido, 28–34 HRC) |
| Usinagem do molde | CNC + EDM, acabamento superficial Ra 0.2 µm ou melhor | CNC, acabamento superficial Ra 0.8–1.6 µm |
| Sistema de arrefecimento | Conformal ou perfurado com precisão, controle de ±1°C | Canais retos perfurados convencionais |
| Grau do material | Resinas de engenharia (POM, PC, PA66-GF) | Resinas de uso geral (PP, PE, ABS) |
| Custo típico das ferramentas | $15,000–$100,000+ | $3,000–$30,000 |
| Tempo de ciclo | 15–60 segundos (refrigeração/compactação mais longa) | 10–30 segundos |
| Inspeção da qualidade | CMM, medição ótica, possibilidade de inspeção a 100% | Calibres passa/não passa, inspeção por amostragem |
Constatamos que muitos clientes inicialmente solicitam moldagem de precisão quando a moldagem convencional seria suficiente. Na ZetarMold, sempre analisamos primeiro o projeto da peça e recomendamos o processo com melhor relação custo-benefício. Às vezes, uma pequena alteração de projeto — como adicionar um ângulo de saída ou ajustar a espessura da parede — pode transferir uma peça da moldagem de precisão para a convencional, economizando milhares em custos de ferramental.
"“As máquinas de moldação de precisão têm de dispor de sistemas de controlo em circuito fechado com uma repetibilidade entre injeções inferior a 0.5%.”"True
O controle servoacionado em malha fechada é essencial para a moldagem de precisão. Ele monitora e ajusta continuamente a pressão, a velocidade e a posição de injeção em tempo real, mantendo a variação entre ciclos abaixo de 0,5% — algo que sistemas hidráulicos em malha aberta não conseguem garantir.
"“A moldação por injeção de precisão exige sempre um tipo de máquina completamente diferente do utilizado na moldação comum.”"False
Muitas máquinas modernas de moldagem por injeção conseguem executar trabalhos de precisão e convencionais. A principal diferença está na qualidade do sistema de controle, nas especificações de repetibilidade e na precisão com que a máquina mantém os parâmetros do processo — não necessariamente em um tipo de máquina totalmente diferente.
Porque é tão importante a qualidade do molde na moldagem de precisão?
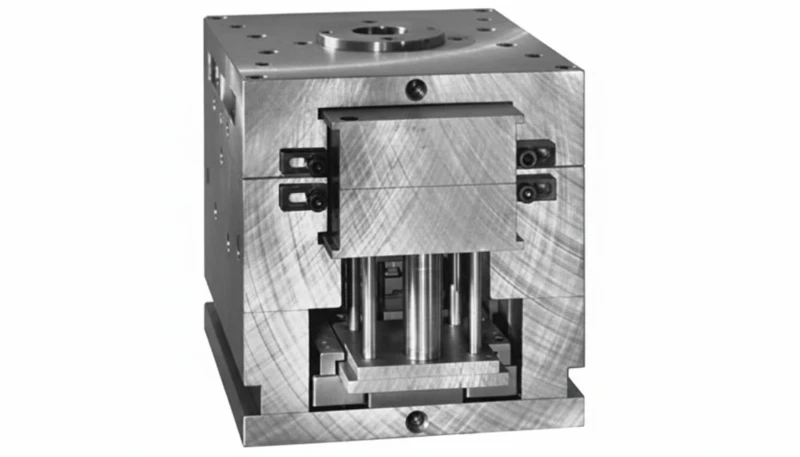
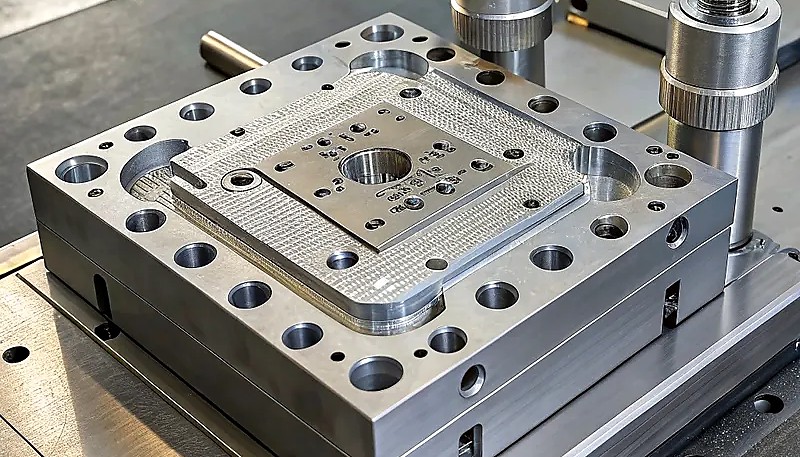
O molde é o elemento central da moldação por injeção de precisão. Nos trabalhos de precisão, o molde tem de ser maquinado com tolerâncias 3–5× mais apertadas do que a tolerância da peça final, porque tem de ter em conta a compensação da contração, a expansão térmica e o desgaste ao longo da vida útil do molde.
Na ZetarMold, nossos moldes de precisão usam aço endurecido, como S136 (inoxidável, 48–52 HRC) ou H13 para resinas de alta temperatura. Usinamos as cavidades combinando CNC de alta velocidade e EDM a fio para obter acabamentos superficiais de Ra 0,2 µm ou melhores. Os canais de resfriamento são cuidadosamente projetados — às vezes com resfriamento conformal — para assegurar uma distribuição uniforme da temperatura dentro de ±1°C em toda a superfície da cavidade.
Para moldes comuns, utilizamos normalmente aço P20 pré-endurecido (28–34 HRC), maquinação CNC convencional com acabamentos Ra 0.8–1.6 µm e canais de refrigeração retos perfurados. Estes moldes custam significativamente menos e são mais rápidos de fabricar, mas não conseguem manter as tolerâncias apertadas exigidas pelas aplicações de precisão.
Um fator crítico frequentemente ignorado é a manutenção. Moldes de precisão exigem inspeção e polimento regulares — normalmente a cada 50,000–100,000 injeções — enquanto moldes comuns podem muitas vezes ultrapassar 200,000 entre manutenções.
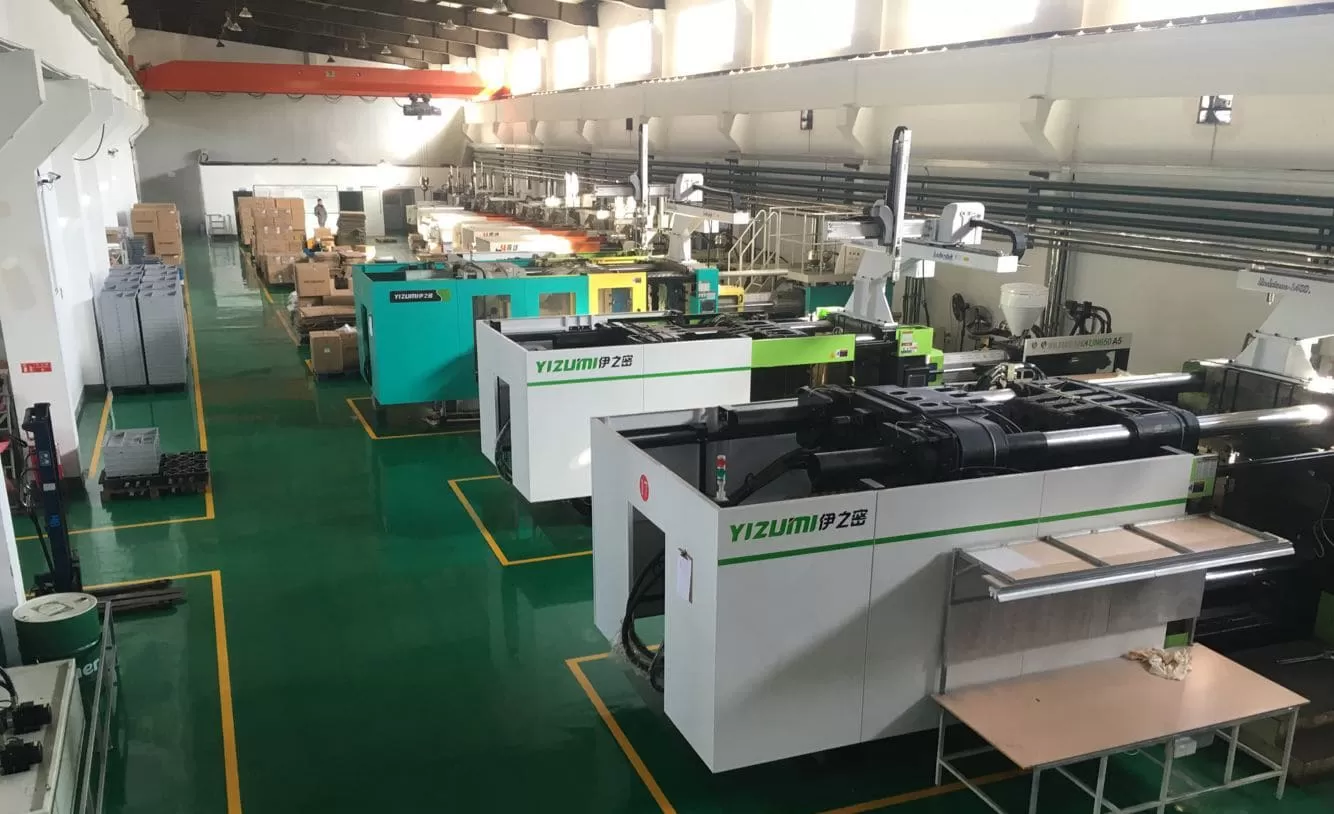
Na ZetarMold, operamos 47 máquinas de moldagem por injeção que variam de 90T a 1850T na nossa fábrica em Xangai. Com mais de 20 anos de experiência, vimos em primeira mão como a combinação certa de precisão da máquina, qualidade do molde e controlo do processo determina se uma peça fica em ±0,05 mm ou ±0,3 mm. As nossas prensas totalmente elétricas na gama de 50–200T são os cavalos de batalha para trabalhos de precisão, oferecendo consistência de tiro para tiro que as máquinas hidráulicas simplesmente não conseguem igualar.
Na nossa fábrica de Shanghai, decisões de moldagem de precisão não são baseadas apenas em tolerâncias de desenho. Combinamos a peça com capacidade da máquina, aço do molde, controlo de refrigeração e evidência de simulação. A nossa linha de produção opera 47 prensas de 90T a 1850T, e nossos engenheiros usam SOLIDWORKS e MOLDFLOW para verificar o equilíbrio de enchimento antes que um cliente pague por ferramentaria de precisão não necessária.
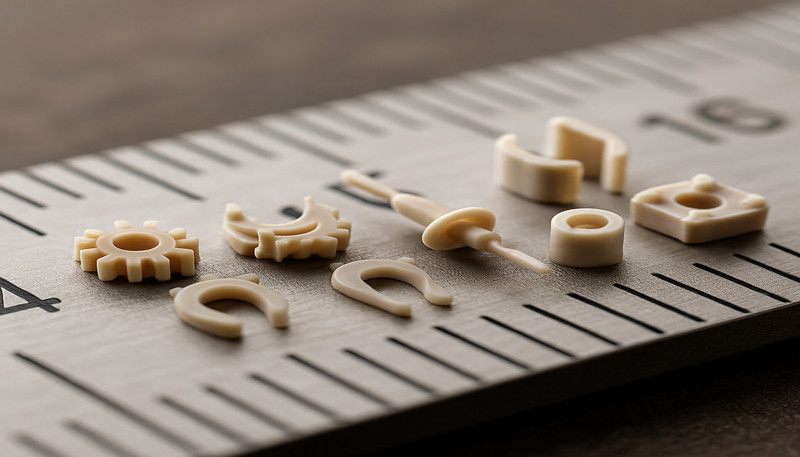
Quais materiais funcionam melhor na moldagem de precisão e na convencional?
A seleção de materiais é o ponto em que a moldagem de precisão e a convencional divergem significativamente. A moldagem de precisão normalmente utiliza resinas de engenharia com taxas de contração baixas e previsíveis, enquanto a moldagem convencional funciona bem com plásticos de uso geral.
Para peças de precisão, utilizamos habitualmente:
POM (acetal/Delrin): contração de 1,8–2,2%, excelente estabilidade dimensional, ideal para engrenagens e componentes mecânicos
PC (policarbonato): contração de 0,5–0,7%, excelente transparência ótica, utilizado em lentes e dispositivos médicos
PA66-GF (nylon reforçado com fibra de vidro): contração de 0,3–0,5% (com enchimento de fibra de vidro), elevada resistência para peças estruturais de precisão
PBT-GF: contração de 0,3–0,5%, excelente para conectores elétricos que exigem tolerâncias apertadas
Para aplicações comuns de moldagem:
PP (polipropileno): contração de 1,0–2,5%, económico para recipientes e embalagens
ABS: contração de 0,4–0,7%, uma opção versátil para produtos de consumo
PE (polietileno): contração de 1,5–3,5%, utilizado em peças simples com tolerâncias menos exigentes
O ponto essencial: os materiais com taxas de contração elevadas ou imprevisíveis tornam a moldagem de precisão muito mais difícil. É por isso que os compostos reforçados com fibra de vidro são populares nos trabalhos de precisão — as fibras de vidro reduzem e estabilizam drasticamente a contração.
Como o controle de processo difere entre a moldagem de precisão e a moldagem convencional?
O controlo do processo é provavelmente a maior diferença operacional entre a moldação por injeção de precisão e a comum. Na moldação de precisão, todos os parâmetros são monitorizados, registados e mantidos dentro de intervalos estreitos.
Veja como é o controle preciso do processo em nossa unidade da ZetarMold:
Temperatura de fusão: controlada dentro de ±2 °C em todas as zonas do cilindro (convencional: ±5–10 °C)
Velocidade de injeção: perfil de várias etapas com repetibilidade de ±1% (convencional: uma única etapa, ±5%)
"“Os sensores de pressão na cavidade são uma característica distintiva do controlo do processo de moldagem por injeção de precisão.”"True
Os sensores de pressão da cavidade fornecem medição direta e em tempo real do que acontece dentro do molde. Permitem a separação automática de peças (boas vs suspeitas), a otimização do processo e são amplamente considerados a referência para o controlo de qualidade na moldagem de precisão.
"“A moldagem por injeção convencional não requer qualquer monitorização do processo nem controlo de qualidade.”"False
A moldagem convencional também exige monitorização do processo e controlo de qualidade, apenas com um nível de detalhe inferior. Continuam a ser acompanhados parâmetros como o tempo de ciclo, o peso da peça e o aspeto visual. A diferença é que a moldagem de precisão exige monitorização em tempo real da pressão na cavidade e controlo estatístico do processo (SPC) nas dimensões críticas.
Pressão de manutenção: faseada com precisão para compensar a contração, monitorizada através de sensores de pressão na cavidade (comum: uma só fase, corte baseado no tempo)
Temperatura do molde: mantida dentro de ±1 °C através de controladores de temperatura a óleo ou água (convencional: ±3–5 °C)
Tempo de arrefecimento: otimizado por simulação e validado com sensores de temperatura no molde (convencional: estimado com base na experiência)
Também usamos Moldflow ou Moldex3D para simular e otimizar o enchimento antes de cortar aço em moldes de precisão. Em moldes comuns, a simulação ajuda, mas nem sempre é necessária — ferramenteiros experientes projetam pontos e refrigeração adequados pela experiência.
Quais setores exigem moldagem por injeção de precisão?
A moldagem por injeção de precisão atende setores nos quais a exatidão da peça afeta diretamente a função, a segurança ou a conformidade regulatória do produto. Com base em nossa experiência na ZetarMold, estes são os principais setores:
Dispositivos médicos: carcaças de instrumentos cirúrgicos, cartuchos de diagnóstico e sistemas de administração de medicamentos — são comuns tolerâncias de ±0,02 mm e exige-se rastreabilidade total (ISO 13485)
Eletrónica automóvel: caixas de conectores, invólucros de sensores e caixas de ECU, em que as peças têm de encaixar com precisão e resistir à vibração
Componentes óticos: lentes, guias de luz e refletores que exigem uma precisão superficial de frações de mícron
Eletrónica de consumo: carcaças de smartphones e dispositivos vestíveis, e componentes de conectores com requisitos rigorosos de encaixe por pressão
Aeroespacial: componentes estruturais leves que cumprem as normas AS9100
A moldagem por injeção convencional, por sua vez, abrange a maior parte dos produtos fabricados por injeção em termos de volume — desde recipientes domésticos até painéis de acabamento automotivo.
Embalagens (recipientes, tampas, fechos)
Peças plásticas moldadas na linha de produção da fábrica
Brinquedos e produtos recreativos
Revestimento interior automóvel não crítico
Produtos de consumo em geral
Como decidir qual processo é adequado para o seu projeto?
A escolha certa é determinada pelas tolerâncias do seu desenho, requisitos de acabamento superficial e complexidade geométrica. Aqui está o quadro de decisão que utilizamos na ZetarMold ao consultar novos clientes:
Quais são as tolerâncias mais apertadas do seu desenho? Se todas as dimensões forem de ±0,1 mm ou superiores, a moldagem convencional será provavelmente suficiente.
A peça estabelece interface com outros componentes de precisão? Os encaixes por pressão, engrenagens acopladas e superfícies de vedação exigem frequentemente moldagem de precisão.
Que normas do setor são aplicáveis? Os setores médico (ISO 13485), automóvel (IATF 16949) e aeroespacial (AS9100) exigem frequentemente controlos de processo de nível de precisão.
Qual é o seu volume de produção? Os volumes mais elevados ajudam a amortizar o custo superior das ferramentas para moldes de precisão. Para a moldagem por injeção em baixo volume, os moldes convencionais com ferramentas de alumínio podem ser mais práticos.
Qual é o seu orçamento? As ferramentas de precisão custam 2–5 vezes mais do que as convencionais. Certifique-se de que a aplicação justifica o investimento.
Quais São as Perguntas Frequentes Sobre Moldagem de Precisão vs. Ordinária?
Perguntas mais frequentes
Que tolerância pode alcançar a moldagem por injeção de precisão?
A moldagem por injeção de precisão normalmente atinge tolerâncias de ±0,01 a ±0,05 mm em dimensões críticas, dependendo do material, geometria da peça e localização do ponto de injeção. Para comparação, a moldagem por injeção ordinária geralmente mantém ±0,1 a ±0,3 mm. Atingir a gama mais apertada requer máquinas totalmente elétricas com repetibilidade de tiro para tiro dentro de ±0,5%, aço de molde temperado (S136 ou H13) e controlo de processo em malha fechada em cada variável-chave. Estas tolerâncias mais apertadas são essenciais para dispositivos médicos, lentes óticas e conectores eletrónicos, onde a precisão dimensional impacta diretamente a função e a segurança.
A moldagem por injeção de precisão é sempre mais cara?
Sim, a moldagem de precisão tem custos iniciales mais elevados—tipicamente 2 a 5 vezes mais para ferramentaria e 10 a 30 por cento mais elevados por peça em custos de processamento. Contudo, o custo total de propriedade frequentemente favorece a precisão quando se considera taxas reduzidas de desperdício (frequentemente abaixo de 1 por cento versus 3 a 5 por cento para moldagem comum), menos operações secundárias de maquinagem e melhor rendimento de montagem. Na ZetarMold, realizamos análises honestas de custo-benefício para cada projeto para que os clientes investam apenas em precisão quando sua aplicação realmente necessita.
Os moldes de injeção convencionais podem ser atualizados para precisão?
Geralmente não. Os moldes de precisão exigem graus de aço mais duros como o aço inoxidável S136 ou o aço ferramenta H13, tolerâncias de maquinagem mais apertadas medidas em micrómetros em vez de centésimos, canais de arrefecimento conformados para uniformidade térmica e equilíbrio de multi-cavidades projetado desde a fase inicial do design. A adaptação de um molde ordinário P20 raramente atinge a precisão geométrica ou a consistência de ciclo para ciclo necessária para trabalhos com tolerância inferior a 0,05 mm. Em quase todos os casos, construir um novo molde de precisão projetado especificamente para a peça específica é muito mais rentável e produz de forma fiável resultados superiores.
Que máquinas são usadas na moldação por injeção de precisão?
A moldagem por injeção de precisão utiliza máquinas totalmente eléctricas ou servo-hidráulicas híbridas com controlo de feedback em circuito fechado sobre pressão de injeção, velocidade, pressão de retenção e temperatura geral do molde. Na ZetarMold, nossas prensas totalmente eléctricas na faixa de 50 a 200 toneladas oferecem repetibilidade de disparo a disparo dentro de ±0,5 por cento, comparado com ±2 a 3 por cento em máquinas hidráulicas convencionais. Este nível excepcional de consistência, combinado com controlo de temperatura do molde de precisão dentro de ±1 grau Celsius e perfil de injeção multi-etapa, torna a produção com tolerância sub-0,05 mm alcançável numa base repetível.
Como a ZetarMold conduz projetos de moldagem de precisão?
O nosso fluxo de trabalho de moldagem de precisão começa com uma análise DFM abrangente e simulação de fluxo de moldagem utilizando Moldflow ou Moldex3D. Em seguida, projetamos o molde em SOLIDWORKS utilizando aço ferramenta temperado (S136 ou H13), maquinamo-lo em centros CNC de 5 eixos e validamos cada dimensão crítica com relatórios CMM durante a amostragem T0. A produção é executada em máquinas totalmente elétricas com monitorização SPC em todos os parâmetros-chave do processo. Com mais de 20 anos de experiência e mais de 400 materiais processados na nossa fábrica em Xangai, fornecemos rastreabilidade dimensional completa desde o primeiro tiro até à entrega em volume.
Qual é a quantidade mínima de pedido para moldagem por injeção de precisão?
Não existe um mínimo universal estrito, mas a moldagem de precisão oferece o melhor retorno do investimento em volumes de 10 000 peças ou mais devido ao maior investimento em ferramentas. Para volumes menores, por vezes recomendamos ferramentas de ponte — um molde de grau médio construído com tolerâncias mais apertadas do que as ferramentas de produção ordinárias, mas sem o custo total de um molde de produção de precisão. Esta abordagem permite validar tanto o design como a procura do mercado antes de se comprometer com ferramentas de precisão de alto volume, reduzindo o risco financeiro enquanto ainda atinge uma qualidade de peça aceitável.
Qual Processo de Moldagem Deve Escolher para o Seu Próximo Projeto?
A moldação por injeção de precisão e a convencional não são processos concorrentes — são ferramentas complementares no conjunto de recursos de um fabricante. A moldação de precisão proporciona tolerâncias de ±0.01–0.05 mm para aplicações críticas nos setores médico, ótico e eletrónico. A moldação convencional processa de forma económica a grande maioria dos produtos de consumo e industriais com tolerâncias de ±0.1–0.3 mm.
O ponto crucial é adequar o processo às suas necessidades reales. Especificar excessivamente a precisão desperdiça dinheiro em ferramentaria e processamento que sua aplicação não precisa. Especificar insuficientemente a precisão cria problemas de qualidade, falhas de montagem e reclamações de garantia que custam muito mais que fazer corretamente desde o início.
Com mais de 20 anos de experiência, 47 máquinas de 90T a 1850T e experiência em mais de 400 materiais, a ZetarMold ajuda-o a tomar esta decisão com confiança. Realizamos análises DFM honestas e dizemos-lhe diretamente: precisão ou ordinário, com base no que o seu desenho realmente exige — não no que vende um serviço de preço mais elevado. Seja o seu projeto a exigir uma precisão de ±0,01 mm para um dispositivo médico ou uma tolerância padrão de ±0,3 mm para embalagens de consumo, a nossa equipa de engenharia está pronta para o guiar por todo o processo, desde a revisão do design até à produção em volume.
Está pronto para falar sobre o seu projeto? Quer necessite de componentes médicos moldados com precisão ou de peças de consumo em grande volume, contacte hoje a ZetarMold para obter uma análise DFM e um orçamento gratuitos. A nossa equipa de engenharia ajudará a escolher o processo certo e a fornecer peças que cumpram exatamente as suas especificações — nem mais, nem menos.
moldagem por injeção: a moldagem por injeção é o processo de fabrico que derrete resina plástica e a injeta numa cavidade do molde para formar peças. ↩
guia de seleção de fornecedores de moldagem por injeção: este guia é uma lista de verificação para compradores sobre a preparação do pedido de orçamento, a qualificação de fornecedores e o controlo do risco comercial. ↩
conceção de moldes de injeção: a conceção de moldes de injeção abrange a estrutura das ferramentas, a disposição do arrefecimento, a escolha do aço e o plano de fabricabilidade das peças moldadas. ↩