Czym jest precyzyjne formowanie wtryskowe i czym różni się od zwykłego formowania?
Precyzyjne formowanie wtryskowe1 to wysoce dokładna odmiana formowania wtryskowego, pozwalająca utrzymać tolerancje dziesięciokrotnie węższe niż w zwykłym formowaniu. Podstawowa różnica dotyczy spójności części i powtarzalności. Jeżeli oceniasz dostawców, nasz przewodnik po wyborze dostawcy formowania wtryskowego2 omawia przygotowanie zapytania ofertowego i kwalifikację.
Szersze omówienie podstaw procesu, zachowania materiałów i decyzji produkcyjnych zawiera nasz kompletny przewodnik po formowaniu wtryskowym.
Szersze omówienie projektowania form wtryskowych3 zawiera nasz przewodnik główny po konstrukcji oprzyrządowania, kontroli cieplnej i kompromisach związanych z wykonalnością produkcji.
Precyzyjne formowanie wtryskowe to proces produkcyjny wytwarzający części z tworzyw sztucznych o niezwykle wąskich tolerancjach wymiarowych, zwykle od ±0,01 do ±0,05 mm. Zwykłe formowanie wtryskowe pracuje natomiast z szerszymi tolerancjami od ±0,1 do ±0,5 mm i nadaje się do części, w których dokładne wymiary mają mniejsze znaczenie.
W naszej fabryce w ZetarMold często słyszymy pytanie: „Czy naprawdę potrzebuję formowania precyzyjnego?” Szczera odpowiedź brzmi – to zależy od zastosowania. Jeśli produkujesz obudowę urządzenia medycznego, w której komponenty muszą łączyć się z dokładnością na poziomie mikronów, formowanie precyzyjne jest nie do negocjacji. Ale jeśli produkujesz pokrywkę pojemnika do przechowywania, zwykłe formowanie wykonuje zadanie za ułamek kosztów.
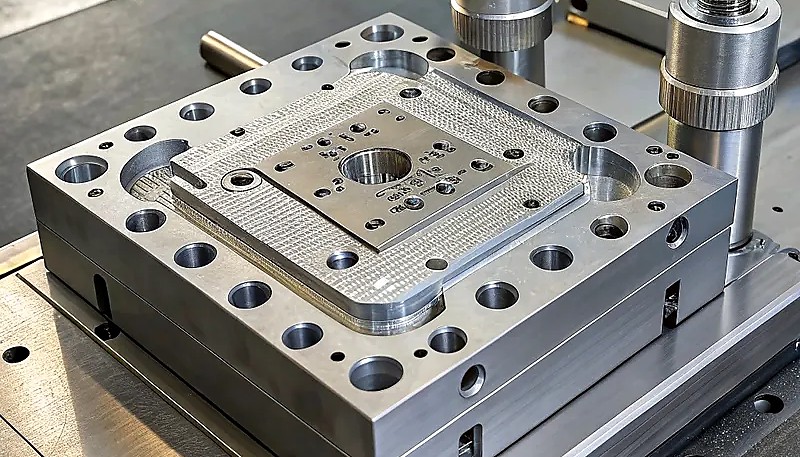
Różnica nie dotyczy tylko tolerancji. Formowanie precyzyjne wymaga kompleksowego ekosystemu: stali formy wyższej klasy, bardziej zaawansowanych sterowań maszyn, żywic klasy inżynierskiej i ściślejszych protokołów kontroli jakości. Formowanie zwykłe wykorzystuje standardowe narzędzia i tworzywa masowe, co sprawia, że jego uruchomienie jest szybsze i tańsze.
- Precyzyjne formowanie wtryskowe jest uzasadnione, gdy tolerancje, pasowanie lub ryzyko zgodności bezpośrednio wpływają na funkcję produktu.
- Zwykłe formowanie wtryskowe pozostaje lepszym wyborem dla prostych części z szerszymi tolerancjami i niższym budżetem na narzędzia.
- Najlepsza decyzja dotycząca dostawcy zaczyna się od analizy tolerancji, doboru stali na formę, możliwości sterowania procesem i przeglądu DFM.
Jakie są najważniejsze różnice techniczne między tymi dwoma procesami?
Kluczowa różnica polega na tym, że formowanie precyzyjne wymaga ściślejszej kontroli precyzji maszyny, tolerancji formy i parametrów procesu. Oto szczegółowe porównanie oparte na tym, co widzimy na co dzień w naszej hali produkcyjnej:
| Parametr | Precyzyjne formowanie wtryskowe | Standardowe formowanie wtryskowe |
|---|---|---|
| Tolerancja wymiarów | ±0.01–0.05 mm | ±0.1–0.5 mm |
| Powtarzalność zamykania maszyny | < 0.5% shot-to-shot variation | 1–3% zmienności między wtryskami |
| Sterowanie ciśnieniem wtrysku | Serwosterowanie w pętli zamkniętej, dokładność ±1% | Standardowy hydrauliczny, dokładność ±5% |
| Forma stalowa | H13, S136 (hartowane do 48–52 HRC) | P20, 718H (wstępnie hartowana 28–34 HRC) |
| Obróbka formy | CNC + EDM, wykończenie powierzchni Ra 0.2 µm lub lepsze | CNC, chropowatość powierzchni Ra 0.8–1.6 µm |
| Układ chłodzenia | Kanały konformalne lub precyzyjnie wiercone, regulacja ±1°C | Standardowe proste kanały wiercone |
| Klasa materiału | Tworzywa konstrukcyjne (POM, PC, PA66-GF) | Żywice masowe (PP, PE, ABS) |
| Typowy koszt oprzyrządowania | $15,000–$100,000+ | $3,000–$30,000 |
| Czas cyklu | 15–60 sekund (dłuższe chłodzenie/docisk) | 10–30 sekund |
| Kontrola jakości | CMM, pomiary optyczne, możliwa kontrola 100% | Sprawdziany przechodni/nieprzechodni, kontrola wyrywkowa |
Odkryliśmy, że wielu klientów początkowo prosi o formowanie precyzyjne, gdy wystarczyłoby zwykłe. W ZetarMold zawsze najpierw przeglądamy projekt części i zalecamy najbardziej opłacalny proces. Czasami niewielka zmiana w projekcie — jak dodanie kąta odformowania lub dostosowanie grubości ścianki — może przenieść część z obszaru formowania precyzyjnego do zwykłego, oszczędzając tysiące na kosztach narzędzi.
"“Precyzyjne wtryskarki muszą mieć układy sterowania w pętli zamkniętej z powtarzalnością między kolejnymi wtryskami poniżej 0.5%.”"True
Serwonapędowe sterowanie w pętli zamkniętej jest niezbędne w formowaniu precyzyjnym. Stale monitoruje i koryguje w czasie rzeczywistym ciśnienie, prędkość i położenie wtrysku, utrzymując zmienność między wtryskami poniżej 0,5% — czego nie mogą zagwarantować układy hydrauliczne w pętli otwartej.
"„Precyzyjne formowanie wtryskowe zawsze wymaga zupełnie innego typu maszyny niż zwykłe formowanie.”"False
Wiele nowoczesnych maszyn do wtrysku może obsługiwać zarówno pracę precyzyjną, jak i zwykłą. Kluczowa różnica tkwi w jakości systemu sterowania maszyny, specyfikacjach powtarzalności i tym, jak precyzyjnie utrzymuje ona parametry procesu – niekoniecznie w całkowicie innym typie maszyny.
Dlaczego jakość formy ma tak duże znaczenie w formowaniu precyzyjnym?
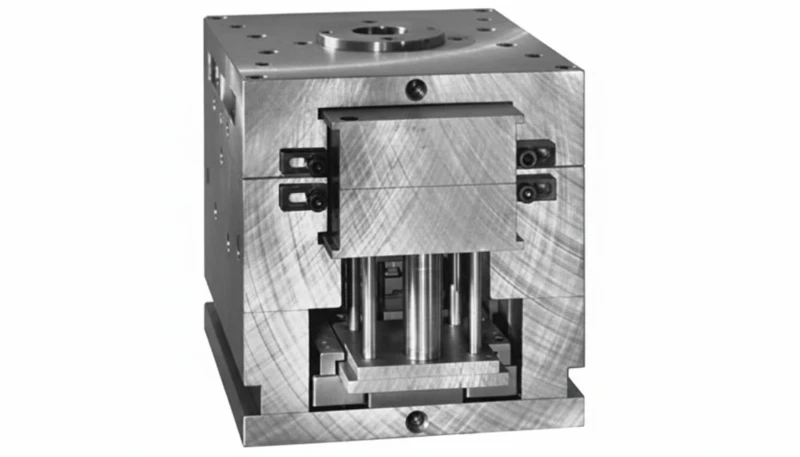
Forma jest kluczowym elementem precyzyjnego formowania wtryskowego. W produkcji precyzyjnej formę należy obrobić z tolerancjami 3–5× węższymi niż tolerancja gotowej części, ponieważ musi ona uwzględniać kompensację skurczu, rozszerzalność cieplną oraz zużycie w całym okresie eksploatacji.
W ZetarMold nasze precyzyjne formy wykorzystują hartowaną stal, taką jak S136 (nierdzewna, 48–52 HRC) lub H13 do żywic wysokotemperaturowych. Gniazda obrabiamy za pomocą połączenia szybkiej obróbki CNC i elektrodrążenia drutowego EDM, uzyskując wykończenie powierzchni Ra 0,2 µm lub lepsze. Kanały chłodzące są starannie projektowane — czasem jako konformalne — aby zapewnić równomierny rozkład temperatury w granicach ±1°C na powierzchni gniazda.
Dla zwykłych form zazwyczaj używamy wstępnie utwardzonej stali P20 (28–34 HRC), standardowej obróbki CNC z wykończeniem Ra 0,8–1,6 µm i konwencjonalnych prostych kanałów chłodzących wierconych. Te formy kosztują znacznie mniej i są szybsze w produkcji, ale nie są w stanie utrzymać wąskich tolerancji wymaganych przez zastosowania precyzyjne.
Jednym z krytycznych czynników, który wiele osób pomija, jest konserwacja formy. Formy precyzyjne wymagają regularnych kontroli i cykli polerowania — zwykle co 50,000–100,000 wtrysków — podczas gdy zwykłe formy często mogą wykonać ponad 200,000 wtrysków między przeglądami.
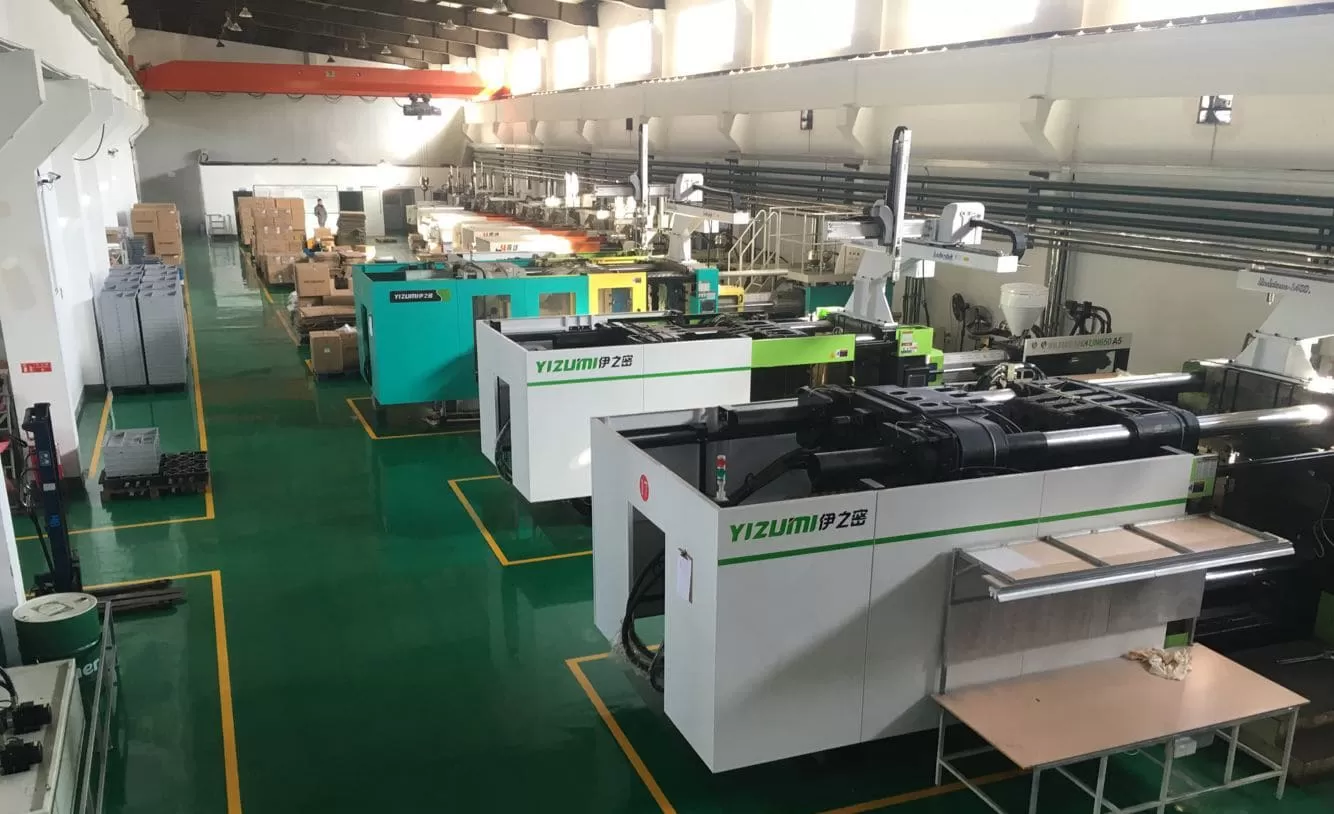
W ZetarMold obsługujemy 47 maszyn do wtryskiwania w zakresie od 90T do 1850T w naszej fabryce w Szanghaju. Z ponad 20-letnim doświadczeniem widzieliśmy na własne oczy, jak odpowiednie połączenie precyzji maszyny, jakości formy i kontroli procesu decyduje o tym, czy część mieści się w ±0,05 mm czy ±0,3 mm. Nasze prasy w pełni elektryczne w zakresie 50–200T są siłą roboczą dla pracy precyzyjnej, zapewniając spójność od wtrysku do wtrysku, której maszyny hydrauliczne po prostu nie mogą dorównać.
W naszej fabryce w Szanghaju decyzje dotyczące formowania precyzyjnego nie są oparte wyłącznie na tolerancjach z rysunku. Dopasowujemy część do możliwości maszyny, stali formy, kontroli chłodzenia i dowodów symulacyjnych. Nasza hala produkcyjna obsługuje 47 pras od 90T do 1850T, a nasi inżynierowie używają SOLIDWORKS i MOLDFLOW, aby sprawdzić równowagę napełniania, zanim klient zapłaci za niepotrzebne precyzyjne narzędzia.
Jakie materiały najlepiej sprawdzają się w formowaniu precyzyjnym, a jakie w zwykłym?
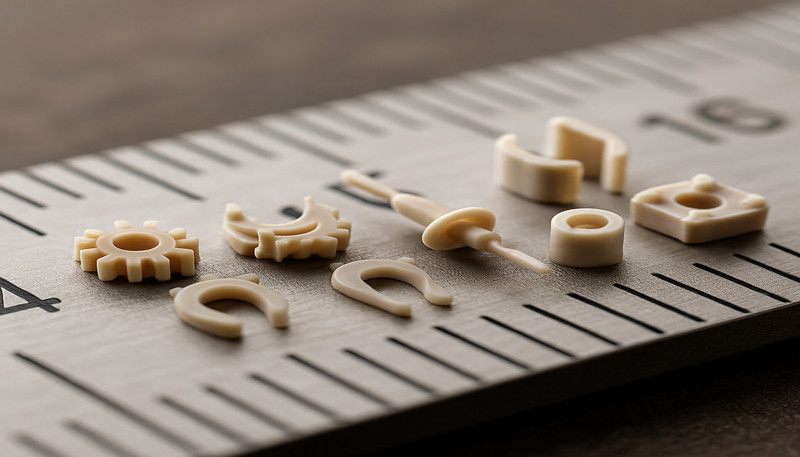
Dobór materiału jest obszarem, w którym formowanie precyzyjne i zwykłe znacznie się różnią. Formowanie precyzyjne zazwyczaj wykorzystuje żywice konstrukcyjne o przewidywalnym i małym skurczu, natomiast formowanie zwykłe dobrze sprawdza się z tworzywami masowymi.
Do detali precyzyjnych często używamy:
POM (acetal/Delrin): skurcz 1,8–2,2%, doskonała stabilność wymiarowa, idealny do kół zębatych i elementów mechanicznych
PC (poliwęglan): skurcz 0,5–0,7%, doskonała przejrzystość optyczna, stosowany w soczewkach i wyrobach medycznych
PA66-GF (nylon wzmacniany włóknem szklanym): skurcz 0,3–0,5% (z wypełnieniem szklanym), wysoka wytrzymałość precyzyjnych części konstrukcyjnych
PBT-GF: skurcz 0,3–0,5%, doskonały do złączy elektrycznych wymagających wąskich tolerancji
Do zwykłych zastosowań formierskich:
PP (polipropylen): skurcz 1,0–2,5%, ekonomiczny materiał do pojemników i opakowań
ABS: skurcz 0,4–0,7%, wszechstronny materiał do produktów konsumpcyjnych
PE (polietylen): skurcz 1,5–3,5%, stosowany do prostych części o szerokich tolerancjach
Kluczowy punkt: materiały o wysokim lub nieprzewidywalnym współczynniku skurczu znacznie utrudniają formowanie precyzyjne. Dlatego związki wypełnione szkłem są popularne w pracy precyzyjnej – włókna szklane znacznie zmniejszają i stabilizują skurcz.
Czym różni się kontrola procesu w formowaniu precyzyjnym i zwykłym?
Kontrola procesu jest prawdopodobnie największą różnicą operacyjną między precyzyjnym a zwykłym formowaniem wtryskowym. W formowaniu precyzyjnym każdy parametr jest monitorowany, rejestrowany i utrzymywany w wąskich zakresach.
Oto jak wygląda precyzyjna kontrola procesu w naszym zakładzie ZetarMold:
Temperatura stopu: kontrolowana z dokładnością ±2°C we wszystkich strefach cylindra (zwykłe formowanie: ±5–10°C)
Prędkość wtrysku: wielostopniowe profilowanie z powtarzalnością ±1% (zwykłe formowanie: jeden stopień, ±5%)
"„Czujniki ciśnienia w gnieździe są wyróżnikiem sterowania procesem precyzyjnego formowania wtryskowego.”"True
Czujniki ciśnienia w gnieździe zapewniają bezpośredni pomiar w czasie rzeczywistym tego, co dzieje się wewnątrz formy. Umożliwiają automatyczne sortowanie części (dobre vs. podejrzane), optymalizację procesu i są powszechnie uważane za złoty standard kontroli jakości w formowaniu precyzyjnym.
"“Standardowe wtryskiwanie nie wymaga monitorowania procesu ani kontroli jakości.”"False
Zwykłe formowanie również wymaga monitorowania procesu i kontroli jakości — tylko na mniej szczegółowym poziomie. Nadal śledzi się parametry takie jak czas cyklu, masa detalu i wygląd. Różnica polega na tym, że formowanie precyzyjne wymaga monitorowania ciśnienia w gnieździe w czasie rzeczywistym oraz statystycznego sterowania procesem (SPC) dla wymiarów krytycznych.
Ciśnienie docisku: Precyzyjnie stopniowane w celu kompensacji skurczu, monitorowane za pomocą czujników ciśnienia w gnieździe (zwykłe: jednostopniowe, odcięcie czasowe)
Temperatura formy: utrzymywana z dokładnością ±1°C za pomocą regulatorów temperatury oleju lub wody (zwykłe formowanie: ±3–5°C)
Czas chłodzenia: optymalizowany w symulacji i potwierdzany czujnikami temperatury w formie (zwykłe formowanie: szacowany na podstawie doświadczenia)
Używamy również oprogramowania do analizy przepływu w formie (Moldflow lub Moldex3D) do symulacji i optymalizacji wzoru napełniania przed obróbką stali dla form precyzyjnych. Dla zwykłych form symulacja jest pomocna, ale nie zawsze wymagana — doświadczeni wytwórcy narzędzi często mogą zaprojektować odpowiednie bramkowanie i chłodzenie wyłącznie na podstawie doświadczenia.
Które branże wymagają precyzyjnego formowania wtryskowego?
Precyzyjne formowanie wtryskowe znajduje zastosowanie w branżach, w których dokładność części bezpośrednio wpływa na działanie produktu, bezpieczeństwo lub zgodność z przepisami. Na podstawie naszego doświadczenia w ZetarMold są to przede wszystkim następujące sektory:
Wyroby medyczne: obudowy narzędzi chirurgicznych, kartridże diagnostyczne, systemy podawania leków — powszechne są tolerancje ±0,02 mm, a pełna identyfikowalność jest wymagana (ISO 13485)
Elektronika samochodowa: obudowy złączy, osłony czujników i obudowy ECU, w których części muszą być precyzyjnie dopasowane i odporne na drgania
Elementy optyczne: soczewki, światłowody i odbłyśniki wymagające dokładności powierzchni na poziomie ułamków mikrometra
Elektronika użytkowa: obudowy smartfonów i urządzeń ubieralnych oraz elementy złączy o rygorystycznych wymaganiach dotyczących połączeń zatrzaskowych
Przemysł lotniczy i kosmiczny: lekkie elementy konstrukcyjne zgodne z normami AS9100
Z kolei zwykłe formowanie wtryskowe obejmuje pod względem wolumenu większość wyrobów wytwarzanych tą metodą — od pojemników domowych po panele wykończeniowe samochodów.
Opakowania (pojemniki, nakrętki, zamknięcia)
Artykuły gospodarstwa domowego (pojemniki do przechowywania, akcesoria kuchenne)
Zabawki i produkty rekreacyjne
Różne części formowane wtryskowo z tworzyw sztucznych na wystawie
Ogólne produkty konsumenckie
Jak zdecydować, który proces jest odpowiedni dla danego projektu?
Właściwy wybór jest określany przez tolerancje z rysunku, wymagania dotyczące wykończenia powierzchni i złożoność geometryczną. Oto ramy decyzyjne, których używamy w ZetarMold podczas konsultacji z nowymi klientami:
Jakie są najwęższe tolerancje na rysunku? Jeśli wszystkie wymiary mają tolerancję ±0,1 mm lub szerszą, zwykłe formowanie prawdopodobnie wystarczy.
Czy część współpracuje z innymi precyzyjnymi elementami? Połączenia zatrzaskowe, zazębienia kół i powierzchnie uszczelniające często wymagają formowania precyzyjnego.
Jakie normy branżowe mają zastosowanie? Branża medyczna (ISO 13485), motoryzacyjna (IATF 16949) oraz lotnicza i kosmiczna (AS9100) często wymagają kontroli procesu na poziomie precyzyjnym.
Jaka jest wielkość produkcji? Większe wolumeny pomagają zamortyzować wyższy koszt oprzyrządowania do form precyzyjnych. Przy małoseryjnym formowaniu wtryskowym praktyczniejsze mogą być zwykłe formy z oprzyrządowaniem aluminiowym.
Jaki jest budżet? Oprzyrządowanie precyzyjne kosztuje 2–5 razy więcej niż zwykłe. Upewnij się, że zastosowanie uzasadnia tę inwestycję.
Jakie są często zadawane pytania dotyczące formowania precyzyjnego a zwykłego?
Często zadawane pytania
Jaką tolerancję można osiągnąć w precyzyjnym formowaniu wtryskowym?
Precyzyjne formowanie wtryskowe zazwyczaj osiąga tolerancje ±0,01 do ±0,05 mm na wymiarach krytycznych, w zależności od materiału, geometrii części i lokalizacji bramki. Dla porównania, zwykłe formowanie wtryskowe zazwyczaj utrzymuje ±0,1 do ±0,3 mm. Osiągnięcie węższego zakresu wymaga maszyn w pełni elektrycznych z powtarzalnością od wtrysku do wtrysku w granicach ±0,5%, utwardzonej stali formierskiej (S136 lub H13) oraz zamkniętej pętli sterowania procesem dla każdej kluczowej zmiennej. Te węższe tolerancje są niezbędne dla urządzeń medycznych, soczewek optycznych i złączy elektronicznych, gdzie dokładność wymiarowa bezpośrednio wpływa na funkcję i bezpieczeństwo.
Czy precyzyjne formowanie wtryskowe jest zawsze droższe?
Tak, formowanie precyzyjne wiąże się z wyższymi kosztami początkowymi — zazwyczaj 2 do 5 razy więcej za narzędzia i o 10 do 30 procent wyższymi opłatami za przetworzenie na część. Jednak całkowity koszt posiadania często przemawia na korzyść precyzji, gdy weźmie się pod uwagę zmniejszoną ilość odpadów (często poniżej 1 procent w porównaniu do 3–5 procent dla zwykłego formowania), mniej dodatkowych operacji obróbki mechanicznej i lepszą wydajność montażu. W ZetarMold przeprowadzamy rzetelne analizy kosztów i korzyści dla każdego projektu, dzięki czemu klienci inwestują w precyzję tylko wtedy, gdy ich zastosowanie faktycznie tego wymaga.
Czy zwykłe formy wtryskowe można zmodernizować do precyzyjnych?
Ogólnie rzecz biorąc, nie. Formy precyzyjne wymagają twardszych gatunków stali, takich jak stal nierdzewna S136 lub stal narzędziowa H13, ściślejszych tolerancji obróbki mierzonych w mikronach, a nie w setnych, konformalnych kanałów chłodzących dla równomierności termicznej oraz zrównoważenia wielogniazdowego zaprojektowanego od samego początku. Modernizacja zwykłej formy P20 rzadko osiąga precyzję geometryczną lub powtarzalność cykl po cyklu niezbędną do pracy z tolerancją poniżej 0,05 mm. W prawie każdym przypadku zbudowanie nowej formy precyzyjnej, specjalnie zaprojektowanej dla konkretnej części, jest znacznie bardziej opłacalne i niezawodnie daje lepsze rezultaty.
Jakie maszyny stosuje się do precyzyjnego formowania wtryskowego?
Precyzyjne formowanie wtryskowe wykorzystuje maszyny w pełni elektryczne lub hybrydowe serwo-hydrauliczne z zamkniętą pętlą sprzężenia zwrotnego dla ciśnienia wtrysku, prędkości, ciśnienia docisku i ogólnej temperatury formy. W ZetarMold nasze prasy w pełni elektryczne w zakresie od 50 do 200 ton zapewniają powtarzalność od wtrysku do wtrysku w granicach ±0,5 procent, w porównaniu do ±2–3 procent w konwencjonalnych maszynach hydraulicznych. Ten wyjątkowy poziom spójności, połączony z precyzyjną kontrolą temperatury formy w granicach ±1 stopnia Celsjusza oraz wieloetapowym profilowaniem wtrysku, umożliwia osiągalną produkcję z tolerancją poniżej 0,05 mm na powtarzalnej podstawie.
Jak ZetarMold realizuje projekty precyzyjnego formowania?
Nasz proces pracy przy formowaniu precyzyjnym zaczyna się od kompleksowej analizy DFM i symulacji przepływu za pomocą Moldflow lub Moldex3D. Następnie projektujemy formę w SOLIDWORKS przy użyciu utwardzonej stali narzędziowej (S136 lub H13), obrabiamy ją na centrach CNC 5-osiowych i weryfikujemy każdy wymiar krytyczny za pomocą raportów CMM podczas próbkowania T0. Produkcja odbywa się na maszynach w pełni elektrycznych z monitorowaniem SPC wszystkich kluczowych parametrów procesu. Dzięki ponad 20-letniemu doświadczeniu i ponad 400 przetworzonym materiałom w naszej fabryce w Szanghaju zapewniamy pełną śledzalność wymiarową od pierwszego wtrysku do dostawy seryjnej.
Jaka jest minimalna wielkość zamówienia w precyzyjnym formowaniu wtryskowym?
Nie ma ścisłego uniwersalnego minimum, ale precyzyjny wtrysk zapewnia najlepszy zwrot z inwestycji przy nakładach od 10 000 części lub więcej ze względu na wyższą inwestycję w narzędzia. Dla mniejszych nakładów czasami zalecamy narzędzia pomostowe – formę średniej klasy zbudowaną z węższymi tolerancjami niż zwykłe narzędzia produkcyjne, ale bez pełnego kosztu precyzyjnej formy produkcyjnej. To podejście pozwala zweryfikować zarówno projekt, jak i popyt rynkowy przed zaangażowaniem się w wysokonakładowe precyzyjne narzędzia, zmniejszając ryzyko finansowe przy jednoczesnym osiągnięciu akceptowalnej jakości części.
Który proces wtrysku powinieneś wybrać do swojego następnego projektu?
Precyzyjne i zwykłe formowanie wtryskowe nie są procesami konkurencyjnymi — to uzupełniające się narzędzia w arsenale producenta. Formowanie precyzyjne zapewnia tolerancje ±0.01–0.05 mm w krytycznych zastosowaniach medycznych, optycznych i elektronicznych. Zwykłe formowanie ekonomicznie obsługuje zdecydowaną większość produktów konsumenckich i przemysłowych przy tolerancjach ±0.1–0.3 mm.
Kluczem jest dopasowanie procesu do rzeczywistych wymagań. Nadmierne określanie precyzji marnuje pieniądze na narzędzia i przetwarzanie, których aplikacja nie potrzebuje. Niedostateczne określanie precyzji powoduje problemy z jakością, awarie montażowe i roszczenia gwarancyjne, które kosztują znacznie więcej niż zrobienie tego dobrze za pierwszym razem.
Z ponad 20-letnim doświadczeniem, 47 maszynami od 90T do 1850T oraz wiedzą na temat ponad 400 materiałów, ZetarMold pomaga Ci podjąć tę decyzję z pewnością. Przeprowadzamy rzetelne analizy DFM i mówimy wprost: precyzja czy zwykłe, w oparciu o to, czego faktycznie wymaga Twój rysunek — a nie o to, co sprzedaje droższą usługę. Niezależnie od tego, czy Twój projekt wymaga precyzji ±0,01 mm dla urządzenia medycznego, czy standardowej tolerancji ±0,3 mm dla opakowań konsumenckich, nasz zespół inżynierów jest gotów poprowadzić Cię przez cały proces — od przeglądu projektu po produkcję seryjną.
Chcesz omówić swój projekt? Niezależnie od tego, czy potrzebujesz precyzyjnie formowanych elementów medycznych, czy wielkoseryjnych części konsumpcyjnych, skontaktuj się dziś z ZetarMold, aby otrzymać bezpłatną analizę DFM i wycenę. Nasz zespół inżynierów pomoże wybrać właściwy proces i dostarczy części dokładnie zgodne ze specyfikacją — ani mniej, ani więcej.
formowanie wtryskowe: formowanie wtryskowe to proces produkcyjny, w którym żywica z tworzywa sztucznego jest topiona i wtryskiwana do gniazda formy w celu uformowania części. ↩
przewodnik po wyborze dostawcy formowania wtryskowego: przewodnik po wyborze dostawcy formowania wtryskowego to lista kontrolna dla nabywcy dotycząca przygotowania zapytania ofertowego, kwalifikacji dostawcy i kontroli ryzyka handlowego. ↩
projektowanie form wtryskowych: projektowanie form wtryskowych obejmuje konstrukcję oprzyrządowania, układ chłodzenia, dobór stali i plan wykonalności produkcji formowanych części. ↩