精密射出成形とは何か、一般的な成形とどう違うのか?
精密射出成形1は、一般成形の10倍厳しい公差を維持する高精度な射出成形です。主な違いは部品の一貫性と再現性にあります。サプライヤーを評価する場合は、射出成形サプライヤー調達ガイド2でRFQの準備と適格性評価を解説しています。
より広い視点については、射出成形完全ガイドでプロセスの基礎、材料の挙動、生産上の意思決定を解説しています。
射出成形金型設計3をさらに詳しく知るには、金型構造、熱制御、製造性のトレードオフを扱うピラーガイドをご覧ください。
精密射出成形は、通常±0.01~±0.05 mmという極めて厳しい寸法公差でプラスチック部品を製造するプロセスです。対して一般射出成形は±0.1~±0.5 mmという広い公差で行われ、正確な寸法の重要性が低い部品に適しています。
ZetarMoldの工場では、「本当に精密成形が必要ですか?」とよく尋ねられます。正直な答えは、用途によります。部品をミクロン単位の精度で嵌合させる必要がある医療機器ハウジングを製造するなら、精密成形は必須です。しかし、保管容器の蓋を生産するなら、一般成形で十分であり、コストはわずかです。
違いは公差だけではありません。精密成形には、高品位な金型鋼、より高度な成形機制御、エンジニアリンググレード樹脂、厳格な品質検査手順から成る総合的な体制が必要です。一般成形では標準金型と汎用樹脂を使用するため、立ち上げが速く、コストも低く抑えられます。
- 公差、嵌合、または規制適合上のリスクが製品機能に直接影響する場合、精密射出成形を採用する妥当性があります。
- 公差が比較的緩く、金型予算が限られる単純形状の部品には、通常の射出成形が引き続き適しています。
- 最適なサプライヤー選定は、公差解析、金型鋼の選定、工程管理能力、およびDFMレビューから始まります。
2つの工程における主な技術的相違点は何ですか?
主な違いは、精密成形では成形機の精度、金型公差、成形条件のすべてをより厳密に管理する必要があることです。当社の製造現場で日々確認している内容に基づき、以下に詳しく比較します。
| パラメータ | 精密射出成形 | 通常射出成形 |
|---|---|---|
| 寸法公差 | ±0.01–0.05 mm | ±0.1–0.5 mm |
| 成形機の型締め再現性 | < 0.5% shot-to-shot variation | ショット間変動1~3% |
| 射出圧力制御 | 閉ループサーボ制御、精度±1% | 標準油圧式、精度±5% |
| 金型鋼 | H13、S136(48~52 HRCに焼入れ) | P20、718H(プリハードン28~34 HRC) |
| 金型加工 | CNC + EDM、表面粗さRa 0.2 µm以下 | CNC、表面仕上げRa 0.8–1.6 µm |
| 冷却システム | コンフォーマルまたは精密穴加工、±1°C制御 | 標準直線穴水路 |
| 素材グレード | エンジニアリング樹脂(POM、PC、PA66-GF) | 汎用樹脂(PP、PE、ABS) |
| 一般的な金型費用 | $15,000–$100,000+ | $3,000–$30,000 |
| サイクルタイム | 15~60秒(冷却/保圧が長い) | 10–30秒 |
| 品質検査 | 三次元測定機、光学測定、全数検査に対応可能 | 合否ゲージ、抜取検査 |
当社の経験では、通常成形で十分な部品にもかかわらず、当初から精密成形を希望されるお客様が少なくありません。ZetarMoldでは、まず部品設計を確認し、最も費用対効果の高い工程を提案します。抜き勾配の追加や肉厚の調整といった小さな設計変更だけで、精密成形ではなく通常成形が可能になり、金型費を数千ドル節約できる場合もあります。
"“精密成形機には、ショット間再現性が0.5%未満の閉ループ制御システムが必要です。”"True
精密成形には、閉ループのサーボ駆動制御が不可欠です。射出圧力、速度、位置をリアルタイムで継続的に監視・調整し、ショット間変動を0.5%未満に保ちます。これは開ループ油圧システムでは保証できません。
"「精密射出成形には、通常の成形とはまったく異なる種類の成形機が常に必要である。」"False
最新の射出成形機の多くは、精密成形と一般成形の両方に対応できます。主な違いは、必ずしも成形機の種類そのものではなく、制御システムの品質、再現性仕様、工程条件を維持する精度です。
精密成形で金型品質が非常に重要なのはなぜですか?
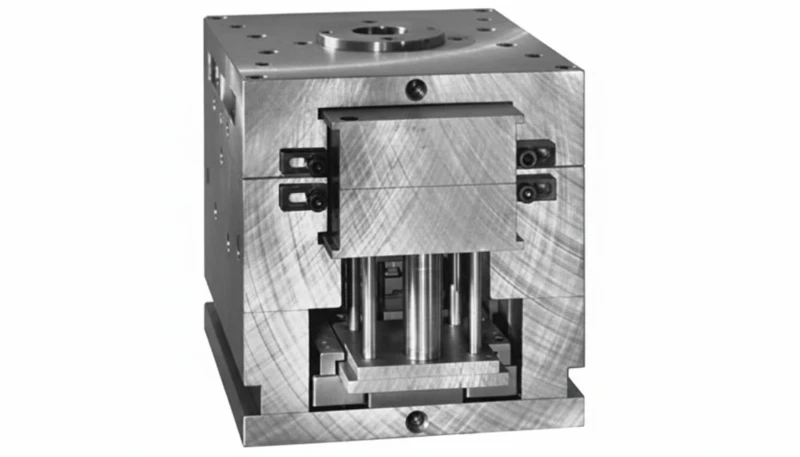
金型は精密射出成形の要です。精密成形では、収縮補正、熱膨張、金型寿命中の摩耗を考慮する必要があるため、金型は最終部品公差の3~5倍厳しい公差で加工しなければなりません。
ZetarMoldの精密金型では、高温樹脂用にS136(ステンレス、48~52 HRC)やH13などの硬化鋼を使用します。高速CNCとワイヤー放電加工を組み合わせてキャビティを加工し、Ra 0.2 µm以下の表面仕上げを実現します。冷却流路は、キャビティ表面全体の温度分布を±1°C以内で均一にするため、コンフォーマル冷却を使用する場合も含め、慎重に設計します。
一般金型には通常、P20プリハードン鋼(28~34 HRC)、Ra 0.8~1.6 µm仕上げの標準CNC加工、従来の直線穴冷却水路を使用します。これらの金型は大幅に安価で製作も速いものの、精密用途が求める厳しい公差を維持できません。
多くの人が見落とす重要な要素の1つが金型保守です。精密金型には通常50,000~100,000ショットごとの定期検査と研磨が必要ですが、一般金型は保守間隔を200,000+ショットまで延ばせる場合があります。
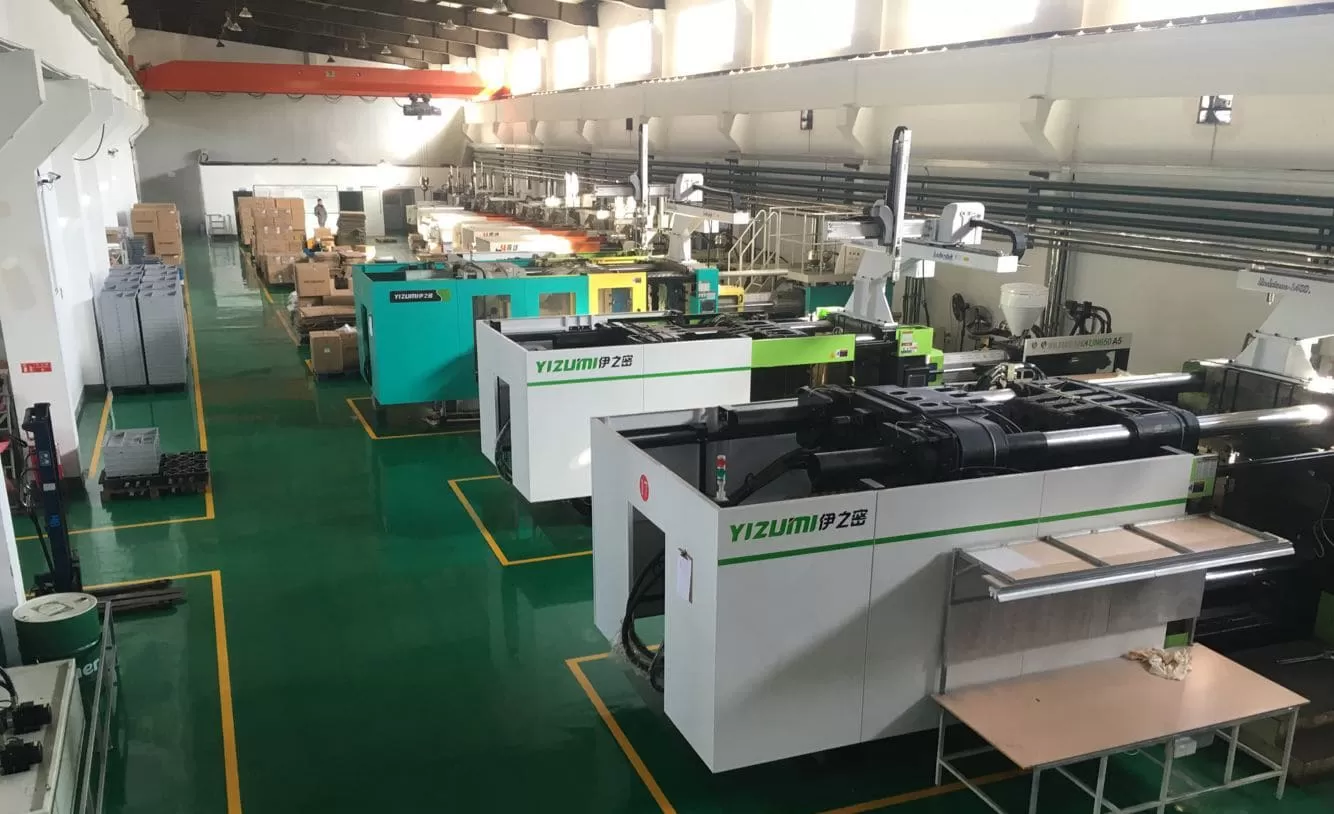
ZetarMoldの上海工場では、90Tから1850Tまでの射出成形機47台を稼働しています。20年以上の経験から、機械精度、金型品質、工程管理を適切に組み合わせることが、製品精度を±0.05 mmに収められるか、±0.3 mmにとどまるかを決定すると実感しています。50–200Tクラスの全電動成形機は精密成形の主力であり、油圧成形機では実現できないショット間の安定性を発揮します。
上海工場では、精密成形の判断を図面公差だけに基づいて行うことはありません。成形品に対して、成形機の能力、金型鋼材、冷却制御、シミュレーションによる根拠を適合させます。生産現場では90Tから1850Tまでの成形機47台を稼働させ、技術者がSOLIDWORKSとMOLDFLOWを使用して充填バランスを確認することで、お客様が不要な精密金型に費用をかけることを防いでいます。
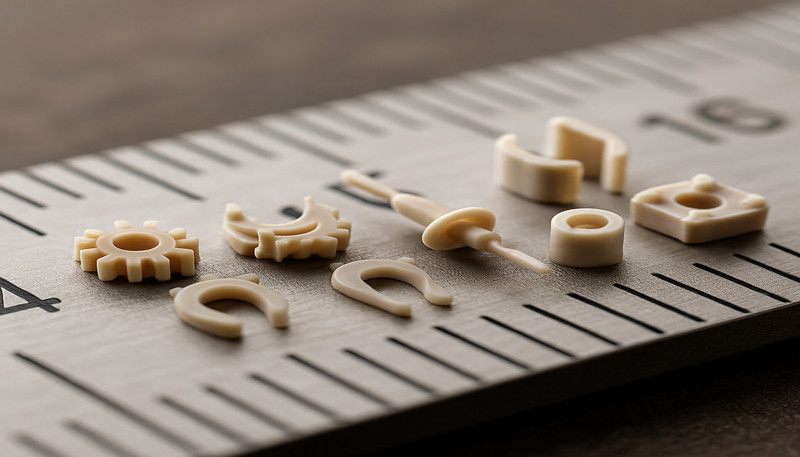
精密成形と一般成形には、どの材料が最適か?
材料選定は、精密成形と一般成形が大きく分かれる点です。精密成形では通常、予測可能で収縮率の低いエンジニアリング樹脂を使用しますが、一般成形には汎用プラスチックが適しています。
精密部品には、通常次のものを使用します:
POM(アセタール/Delrin):収縮率1.8~2.2%、寸法安定性に優れ、歯車や機械部品に最適
PC(ポリカーボネート):収縮率0.5~0.7%、光学的透明性に優れ、レンズや医療機器に使用
PA66-GF(ガラス繊維強化ナイロン):収縮率0.3~0.5%(ガラス充填時)、構造用精密部品に適した高強度
PBT-GF:収縮率0.3~0.5%、厳しい公差を要する電気コネクターに最適
一般的な成形用途の場合:
PP(ポリプロピレン):収縮率1.0~2.5%、容器や包装に適した高い費用対効果
ABS:収縮率0.4~0.7%、消費財に幅広く使える汎用材料
PE(ポリエチレン):収縮率1.5~3.5%、公差の緩い単純部品に使用
重要な点は、収縮率が高い、または予測しにくい材料ほど精密成形が難しくなることです。そのため、ガラス繊維充填コンパウンドは精密用途で広く使われています。ガラス繊維によって収縮が大幅に低減し、安定するからです。
精密成形と一般成形では工程管理がどう異なりますか?
工程管理は、精密射出成形と一般射出成形の運用上の最大の違いと言えます。精密成形では、すべてのパラメータを監視・記録し、狭い範囲内に制御します。
ZetarMold工場における精密プロセス制御の実例は次のとおりです。
溶融温度:全バレルゾーンで±2°C以内に制御(一般成形:±5~10°C)
射出速度:再現性±1%の多段プロファイル制御(一般成形:単段、±5%)
"「キャビティ圧力センサーは、精密射出成形の工程管理を特徴づけるものです。」"True
キャビティ圧力センサーは、金型内部で起きていることを直接リアルタイムで測定します。良品と要確認品の自動選別や工程最適化を可能にし、精密成形の品質管理における最良の基準として広く認識されています。
"“一般的な射出成形では、工程監視も品質管理も一切必要ありません。”"False
通常成形でも工程監視と品質管理は必要ですが、その粒度は低くなります。サイクル時間、部品重量、外観などのパラメータは引き続き追跡します。違いは、精密成形ではリアルタイムのキャビティ圧力監視と重要寸法に対する統計的工程管理(SPC)が必要なことです。
保圧:収縮を補償するため段階ごとに精密設定し、キャビティ圧力センサーで監視(一般仕様:単段、時間ベースで終了)
金型温度:油温または水温調節機で±1°C以内を維持(一般成形:±3~5°C)
冷却時間:シミュレーションで最適化し、金型内温度センサーで検証(一般成形:経験に基づき推定)
当社では、精密金型の鋼材を切削する前に充填パターンをシミュレーションして最適化するため、金型流動解析ソフトウェア(MoldflowまたはMoldex3D)も使用しています。一般的な金型では、シミュレーションは有用ですが必須とは限りません。経験豊富な金型技術者であれば、多くの場合、経験だけでも適切なゲート方式と冷却系を設計できます。
精密射出成形を必要とする業界は?
精密射出成形は、部品精度が製品機能、安全性、規制適合性に直接影響する業界で利用されています。ZetarMoldでの経験に基づく主要分野は次のとおりです:
医療機器:手術器具ハウジング、診断用カートリッジ、薬物送達システム。±0.02 mmの公差が一般的で、完全なトレーサビリティが必要(ISO 13485)
車載電子機器:正確な嵌合と耐振動性が必要なコネクターハウジング、センサー筐体、ECUケース
光学部品:ミクロン未満の表面精度を要するレンズ、ライトガイド、反射板
家電製品:厳しいスナップフィット要件を持つスマートフォンケース、ウェアラブル機器筐体、コネクター部品
航空宇宙:AS9100規格に適合する軽量構造部品
一方、通常の射出成形は、家庭用容器から自動車内装パネルまで、生産数量ベースで射出成形品の大半を占めます。
包装(容器、キャップ、クロージャー)
家庭用品(収納ボックス、キッチン用品)
玩具およびレジャー製品
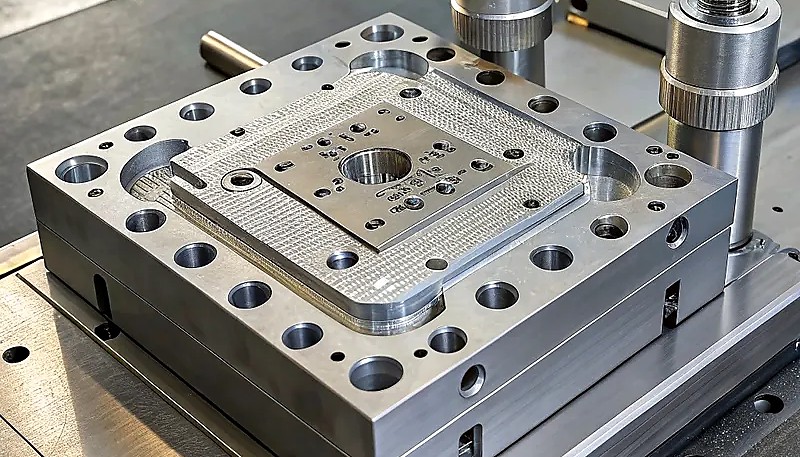
展示されている様々なプラスチック射出成形部品
一般消費者向け製品
プロジェクトに適した工程をどのように判断しますか?
適切な選択は、図面公差、表面仕上げ要件、形状の複雑さによって決まります。以下は、ZetarMoldが新規顧客へのコンサルティングで使用している判断基準です:
図面上で最も厳しい公差はいくつですか?すべての寸法が±0.1 mm以上であれば、一般成形で十分な可能性があります。
部品は他の精密部品と組み合わさりますか?スナップフィット、歯車のかみ合い、シール面には精密成形が必要になることがよくあります。
どの業界規格が適用されますか?医療(ISO 13485)、自動車(IATF 16949)、航空宇宙(AS9100)では、精密レベルの工程管理が求められることがよくあります。
生産量はどのくらいですか?生産量が多いほど、精密金型の高い金型費を償却しやすくなります。少量射出成形では、アルミ金型を使った一般金型の方が実用的な場合があります。
予算はいくらですか?精密金型は一般金型の2~5倍の費用がかかります。用途が投資に見合うことを確認してください。
精密成形と通常成形に関するよくある質問
よくある質問
精密射出成形で達成可能な公差は?
精密射出成形では、材料、部品形状、ゲート位置に応じて、重要寸法で通常±0.01~±0.05 mmの公差を実現できます。これに対し、一般的な射出成形で維持できる公差は通常±0.1~±0.3 mmです。より厳しい公差範囲を実現するには、ショット間再現性が±0.5%以内の全電動成形機、焼入れ金型鋼(S136またはH13)、およびすべての主要変数に対する閉ループ工程制御が必要です。このような厳しい公差は、寸法精度が機能と安全性に直結する医療機器、光学レンズ、電子コネクターに不可欠です。
精密射出成形は常に高価ですか?
はい。精密成形は初期費用が高く、一般に金型費は2~5倍、部品1個当たりの加工費は10~30%高くなります。しかし、スクラップ率の低減(通常、一般成形の3~5%に対して1%未満)、二次機械加工工程の削減、組立歩留まりの向上を考慮すると、総保有コストでは精密成形が有利になる場合が多くあります。ZetarMoldでは、用途上本当に必要な場合にのみ精密成形へ投資できるよう、すべてのプロジェクトで率直な費用対効果分析を行います。
一般射出金型を精密仕様へ改良できますか?
一般的には不可能です。精密金型には、S136ステンレス鋼やH13工具鋼などのより硬い鋼種、百分の一単位ではなくミクロン単位の厳しい加工公差、温度均一性を確保するコンフォーマル冷却水路、および初期設計段階から最適化した多個取りの充填バランスが必要です。通常のP20金型を改造しても、0.05 mm未満の公差が求められる加工に必要な幾何精度やショット間の一貫性を達成できることはほとんどありません。ほぼすべての場合、対象部品専用に設計した新しい精密金型を製作する方がはるかに費用対効果が高く、優れた結果を安定して得られます。
精密射出成形にはどのような機械が使われますか?
精密射出成形では、射出圧力、射出速度、保圧、金型全体の温度を閉ループでフィードバック制御する全電動式またはハイブリッドサーボ油圧式の成形機を使用します。ZetarMoldの50~200トンクラスの全電動成形機は、従来型の油圧式成形機のショット間再現性が±2~3%であるのに対し、±0.5%以内を実現します。この優れた安定性に、±1℃以内の精密な金型温度制御と多段射出プロファイルを組み合わせることで、0.05 mm未満の公差を安定して量産できます。
ZetarMoldは精密成形プロジェクトにどう対応するか?
当社の精密成形工程は、MoldflowまたはMoldex3Dを使用した包括的なDFM解析と樹脂流動解析から始まります。次に、焼入れ工具鋼(S136またはH13)を用いてSOLIDWORKSで金型を設計し、5軸CNC加工機で加工します。T0サンプリング時には、CMM測定報告書によりすべての重要寸法を検証します。量産は全電動式成形機で行い、すべての主要工程パラメータをSPCで監視します。上海工場で20年以上にわたり400種を超える材料を加工してきた経験を基に、初回ショットから量産納品まで、完全な寸法トレーサビリティを提供します。
精密射出成形の最小発注数量は?
厳密な普遍的最小数量はありませんが、精密成形は金型投資が大きいため、10,000個以上で最も高い投資効果を発揮します。少量では、通常の量産金型より厳しい公差を持ちながら精密量産金型ほど高価でない中級金型、すなわちブリッジツーリングを提案する場合があります。これにより、大量生産用金型へ投資する前に設計と市場需要を検証し、許容品質を維持しながら財務リスクを抑えられます。
次のプロジェクトでは、どの成形プロセスを選ぶべきですか?
精密射出成形と一般射出成形は競合する工程ではなく、メーカーが使い分ける相互補完的な手段です。精密成形は、医療、光学、電子産業の重要用途で±0.01~0.05 mmの公差を実現します。一般成形は、消費財および工業製品の大半を±0.1~0.3 mmの公差で経済的に生産します。
重要なのは、実際の要件に工程を適合させることです。精度を過剰に指定すると、用途に不要な金型や加工へ費用を浪費します。精度の指定が不足すると、品質問題、組立不良、保証請求が発生し、最初から適切に対応する場合よりはるかに高いコストがかかります。
20年以上の経験、90Tから1850Tまでの47台の設備、400種類以上の材料に関する専門知識を持つZetarMoldが、お客様の確かな意思決定を支援します。当社は誠実なDFM解析を行い、高価格のサービスを販売する都合ではなく、図面の実際の要件に基づいて、精密仕様か一般仕様かを率直にお伝えします。医療機器向けの±0.01 mm精度でも、消費者向け包装の±0.3 mm標準公差でも、当社のエンジニアリングチームが設計レビューから量産までの全工程を支援します。
プロジェクトについて相談しませんか?精密成形の医療部品でも量産消費財部品でも、無料のDFMレビューと見積もりについて今すぐZetarMoldにお問い合わせください。当社のエンジニアリングチームが適切な工程を選定し、仕様どおりの部品を過不足なく納入します。