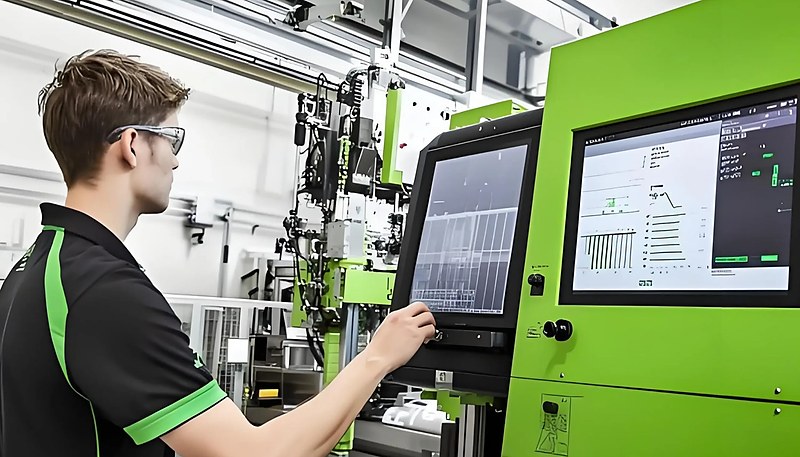
ما القولبة بالحقن الدقيقة وكيف تختلف عن القولبة العادية؟
القولبة بالحقن1 الدقيقة هي نوع عالي الدقة من القولبة بالحقن يحافظ على تفاوتات أضيق بعشر مرات من القولبة العادية. ويكمن الفرق الجوهري في اتساق القطع وقابلية تكرارها. إذا كنت تقيّم المورّدين، فإن دليل اختيار مورّد القولبة بالحقن2 لدينا يغطي إعداد طلب عرض السعر والتأهيل.
للحصول على رؤية أوسع، يتناول دليلنا الشامل للقولبة بالحقن أساسيات العملية وسلوك المواد وقرارات الإنتاج.
لإلقاء نظرة أوسع على تصميم قالب الحقن3، يتناول دليلنا الأساسي بنية العدد والتحكم الحراري والمفاضلات المتعلقة بقابلية التصنيع.
القولبة بالحقن الدقيقة هي عملية تصنيع تنتج قطعًا بلاستيكية بتفاوتات أبعاد شديدة الضيق، تتراوح عادة بين ±0.01 و±0.05 مم. أما القولبة بالحقن العادية فتعمل ضمن تفاوتات أوسع من ±0.1 إلى ±0.5 مم، وتناسب القطع التي تكون فيها الأبعاد الدقيقة أقل أهمية.
كثيرًا ما يُسأل مصنعنا في ZetarMold: «هل أحتاج حقًا إلى القولبة الدقيقة؟» والإجابة الصادقة هي: يعتمد ذلك على تطبيقك. فإذا كنت تصنع غلاف جهاز طبي يجب أن تتشابك مكوناته بدقة على مستوى الميكرون، فلا مجال للتنازل عن القولبة الدقيقة. أما إذا كنت تنتج غطاء حاوية تخزين، فتنجز القولبة العادية المهمة بجزء بسيط من التكلفة.
لا يقتصر الفرق على التفاوتات. فالقولبة الدقيقة تتطلب منظومة متكاملة: فولاذ قوالب أعلى درجة، وأنظمة تحكم أكثر تطورًا في الماكينات، وراتنجات بدرجات هندسية، وبروتوكولات أشد صرامة لفحص الجودة. أما القولبة العادية فتستخدم أدوات قياسية ومواد بلاستيكية سلعية، ما يجعل إعدادها أسرع وأرخص.
- تكون القولبة الدقيقة بالحقن مبررة عندما تؤثر التفاوتات أو الملاءمة أو مخاطر الامتثال مباشرة في وظيفة المنتج.
- تظل القولبة بالحقن العادية الخيار الأفضل للأجزاء البسيطة ذات التفاوتات الأوسع وميزانيات الأدوات الأقل.
- يبدأ أفضل قرار لاختيار المورد بتحليل التفاوتات واختيار فولاذ القالب وقدرة التحكم في العملية ومراجعة DFM.
ما الفروق التقنية الرئيسية بين العمليتين؟
الفرق الرئيسي هو أن القولبة الدقيقة تتطلب تحكمًا أشد دقة في دقة الآلة، وتسامحات القالب، ومعلمات العملية. إليك مقارنة مفصلة بناءً على ما نراه يوميًا في ورشتنا:
| المعلمة | القولبة الدقيقة بالحقن | القولبة بالحقن العادية |
|---|---|---|
| تفاوت الأبعاد | ±0.01–0.05 mm | ±0.1–0.5 mm |
| قابلية تكرار قفل الماكينة | < 0.5% تفاوت بين دورة وأخرى | تفاوت بنسبة 1–3% بين الحقنات |
| التحكم في ضغط الحقن | تحكم مؤازر بحلقة مغلقة، دقة ±1% | هيدروليكي قياسي، بدقة ±5% |
| فولاذ القالب | H13، وS136 (مقسّيان إلى 48–52 HRC) | P20، 718H (مقسى مسبقًا إلى 28–34 HRC) |
| تشغيل القالب | CNC + EDM، تشطيب سطحي Ra 0.2 µm أو أفضل | CNC، تشطيب السطح Ra 0.8–1.6 µm |
| نظام التبريد | مطابق للشكل أو محفور بدقة، بتحكم ±1°C | قنوات قياسية مستقيمة الحفر |
| درجة المادة | راتنجات هندسية (POM، PC، PA66-GF) | راتنجات سلعية (PP، PE، ABS) |
| تكلفة القالب المعتادة | $15,000–$100,000+ | $3,000–$30,000 |
| وقت الدورة | 15–60 ثانية (تبريد/تثبيت أطول) | 10–30 ثانية |
| فحص الجودة | آلة قياس إحداثيات، قياس بصري، وإمكان الفحص بنسبة 100% | مقاييس الذهاب/عدم الذهاب، فحص العينات |
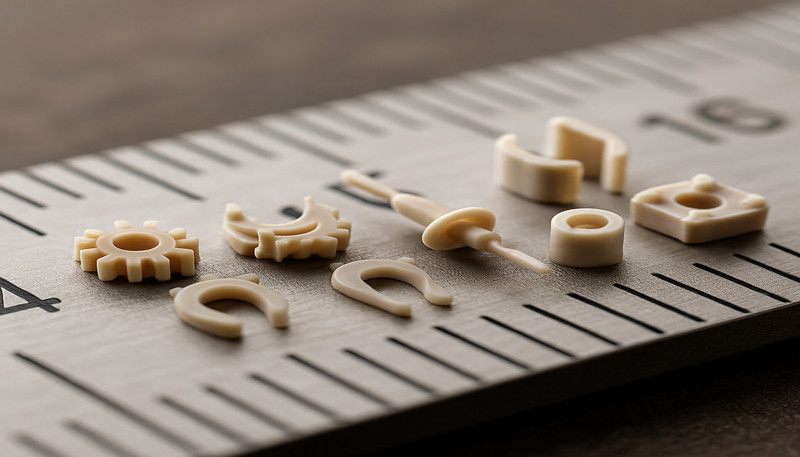
: علب الهواتف الذكية، وأغلفة الأجهزة القابلة للارتداء، ومكونات الموصلات ذات متطلبات التثبيت بالضغط المحكم
"“يجب أن تحتوي آلات القولبة الدقيقة على أنظمة تحكم ذات حلقة مغلقة، مع قابلية تكرار من حقنة إلى أخرى بانحراف أقل من 0.5%.”"True
يعد التحكم المؤازر ذو الحلقة المغلقة أمرًا ضروريًا للقولبة الدقيقة. فهو يراقب ويضبط باستمرار ضغط الحقن وسرعته وموضعه في الوقت الفعلي، مع الحفاظ على تباين اللقطة إلى اللقطة أقل من 0.5% - وهو أمر لا يمكن للأنظمة الهيدروليكية ذات الحلقة المفتوحة ضمانه.
"“تتطلب القولبة الدقيقة بالحقن دائمًا نوعًا مختلفًا تمامًا من الآلات عن القولبة العادية.”"False
يمكن للعديد من آلات القولبة بالحقن الحديثة التعامل مع العمل الدقيق والعادي. يكمن الاختلاف الرئيسي في جودة نظام التحكم في الماكينة، ومواصفات التكرار، ومدى دقة احتفاظها بمعلمات العملية - وليس بالضرورة نوع ماكينة مختلف تمامًا.
لماذا تعتبر جودة القالب مهمة جدًا في القوالب الدقيقة؟
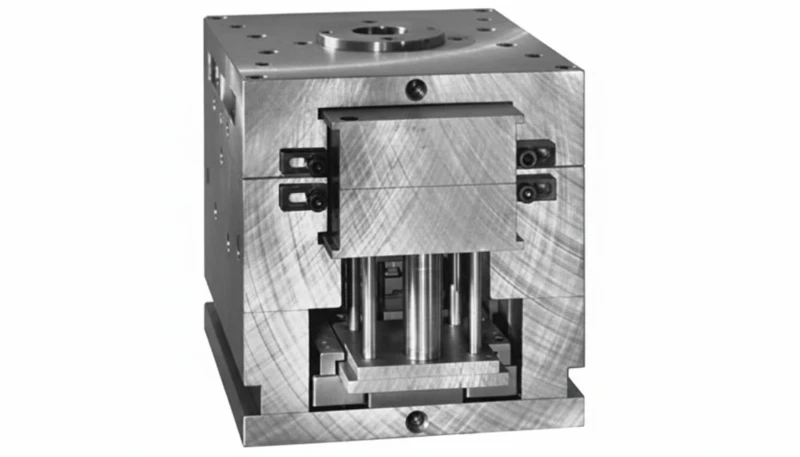
القالب هو جوهر القولبة الدقيقة بالحقن. وفي الأعمال الدقيقة، يجب تشغيل القالب آليًا بتفاوتات أدق بمقدار 3–5× من تفاوت الجزء النهائي، لأنه يجب أن يراعي تعويض الانكماش، والتمدد الحراري، والتآكل طوال عمر القالب.
في ZetarMold، تستخدم قوالبنا الدقيقة الفولاذ المقسى مثل S136 (غير القابل للصدأ، 48–52 HRC) أو H13 للراتنجات ذات درجة الحرارة العالية. نقوم بتصنيع التجاويف باستخدام مزيج من CNC عالي السرعة وسلك EDM لتحقيق تشطيبات سطحية تبلغ Ra 0.2 ميكرومتر أو أفضل. تم تصميم قنوات التبريد بعناية - أحيانًا باستخدام التبريد المطابق - لضمان توزيع موحد لدرجة الحرارة ضمن ±1 درجة مئوية عبر سطح التجويف.
في القوالب العادية، نستخدم عادة فولاذ P20 المقسّى مسبقاً (28–34 HRC)، وتشغيلاً قياسياً باستخدام CNC بتشطيبات Ra 0.8–1.6 µm، وقنوات تبريد تقليدية مستقيمة الحفر. وتكلف هذه القوالب أقل بكثير، كما أن تصنيعها أسرع، لكنها لا تستطيع الحفاظ على التفاوتات الضيقة التي تتطلبها التطبيقات الدقيقة.
من العوامل الحاسمة التي يغفل عنها كثيرون صيانة القالب. فالقوالب الدقيقة تتطلب دورات فحص وتلميع منتظمة، عادةً كل 50,000–100,000 طلقة، بينما تستطيع القوالب العادية غالبًا العمل 200,000+ طلقة بين فترات الصيانة.
لا يوجد حد أدنى عالمي لكمية الطلب في التشكيل بالحقن الدقيق، ولكن الجدوى الاقتصادية تكون عادةً أكثر منطقية عندما يكون حجم الإنتاج مرتفعًا بما يكفي لتوزيع تكاليف الأدوات والتحقق والفحص. بالنسبة للكميات النموذجية أو الجسرية، قد يكون القالب التجريبي، أو التخطيط المبسط للتجويف، أو الهجين بين التحكم العددي بالحاسوب والتشكيل أفضل. بالنسبة للأجزاء الطبية أو السيارات أو الإلكترونية أو ذات التركيب الضيق، يمكن تبرير الأدوات الدقيقة حتى عند الحجم المنخفض إذا كان خطر الفشل مكلفًا. قارن إجمالي مخاطر المشروع، وليس سعر القطعة فقط. قم بتأكيد القرار بأدلة التصميم للتصنيع والعينات قبل الموافقة على الأدوات.
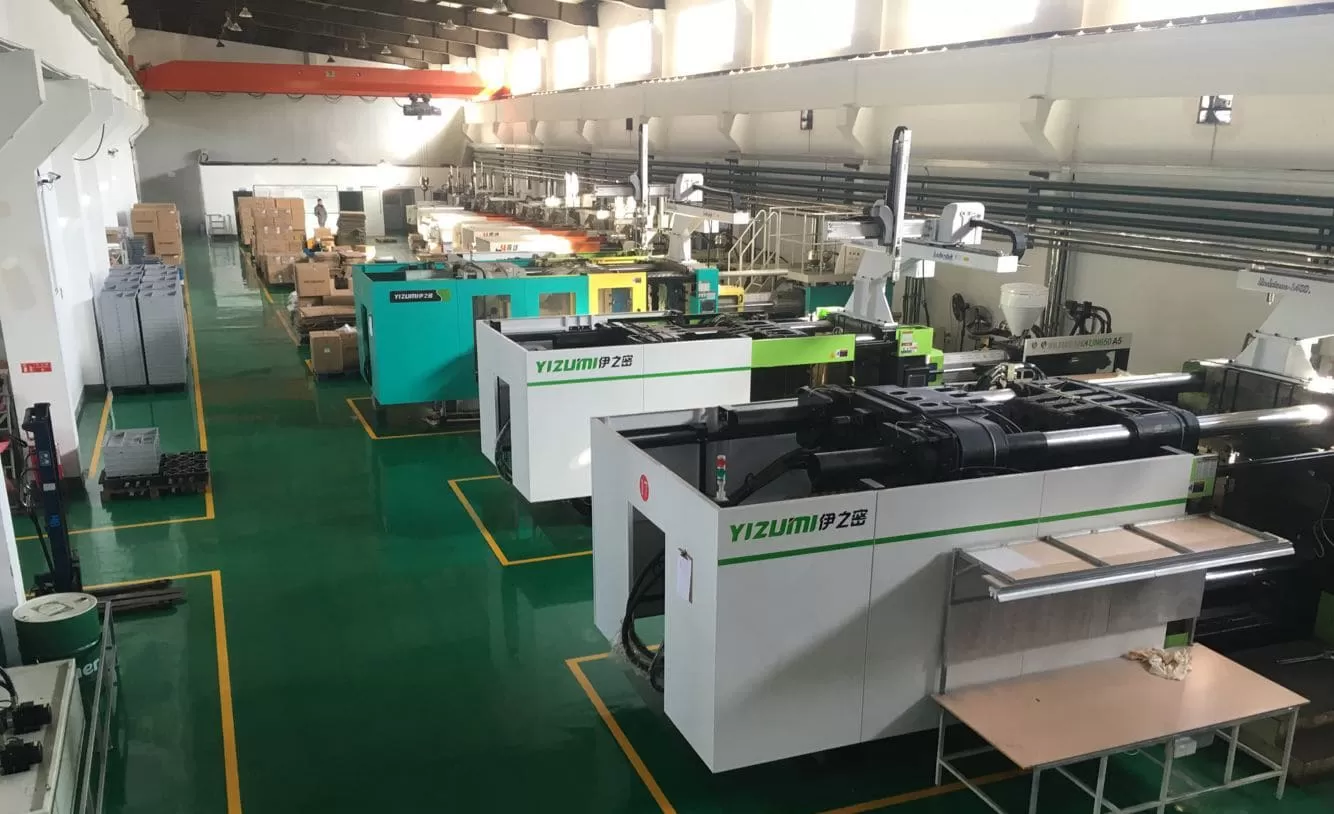
في مصنعنا في شنغهاي، لا تستند قرارات القولبة الدقيقة إلى تفاوتات الرسم وحدها. فنحن نطابق القطعة مع قدرة الآلة وفولاذ القالب والتحكم في التبريد وأدلة المحاكاة. وتضم أرضية إنتاجنا 47 مكبسًا من 90T إلى 1850T، ويستخدم مهندسونا SOLIDWORKS وMOLDFLOW للتحقق من توازن الملء قبل أن يدفع العميل مقابل أدوات دقيقة غير ضرورية.
ما المواد الأنسب للقولبة الدقيقة مقارنةً بالقولبة العادية؟
اختيار المواد هو موضع الاختلاف الكبير بين القولبة الدقيقة والعادية. فالقولبة الدقيقة تستخدم عادةً راتنجات هندسية ذات معدلات انكماش منخفضة ويمكن التنبؤ بها، بينما تعمل القولبة العادية جيدًا مع البلاستيك السلعي.
للقطع الدقيقة، نستخدم عادةً:
POM (الأسيتال/Delrin): انكماش 1.8–2.2%، وثبات أبعادي ممتاز، ومثالي للتروس والمكونات الميكانيكية
PC (البولي كربونات): انكماش 0.5–0.7%، وشفافية بصرية ممتازة، ويُستخدم في العدسات والأجهزة الطبية
PA66-GF (نايلون مقوّى بالزجاج): انكماش 0.3–0.5% (مع الحشو الزجاجي)، وقوة عالية للقطع الإنشائية الدقيقة
PBT-GF: انكماش 0.3–0.5%، وممتاز للموصلات الكهربائية التي تتطلب تفاوتات ضيقة
لتطبيقات القولبة العادية:
PP (البولي بروبيلين): انكماش 1.0–2.5%، وفعّال من حيث التكلفة للحاويات ومواد التغليف
ABS: انكماش 0.4–0.7%، وخيار متوازن جيد للمنتجات الاستهلاكية
PE (البولي إيثيلين): انكماش 1.5–3.5%، ويُستخدم للقطع البسيطة ذات التفاوتات الواسعة
النقطة الأساسية: تجعل المواد ذات معدلات الانكماش العالية أو غير المتوقعة القولبة الدقيقة أصعب بكثير. لهذا تحظى المركبات المملوءة بالألياف الزجاجية بشعبية في الأعمال الدقيقة—إذ تقلل الألياف الزجاجية الانكماش بدرجة كبيرة وتثبته.
كيف يختلف التحكم في العملية بين القولبة الدقيقة والعادية؟
يمكن القول إن التحكم في العملية هو أكبر فرق تشغيلي بين القولبة الدقيقة والعادية بالحقن. ففي القولبة الدقيقة، تُراقب كل معلمة وتُسجل ويُتحكم فيها ضمن نطاقات ضيقة.
إليك شكل التحكم الدقيق في العملية في منشأة ZetarMold:
درجة حرارة المصهور: تُضبط ضمن ±2°C في جميع مناطق الأسطوانة (العادية: ±5–10°C)
سرعة الحقن: ملف متعدد المراحل بقابلية تكرار ±1% (العادية: مرحلة واحدة، ±5%)
"«تُعد مستشعرات ضغط التجويف سمة مميزة للتحكم في عملية القولبة بالحقن الدقيقة.»"True
توفر مستشعرات ضغط التجويف قياسًا مباشرًا وفوريًا لما يحدث داخل القالب. وهي تتيح فرز الأجزاء تلقائيًا (جيدة مقابل مشتبه بها) وتحسين العملية، وتُعد على نطاق واسع المعيار الذهبي لضبط جودة القولبة الدقيقة.
"“لا يتطلب القولبة بالحقن التقليدية أي مراقبة للعملية أو ضبط للجودة.”"False
تظل القولبة العادية بحاجة إلى مراقبة العملية وضبط الجودة، ولكن بمستوى أقل تفصيلًا. فما زالت معلمات مثل زمن الدورة ووزن الجزء والمظهر المرئي خاضعة للتتبع. والفرق أن القولبة الدقيقة تتطلب مراقبة ضغط التجويف في الوقت الفعلي، وضبط العمليات الإحصائي (SPC) للأبعاد الحرجة.
ضغط التثبيت: يُدرّج بدقة لتعويض الانكماش، ويُراقب بواسطة مستشعرات ضغط التجويف (العادي: مرحلة واحدة وقطع قائم على الزمن)
درجة حرارة القالب: تُحافظ عليها ضمن ±1°C باستخدام وحدات تحكم بدرجة حرارة الزيت أو الماء (العادية: ±3–5°C)
زمن التبريد: يُحسّن بالمحاكاة ويُتحقق منه بمستشعرات حرارة داخل القالب (العادية: يُقدّر بالخبرة)
نستخدم أيضًا برنامج تحليل تدفق القالب (Moldflow أو Moldex3D) لمحاكاة نمط الملء وتحسينه قبل قطع الفولاذ للقوالب الدقيقة. أما القوالب العادية، فالمحاكاة مفيدة لكنها ليست مطلوبة دائمًا — إذ يستطيع صانعو الأدوات ذوو الخبرة غالبًا تصميم بوابات وتبريد مناسبين اعتمادًا على الخبرة وحدها.
ما هي الصناعات التي تتطلب صب الحقن الدقيق؟
تخدم القولبة الدقيقة بالحقن الصناعات التي تؤثر فيها دقة الجزء مباشرةً في وظيفة المنتج أو سلامته أو امتثاله التنظيمي. وبناءً على خبرتنا في ZetarMold، فهذه هي القطاعات الرئيسية:
الأجهزة الطبية: أغلفة الأدوات الجراحية وخراطيش التشخيص وأنظمة توصيل الأدوية؛ تفاوتات ±0.02 مم شائعة، مع اشتراط إمكانية التتبع الكامل (ISO 13485)
إلكترونيات السيارات: أغلفة الموصلات وحاويات المستشعرات وأغلفة وحدات ECU، حيث يجب أن تتطابق القطع بدقة وتتحمل الاهتزاز
المكونات البصرية: العدسات وأدلة الضوء والعاكسات التي تتطلب دقة سطحية في حدود أجزاء من الميكرون
الإلكترونيات الاستهلاكية: أغلفة الهواتف الذكية وأغلفة الأجهزة القابلة للارتداء ومكونات الموصلات ذات متطلبات التعشيق المحكم
الطيران والفضاء: مكونات إنشائية خفيفة الوزن تستوفي معايير AS9100
الكميات الكبيرة تساعد في استهلاك التكلفة الأعلى لأدوات القوالب الدقيقة. بالنسبة لحقن القوالب منخفضة الحجم، قد تكون القوالب العادية بأدوات الألومنيوم أكثر عملية.
التعبئة (العبوات، والأغطية، والسدادات)
سلع منزلية (صناديق تخزين، أدوات مطبخ)
الألعاب والمنتجات الترفيهية
كسوة داخلية غير حرجة للسيارات
منتجات استهلاكية عامة
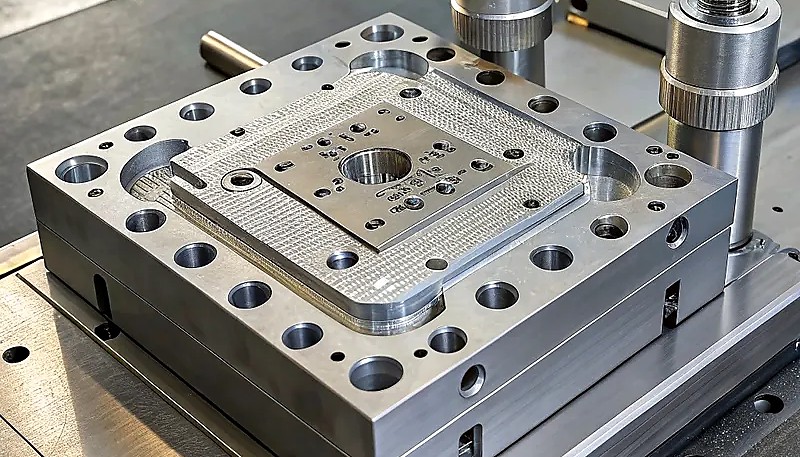
كيف تقرر العملية المناسبة لمشروعك؟
يتم تحديد الخيار الصحيح بناءً على تسامحات الرسم الخاصة بك، ومتطلبات التشطيب السطحي، والتعقيد الهندسي. إليك إطار القرار الذي نستخدمه في ZetarMold عند التشاور مع العملاء الجدد:
ما أضيق التفاوتات في رسمك؟ إذا كانت جميع الأبعاد ±0.1 مم أو أوسع، فمن المرجح أن تكون القولبة العادية كافية.
هل تتصل القطعة بمكونات دقيقة أخرى؟ غالبًا ما تتطلب الوصلات التعشيقية وتشابك التروس وأسطح الإحكام قولبة دقيقة.
ما معايير الصناعة المطبقة؟ غالبًا ما تفرض الصناعات الطبية (ISO 13485) والسيارات (IATF 16949) والطيران والفضاء (AS9100) ضوابط عملية بمستوى دقيق.
ما حجم إنتاجك؟ تساعد الكميات الأكبر على توزيع التكلفة الأعلى لقوالب الدقة. أما للقولبة بالحقن منخفضة الحجم، فقد تكون القوالب العادية المصنوعة بأدوات الألومنيوم أكثر عملية.
ما ميزانيتك؟ تكلف أدوات الدقة أكثر من الأدوات العادية بمقدار 2–5 أضعاف. تأكد من أن التطبيق يبرر الاستثمار.
ما هي الأسئلة الشائعة حول القولبة الدقيقة مقابل القولبة العادية؟
الأسئلة المتداولة
ما التفاوت الذي تستطيع القولبة الدقيقة بالحقن تحقيقه؟
يحقق الصب بالحقن الدقيق عادة تفاوتات تبلغ ±0.01 إلى ±0.05 ملم على الأبعاد الحرجة، اعتمادًا على المادة، وهندسة الجزء، وموقع بوابة الحقن. للمقارنة، يحقق الصب بالحقن العادي عمومًا تفاوتات تبلغ ±0.1 إلى ±0.3 ملم. تحقيق النطاق الأضيق يتطلب آلات كهربائية بالكامل مع قابلية تكرار من حقنة إلى أخرى ضمن ±0.5%، وفولاذ قالب مقسى (S136 أو H13)، ومراقبة عملية حلقة مغلقة على كل متغير رئيسي. هذه التفاوتات الأضيق ضرورية للأجهزة الطبية والعدسات البصرية وموصلات الإلكترونيات حيث تؤثر الدقة الأبعادية مباشرة على الوظيفة والسلامة.
هل القولبة بالحقن الدقيق أكثر تكلفة دائمًا؟
نعم، يحمل الصب الدقيق تكاليف أولية أعلى - عادة ما تكون من 2 إلى 5 أضعاف تكلفة الأدوات و10 إلى 30 بالمئة أعلى في رسوم المعالجة لكل جزء. ومع ذلك، فإن التكلفة الإجمالية للملكية غالبًا ما تكون لصالح الدقة عندما تأخذ في الاعتبار معدلات الخردة المنخفضة (غالبًا أقل من 1 بالمئة مقابل 3 إلى 5 بالمئة للصب العادي)، وعدد أقل من عمليات التشغيل الثانوية، وعائد تجميع أفضل. في ZetarMold، نجري تحليلات صادقة للمنفعة مقابل التكلفة لكل مشروع حتى يستثمر العملاء في الدقة فقط عندما يتطلب تطبيقهم ذلك بالفعل.
هل يمكن ترقية قوالب الحقن العادية إلى قوالب دقيقة؟
عمومًا لا. تتطلب قوالب الدقة درجات فولاذ أكثر صلابة مثل الفولاذ المقاوم للصدأ S136 أو فولاذ الأدوات H13، وتفاوتات تشغيل أضيق تقاس بالميكرونات بدلاً من أجزاء المائة، وقنوات تبريد متوافقة للتوزيع الحراري الموحد، وتوازن متعدد التجاويف مصمم منذ مرحلة التصميم الأولية. نادرًا ما يحقق تعديل قالب P20 العادي الدقة الهندسية أو الاتساق من دورة إلى أخرى المطلوبة للعمل بتفاوت أقل من 0.05 ملم. في كل الحالات تقريبًا، يعد بناء قالب دقيق جديد مصمم خصيصًا للجزء المحدد أكثر فعالية من حيث التكلفة وينتج بشكل موثوق نتائج متفوقة.
ما الآلات المستخدمة في القولبة الدقيقة بالحقن؟
يستخدم الصب بالحقن الدقيق آلات كهربائية بالكامل أو هجينة بخوادم هيدروليكية مع تحكم في حلقة مغلقة على ضغط الحقن، والسرعة، وضغط الإمساك، ودرجة حرارة القالب الإجمالية. في ZetarMold، تقدم مكابسنا الكهربائية بالكامل في نطاق 50 إلى 200 طن قابلية تكرار من حقنة إلى أخرى ضمن ±0.5 بالمئة، مقارنة بـ ±2 إلى 3 بالمئة على الآلات الهيدروليكية التقليدية. هذا المستوى الاستثنائي من الاتساق، إلى جانب التحكم الدقيق في درجة حرارة القالب ضمن ±1 درجة مئوية وتحديد مراحل متعددة للحقن، يجعل إنتاج تفاوت أقل من 0.05 ملم ممكنًا على أساس قابل للتكرار.
كيف تتعامل ZetarMold مع مشروعات القولبة الدقيقة؟
يبدأ سير عمل الصب الدقيق لدينا بتحليل DFM شامل ومحاكاة تدفق القالب باستخدام Moldflow أو Moldex3D. ثم نقوم بتصميم القالب في SOLIDWORKS باستخدام فولاذ الأدوات المقسى (S136 أو H13)، وتشغيله على مراكز CNC ذات 5 محاور، والتحقق من كل بعد حرج باستخدام تقارير CMM أثناء أخذ عينات T0. يتم تشغيل الإنتاج على آلات كهربائية بالكامل مع مراقبة SPC لجميع معلمات العملية الرئيسية. مع أكثر من 20 عامًا من الخبرة ومعالجة أكثر من 400 مادة في مصنعنا في شنغهاي، نقدم إمكانية تتبع أبعاد كاملة من الحقنة الأولى إلى التسليم بالجملة.
ما الحد الأدنى لكمية الطلب للقولبة بالحقن الدقيقة؟
لا يوجد حد أدنى صارم عالميًا، لكن الصب الدقيق يحقق أفضل عائد على الاستثمار عند كميات 10,000 جزء أو أكثر بسبب الاستثمار الأعلى في الأدوات. بالنسبة للكميات الأصغر، نوصي أحيانًا بأدوات جسرية - قالب من الدرجة المتوسطة مبني بتفاوتات أضيق من أدوات الإنتاج العادية ولكن بدون التكلفة الكاملة لقالب إنتاج دقيق. تتيح لك هذه الطريقة التحقق من كل من التصميم والطلب في السوق قبل الالتزام بأدوات الدقة عالية الإنتاج، مما يقلل المخاطر المالية مع تحقيق جودة جزء مقبولة.
أي عملية صب يجب أن تختار لمشروعك القادم؟
لا تُعد قولبة الحقن الدقيقة والعادية عمليتين متنافستين، بل أداتين متكاملتين ضمن مجموعة أدوات المُصنِّع. تحقق القولبة الدقيقة تفاوتات قدرها ±0.01–0.05 mm للتطبيقات الحرجة في الصناعات الطبية والبصرية والإلكترونية. أما القولبة العادية فتتعامل بفعالية من حيث التكلفة مع الغالبية العظمى من المنتجات الاستهلاكية والصناعية بتفاوتات قدرها ±0.1–0.3 mm.
المفتاح هو مطابقة العملية مع متطلباتك الفعلية. تحديد الدقة بشكل مفرط يهدر المال على الأدوات والمعالجة التي لا يحتاجها تطبيقك. بينما تحديد الدقة بشكل أقل يخلق مشاكل في الجودة، وفشل في التجميع، ومطالبات بالضمان تكلف أكثر بكثير من القيام بالأمر بشكل صحيح من المرة الأولى.
بخبرة تزيد عن 20 عامًا، و47 آلة من 90 طنًا إلى 1850 طنًا، وخبرة في أكثر من 400 مادة، تساعدك ZetarMold على اتخاذ هذا القرار بثقة. نجري تحليلات صادقة لتصنيع التصميم ونخبرك بصراحة: دقيقة أو عادية، بناءً على ما يتطلبه رسمك الفعلي - وليس ما يروج لخدمة أعلى سعرًا. سواء كان مشروعك يتطلب دقة ±0.01 مم لجهاز طبي أو تسامح قياسي ±0.3 مم لتغليف المستهلك، فإن فريقنا الهندسي جاهز لإرشادك خلال العملية بأكملها من مراجعة التصميم إلى الإنتاج بالحجم الكبير.
هل أنت مستعد لمناقشة مشروعك؟ سواء كنت تحتاج إلى مكونات طبية مقولبة بدقة أو قطع استهلاكية كبيرة الحجم، تواصل مع ZetarMold اليوم للحصول على مراجعة DFM وعرض سعر مجانًا. سيساعدك فريقنا الهندسي على اختيار العملية المناسبة وتسليم قطع تستوفي مواصفاتك بلا زيادة أو نقصان.
القولبة بالحقن: تشير القولبة بالحقن إلى عملية التصنيع التي تُذاب فيها راتنجات البلاستيك وتُحقن في تجويف قالب لتشكيل القطع. ↩
دليل اختيار مورّد القولبة بالحقن: يشير دليل اختيار مورّد القولبة بالحقن إلى قائمة تحقق للمشتري لإعداد طلب عرض السعر وتأهيل المورّد وضبط المخاطر التجارية. ↩
تصميم قالب الحقن: يشير تصميم قالب الحقن إلى بنية العدد وتخطيط التبريد واختيار الفولاذ وخطة قابلية تصنيع القطع المقولبة. ↩