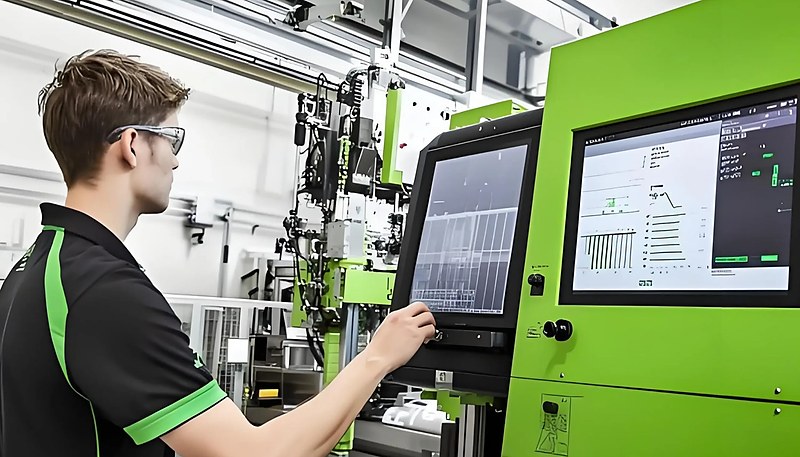
¿Qué es el moldeo por inyección de precisión y en qué se diferencia del moldeo ordinario?
El moldeo por inyección1 de precisión es una variante de alta exactitud del moldeo por inyección que mantiene tolerancias diez veces más estrechas que el moldeo convencional. La diferencia fundamental radica en la uniformidad y repetibilidad de las piezas. Si está evaluando proveedores, nuestra guía de abastecimiento de proveedores de moldeo por inyección2 aborda la preparación de solicitudes de presupuesto y la cualificación.
Para obtener una visión más amplia, nuestra guía completa de moldeo por inyección aborda los fundamentos del proceso, el comportamiento de los materiales y las decisiones de producción.
Para conocer con mayor amplitud el diseño de moldes de inyección3, nuestra guía principal aborda la estructura del utillaje, el control térmico y las concesiones de fabricabilidad.
El moldeo por inyección de precisión es un proceso de fabricación que produce piezas de plástico con tolerancias dimensionales extremadamente estrechas, normalmente de ±0.01 a ±0.05 mm. En cambio, el moldeo por inyección convencional trabaja con tolerancias más amplias, de ±0.1 a ±0.5 mm, y es adecuado para piezas cuyas dimensiones exactas son menos críticas.
En nuestra fábrica de ZetarMold, nos preguntan a menudo: «¿Realmente necesito moldeo de precisión?». La respuesta sincera es que depende de la aplicación. Si fabrica una carcasa para un dispositivo médico cuyos componentes deben encajar con precisión micrométrica, el moldeo de precisión es imprescindible. Pero si produce la tapa de un recipiente de almacenamiento, el moldeo convencional cumple su función por una fracción del coste.
La diferencia no se limita a las tolerancias. El moldeo de precisión exige un ecosistema completo: aceros para moldes de mayor calidad, controles de máquina más sofisticados, resinas de grado técnico y protocolos de inspección de calidad más estrictos. El moldeo ordinario utiliza utillaje estándar y plásticos básicos, por lo que su preparación es más rápida y económica.
- El moldeo por inyección de precisión está justificado cuando las tolerancias, el ajuste o el riesgo de incumplimiento afectan directamente al funcionamiento del producto.
- El moldeo por inyección convencional sigue siendo la mejor opción para piezas sencillas con tolerancias más amplias y presupuestos de utillaje menores.
- La mejor decisión sobre el proveedor comienza con el análisis de tolerancias, la selección del acero del molde, la capacidad de control del proceso y la revisión de DFM.
¿Cuáles son las principales diferencias técnicas entre ambos procesos?
La diferencia clave es que el moldeo de precisión requiere un control más estricto de la precisión de la máquina, las tolerancias del molde y los parámetros del proceso. Esta es una comparación detallada basada en lo que observamos a diario en nuestra planta:
| Parámetro | Moldeo por inyección de precisión | Moldeo por inyección convencional |
|---|---|---|
| Tolerancia dimensional | ±0.01–0.05 mm | ±0.1–0.5 mm |
| Repetibilidad del cierre de la máquina | < 0.5% shot-to-shot variation | Variación entre inyecciones del 1–3% |
| Control de la presión de inyección | Control servo de bucle cerrado, precisión de ±1% | Hidráulica estándar, precisión de ±5% |
| Molde de acero | H13, S136 (endurecido a 48–52 HRC) | P20, 718H (preendurecido a 28–34 HRC) |
| Mecanizado de moldes | CNC + EDM, acabado superficial Ra de 0.2 µm o mejor | CNC, acabado superficial Ra 0.8–1.6 µm |
| Sistema de refrigeración | Conforme a la geometría o perforado con precisión, control de ±1°C | Canales rectos taladrados estándar |
| Calidad del material | Resinas de ingeniería (POM, PC, PA66-GF) | Resinas de uso general (PP, PE, ABS) |
| Coste típico del utillaje | $15,000–$100,000+ | $3,000–$30,000 |
| Duración del ciclo | 15–60 segundos (enfriamiento/compactación más prolongados) | 10–30 segundos |
| Inspección de calidad | CMM, medición óptica, posibilidad de inspección al 100% | Calibres pasa/no pasa, inspección por muestreo |
Hemos comprobado que muchos clientes solicitan inicialmente moldeo de precisión cuando bastaría el moldeo convencional. En ZetarMold siempre revisamos primero el diseño de la pieza y recomendamos el proceso más rentable. En ocasiones, un pequeño cambio de diseño —como añadir un ángulo de desmoldeo o ajustar el espesor de pared— puede trasladar una pieza del ámbito del moldeo de precisión al convencional, ahorrando miles en costes de utillaje.
"“Las máquinas de moldeo de precisión deben disponer de sistemas de control de circuito cerrado con una repetibilidad entre inyecciones inferior al 0.5%.”"True
El control servoaccionado en circuito cerrado es esencial para el moldeo de precisión. Supervisa y ajusta continuamente presión, velocidad y posición en tiempo real, manteniendo la variación entre inyecciones por debajo del 0.5%, algo que los sistemas hidráulicos abiertos no garantizan.
"“El moldeo por inyección de precisión siempre requiere un tipo de máquina completamente diferente al del moldeo convencional.”"False
Muchas máquinas modernas de moldeo por inyección pueden realizar tanto trabajos de precisión como convencionales. La diferencia principal reside en la calidad del sistema de control de la máquina, las especificaciones de repetibilidad y la precisión con que mantiene los parámetros del proceso, no necesariamente en un tipo de máquina completamente distinto.
¿Por qué importa tanto la calidad del molde en el moldeo de precisión?
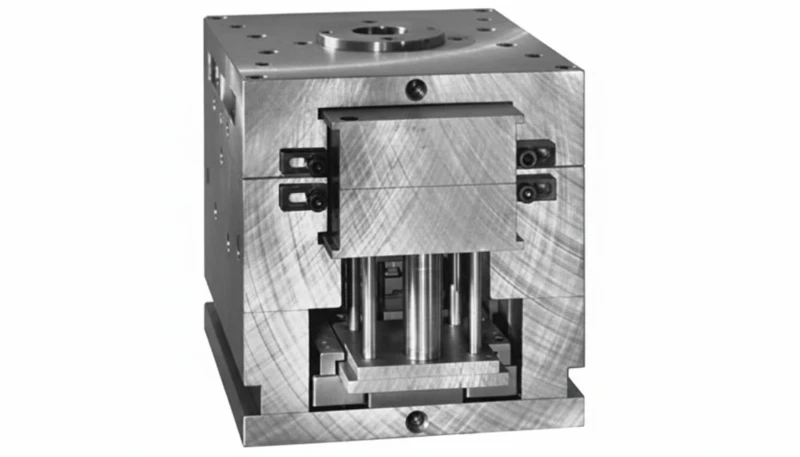
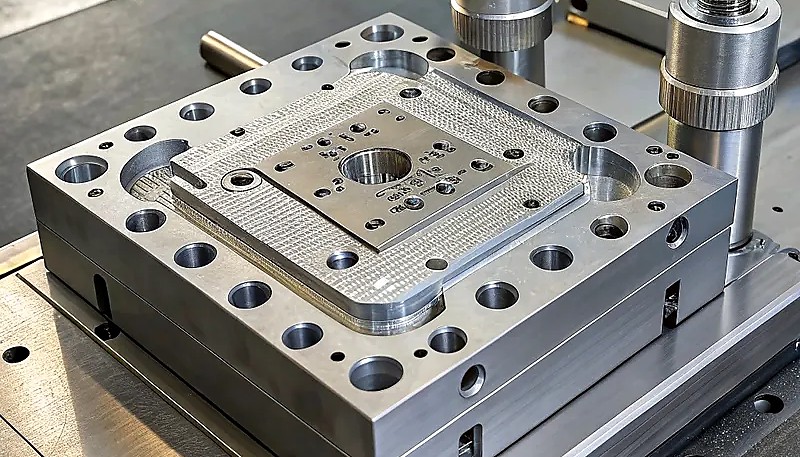
El molde es el núcleo del moldeo por inyección de precisión. En trabajos de precisión, el molde debe mecanizarse con tolerancias 3–5× más estrechas que la tolerancia de la pieza final, porque debe compensar la contracción, la expansión térmica y el desgaste durante su vida útil.
En ZetarMold, nuestros moldes de precisión usan acero endurecido S136 (inoxidable, 48–52 HRC) o H13 para resinas de alta temperatura. Mecanizamos cavidades con CNC de alta velocidad y electroerosión por hilo para acabados Ra 0.2 µm o mejores. Los canales, a veces conformales, garantizan una distribución dentro de ±1°C en la cavidad.
Para moldes convencionales, solemos utilizar acero preendurecido P20 (28–34 HRC), mecanizado CNC estándar con acabados Ra 0.8–1.6 µm y canales de refrigeración convencionales perforados en línea recta. Estos moldes cuestan bastante menos y se fabrican con mayor rapidez, pero no pueden mantener las tolerancias estrechas que exigen las aplicaciones de precisión.
Un factor crítico que muchas personas pasan por alto es el mantenimiento del molde. Los moldes de precisión requieren ciclos periódicos de inspección y pulido, normalmente cada 50.000–100.000 inyecciones, mientras que los moldes convencionales suelen poder realizar más de 200.000 inyecciones entre intervalos de mantenimiento.
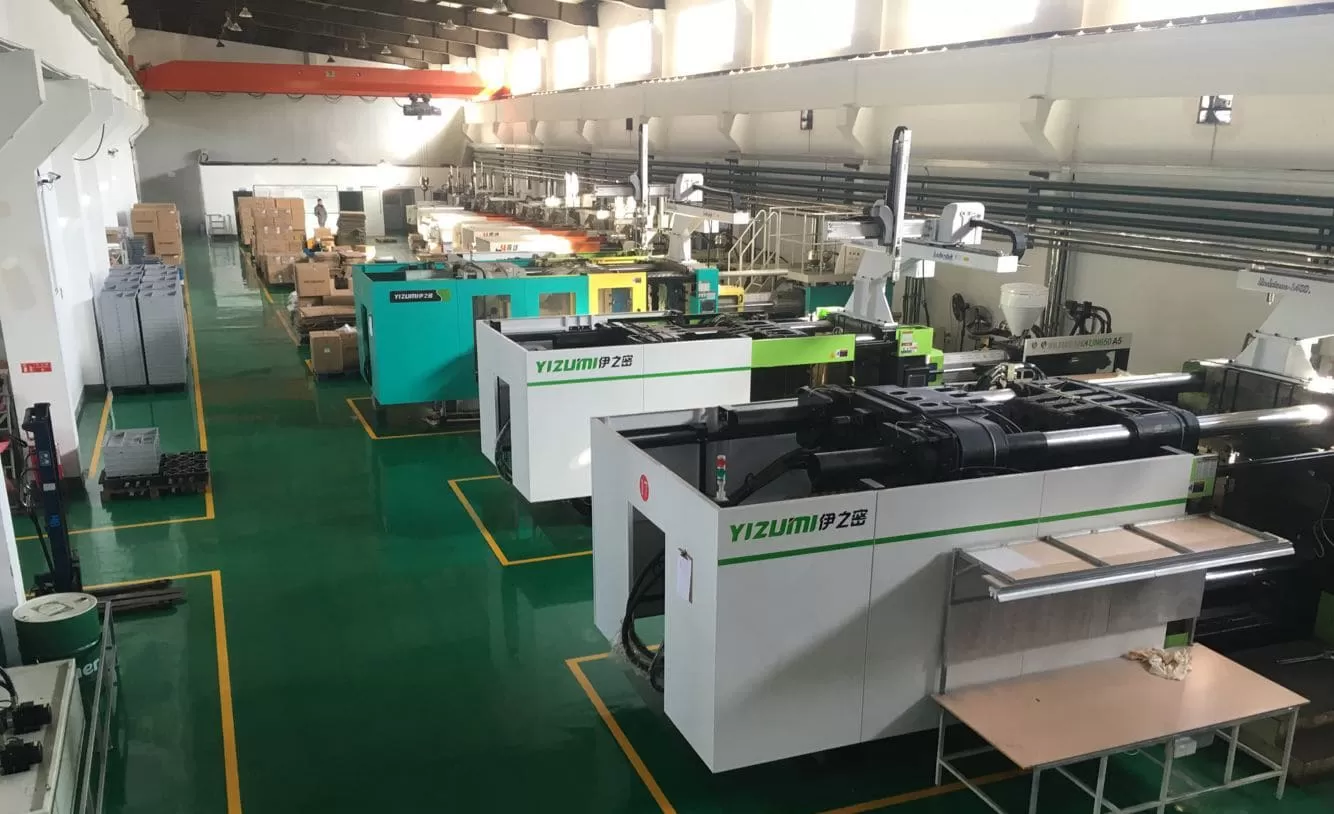
En ZetarMold operamos 47 máquinas de moldeo por inyección de 90T a 1850T en nuestra fábrica de Shanghái. Con más de 20 años de experiencia, hemos comprobado de primera mano cómo la combinación adecuada de precisión de la máquina, calidad del molde y control del proceso determina si una pieza alcanza ±0.05 mm o ±0.3 mm. Nuestras prensas totalmente eléctricas de 50–200T son esenciales para los trabajos de precisión y ofrecen una uniformidad entre inyecciones que las máquinas hidráulicas sencillamente no pueden igualar.
En nuestra fábrica de Shanghái, las decisiones sobre moldeo de precisión no se basan únicamente en las tolerancias del plano. Adecuamos la pieza a la capacidad de la máquina, el acero del molde, el control de refrigeración y las pruebas de simulación. Nuestra planta opera 47 prensas de 90T a 1850T, y nuestros ingenieros utilizan SOLIDWORKS y MOLDFLOW para comprobar el equilibrio de llenado antes de que el cliente pague por un molde de precisión innecesario.
¿Qué materiales funcionan mejor para el moldeo de precisión frente al convencional?
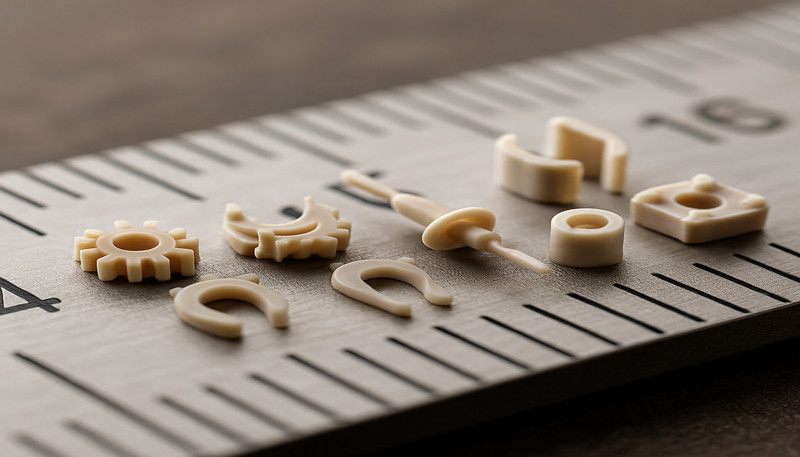
La selección del material es donde el moldeo de precisión y el convencional divergen de forma significativa. El moldeo de precisión suele utilizar resinas de grado técnico con tasas de contracción bajas y predecibles, mientras que el moldeo convencional funciona bien con plásticos de uso general.
Para las piezas de precisión solemos utilizar:
POM (acetal/Delrin): contracción del 1.8–2.2 %, excelente estabilidad dimensional, ideal para engranajes y componentes mecánicos
PC (policarbonato): contracción del 0.5–0.7 %, gran transparencia óptica, utilizado en lentes y productos sanitarios
PA66-GF (nailon reforzado con fibra de vidrio): contracción del 0.3–0.5 % (con refuerzo de vidrio), alta resistencia para piezas estructurales de precisión
PBT-GF: contracción del 0.3–0.5 %, excelente para conectores eléctricos que requieren tolerancias estrechas
Para aplicaciones de moldeo convencionales:
PP (polipropileno): contracción del 1.0–2.5 %, rentable para recipientes y embalajes
ABS: contracción del 0.4–0.7 %, material versátil para productos de consumo
PE (polietileno): contracción del 1.5–3.5 %, utilizado para piezas sencillas con tolerancias amplias
La cuestión clave es que los materiales con índices de contracción elevados o impredecibles dificultan mucho el moldeo de precisión. Por eso los compuestos reforzados con fibra de vidrio son habituales en trabajos de precisión: las fibras de vidrio reducen y estabilizan drásticamente la contracción.
¿En qué difiere el control del proceso entre el moldeo de precisión y el moldeo convencional?
El control del proceso es posiblemente la mayor diferencia operativa entre el moldeo por inyección de precisión y el convencional. En el moldeo de precisión, cada parámetro se supervisa, registra y controla dentro de márgenes estrechos.
Así es el control de precisión del proceso en nuestras instalaciones de ZetarMold:
Temperatura de fusión: controlada dentro de ±2 °C en todas las zonas del cilindro (convencional: ±5–10 °C)
Velocidad de inyección: perfil multietapa con una repetibilidad de ±1 % (convencional: una sola etapa, ±5 %)
"“Los sensores de presión de cavidad son una característica distintiva del control del proceso de moldeo por inyección de precisión.”"True
Los sensores de presión de cavidad proporcionan una medición directa y en tiempo real de lo que ocurre dentro del molde. Permiten clasificar automáticamente las piezas (buenas frente a sospechosas), optimizar el proceso y se consideran en general la referencia de excelencia para el control de calidad del moldeo de precisión.
"“El moldeo por inyección convencional no requiere supervisión del proceso ni control de calidad.”"False
El moldeo convencional también requiere supervisión del proceso y control de calidad, pero con un nivel de detalle menor. Se siguen registrando parámetros como el tiempo de ciclo, el peso de la pieza y el aspecto visual. La diferencia es que el moldeo de precisión exige supervisión de la presión de la cavidad en tiempo real y control estadístico de procesos (SPC) en las dimensiones críticas.
Presión de mantenimiento: escalonada con precisión para compensar la contracción y supervisada mediante sensores de presión de cavidad (convencional: una sola etapa, corte basado en tiempo)
Temperatura del molde: mantenida dentro de ±1 °C mediante controladores de temperatura de aceite o agua (convencional: ±3–5 °C)
Tiempo de enfriamiento: optimizado mediante simulación y validado con sensores de temperatura dentro del molde (convencional: estimado a partir de la experiencia)
También utilizamos software de análisis de flujo (Moldflow o Moldex3D) para simular y optimizar el patrón de llenado antes de mecanizar el acero de los moldes de precisión. En moldes ordinarios, la simulación es útil pero no siempre necesaria: los fabricantes de moldes experimentados suelen poder diseñar puntos de inyección y refrigeración adecuados basándose únicamente en su experiencia.
¿Qué industrias requieren moldeo por inyección de precisión?
El moldeo por inyección de precisión abastece a sectores en los que la exactitud de las piezas afecta directamente al funcionamiento, la seguridad o el cumplimiento normativo del producto. Según nuestra experiencia en ZetarMold, estos son los sectores principales:
Productos sanitarios: carcasas de instrumentos quirúrgicos, cartuchos de diagnóstico y sistemas de administración de fármacos; son habituales tolerancias de ±0.02 mm y se exige trazabilidad completa (ISO 13485)
Electrónica de automoción: carcasas de conectores, envolventes de sensores y carcasas de ECU en las que las piezas deben acoplarse con precisión y soportar vibraciones
Componentes ópticos: lentes, guías de luz y reflectores que requieren una precisión superficial de fracciones de micra
Electrónica de consumo: carcasas de teléfonos inteligentes, envolventes de dispositivos vestibles y componentes de conectores con exigentes requisitos de ajuste a presión
Aeroespacial: componentes estructurales ligeros que cumplen las normas AS9100
Por su parte, el moldeo por inyección convencional abarca la mayoría de los productos fabricados por inyección en términos de volumen, desde recipientes domésticos hasta paneles de guarnecido para automóviles.
Embalaje (recipientes, tapas, cierres)
Artículos domésticos (cajas de almacenamiento, utensilios de cocina)
Juguetes y productos recreativos
Varias piezas moldeadas por inyección de plástico en exhibición
Productos de consumo generales
¿Cómo decidir qué proceso es adecuado para su proyecto?
La elección adecuada viene determinada por las tolerancias de los planos, los requisitos de acabado superficial y la complejidad geométrica. Este es el marco de decisión que utilizamos en ZetarMold al asesorar a nuevos clientes:
¿Cuáles son las tolerancias más estrechas de su plano? Si todas las dimensiones son de ±0.1 mm o más amplias, probablemente baste con el moldeo convencional.
¿La pieza se acopla con otros componentes de precisión? Los encajes a presión, los engranajes en contacto y las superficies de sellado suelen requerir moldeo de precisión.
¿Qué normas del sector son aplicables? Los sectores médico (ISO 13485), automotriz (IATF 16949) y aeroespacial (AS9100) suelen exigir controles de proceso de nivel de precisión.
¿Cuál es su volumen de producción? Los volúmenes altos ayudan a amortizar el mayor coste del utillaje de los moldes de precisión. Para el moldeo por inyección de bajo volumen, pueden resultar más prácticos los moldes convencionales con utillaje de aluminio.
¿Cuál es su presupuesto? El utillaje de precisión cuesta entre 2 y 5 veces más que el convencional. Asegúrese de que la aplicación justifique la inversión.
¿Cuáles son las preguntas frecuentes sobre el moldeo de precisión frente al convencional?
Preguntas frecuentes
¿Qué tolerancia puede lograr el moldeo por inyección de precisión?
El moldeo por inyección de precisión suele alcanzar tolerancias de ±0.01 a ±0.05 mm en dimensiones críticas, según el material, la geometría de la pieza y la ubicación de la entrada. En comparación, el moldeo por inyección convencional mantiene generalmente ±0.1 a ±0.3 mm. Para alcanzar el rango más estricto se requieren máquinas totalmente eléctricas con una repetibilidad entre inyecciones de ±0.5%, acero endurecido para moldes (S136 o H13) y control de proceso de circuito cerrado en cada variable clave. Estas tolerancias más estrictas son esenciales para productos sanitarios, lentes ópticas y conectores electrónicos, donde la precisión dimensional influye directamente en el funcionamiento y la seguridad.
¿El moldeo por inyección de precisión siempre es más caro?
Sí, el moldeo de precisión conlleva mayores costes iniciales: normalmente entre 2 y 5 veces más en utillaje y tarifas de procesamiento por pieza entre un 10 y un 30 por ciento superiores. Sin embargo, el coste total de propiedad suele favorecer la precisión cuando se consideran unas tasas de desperdicio menores (a menudo inferiores al 1 por ciento frente al 3 a 5 por ciento del moldeo ordinario), menos operaciones de mecanizado secundarias y un mayor rendimiento del ensamblaje. En ZetarMold realizamos análisis honestos de costes y beneficios para cada proyecto, de modo que los clientes solo inviertan en precisión cuando su aplicación realmente lo requiera.
¿Pueden actualizarse a precisión los moldes de inyección ordinarios?
Por lo general, no. Los moldes de precisión requieren grados de acero más duros, como acero inoxidable S136 o acero para herramientas H13, tolerancias de mecanizado más estrictas medidas en micras en lugar de centésimas, canales de refrigeración conformados para lograr uniformidad térmica y un equilibrado multicavidad concebido desde la fase inicial de diseño. Adaptar un molde P20 ordinario rara vez logra la precisión geométrica o la uniformidad entre ciclos necesarias para trabajos con tolerancias inferiores a 0.05 mm. En casi todos los casos, fabricar un nuevo molde de precisión diseñado específicamente para la pieza es mucho más rentable y ofrece resultados superiores de forma fiable.
¿Qué máquinas se utilizan para el moldeo por inyección de precisión?
El moldeo por inyección de precisión utiliza máquinas totalmente eléctricas o servo-hidráulicas híbridas con control de realimentación en bucle cerrado de la presión y la velocidad de inyección, la presión de mantenimiento y la temperatura general del molde. En ZetarMold, nuestras prensas totalmente eléctricas de entre 50 y 200 toneladas ofrecen una repetibilidad entre inyecciones de ±0.5 por ciento, frente al ±2 a 3 por ciento de las máquinas hidráulicas convencionales. Este nivel excepcional de uniformidad, combinado con un control preciso de la temperatura del molde de ±1 grado Celsius y perfiles de inyección multietapa, permite producir de forma repetible con tolerancias inferiores a 0.05 mm.
¿Cómo gestiona ZetarMold los proyectos de moldeo de precisión?
Nuestro flujo de moldeo de precisión comienza con análisis DFM y simulación mediante Moldflow o Moldex3D. Diseñamos en SOLIDWORKS con acero endurecido (S136 o H13), mecanizamos en centros CNC de 5 ejes y validamos cada dimensión crítica con informes CMM durante T0. La producción usa máquinas totalmente eléctricas y supervisión SPC. Con más de 20 años y 400+ materiales procesados en Shanghái, ofrecemos trazabilidad dimensional desde la primera inyección hasta el volumen.
¿Cuál es la cantidad mínima de pedido para el moldeo por inyección de precisión?
No existe un mínimo universal estricto, pero el moldeo de precisión ofrece el mejor retorno de la inversión con volúmenes de 10,000 piezas o más debido a la mayor inversión en utillaje. Para volúmenes menores, a veces recomendamos utillaje puente: un molde de gama media fabricado con tolerancias más estrechas que un utillaje de producción ordinario, pero sin el coste total de un molde de producción de precisión. Este enfoque permite validar tanto el diseño como la demanda del mercado antes de comprometerse con utillaje de precisión de gran volumen, lo que reduce el riesgo financiero y mantiene una calidad de pieza aceptable.
¿Qué proceso de moldeo debería elegir para su próximo proyecto?
El moldeo por inyección de precisión y el convencional no son procesos rivales: son herramientas complementarias en el conjunto de recursos de un fabricante. El moldeo de precisión ofrece tolerancias de ±0.01–0.05 mm para aplicaciones críticas de los sectores médico, óptico y electrónico. El moldeo convencional permite fabricar de forma rentable la gran mayoría de los productos industriales y de consumo con tolerancias de ±0.1–0.3 mm.
La clave es ajustar el proceso a sus requisitos reales. Especificar una precisión excesiva malgasta dinero en utillaje y procesamiento que la aplicación no necesita. Especificar una precisión insuficiente genera problemas de calidad, fallos de montaje y reclamaciones de garantía cuyo coste supera con creces el de hacerlo bien desde el principio.
Con 20+ años de experiencia, 47 máquinas de 90T a 1850T y conocimientos sobre más de 400 materiales, ZetarMold le ayuda a tomar esta decisión con confianza. Realizamos análisis DFM honestos y se lo decimos sin rodeos: precisión o trabajo convencional, según lo que realmente requiera su plano, no lo que permita vender un servicio más caro. Tanto si su proyecto exige una precisión de ±0.01 mm para un producto sanitario como una tolerancia estándar de ±0.3 mm para envases de consumo, nuestro equipo de ingeniería está preparado para guiarle durante todo el proceso, desde la revisión del diseño hasta la producción en serie.
¿Está listo para hablar de su proyecto? Tanto si necesita componentes médicos moldeados con precisión como piezas de consumo de gran volumen, contacte hoy mismo con ZetarMold para obtener una revisión DFM y un presupuesto gratuitos. Nuestro equipo de ingeniería le ayudará a elegir el proceso adecuado y a entregar piezas que cumplan sus especificaciones, ni más ni menos.
moldeo por inyección: El moldeo por inyección es el proceso de fabricación que funde resina plástica y la inyecta en la cavidad de un molde para formar piezas. ↩
guía de abastecimiento de proveedores de moldeo por inyección: Una guía de abastecimiento de proveedores de moldeo por inyección es una lista de comprobación para compradores destinada a preparar solicitudes de presupuesto, cualificar proveedores y controlar los riesgos comerciales. ↩
diseño de moldes de inyección: El diseño de moldes de inyección comprende la estructura del utillaje, la disposición de la refrigeración, la elección del acero y el plan de fabricabilidad de las piezas moldeadas. ↩