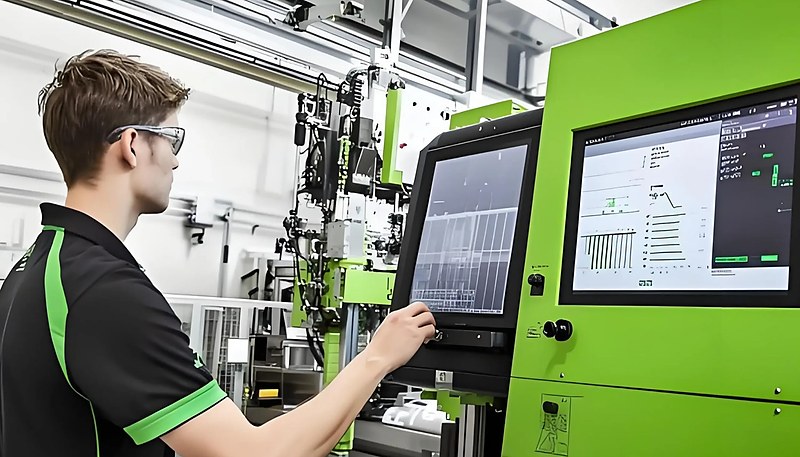
Che cos’è lo stampaggio a iniezione di precisione e in cosa differisce dallo stampaggio ordinario?
Lo stampaggio a iniezione di precisione1 è una variante ad alta accuratezza dello stampaggio a iniezione che mantiene tolleranze dieci volte più strette rispetto allo stampaggio ordinario. La differenza principale risiede nella costanza e nella ripetibilità dei componenti. Se state valutando dei fornitori, la nostra guida alla selezione dei fornitori di stampaggio a iniezione2 tratta la preparazione delle RFQ e la qualificazione.
Per una visione più ampia, la nostra guida completa allo stampaggio a iniezione illustra i fondamenti del processo, il comportamento dei materiali e le decisioni produttive.
Per una panoramica più ampia sulla progettazione degli stampi a iniezione3, la nostra guida principale tratta la struttura delle attrezzature, il controllo termico e i compromessi legati alla producibilità.
Lo stampaggio a iniezione di precisione è un processo produttivo che realizza componenti plastici con tolleranze dimensionali estremamente strette, in genere da ±0,01 a ±0,05 mm. Lo stampaggio a iniezione ordinario, invece, opera con tolleranze più ampie, da ±0,1 a ±0,5 mm, ed è adatto ai componenti per i quali le dimensioni esatte sono meno critiche.
Nel nostro stabilimento ZetarMold ci viene spesso chiesto: “Ho davvero bisogno dello stampaggio di precisione?” La risposta sincera è: dipende dall’applicazione. Se si realizza l’involucro di un dispositivo medico i cui componenti devono agganciarsi con precisione micrometrica, lo stampaggio di precisione è imprescindibile. Se invece si produce il coperchio di un contenitore, lo stampaggio ordinario svolge il lavoro a una frazione del costo.
La differenza non riguarda soltanto le tolleranze. Lo stampaggio di precisione richiede un ecosistema completo: acciai per stampi di qualità superiore, controlli macchina più sofisticati, resine tecniche e protocolli di controllo qualità più rigorosi. Lo stampaggio ordinario utilizza attrezzature standard e plastiche di largo consumo, risultando più rapido ed economico da avviare.
- Lo stampaggio a iniezione di precisione è giustificato quando tolleranze, accoppiamento o rischio normativo incidono direttamente sulla funzione.
- Lo stampaggio a iniezione tradizionale resta la scelta migliore per pezzi semplici, con tolleranze più ampie e budget di attrezzaggio inferiori.
- La scelta del miglior fornitore parte da analisi delle tolleranze, selezione dell'acciaio, capacità di controllo del processo e revisione DFM.
Quali sono le principali differenze tecniche tra i due processi?
La differenza principale è che lo stampaggio di precisione richiede un controllo più stretto di precisione macchina, tolleranze stampo e parametri di processo. Ecco un confronto dettagliato basato sull’esperienza quotidiana in reparto:
| Parametro | Stampaggio a iniezione di precisione | Stampaggio a iniezione convenzionale |
|---|---|---|
| Tolleranza dimensionale | ±0.01–0.05 mm | ±0.1–0.5 mm |
| Ripetibilità della chiusura della pressa | < 0.5% shot-to-shot variation | Variazione tra cicli dell'1–3% |
| Controllo della pressione di iniezione | Controllo servo ad anello chiuso, precisione ±1% | Idraulica standard, precisione ±5% |
| Acciaio per stampi | H13, S136 (temprati a 48–52 HRC) | P20, 718H (pretemprato 28–34 HRC) |
| Lavorazione dello stampo | CNC + EDM, finitura superficiale Ra 0.2 µm o migliore | CNC, finitura superficiale Ra 0.8–1.6 µm |
| Sistema di raffreddamento | Conformi o forati con precisione, controllo di ±1°C | Canali standard forati in linea retta |
| Grado del materiale | Resine tecniche (POM, PC, PA66-GF) | Resine di largo consumo (PP, PE, ABS) |
| Costo tipico dell'attrezzaggio | $15,000–$100,000+ | $3,000–$30,000 |
| Tempo di ciclo | 15–60 secondi (raffreddamento/compattazione più lunghi) | 10–30 secondi |
| Ispezione della qualità | CMM, misurazione ottica, possibile ispezione al 100% | Calibri passa/non passa, ispezione a campione |
Abbiamo riscontrato che molti clienti richiedono inizialmente lo stampaggio di precisione quando sarebbe sufficiente quello ordinario. In ZetarMold esaminiamo sempre prima il progetto del pezzo e consigliamo il processo più conveniente. A volte, una piccola modifica progettuale, come l’aggiunta di un angolo di sformo o la regolazione dello spessore della parete, può rendere un pezzo idoneo allo stampaggio ordinario anziché a quello di precisione, facendo risparmiare migliaia sui costi dello stampo.
"“Le presse di precisione devono disporre di sistemi di controllo ad anello chiuso con una ripetibilità ciclo-ciclo inferiore allo 0.5%.”"True
Il controllo servoassistito ad anello chiuso è essenziale per lo stampaggio di precisione. Monitora e regola continuamente in tempo reale pressione, velocità e posizione di iniezione, mantenendo la variazione tra le stampate sotto lo 0,5%, un risultato che i sistemi idraulici ad anello aperto non possono garantire.
"“Lo stampaggio a iniezione di precisione richiede sempre una macchina completamente diversa rispetto allo stampaggio ordinario.”"False
Molte presse a iniezione moderne possono gestire sia lavorazioni di precisione sia lavorazioni ordinarie. La differenza principale risiede nella qualità del sistema di controllo della macchina, nelle specifiche di ripetibilità e nella precisione con cui mantiene i parametri di processo, non necessariamente in un tipo di macchina completamente diverso.
Perché la qualità dello stampo è così importante nello stampaggio di precisione?
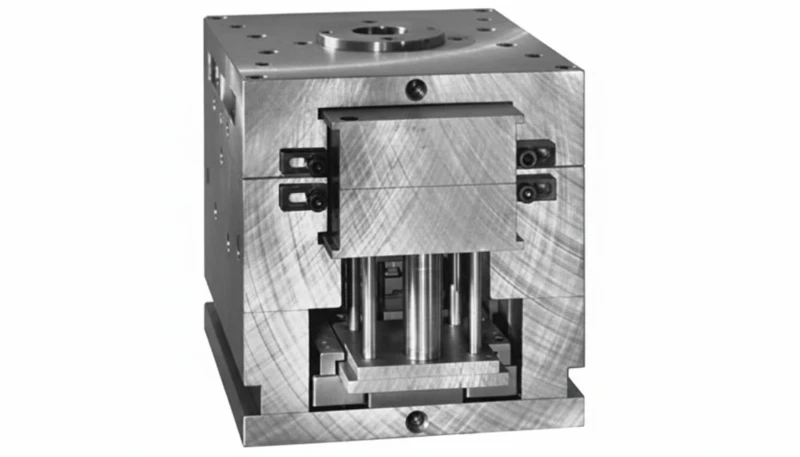
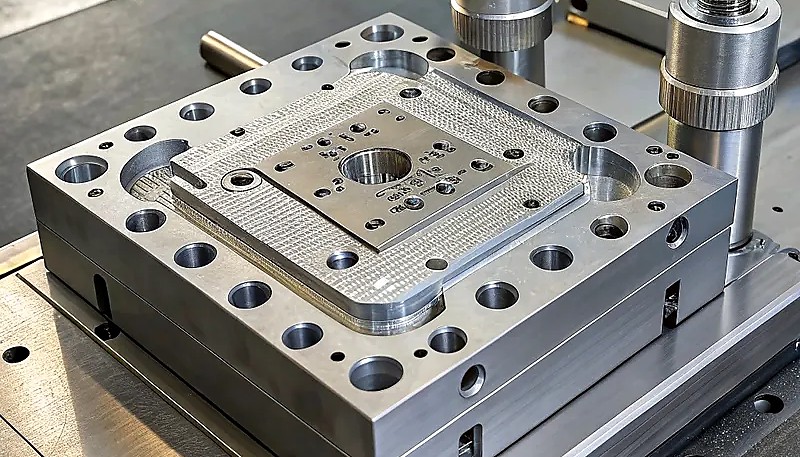
Lo stampo è il cuore dello stampaggio a iniezione di precisione. Nelle lavorazioni di precisione, lo stampo deve essere realizzato con tolleranze 3–5× più strette rispetto a quelle del pezzo finale, poiché deve tenere conto della compensazione del ritiro, della dilatazione termica e dell’usura durante la sua vita utile.
In ZetarMold, i nostri stampi di precisione utilizzano acciaio temprato come S136 (inossidabile, 48–52 HRC) o H13 per resine ad alta temperatura. Lavoriamo le cavità combinando CNC ad alta velocità ed elettroerosione a filo per ottenere finiture superficiali di Ra 0.2 µm o migliori. I canali di raffreddamento sono progettati accuratamente — talvolta con raffreddamento conformato — per garantire una distribuzione uniforme della temperatura entro ±1°C su tutta la superficie della cavità.
Per gli stampi ordinari utilizziamo normalmente acciaio P20 pretemprato a 28–34 HRC, lavorazione CNC standard con finiture Ra 0,8–1,6 µm e canali di raffreddamento convenzionali forati in linea retta. Questi stampi costano molto meno e sono più rapidi da fabbricare, ma non mantengono le tolleranze strette richieste dalle applicazioni di precisione.
Un fattore critico che molti trascurano è la manutenzione dello stampo. Gli stampi di precisione richiedono cicli regolari di ispezione e lucidatura, generalmente ogni 50.000–100.000 stampate, mentre gli stampi ordinari possono spesso superare 200.000 stampate tra un intervento e l’altro.
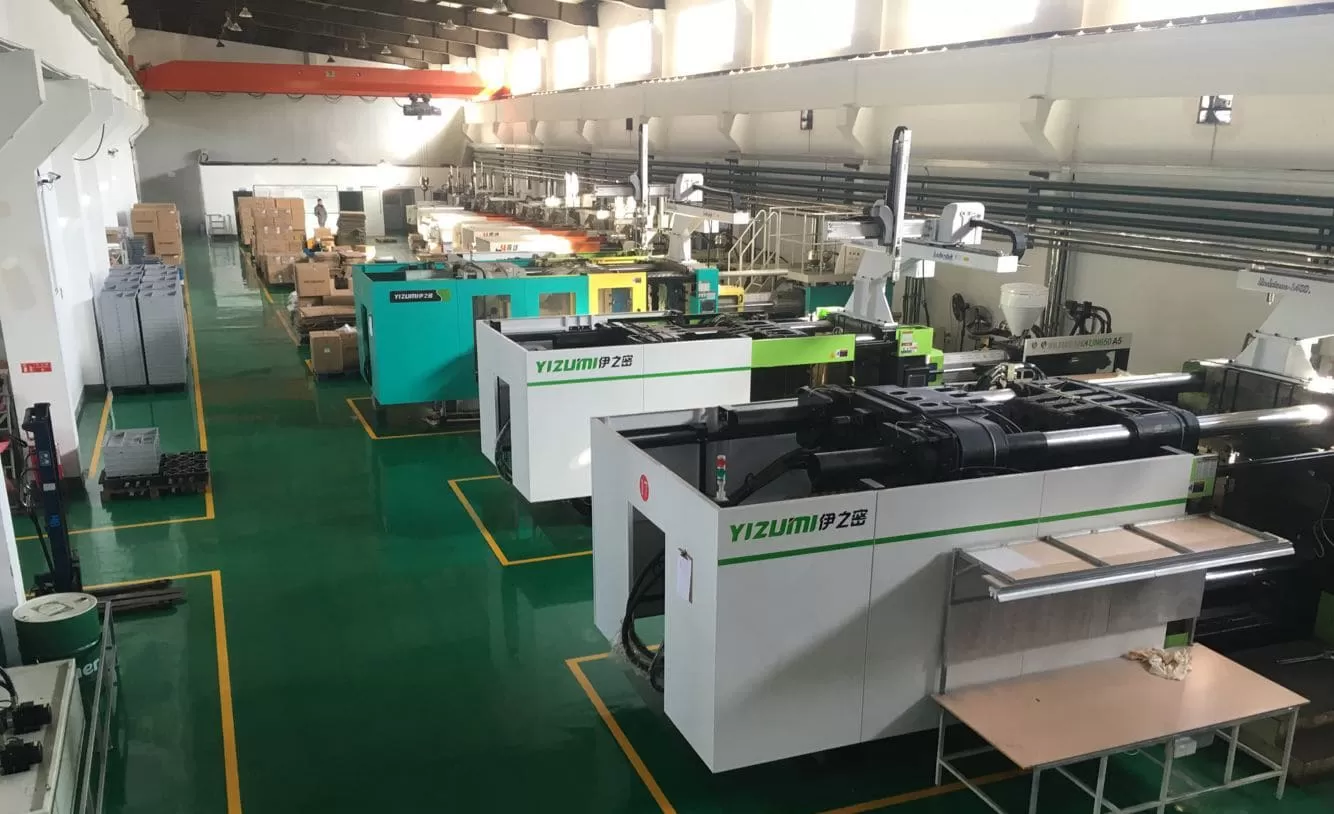
Nello stabilimento di Shanghai, ZetarMold utilizza 47 presse a iniezione da 90T a 1850T. In oltre 20 anni abbiamo verificato direttamente come la combinazione di precisione della macchina, qualità dello stampo e controllo del processo determini se un pezzo raggiunge ±0.05 mm o ±0.3 mm. Le nostre presse completamente elettriche da 50–200T sono le macchine principali per i lavori di precisione e garantiscono una ripetibilità tra le iniezioni che le macchine idrauliche non possono eguagliare.
Nel nostro stabilimento di Shanghai, le decisioni sullo stampaggio di precisione non si basano solo sulle tolleranze del disegno. Abbiniamo il pezzo alle capacità della macchina, all'acciaio, al controllo del raffreddamento e alle simulazioni. Il reparto dispone di 47 presse da 90T a 1850T; gli ingegneri usano SOLIDWORKS e MOLDFLOW per verificare il bilanciamento del riempimento prima che il cliente paghi attrezzature di precisione non necessarie.
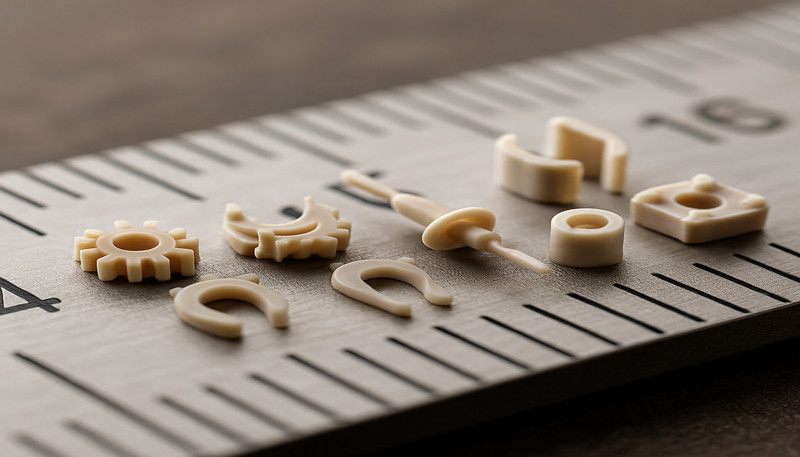
Quali materiali sono più adatti allo stampaggio di precisione rispetto a quello ordinario?
La scelta del materiale è un punto di marcata divergenza tra stampaggio di precisione e ordinario. Lo stampaggio di precisione utilizza tipicamente resine tecniche con tassi di ritiro bassi e prevedibili, mentre quello ordinario funziona bene con plastiche di largo consumo.
Per i componenti di precisione utilizziamo comunemente:
POM (acetale/Delrin): ritiro 1,8–2,2%, eccellente stabilità dimensionale, ideale per ingranaggi e componenti meccanici
PC (policarbonato): ritiro 0,5–0,7%, eccellente trasparenza ottica, impiegato in lenti e dispositivi medici
PA66-GF (nylon rinforzato con fibra di vetro): ritiro 0,3–0,5% (con fibra di vetro), elevata resistenza per componenti strutturali di precisione
PBT-GF: ritiro 0,3–0,5%, eccellente per connettori elettrici che richiedono tolleranze strette
Per le applicazioni di stampaggio ordinarie:
PP (polipropilene): ritiro 1,0–2,5%, conveniente per contenitori e imballaggi
ABS: ritiro 0,4–0,7%, materiale versatile per prodotti di consumo
PE (polietilene): ritiro 1,5–3,5%, impiegato per componenti semplici con tolleranze ampie
Il punto chiave è che i materiali con tassi di ritiro elevati o imprevedibili rendono molto più difficile lo stampaggio di precisione. Per questo i compound caricati con fibra di vetro sono diffusi nelle lavorazioni di precisione: le fibre riducono drasticamente il ritiro e lo stabilizzano.
In che modo il controllo di processo differisce tra stampaggio di precisione e stampaggio ordinario?
Il controllo del processo è probabilmente la maggiore differenza operativa tra stampaggio di precisione e stampaggio ordinario. Nel primo, ogni parametro viene monitorato, registrato e controllato entro intervalli ristretti.
Ecco come si presenta il controllo di precisione del processo nel nostro stabilimento ZetarMold:
Temperatura del fuso: controllata entro ±2 °C in tutte le zone del cilindro (ordinario: ±5–10 °C)
Velocità di iniezione: profilo multistadio con ripetibilità di ±1% (ordinario: stadio singolo, ±5%)
"“I sensori di pressione in cavità sono un elemento distintivo del controllo di processo nello stampaggio a iniezione di precisione.”"True
I sensori di pressione in cavità misurano direttamente e in tempo reale ciò che avviene nello stampo. Consentono selezione automatica dei pezzi, ottimizzazione del processo e sono considerati lo standard di riferimento per il controllo qualità dello stampaggio di precisione.
"“Lo stampaggio a iniezione convenzionale non richiede alcun monitoraggio del processo né controllo qualità.”"False
Anche lo stampaggio ordinario richiede il monitoraggio del processo e il controllo qualità, semplicemente a un livello meno granulare. Parametri come il tempo ciclo, il peso del pezzo e l'aspetto visivo vengono comunque monitorati. La differenza è che lo stampaggio di precisione richiede il monitoraggio in tempo reale della pressione in cavità e il controllo statistico di processo (SPC) sulle dimensioni critiche.
Pressione di mantenimento: regolata con precisione per compensare il ritiro, monitorata mediante sensori di pressione in cavità (ordinaria: stadio singolo, arresto temporizzato)
Temperatura dello stampo: mantenuta entro ±1 °C mediante termoregolatori a olio o ad acqua (ordinario: ±3–5 °C)
Tempo di raffreddamento: ottimizzato tramite simulazione e convalidato con sensori di temperatura nello stampo (ordinario: stimato in base all’esperienza)
Usiamo anche software di analisi del flusso (Moldflow o Moldex3D) per simulare e ottimizzare il riempimento prima di lavorare l’acciaio degli stampi di precisione. Per stampi ordinari la simulazione è utile ma non sempre necessaria—attrezzisti esperti possono spesso progettare alimentazione e raffreddamento adeguati sulla base dell’esperienza.
Quali settori richiedono lo stampaggio a iniezione di precisione?
Lo stampaggio a iniezione di precisione serve settori nei quali l’accuratezza dei pezzi influisce direttamente sulla funzione, sulla sicurezza o sulla conformità normativa del prodotto. In base alla nostra esperienza in ZetarMold, questi sono i settori principali:
Dispositivi medici: alloggiamenti per strumenti chirurgici, cartucce diagnostiche e sistemi di somministrazione dei farmaci; sono comuni tolleranze di ±0,02 mm ed è richiesta la tracciabilità completa (ISO 13485)
Elettronica automobilistica: alloggiamenti per connettori, involucri per sensori e contenitori ECU, nei quali i componenti devono accoppiarsi con precisione e resistere alle vibrazioni
Componenti ottici: lenti, guide di luce e riflettori che richiedono una precisione superficiale nell’ordine di frazioni di micron
Elettronica di consumo: scocche per smartphone, alloggiamenti per dispositivi indossabili e componenti per connettori con rigorosi requisiti di accoppiamento a scatto
Aerospazio: componenti strutturali leggeri conformi agli standard AS9100
Lo stampaggio a iniezione ordinario, invece, copre la maggior parte dei prodotti realizzati in volume mediante questo processo, dai contenitori domestici ai pannelli di rivestimento automobilistici.
Imballaggi (contenitori, tappi, chiusure)
Articoli per la casa (contenitori, utensili da cucina)
Giocattoli e prodotti ricreativi
Vari pezzi stampati a iniezione in plastica in esposizione
Prodotti di consumo generici
Come stabilire quale processo è adatto al proprio progetto?
La scelta corretta dipende dalle tolleranze del disegno, dai requisiti di finitura superficiale e dalla complessità geometrica. Ecco il quadro decisionale che utilizziamo in ZetarMold quando assistiamo nuovi clienti:
Quali sono le tolleranze più strette indicate nel disegno? Se tutte le dimensioni hanno tolleranze di ±0,1 mm o superiori, è probabile che sia sufficiente lo stampaggio ordinario.
Il componente si interfaccia con altri componenti di precisione? Accoppiamenti a scatto, ingranaggi e superfici di tenuta richiedono spesso uno stampaggio di precisione.
Quali standard di settore si applicano? I settori medicale (ISO 13485), automobilistico (IATF 16949) e aerospaziale (AS9100) impongono spesso controlli di processo di livello precisione.
Qual è il volume di produzione? Volumi maggiori consentono di ammortizzare il costo superiore degli stampi di precisione. Per lo stampaggio a iniezione di bassi volumi possono risultare più pratici stampi ordinari con attrezzature in alluminio.
Qual è il budget? Le attrezzature di precisione costano 2–5 volte più di quelle ordinarie. Assicurarsi che l’applicazione giustifichi l’investimento.
Quali sono le domande frequenti sullo stampaggio di precisione rispetto a quello ordinario?
Domande frequenti
Quale tolleranza può raggiungere lo stampaggio a iniezione di precisione?
Lo stampaggio a iniezione di precisione raggiunge generalmente tolleranze di ±0.01–±0.05 mm sulle dimensioni critiche, secondo materiale, geometria e posizione del punto di iniezione. Lo stampaggio ordinario mantiene in genere ±0.1–±0.3 mm. Per l’intervallo più stretto servono presse completamente elettriche con ripetibilità ciclo-ciclo entro ±0.5%, acciaio temprato per stampi (S136 o H13) e controllo ad anello chiuso di ogni variabile chiave. Queste tolleranze sono essenziali per dispositivi medici, lenti ottiche e connettori elettronici, dove la precisione dimensionale incide direttamente su funzione e sicurezza.
Lo stampaggio a iniezione di precisione è sempre più costoso?
Sì, lo stampaggio di precisione comporta costi iniziali più elevati: in genere da 2 a 5 volte superiori per gli stampi e costi di lavorazione per pezzo maggiori del 10-30%. Tuttavia, il costo totale di proprietà spesso favorisce la precisione se si considerano tassi di scarto ridotti (spesso inferiori all’1% rispetto al 3-5% dello stampaggio ordinario), meno operazioni di lavorazione secondarie e una migliore resa di assemblaggio. In ZetarMold eseguiamo analisi costi-benefici trasparenti per ogni progetto, affinché i clienti investano nella precisione solo quando l’applicazione lo richiede davvero.
È possibile aggiornare gli stampi a iniezione ordinari alla classe di precisione?
In genere no. Gli stampi di precisione richiedono acciai più duri, come l’inossidabile S136 o l’acciaio per utensili H13, tolleranze di lavorazione più strette misurate in micron anziché in centesimi, canali di raffreddamento conformali per l’uniformità termica e un bilanciamento multicavità progettato fin dall’inizio. Adeguare uno stampo P20 ordinario raramente raggiunge la precisione geometrica o la costanza tra cicli necessarie per tolleranze inferiori a 0.05 mm. Quasi sempre è molto più conveniente costruire un nuovo stampo di precisione progettato appositamente per il pezzo, ottenendo risultati superiori e affidabili.
Quali macchine vengono utilizzate per lo stampaggio a iniezione di precisione?
Lo stampaggio di precisione usa macchine elettriche o servo-idrauliche con controllo chiuso di pressione, velocità, mantenimento e temperatura. Le presse ZetarMold da 50 to 200 ton garantiscono ±0.5 percent contro ±2 to 3 percent delle idrauliche. Con temperatura entro ±1 degree Celsius e profilo multistadio, consentono tolleranze sotto 0.05 mm.
Come gestisce ZetarMold i progetti di stampaggio di precisione?
Il nostro processo di stampaggio di precisione inizia con un’analisi DFM completa e una simulazione del flusso nello stampo mediante Moldflow o Moldex3D. Progettiamo quindi lo stampo in SOLIDWORKS utilizzando acciaio temprato per utensili (S136 o H13), lo lavoriamo su centri CNC a 5 assi e convalidiamo ogni dimensione critica tramite rapporti CMM durante la campionatura T0. La produzione avviene su presse completamente elettriche con monitoraggio SPC di tutti i principali parametri di processo. Grazie a oltre 20 anni di esperienza e alla lavorazione di 400+ materiali nel nostro stabilimento di Shanghai, offriamo la completa tracciabilità dimensionale dal primo pezzo alla consegna di serie.
Qual è la quantità minima d’ordine per lo stampaggio a iniezione di precisione?
Non esiste un minimo universale rigoroso, ma lo stampaggio di precisione offre il miglior ritorno sull’investimento con volumi di 10,000 pezzi o più, a causa del maggiore investimento nelle attrezzature. Per volumi inferiori, a volte consigliamo attrezzature ponte: uno stampo di fascia intermedia costruito con tolleranze più strette rispetto alle comuni attrezzature di produzione, ma senza il costo complessivo di uno stampo di precisione per la produzione. Questo approccio consente di convalidare sia il progetto sia la domanda di mercato prima di investire in attrezzature di precisione per alti volumi, riducendo il rischio finanziario e ottenendo comunque una qualità accettabile dei pezzi.
Quale processo di stampaggio scegliere per il prossimo progetto?
Lo stampaggio a iniezione di precisione e quello ordinario non sono processi concorrenti: sono strumenti complementari a disposizione del produttore. Lo stampaggio di precisione offre tolleranze di ±0.01–0.05 mm per applicazioni critiche nei settori medicale, ottico ed elettronico. Lo stampaggio ordinario gestisce in modo economico la grande maggioranza dei prodotti di consumo e industriali con tolleranze di ±0.1–0.3 mm.
La chiave è adeguare il processo ai requisiti effettivi. Specificare una precisione eccessiva spreca denaro in attrezzature e lavorazioni non necessarie all’applicazione. Specificare una precisione insufficiente crea problemi di qualità, guasti di assemblaggio e richieste in garanzia che costano molto più che eseguire correttamente il lavoro fin dall’inizio.
Con oltre 20 anni di esperienza, 47 macchine da 90T a 1850T e competenze su più di 400 materiali, ZetarMold vi aiuta a decidere con sicurezza. Eseguiamo analisi DFM oneste e diciamo chiaramente se serve stampaggio di precisione o ordinario, in base al disegno reale e non al servizio più costoso. Che il progetto richieda precisione ±0.01 mm per un dispositivo medicale o tolleranza standard ±0.3 mm per imballaggi, il team tecnico vi accompagna dalla revisione del progetto alla produzione in volume.
Siete pronti a discutere il vostro progetto? Che vi servano componenti medicali stampati di precisione o prodotti di consumo in grandi volumi, contattate oggi ZetarMold per una revisione DFM e un preventivo gratuiti. Il nostro team di ingegneri vi aiuterà a scegliere il processo adatto e a fornire componenti conformi alle vostre specifiche, né più né meno.
stampaggio a iniezione: lo stampaggio a iniezione è il processo produttivo che fonde la resina plastica e la inietta nella cavità di uno stampo per formare componenti. ↩
guida alla selezione dei fornitori di stampaggio a iniezione: la guida alla selezione dei fornitori di stampaggio a iniezione è una checklist per gli acquirenti relativa alla preparazione delle RFQ, alla qualificazione dei fornitori e al controllo dei rischi commerciali. ↩
progettazione dello stampo a iniezione: la progettazione dello stampo a iniezione comprende la struttura dell'attrezzatura, la disposizione del raffreddamento, la scelta dell'acciaio e il piano di producibilità dei componenti stampati. ↩