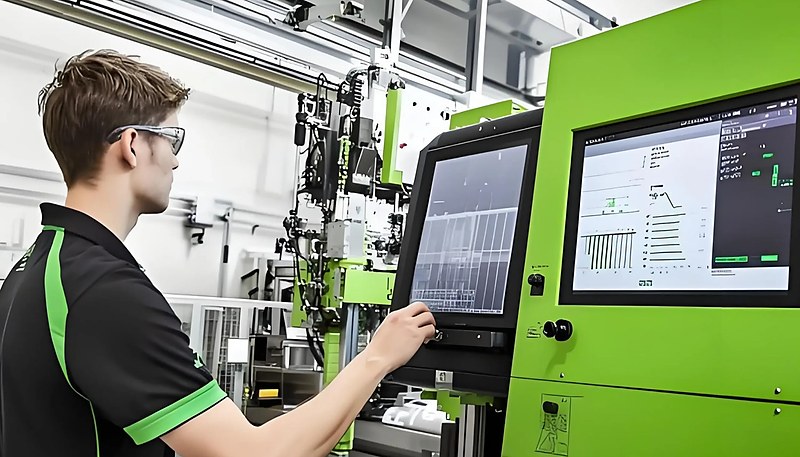
Hassas Enjeksiyon Kalıplama Nedir ve Sıradan Kalıplamadan Nasıl Farklıdır?
Hassas enjeksiyon kalıplama1, standart kalıplamaya göre on kat daha dar toleransları koruyan, yüksek doğruluklu bir enjeksiyon kalıplama türüdür. Temel fark, parça tutarlılığı ve tekrarlanabilirliğidir. Tedarikçileri değerlendiriyorsanız enjeksiyon kalıplama tedarikçisi bulma kılavuzumuz2 RFQ hazırlığını ve yeterlilik değerlendirmesini ele alır.
Daha geniş bir bakış için eksiksiz enjeksiyon kalıplama kılavuzumuz prosesin temellerini, malzeme davranışını ve üretim kararlarını ele alır.
Enjeksiyon kalıbı tasarımına3 daha geniş bir bakış için ana kılavuzumuz takım yapısını, ısıl kontrolü ve üretilebilirlik ödünleşimlerini ele alır.
Hassas enjeksiyon kalıplama, genellikle ±0,01 ile ±0,05 mm arasında son derece dar boyutsal toleranslara sahip plastik parçalar üreten bir imalat prosesidir. Buna karşılık standart enjeksiyon kalıplama, ±0,1 ile ±0,5 mm arasındaki daha geniş toleranslarla çalışır ve kesin ölçülerin daha az kritik olduğu parçalar için uygundur.
ZetarMold fabrikamızda bize sık sık “Gerçekten hassas kalıplamaya ihtiyacım var mı?” diye soruluyor. Dürüst yanıt şu: uygulamanıza bağlıdır. Bileşenlerin mikron düzeyinde hassasiyetle birbirine oturması gereken bir tıbbi cihaz muhafazası üretiyorsanız hassas kalıplama vazgeçilmezdir. Ancak bir saklama kabı kapağı üretiyorsanız standart kalıplama işi maliyetin çok küçük bir kısmıyla tamamlar.
Fark yalnızca toleranslardan ibaret değildir. Hassas kalıplama eksiksiz bir ekosistem gerektirir: daha yüksek sınıf kalıp çelikleri, daha gelişmiş makine kontrolleri, mühendislik sınıfı reçineler ve daha sıkı kalite kontrol protokolleri. Sıradan kalıplamada standart takımlar ve ticari plastikler kullanılır; bu da kurulumu daha hızlı ve daha ucuz hâle getirir.
- Toleranslar, geçme veya mevzuata uygunluk riski ürün işlevini doğrudan etkilediğinde hassas enjeksiyon kalıplama gereklidir.
- Daha geniş toleranslı ve daha düşük takım bütçeli basit parçalar için geleneksel enjeksiyon kalıplama daha iyi bir seçenek olmaya devam eder.
- En iyi tedarikçi kararı; tolerans analizi, kalıp çeliği seçimi, proses kontrol kabiliyeti ve DFM incelemesiyle başlar.
İki Proses Arasındaki Temel Teknik Farklar Nelerdir?
Temel fark, hassas kalıplamanın makine hassasiyeti, kalıp toleransları ve proses parametreleri genelinde daha sıkı kontrol gerektirmesidir. Üretim sahamızda her gün gördüklerimize dayanan ayrıntılı karşılaştırma şöyledir:
| Parametre | Hassas Enjeksiyon Kalıplama | Standart Enjeksiyon Kalıplama |
|---|---|---|
| Boyutsal Tolerans | ±0.01–0.05 mm | ±0.1–0.5 mm |
| Makine Sıkma Tekrarlanabilirliği | < 0.5% shot-to-shot variation | Atıştan atışa 1–3% değişim |
| Enjeksiyon Basıncı Kontrolü | Kapalı çevrim servo kontrolü, ±%1 doğruluk | Standart hidrolik, ±%5 doğruluk |
| Kalıp Çeliği | H13, S136 (48–52 HRC'ye sertleştirilmiş) | P20, 718H (ön sertleştirilmiş 28–34 HRC) |
| Kalıp İşleme | CNC + EDM, Ra 0.2 µm veya daha iyi yüzey kalitesi | CNC, yüzey kalitesi Ra 0.8–1.6 µm |
| Soğutma Sistemi | Konformal veya hassas delinmiş, ±1°C kontrol | Standart düz delinmiş kanallar |
| Malzeme Sınıfı | Mühendislik reçineleri (POM, PC, PA66-GF) | Ticari reçineler (PP, PE, ABS) |
| Tipik Kalıp Maliyeti | $15,000–$100,000+ | $3,000–$30,000 |
| Çevrim Süresi | 15–60 saniye (daha uzun soğutma/ütüleme) | 10–30 saniye |
| Kalite Denetimi | CMM, optik ölçüm, %100 denetim mümkün | Geçer/geçmez mastarları, numune kontrolü |
Birçok müşterinin başlangıçta sıradan kalıplama yeterli olacakken hassas kalıplama talep ettiğini gördük. ZetarMold olarak her zaman önce parça tasarımını inceler ve en uygun maliyetli prosesi öneririz. Bazen kalıp açısı eklemek veya duvar kalınlığını ayarlamak gibi küçük bir tasarım değişikliği, bir parçayı hassas kalıplama alanından sıradan kalıplama alanına taşıyarak kalıp maliyetinde binlerce tasarruf sağlayabilir.
"“Hassas kalıplama makinelerinde, atıştan atışa tekrarlanabilirliği 0.5%'in altında tutan kapalı çevrim kontrol sistemleri bulunmalıdır.”"True
Kapalı çevrim servo tahrikli kontrol, hassas kalıplama için gereklidir. Enjeksiyon basıncını, hızını ve konumunu gerçek zamanlı olarak sürekli izleyip ayarlayarak vuruşlar arası değişimi %0,5'in altında tutar; açık çevrim hidrolik sistemler bunu garanti edemez.
"“Hassas enjeksiyon kalıplama her zaman sıradan kalıplamadan tamamen farklı bir makine türü gerektirir.”"False
Birçok modern enjeksiyon kalıplama makinesi hem hassas hem de standart işleri gerçekleştirebilir. Temel fark, mutlaka tamamen farklı bir makine türü değil; makinenin kontrol sistemi kalitesi, tekrarlanabilirlik spesifikasyonları ve proses parametrelerini ne kadar hassas koruduğudur.
Hassas Kalıplamada Kalıp Kalitesi Neden Bu Kadar Önemlidir?
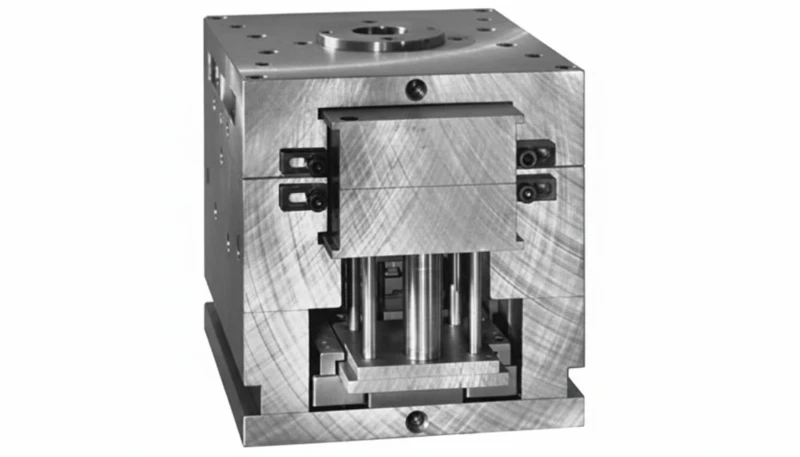
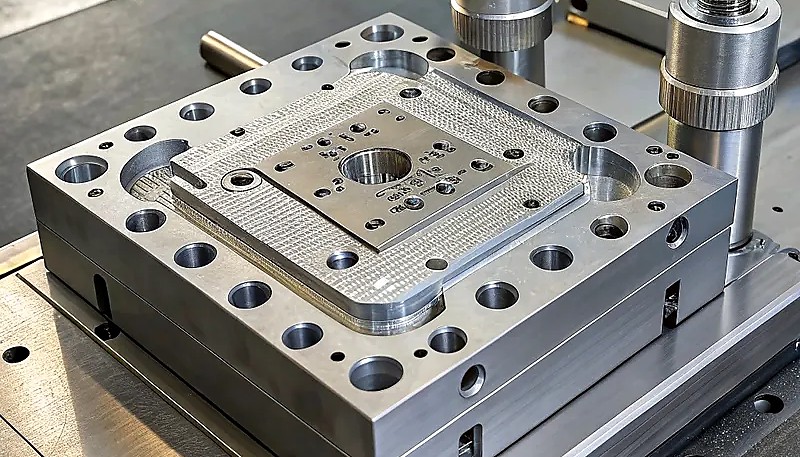
Kalıp, hassas enjeksiyon kalıplamanın merkezidir. Hassas işlerde kalıp, nihai parça toleransından 3–5× daha dar toleranslarla işlenmelidir; çünkü çekme telafisi, termal genleşme ve kalıbın ömrü boyunca oluşan aşınma hesaba katılmalıdır.
ZetarMold’da hassas kalıplarımızda S136 (paslanmaz, 48–52 HRC) veya yüksek sıcaklık reçineleri için H13 gibi sertleştirilmiş çelikler kullanıyoruz. Ra 0,2 µm veya daha iyi yüzey finişi elde etmek için kaviteleri yüksek hızlı CNC ile tel erozyon EDM’nin birleşimiyle işliyoruz. Kavite yüzeyinde ±1°C içinde eşit sıcaklık dağılımı sağlamak için soğutma kanalları, bazen konformal soğutma kullanılarak dikkatle tasarlanır.
Sıradan kalıplarda genellikle P20 ön sertleştirilmiş çelik (28–34 HRC), Ra 0.8–1.6 µm bitirmeli standart CNC işleme ve geleneksel düz delinmiş soğutma kanalları kullanırız. Bu kalıplar önemli ölçüde daha ucuz ve daha hızlı üretilir; ancak hassas uygulamaların gerektirdiği dar toleransları koruyamaz.
Birçok kişinin gözden kaçırdığı kritik etkenlerden biri kalıp bakımıdır. Hassas kalıplar düzenli denetim ve polisaj çevrimleri gerektirir — genellikle her 50,000–100,000 baskıda — sıradan kalıplar ise bakım aralıkları arasında çoğu zaman 200,000+ baskı çalışabilir.
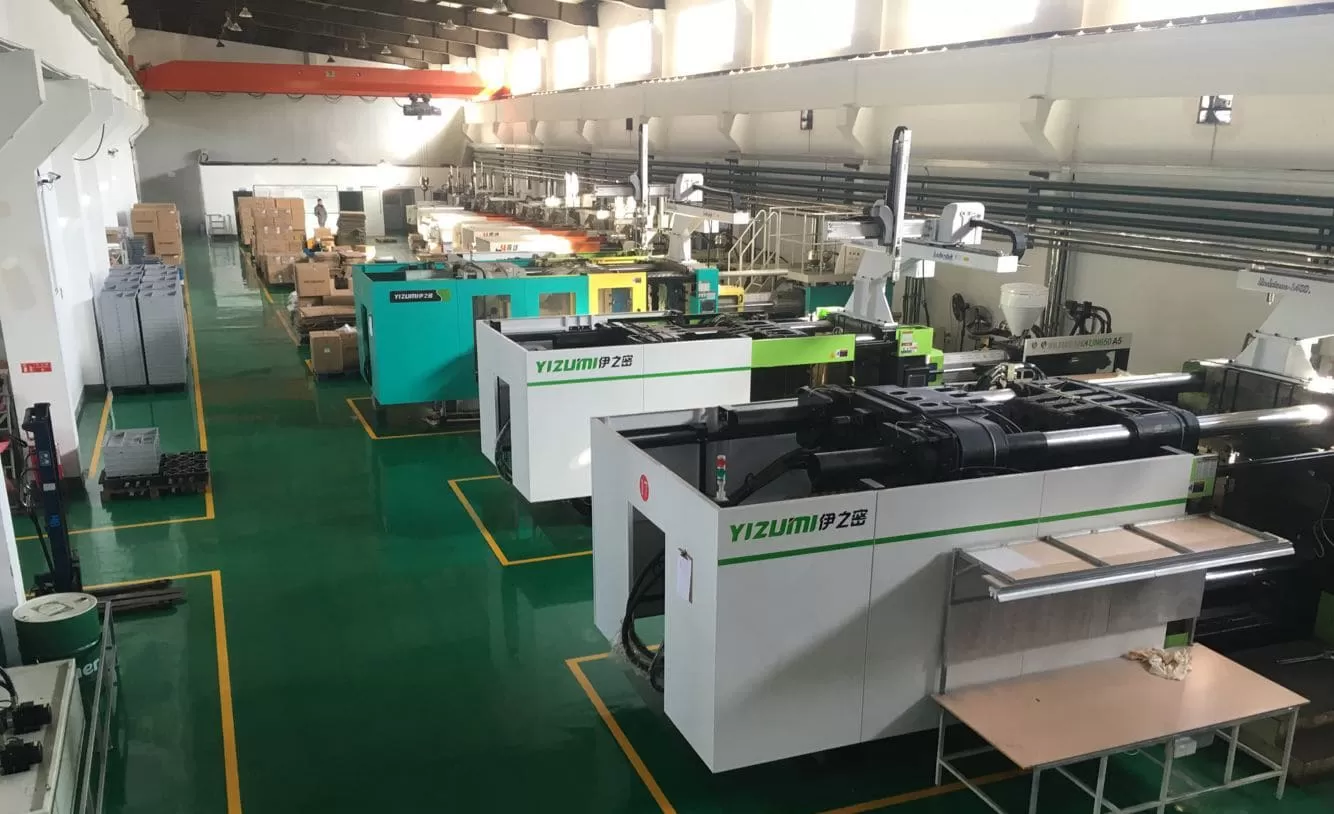
ZetarMold olarak Şanghay fabrikamızda 90T ile 1850T arasında 47 enjeksiyon kalıplama makinesi çalıştırıyoruz. 20 yılı aşkın deneyimimizle makine hassasiyeti, kalıp kalitesi ve proses kontrolünün doğru bileşiminin bir parçanın ±0.05 mm mi yoksa ±0.3 mm mi elde edeceğini nasıl belirlediğini bizzat gördük. 50–200T aralığındaki tamamen elektrikli preslerimiz, hidrolik makinelerin karşılayamadığı dozdan doza tutarlılığı sağlayarak hassas işlerin ana yükünü taşır.
Şanghay fabrikamızda hassas kalıplama kararları yalnızca teknik resim toleranslarına dayanmaz. Parçayı makine kabiliyeti, kalıp çeliği, soğutma kontrolü ve simülasyon kanıtlarıyla eşleştiririz. Üretim sahamızda 90T ila 1850T aralığında 47 pres çalışır; mühendislerimiz, müşteri gereksiz hassas kalıp yatırımını ödemeden önce dolum dengesini SOLIDWORKS ve MOLDFLOW ile kontrol eder.
Hassas ve Standart Kalıplama İçin En Uygun Malzemeler Hangileridir?
Malzeme seçimi, hassas kalıplama ile sıradan kalıplamanın önemli ölçüde ayrıldığı noktadır. Hassas kalıplamada genellikle öngörülebilir ve düşük çekme oranlı mühendislik sınıfı reçineler kullanılırken sıradan kalıplama ticari plastiklerle iyi çalışır.
Hassas parçalar için genellikle şunları kullanırız:
POM (Asetal/Delrin): %1,8–2,2 çekme, mükemmel boyutsal kararlılık; dişliler ve mekanik bileşenler için ideal
PC (Polikarbonat): %0,5–0,7 çekme, çok iyi optik berraklık; lenslerde ve tıbbi cihazlarda kullanılır
PA66-GF (Cam Elyaf Takviyeli Naylon): %0,3–0,5 çekme (cam elyaf takviyesiyle), yapısal hassas parçalar için yüksek dayanım
PBT-GF: %0,3–0,5 çekme; dar tolerans gerektiren elektrik konnektörleri için mükemmel
Sıradan kalıplama uygulamaları için:
PP (Polipropilen): %1,0–2,5 çekme; kaplar ve ambalajlar için uygun maliyetli
ABS: %0,4–0,7 çekme; tüketici ürünleri için çok yönlü ve iyi bir seçenek
PE (Polietilen): %1,5–3,5 çekme; geniş toleranslı basit parçalarda kullanılır
Temel nokta şudur: yüksek veya öngörülemeyen çekme oranlarına sahip malzemeler hassas kalıplamayı çok daha zorlaştırır. Cam dolgulu bileşiklerin hassas işler için tercih edilmesinin nedeni budur—cam elyaf, çekmeyi önemli ölçüde azaltır ve kararlı hâle getirir.
Proses Kontrolü Hassas ve Sıradan Kalıplama Arasında Nasıl Farklıdır?
Proses kontrolü, hassas ve sıradan enjeksiyon kalıplama arasındaki muhtemelen en büyük operasyonel farktır. Hassas kalıplamada her parametre dar aralıklarda izlenir, kaydedilir ve kontrol edilir.
ZetarMold tesisimizde hassas proses kontrolü şu şekilde uygulanır:
Eriyik sıcaklığı: Tüm kovan bölgelerinde ±2°C içinde kontrol edilir (standart: ±5–10°C)
Enjeksiyon hızı: ±%1 tekrarlanabilirliğe sahip çok kademeli profil (standart: tek kademeli, ±%5)
"“Boşluk basınç sensörleri hassas enjeksiyon kalıplama proses kontrolünün ayırt edici özelliğidir.”"True
Kavite basıncı sensörleri kalıp içinde olanları doğrudan, gerçek zamanlı olarak ölçer. Otomatik parça ayırmaya (iyi ve şüpheli), proses optimizasyonuna olanak tanırlar ve hassas kalıplama kalite kontrolünün altın standardı olarak kabul edilirler.
"“Standart enjeksiyon kalıplama hiçbir proses izleme veya kalite kontrol gerektirmez.”"False
Standart kalıplama da proses izleme ve kalite kontrol gerektirir; yalnızca ayrıntı düzeyi daha düşüktür. Çevrim süresi, parça ağırlığı ve görsel görünüm gibi parametreler yine izlenir. Fark, hassas kalıplamanın gerçek zamanlı kavite basıncı izlemesi ve kritik ölçülerde istatistiksel proses kontrolü (SPC) gerektirmesidir.
Tutma basıncı: Çekmeyi telafi etmek için hassas biçimde kademelendirilir ve kalıp gözü basınç sensörleriyle izlenir (standart: tek kademe, zamana dayalı kesme)
Kalıp sıcaklığı: Yağlı veya sulu sıcaklık kontrol cihazlarıyla ±1°C içinde tutulur (standart: ±3–5°C)
Soğutma süresi: Simülasyonla optimize edilir ve kalıp içi sıcaklık sensörleriyle doğrulanır (standart: deneyime göre tahmin edilir)
Hassas kalıplarda çelik işlenmeden önce dolum desenini simüle etmek ve optimize etmek için kalıp akış analizi yazılımı (Moldflow veya Moldex3D) da kullanıyoruz. Sıradan kalıplarda simülasyon yararlıdır ancak her zaman gerekli değildir; deneyimli kalıpçılar çoğu zaman yalnızca deneyimleriyle yeterli yolluk girişi ve soğutma tasarlayabilir.
Hangi Sektörler Hassas Enjeksiyon Kalıplama Gerektirir?
Hassas enjeksiyon kalıplama, parça doğruluğunun ürün işlevini, güvenliğini veya mevzuata uygunluğunu doğrudan etkilediği sektörlere hizmet eder. ZetarMold’daki deneyimimize göre başlıca sektörler şunlardır:
Tıbbi cihazlar: Cerrahi alet muhafazaları, tanı kartuşları ve ilaç uygulama sistemleri; ±0,02 mm tolerans yaygındır ve tam izlenebilirlik gerekir (ISO 13485)
Otomotiv elektroniği: Parçaların hassas biçimde birleşmesi ve titreşime dayanması gereken konnektör muhafazaları, sensör gövdeleri ve ECU kasaları
Optik bileşenler: Mikronun kesirleri düzeyinde yüzey doğruluğu gerektiren lensler, ışık kılavuzları ve reflektörler
Tüketici elektroniği: Dar geçmeli bağlantı gerekliliklerine sahip akıllı telefon kasaları, giyilebilir cihaz muhafazaları ve konnektör bileşenleri
Havacılık ve uzay: AS9100 standartlarını karşılayan hafif yapısal bileşenler
Standart enjeksiyon kalıplama ise ev tipi kaplardan otomotiv iç trim panellerine kadar, hacim bakımından enjeksiyonla kalıplanan ürünlerin çoğunu kapsar.
Ambalaj (kaplar, kapaklar, kapama parçaları)
Ev eşyaları (saklama kutuları, mutfak ürünleri)
Oyuncaklar ve eğlence ürünleri
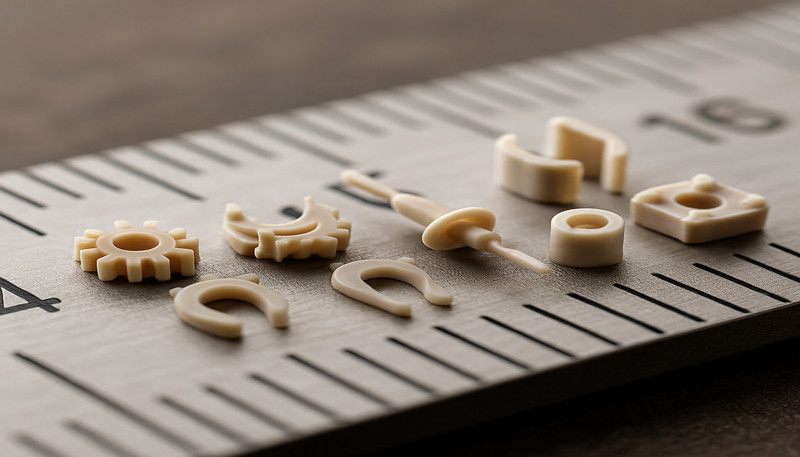
Sergilenen çeşitli plastik enjeksiyon kalıplı parçalar
Genel tüketici ürünleri
Projeniz İçin Hangi Prosesin Doğru Olduğuna Nasıl Karar Verirsiniz?
Doğru seçim; teknik resim toleranslarınız, yüzey kalitesi gereksinimleriniz ve geometrik karmaşıklık tarafından belirlenir. ZetarMold olarak yeni müşterilere danışmanlık verirken şu karar çerçevesini kullanıyoruz:
Çiziminizdeki en dar toleranslar nedir? Tüm ölçüler ±0,1 mm veya daha genişse standart kalıplama muhtemelen yeterlidir.
Parça başka hassas bileşenlerle eşleşiyor mu? Geçmeli bağlantılar, dişli kavramaları ve sızdırmazlık yüzeyleri çoğu zaman hassas kalıplama gerektirir.
Hangi sektör standartları geçerli? Tıp (ISO 13485), otomotiv (IATF 16949) ve havacılık-uzay (AS9100) sektörleri çoğu zaman hassasiyet düzeyinde proses kontrollerini zorunlu kılar.
Üretim hacminiz nedir? Yüksek hacimler, hassas kalıpların daha yüksek takım maliyetini amorti etmeye yardımcı olur. Düşük hacimli enjeksiyon kalıplamada alüminyum takımlı standart kalıplar daha pratik olabilir.
Bütçeniz nedir? Hassas takımlar standart takımlardan 2–5 kat daha pahalıdır. Uygulamanın bu yatırımı haklı çıkardığından emin olun.
Hassas ve Standart Kalıplama Hakkında Sık Sorulan Sorular Nelerdir?
Sıkça Sorulan Sorular
Hassas enjeksiyon kalıplama hangi toleransa ulaşabilir?
Hassas enjeksiyon kalıplama; malzemeye, parça geometrisine ve yolluk girişinin konumuna bağlı olarak kritik ölçülerde genellikle ±0.01 ile ±0.05 mm tolerans sağlar. Buna karşılık standart enjeksiyon kalıplama çoğunlukla ±0.1 ile ±0.3 mm aralığını korur. Daha sıkı aralığa ulaşmak için atıştan atışa tekrarlanabilirliği ±0.5% içinde olan tam elektrikli makineler, sertleştirilmiş kalıp çeliği (S136 veya H13) ve her temel değişkende kapalı çevrim proses kontrolü gerekir. Bu sıkı toleranslar, ölçü doğruluğunun işlev ve güvenliği doğrudan etkilediği tıbbi cihazlar, optik lensler ve elektronik konnektörler için zorunludur.
Hassas enjeksiyon kalıplama her zaman daha mı pahalıdır?
Evet, hassas kalıplamanın başlangıç maliyeti daha yüksektir; kalıp yatırımı genellikle 2 ila 5 kat, parça başına işlem ücretleri ise yüzde 10 ila 30 daha fazladır. Ancak daha düşük fire oranları (standart kalıplamada yüzde 3 ila 5’e karşı çoğu zaman yüzde 1’in altında), daha az ikincil işleme ve daha yüksek montaj verimi hesaba katıldığında toplam sahip olma maliyeti çoğunlukla hassas kalıplama lehinedir. ZetarMold’da her proje için dürüst maliyet-fayda analizleri yaparak müşterilerin yalnızca uygulama gerçekten gerektirdiğinde hassasiyete yatırım yapmasını sağlıyoruz.
Sıradan enjeksiyon kalıpları hassas kalıba yükseltilebilir mi?
Genellikle hayır. Hassas kalıplar; S136 paslanmaz veya H13 takım çeliği gibi daha sert çelik sınıfları, yüzde bir yerine mikronla ölçülen daha dar işleme toleransları, termal eşitlik için konformal soğutma kanalları ve ilk tasarım aşamasından itibaren mühendisliği yapılmış çok gözlü denge gerektirir. Sıradan bir P20 kalıbın sonradan dönüştürülmesi, 0.05 mm altı toleranslı işler için gereken geometrik hassasiyeti veya çevrimler arası tutarlılığı nadiren sağlar. Hemen her durumda, ilgili parçaya özel yeni bir hassas kalıp yapmak çok daha ekonomiktir ve güvenilir biçimde üstün sonuç verir.
Hassas enjeksiyon kalıplamada hangi makineler kullanılır?
Hassas enjeksiyon kalıplama; enjeksiyon basıncı, hız, tutma basıncı ve genel kalıp sıcaklığında kapalı çevrim geri bildirim kontrolüne sahip tamamen elektrikli veya hibrit servo-hidrolik makineler kullanır. ZetarMold’da 50 ila 200 ton aralığındaki tamamen elektrikli preslerimiz, geleneksel hidrolik makinelerdeki yüzde ±2 ila 3’e kıyasla baskıdan baskıya yüzde ±0.5 tekrarlanabilirlik sağlar. Bu olağanüstü tutarlılık, ±1 santigrat derece hassas kalıp sıcaklığı kontrolü ve çok aşamalı enjeksiyon profiliyle birleşerek 0.05 mm altı toleranslı üretimi tekrarlanabilir biçimde mümkün kılar.
ZetarMold hassas kalıplama projelerini nasıl yürütür?
Hassas kalıplama iş akışımız, Moldflow veya Moldex3D kullanılarak gerçekleştirilen kapsamlı bir DFM analizi ve kalıp akış simülasyonuyla başlar. Ardından sertleştirilmiş takım çeliği (S136 veya H13) kullanarak kalıbı SOLIDWORKS’te tasarlar, 5 eksenli CNC merkezlerinde işler ve T0 numune alımı sırasında her kritik ölçüyü CMM raporlarıyla doğrularız. Üretim, tüm temel proses parametrelerinin SPC ile izlendiği tamamen elektrikli makinelerde yürütülür. Şanghay fabrikamızda 20 yılı aşkın deneyimimiz ve işlediğimiz 400+ malzeme sayesinde, ilk baskıdan seri teslimata kadar tam boyutsal izlenebilirlik sağlıyoruz.
Hassas enjeksiyon kalıplama için asgari sipariş miktarı nedir?
Kesin ve evrensel bir alt sınır yoktur ancak hassas kalıplama, daha yüksek kalıp yatırımı nedeniyle 10,000 parça veya üzerindeki hacimlerde en iyi yatırım getirisini sağlar. Daha küçük hacimlerde bazen köprü kalıp öneririz; bu, sıradan üretim kalıplarından daha dar toleranslarla üretilen fakat hassas üretim kalıbının tam maliyetini taşımayan orta sınıf bir kalıptır. Bu yaklaşım, yüksek hacimli hassas kalıba yatırım yapmadan önce hem tasarımı hem de pazar talebini doğrulamanızı sağlar; kabul edilebilir parça kalitesine ulaşırken finansal riski azaltır.
Bir Sonraki Projeniz İçin Hangi Kalıplama Prosesini Seçmelisiniz?
Hassas ve standart enjeksiyon kalıplama birbiriyle rekabet eden prosesler değildir; üreticinin araç setindeki tamamlayıcı yöntemlerdir. Hassas kalıplama, tıp, optik ve elektronik sektörlerindeki kritik uygulamalar için ±0.01–0.05 mm toleranslar sağlar. Standart kalıplama ise tüketici ve endüstriyel ürünlerin büyük çoğunluğunu ±0.1–0.3 mm toleranslarla uygun maliyetli biçimde üretir.
Önemli olan prosesi gerçek gereksinimlerinizle eşleştirmektir. Hassasiyeti gereğinden fazla tanımlamak, uygulamanızın ihtiyaç duymadığı kalıp ve proseslere para harcatır. Hassasiyeti yetersiz tanımlamak ise kalite sorunlarına, montaj hatalarına ve işi ilk seferde doğru yapmaktan çok daha pahalı garanti taleplerine yol açar.
20+ yıllık deneyimi, 90T ile 1850T arasında 47 makinesi ve 400+ malzemedeki uzmanlığıyla ZetarMold, bu kararı güvenle vermenize yardımcı olur. Dürüst DFM analizleri yaparız ve size açıkça söyleriz: çiziminizin gerçekte gerektirdiğine göre hassas veya standart üretim; daha yüksek fiyatlı bir hizmeti satmaya göre değil. Projeniz ister bir medikal cihaz için ±0.01 mm hassasiyet, ister tüketici ambalajı için ±0.3 mm standart tolerans gerektirsin, mühendislik ekibimiz tasarım incelemesinden seri üretime kadar tüm süreçte size rehberlik etmeye hazırdır.
Projenizi görüşmeye hazır mısınız? İster hassas kalıplanmış tıbbi bileşenlere ister yüksek hacimli tüketici parçalarına ihtiyacınız olsun, ücretsiz DFM incelemesi ve fiyat teklifi için bugün ZetarMold ile iletişime geçin. Mühendislik ekibimiz doğru prosesi seçmenize ve şartnamenizi tam olarak karşılayan parçalar teslim etmenize yardımcı olacaktır; ne eksik ne fazla.
enjeksiyon kalıplama: Enjeksiyon kalıplama, plastik reçineyi eritip parça oluşturmak üzere bir kalıp gözüne enjekte eden imalat prosesidir. ↩
enjeksiyon kalıplama tedarikçisi bulma kılavuzu: Enjeksiyon kalıplama tedarikçisi bulma kılavuzu; RFQ hazırlığı, tedarikçi yeterlilik değerlendirmesi ve ticari risk kontrolü için bir alıcı kontrol listesidir. ↩
enjeksiyon kalıbı tasarımı: Enjeksiyon kalıbı tasarımı; kalıplanmış parçalar için takım yapısı, soğutma düzeni, çelik seçimi ve üretilebilirlik planıdır. ↩