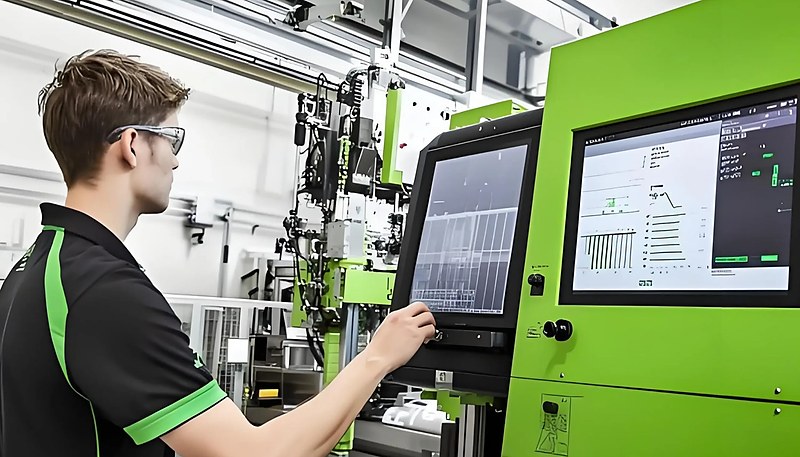
Qu’est-ce que le moulage par injection de précision et en quoi diffère-t-il du moulage ordinaire ?
Le moulage par injection1 de précision est une variante de haute exactitude qui maintient des tolérances dix fois plus serrées que le moulage ordinaire. La différence essentielle réside dans la constance et la répétabilité des pièces. Si vous évaluez des fournisseurs, notre guide de sélection d’un fournisseur de moulage par injection2 couvre la préparation de la demande de prix et la qualification.
Pour une vue plus large, notre guide complet du moulage par injection présente les principes du procédé, le comportement des matériaux et les décisions de production.
Pour approfondir la conception des moules d’injection3, notre guide de référence présente la structure de l’outillage, la régulation thermique et les compromis de fabricabilité.
Le moulage par injection de précision produit des pièces plastiques avec des tolérances dimensionnelles extrêmement serrées, généralement de ±0,01 à ±0,05 mm. À l’inverse, le moulage ordinaire accepte des tolérances plus larges de ±0,1 à ±0,5 mm et convient aux pièces dont les dimensions exactes sont moins critiques.
Dans notre usine ZetarMold, on nous demande souvent : « Ai-je vraiment besoin d’un moulage de précision ? » La réponse honnête est que cela dépend de votre application. Si vous fabriquez le boîtier d’un dispositif médical dont les composants doivent s’emboîter avec une précision de l’ordre du micron, le moulage de précision est indispensable. En revanche, pour produire le couvercle d’un bac de rangement, un moulage ordinaire fait l’affaire pour une fraction du coût.
La différence ne se limite pas aux tolérances. Le moulage de précision exige un écosystème complet : des aciers de moule de qualité supérieure, des commandes de machine plus sophistiquées, des résines de qualité technique et des protocoles de contrôle qualité plus stricts. Le moulage ordinaire utilise un outillage standard et des plastiques de commodité, ce qui rend la mise en place plus rapide et moins coûteuse.
- Le moulage par injection de précision est justifié lorsque les tolérances, l'ajustement ou le risque de conformité affectent directement la fonction du produit.
- Le moulage par injection ordinaire reste le meilleur choix pour les pièces simples avec des tolérances plus larges et des budgets d'outillage plus faibles.
- La meilleure décision de fournisseur commence par l'analyse des tolérances, la sélection de l'acier du moule, la capacité de contrôle du processus et la revue DFM.
Quelles sont les principales différences techniques entre les deux procédés ?
La différence clé est que le moulage de précision nécessite un contrôle plus strict de la précision de la machine, des tolérances du moule et des paramètres du processus. Voici une comparaison détaillée basée sur ce que nous observons quotidiennement dans notre atelier :
| Paramètres | Moulage par injection de précision | Moulage par injection ordinaire |
|---|---|---|
| Tolérance dimensionnelle | ±0.01–0.05 mm | ±0.1–0.5 mm |
| Répétabilité de la fermeture de la machine | < 0.5% shot-to-shot variation | Variation de 1–3% d'un cycle à l'autre |
| Contrôle de la pression d’injection | Commande servo en boucle fermée, précision ±1% | Hydraulique standard, précision de ± 5 % |
| Acier pour moules | H13, S136 (trempés à 48–52 HRC) | P20, 718H (prétraité 28–34 HRC) |
| Usinage du moule | CNC + EDM, état de surface Ra 0.2 µm ou meilleur | CNC, finition de surface Ra 0.8–1.6 µm |
| Système de refroidissement | Conforme ou percé avec précision, régulation à ±1°C | Canaux droits percés standard |
| Qualité des matériaux | Résines techniques (POM, PC, PA66-GF) | Résines courantes (PP, PE, ABS) |
| Coût d’outillage typique | $15,000–$100,000+ | $3,000–$30,000 |
| Durée du cycle | 15 à 60 secondes (refroidissement/compactage plus longs) | 10 à 30 secondes |
| Inspection de la qualité | MMT, mesure optique, contrôle à 100% possible | Calibres passe/ne passe pas, contrôle par échantillonnage |
Nous avons constaté que de nombreux clients demandent initialement un moulage de précision alors qu’un moulage ordinaire suffirait. Chez ZetarMold, nous examinons toujours d’abord la conception de la pièce et recommandons le procédé le plus rentable. Parfois, une petite modification de conception — comme l’ajout d’un angle de dépouille ou l’ajustement de l’épaisseur de paroi — permet de passer du moulage de précision au moulage ordinaire et d’économiser des milliers de dollars en frais d’outillage.
"« Les presses d’injection de précision doivent disposer de systèmes de régulation en boucle fermée avec une répétabilité d’un cycle à l’autre inférieure à 0.5%. »"True
Une commande en boucle fermée pilotée par servomoteur est essentielle au moulage de précision. Elle surveille et ajuste en continu et en temps réel la pression, la vitesse et la position d’injection, maintenant la variation entre les injections sous 0,5 %, ce que les systèmes hydrauliques en boucle ouverte ne peuvent garantir.
"« Le moulage par injection de précision exige toujours un type de machine complètement différent du moulage ordinaire. »"False
De nombreuses presses à injecter modernes peuvent réaliser des travaux de précision comme des travaux ordinaires. La différence essentielle tient à la qualité du système de commande, aux spécifications de répétabilité et à la précision avec laquelle la machine maintient les paramètres du procédé, pas nécessairement à un type de machine entièrement différent.
Pourquoi la qualité du moule est-elle si importante dans le moulage de précision ?
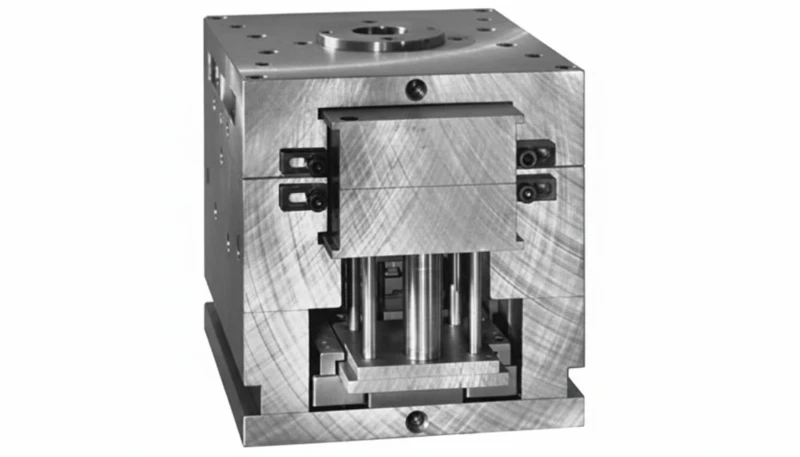
Le moule est au cœur du moulage par injection de précision. Pour les travaux de précision, il doit être usiné selon des tolérances 3–5× plus serrées que celles de la pièce finale afin de compenser le retrait, la dilatation thermique et l’usure pendant toute sa durée de vie.
Chez ZetarMold, nos moules de précision utilisent de l’acier trempé tel que le S136 (inoxydable, 48–52 HRC) ou le H13 pour les résines haute température. Nous usinons les empreintes en combinant l’usinage CNC à grande vitesse et l’électroérosion à fil afin d’obtenir un état de surface de Ra 0,2 µm ou mieux. Les canaux de refroidissement sont soigneusement conçus, parfois avec un refroidissement conforme, pour assurer sur toute la surface de l’empreinte une répartition uniforme de la température à ±1 °C.
Pour les moules ordinaires, nous utilisons généralement de l’acier prétraité P20 (28–34 HRC), un usinage CNC standard avec des finitions Ra de 0,8 à 1,6 µm et des canaux de refroidissement droits percés de manière conventionnelle. Ces moules coûtent nettement moins cher et sont plus rapides à fabriquer, mais ils ne peuvent pas tenir les tolérances serrées exigées par les applications de précision.
La maintenance des moules est un facteur essentiel souvent négligé. Les moules de précision nécessitent des cycles réguliers d’inspection et de polissage, généralement tous les 50 000 à 100 000 cycles, tandis que les moules ordinaires peuvent souvent dépasser 200 000 cycles entre deux opérations de maintenance.
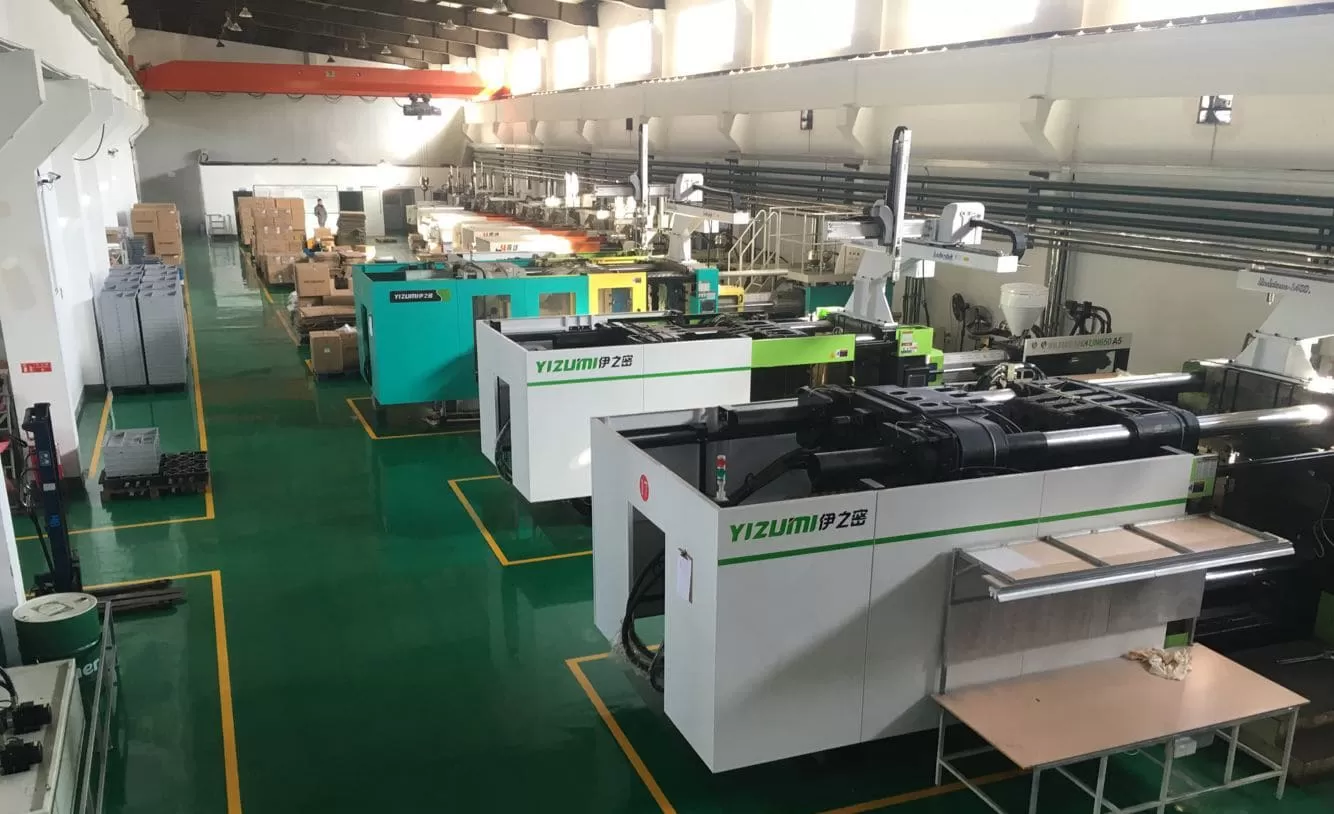
Chez ZetarMold, nous exploitons 47 machines de moulage par injection allant de 90T à 1850T dans notre usine de Shanghai. Avec plus de 20 ans d'expérience, nous avons vu de première main comment la bonne combinaison de précision machine, qualité du moule et contrôle du processus détermine si une pièce atteint ±0,05 mm ou ±0,3 mm. Nos presses entièrement électriques dans la gamme 50–200T sont les chevaux de bataille pour les travaux de précision, offrant une consistance coup par coup que les machines hydrauliques ne peuvent tout simplement pas égaler.
Dans notre usine de Shanghai, les décisions de moulage de précision ne sont pas basées uniquement sur les tolérances du plan. Nous adaptons la pièce aux capacités de la machine, à l'acier du moule, au contrôle du refroidissement et aux preuves de simulation. Notre atelier de production dispose de 47 presses de 90T à 1850T, et nos ingénieurs utilisent SOLIDWORKS et MOLDFLOW pour vérifier l'équilibre de remplissage avant qu'un client ne paie pour un outillage de précision inutile.
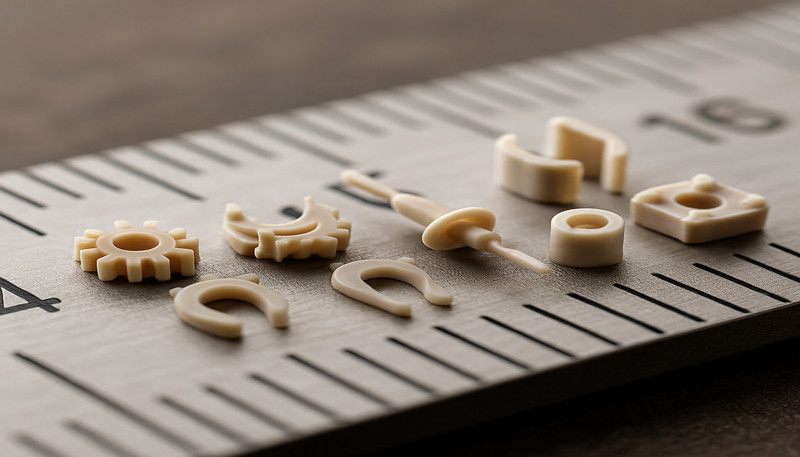
Quels matériaux conviennent le mieux au moulage de précision et au moulage ordinaire ?
Le choix des matériaux est le point où le moulage de précision et le moulage ordinaire divergent nettement. Le moulage de précision utilise généralement des résines de qualité technique présentant des taux de retrait faibles et prévisibles, tandis que le moulage ordinaire convient bien aux plastiques courants.
Pour les pièces de précision, nous utilisons couramment :
POM (acétal/Delrin) : retrait de 1,8–2,2 %, excellente stabilité dimensionnelle, idéal pour les engrenages et composants mécaniques
PC (polycarbonate) : retrait de 0,5–0,7 %, excellente transparence optique, utilisé pour les lentilles et dispositifs médicaux
PA66-GF (nylon chargé de verre) : retrait de 0,3–0,5 % (avec charge de verre), haute résistance pour les pièces structurelles de précision
PBT-GF : retrait de 0,3–0,5 %, excellent pour les connecteurs électriques exigeant des tolérances serrées
Pour les applications de moulage ordinaires :
PP (polypropylène) : retrait de 1,0–2,5 %, économique pour les contenants et emballages
ABS : retrait de 0,4–0,7 %, matériau polyvalent adapté aux produits de consommation
PE (polyéthylène) : retrait de 1,5–3,5 %, utilisé pour les pièces simples aux tolérances larges
Le point clé : les matériaux ayant des taux de retrait élevés ou imprévisibles rendent le moulage de précision beaucoup plus difficile. C’est pourquoi les composés chargés de verre sont populaires pour les travaux de précision — les fibres de verre réduisent et stabilisent considérablement le retrait.
En quoi le contrôle du procédé diffère-t-il entre le moulage de précision et le moulage ordinaire ?
La maîtrise du procédé constitue sans doute la principale différence opérationnelle entre le moulage par injection de précision et le moulage ordinaire. Dans le moulage de précision, chaque paramètre est surveillé, enregistré et maintenu dans une plage étroite.
Voici à quoi ressemble le contrôle précis du procédé dans notre usine ZetarMold :
Température de fusion : régulée à ±2 °C dans toutes les zones du fourreau (ordinaire : ±5–10 °C)
Vitesse d’injection : profil à plusieurs phases avec une répétabilité de ±1 % (ordinaire : une seule phase, ±5 %)
« Les capteurs de pression d’empreinte caractérisent la maîtrise du procédé de moulage par injection de précision. »True
Les capteurs de pression d’empreinte mesurent directement et en temps réel ce qui se passe à l’intérieur du moule. Ils permettent le tri automatique des pièces (bonnes ou suspectes), l’optimisation du procédé et sont largement considérés comme la référence absolue du contrôle qualité en moulage de précision.
"“Le moulage par injection ordinaire ne nécessite aucune surveillance du procédé ni aucun contrôle qualité.”"False
Le moulage ordinaire exige lui aussi une surveillance du procédé et un contrôle qualité, mais à un niveau moins détaillé. Des paramètres tels que le temps de cycle, le poids de la pièce et l’aspect visuel restent suivis. La différence est que le moulage de précision exige une surveillance en temps réel de la pression dans l’empreinte et un contrôle statistique des procédés (SPC) pour les dimensions critiques.
Pression de maintien : Échelonnée avec précision pour compenser le retrait, surveillée via des capteurs de pression dans la cavité (ordinaire : en une seule étape, coupure basée sur le temps)
Température du moule : maintenue à ±1 °C au moyen de thermorégulateurs à huile ou à eau (ordinaire : ±3–5 °C)
Temps de refroidissement : optimisé par simulation et validé avec des capteurs de température dans le moule (ordinaire : estimé d’après l’expérience)
Nous utilisons également des logiciels d’analyse d’écoulement dans le moule (Moldflow ou Moldex3D) pour simuler et optimiser le motif de remplissage avant de découper l’acier pour les moules de précision. Pour les moules ordinaires, la simulation est utile mais pas toujours nécessaire — des outilleurs expérimentés peuvent souvent concevoir des attaques et un refroidissement adéquats uniquement par expérience.
Quels secteurs exigent le moulage par injection de précision ?
Le moulage par injection de précision dessert les secteurs où l’exactitude des pièces influe directement sur la fonction, la sécurité ou la conformité réglementaire du produit. D’après notre expérience chez ZetarMold, voici les principaux secteurs :
Dispositifs médicaux : boîtiers d’instruments chirurgicaux, cartouches de diagnostic et systèmes d’administration de médicaments ; des tolérances de ±0,02 mm sont courantes et une traçabilité complète est requise (ISO 13485)
Électronique automobile : boîtiers de connecteurs, boîtiers de capteurs et calculateurs devant s’assembler avec précision et résister aux vibrations
Composants optiques : lentilles, guides de lumière et réflecteurs exigeant une précision de surface de l’ordre d’une fraction de micron
Électronique grand public : coques de smartphones, boîtiers d’appareils portables et composants de connecteurs soumis à des exigences strictes d’encliquetage
Aéronautique : composants structurels légers conformes aux normes AS9100
Le moulage par injection ordinaire couvre quant à lui, en volume, la majorité des produits fabriqués par injection, des récipients ménagers aux panneaux de garniture automobile.
Emballage (contenants, bouchons, systèmes de fermeture)
Articles ménagers (bacs de rangement, ustensiles de cuisine)
Jouets et produits de loisirs
Garnitures intérieures automobiles non critiques
Diverses pièces moulées par injection en plastique exposées
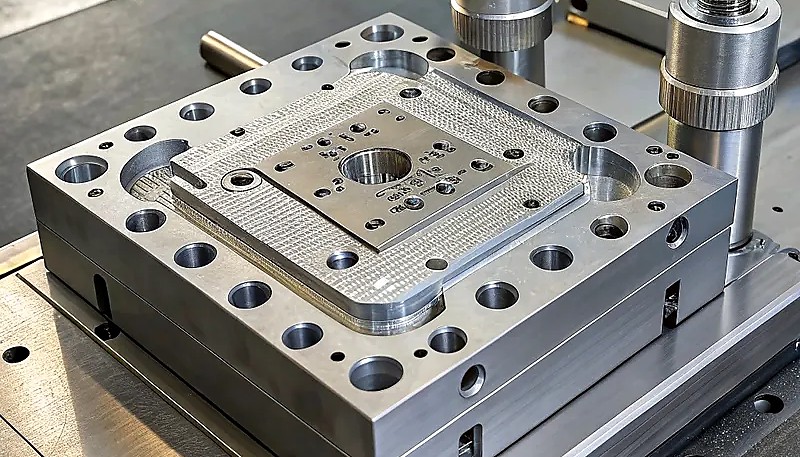
Comment déterminer le procédé adapté à votre projet ?
Le bon choix est déterminé par vos tolérances de plan, vos exigences de finition de surface et la complexité géométrique. Voici le cadre décisionnel que nous utilisons chez ZetarMold lors de consultations avec de nouveaux clients :
Quelles sont les tolérances les plus serrées de votre plan ? Si toutes les cotes sont de ±0,1 mm ou plus, le moulage ordinaire est probablement suffisant.
La pièce s’interface-t-elle avec d’autres composants de précision ? Les encliquetages, engrènements et surfaces d’étanchéité exigent souvent un moulage de précision.
Quelles normes sectorielles s’appliquent ? Les secteurs médical (ISO 13485), automobile (IATF 16949) et aéronautique (AS9100) imposent souvent une maîtrise des procédés de niveau précision.
Quel est votre volume de production ? Les volumes élevés facilitent l’amortissement du coût supérieur des moules de précision. Pour le moulage par injection en faible volume, des moules ordinaires avec outillage en aluminium peuvent être plus pratiques.
Quel est votre budget ? Un outillage de précision coûte 2 à 5 fois plus cher qu’un outillage ordinaire. Assurez-vous que l’application justifie cet investissement.
Quelles sont les questions fréquemment posées concernant le moulage de précision vs ordinaire ?
Questions fréquemment posées
Quelle tolérance le moulage par injection de précision peut-il atteindre ?
Le moulage par injection de précision atteint généralement des tolérances de ±0,01 à ±0,05 mm sur les dimensions critiques, selon le matériau, la géométrie de la pièce et l’emplacement de l’attaque. À titre de comparaison, le moulage par injection ordinaire maintient généralement des tolérances de ±0,1 à ±0,3 mm. L’obtention de cette plage plus serrée nécessite des machines tout électriques avec une répétabilité coup à coup inférieure à ±0,5%, un acier de moule trempé (S136 ou H13) et un contrôle en boucle fermée de chaque variable clé. Ces tolérances plus serrées sont essentielles pour les dispositifs médicaux, les lentilles optiques et les connecteurs électroniques où la précision dimensionnelle impacte directement la fonction et la sécurité.
Le moulage par injection de précision est-il toujours plus coûteux ?
Oui, le moulage de précision entraîne des coûts initiaux plus élevés — généralement 2 à 5 fois plus pour l’outillage et des frais de traitement par pièce de 10 à 30 % plus élevés. Cependant, le coût total de possession favorise souvent la précision lorsque l’on tient compte des taux de rebut réduits (souvent inférieurs à 1 % contre 3 à 5 % pour le moulage ordinaire), des opérations d’usinage secondaires moins nombreuses et d’un meilleur rendement d’assemblage. Chez ZetarMold, nous réalisons des analyses coûts-avantages honnêtes pour chaque projet afin que les clients n’investissent dans la précision que lorsque leur application l’exige réellement.
Les moules d’injection ordinaires peuvent-ils être transformés en moules de précision ?
Généralement non. Les moules de précision nécessitent des nuances d’acier plus dures comme l’acier inoxydable S136 ou l’acier outil H13, des tolérances d’usinage plus serrées mesurées en microns plutôt qu’en centièmes, des canaux de refroidissement conformes pour l’uniformité thermique et un équilibre multi-cavité conçu dès la phase initiale de conception. La modernisation d’un moule ordinaire en P20 atteint rarement la précision géométrique ou la consistance cycle par cycle nécessaire pour un travail de tolérance inférieure à 0,05 mm. Dans presque tous les cas, construire un nouveau moule de précision spécifiquement conçu pour la pièce particulière est beaucoup plus rentable et produit de manière fiable des résultats supérieurs.
Quelles machines utilise-t-on pour le moulage par injection de précision ?
Le moulage par injection de précision utilise des machines entièrement électriques ou servo-hydrauliques hybrides avec un contrôle en boucle fermée sur la pression d’injection, la vitesse, la pression de maintien et la température globale du moule. Chez ZetarMold, nos presses entièrement électriques de 50 à 200 tonnes offrent une répétabilité coup par coup de ±0,5 pour cent, contre ±2 à 3 pour cent sur les machines hydrauliques conventionnelles. Ce niveau exceptionnel de consistance, combiné à un contrôle précis de la température du moule à ±1 degré Celsius et un profilage d’injection multi-étages, rend la production avec une tolérance inférieure à 0,05 mm réalisable de manière répétable.
Comment ZetarMold gère-t-il les projets de moulage de précision ?
Notre flux de travail de moulage de précision commence par une analyse DFM complète et une simulation d’écoulement de moule avec Moldflow ou Moldex3D. Nous concevons ensuite le moule dans SOLIDWORKS en utilisant de l’acier outil trempé (S136 ou H13), l’usinons sur des centres CNC 5 axes et validons chaque dimension critique avec des rapports CMM lors de l’échantillonnage T0. La production s’exécute sur des machines entièrement électriques avec surveillance SPC de tous les paramètres clés du processus. Avec plus de 20 ans d’expérience et plus de 400 matériaux traités dans notre usine de Shanghai, nous fournissons une traçabilité dimensionnelle complète du premier coup à la livraison en volume.
Quelle est la quantité minimale de commande pour le moulage par injection de précision ?
Il n’y a pas de minimum universel strict, mais le moulage de précision offre le meilleur retour sur investissement à des volumes de 10 000 pièces ou plus en raison de l’investissement plus élevé en outillage. Pour les volumes plus faibles, nous recommandons parfois un outillage de transition — un moule de qualité moyenne construit avec des tolérances plus serrées que l’outillage de production ordinaire, mais sans le coût total d’un moule de production de précision. Cette approche vous permet de valider à la fois la conception et la demande du marché avant de vous engager dans un outillage de précision à grand volume, réduisant ainsi le risque financier tout en obtenant une qualité de pièce acceptable.
Quel procédé de moulage devriez-vous choisir pour votre prochain projet ?
Le moulage par injection de précision et le moulage ordinaire ne sont pas concurrents — ce sont des outils complémentaires pour le fabricant. Le moulage de précision offre des tolérances de ±0.01–0.05 mm pour les applications critiques des secteurs médical, optique et électronique. Le moulage ordinaire produit économiquement la grande majorité des produits de consommation et industriels avec des tolérances de ±0.1–0.3 mm.
La clé est d’adapter le procédé à vos besoins réels. Sur-spécifier la précision gaspille de l’argent en outillage et en traitement que votre application ne nécessite pas. Sous-spécifier la précision crée des problèmes de qualité, des défauts d’assemblage et des réclamations de garantie qui coûtent bien plus cher que de bien faire les choses dès le départ.
Avec plus de 20 ans d’expérience, 47 machines de 90T à 1850T et une expertise sur plus de 400 matériaux, ZetarMold vous aide à prendre cette décision en toute confiance. Nous réalisons des analyses DFM honnêtes et vous disons clairement : précision ou ordinaire, en fonction de ce que votre plan exige réellement — et non de ce qui vend un service plus cher. Que votre projet exige une précision de ±0,01 mm pour un dispositif médical ou une tolérance standard de ±0,3 mm pour un emballage grand public, notre équipe d’ingénierie est prête à vous guider tout au long du processus, de la revue de conception à la production en série.
Prêt à parler de votre projet ? Que vous ayez besoin de composants médicaux moulés avec précision ou de pièces grand public en grande série, contactez ZetarMold dès aujourd’hui pour une analyse DFM et un devis gratuits. Notre équipe d’ingénieurs vous aidera à choisir le bon procédé et à livrer des pièces conformes à vos spécifications, ni plus ni moins.
moulage par injection : procédé de fabrication qui fait fondre une résine plastique et l’injecte dans l’empreinte d’un moule pour former des pièces. ↩
guide de sélection d’un fournisseur de moulage par injection : liste de contrôle destinée aux acheteurs pour préparer une demande de prix, qualifier les fournisseurs et maîtriser les risques commerciaux. ↩
conception des moules d’injection : structure de l’outillage, circuit de refroidissement, choix de l’acier et plan de fabricabilité des pièces moulées. ↩