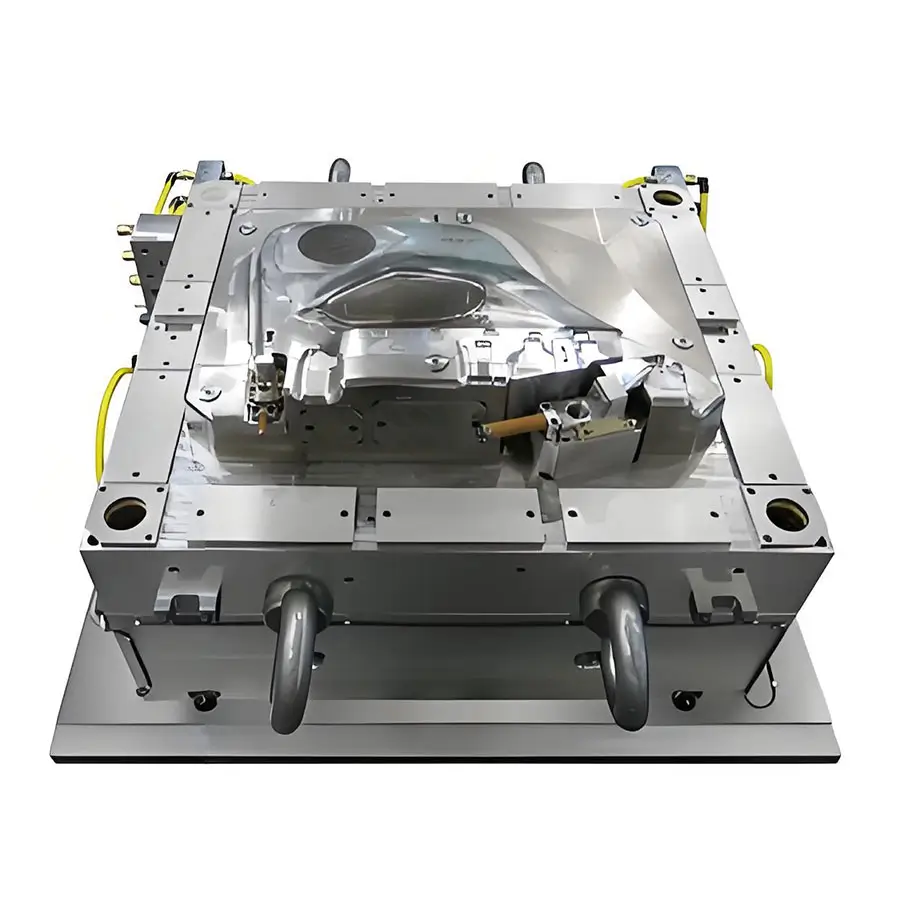
O que é a IATF 16949 e a sua relação com a moldagem por injeção?
A IATF 16949:2016 é a norma internacional do Sistema de Gestão da Qualidade (SGQ) para a indústria automóvel. Foi desenvolvida pela International Automotive Task Force (IATF) e substituiu a antiga norma ISO/TS 16949. O seu objetivo central é promover a melhoria contínua, dar ênfase à prevenção de defeitos e reduzir a variação e o desperdício na cadeia de abastecimento automóvel.
Para os fabricantes de moldes de injeção, a IATF 16949 não é apenas um certificado na parede; é um quadro abrangente que rege todos os aspectos do seu funcionamento. A sua ligação ao aço para moldes de injeção é direta e profunda:
• Controlo do processo: o molde de injeção é um equipamento de produção crítico. A IATF 16949 exige um controlo robusto sobre todos os equipamentos que afetam a qualidade do produto. A condição, o desempenho e a longevidade do molde estão, por conseguinte, sob intenso escrutínio.
• Gestão de riscos: a norma exige que as organizações identifiquem e mitiguem os riscos. Uma má escolha do aço do molde representa um risco significativo, podendo levar à falha prematura da ferramenta, a paragens de produção e a que peças defeituosas cheguem ao cliente.
• Rastreabilidade: a IATF 16949 exige rastreabilidade total. Isto significa que o moldador deve ser capaz de rastrear o aço utilizado num molde específico até à sua origem, incluindo os certificados da siderurgia e os registos de tratamento térmico. Isto é crucial para a análise de causa raiz caso surja um problema de qualidade.
Essencialmente, o molde é considerado uma entrada chave do processo, e o aço é a base dessa entrada. Um aço não conforme ou mal escolhido compromete todo o sistema de qualidade.
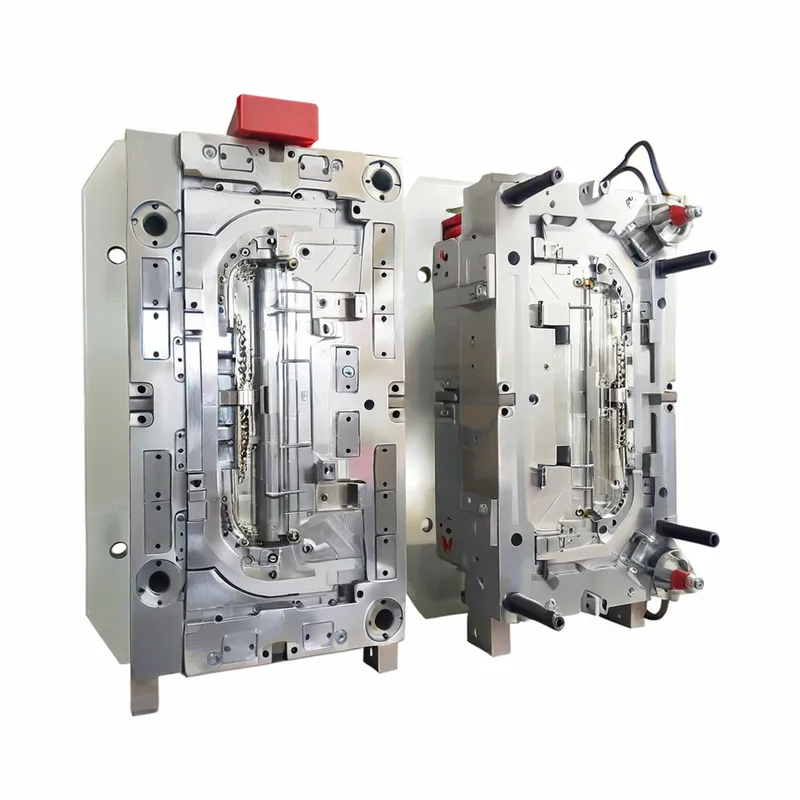
O papel crítico do aço para moldes num contexto de IATF 16949
No âmbito da norma IATF 16949, o aço para moldes é muito mais do que uma simples matéria-prima. É um ativo estratégico cujas propriedades influenciam diretamente os “Cinco M” do fabrico: Mão de obra (Man), Máquina (Machine), Método (Method), Material (Material) e Medição (Measurement).
• Consistência ao longo do volume: Os moldes para o setor automóvel funcionam frequentemente durante milhões de ciclos. O aço tem de resistir ao desgaste, à deformação e à fadiga para garantir que a primeira peça é dimensional e esteticamente idêntica à milionésima. Isto apoia diretamente o objetivo da IATF de reduzir a variação.
• Custo total de propriedade (TCO): um aço mais barato e de grau inferior pode poupar dinheiro à partida, mas pode levar a custos mais elevados através do aumento da manutenção, paragens não planeadas e reparações frequentes da ferramenta. A IATF 16949 incentiva uma abordagem de TCO, na qual a fiabilidade e o desempenho a longo prazo são priorizados.
• Validação e PPAP: o Processo de Aprovação de Peças de Produção (PPAP) é uma pedra angular da qualidade automóvel. O molde deve ser capaz de produzir de forma consistente peças que cumpram todas as especificações. A estabilidade e a durabilidade do aço do molde são essenciais para um PPAP bem-sucedido e para a produção contínua.
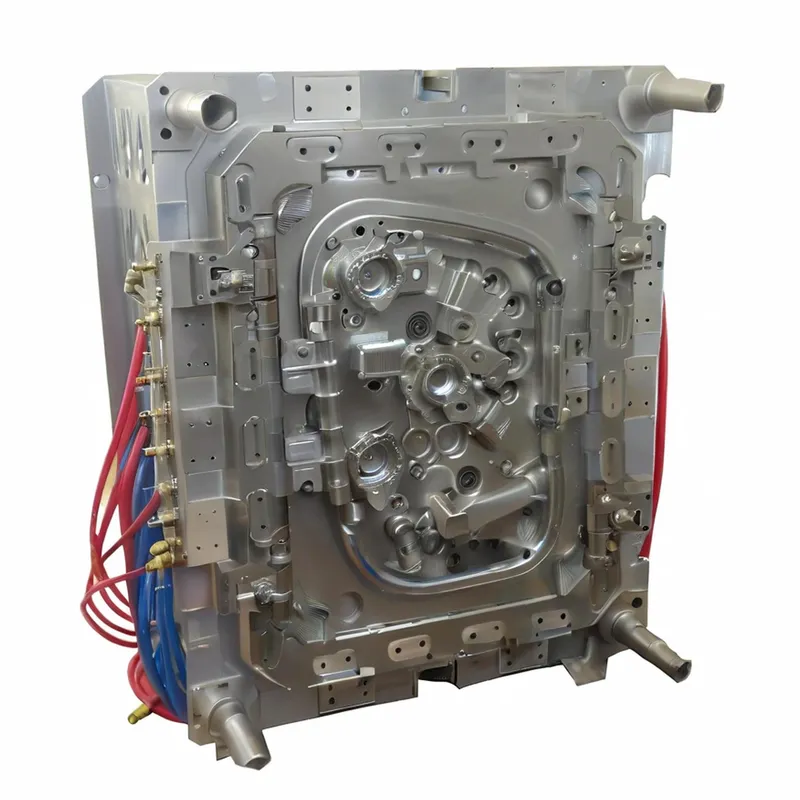
Classificação dos aços para moldes de injeção automóvel
Os aços de molde são ligas sofisticadas concebidas para caraterísticas de desempenho específicas. São geralmente classificados em três categorias principais, cada uma contendo vários graus adequados a diferentes aplicações automóveis.
1. Aços pré-endurecidos:
Descrição: estes aços são fornecidos pela siderurgia já tratados termicamente a uma dureza moderada (normalmente 28-40 HRC). Isto elimina a necessidade de tratamento térmico após a maquinação, reduzindo o risco de distorção e poupando tempo.
Graus comuns: P20, 1.2311, 1.2738.
Utilização típica: moldes para produção de baixo a médio volume, grandes bases de molde, suportes e componentes para polímeros não abrasivos (por exemplo, PP, PE). Ideal para revestimentos interiores e grandes peças estruturais em que o alto polimento não é a principal preocupação.
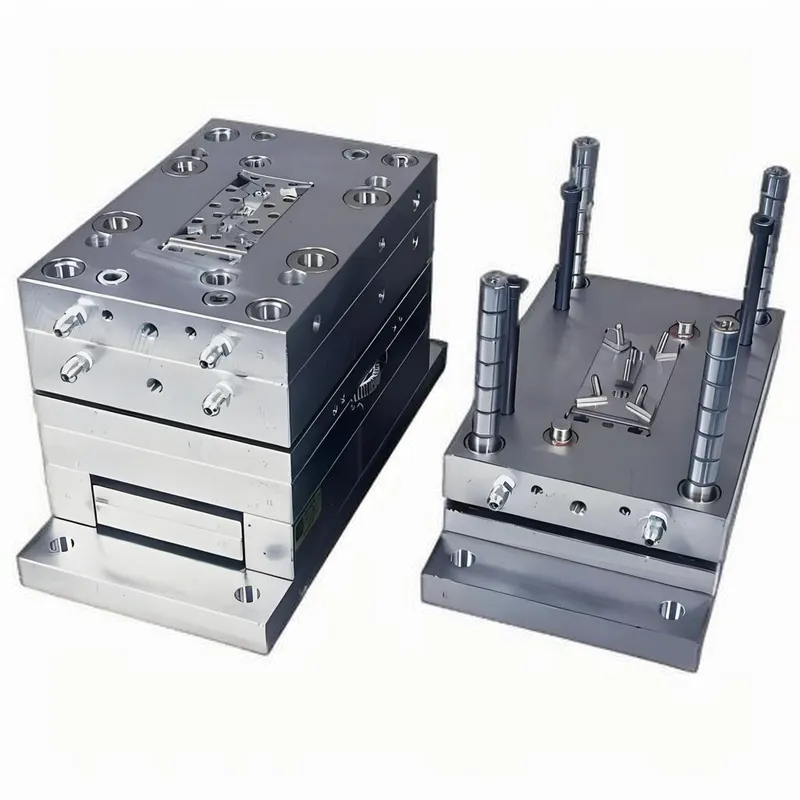
2. Aços de endurecimento por penetração (endurecíveis):
Descrição: estes aços são fornecidos num estado macio e recozido para facilitar a maquinação. Após a maquinação, são tratados termicamente (temperados e revenidos) para atingir uma dureza elevada (normalmente 48-60 HRC).
Graus comuns: H13 (1.2344), S7, 1.2343.
Utilização típica: aplicações de elevado volume e elevado desgaste. Moldes para resinas abrasivas, reforçadas com fibra de vidro, comuns em componentes do compartimento do motor. Oferecem excelente resistência ao desgaste, tenacidade e resistência à fadiga térmica.
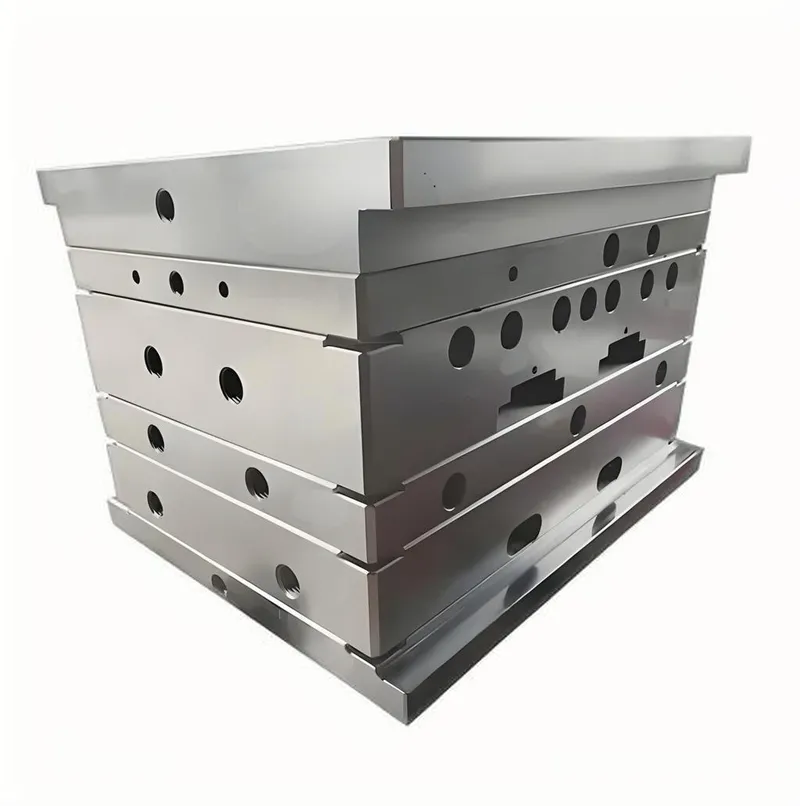
3. Aços inoxidáveis:
Descrição: estes aços contêm níveis elevados de crómio (>12%), proporcionando uma excelente resistência à corrosão. São essenciais na moldagem de resinas corrosivas (como o PVC) ou quando os moldes são operados ou armazenados em ambientes húmidos.
Graus comuns: 420 (1.2083), S136 (1.2316).
Utilização típica: moldes para componentes ópticos, como lentes de faróis e guias de luz, que exigem um polimento impecável e de alto brilho que não se pode degradar ao longo do tempo. Também utilizado em aplicações médicas e de grau alimentar que possam fazer parte dos sistemas de um veículo (por exemplo, recipientes de fluidos).
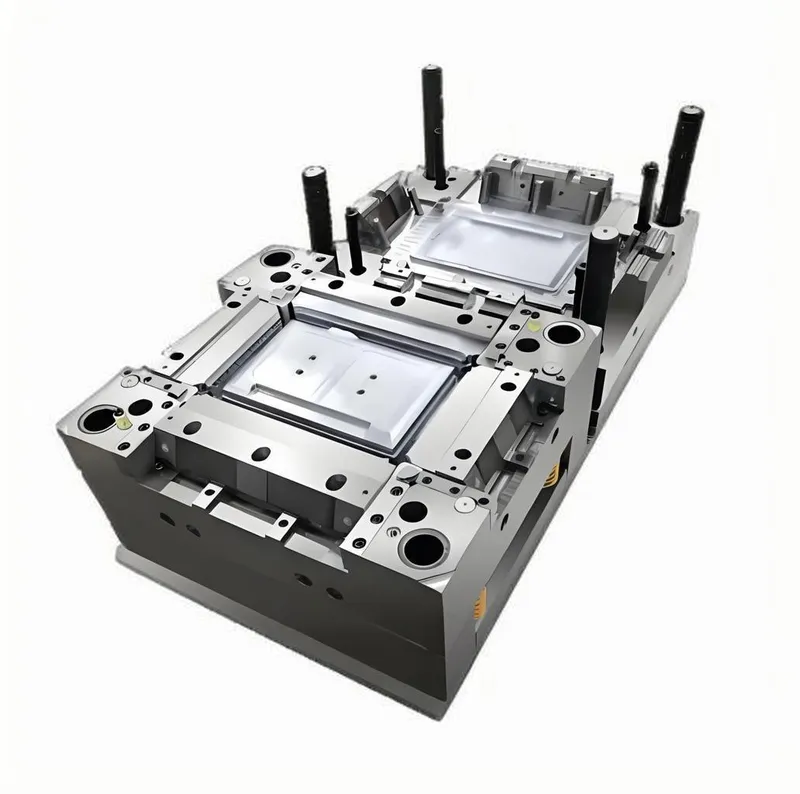
Cenários de aplicação típicos para moldes em conformidade com a norma IATF 16949
A escolha do aço está indissociavelmente ligada à peça automóvel final que irá produzir.
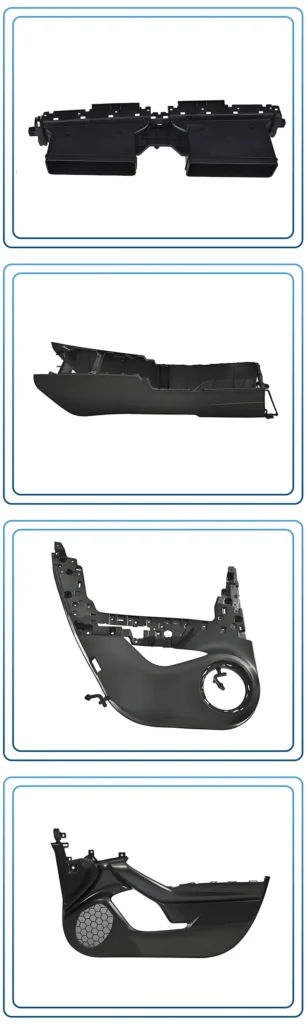
1. Componentes interiores (painéis de instrumentos, painéis das portas, consolas centrais):
Escolha do aço: frequentemente P20 ou 1.2738.
Justificação: Estas peças são grandes e complexas, muitas vezes com texturas de granulado intrincadas. Os volumes de produção são elevados, mas as resinas (PP, ABS, TPO) são geralmente não abrasivas. O aço pré-endurecido oferece um bom equilíbrio entre maquinabilidade para ferramentas de grandes dimensões e durabilidade suficiente para o ciclo de vida exigido.
2. Componentes sob o capot (coberturas do motor, colectores de admissão de ar, coberturas das ventoinhas):
Escolha do aço: H13 ou aço para ferramentas de trabalho a quente semelhante.
Justificação: Estas peças são feitas de resinas reforçadas com fibra de vidro ou carga mineral (PA66-GF30, PBT) que são altamente abrasivas. A elevada dureza e resistência ao desgaste do H13 endurecido em toda a massa são essenciais para evitar a erosão da cavidade do molde, que conduziria a uma falha dimensional.
3. Iluminação exterior (lentes dos faróis, coberturas das luzes traseiras, tubos de iluminação):
Escolha do aço: aço inoxidável de alta pureza, como o S136 ou o 420ESR.
Fundamentação: A clareza óptica é fundamental. Estes aços podem ser polidos até um acabamento tipo espelho (SPI A-1). A sua excelente resistência à corrosão garante que este elevado polimento não é danificado por ferrugem ou micropicagem durante a produção ou o armazenamento, o que causaria defeitos na lente.
4. Componentes estruturais e de segurança (vigas dos para-choques, estruturas dos bancos):
Escolha do aço: graus de elevada tenacidade, como o S7 ou o H13 modificado.
Justificação: Estes moldes podem estar sujeitos a elevada tensão e impacto durante a moldagem e o manuseamento. A tenacidade (a capacidade de absorver energia sem fraturar) é mais crítica do que a dureza extrema para evitar a falha catastrófica da ferramenta.
Vantagens de selecionar o aço certo ao abrigo da norma IATF 16949
Fazer uma seleção de aço informada e em conformidade proporciona benefícios tangíveis que se alinham diretamente com os objetivos da IATF 16949.
① Melhoria da qualidade e da consistência do produto: O aço adequado mantém a estabilidade dimensional e o acabamento da superfície, garantindo que cada peça cumpre as especificações e reduzindo a variação entre peças.
② Maior eficácia global do equipamento (OEE): Um molde durável requer menos manutenção não programada, o que reduz o tempo de inatividade e aumenta a produtividade.
③ Menor Custo Total de Propriedade (TCO): Embora o aço premium tenha um custo inicial mais elevado, compensa-se através de uma maior vida útil do molde, menos reparações e menos desperdício, alinhando-se com o foco da IATF na redução de resíduos.
④ Conformidade garantida e menor risco de auditoria: A utilização de aço certificado e rastreável, com documentação adequada, satisfaz um requisito fundamental da IATF 16949, simplificando as auditorias e demonstrando um controlo de processo robusto.
⑤ Desempenho previsível: O aço de alta qualidade proveniente de fornecedores de renome proporciona um comportamento previsível durante a maquinação, o tratamento térmico e a produção, minimizando surpresas e desvios de processo.
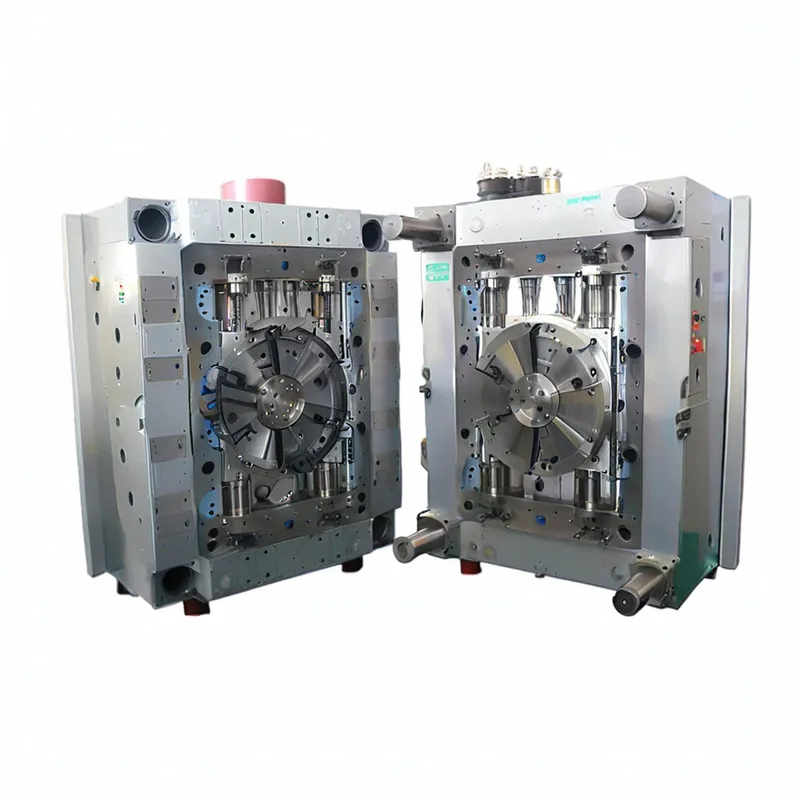
Desvantagens e riscos de uma seleção inadequada do aço
Por outro lado, poupar no aço para moldes introduz riscos significativos que podem comprometer um projeto e a reputação de um fornecedor.
① Falha prematura do molde: Utilizar um aço com tenacidade ou dureza insuficientes pode provocar fissuras, lascamentos ou falha catastrófica, causando longos períodos de inatividade e custos de substituição.
② Defeitos de qualidade da peça: Uma cavidade de molde desgastada ou corroída produzirá peças com flash, marcas de rechupe, dimensões incorretas e mau acabamento de superfície, conduzindo a elevadas taxas de refugo e à potencial rejeição pelo cliente.
③ Atrasos na produção: Uma ferramenta com falha pode paralisar a produção durante semanas, levando ao incumprimento dos prazos de entrega e a graves penalizações financeiras por parte dos OEM do setor automóvel.
④ Não conformidade IATF 16949: Utilizar aço não rastreável ou inadequado é um sinal de alerta importante durante uma auditoria e pode levar a um relatório de não conformidade (NCR), ameaçando potencialmente a certificação de um fornecedor.
⑤ Aumento dos custos de manutenção: Um aço de baixa qualidade exigirá polimentos, reparações por soldadura e manutenção preventiva mais frequentes, consumindo mão de obra e recursos que poderiam ser melhor utilizados noutro lugar.
IATF 16949 & Aço para moldes de injeção automóvel: Um guia completo
Domine a seleção de aço para moldes de injeção automóvel para a IATF 16949.
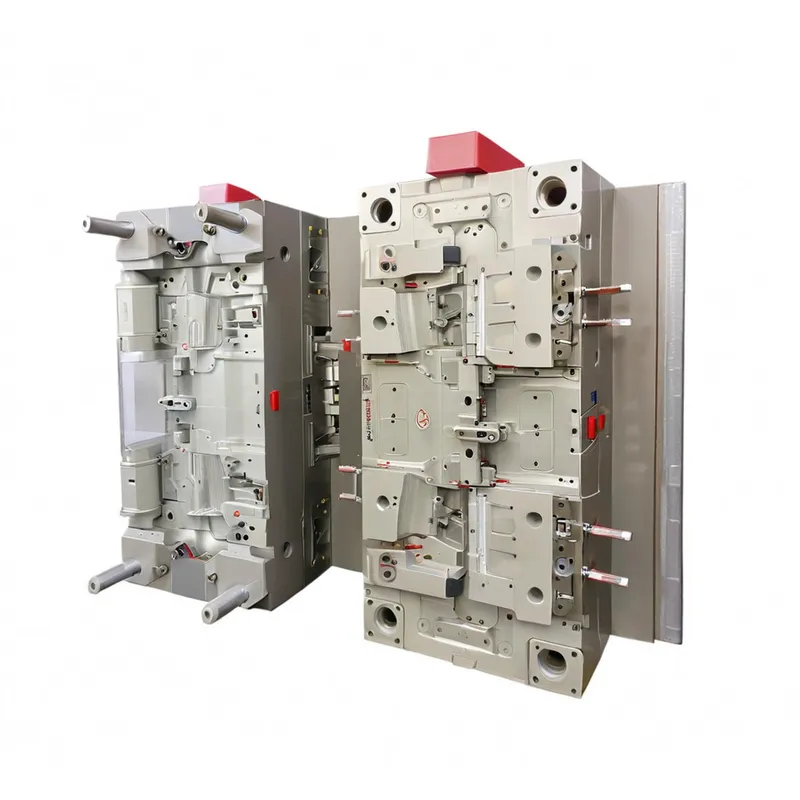
O Guia Completo para Soluções de Aço para Moldes Automotivos IATF 16949
Principais propriedades dos aços para moldes automóveis de elevado desempenho
Quando especificam um aço para moldes, os engenheiros avaliam uma combinação de propriedades. O equilíbrio ideal depende da aplicação.
① Dureza: A capacidade do aço de resistir à indentação e à abrasão. Medida em Rockwell C (HRC). Uma maior dureza aumenta a resistência ao desgaste, mas pode por vezes reduzir a tenacidade.
② Tenacidade: A capacidade do aço para absorver impacto e energia sem fraturar. Crucial para moldes com cantos afiados ou sujeitos a elevadas pressões de injeção.
③ Resistência ao desgaste: A capacidade de resistir à perda de material por atrito e abrasão, especialmente importante ao moldar plásticos com carga de vidro ou minerais. Isto está diretamente relacionado com a dureza e a presença de carbonetos duros na microestrutura do aço.
④ Resistência à corrosão: A capacidade de resistir ao ataque químico dos plásticos (por exemplo, PVC que liberta HCl) ou a fatores ambientais (humidade). Consegue-se através da adição de crómio.
⑤ Polibilidade: A capacidade de obter um acabamento de superfície liso e sem defeitos. Isto depende da limpeza do aço (baixas inclusões), da homogeneidade e da microestrutura. Os aços premium são frequentemente produzidos utilizando processos de fusão especiais, como a refusão por electroescória (ESR), para melhorar a pureza e a polibilidade.
⑥ Maquinabilidade: a facilidade com que o aço pode ser cortado, perfurado e fresado. Os aços mais macios, pré-endurecidos, são mais fáceis de maquinar, enquanto os aços para ferramentas de elevada dureza são mais difíceis e dispendiosos de trabalhar.
⑦ Condutividade térmica: a capacidade do aço para transferir calor. Uma condutividade térmica mais elevada permite um arrefecimento mais rápido, resultando em tempos de ciclo mais curtos. Esta é uma vantagem fundamental de alguns graus mais recentes e especializados.
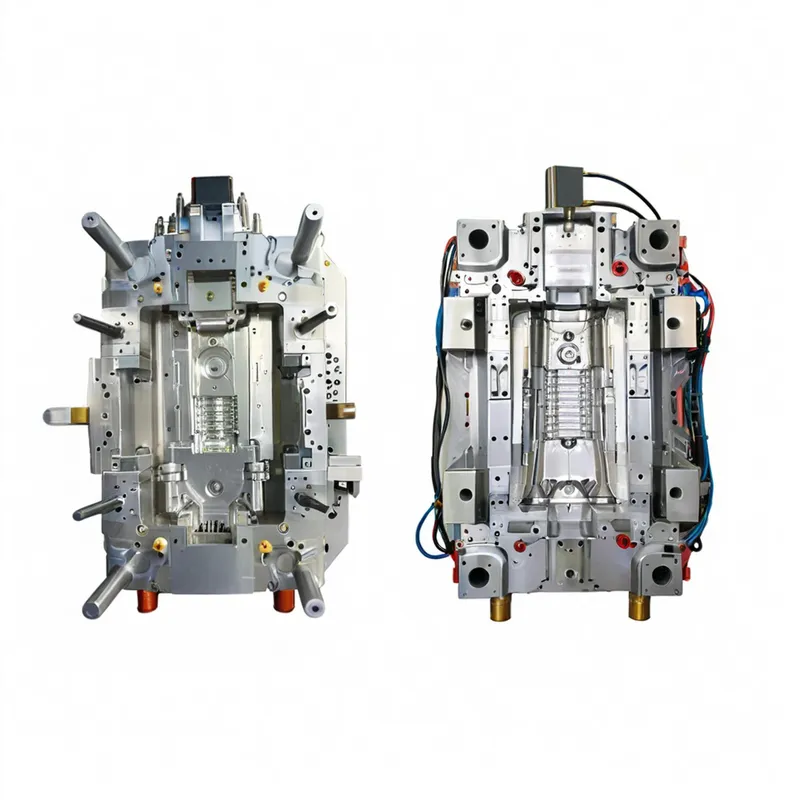
O ciclo de vida do aço para moldes dentro de um sistema IATF 16949
A IATF 16949 exige uma abordagem sistemática e documentada para a gestão de equipamentos críticos. Para o aço para moldes, este ciclo de vida é o seguinte:
① Especificação e aprovisionamento: O processo começa com a equipa de engenharia a especificar o grau de aço correto com base nos requisitos da peça. O departamento de compras deve então adquirir este aço a um fornecedor aprovado e de boa reputação que possa fornecer um certificado de material completo (certificado de fábrica) que detalhe a sua composição química e propriedades. Este certificado é o primeiro elo da cadeia de rastreabilidade.
② Maquinação e tratamento térmico: Todos os processos de maquinação são controlados. Para os aços endurecíveis, a fase de tratamento térmico é crítica. O fornecedor do tratamento térmico também deve ser aprovado e fornecer um certificado de conformidade que detalhe o processo utilizado (temperaturas, meios de têmpera, tempos) e a dureza final obtida. Estes dados são adicionados ao ficheiro de histórico da ferramenta.
③ Validação (PPAP): Durante o ensaio do molde e as corridas de PPAP, o desempenho da ferramenta é validado. Deve provar a sua capacidade de produzir peças conformes de forma consistente. Quaisquer problemas relacionados com o aço (por exemplo, desgaste inesperado, problemas de arrefecimento) são resolvidos nesta fase.
④ Produção e manutenção preventiva: Uma vez em produção, o molde está sujeito a um rigoroso plano de manutenção preventiva (PM), conforme exigido pela IATF 16949. Isto inclui limpeza programada, inspeção de desgaste ou danos e polimento ligeiro. Todas as atividades de manutenção são registadas no ficheiro da ferramenta.
⑤ Recondicionamento e fim de vida: Após centenas de milhares ou milhões de ciclos, a ferramenta pode exigir um recondicionamento importante ou a sua substituição. A decisão baseia-se em dados de desempenho (SPC), registos de inspeção e no ficheiro de histórico da ferramenta. Todo o ciclo de vida é documentado para satisfazer os requisitos de auditoria.
Considerações fundamentais para a seleção e gestão do aço
Para além da candidatura de base, devem ser tidos em conta vários outros factores durante o processo de seleção.
① Volume de produção e ciclo de vida: Trata-se de uma ferramenta de protótipo para 1.000 peças ou de uma ferramenta de alto volume para 5 milhões de peças? A longevidade necessária é o fator mais importante para determinar o grau de aço necessário.
② Complexidade e geometria da peça: Peças com paredes finas, nervuras profundas ou cantos internos afiados criam concentrações de tensões no molde. É necessário um aço mais tenaz para evitar a fissuração nestas zonas.
③ Tipo de resina plástica: As cargas abrasivas (vidro, fibra de carbono) exigem elevada resistência ao desgaste (H13). As resinas corrosivas (PVC, alguns retardadores de chama) exigem aço inoxidável (S136).
④ Requisitos de acabamento da superfície: Um painel interior texturado tem necessidades diferentes de uma lente ótica cristalina. O acabamento SPI (Society of the Plastics Industry) exigido determina a polibilidade necessária do aço.
⑤ Tipo e localização do ponto de injeção: O ponto onde o plástico entra na cavidade (o ponto de injeção) é uma área de elevado desgaste. É prática comum utilizar um inserto separado de aço para ferramentas altamente resistente ao desgaste na localização do ponto de injeção, mesmo que o resto do molde seja feito de um aço mais macio.
Melhores práticas para a especificação e conceção de aço para moldes
① Colabore desde cedo: Envolva o fabricante de ferramentas, o fornecedor do material e o responsável pelo tratamento térmico no início do processo de conceção. A sua experiência pode evitar erros dispendiosos.
② Utilize a FMEA de ferramentas: Realize uma Análise de Modos de Falha e Efeitos (FMEA) na conceção do molde. Identifique potenciais modos de falha relacionados com o aço (por exemplo, “fissura no canto afiado”, “desgaste na entrada”) e implemente alterações de conceção preventivas.
③ Documente tudo: Crie uma “Biografia da Ferramenta” abrangente ou um ficheiro de histórico para cada molde. Este deve incluir o certificado da siderurgia, o certificado de tratamento térmico, os relatórios de inspeção, os registos de manutenção e quaisquer registos de reparação. Isto é inegociável para a IATF 16949.
④ Especifique com precisão: Não especifique apenas "P20". Especifique o fornecedor, a faixa de dureza desejada (por exemplo, 30-32 HRC) e quaisquer requisitos especiais, como "deve ser desgaseificado a vácuo".
⑤ Conceção para manutenção: Conceba o molde para uma manutenção fácil e segura. Isto inclui proporcionar acesso desimpedido aos componentes de elevado desgaste e utilizar componentes normalizados sempre que possível.
Problemas comuns com o aço para moldes e respectivas soluções
| Problema | Causa(s) potencial(ais) | Solução(ões) em conformidade com a IATF 16949 |
|---|---|---|
| Fissuração/fratura prematura | – Seleção incorreta do aço (baixa tenacidade). – Tratamento térmico incorreto. – Cantos internos vivos no design. – Excesso | – Selecionar um aço mais tenaz (por exemplo, S7). – Verificar os certificados de tratamento térmico; utilizar um fornecedor certificado. – Modificar o design para incluir |
| Corrosão/ferrugem | – Utilização de um aço não inoxidável com resinas corrosivas (PVC). – Armazenamento inadequado num ambiente húmido. – Con contaminado | – Mudar para um aço de molde inoxidável (S136, 420). – Implementar um procedimento rigoroso de armazenamento do molde (limpar, secar, aplicar anticorrosivo |
| Desgaste excessivo/erosão | – Moldagem de materiais abrasivos com carga de vidro. – A dureza do aço é demasiado baixa para a aplicação. – Velocidade de entrada elevada. | – Utilize um aço de alta dureza, temperado a fundo (H13). – Aplique um revestimento de superfície (PVD, nitruração) nas zonas de elevado desgaste. – Op |
| Mau polimento ou acabamento da peça | – O aço tem baixa pureza (inclusões, impurezas). – Técnica de polimento incorreta. – Acumulação de material (desgaseificação) na | – Especificar um aço de elevada pureza, de grau ESR, para peças óticas. – Utilizar técnicos de polimento experientes e procedimentos documentados |
| Instabilidade dimensional | – Alívio de tensões inadequado após a maquinação. – Tratamento térmico incorreto ou não uniforme. – O aço não é suficientemente robusto para m | – Incorporar uma sequência de maquinação de desbaste -> alívio de tensões -> maquinação de acabamento. – Garantir que o tratamento térmico é realizado por um qu |
Lista de verificação de seleção de aço de molde para conformidade com a IATF 16949
Utilize esta lista de controlo durante a fase inicial de conceção e aquisição para garantir que não são esquecidas considerações importantes.
① Volume de produção: Total estimado de peças a produzir (>1 milhão, 500k-1M, <500k)?
② Material da peça: A resina plástica é não carregada, abrasiva (reforçada com vidro/mineral) ou corrosiva (PVC/halogenada)?
③ Acabamento de superfície: Qual é o acabamento SPI exigido (por exemplo, A-1 para lentes, B-2 para brilho, C-1 para semibrilho, D-3 para texturado)?
④ Complexidade da peça: A peça tem paredes finas, nervuras profundas ou cantos afiados que exigem elevada tenacidade do aço?
⑤ Rastreabilidade: o fornecedor irá disponibilizar um certificado de material completo rastreável ao número de fusão/lote?
⑥ Tratamento térmico: se for utilizado aço endurecível, o fornecedor do tratamento térmico está certificado e é capaz de fornecer um certificado de conformidade?
⑤ Plano de manutenção: Foi considerado um plano de manutenção preliminar (por exemplo, frequência de limpeza, pontos de inspeção)?
⑥ Orçamento: a decisão baseia-se no preço inicial ou no Custo Total de Propriedade (TCO) a longo prazo?
- O que é a IATF 16949 e a sua relação com a moldagem por injeção?
- O papel crítico do aço para moldes num contexto de IATF 16949
- Classificação dos aços para moldes de injeção automóvel
- Cenários de aplicação típicos para moldes em conformidade com a norma IATF 16949
- Vantagens de selecionar o aço certo ao abrigo da norma IATF 16949
- Desvantagens e riscos de uma seleção inadequada do aço
Guia da Lista de Verificação do Comprador de Fornecedor de Moldagem por Injeção para Compradores Estrangeiros Antes do Pagamento do Utensílio
Enviar um pagamento de ferramentaria a um fornecedor de moldagem por injeção no estrangeiro é o momento em que o seu projeto passa da avaliação para o compromisso. Faça-o corretamente e terá um parceiro de fabricação confiável
Matriz de Capacidade do Fornecedor de Moldagem por Injeção: Máquinas, Materiais, Ferramentaria e Controlo de Qualidade
Após duas décadas a gerir a nossa fábrica em Xangai, vimos demasiadas decisões de sourcing correrem mal. As empresas escolhem fornecedores de moldagem por injeção1 apenas com base no preço, ou em visitas impressionantes às instalações,
Guia da Lista de Verificação do Comprador de Fornecedor de Moldagem por Injeção para Compradores Estrangeiros Antes do Pagamento do Utensílio
Enviar um pagamento de ferramentaria a um fornecedor de moldagem por injeção no estrangeiro é o momento em que o seu projeto passa da avaliação para o compromisso. Faça-o corretamente e terá um parceiro de fabricação confiável








