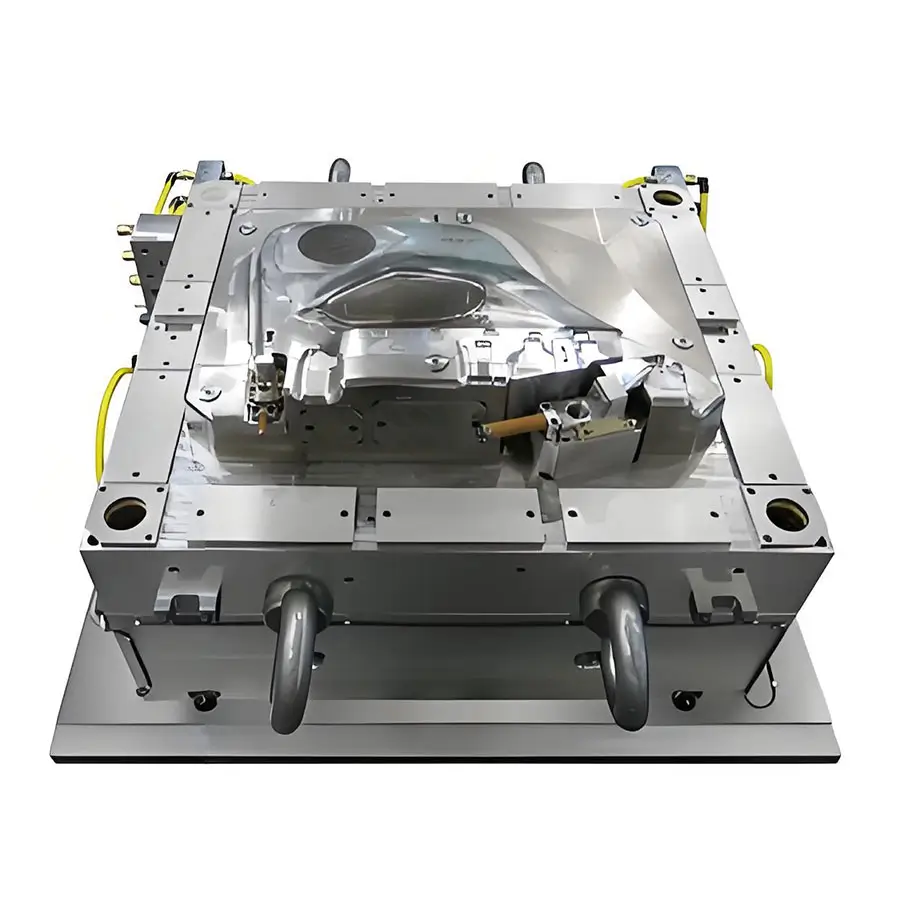
IATF 16949 ve Enjeksiyon Kalıplama ile Bağlantısı Nedir?
IATF 16949:2016, otomotiv endüstrisi için uluslararası Kalite Yönetim Sistemi (QMS) standardıdır. International Automotive Task Force (IATF) tarafından geliştirilmiş olup, eski ISO/TS 16949 standardının yerini almıştır. Temel amacı, sürekli iyileştirmeyi teşvik etmek, hata önlemeyi vurgulamak ve otomotiv tedarik zincirindeki değişkenliği ve atığı azaltmaktır.
Enjeksiyon kalıpçıları için IATF 16949 sadece duvarda asılı bir sertifika değildir; operasyonlarının her yönünü yöneten kapsamlı bir çerçevedir. Enjeksiyon kalıp çeliği ile bağlantısı doğrudan ve derindir:
• Süreç Kontrolü: Enjeksiyon kalıbı kritik bir üretim ekipmanıdır. IATF 16949, ürün kalitesini etkileyen tüm ekipmanlar üzerinde sağlam bir kontrol zorunlu kılar. Bu nedenle kalıbın durumu, performansı ve ömrü yoğun bir incelemeye tabidir.
• Risk Yönetimi: Standart, kuruluşların riskleri belirlemesini ve azaltmasını gerektirir. Kötü bir kalıp çeliği seçimi, kalıbın erken arızalanmasına, üretim duruşlarına ve kusurlu parçaların müşteriye ulaşmasına yol açma potansiyeli taşıyan önemli bir riski temsil eder.
• İzlenebilirlik: IATF 16949 tam izlenebilirlik talep eder. Bu, kalıpçının belirli bir kalıpta kullanılan çeliği, fabrika sertifikaları ve ısıl işlem kayıtları dahil olmak üzere kaynağına kadar izleyebilmesi gerektiği anlamına gelir. Bir kalite sorunu ortaya çıkarsa kök neden analizi için bu çok önemlidir.
Esasen, kalıp kilit bir süreç girdisi olarak kabul edilir ve çelik bu girdinin temelini oluşturur. Uyumlu olmayan veya kötü seçilmiş bir çelik tüm kalite sistemini zayıflatır.
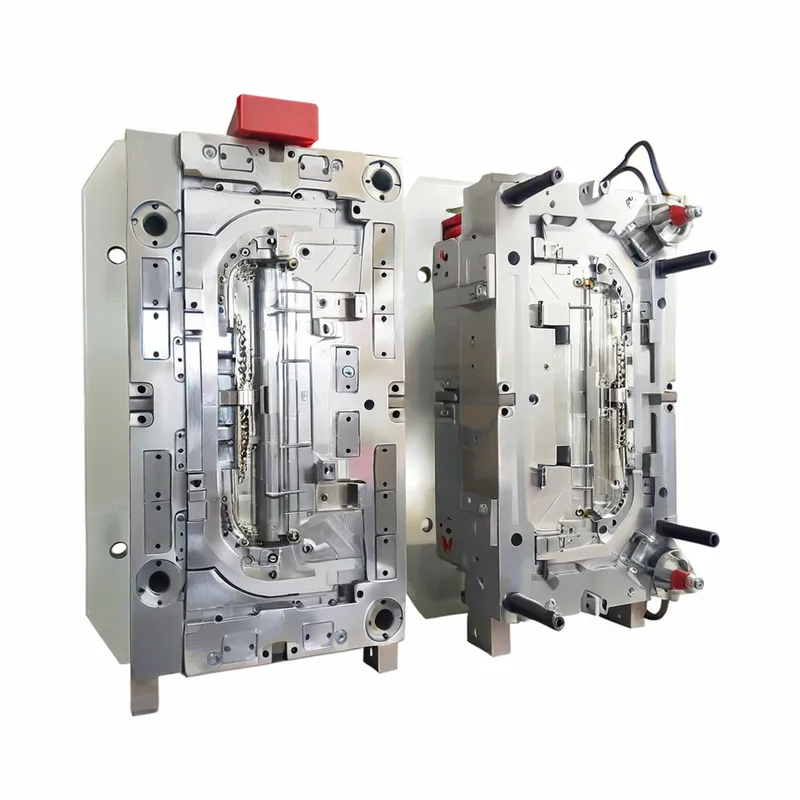
IATF 16949 Bağlamında Kalıp Çeliğinin Kritik Rolü
IATF 16949 çerçevesinde, kalıp çeliği yalnızca bir ham maddeden çok daha fazlasıdır. Özellikleri, üretimin “Beş M'sini” doğrudan etkileyen stratejik bir varlıktır: İnsan (Man), Makine (Machine), Yöntem (Method), Malzeme (Material) ve Ölçüm (Measurement).
• Hacim Yerine Tutarlılık: Otomotiv kalıpları genellikle milyonlarca çevrim boyunca çalışır. İlk parçanın boyutsal ve estetik olarak milyonuncu parçayla aynı olmasını sağlamak için çelik aşınmaya, deformasyona ve yorulmaya direnmelidir. Bu, varyasyonu azaltma yönündeki IATF hedefini doğrudan destekler.
• Toplam Sahip Olma Maliyeti (TCO): Daha ucuz, daha düşük kaliteli bir çelik başlangıçta para tasarrufu sağlayabilir ancak artan bakım, plansız duruş süreleri ve sık takım onarımları yoluyla daha yüksek maliyetlere yol açabilir. IATF 16949, uzun vadeli güvenilirlik ve performansın önceliklendirildiği bir TCO yaklaşımını teşvik eder.
• Validasyon ve PPAP: Üretim Parça Onay Süreci (PPAP), otomotiv kalitesinin bir temel taşıdır. Kalıp, tüm spesifikasyonları karşılayan parçaları tutarlı bir şekilde üretebilmelidir. Kalıp çeliğinin kararlılığı ve dayanıklılığı, başarılı bir PPAP ve devam eden üretim için gereklidir.
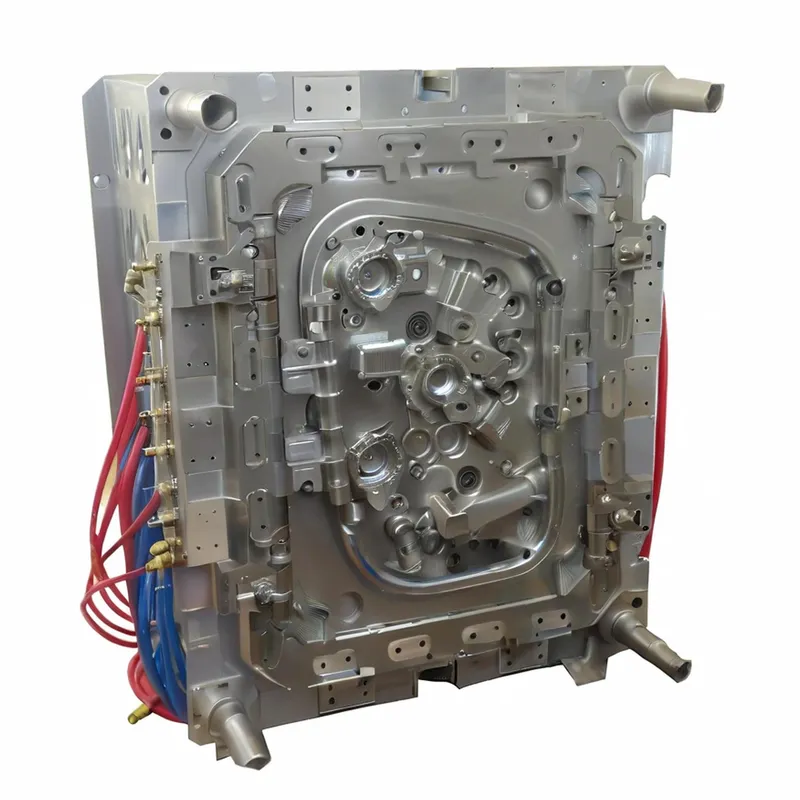
Otomotiv Enjeksiyon Kalıp Çeliklerinin Sınıflandırılması
Kalıp çelikleri, belirli performans özellikleri için tasarlanmış sofistike alaşımlardır. Genellikle üç ana kategoride sınıflandırılırlar ve her biri farklı otomotiv uygulamaları için uygun çeşitli kaliteler içerir.
1. Ön Sertleştirilmiş Çelikler:
Açıklama: Bu çelikler, fabrikadan orta düzeyde bir sertliğe (tipik olarak 28-40 HRC) önceden ısıl işlem uygulanmış olarak teslim edilir. Bu, işleme sonrası ısıl işlem ihtiyacını ortadan kaldırarak çarpılma riskini azaltır ve zaman kazandırır.
Yaygın Sınıflar: P20, 1.2311, 1.2738.
Tipik Kullanım: Düşükten orta hacme üretim için kalıplar, büyük kalıp tabanları, tutucular ve aşındırıcı olmayan polimerler (örneğin PP, PE) için bileşenler. Yüksek parlaklığın öncelikli endişe olmadığı iç döşeme ve büyük yapısal parçalar için idealdir.
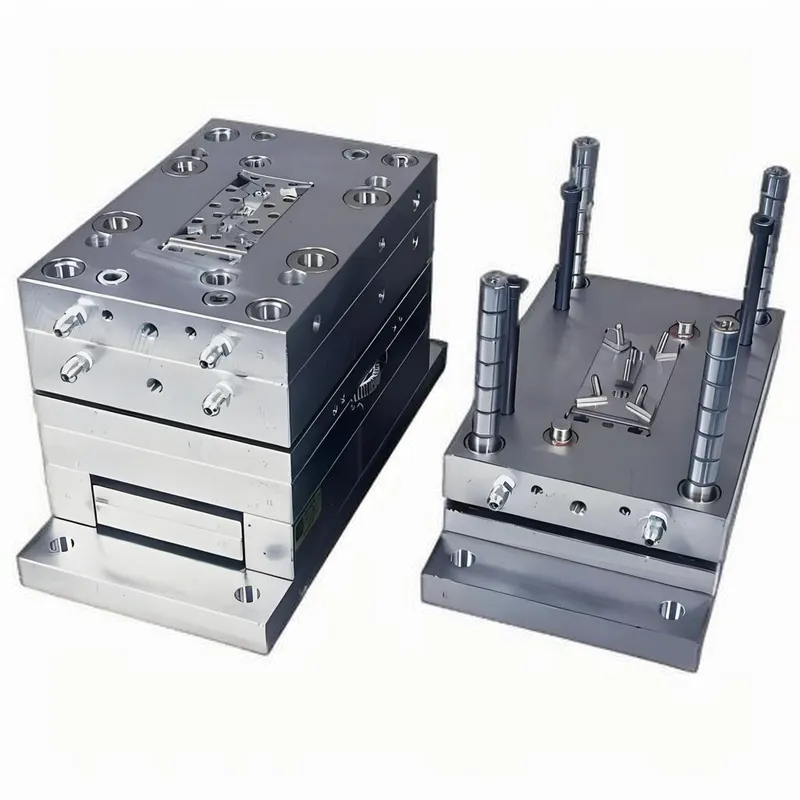
2. İçten Sertleşen (Sertleşebilen) Çelikler:
Açıklama: Bu çelikler, daha kolay işlenebilmesi için yumuşak, tavlanmış durumda tedarik edilir. İşlemeden sonra, yüksek sertlik (tipik olarak 48-60 HRC) elde etmek için ısıl işleme (su verme ve temperleme) tabi tutulurlar.
Yaygın Sınıflar: H13 (1.2344), S7, 1.2343.
Tipik Kullanım: Yüksek hacimli, yüksek aşınmalı uygulamalar. Motor bölmesi bileşenlerinde yaygın olan aşındırıcı, cam elyaf takviyeli reçineler için kalıplar. Mükemmel aşınma direnci, tokluk ve termal yorulmaya karşı direnç sunarlar.
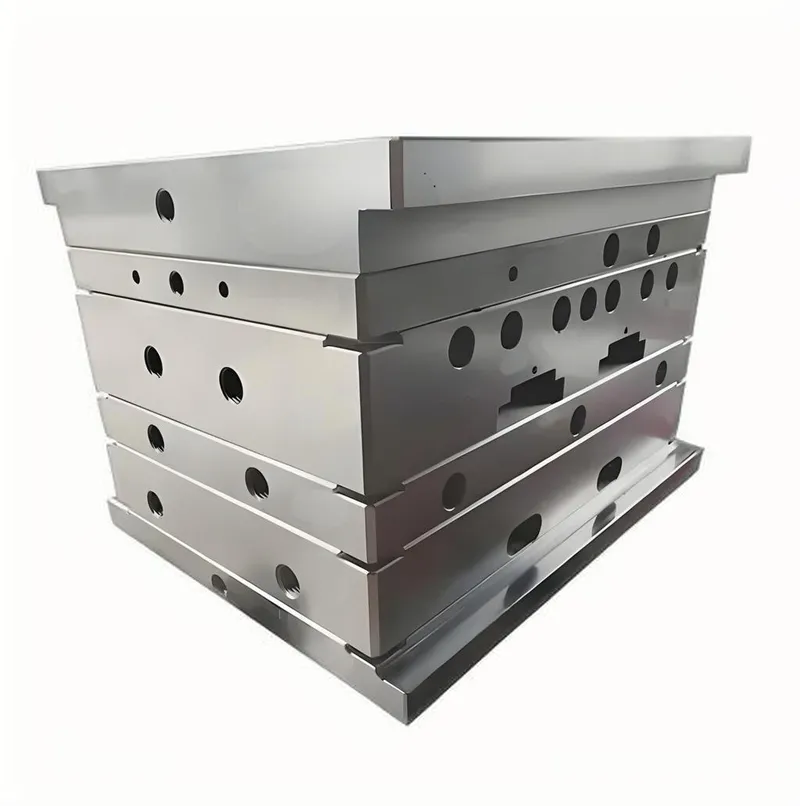
3. Paslanmaz Çelikler:
Açıklama: Bu çelikler yüksek düzeyde krom (>%12) içerir ve mükemmel korozyon direnci sağlar. Aşındırıcı reçineler (PVC gibi) kalıplanırken veya kalıplar nemli ortamlarda çalıştırılıp depolanırken vazgeçilmezdirler.
Yaygın Sınıflar: 420 (1.2083), S136 (1.2316).
Tipik Kullanım: Zamanla bozulmaması gereken kusursuz, yüksek parlaklıkta bir cila gerektiren far lensleri ve ışık kılavuzları gibi optik bileşenler için kalıplar. Ayrıca bir aracın sistemlerinin parçası olabilecek tıbbi ve gıda sınıfı uygulamalar (örneğin sıvı kapları) için de kullanılır.
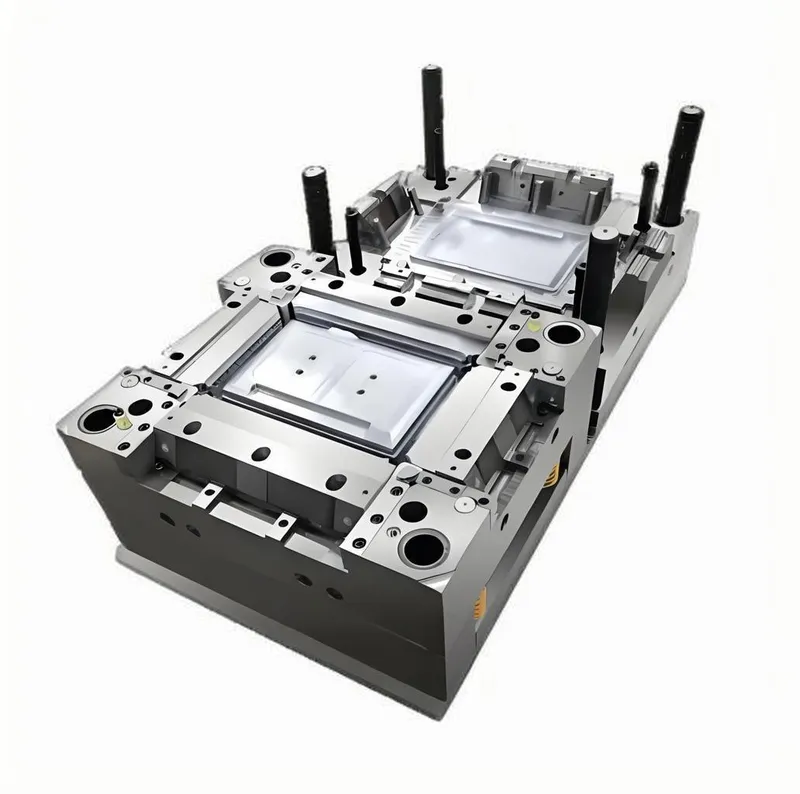
IATF 16949 Uyumlu Kalıplar için Tipik Uygulama Senaryoları
Çelik seçimi, üretilecek nihai otomotiv parçası ile ayrılmaz bir şekilde bağlantılıdır.
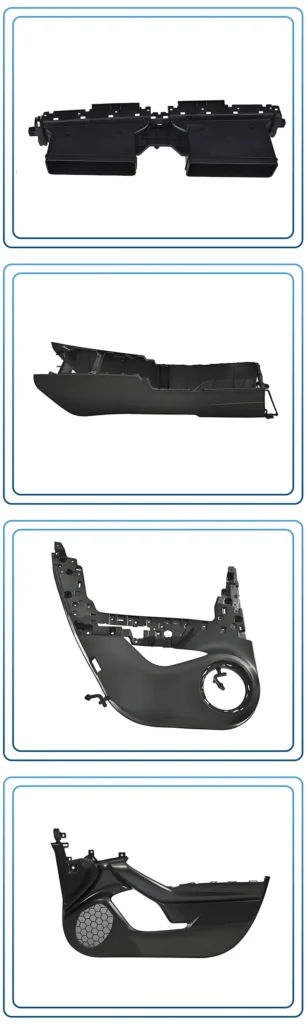
1. İç Bileşenler (Gösterge Panelleri, Kapı Panelleri, Orta Konsollar):
Çelik Seçimi: Genellikle P20 veya 1.2738.
Gerekçe: Bu parçalar büyük ve karmaşıktır, genellikle karmaşık taneli dokulara sahiptir. Üretim hacimleri yüksektir ancak reçineler (PP, ABS, TPO) genellikle aşındırıcı değildir. Ön sertleştirilmiş çelik, büyük takımlar için iyi bir işlenebilirlik dengesi ve gerekli yaşam döngüsü için yeterli dayanıklılık sunar.
2. Kaput Altı Bileşenleri (Motor Kapakları, Hava Emme Manifoldları, Fan Davlumbazları):
Çelik Seçimi: H13 veya benzeri sıcak iş takım çeliği.
Gerekçe: Bu parçalar, oldukça aşındırıcı olan cam dolgulu veya mineral dolgulu reçinelerden (PA66-GF30, PBT) yapılır. Boydan boya sertleştirilmiş H13'ün yüksek sertliği ve aşınma direnci, kalıp boşluğunun aşınmasını önlemek için gereklidir; aksi takdirde bu, boyutsal arızaya yol açardı.
3. Dış Aydınlatma (Far Camları, Kuyruk Lambası Kapakları, Işık Boruları):
Çelik Seçimi: S136 veya 420ESR gibi yüksek saflıkta paslanmaz çelik.
Gerekçe: Optik berraklık son derece önemlidir. Bu çelikler ayna benzeri (SPI A-1) bir yüzeye kadar parlatılabilir. Mükemmel korozyon dirençleri, bu yüksek parlaklığın üretim veya depolama sırasında pas veya mikro çukurlaşma ile bozulmamasını sağlar; aksi takdirde bu, lenste kusurlara neden olurdu.
4. Yapısal ve Güvenlik Bileşenleri (Tampon Kirişleri, Koltuk Yapıları):
Çelik Seçimi: S7 veya modifiye H13 gibi yüksek tokluğa sahip sınıflar.
Gerekçe: Bu kalıplar, kalıplama ve elleçleme sırasında yüksek gerilime ve darbeye maruz kalabilir. Feci takım arızasını önlemek için tokluk (kırılmadan enerji emme yeteneği), aşırı sertlikten daha kritiktir.
IATF 16949 Kapsamında Doğru Çelik Seçiminin Avantajları
Bilinçli, uyumlu bir çelik seçimi yapmak, doğrudan IATF 16949'un hedefleriyle uyumlu somut faydalar sağlar.
① Geliştirilmiş Ürün Kalitesi ve Tutarlılığı: Doğru çelik, boyutsal kararlılığı ve yüzey işlemini korur; böylece her parçanın spesifikasyonu karşılamasını sağlar ve parçadan parçaya değişkenliği azaltır.
② Artan Toplam Ekipman Verimliliği (OEE): Dayanıklı bir kalıp daha az plansız bakım gerektirir, bu da daha az duruş süresine ve daha yüksek üretkenliğe yol açar.
③ Daha Düşük Toplam Sahip Olma Maliyeti (TCO): Premium çeliğin daha yüksek bir ilk maliyeti olsa da, daha uzun kalıp ömrü, daha az onarım ve daha az hurda sayesinde kendini amorti eder ve IATF'nin atığı azaltma odağıyla uyumludur.
④ Garantili Uyumluluk ve Azaltılmış Denetim Riski: Uygun belgelendirmeye sahip sertifikalı, izlenebilir çelik kullanmak, IATF 16949'un temel bir gerekliliğini karşılar, denetimleri basitleştirir ve sağlam süreç kontrolünü gösterir.
⑤ Öngörülebilir Performans: Saygın tedarikçilerden gelen yüksek kaliteli çelik, işleme, ısıl işlem ve üretim sırasında öngörülebilir davranış sağlar, sürprizleri ve süreç sapmalarını en aza indirir.
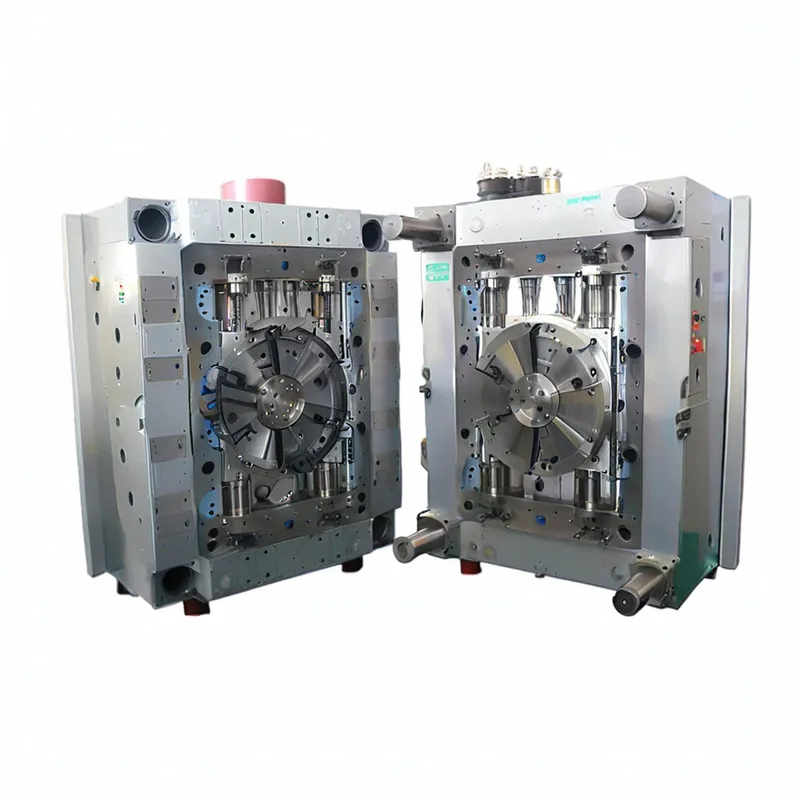
Yanlış Çelik Seçiminin Dezavantajları ve Riskleri
Aksine, kalıp çeliğinden kısıtlamaya gitmek, bir projeyi ve bir tedarikçinin itibarını tehlikeye atabilecek önemli riskler ortaya çıkarır.
① Erken Kalıp Arızası: Yetersiz tokluk veya sertliğe sahip bir çelik kullanmak, çatlamaya, kırılmaya veya katastrofik arızaya yol açabilir, bu da kapsamlı duruş süresine ve değiştirme maliyetlerine neden olur.
② Parça Kalitesi Kusurları: Aşınmış veya korozyona uğramış bir kalıp boşluğu; çapaklar, çökme izleri, hatalı boyutlar ve kötü yüzey kalitesine sahip parçalar üretir, bu da yüksek hurda oranlarına ve olası müşteri reddine yol açar.
③ Üretim Gecikmeleri: Arızalı bir kalıp üretimi haftalarca durdurabilir, bu da kaçırılan teslimat son tarihlerine ve otomotiv OEM'lerinden ağır mali cezalara yol açar.
④ IATF 16949 Uygunsuzluğu: İzlenemeyen veya uygun olmayan çelik kullanmak, bir denetim sırasında önemli bir tehlike işaretidir ve bir uygunsuzluk raporuna (NCR) yol açabilir, bu da potansiyel olarak bir tedarikçinin sertifikasyonunu tehdit eder.
⑤ Artan Bakım Maliyetleri: Düşük kaliteli bir çelik, daha sık parlatma, kaynak onarımları ve önleyici bakım gerektirir; başka yerlerde daha iyi kullanılabilecek işgücü ve kaynakları tüketir.
IATF 16949 & Otomotiv Enjeksiyon Kalıp Çeliği: Eksiksiz Bir Kılavuz
IATF 16949 için otomotiv enjeksiyon kalıp çeliği seçiminde uzmanlaşın.
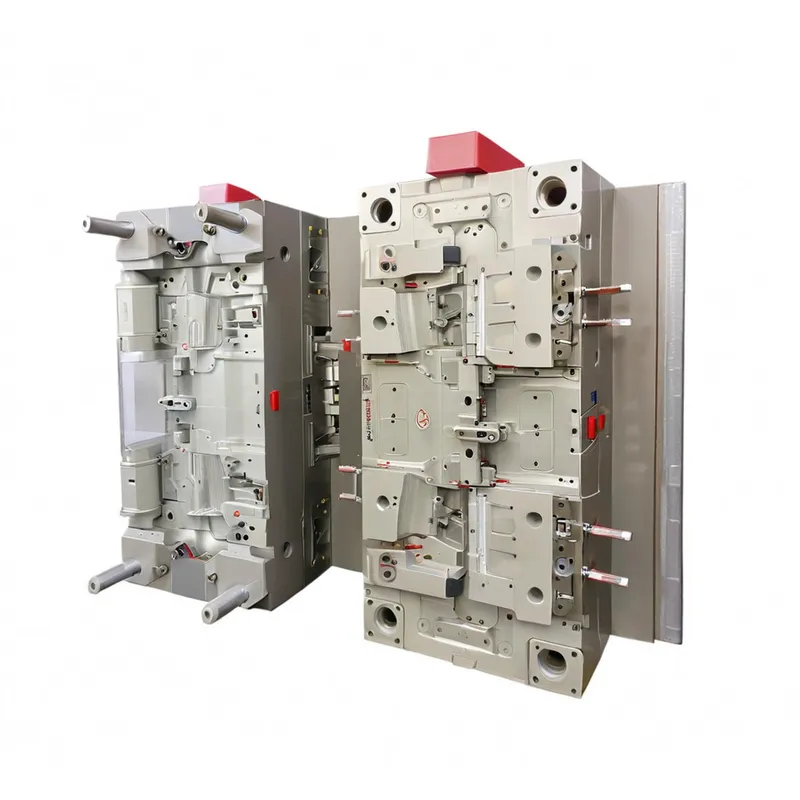
Otomotiv IATF 16949 Kalıp Çeliği Çözümleri için Eksiksiz Kılavuz
Yüksek Performanslı Otomotiv Kalıp Çeliklerinin Temel Özellikleri
Mühendisler bir kalıp çeliği belirlerken özelliklerin bir kombinasyonunu değerlendirir. İdeal denge uygulamaya bağlıdır.
① Sertlik: Çeliğin girinti ve aşınmaya direnme yeteneği. Rockwell C (HRC) cinsinden ölçülür. Daha yüksek sertlik aşınma direncini artırır ancak bazen tokluğu azaltabilir.
② Tokluk: Çeliğin kırılmadan darbe ve enerji emme yeteneği. Keskin köşeleri olan veya yüksek enjeksiyon basınçlarına maruz kalan kalıplar için kritik öneme sahiptir.
③ Aşınma Direnci: Sürtünme ve aşınmadan kaynaklanan malzeme kaybına direnme kabiliyeti, özellikle cam veya mineral dolgulu plastikleri kalıplarken önemlidir. Bu, doğrudan sertlik ve çeliğin mikroyapısındaki sert karbürlerin varlığıyla ilişkilidir.
④ Korozyon Direnci: Plastiklerden (örneğin, HCl açığa çıkaran PVC) veya çevresel faktörlerden (nem) kaynaklanan kimyasal saldırıya direnme kabiliyeti. Bu, krom eklenmesiyle sağlanır.
⑤ Parlatılabilirlik: Pürüzsüz, kusursuz bir yüzey işlemi elde etme yeteneğidir. Bu, çeliğin temizliğine (düşük kalıntı), homojenliğine ve mikroyapısına bağlıdır. Premium çelikler, saflığı ve parlatılabilirliği artırmak için genellikle Electro-Slag Remelting (ESR) gibi özel eritme işlemleri kullanılarak üretilir.
⑥ İşlenebilirlik: Çeliğin kesilme, delinme ve frezelenme kolaylığı. Daha yumuşak, ön sertleştirilmiş çeliklerin işlenmesi daha kolayken, yüksek sertlikteki takım çelikleriyle çalışmak daha zor ve maliyetlidir.
⑦ Isıl İletkenlik: Çeliğin ısıyı iletme yeteneği. Daha yüksek ısıl iletkenlik daha hızlı soğutmaya olanak tanır ve daha kısa çevrim sürelerine yol açar. Bu, bazı yeni, özel derecelerin önemli bir avantajıdır.
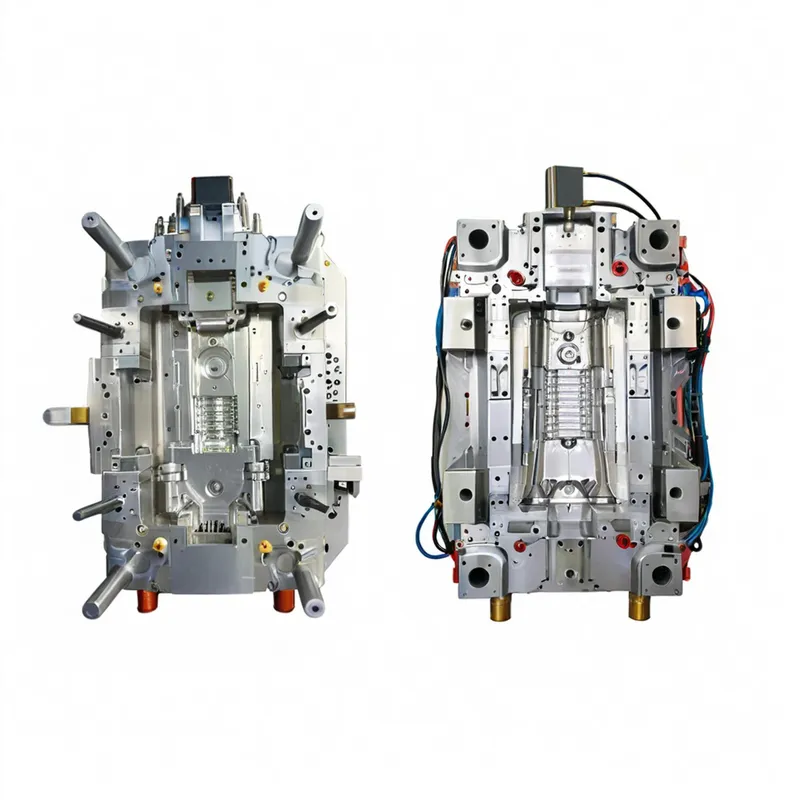
IATF 16949 Sisteminde Kalıp Çeliği Yaşam Döngüsü
IATF 16949, kritik ekipmanların yönetimi için sistematik ve belgelenmiş bir yaklaşım gerektirir. Kalıp çeliği için bu yaşam döngüsü aşağıdaki gibidir:
① Spesifikasyon ve Tedarik: Süreç, mühendislik ekibinin parça gereksinimlerine göre doğru çelik sınıfını belirlemesiyle başlar. Satın alma departmanı daha sonra bu çeliği, kimyasal bileşimini ve özelliklerini ayrıntılandıran eksiksiz bir malzeme sertifikası (fabrika sertifikası) sağlayabilen onaylı, saygın bir tedarikçiden temin etmelidir. Bu sertifika, izlenebilirlik zincirindeki ilk halkadır.
② İşleme ve Isıl İşlem: Tüm işleme süreçleri kontrol edilir. Sertleştirilebilir çelikler için ısıl işlem aşaması kritiktir. Isıl işlem tedarikçisi de onaylanmalı ve kullanılan işlemi (sıcaklıklar, su verme ortamı, süreler) ve elde edilen nihai sertliği ayrıntılı olarak açıklayan bir uygunluk sertifikası sağlamalıdır. Bu veriler, kalıbın geçmiş dosyasına eklenir.
③ Doğrulama (PPAP): Kalıp denemesi ve PPAP çalışmaları sırasında, kalıbın performansı doğrulanır. Uygun parçaları tutarlı bir şekilde üretme kabiliyetini kanıtlamalıdır. Çelikle ilgili herhangi bir sorun (örneğin, beklenmedik aşınma, soğutma problemleri) burada ele alınır.
④ Üretim ve Önleyici Bakım: Üretime girdikten sonra, kalıp IATF 16949'un gerektirdiği şekilde titiz bir önleyici bakım (PM) planına tabi tutulur. Buna planlı temizlik, aşınma veya hasar denetimi ve küçük cilalama dahildir. Tüm bakım faaliyetleri kalıbın dosyasına kaydedilir.
⑤ Yenileme ve Kullanım Ömrü Sonu: Yüz binlerce veya milyonlarca çevrimden sonra, takım büyük bir yenileme veya değiştirme gerektirebilir. Karar; performans verilerine (SPC), denetim kayıtlarına ve takımın geçmiş dosyasına dayanır. Denetim gereksinimlerini karşılamak için tüm yaşam döngüsü belgelenir.
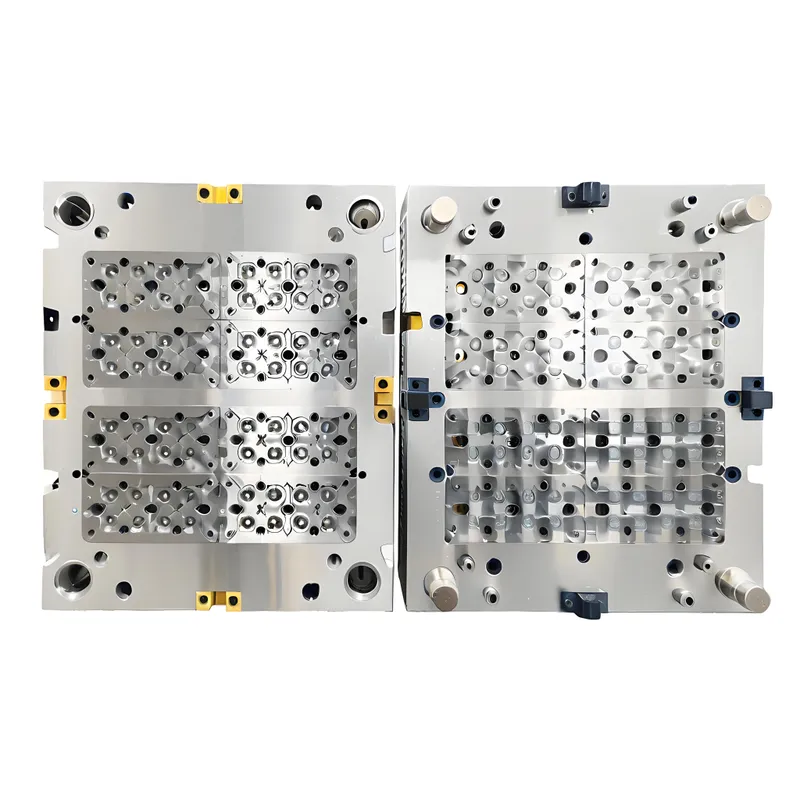
Çelik Seçimi ve Yönetimi için Temel Hususlar
Temel başvurunun ötesinde, seçim sürecinde başka faktörler de değerlendirilmelidir.
① Üretim Hacmi ve Yaşam Döngüsü: Bu 1.000 parça için bir prototip kalıp mı yoksa 5 milyon parça için yüksek hacimli bir kalıp mı? Gereken uzun ömür, gerekli çelik sınıfını belirleyen en önemli tek faktördür.
② Parça Karmaşıklığı ve Geometrisi: İnce duvarlara, derin kaburgalara veya keskin iç köşelere sahip parçalar, kalıpta gerilim yoğunlaşmaları oluşturur. Bu bölgelerde çatlamayı önlemek için daha sağlam bir çelik gerekir.
③ Plastik Reçine Tipi: Aşındırıcı dolgu maddeleri (cam, karbon fiber) yüksek aşınma direnci (H13) gerektirir. Aşındırıcı reçineler (PVC, bazı alev geciktiriciler) paslanmaz çelik (S136) gerektirir.
④ Yüzey İşlemi Gereksinimleri: Dokulu bir iç panel, kristal berraklığında bir optik lensten farklı ihtiyaçlara sahiptir. Gerekli SPI (Society of the Plastics Industry) yüzey işlemi, çeliğin gerekli parlatılabilirliğini belirler.
⑤ Yolluk Tipi ve Konumu: Plastiğin boşluğa girdiği nokta (yolluk) yüksek aşınmalı bir bölgedir. Kalıbın geri kalanı daha yumuşak bir çelikten yapılmış olsa bile, yolluk konumunda ayrı, yüksek aşınma direncine sahip bir takım çeliği insert kullanmak yaygın bir uygulamadır.
Kalıp Çeliği Spesifikasyonu ve Tasarımı için En İyi Uygulamalar
① Erken İş Birliği Yapın: Kalıp üreticisini, malzeme tedarikçisini ve ısıl işlem uzmanını tasarım sürecinin erken aşamalarında dahil edin. Onların uzmanlığı maliyetli hataları önleyebilir.
② Kalıp FMEA'sı Kullanın: Kalıp tasarımı üzerinde bir Hata Türü ve Etkileri Analizi (FMEA) gerçekleştirin. Çelikle ilgili potansiyel hata türlerini (örneğin, "keskin köşede çatlak", "kapıda aşınma") belirleyin ve önleyici tasarım değişiklikleri uygulayın.
③ Her Şeyi Belgeleyin: Her kalıp için kapsamlı bir "Takım Biyografisi" veya geçmiş dosyası oluşturun. Bu, çelik fabrikası sertifikasını, ısıl işlem sertifikasını, muayene raporlarını, bakım kayıtlarını ve tüm onarım kayıtlarını içermelidir. Bu, IATF 16949 için tartışmasızdır.
④ Hassasiyetle Belirtin: Sadece "P20" belirtmeyin. Tedarikçiyi, istenen sertlik aralığını (örneğin, 30-32 HRC) ve "vakumla gazı alınmış olmalıdır" gibi herhangi bir özel gereksinimi belirtin.
⑤ Bakım İçin Tasarım: Kalıbı kolay ve güvenli bakım için tasarlayın. Bu, yüksek aşınmalı bileşenlere net erişim sağlamayı ve mümkün olduğunda standartlaştırılmış bileşenler kullanmayı içerir.
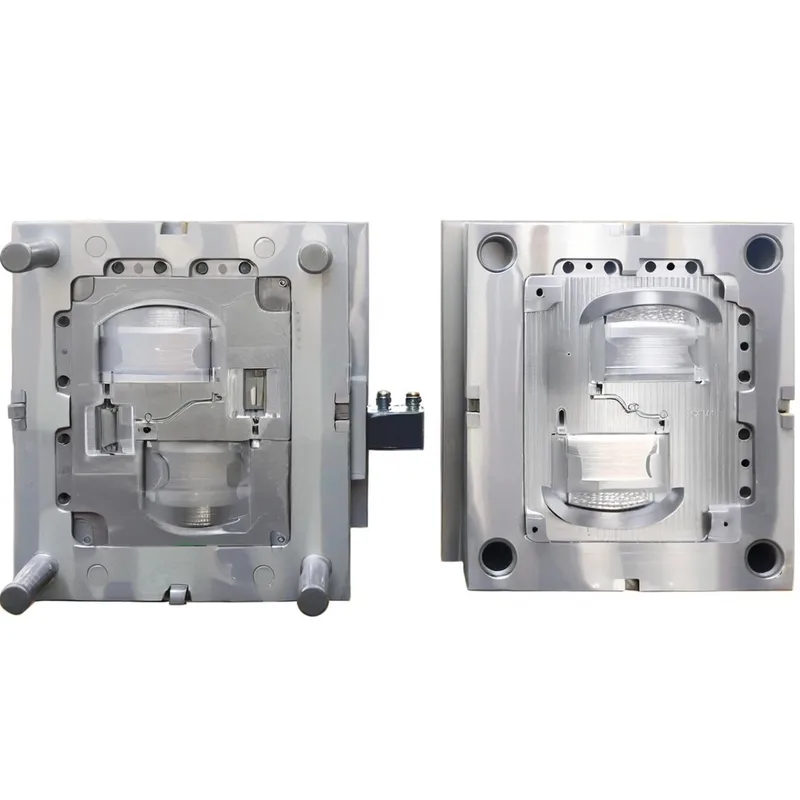
Kalıp Çeliği ile İlgili Yaygın Sorunlar ve Çözümleri
| Sorun | Potansiyel Neden(ler) | IATF 16949-Uyumlu Çözüm(ler) |
|---|---|---|
| Erken Çatlama/Kırılma | – Yanlış çelik seçimi (düşük tokluk). – Uygunsuz ısıl işlem. – Tasarımdaki keskin iç köşeler. – Aşırı | – Daha tok bir çelik seçin (ör. S7). – Isıl işlem sertifikalarını doğrulayın; sertifikalı bir tedarikçi kullanın. – Tasarımı şunu içerecek şekilde değiştirin |
| Korozyon/Pas | – Aşındırıcı reçinelerle paslanmaz olmayan çelik kullanımı (PVC). – Nemli ortamda uygunsuz depolama. – Kontamine olmuş soğutucu | – Paslanmaz kalıp çeliğine geçin (S136, 420). – Sıkı bir kalıp depolama prosedürü uygulayın (temizleyin, kurutun, pas önleyici uygulayın) |
| Aşırı Aşınma/Erozyon | – Aşındırıcı, cam dolgulu malzemelerin kalıplanması. – Çelik sertliğinin uygulama için çok düşük olması. – Yüksek yolluk girişi hızı. | – Yüksek sertlikte, tam sertleştirilmiş bir çelik kullanın (H13). – Yüksek aşınmalı bölgelere yüzey kaplaması (PVD, Nitrürleme) uygulayın. – Op |
| Kötü Cila veya Parça Kaplaması | – Çeliğin düşük saflıkta olması (kalıntılar, safsızlıklar). – Uygunsuz parlatma tekniği. – Yüzeyde malzeme birikmesi (gaz çıkışı) | – Optik parçalar için yüksek saflıkta, ESR sınıfı çelik belirtin. – Deneyimli parlatma teknisyenleri ve belgelenmiş prosedürler kullanın |
| Boyutsal Kararsızlık | – İşlemeden sonra yetersiz gerilim giderme. – Uygunsuz veya düzensiz ısıl işlem. – Çeliğin yeterince sağlam olmaması | – Kaba işleme -> gerilim giderme -> son işleme sırasını dahil edin. – Isıl işlemin nitelikli biri tarafından yapılmasını sağlayın |
IATF 16949 Uyumluluğu için Kalıp Çeliği Seçimi Kontrol Listesi
Önemli hususların gözden kaçırılmadığından emin olmak için ilk tasarım ve tedarik aşamasında bu kontrol listesini kullanın.
① Üretim Hacmi: Üretilecek tahmini toplam parça (>1 milyon, 500k-1M, <500k)?
② Parça Malzemesi: Plastik reçine dolgusuz mu, aşındırıcı mı (cam/mineral dolgulu) yoksa aşındırıcı/korozif mi (PVC/halojenli)?
③ Yüzey İşlemi: Gerekli SPI işlemi nedir (örneğin lens için A-1, parlak için B-2, yarı parlak için C-1, dokulu için D-3)?
④ Parça Karmaşıklığı: Parçanın yüksek çelik tokluğu gerektiren ince duvarları, derin kaburgaları veya keskin köşeleri var mı?
⑤ İzlenebilirlik: Tedarikçi, döküm/parti numarasına kadar izlenebilir tam bir malzeme sertifikası sağlayacak mı?
⑥ Isıl İşlem: Sertleştirilebilir çelik kullanılıyorsa, ısıl işlem tedarikçisi sertifikalı mı ve bir uygunluk sertifikası sağlayabiliyor mu?
⑤ Bakım Planı: Ön bir bakım planı düşünüldü mü (örn. temizlik sıklığı, denetim noktaları)?
⑥ Bütçe: Karar başlangıç fiyatına mı yoksa uzun vadeli Toplam Sahip Olma Maliyetine (TCO) mi dayanıyor?
- IATF 16949 ve Enjeksiyon Kalıplama ile Bağlantısı Nedir?
- IATF 16949 Bağlamında Kalıp Çeliğinin Kritik Rolü
- Otomotiv Enjeksiyon Kalıp Çeliklerinin Sınıflandırılması
- IATF 16949 Uyumlu Kalıplar için Tipik Uygulama Senaryoları
- IATF 16949 Kapsamında Doğru Çelik Seçiminin Avantajları
- Yanlış Çelik Seçiminin Dezavantajları ve Riskleri
Kalıp Ödemesi Öncesi Yurtdışı Alıcılar İçin Enjeksiyon Kalıplama Tedarikçisi Alıcı Kontrol Listesi Rehberi
Bir yurtdışı enjeksiyon kalıplama tedarikçisine bir takım ödemesi göndermek, projenizin değerlendirmeden taahhüde geçtiği andır. Doğru yapın ve güvenilir bir üretim ortağınız olsun.
Enjeksiyon Kalıplama Tedarikçi Yetenek Matrisi: Makineler, Malzemeler, Kalıplama ve Kalite Güvence
Shanghai'daki fabrikamızı yirmi yıl işlettikten sonra, çok fazla tedarik kararının ters gittiğini gördük. Şirketler, enjeksiyon kalıplama1 tedarikçilerini yalnızca fiyata veya etkileyici tesis turlarına göre seçiyor,
Kalıp Ödemesi Öncesi Yurtdışı Alıcılar İçin Enjeksiyon Kalıplama Tedarikçisi Alıcı Kontrol Listesi Rehberi
Bir yurtdışı enjeksiyon kalıplama tedarikçisine bir takım ödemesi göndermek, projenizin değerlendirmeden taahhüde geçtiği andır. Doğru yapın ve güvenilir bir üretim ortağınız olsun.








