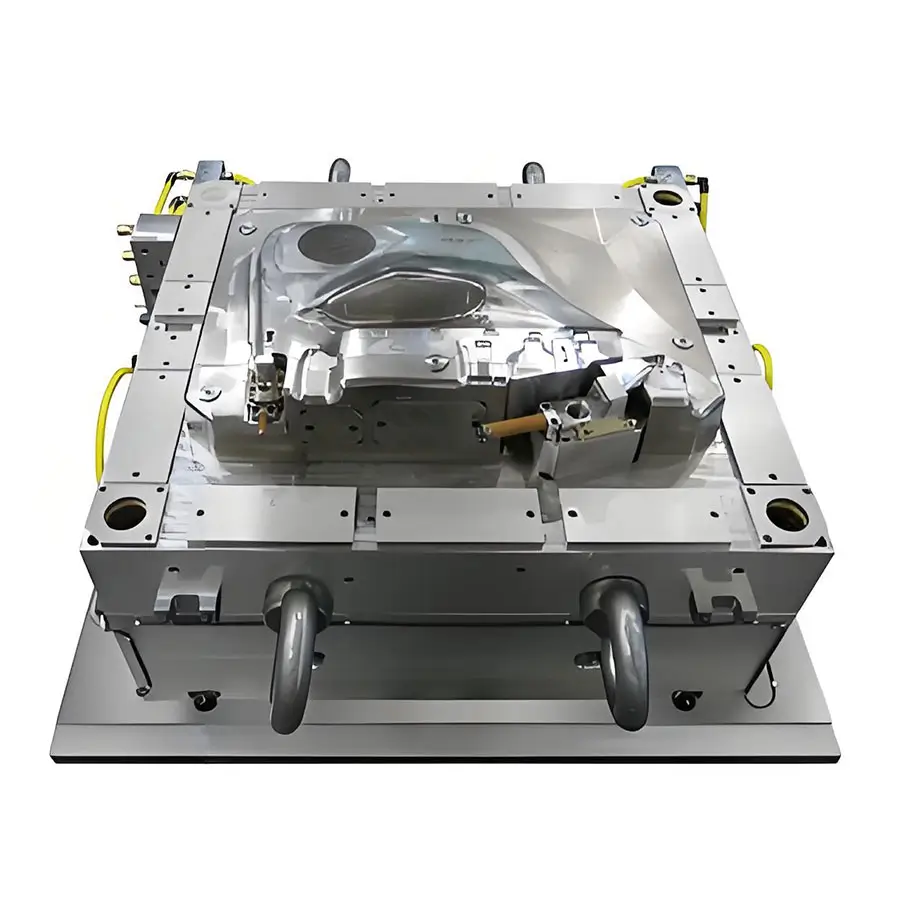
¿Qué es la norma IATF 16949 y su relación con el moldeo por inyección?
IATF 16949:2016 es la norma internacional del Sistema de Gestión de la Calidad (SGC) para la industria del automóvil. Fue desarrollada por el International Automotive Task Force (IATF) y sustituyó a la antigua norma ISO/TS 16949. Su propósito central es impulsar la mejora continua, enfatizar la prevención de defectos y reducir la variación y el desperdicio en la cadena de suministro del automóvil.
Para los moldeadores por inyección, IATF 16949 no es sólo un certificado en la pared; es un marco integral que rige todos los aspectos de su funcionamiento. Su relación con el acero para moldes de inyección es directa y profunda:
• Control del proceso: el molde de inyección es un equipo de producción crítico. IATF 16949 exige un control riguroso de todos los equipos que afectan a la calidad del producto. Por tanto, el estado, el rendimiento y la longevidad del molde están sometidos a un examen exhaustivo.
• Gestión de riesgos: la norma exige que las organizaciones identifiquen y mitiguen los riesgos. Una mala elección del acero del molde representa un riesgo significativo, que puede provocar un fallo prematuro de la herramienta, paradas de producción y la llegada de piezas defectuosas al cliente.
• Trazabilidad: IATF 16949 exige una trazabilidad total. Esto significa que el moldeador debe poder rastrear el acero utilizado en un molde específico hasta su origen, incluidos los certificados de acería y los registros de tratamiento térmico. Esto es crucial para el análisis de causa raíz si surge un problema de calidad.
En esencia, el molde se considera un insumo clave del proceso, y el acero es la base de ese insumo. Un acero no conforme o mal elegido socava todo el sistema de calidad.
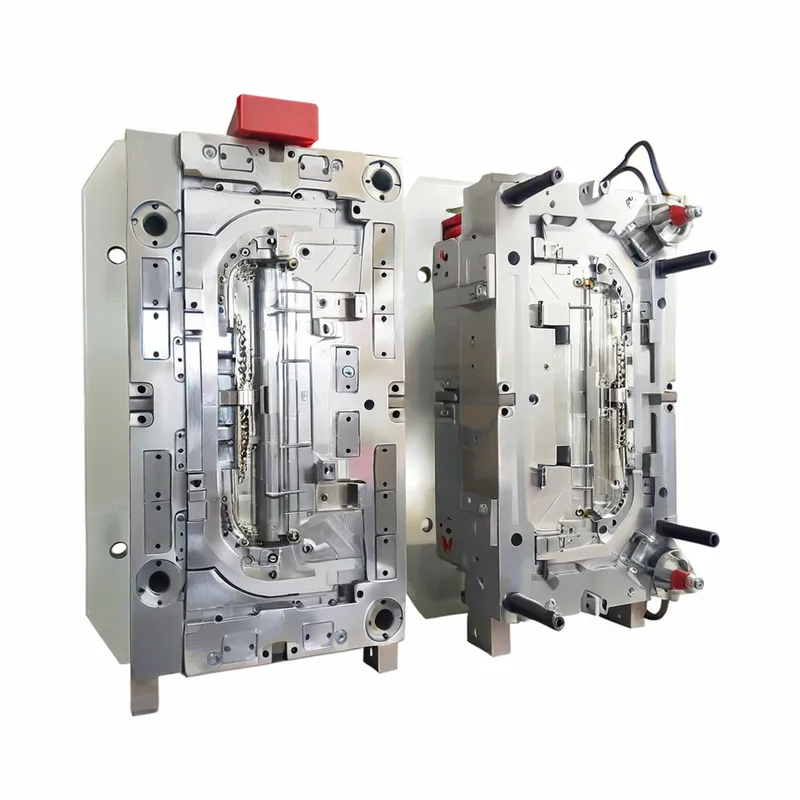
El papel fundamental del acero para moldes en el contexto de la norma IATF 16949
Dentro del marco de la IATF 16949, el acero para moldes es mucho más que una simple materia prima. Es un activo estratégico cuyas propiedades influyen directamente en las «cinco emes» de la fabricación: Mano de obra (Man), Máquina (Machine), Método (Method), Material (Material) y Medición (Measurement).
• Coherencia a lo largo del volumen: los moldes de automoción a menudo funcionan durante millones de ciclos. El acero debe resistir el desgaste, la deformación y la fatiga para garantizar que la primera pieza sea dimensional y estéticamente idéntica a la millonésima. Esto respalda directamente el objetivo de IATF de reducir la variación.
• Coste total de propiedad (TCO): un acero más barato y de menor grado puede ahorrar dinero al principio, pero puede generar costes más elevados debido a un mayor mantenimiento, paradas no planificadas y reparaciones frecuentes de la herramienta. IATF 16949 fomenta un enfoque de TCO, en el que se prioriza la fiabilidad y el rendimiento a largo plazo.
• Validación y PPAP: el proceso de aprobación de piezas de producción (PPAP) es una piedra angular de la calidad en automoción. El molde debe ser capaz de producir de forma constante piezas que cumplan todas las especificaciones. La estabilidad y durabilidad del acero del molde son esenciales para un PPAP exitoso y una producción continua.
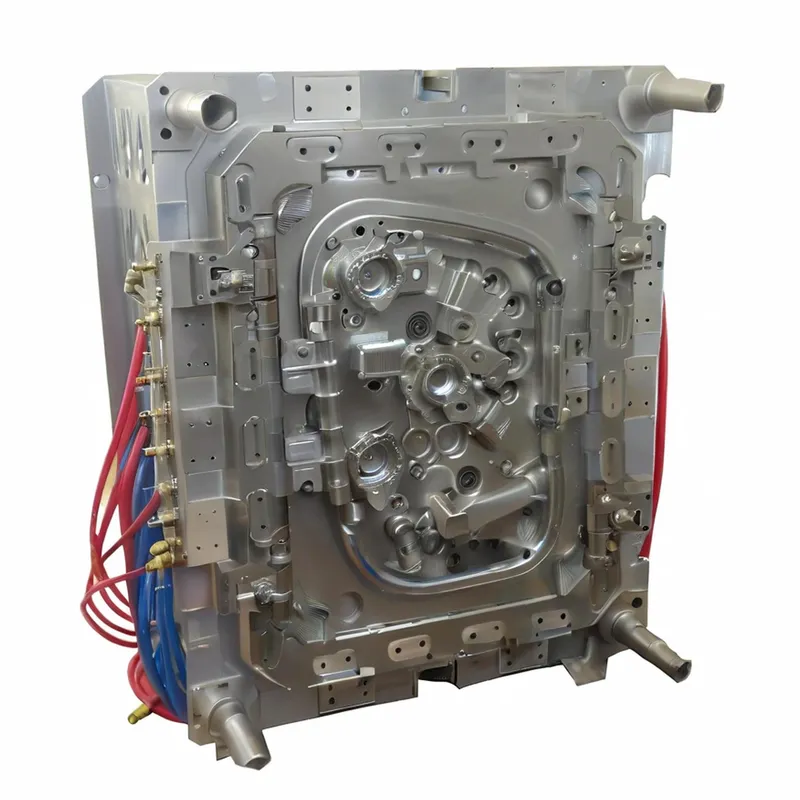
Clasificación de los aceros para moldes de inyección de automoción
Los aceros para moldes son aleaciones sofisticadas diseñadas para obtener unas características de rendimiento específicas. En general, se clasifican en tres categorías principales, cada una de las cuales contiene varios grados adecuados para diferentes aplicaciones de automoción.
1. Aceros preendurecidos:
Descripción: estos aceros se suministran de fábrica ya tratados térmicamente hasta una dureza moderada (normalmente 28-40 HRC). Esto elimina la necesidad de un tratamiento térmico posterior al mecanizado, reduciendo el riesgo de distorsión y ahorrando tiempo.
Grados comunes: P20, 1.2311, 1.2738.
Uso típico: Moldes para producción de volumen bajo a medio, bases de molde grandes, soportes y componentes para polímeros no abrasivos (por ejemplo, PP, PE). Ideal para molduras interiores y piezas estructurales grandes donde el alto pulido no es la principal preocupación.
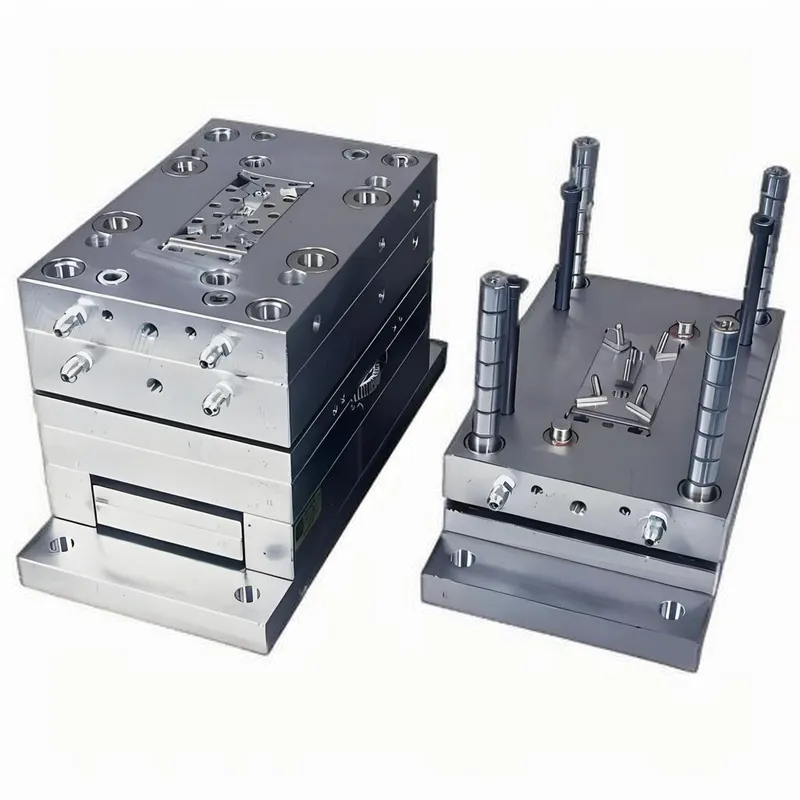
2. Aceros de endurecimiento total (templables):
Descripción: estos aceros se suministran en estado blando, recocido, para facilitar el mecanizado. Tras el mecanizado, se tratan térmicamente (temple y revenido) para alcanzar una dureza elevada (normalmente 48-60 HRC).
Grados comunes: H13 (1.2344), S7, 1.2343.
Uso típico: Aplicaciones de alto volumen y alto desgaste. Moldes para resinas abrasivas cargadas con vidrio, comunes en componentes bajo el capó. Ofrecen una excelente resistencia al desgaste, tenacidad y resistencia a la fatiga térmica.
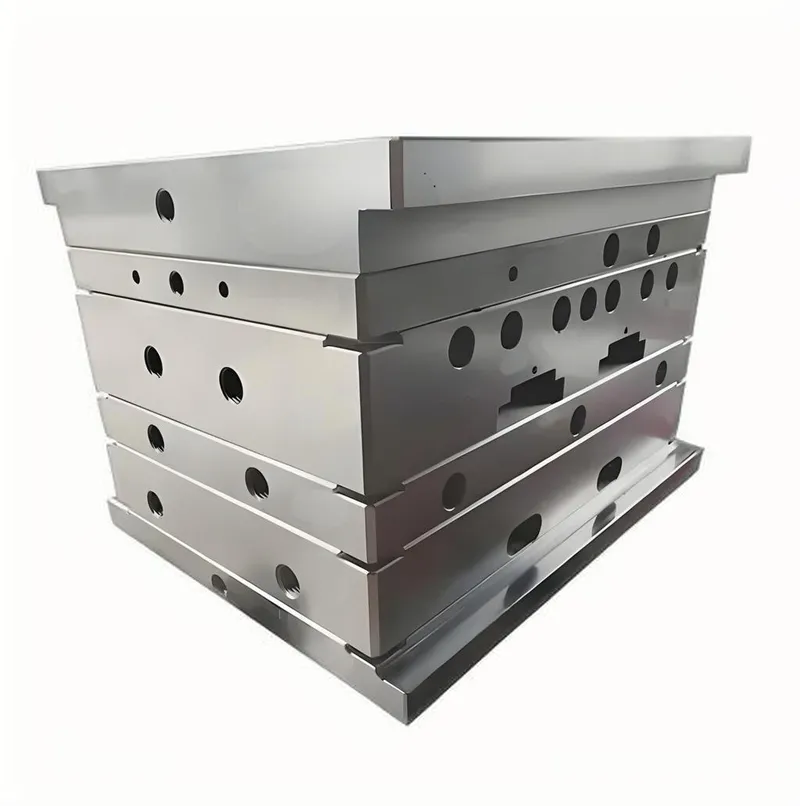
3. Aceros inoxidables:
Descripción: estos aceros contienen niveles elevados de cromo (>12 %), lo que proporciona una excelente resistencia a la corrosión. Son esenciales al moldear resinas corrosivas (como el PVC) o cuando los moldes se utilizan o almacenan en entornos húmedos.
Grados comunes: 420 (1.2083), S136 (1.2316).
Uso típico: Moldes para componentes ópticos como lentes de faros y guías de luz, que requieren un pulido impecable y de alto brillo que no debe degradarse con el tiempo. También se utiliza para aplicaciones médicas y de grado alimentario que pueden formar parte de los sistemas de un vehículo (por ejemplo, contenedores de fluidos).
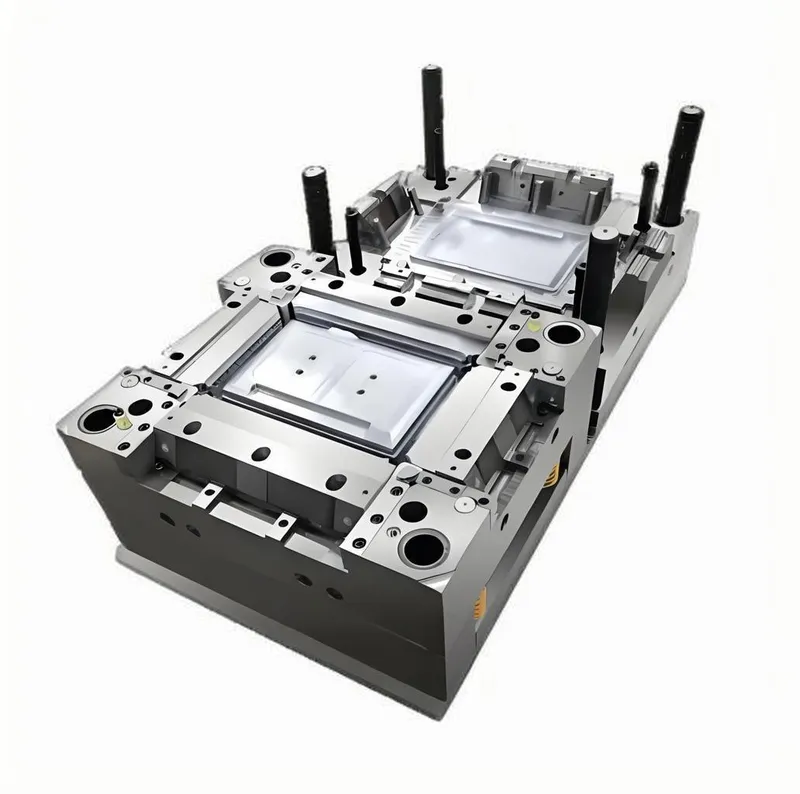
Escenarios de aplicación típicos para moldes conformes con IATF 16949
La elección del acero está inextricablemente ligada a la pieza final de automoción que producirá.
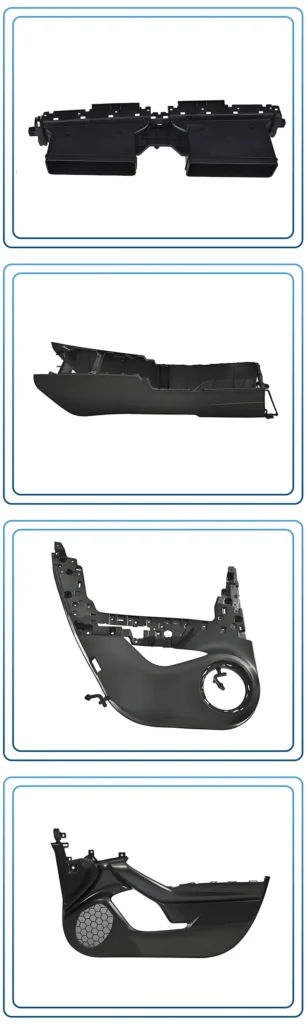
1. Componentes interiores (salpicaderos, paneles de puertas, consolas centrales):
Elección del acero: A menudo P20 o 1.2738.
Justificación: estas piezas son grandes y complejas, a menudo con texturas de grano intrincadas. Los volúmenes de producción son altos, pero las resinas (PP, ABS, TPO) son generalmente no abrasivas. El acero pretemplado ofrece un buen equilibrio entre maquinabilidad para utillajes grandes y durabilidad suficiente para el ciclo de vida requerido.
2. 2. Componentes bajo el capó (cubiertas del motor, colectores de admisión de aire, cubiertas del ventilador):
Elección del acero: H13 o un acero de herramientas para trabajo en caliente similar.
Justificación: estas piezas están fabricadas con resinas cargadas de vidrio o minerales (PA66-GF30, PBT) que son muy abrasivas. La alta dureza y resistencia al desgaste del H13 templado en su totalidad son esenciales para evitar la erosión de la cavidad del molde, lo que provocaría un fallo dimensional.
3. Iluminación exterior (lentes de faros, cubiertas de luces traseras, tubos de luz):
Elección del acero: Acero inoxidable de alta pureza como el S136 o el 420ESR.
Justificación: la claridad óptica es primordial. Estos aceros pueden pulirse hasta un acabado tipo espejo (SPI A-1). Su excelente resistencia a la corrosión garantiza que este alto pulido no se vea afectado por óxido o micropicaduras durante la producción o el almacenamiento, lo que provocaría defectos en la lente.
4. 4. Componentes estructurales y de seguridad (vigas parachoques, estructuras de asiento):
Elección del acero: Grados de alta tenacidad como el S7 o el H13 modificado.
Justificación: estos moldes pueden estar sometidos a altas tensiones e impactos durante el moldeo y la manipulación. La tenacidad (la capacidad de absorber energía sin fracturarse) es más crítica que la dureza extrema para evitar un fallo catastrófico del utillaje.
Ventajas de seleccionar el acero adecuado según IATF 16949
Realizar una selección de acero informada y conforme aporta beneficios tangibles que se alinean directamente con los objetivos de la IATF 16949.
① Mayor calidad y coherencia del producto: El acero adecuado mantiene la estabilidad dimensional y el acabado superficial, garantizando que cada pieza cumpla las especificaciones y reduciendo la variación entre piezas.
② Mayor eficacia general del equipo (OEE): Un molde duradero requiere menos mantenimiento no programado, lo que reduce el tiempo de inactividad y aumenta la productividad.
③ Menor coste total de propiedad (TCO): Aunque el acero premium tiene un coste inicial más alto, se amortiza gracias a una mayor vida útil del molde, menos reparaciones y menos desechos, en línea con el enfoque de la IATF en la reducción de residuos.
④ Cumplimiento garantizado y menor riesgo de auditoría: El uso de acero certificado y trazable con la documentación adecuada satisface un requisito clave de la IATF 16949, simplificando las auditorías y demostrando un control de proceso robusto.
⑤ Rendimiento predecible: un acero de alta calidad de proveedores de confianza proporciona un comportamiento predecible durante el mecanizado, el tratamiento térmico y la producción, minimizando las sorpresas y las desviaciones del proceso.
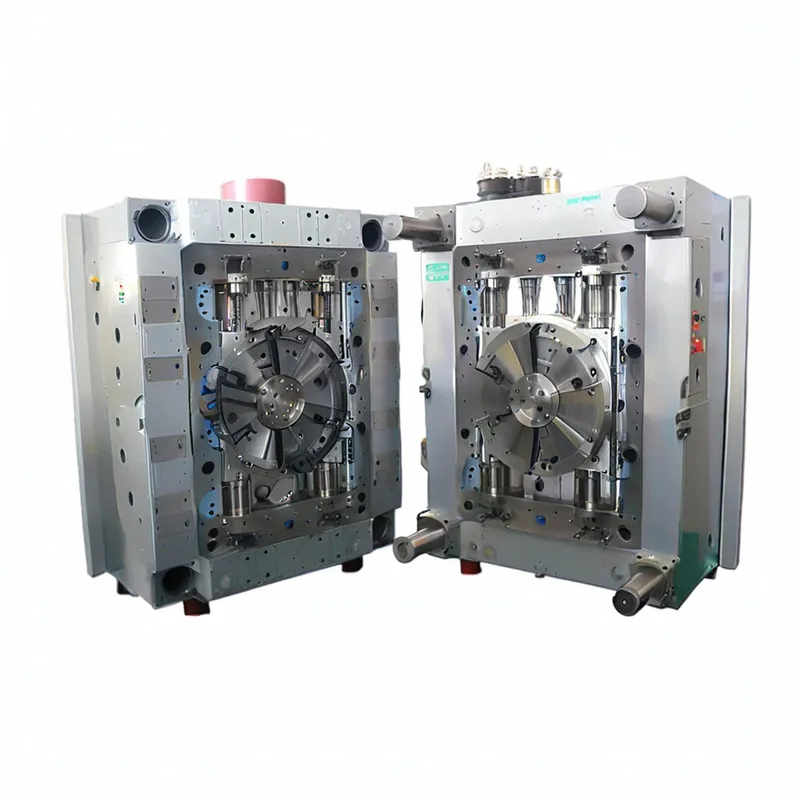
Desventajas y riesgos de una selección inadecuada del acero
Por el contrario, escatimar en el acero del molde introduce riesgos significativos que pueden poner en peligro un proyecto y la reputación de un proveedor.
① Fallo prematuro del molde: usar un acero con tenacidad o dureza insuficiente puede provocar agrietamiento, desconchado o fallo catastrófico, causando tiempos de inactividad prolongados y costes de sustitución.
② Defectos de calidad de la pieza: Una cavidad de molde desgastada o corroída producirá piezas con rebabas, marcas de hundimiento, dimensiones incorrectas y mal acabado superficial, lo que provoca altas tasas de desecho y posibles rechazos por parte del cliente.
③ Retrasos en la producción: Una herramienta defectuosa puede detener la producción durante semanas, dando lugar a incumplimientos de los plazos de entrega y a severas penalizaciones financieras por parte de los OEM de automoción.
④ No conformidad con la IATF 16949: El uso de acero no trazable o inadecuado es una señal de alarma importante durante una auditoría y puede dar lugar a un informe de no conformidad (NCR), lo que puede amenazar la certificación de un proveedor.
⑤ Mayores costes de mantenimiento: un acero de baja calidad requerirá pulidos, reparaciones por soldadura y mantenimiento preventivo más frecuentes, consumiendo mano de obra y recursos que podrían aprovecharse mejor en otras tareas.
IATF 16949 y acero para moldes de inyección de automoción: Una guía completa
Dominio de la selección de acero para moldes de inyección de automoción para IATF 16949.
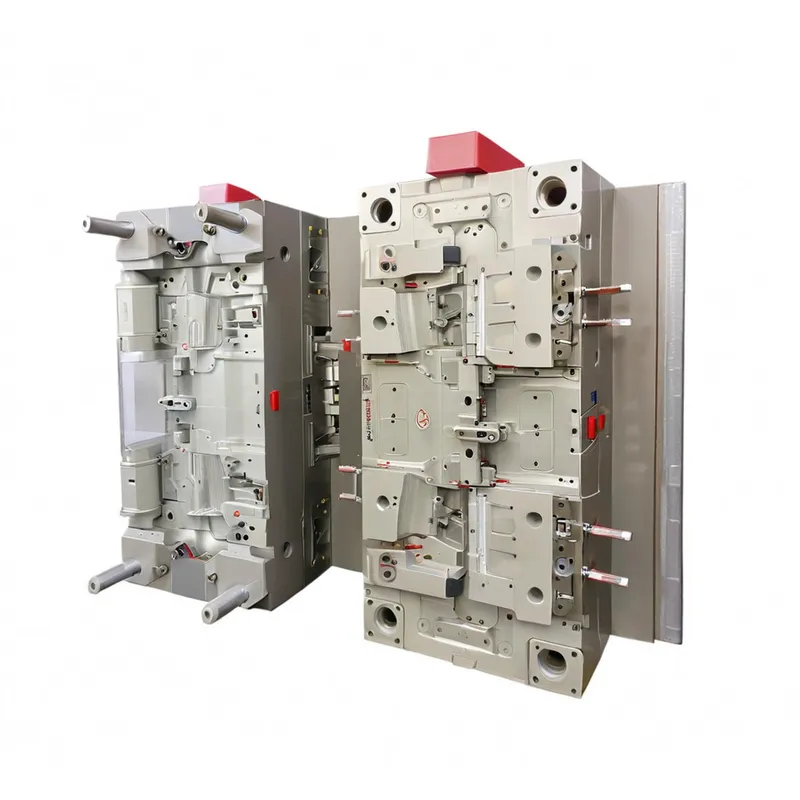
Guía completa de soluciones de acero para moldes IATF 16949 para automoción
Propiedades clave de los aceros de alto rendimiento para moldes de automoción
Al especificar un acero para moldes, los ingenieros evalúan una combinación de propiedades. El equilibrio ideal depende de la aplicación.
① Dureza: La capacidad del acero para resistir la indentación y la abrasión. Medida en Rockwell C (HRC). Una mayor dureza aumenta la resistencia al desgaste pero a veces puede reducir la tenacidad.
② Tenacidad: La capacidad del acero para absorber impactos y energía sin fracturarse. Crucial para moldes con esquinas afiladas o sometidos a altas presiones de inyección.
③ Resistencia al desgaste: La capacidad de resistir la pérdida de material por fricción y abrasión, especialmente importante al moldear plásticos reforzados con vidrio o minerales. Esto está directamente relacionado con la dureza y la presencia de carburos duros en la microestructura del acero.
④ Resistencia a la corrosión: La capacidad de resistir el ataque químico de los plásticos (p. ej., el PVC que libera HCl) o los factores ambientales (humedad). Esto se logra mediante la adición de cromo.
⑤ Pulibilidad: la capacidad de lograr un acabado superficial liso y sin defectos. Esto depende de la limpieza del acero (bajo nivel de inclusiones), su homogeneidad y su microestructura. Los aceros premium suelen producirse mediante procesos de fusión especiales como la refusión bajo escoria electroconductora (ESR) para mejorar la pureza y la pulibilidad.
⑥ Maquinabilidad: la facilidad con la que el acero puede cortarse, taladrarse y fresarse. Los aceros más blandos y prebonificados son más fáciles de mecanizar, mientras que los aceros de herramientas de alta dureza son más difíciles y costosos de trabajar.
⑦ Conductividad térmica: La capacidad del acero para transferir calor. Una mayor conductividad térmica permite un enfriamiento más rápido, lo que da lugar a ciclos más cortos. Esta es una ventaja clave de algunos grados especializados más nuevos.
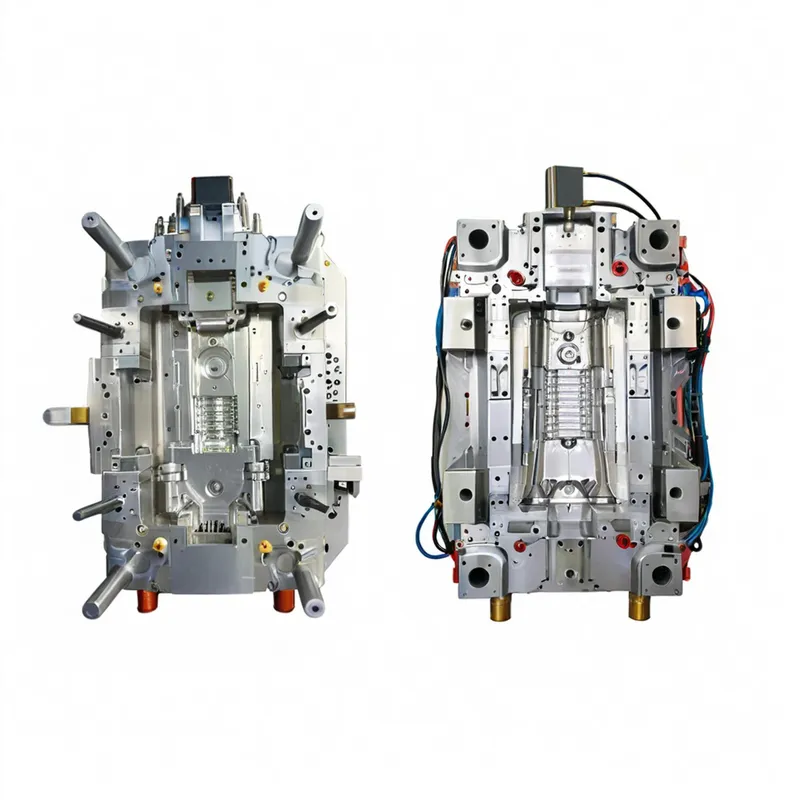
El ciclo de vida del acero para moldes en un sistema IATF 16949
La norma IATF 16949 exige un enfoque sistemático y documentado para gestionar los equipos críticos. En el caso del acero para moldes, el ciclo de vida es el siguiente:
① Especificación y aprovisionamiento: El proceso comienza cuando el equipo de ingeniería especifica el grado de acero correcto en función de los requisitos de la pieza. El departamento de compras debe entonces obtener este acero de un proveedor aprobado y de confianza que pueda proporcionar un certificado de material completo (certificado de fábrica) que detalle su composición química y propiedades. Este certificado es el primer eslabón de la cadena de trazabilidad.
② Mecanizado y tratamiento térmico: Todos los procesos de mecanizado están controlados. Para los aceros templables, la etapa de tratamiento térmico es crítica. El proveedor del tratamiento térmico también debe estar homologado y proporcionar un certificado de conformidad que detalle el proceso utilizado (temperaturas, medios de temple, tiempos) y la dureza final alcanzada. Estos datos se añaden al archivo de historial de la herramienta.
③ Validación (PPAP): Durante la prueba del molde y las tiradas PPAP se valida el rendimiento de la herramienta. Debe demostrar su capacidad para producir piezas conformes de forma consistente. Cualquier problema relacionado con el acero (p. ej., desgaste inesperado, problemas de refrigeración) se aborda aquí.
④ Producción y mantenimiento preventivo: Una vez en producción, el molde está sujeto a un riguroso plan de mantenimiento preventivo (PM), tal como exige la IATF 16949. Esto incluye limpieza programada, inspección de desgaste o daños, y pulido menor. Todas las actividades de mantenimiento se registran en el expediente de la herramienta.
⑤ Reacondicionamiento y fin de vida útil: tras cientos de miles o millones de ciclos, la herramienta puede requerir un reacondicionamiento importante o su sustitución. La decisión se basa en los datos de rendimiento (SPC), los registros de inspección y el archivo histórico de la herramienta. Todo el ciclo de vida se documenta para satisfacer los requisitos de auditoría.
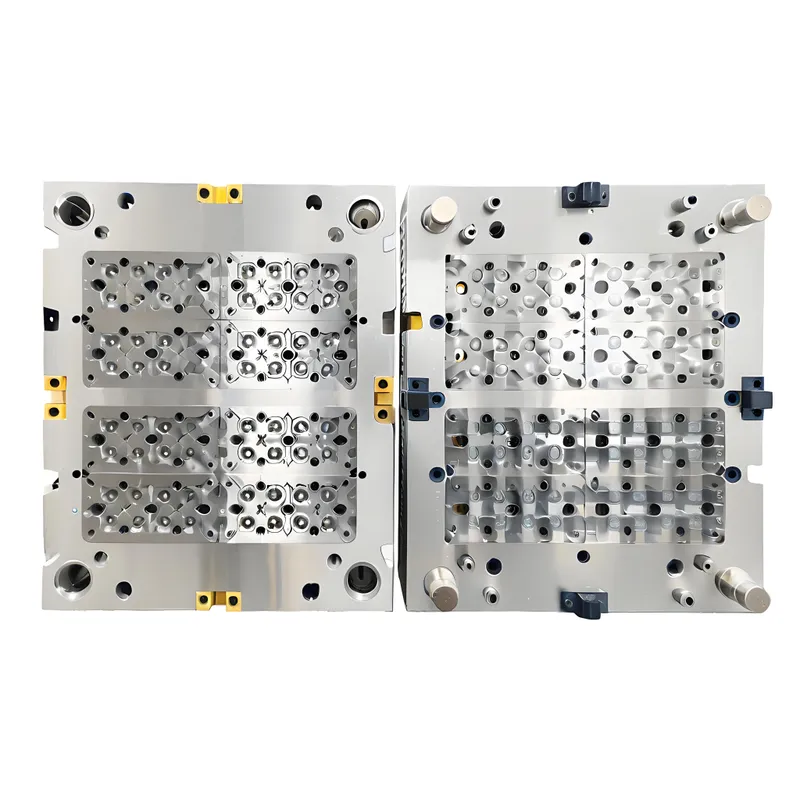
Consideraciones clave para la selección y gestión del acero
Además de la solicitud básica, durante el proceso de selección deben sopesarse otros factores.
① Volumen de producción y ciclo de vida: ¿es esta una herramienta de prototipo para 1.000 piezas o una herramienta de alto volumen para 5 millones de piezas? La longevidad requerida es el factor más importante que determina el grado de acero necesario.
② Complejidad y geometría de la pieza: Las piezas con paredes delgadas, nervios profundos o esquinas internas afiladas crean concentraciones de tensiones en el molde. Se requiere un acero más tenaz para evitar el agrietamiento en estas zonas.
③ Tipo de resina plástica: Las cargas abrasivas (vidrio, fibra de carbono) exigen alta resistencia al desgaste (H13). Las resinas corrosivas (PVC, algunos retardantes de llama) exigen acero inoxidable (S136).
④ Requisitos de acabado superficial: un panel interior texturizado tiene necesidades distintas a las de una lente óptica de gran transparencia. El acabado SPI (Society of the Plastics Industry) requerido determina la pulibilidad necesaria del acero.
⑤ Tipo y ubicación de la entrada: el punto donde el plástico entra en la cavidad (la entrada) es una zona de alto desgaste. Es práctica común utilizar un inserto de acero de herramientas independiente y altamente resistente al desgaste en la ubicación de la entrada, incluso si el resto del molde está fabricado con un acero más blando.
Mejores prácticas para la especificación y el diseño del acero para moldes
① Colabore desde el principio: involucre al fabricante de moldes, al proveedor de material y al responsable del tratamiento térmico en las primeras fases del proceso de diseño. Su experiencia puede evitar errores costosos.
② Utilice el AMFE de utillaje: Realice un análisis de modos y efectos de fallo (AMFE) sobre el diseño del molde. Identifique los posibles modos de fallo relacionados con el acero (por ejemplo, «grieta en esquina afilada», «desgaste en la entrada») e implemente cambios de diseño preventivos.
③ Documente todo: Cree una «biografía de la herramienta» o archivo histórico completo para cada molde. Debe incluir el certificado de la acería, el certificado de tratamiento térmico, los informes de inspección, los registros de mantenimiento y cualquier registro de reparación. Esto es innegociable para la IATF 16949.
④ Especifique con precisión: no se limite a especificar «P20». Especifique el proveedor, el rango de dureza deseado (p. ej., 30-32 HRC) y cualquier requisito especial como «debe estar desgasificado al vacío».
⑤ Diseño para el mantenimiento: diseñe el molde para un mantenimiento fácil y seguro. Esto incluye proporcionar un acceso despejado a los componentes de alto desgaste y utilizar componentes estandarizados siempre que sea posible.
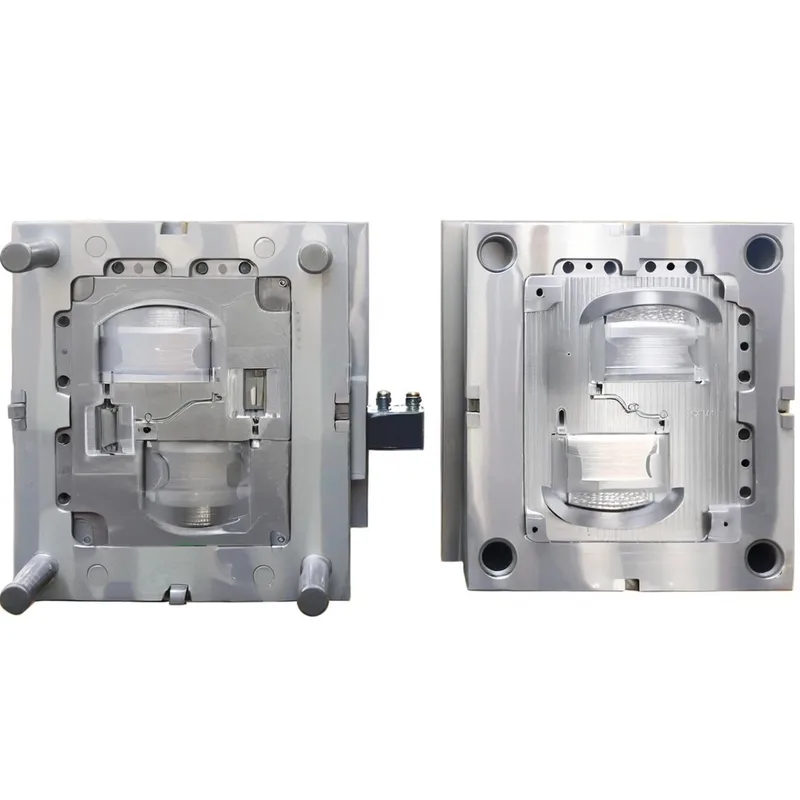
Problemas comunes con el acero para moldes y sus soluciones
| Problema | Causa(s) potencial(es) | Soluciones conformes con IATF 16949 |
|---|---|---|
| Agrietamiento/fractura prematura | – Selección incorrecta del acero (baja tenacidad). – Tratamiento térmico incorrecto. – Esquinas internas afiladas en el diseño. – Exceso | – Seleccione un acero más tenaz (p. ej., S7). – Verifique los certificados de tratamiento térmico; use un proveedor certificado. – Modifique el diseño para incluir |
| Corrosión/óxido | – Uso de un acero no inoxidable con resinas corrosivas (PVC). – Almacenamiento incorrecto en un entorno húmedo. – Refrigerante contaminado | – Cambie a un acero inoxidable para molde (S136, 420). – Implemente un procedimiento estricto de almacenamiento del molde (limpiar, secar, aplicar antioxidante |
| Desgaste/erosión excesivos | – Moldeo de materiales abrasivos reforzados con fibra de vidrio. – La dureza del acero es demasiado baja para la aplicación. – Alta velocidad en la entrada. | – Use un acero de alta dureza templado en su totalidad (H13). – Aplique un recubrimiento superficial (PVD, nitruración) en las zonas de alto desgaste. – Op |
| Mal pulido o acabado de la pieza | – El acero tiene baja pureza (inclusiones, impurezas). – Técnica de pulido incorrecta. – Acumulación de material (desgasificación) en la | – Especifique un acero de alta pureza de grado ESR para piezas ópticas. – Use técnicos de pulido experimentados y procedimientos documentados |
| Inestabilidad dimensional | – Alivio de tensiones inadecuado después del mecanizado. – Tratamiento térmico incorrecto o no uniforme. – El acero no es lo suficientemente robusto para el molde | – Incorpore una secuencia de mecanizado de desbaste -> alivio de tensiones -> mecanizado de acabado. – Asegúrese de que el tratamiento térmico lo realice un profesional cualificado |
Lista de comprobación de selección de acero para moldes para el cumplimiento de la norma IATF 16949
Utilice esta lista de comprobación durante la fase inicial de diseño y adquisición para asegurarse de que no se pasan por alto consideraciones clave.
① Volumen de producción: ¿total estimado de piezas a producir (>1 millón, 500k-1M, <500k)?
② Material de la pieza: ¿La resina plástica es sin carga, abrasiva (con carga de vidrio/mineral) o corrosiva (PVC/halogenada)?
③ Acabado superficial: ¿Cuál es el acabado SPI requerido (p. ej., A-1 para lentes, B-2 para brillo, C-1 para semibrillo, D-3 para texturizado)?
④ Complejidad de la pieza: ¿La pieza tiene paredes delgadas, nervios profundos o esquinas afiladas que requieran una alta tenacidad del acero?
⑤ Trazabilidad: ¿proporcionará el proveedor un certificado de material completo trazable al número de colada/lote?
⑥ Tratamiento térmico: si se utiliza un acero templable, ¿está certificado el proveedor del tratamiento térmico y es capaz de proporcionar un certificado de conformidad?
⑤ Plan de mantenimiento: ¿se ha considerado un plan de mantenimiento preliminar (p. ej., frecuencia de limpieza, puntos de inspección)?
⑥ Presupuesto: ¿se basa la decisión en el precio inicial o en el coste total de propiedad (TCO) a largo plazo?
- ¿Qué es la norma IATF 16949 y su relación con el moldeo por inyección?
- El papel fundamental del acero para moldes en el contexto de la norma IATF 16949
- Clasificación de los aceros para moldes de inyección de automoción
- Escenarios de aplicación típicos para moldes conformes con IATF 16949
- Ventajas de seleccionar el acero adecuado según IATF 16949
- Desventajas y riesgos de una selección inadecuada del acero
Guía de lista de verificación para compradores de proveedores de moldeo por inyección antes del pago de herramientas para compradores internacionales
Enviar un pago de herramientía a un proveedor de moldeo por inyección en el extranjero es el momento en que tu proyecto pasa de la evaluación al compromiso. Hazlo bien y tendrás un socio de fabricación confiable
Matriz de Capacidades del Proveedor de Moldeo por Inyección: Máquinas, Materiales, Herramientas y Control de Calidad
Después de dos décadas dirigiendo nuestra fábrica en Shanghái, hemos visto demasiadas decisiones de abastecimiento salir mal. Las empresas eligen proveedores de moldeo por inyección1 basándose únicamente en el precio, o en impresionantes recorridos por las instalaciones,
Guía de lista de verificación para compradores de proveedores de moldeo por inyección antes del pago de herramientas para compradores internacionales
Enviar un pago de herramientía a un proveedor de moldeo por inyección en el extranjero es el momento en que tu proyecto pasa de la evaluación al compromiso. Hazlo bien y tendrás un socio de fabricación confiable








