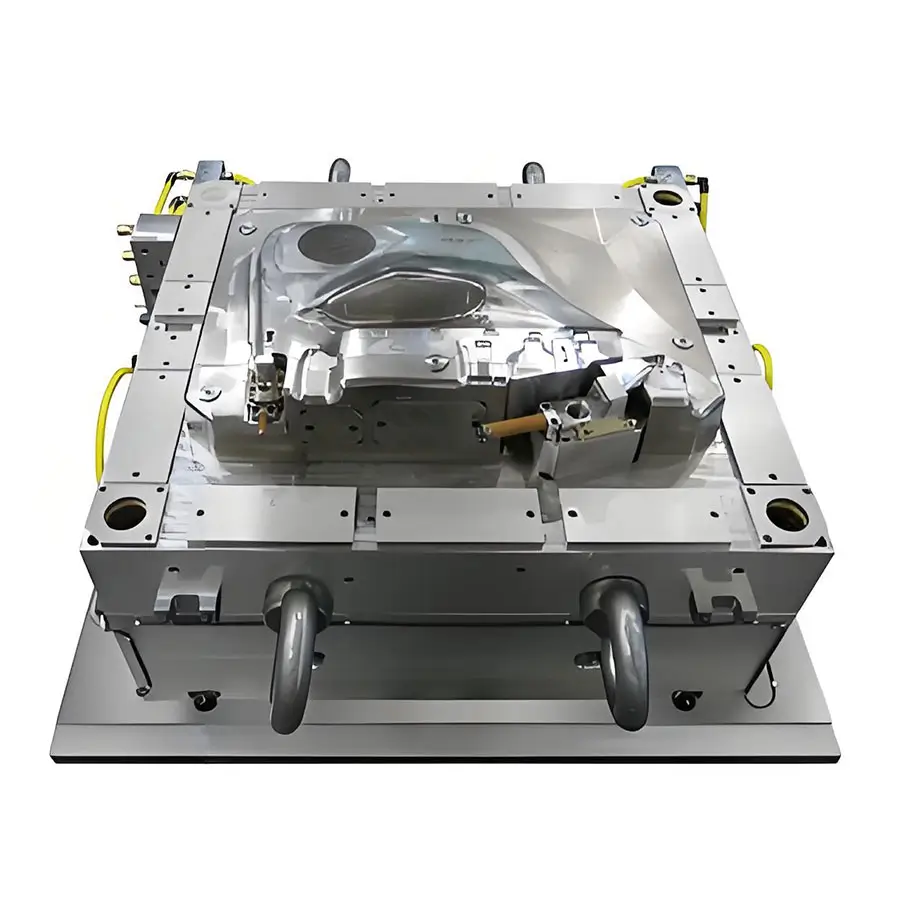
Wat is IATF 16949 en wat is het verband met spuitgieten?
IATF 16949:2016 is de internationale norm voor kwaliteitsmanagementsystemen (QMS) voor de auto-industrie. Deze werd ontwikkeld door de International Automotive Task Force (IATF) en verving de oudere norm ISO/TS 16949. Het kerndoel is het stimuleren van continue verbetering, het benadrukken van defectpreventie en het verminderen van variatie en verspilling in de automotive-toeleveringsketen.
Voor spuitgieters is IATF 16949 niet zomaar een certificaat aan de muur; het is een allesomvattend kader dat elk aspect van hun activiteiten regelt. Het verband met spuitgietstaal is direct en diepgaand:
• Procesbeheersing: De spuitgietmatrijs is een stuk kritieke productieapparatuur. IATF 16949 vereist een robuuste controle over alle apparatuur die de productkwaliteit beïnvloedt. De conditie, prestaties en levensduur van de matrijs staan daarom onder intensief toezicht.
• Risicobeheer: De norm vereist dat organisaties risico's identificeren en beperken. Een slechte keuze van matrijsstaal vormt een aanzienlijk risico, dat mogelijk kan leiden tot voortijdig falen van het gereedschap, productiestilstanden en defecte onderdelen die de klant bereiken.
• Traceerbaarheid: IATF 16949 eist volledige traceerbaarheid. Dit betekent dat de spuitgieter het in een specifieke matrijs gebruikte staal moet kunnen herleiden tot de bron, inclusief walscertificaten en warmtebehandelingsrapporten. Dit is cruciaal voor de analyse van de grondoorzaak als er een kwaliteitsprobleem optreedt.
In wezen wordt de matrijs beschouwd als een belangrijke procesinput en is het staal de basis van die input. Een niet-conform of slecht gekozen staal ondermijnt het hele kwaliteitssysteem.
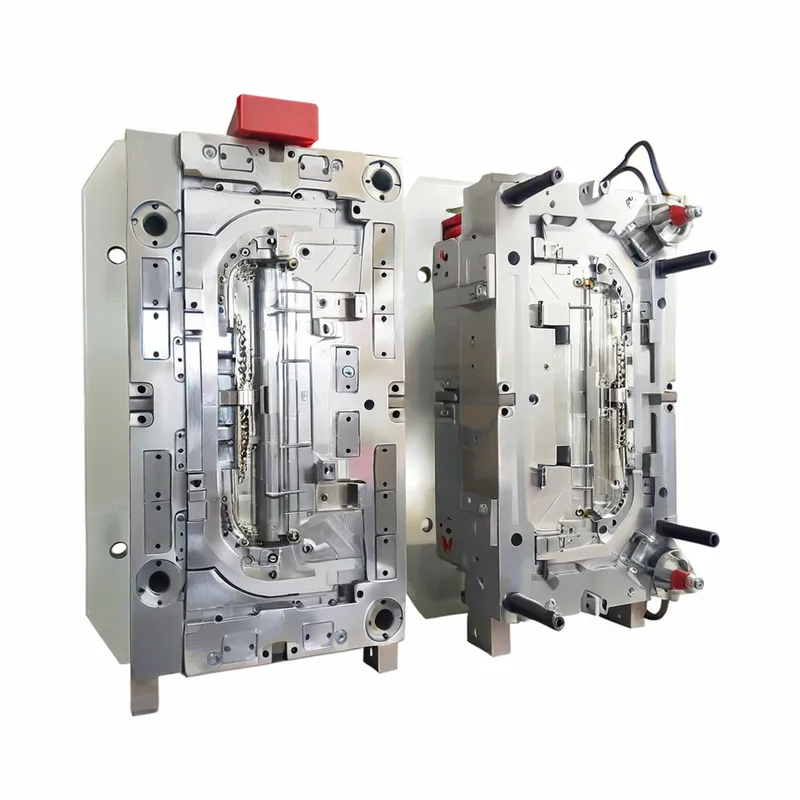
De cruciale rol van gietstaal in een IATF 16949-context
Binnen het IATF 16949-kader is matrijsstaal veel meer dan alleen een grondstof. Het is een strategisch bezit waarvan de eigenschappen rechtstreeks van invloed zijn op de "vijf M's" van productie: Mens (Man), Machine, Methode (Method), Materiaal (Material) en Meting (Measurement).
• Consistentie over volume: Automobielmallen draaien vaak miljoenen cycli. Het staal moet slijtage, vervorming en vermoeiing weerstaan om te garanderen dat het eerste onderdeel dimensioneel en esthetisch identiek is aan het miljoenste. Dit ondersteunt rechtstreeks het IATF-doel om variatie te verminderen.
• Total Cost of Ownership (TCO): Een goedkoper, lagerwaardig staal kan vooraf geld besparen, maar kan leiden tot hogere kosten door meer onderhoud, ongeplande stilstand en frequente gereedschapsreparaties. IATF 16949 stimuleert een TCO-benadering, waarbij prioriteit wordt gegeven aan betrouwbaarheid en prestaties op de lange termijn.
• Validatie en PPAP: Het Production Part Approval Process (PPAP) is een hoeksteen van de kwaliteit in de auto-industrie. De matrijs moet consistent onderdelen kunnen produceren die aan alle specificaties voldoen. De stabiliteit en duurzaamheid van het matrijsstaal zijn essentieel voor een succesvolle PPAP en doorlopende productie.
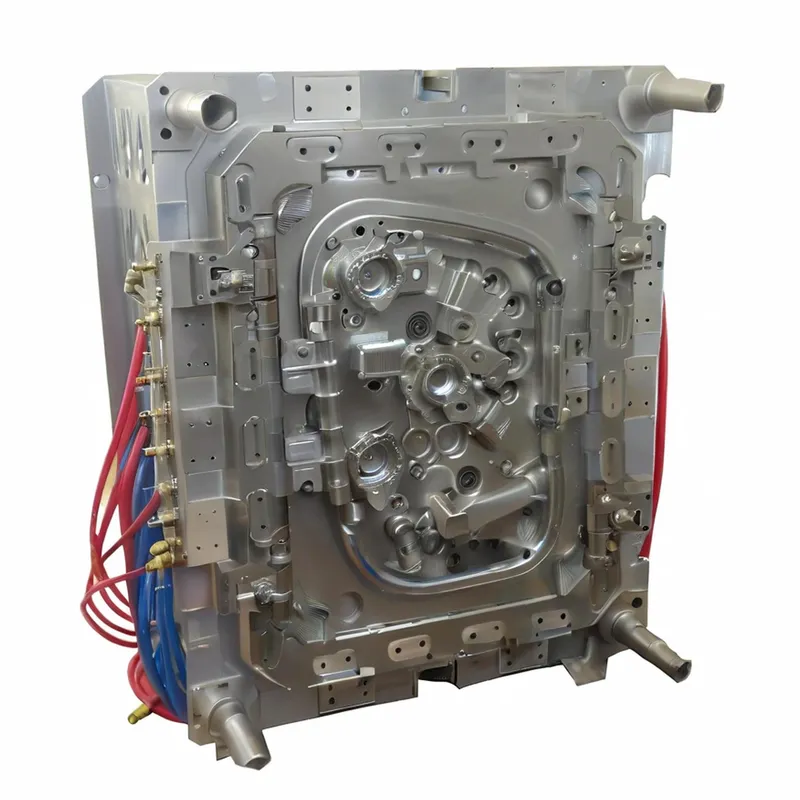
Classificatie van gietstaal voor auto-inspuiting
Gietstaal is een geavanceerde legering die ontwikkeld is voor specifieke prestatiekenmerken. Ze worden over het algemeen ingedeeld in drie hoofdcategorieën, die elk verschillende kwaliteiten bevatten die geschikt zijn voor verschillende automobieltoepassingen.
1. Voorgeharde staalsoorten:
Beschrijving: Deze staalsoorten worden vanuit de fabriek geleverd, al warmtebehandeld tot een gematigde hardheid (doorgaans 28-40 HRC). Dit maakt warmtebehandeling na bewerking overbodig, wat het risico op vervorming verkleint en tijd bespaart.
Veelgebruikte kwaliteiten: P20, 1.2311, 1.2738.
Typisch gebruik: Matrijzen voor productie met lage tot middelgrote volumes, grote matrijsbases, houders en componenten voor niet-schurende polymeren (bijv. PP, PE). Ideaal voor interieurafwerking en grote structurele onderdelen waar een hoge polijstgraad niet het primaire aandachtspunt is.
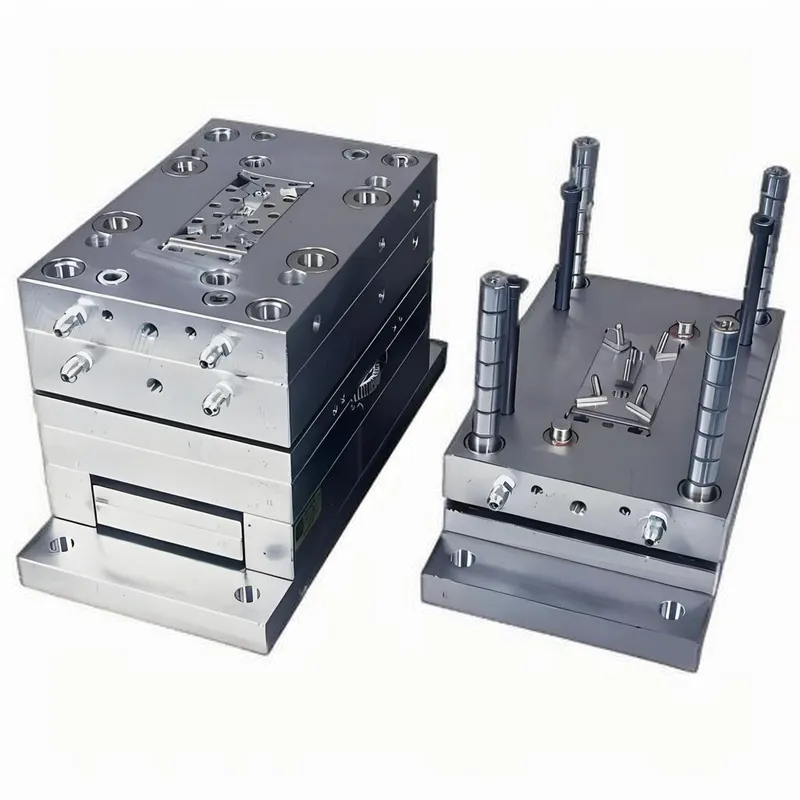
2. Doorhardbare staalsoorten:
Beschrijving: Deze staalsoorten worden geleverd in een zachte, gegloeide toestand voor eenvoudigere bewerking. Na bewerking worden ze warmtebehandeld (afgeschrikt en ontlaten) om een hoge hardheid (doorgaans 48-60 HRC) te bereiken.
Veelgebruikte kwaliteiten: H13 (1.2344), S7, 1.2343.
Typisch gebruik: Toepassingen met hoge volumes en hoge slijtage. Matrijzen voor schurende, glasgevulde harsen die veel voorkomen in componenten onder de motorkap. Ze bieden uitstekende slijtvastheid, taaiheid en weerstand tegen thermische vermoeiing.
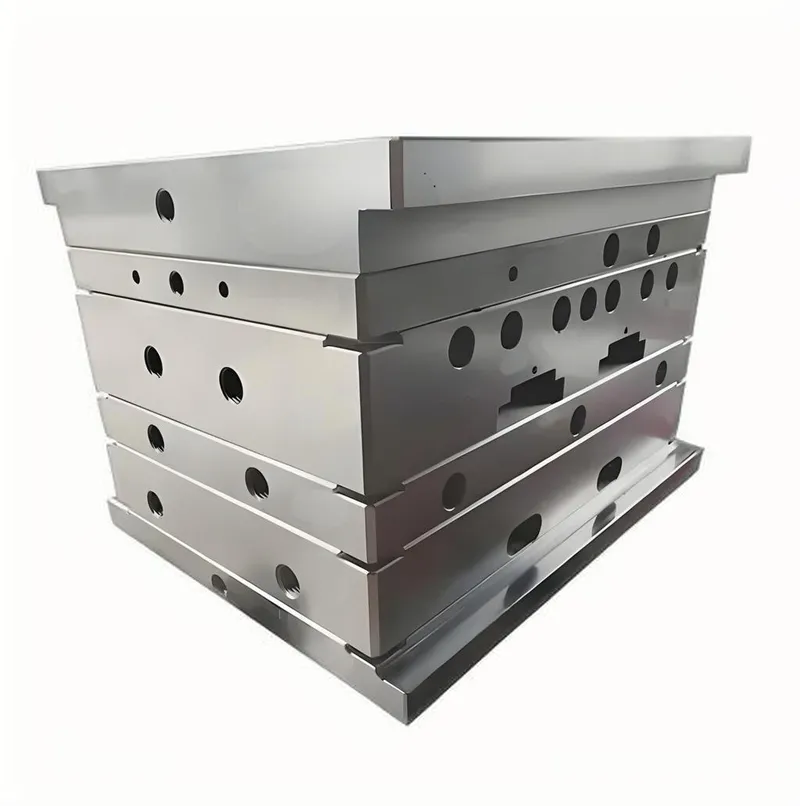
3. Roestvrij staal:
Beschrijving: Deze staalsoorten bevatten hoge gehalten chroom (>12%), wat een uitstekende corrosiebestendigheid biedt. Ze zijn essentieel bij het spuitgieten van corrosieve harsen (zoals PVC) of wanneer mallen in vochtige omgevingen worden gebruikt of opgeslagen.
Veelgebruikte kwaliteiten: 420 (1.2083), S136 (1.2316).
Typisch gebruik: Matrijzen voor optische componenten zoals koplamplenzen en lichtgeleiders, die een vlekkeloze, hoogglanzende polijsting vereisen die na verloop van tijd niet mag verslechteren. Ook gebruikt voor medische en voedselveilige toepassingen die deel kunnen uitmaken van de systemen van een voertuig (bijv. vloeistofcontainers).
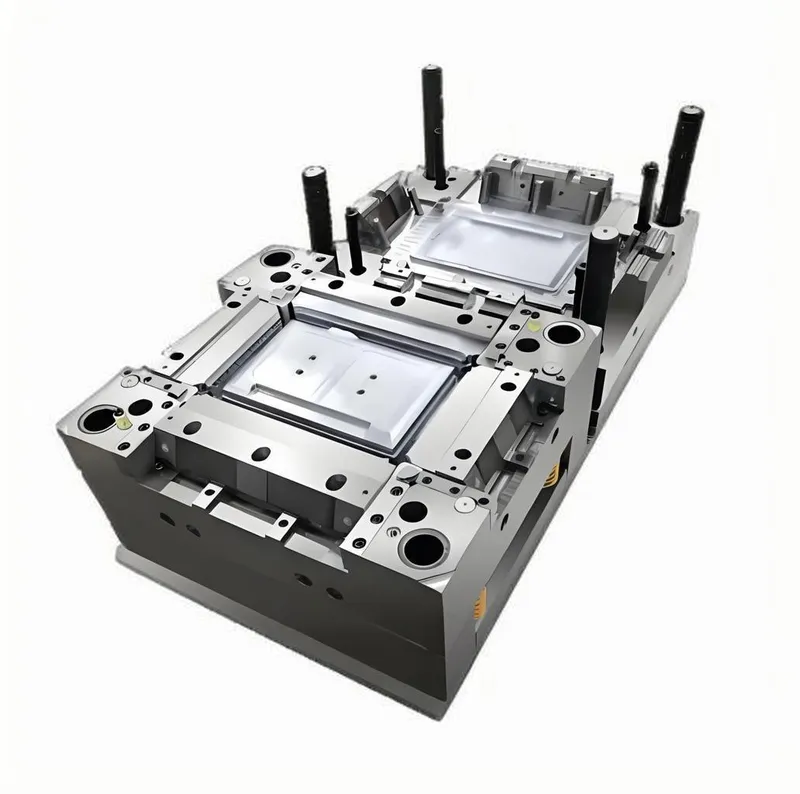
Typische toepassingsscenario's voor mallen die voldoen aan IATF 16949
De keuze van het staal is onlosmakelijk verbonden met het uiteindelijke auto-onderdeel dat het zal produceren.
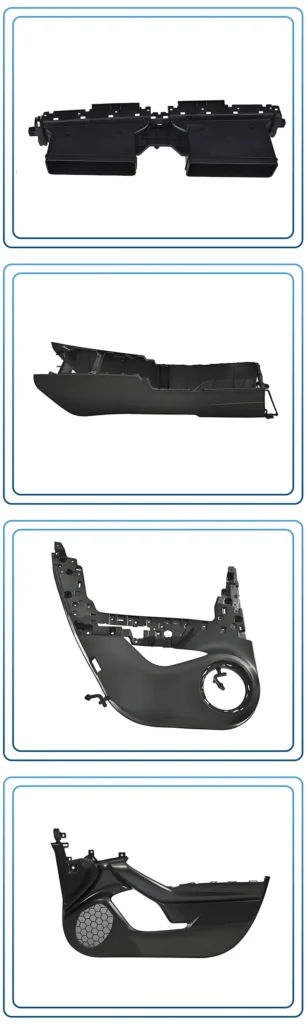
1. Interieuronderdelen (dashboards, deurpanelen, middenconsoles):
Staalkeuze: Vaak P20 of 1.2738.
Onderbouwing: Deze onderdelen zijn groot en complex, vaak met ingewikkelde korrelstructuren. De productievolumes zijn hoog, maar de harsen (PP, ABS, TPO) zijn over het algemeen niet-schurend. Voorgehard staal biedt een goede balans van bewerkbaarheid voor grote gereedschappen en voldoende duurzaamheid voor de vereiste levensduur.
2. Onderdelen onder de motorkap (motorkappen, luchtinlaatspruitstukken, ventilatormantels):
Staalkeuze: H13 of vergelijkbaar warmwerkgereedschapsstaal.
Onderbouwing: Deze onderdelen worden gemaakt van glasgevulde of mineraalgevulde harsen (PA66-GF30, PBT) die zeer schurend zijn. De hoge hardheid en slijtvastheid van doorgehard H13 zijn essentieel om te voorkomen dat de matrijsholte erodeert, wat tot dimensionaal falen zou leiden.
3. Buitenverlichting (Koplamplenzen, Achterlichtkappen, Lichtpijpen):
Staalkeuze: Hoogzuiver roestvrij staal zoals S136 of 420ESR.
Onderbouwing: Optische helderheid is van het grootste belang. Deze staalsoorten kunnen worden gepolijst tot een spiegelachtige (SPI A-1) afwerking. Hun uitstekende corrosiebestendigheid zorgt ervoor dat deze hoge glans niet wordt aangetast door roest of micro-putvorming tijdens productie of opslag, wat defecten in de lens zou veroorzaken.
4. Structurele en veiligheidsonderdelen (bumperbalken, stoelconstructies):
Staalkeuze: Kwaliteiten met hoge taaiheid zoals S7 of gemodificeerd H13.
Onderbouwing: Deze matrijzen kunnen tijdens het gieten en de handling hoge spanning en stoten ondergaan. Taaiheid (het vermogen om energie te absorberen zonder te breken) is kritischer dan extreme hardheid om catastrofaal gereedschapsfalen te voorkomen.
Voordelen van het selecteren van het juiste staal onder IATF 16949
Het maken van een weloverwogen, conforme staalkeuze levert tastbare voordelen op die direct aansluiten bij de doelstellingen van IATF 16949.
① Verbeterde productkwaliteit en consistentie: Het juiste staal behoudt de dimensionale stabiliteit en oppervlakteafwerking, waardoor elk onderdeel aan de specificatie voldoet en de variatie tussen onderdelen wordt verminderd.
② Verhoogde Overall Equipment Effectiveness (OEE): Een duurzame mal vereist minder ongepland onderhoud, wat leidt tot minder stilstand en een hogere productiviteit.
③ Lagere totale eigendomskosten (TCO): Hoewel premiumstaal hogere aanvangskosten heeft, betaalt het zichzelf terug door een langere levensduur van de mal, minder reparaties en minder afval, wat aansluit bij de IATF-focus op het verminderen van afval.
④ Gegarandeerde naleving en verminderd auditrisico: Het gebruik van gecertificeerd, traceerbaar staal met de juiste documentatie voldoet aan een belangrijke eis van IATF 16949, wat audits vereenvoudigt en robuuste procesbeheersing aantoont.
⑤ Voorspelbare prestaties: Hoogwaardig staal van gerenommeerde leveranciers zorgt voor voorspelbaar gedrag tijdens bewerking, warmtebehandeling en productie, waardoor verrassingen en procesafwijkingen tot een minimum worden beperkt.
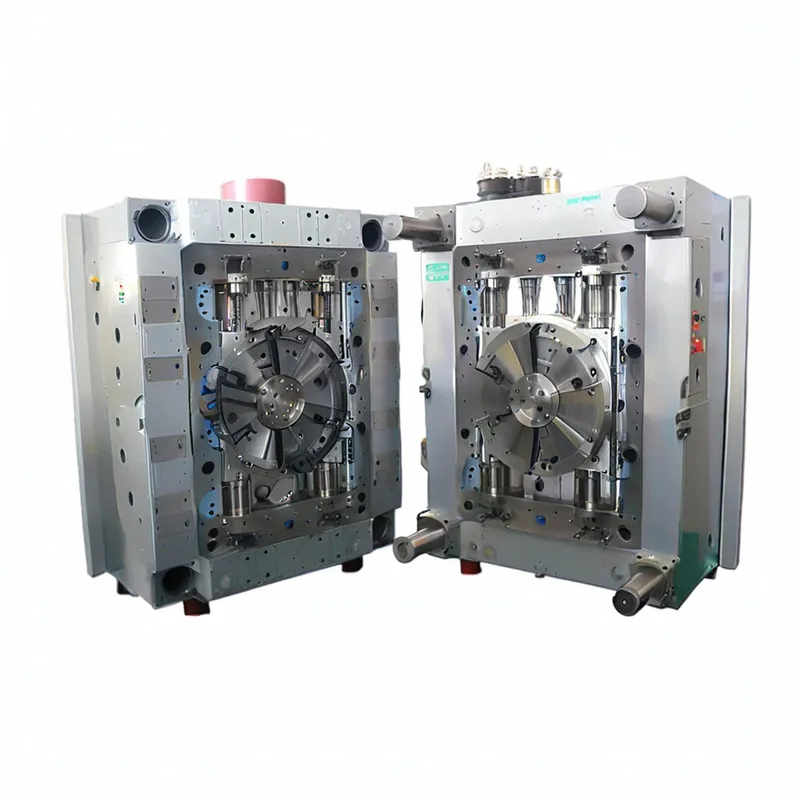
Nadelen en risico's van een verkeerde staalselectie
Omgekeerd introduceert het besparen op matrijsstaal aanzienlijke risico's die een project en de reputatie van een leverancier in gevaar kunnen brengen.
① Voortijdig matrijsfalen: Het gebruik van staal met onvoldoende taaiheid of hardheid kan leiden tot scheuren, afbrokkelen of catastrofaal falen, wat uitgebreide stilstand en vervangingskosten veroorzaakt.
② Kwaliteitsdefecten van onderdelen: Een versleten of gecorrodeerde matrijsholte produceert onderdelen met flash, inkvallen, onjuiste afmetingen en een slechte oppervlakteafwerking, wat leidt tot hoge afkeurpercentages en mogelijke afwijzing door de klant.
③ Productievertragingen: Een defect gereedschap kan de productie wekenlang stilleggen, wat leidt tot gemiste leveringsdeadlines en zware financiële boetes van OEM's in de auto-industrie.
④ IATF 16949-afwijking: Het gebruik van niet-traceerbaar of ongeschikt staal is een grote waarschuwing tijdens een audit en kan leiden tot een afwijkingsrapport (NCR), wat de certificering van een leverancier kan bedreigen.
⑤ Verhoogde onderhoudskosten: Een staal van lage kwaliteit vereist frequenter polijsten, lasreparaties en preventief onderhoud, wat arbeid en middelen verbruikt die elders beter kunnen worden ingezet.
IATF 16949 & gietstaal voor spuitgiettoepassingen in de auto-industrie: Een complete gids
Master automotive spuitgietstaalselectie voor IATF 16949.
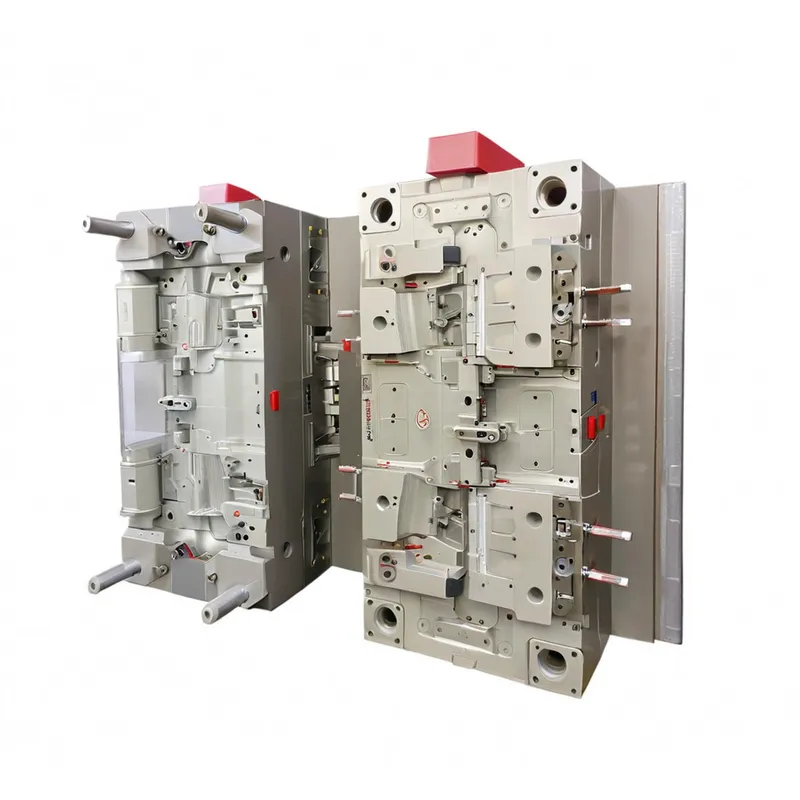
De complete gids voor gietstaaloplossingen voor de automobielindustrie IATF 16949
Belangrijkste eigenschappen van hoogwaardig gietstaal voor de auto-industrie
Bij het specificeren van een gietstaal evalueren ingenieurs een combinatie van eigenschappen. De ideale balans hangt af van de toepassing.
① Hardheid: Het vermogen van het staal om weerstand te bieden aan indrukking en schuring. Gemeten in Rockwell C (HRC). Een hogere hardheid verhoogt de slijtvastheid, maar kan soms de taaiheid verminderen.
② Taaiheid: Het vermogen van het staal om impact en energie te absorberen zonder te breken. Cruciaal voor matrijzen met scherpe hoeken of matrijzen die aan hoge injectiedrukken worden blootgesteld.
③ Slijtvastheid: Het vermogen om materiaalverlies door wrijving en schuring te weerstaan, wat vooral belangrijk is bij het spuitgieten van glas- of mineraalgevulde kunststoffen. Dit houdt rechtstreeks verband met de hardheid en de aanwezigheid van harde carbiden in de microstructuur van het staal.
④ Corrosiebestendigheid: Het vermogen om chemische aantasting door kunststoffen (bijv. PVC dat HCl afgeeft) of omgevingsfactoren (vochtigheid) te weerstaan. Dit wordt bereikt door de toevoeging van chroom.
⑤ Polijstbaarheid: Het vermogen om een glad, defectvrij oppervlak te verkrijgen. Dit hangt af van de zuiverheid van het staal (weinig insluitsels), de homogeniteit en de microstructuur. Premium staalsoorten worden vaak geproduceerd met speciale smeltprocessen zoals Electro-Slag Remelting (ESR) om de zuiverheid en polijstbaarheid te verbeteren.
⑥ Bewerkbaarheid: Het gemak waarmee het staal kan worden gezaagd, geboord en gefreesd. Zachtere, voorgeharde staalsoorten zijn gemakkelijker te bewerken, terwijl gereedschapsstaal met hoge hardheid uitdagender en kostbaarder is om te bewerken.
⑦ Thermische geleidbaarheid: Het vermogen van het staal om warmte over te dragen. Een hogere thermische geleidbaarheid maakt snellere afkoeling mogelijk, wat leidt tot kortere cyclustijden. Dit is een belangrijk voordeel van sommige nieuwere, gespecialiseerde kwaliteiten.
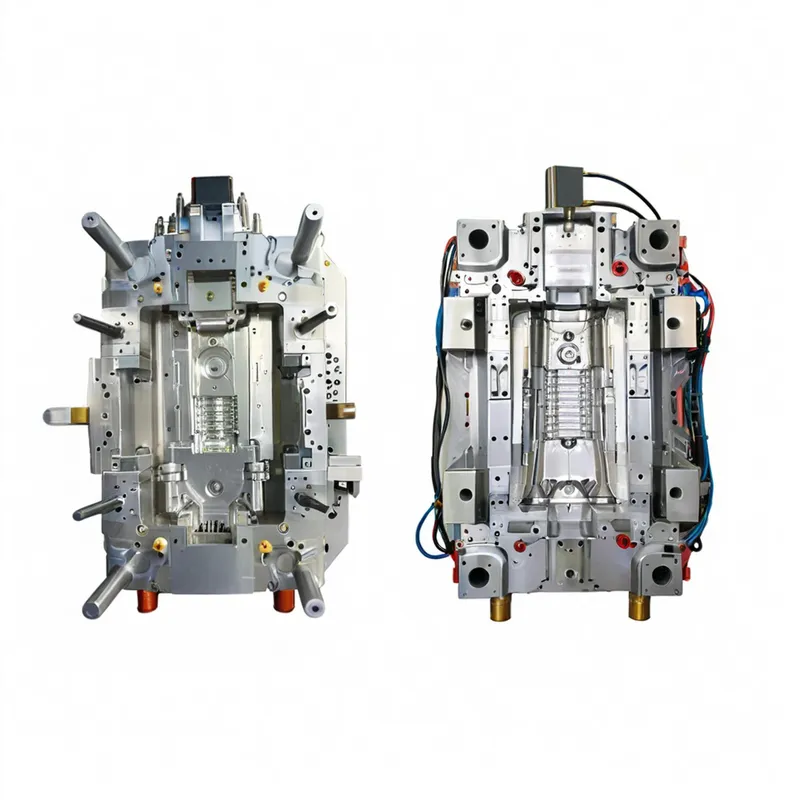
De levenscyclus van gietstaal binnen een IATF 16949-systeem
IATF 16949 vereist een systematische, gedocumenteerde aanpak voor het beheren van kritieke apparatuur. Voor matrijzenstaal ziet deze levenscyclus er als volgt uit:
① Specificatie en inkoop: Het proces begint met het engineeringteam dat de juiste staalsoort specificeert op basis van de onderdeeleisen. De inkoopafdeling moet dit staal vervolgens betrekken van een goedgekeurde, gerenommeerde leverancier die een volledig materiaalcertificaat (mill cert) kan verstrekken waarin de chemische samenstelling en eigenschappen worden beschreven. Dit certificaat is de eerste schakel in de traceerbaarheidsketen.
② Bewerking en warmtebehandeling: Alle bewerkingsprocessen worden beheerst. Voor hardbare staalsoorten is de warmtebehandelingsfase kritisch. De warmtebehandelingsleverancier moet ook goedgekeurd zijn en een conformiteitscertificaat verstrekken met details van het gebruikte proces (temperaturen, afschrikmedia, tijden) en de bereikte eindhardheid. Deze gegevens worden toegevoegd aan het historiebestand van het gereedschap.
③ Validatie (PPAP): Tijdens de matrijsproef en de PPAP-runs worden de prestaties van het gereedschap gevalideerd. Het moet zijn vermogen bewijzen om consistent conforme onderdelen te produceren. Eventuele problemen met betrekking tot het staal (bijv. onverwachte slijtage, koelproblemen) worden hier aangepakt.
④ Productie en preventief onderhoud: Zodra de mal in productie is, is deze onderworpen aan een streng preventief onderhoudsplan (PM), zoals vereist door IATF 16949. Dit omvat geplande reiniging, inspectie op slijtage of schade, en licht polijsten. Alle onderhoudsactiviteiten worden vastgelegd in het dossier van het gereedschap.
⑤ Revisie en einde levensduur: Na honderdduizenden of miljoenen cycli kan het gereedschap een grote revisie of vervanging vereisen. De beslissing is gebaseerd op prestatiegegevens (SPC), inspectiegegevens en het historiedossier van het gereedschap. De volledige levenscyclus wordt gedocumenteerd om te voldoen aan auditvereisten.
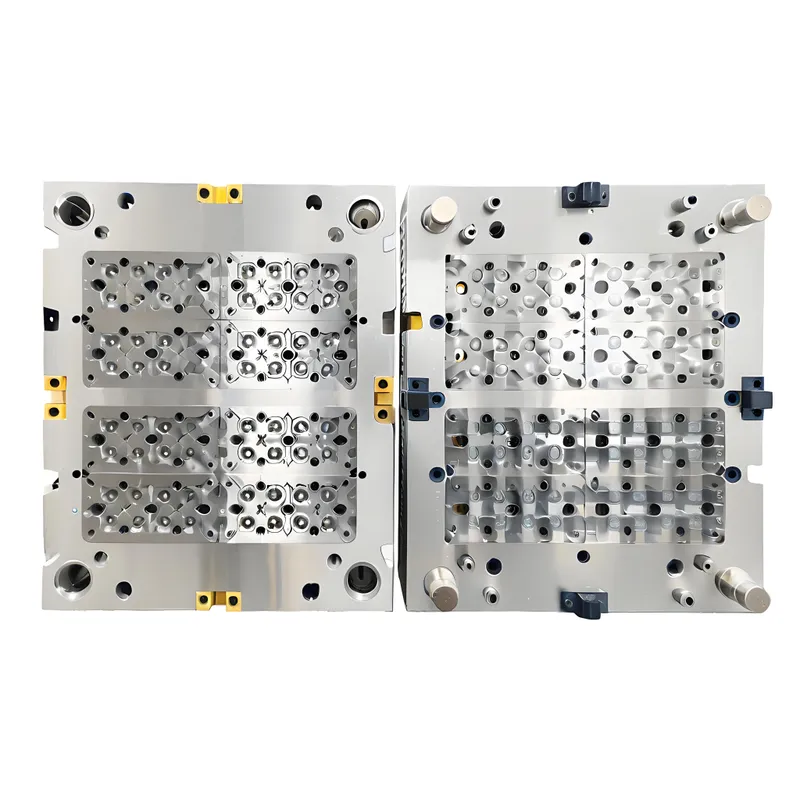
Belangrijkste overwegingen voor staalselectie en -beheer
Naast de basistoepassing moeten tijdens het selectieproces verschillende andere factoren worden gewogen.
① Productievolume en levenscyclus: Is dit een prototypegereedschap voor 1.000 onderdelen of een gereedschap voor grote volumes van 5 miljoen onderdelen? De vereiste levensduur is de allerbelangrijkste factor die de benodigde staalsoort bepaalt.
② Complexiteit en geometrie van het onderdeel: Onderdelen met dunne wanden, diepe ribben of scherpe interne hoeken creëren spanningsconcentraties in de mal. Een taaier staal is vereist om scheuren op deze plaatsen te voorkomen.
③ Type kunststofhars: Schurende vulstoffen (glas, koolstofvezel) vereisen een hoge slijtvastheid (H13). Corrosieve harsen (PVC, sommige vlamvertragers) vereisen roestvrij staal (S136).
④ Eisen aan de oppervlakteafwerking: Een getextureerd interieurpaneel heeft andere behoeften dan een kristalheldere optische lens. De vereiste SPI-afwerking (Society of the Plastics Industry) bepaalt de benodigde polijstbaarheid van het staal.
⑤ Type en locatie van de ingang: Het punt waar plastic de holte binnenkomt (de ingang) is een gebied met hoge slijtage. Het is gebruikelijk om een apart, zeer slijtvast gereedschapsstalen inzetstuk op de locatie van de ingang te gebruiken, zelfs als de rest van de mal van een zachter staal is gemaakt.
Beste praktijken voor het specificeren en ontwerpen van gietstaal
① Werk vroeg samen: Betrek de gereedschapsmaker, de materiaalleverancier en de warmtebehandelaar vroeg in het ontwerpproces. Hun expertise kan kostbare fouten voorkomen.
② Gebruik gereedschaps-FMEA: Voer een Failure Mode and Effects Analysis (FMEA) uit op het matrijsontwerp. Identificeer potentiële faalwijzen die verband houden met het staal (bijv. “scheur bij scherpe hoek”, “slijtage bij ingang”) en voer preventieve ontwerpwijzigingen door.
③ Documenteer alles: Maak een uitgebreide "gereedschapsbiografie" of historiebestand voor elke mal. Dit moet het staalfabriekscertificaat, het warmtebehandelingscertificaat, inspectierapporten, onderhoudslogboeken en eventuele reparatiegegevens bevatten. Dit is niet onderhandelbaar voor IATF 16949.
④ Specificeer met precisie: Specificeer niet alleen "P20." Geef de leverancier op, het gewenste hardheidsbereik (bijv. 30-32 HRC), en alle bijzondere eisen zoals "moet vacuüm ontgast zijn."
⑤ Ontwerp voor onderhoud: Ontwerp de mal voor eenvoudig en veilig onderhoud. Dit omvat het bieden van duidelijke toegang tot componenten met hoge slijtage en het gebruik van gestandaardiseerde componenten waar mogelijk.
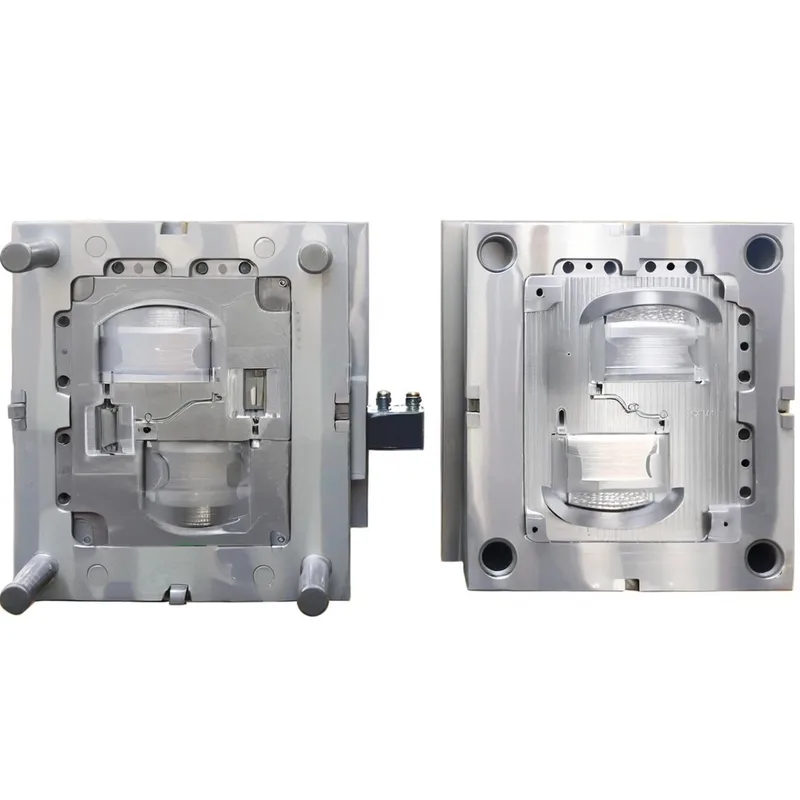
Veelvoorkomende problemen met gietstaal en hun oplossingen
| Probleem | Mogelijke oorzaak | Oplossing(en) conform IATF 16949 |
|---|---|---|
| Voortijdig scheuren/breuken | – Onjuiste staalkeuze (lage taaiheid). – Onjuiste warmtebehandeling. – Scherpe interne hoeken in het ontwerp. – Overmatig | – Kies een taaier staal (bijv. S7). – Verifieer warmtebehandelingscertificaten; gebruik een gecertificeerde leverancier. – Wijzig het ontwerp om |
| Corrosie/Roest | – Gebruik van een niet-roestvrij staal met corrosieve harsen (PVC). – Onjuiste opslag in een vochtige omgeving. – Verontreinigde co | – Schakel over op een roestvrij malstaal (S136, 420). – Implementeer een strikte procedure voor malopslag (reinigen, drogen, roestwer |
| Overmatige slijtage/erosie | – Het gieten van schurende, glasgevulde materialen. – De staalhardheid is te laag voor de toepassing. – Hoge ingangssnelheid. | – Gebruik een doorgehard staal met hoge hardheid (H13). – Breng een oppervlaktecoating (PVD, Nitreren) aan op zwaar belaste zones. – Op |
| Slechte Poolse of Onderdeelafwerking | – Staal heeft een lage zuiverheid (insluitsels, onzuiverheden). – Onjuiste polijsttechniek. – Materiaalophoping (uitgassing) op de | – Specificeer een zuiver staal van ESR-kwaliteit voor optische onderdelen. – Gebruik ervaren polijsttechnici en gedocumenteerde proce |
| Dimensionale instabiliteit | – Ontoereikende spanningsontlasting na verspaning. – Onjuiste of niet-uniforme warmtebehandeling. – Staal is niet robuust genoeg voor m | – Neem een volgorde op van ruw frezen -> spanningsontlasten -> afwerkfrezen. – Zorg ervoor dat de warmtebehandeling wordt uitgevoerd door een gek |
Checklist voor de keuze van gietstaal om te voldoen aan IATF 16949
Gebruik deze checklist tijdens de eerste ontwerp- en inkoopfase om ervoor te zorgen dat belangrijke overwegingen niet over het hoofd worden gezien.
① Productievolume: Geschatte totaal te produceren onderdelen (>1 miljoen, 500k-1M, <500k)?
② Onderdeelmateriaal: Is de plastichars niet-gevuld, schurend (glas-/mineraalgevuld) of corrosief (PVC/gehalogeneerd)?
③ Oppervlakteafwerking: Wat is de vereiste SPI-afwerking (bijv. A-1 voor lens, B-2 voor glans, C-1 voor halfglans, D-3 voor gestructureerd)?
④ Complexiteit van het onderdeel: Heeft het onderdeel dunne wanden, diepe ribben of scherpe hoeken die een hoge taaiheid van het staal vereisen?
⑤ Traceerbaarheid: Zal de leverancier een volledig materiaalcertificaat leveren dat herleidbaar is tot het smelt-/lotnummer?
⑥ Warmtebehandeling: Als er hardbaar staal wordt gebruikt, is de leverancier van de warmtebehandeling dan gecertificeerd en in staat om een conformiteitscertificaat te leveren?
⑤ Onderhoudsplan: Is er een voorlopig onderhoudsplan overwogen (bijv. reinigingsfrequentie, inspectiepunten)?
⑥ Budget: Is de beslissing gebaseerd op de initiële prijs of op de langetermijn Total Cost of Ownership (TCO)?
- Wat is IATF 16949 en wat is het verband met spuitgieten?
- De cruciale rol van gietstaal in een IATF 16949-context
- Classificatie van gietstaal voor auto-inspuiting
- Typische toepassingsscenario's voor mallen die voldoen aan IATF 16949
- Voordelen van het selecteren van het juiste staal onder IATF 16949
- Nadelen en risico's van een verkeerde staalselectie
Spuitgietleverancier Koper Checklist Gids voor Overzeese Kopers Voor Betaling van Gereedschap
Het sturen van een gereedschapsbetaling naar een buitenlandse spuitgietleverancier is het moment waarop uw project overgaat van evaluatie naar toewijding. Doe het goed, en u heeft een betrouwbare productiepartner
Spuitgietleverancier Capaciteitenmatrix: Machines, Materialen, Gereedschap en Kwaliteitscontrole
Na twee decennia onze fabriek in Shanghai te hebben gerund, hebben we te veel inkoopbeslissingen zien mislopen. Bedrijven kiezen spuitgietleveranciers1 uitsluitend op basis van prijs, of indrukwekkende fabrieksrondleidingen,
Spuitgietleverancier Koper Checklist Gids voor Overzeese Kopers Voor Betaling van Gereedschap
Het sturen van een gereedschapsbetaling naar een buitenlandse spuitgietleverancier is het moment waarop uw project overgaat van evaluatie naar toewijding. Doe het goed, en u heeft een betrouwbare productiepartner








