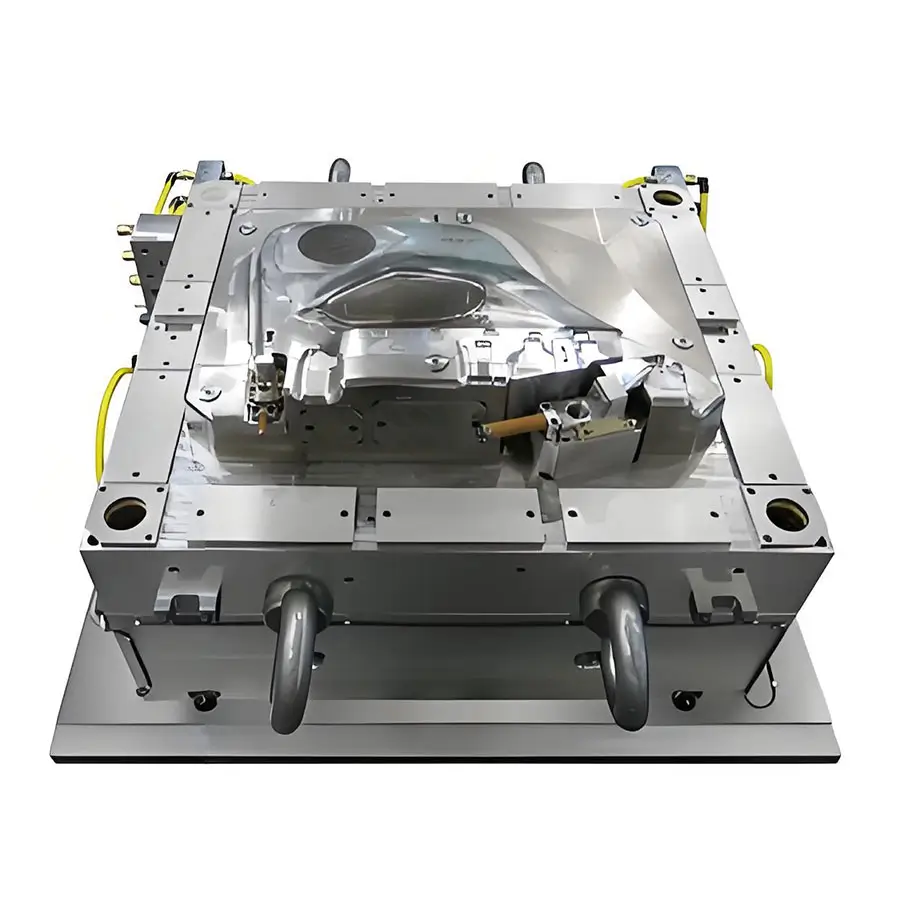
Was ist die IATF 16949 und ihr Zusammenhang mit dem Spritzgießen?
IATF 16949:2016 ist der internationale Standard für das Qualitätsmanagementsystem (QMS) der Automobilindustrie. Er wurde von der International Automotive Task Force (IATF) entwickelt und löste den älteren Standard ISO/TS 16949 ab. Sein Hauptzweck besteht darin, kontinuierliche Verbesserung voranzutreiben, Fehlervermeidung zu betonen und Streuung und Verschwendung in der automobilen Lieferkette zu reduzieren.
Für Spritzgießer ist die IATF 16949 nicht nur ein Zertifikat an der Wand, sondern ein umfassender Rahmen, der jeden Aspekt ihrer Tätigkeit regelt. Ihre Verbindung zum Spritzgießstahl ist direkt und tiefgreifend:
• Prozesskontrolle: Die Spritzgussform ist ein kritisches Produktionsmittel. IATF 16949 schreibt eine robuste Kontrolle über alle Ausrüstungen vor, die die Produktqualität beeinflussen. Der Zustand, die Leistung und die Langlebigkeit der Form stehen daher unter intensiver Prüfung.
• Risikomanagement: Die Norm verlangt von Organisationen, Risiken zu identifizieren und zu mindern. Eine schlechte Wahl des Formstahls stellt ein erhebliches Risiko dar, das möglicherweise zu vorzeitigem Werkzeugversagen, Produktionsstillständen und fehlerhaften Teilen führt, die den Kunden erreichen.
• Rückverfolgbarkeit: IATF 16949 verlangt eine vollständige Rückverfolgbarkeit. Das bedeutet, der Formenbauer muss den in einer bestimmten Form verwendeten Stahl bis zu seiner Quelle zurückverfolgen können, einschließlich Werkszeugnissen und Wärmebehandlungsprotokollen. Dies ist entscheidend für die Ursachenanalyse, falls ein Qualitätsproblem auftritt.
Im Wesentlichen wird die Form als ein wichtiger Prozess-Input betrachtet, und der Stahl ist die Grundlage für diesen Input. Ein nicht konformer oder schlecht gewählter Stahl untergräbt das gesamte Qualitätssystem.
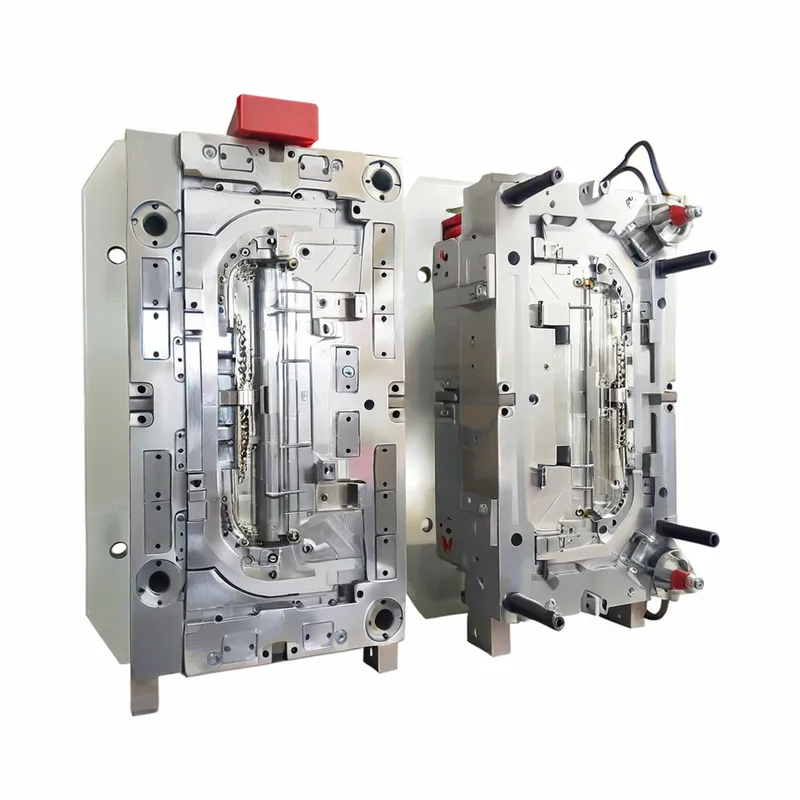
Die kritische Rolle von Formstahl im Kontext der IATF 16949
Im Rahmen der IATF 16949 ist Formstahl weit mehr als nur ein Rohstoff. Er ist ein strategisches Gut, dessen Eigenschaften die „Fünf M“ der Fertigung direkt beeinflussen: Mensch, Maschine, Methode, Material und Messung.
• Konsistenz vor Volumen: Automobilformen laufen häufig über Millionen von Zyklen. Der Stahl muss Verschleiß, Verformung und Ermüdung widerstehen, um sicherzustellen, dass das erste Teil maßlich und ästhetisch mit dem millionsten identisch ist. Dies unterstützt direkt das IATF-Ziel der Variationsreduzierung.
• Total Cost of Ownership (TCO): Ein günstigerer Stahl minderer Güte spart anfangs vielleicht Geld, kann aber durch erhöhten Wartungsaufwand, ungeplante Ausfallzeiten und häufige Werkzeugreparaturen zu höheren Kosten führen. IATF 16949 fördert einen TCO-Ansatz, bei dem langfristige Zuverlässigkeit und Leistung Vorrang haben.
• Validierung und PPAP: Der Production Part Approval Process (PPAP) ist ein Grundpfeiler der Automobilqualität. Die Form muss in der Lage sein, durchgehend Teile zu produzieren, die alle Spezifikationen erfüllen. Die Stabilität und Haltbarkeit des Formenstahls sind für einen erfolgreichen PPAP und die laufende Produktion unerlässlich.
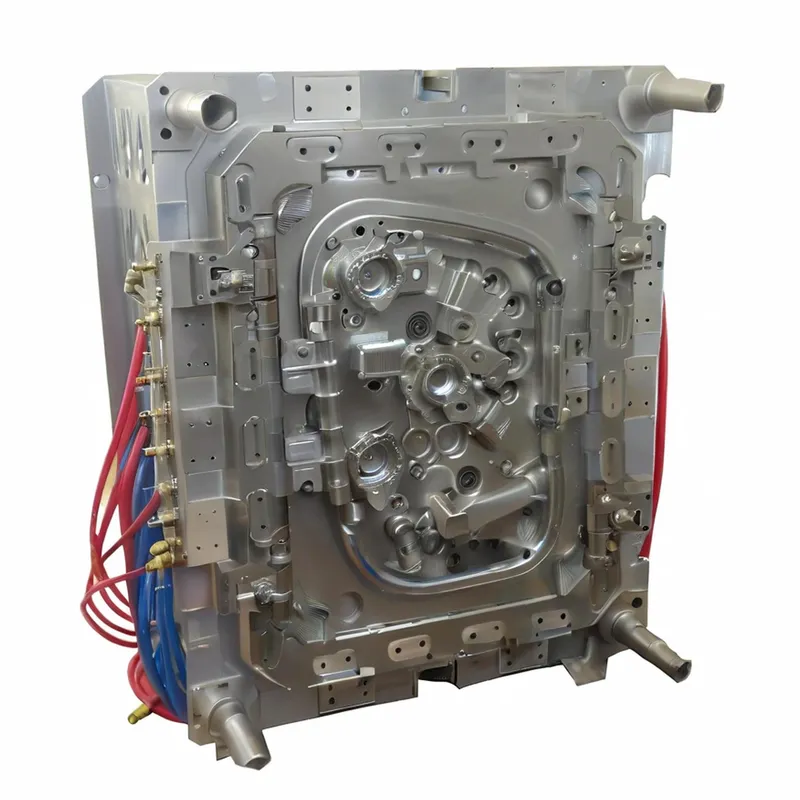
Klassifizierung von Automobil-Spritzgussstählen
Formstähle sind hochentwickelte Legierungen, die für bestimmte Leistungsmerkmale entwickelt wurden. Sie werden im Allgemeinen in drei Hauptkategorien eingeteilt, die jeweils verschiedene Sorten für unterschiedliche Anwendungen in der Automobilindustrie enthalten.
1. Vorgehärtete Stähle:
Beschreibung: Diese Stähle werden vom Werk bereits wärmebehandelt auf eine moderate Härte (typischerweise 28-40 HRC) geliefert. Dies macht eine Wärmebehandlung nach der Bearbeitung überflüssig, verringert das Verzugsrisiko und spart Zeit.
Gängige Güten: P20, 1.2311, 1.2738.
Typische Verwendung: Formen für die Produktion niedriger bis mittlerer Stückzahlen, große Formträger, Halter und Komponenten für nicht-abrasive Polymere (z. B. PP, PE). Ideal für Innenverkleidungen und große Strukturteile, bei denen ein hoher Glanz nicht im Vordergrund steht.
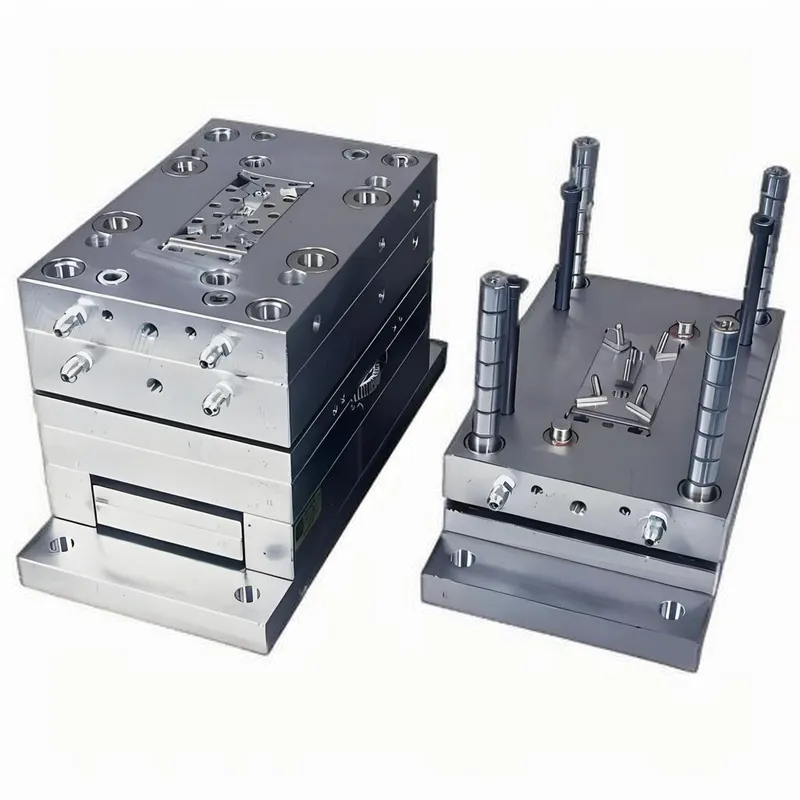
2. Durchhärtende (aushärtbare) Stähle:
Beschreibung: Diese Stähle werden in einem weichen, geglühten Zustand für eine einfachere Bearbeitung geliefert. Nach der Bearbeitung werden sie wärmebehandelt (abgeschreckt und angelassen), um eine hohe Härte (typischerweise 48-60 HRC) zu erreichen.
Gängige Güten: H13 (1.2344), S7, 1.2343.
Typische Verwendung: Anwendungen mit hohem Volumen und hohem Verschleiß. Formen für abrasive, glasgefüllte Harze, die in Motorraum-Komponenten üblich sind. Sie bieten ausgezeichnete Verschleißfestigkeit, Zähigkeit und Beständigkeit gegen thermische Ermüdung.
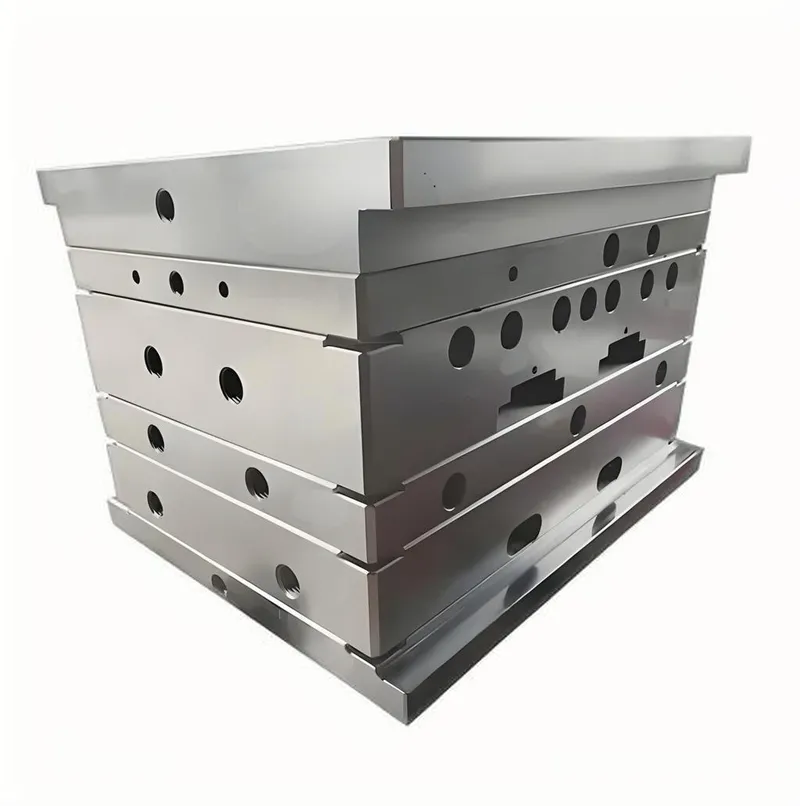
3. Rostfreie Stähle:
Beschreibung: Diese Stähle enthalten einen hohen Chromgehalt (>12 %) und bieten eine ausgezeichnete Korrosionsbeständigkeit. Sie sind unverzichtbar beim Formen korrosiver Harze (wie PVC) oder wenn Formen in feuchten Umgebungen betrieben oder gelagert werden.
Gängige Güten: 420 (1.2083), S136 (1.2316).
Typische Verwendung: Formen für optische Komponenten wie Scheinwerferlinsen und Lichtleiter, die eine makellose Hochglanzpolitur erfordern, die sich im Laufe der Zeit nicht verschlechtern darf. Wird auch für medizinische und lebensmittelechte Anwendungen verwendet, die Teil der Systeme eines Fahrzeugs sein können (z. B. Flüssigkeitsbehälter).
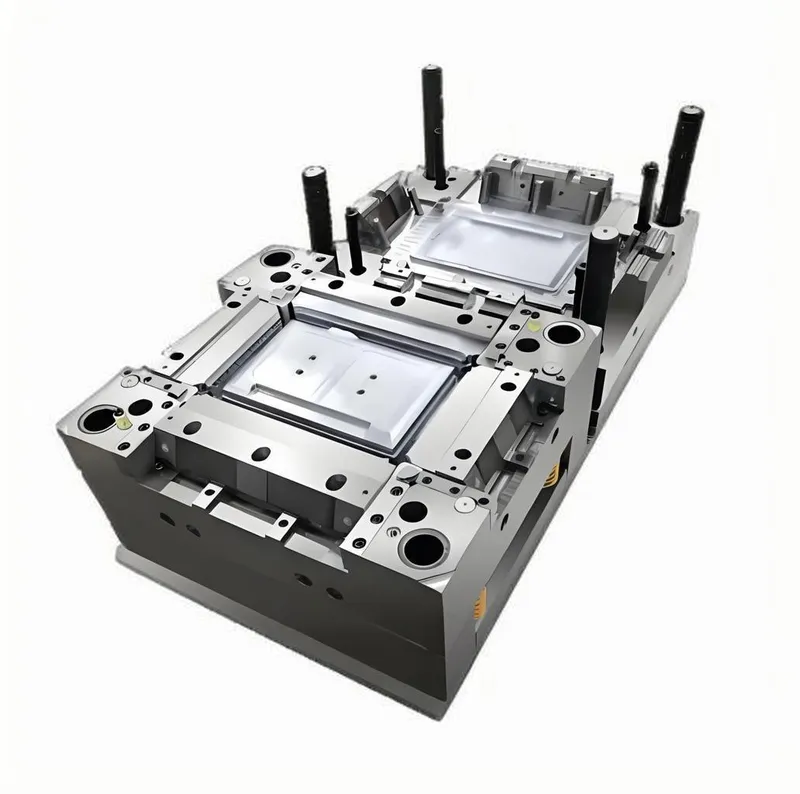
Typische Anwendungsszenarien für IATF 16949-konforme Werkzeuge
Die Wahl des Stahls ist untrennbar mit dem endgültigen Automobilteil verbunden, das daraus hergestellt wird.
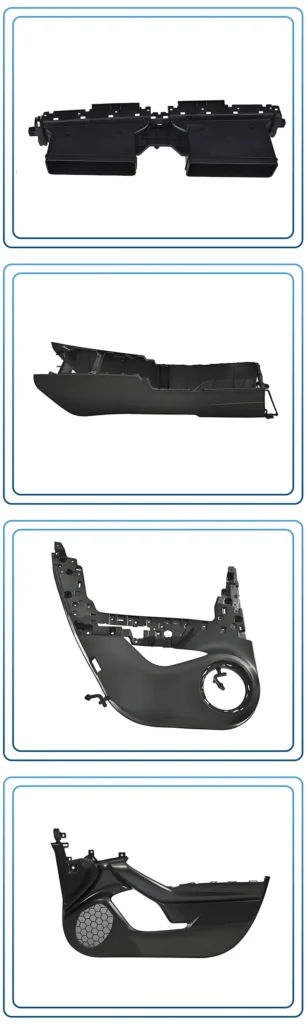
1. Innenraumkomponenten (Armaturenbretter, Türverkleidungen, Mittelkonsolen):
Stahlauswahl: Häufig P20 oder 1.2738.
Begründung: Diese Teile sind groß und komplex und weisen oft komplizierte Narbstrukturen auf. Die Produktionsmengen sind hoch, aber die Harze (PP, ABS, TPO) sind im Allgemeinen nicht abrasiv. Vorgehärteter Stahl bietet ein gutes Gleichgewicht aus Bearbeitbarkeit für große Werkzeuge und ausreichender Haltbarkeit für den erforderlichen Lebenszyklus.
2. Komponenten unter der Motorhaube (Motorabdeckungen, Luftansaugkrümmer, Lüfterhauben):
Stahlauswahl: H13 oder ein ähnlicher Warmarbeitsstahl.
Begründung: Diese Teile werden aus glasfaser- oder mineralgefüllten Harzen (PA66-GF30, PBT) hergestellt, die hochgradig abrasiv sind. Die hohe Härte und Verschleißfestigkeit von durchgehärtetem H13 sind unerlässlich, um ein Erodieren des Formhohlraums zu verhindern, was zu einem Maßversagen führen würde.
3. Außenbeleuchtung (Scheinwerfergläser, Rückleuchtenabdeckungen, Lichtrohre):
Stahlauswahl: Hochreiner Edelstahl wie S136 oder 420ESR.
Begründung: Optische Klarheit ist von größter Bedeutung. Diese Stähle können zu einer spiegelähnlichen Oberfläche (SPI A-1) poliert werden. Ihre ausgezeichnete Korrosionsbeständigkeit stellt sicher, dass diese hohe Politur während der Produktion oder Lagerung nicht durch Rost oder Mikrolochfraß beeinträchtigt wird, was zu Defekten in der Linse führen würde.
4. Strukturelle und sicherheitsrelevante Komponenten (Stoßfängerträger, Sitzstrukturen):
Stahlauswahl: Hochzähe Güten wie S7 oder modifiziertes H13.
Begründung: Diese Formen können während des Spritzgießens und der Handhabung hohen Spannungen und Stößen ausgesetzt sein. Zähigkeit (die Fähigkeit, Energie aufzunehmen, ohne zu brechen) ist entscheidender als extreme Härte, um ein katastrophales Werkzeugversagen zu verhindern.
Vorteile der Auswahl des richtigen Stahls nach IATF 16949
Eine fundierte, konforme Stahlauswahl bringt greifbare Vorteile, die direkt mit den Zielen von IATF 16949 übereinstimmen.
① Verbesserte Produktqualität und Konsistenz: Der richtige Stahl erhält die Maßstabilität und Oberflächengüte, sodass jedes Teil die Spezifikation erfüllt und die Teil-zu-Teil-Variation reduziert wird.
② Erhöhte Gesamtanlageneffektivität (OEE): Eine langlebige Form erfordert weniger ungeplante Wartung, was zu geringeren Ausfallzeiten und höherer Produktivität führt.
③ Niedrigere Gesamtbetriebskosten (TCO): Premium-Stahl hat zwar höhere Anschaffungskosten, amortisiert sich aber durch eine längere Formlebensdauer, weniger Reparaturen und weniger Ausschuss, was dem IATF-Fokus auf Abfallreduzierung entspricht.
④ Garantierte Konformität und reduziertes Auditrisiko: Die Verwendung von zertifiziertem, rückverfolgbarem Stahl mit ordnungsgemäßer Dokumentation erfüllt eine zentrale Anforderung der IATF 16949, vereinfacht Audits und demonstriert eine robuste Prozesskontrolle.
⑤ Vorhersehbare Leistung: Hochwertiger Stahl von renommierten Lieferanten bietet ein vorhersehbares Verhalten bei der Bearbeitung, Wärmebehandlung und Produktion und minimiert Überraschungen und Prozessabweichungen.
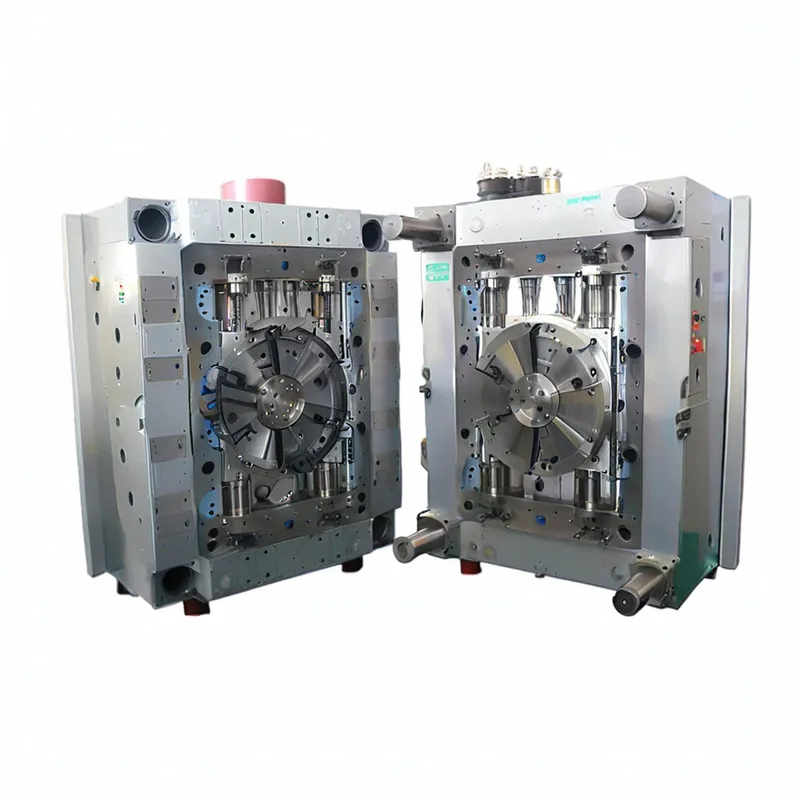
Nachteile und Risiken einer unsachgemäßen Stahlauswahl
Umgekehrt birgt das Sparen am Formstahl erhebliche Risiken, die ein Projekt und den Ruf eines Lieferanten gefährden können.
① Vorzeitiges Formversagen: Die Verwendung eines Stahls mit unzureichender Zähigkeit oder Härte kann zu Rissbildung, Absplitterungen oder katastrophalem Versagen führen, was umfangreiche Ausfallzeiten und Ersatzkosten verursacht.
② Teilequalitätsmängel: Eine verschlissene oder korrodierte Formkavität erzeugt Teile mit Grat, Einfallstellen, falschen Abmessungen und schlechter Oberflächengüte, was zu hohen Ausschussraten und möglicher Kundenablehnung führt.
③ Produktionsverzögerungen: Ein ausgefallenes Werkzeug kann die Produktion wochenlang stilllegen, was zu versäumten Lieferterminen und empfindlichen finanziellen Strafen seitens der Automobil-OEMs führt.
④ IATF-16949-Nichtkonformität: Die Verwendung von nicht rückverfolgbarem oder ungeeignetem Stahl ist während eines Audits ein bedeutendes Warnsignal und kann zu einem Nichtkonformitätsbericht (NCR) führen, der die Zertifizierung eines Lieferanten potenziell gefährdet.
⑤ Erhöhte Wartungskosten: Ein minderwertiger Stahl erfordert häufigeres Polieren, Schweißreparaturen und vorbeugende Wartung, was Arbeitskraft und Ressourcen verbraucht, die anderweitig besser genutzt werden könnten.
IATF 16949 und Automobil-Spritzgussstahl: Ein vollständiger Leitfaden
Meisterhafte Auswahl von Spritzgussstahl für die Automobilindustrie nach IATF 16949.
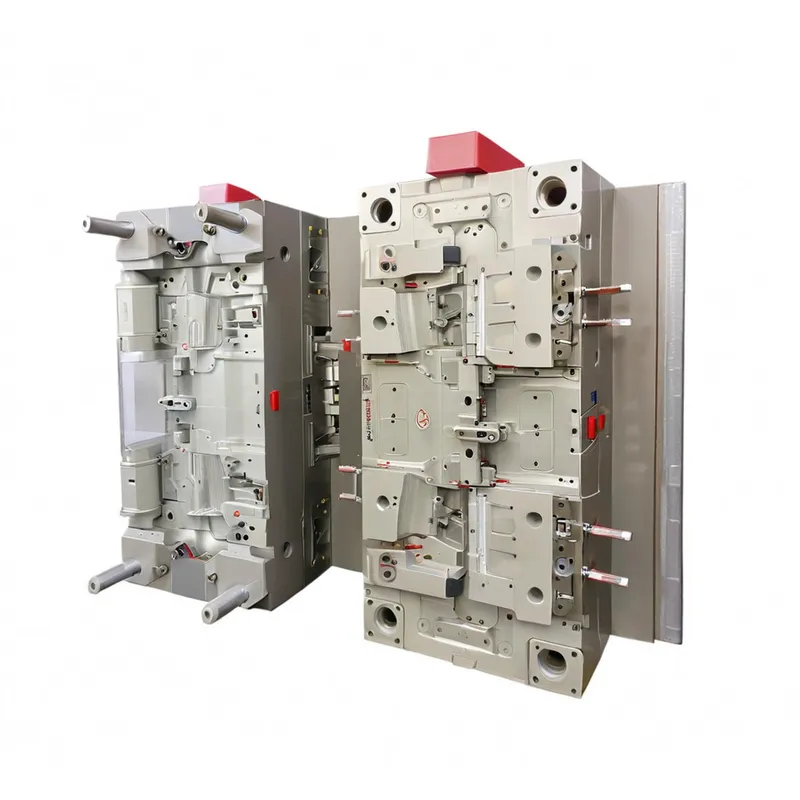
Der vollständige Leitfaden für IATF 16949-Formenstahllösungen für die Automobilindustrie
Wichtige Eigenschaften von Hochleistungsformenstählen für die Automobilindustrie
Bei der Auswahl eines Formenstahls bewerten die Ingenieure eine Kombination von Eigenschaften. Das ideale Gleichgewicht hängt von der Anwendung ab.
① Härte: Die Fähigkeit des Stahls, Eindringen und Abrieb zu widerstehen. Gemessen in Rockwell C (HRC). Eine höhere Härte erhöht die Verschleißfestigkeit, kann jedoch manchmal die Zähigkeit verringern.
② Zähigkeit: Die Fähigkeit des Stahls, Stöße und Energie ohne Bruch zu absorbieren. Entscheidend für Formen mit scharfen Ecken oder solche, die hohen Einspritzdrücken ausgesetzt sind.
③ Verschleißfestigkeit: Die Fähigkeit, Materialverlust durch Reibung und Abrieb zu widerstehen, besonders wichtig beim Formen von glas- oder mineralgefüllten Kunststoffen. Dies hängt direkt mit der Härte und dem Vorhandensein harter Karbide im Gefüge des Stahls zusammen.
④ Korrosionsbeständigkeit: Die Fähigkeit, chemischen Angriffen durch Kunststoffe (z. B. PVC, das HCl freisetzt) oder Umwelteinflüssen (Feuchtigkeit) zu widerstehen. Dies wird durch die Zugabe von Chrom erreicht.
⑤ Polierbarkeit: Die Fähigkeit, eine glatte, fehlerfreie Oberflächengüte zu erzielen. Dies hängt von der Reinheit des Stahls (geringe Einschlüsse), der Homogenität und der Mikrostruktur ab. Premium-Stähle werden häufig unter Verwendung spezieller Schmelzverfahren wie dem Elektroschlacke-Umschmelzen (ESR) hergestellt, um Reinheit und Polierbarkeit zu verbessern.
⑥ Bearbeitbarkeit: Die Leichtigkeit, mit der der Stahl geschnitten, gebohrt und gefräst werden kann. Weichere, vorgehärtete Stähle lassen sich leichter bearbeiten, während hochharte Werkzeugstähle anspruchsvoller und kostspieliger zu bearbeiten sind.
⑦ Wärmeleitfähigkeit: Die Fähigkeit des Stahls, Wärme zu übertragen. Eine höhere Wärmeleitfähigkeit ermöglicht eine schnellere Abkühlung und führt zu kürzeren Zykluszeiten. Dies ist ein wesentlicher Vorteil einiger neuerer, spezialisierter Sorten.
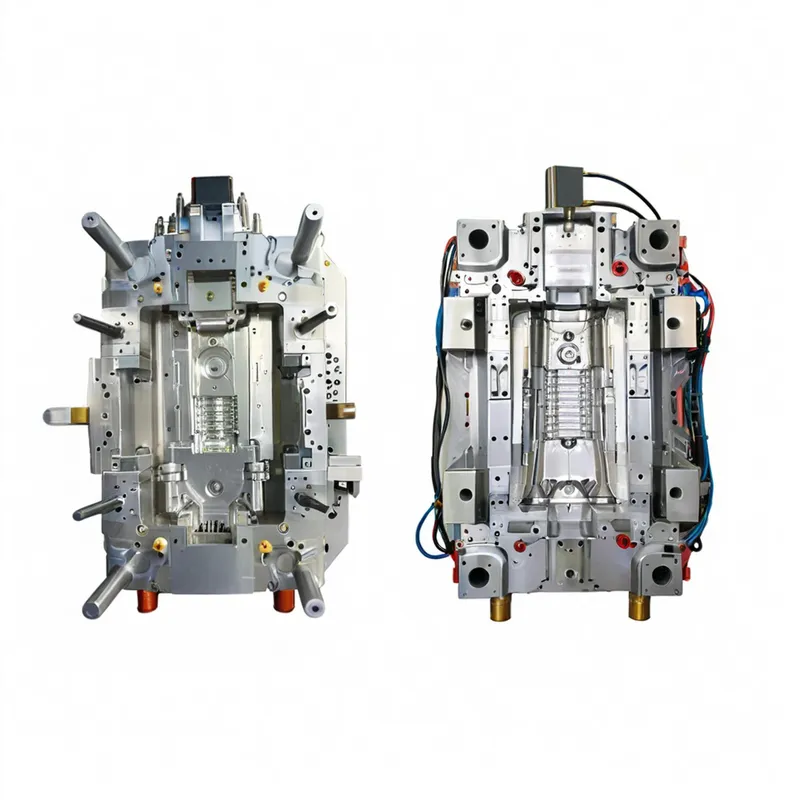
Der Lebenszyklus von Formstahl innerhalb eines IATF 16949-Systems
Die IATF 16949 verlangt einen systematischen, dokumentierten Ansatz für das Management kritischer Anlagen. Für Formstahl sieht dieser Lebenszyklus wie folgt aus:
① Spezifikation und Beschaffung: Der Prozess beginnt damit, dass das Konstruktionsteam die richtige Stahlsorte anhand der Teileanforderungen festlegt. Die Einkaufsabteilung muss diesen Stahl dann von einem zugelassenen, seriösen Lieferanten beziehen, der ein vollständiges Materialzertifikat (Werkszeugnis) mit Angaben zur chemischen Zusammensetzung und den Eigenschaften bereitstellen kann. Dieses Zertifikat ist das erste Glied in der Rückverfolgbarkeitskette.
② Bearbeitung und Wärmebehandlung: Alle Bearbeitungsprozesse werden kontrolliert. Bei härtbaren Stählen ist die Wärmebehandlungsstufe kritisch. Der Wärmebehandlungslieferant muss ebenfalls zugelassen sein und ein Konformitätszertifikat vorlegen, das den verwendeten Prozess (Temperaturen, Abschreckmedien, Zeiten) und die erreichte Endhärte detailliert beschreibt. Diese Daten werden der Historiendatei des Werkzeugs hinzugefügt.
③ Validierung (PPAP): Während des Formversuchs und der PPAP-Läufe wird die Leistung des Werkzeugs validiert. Es muss seine Fähigkeit nachweisen, konforme Teile konsistent zu produzieren. Alle stahlbezogenen Probleme (z. B. unerwarteter Verschleiß, Kühlprobleme) werden hier behandelt.
④ Produktion und vorbeugende Wartung: Sobald sie in Produktion ist, unterliegt die Form einem strengen Plan zur vorbeugenden Wartung (PM), wie von der IATF 16949 gefordert. Dies umfasst planmäßige Reinigung, Inspektion auf Verschleiß oder Beschädigung sowie geringfügiges Polieren. Alle Wartungsaktivitäten werden in der Werkzeugakte protokolliert.
⑤ Überholung und Lebensende: Nach Hunderttausenden oder Millionen von Zyklen kann das Werkzeug eine größere Überholung oder einen Austausch erfordern. Die Entscheidung basiert auf Leistungsdaten (SPC), Inspektionsaufzeichnungen und der Historiendatei des Werkzeugs. Der gesamte Lebenszyklus wird dokumentiert, um die Auditanforderungen zu erfüllen.
Wichtige Überlegungen zur Stahlauswahl und -verwaltung
Neben der grundlegenden Bewerbung müssen bei der Auswahl mehrere andere Faktoren berücksichtigt werden.
① Produktionsvolumen und Lebenszyklus: Handelt es sich um ein Prototypenwerkzeug für 1.000 Teile oder um ein Großserienwerkzeug für 5 Millionen Teile? Die erforderliche Lebensdauer ist der wichtigste Einzelfaktor, der die notwendige Stahlsorte bestimmt.
② Teilekomplexität und Geometrie: Teile mit dünnen Wänden, tiefen Rippen oder scharfen Innenecken erzeugen Spannungskonzentrationen in der Form. Ein zäherer Stahl ist erforderlich, um Risse in diesen Bereichen zu verhindern.
③ Kunststoffharztyp: Abrasive Füllstoffe (Glas, Kohlefaser) erfordern eine hohe Verschleißfestigkeit (H13). Korrosive Harze (PVC, einige Flammschutzmittel) erfordern rostfreien Stahl (S136).
④ Anforderungen an die Oberflächengüte: Eine strukturierte Innenverkleidung hat andere Anforderungen als eine kristallklare optische Linse. Die geforderte SPI-Oberflächengüte (Society of the Plastics Industry) bestimmt die notwendige Polierbarkeit des Stahls.
⑤ Anschnitttyp und -lage: Der Punkt, an dem der Kunststoff in den Hohlraum eintritt (der Anschnitt), ist ein stark verschleißender Bereich. Es ist gängige Praxis, an der Anschnittstelle einen separaten, hochverschleißfesten Werkzeugstahl-Einsatz zu verwenden, selbst wenn der Rest der Form aus einem weicheren Stahl gefertigt ist.
Bewährte Praktiken für die Spezifikation und Konstruktion von Formstahl
① Frühzeitig zusammenarbeiten: Beziehen Sie den Werkzeugmacher, den Materiallieferanten und den Wärmebehandler frühzeitig in den Konstruktionsprozess ein. Ihr Fachwissen kann kostspielige Fehler verhindern.
② Werkzeug-FMEA verwenden: Führen Sie eine Fehlermöglichkeits- und Einflussanalyse (FMEA) für die Formkonstruktion durch. Identifizieren Sie potenzielle Fehlerarten im Zusammenhang mit dem Stahl (z. B. „Riss an scharfer Ecke“, „Verschleiß am Anguss“) und setzen Sie präventive Konstruktionsänderungen um.
③ Dokumentieren Sie alles: Erstellen Sie für jede Form eine umfassende „Werkzeugbiografie“ oder Verlaufsdatei. Diese muss das Stahlwerkzertifikat, das Wärmebehandlungszertifikat, Prüfberichte, Wartungsprotokolle und sämtliche Reparaturaufzeichnungen enthalten. Dies ist für IATF 16949 nicht verhandelbar.
④ Präzise spezifizieren: Geben Sie nicht nur „P20“ an. Spezifizieren Sie den Lieferanten, den gewünschten Härtebereich (z. B. 30-32 HRC) sowie alle besonderen Anforderungen wie „muss vakuumentgast sein“.
⑤ Wartungsgerechte Konstruktion: Gestalten Sie die Form für eine einfache und sichere Wartung. Dazu gehört, einen klaren Zugang zu stark beanspruchten Komponenten zu ermöglichen und wo möglich standardisierte Komponenten zu verwenden.
Häufige Probleme mit Formstahl und ihre Lösungen
| Problemstellung | Mögliche Ursache(n) | IATF 16949-konforme Lösung(en) |
|---|---|---|
| Vorzeitige Rissbildung/Bruch | – Falsche Stahlauswahl (geringe Zähigkeit). – Unsachgemäße Wärmebehandlung. – Scharfe Innenecken im Design. – Überschüss | – Wählen Sie einen zäheren Stahl (z. B. S7). – Überprüfen Sie die Wärmebehandlungszertifikate; verwenden Sie einen zertifizierten Lieferanten. – Ändern Sie das Design, um einzu |
| Korrosion/Rost | – Verwendung eines nicht rostfreien Stahls mit korrosiven Harzen (PVC). – Unsachgemäße Lagerung in einer feuchten Umgebung. – Verunreinigtes Kü | – Wechseln Sie zu einem rostfreien Formstahl (S136, 420). – Führen Sie ein striktes Formlagerungsverfahren ein (reinigen, trocknen, Rostschutz auftr |
| Übermäßige Abnutzung/Erosion | – Verarbeitung abrasiver, glasgefüllter Materialien. – Die Stahlhärte ist für die Anwendung zu gering. – Hohe Angussgeschwindigkeit. | – Verwenden Sie einen durchgehärteten Stahl mit hoher Härte (H13). – Tragen Sie eine Oberflächenbeschichtung (PVD, Nitrieren) auf stark beanspruchte Bereiche auf. – Op |
| Schlechte Politur oder Teiloberfläche | – Der Stahl hat eine geringe Reinheit (Einschlüsse, Verunreinigungen). – Unsachgemäße Poliertechnik. – Materialablagerung (Ausgasung) auf der | – Spezifizieren Sie einen hochreinen Stahl in ESR-Qualität für optische Teile. – Setzen Sie erfahrene Poliertechniker und dokumentierte Verfa |
| Instabilität der Dimensionen | – Unzureichender Spannungsabbau nach der Bearbeitung. – Unsachgemäße oder ungleichmäßige Wärmebehandlung. – Der Stahl ist nicht robust genug für m | – Integrieren Sie eine Abfolge aus Schruppbearbeitung -> Spannungsabbau -> Fertigbearbeitung. – Stellen Sie sicher, dass die Wärmebehandlung von einem qu |
Checkliste zur Auswahl von Formstahl für die Einhaltung der IATF 16949
Verwenden Sie diese Checkliste während der ersten Entwurfs- und Beschaffungsphase, um sicherzustellen, dass keine wichtigen Aspekte übersehen werden.
① Produktionsvolumen: Geschätzte Gesamtzahl der zu produzierenden Teile (>1 Million, 500k-1M, <500k)?
② Teilematerial: Ist das Kunststoffharz ungefüllt, abrasiv (glas-/mineralgefüllt) oder korrosiv (PVC/halogeniert)?
③ Oberflächengüte: Welche SPI-Güte ist erforderlich (z. B. A-1 für Linsen, B-2 für Hochglanz, C-1 für Seidenglanz, D-3 für strukturiert)?
④ Teilekomplexität: Weist das Teil dünne Wände, tiefe Rippen oder scharfe Ecken auf, die eine hohe Stahlzähigkeit erfordern?
⑤ Rückverfolgbarkeit: Stellt der Lieferant ein vollständiges Materialzertifikat bereit, das bis zur Chargen-/Losnummer rückverfolgbar ist?
⑥ Wärmebehandlung: Wenn härtbarer Stahl verwendet wird, ist der Wärmebehandlungslieferant zertifiziert und in der Lage, ein Konformitätszertifikat bereitzustellen?
⑤ Wartungsplan: Wurde ein vorläufiger Wartungsplan berücksichtigt (z. B. Reinigungshäufigkeit, Inspektionspunkte)?
⑥ Budget: Basiert die Entscheidung auf dem Anschaffungspreis oder auf den langfristigen Gesamtbetriebskosten (Total Cost of Ownership, TCO)?
- Was ist die IATF 16949 und ihr Zusammenhang mit dem Spritzgießen?
- Die kritische Rolle von Formstahl im Kontext der IATF 16949
- Klassifizierung von Automobil-Spritzgussstählen
- Typische Anwendungsszenarien für IATF 16949-konforme Werkzeuge
- Vorteile der Auswahl des richtigen Stahls nach IATF 16949
- Nachteile und Risiken einer unsachgemäßen Stahlauswahl
Käufer-Checkliste für Spritzgusslieferanten: Leitfaden für Überseekäufer vor der Werkzeugzahlung
Die Überweisung einer Werkzeugzahlung an einen überseeischen Spritzgusslieferanten ist der Moment, in dem Ihr Projekt von der Bewertung zur Verpflichtung übergeht. Machen Sie es richtig, und Sie haben einen zuverlässigen Fertigungspartner
Spritzguss-Lieferanten-Fähigkeitsmatrix: Maschinen, Materialien, Werkzeuge und QA
Nach zwei Jahrzehnten Betrieb unserer Fabrik in Shanghai haben wir zu viele Beschaffungsentscheidungen scheitern sehen. Unternehmen wählen Spritzguss1-Lieferanten allein aufgrund des Preises oder beeindruckender Werksbesichtigungen aus,
Käufer-Checkliste für Spritzgusslieferanten: Leitfaden für Überseekäufer vor der Werkzeugzahlung
Die Überweisung einer Werkzeugzahlung an einen überseeischen Spritzgusslieferanten ist der Moment, in dem Ihr Projekt von der Bewertung zur Verpflichtung übergeht. Machen Sie es richtig, und Sie haben einen zuverlässigen Fertigungspartner








